
Pengelasan laser serat dan TIG sama-sama menghasilkan sambungan berkualitas tinggi, tetapi keduanya memecahkan masalah yang berbeda. Perbandingan ini mencakup presisi, pengulangan, masukan panas, persyaratan keterampilan, dan struktur biaya sehingga fabrikator dapat mencocokkan proses dengan pekerjaannya.
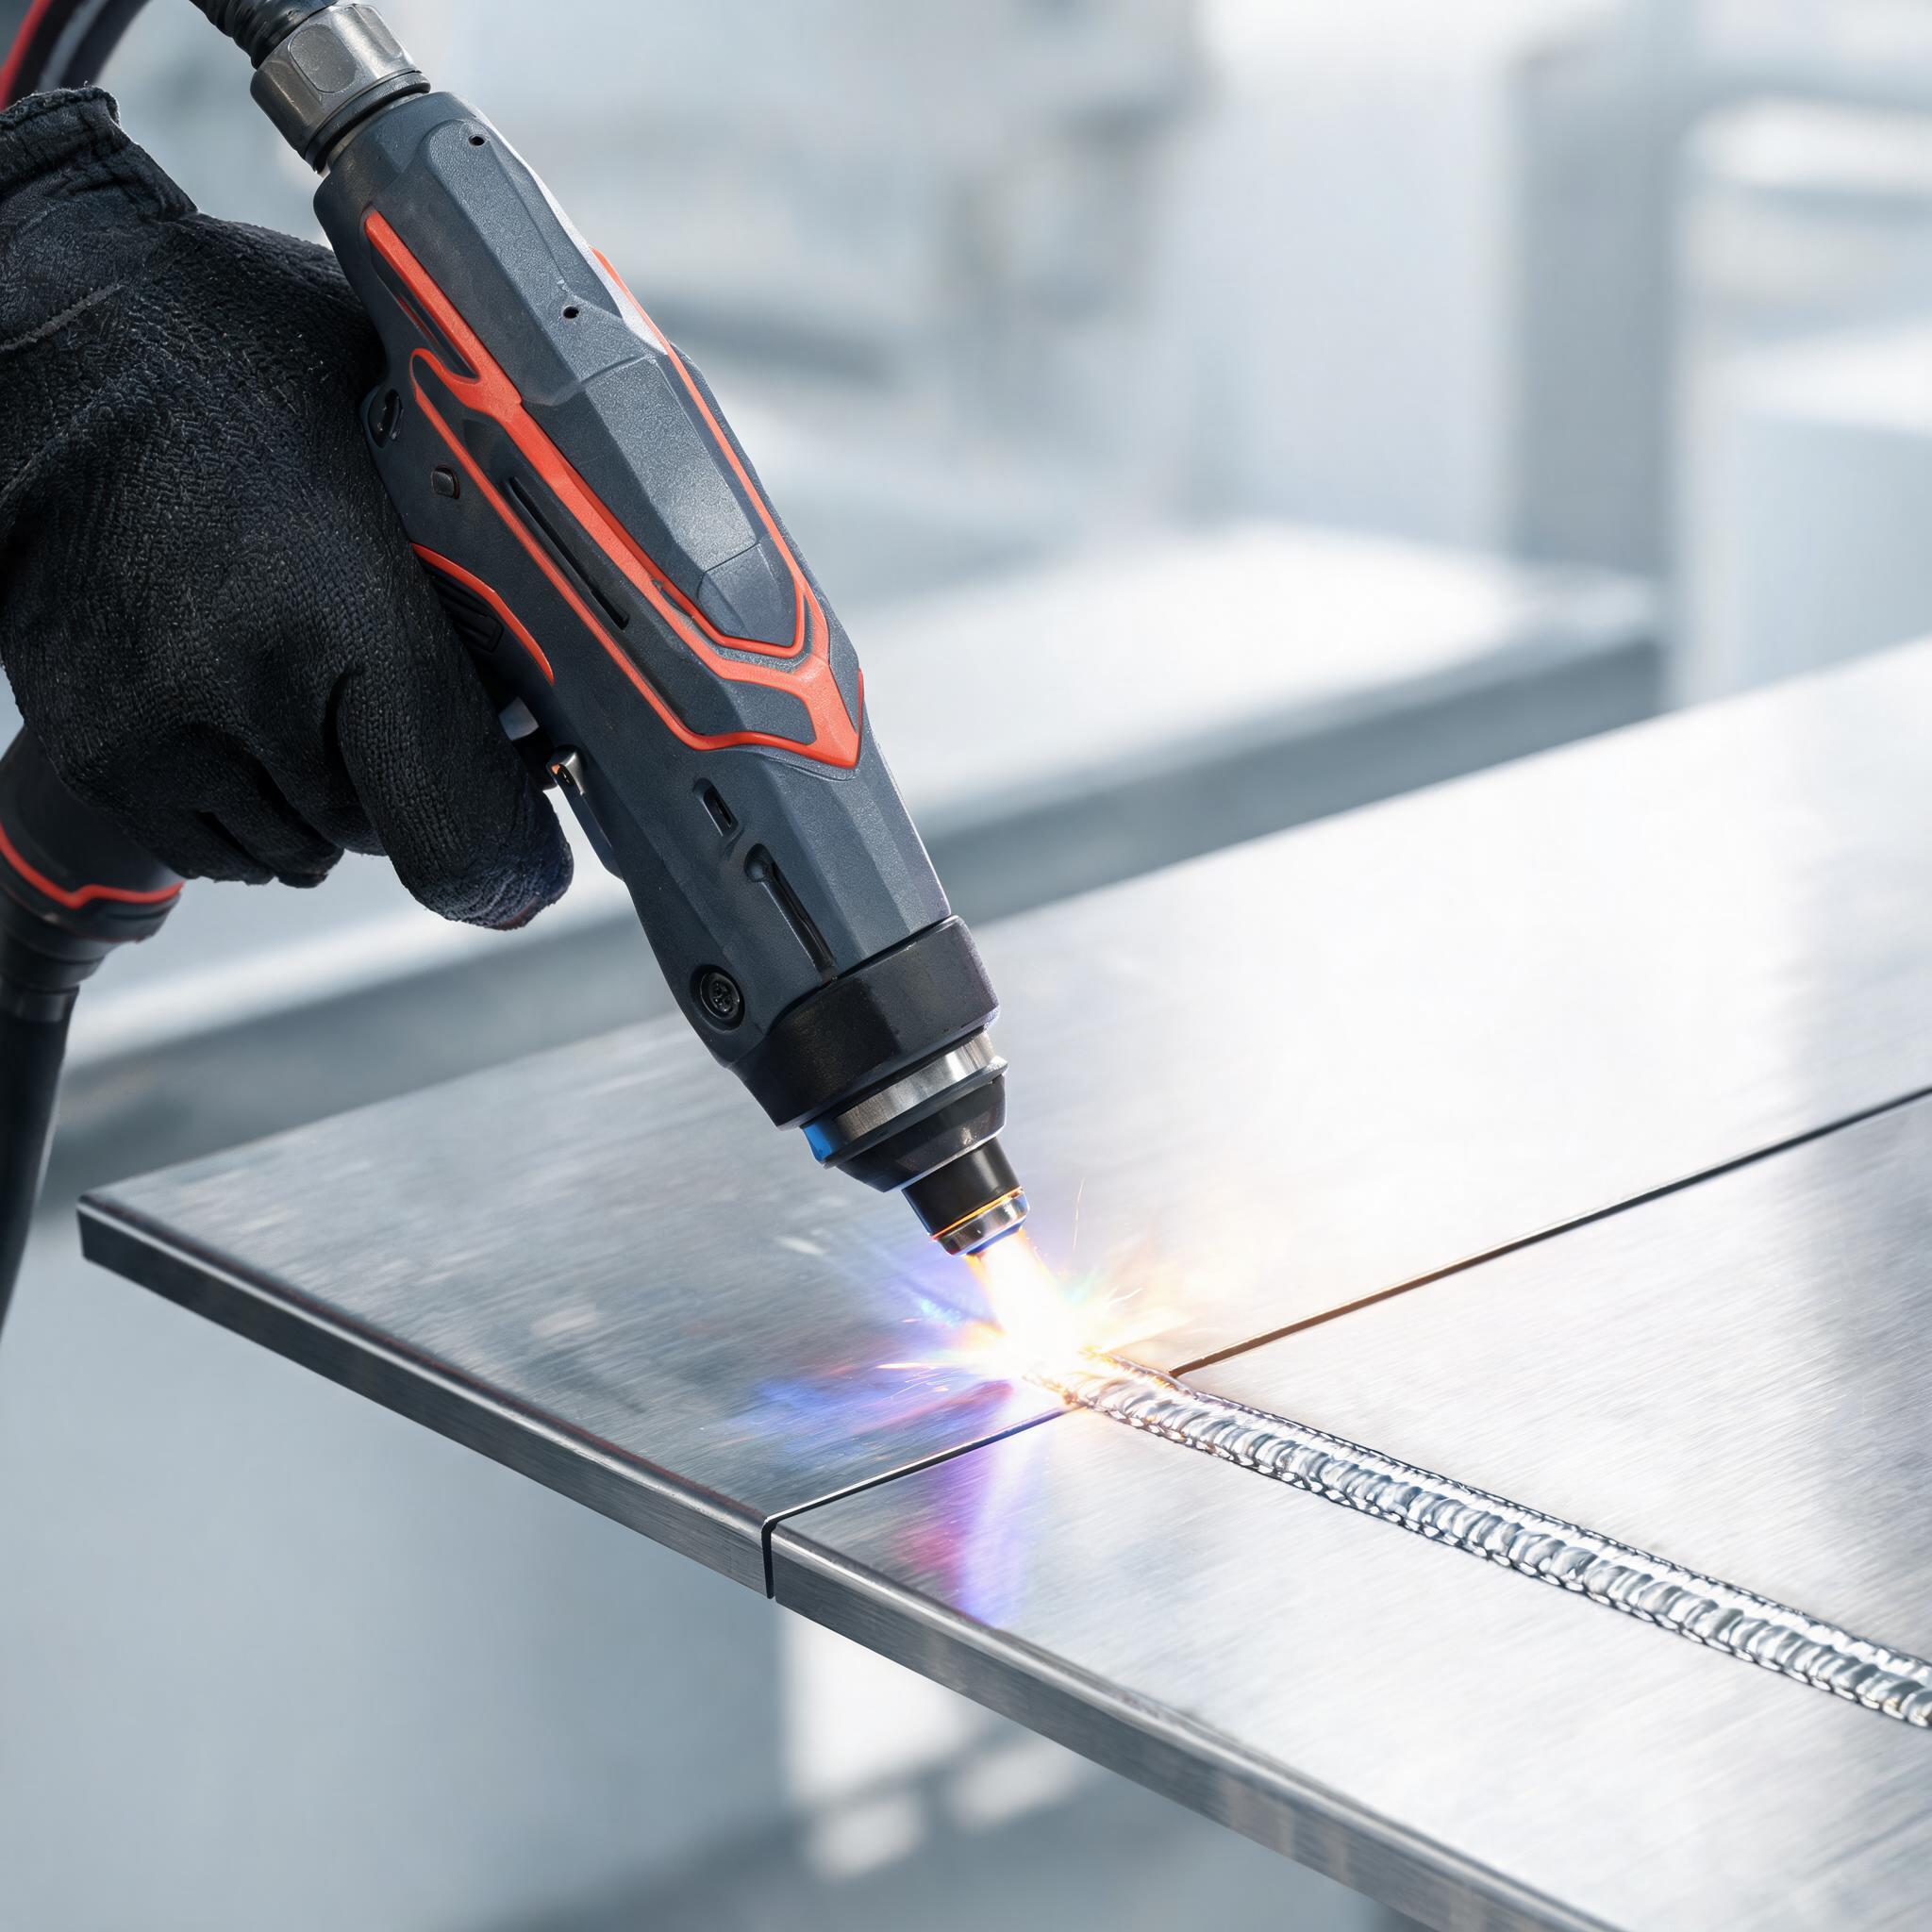
Bengkel fabrikasi yang mempertimbangkan peningkatan proses biasanya tiba pada persimpangan yang sama: tetap dengan TIG, atau menambahkan pengelasan laser serat. Kedua proses menghasilkan sambungan yang baik dan berkualitas tinggi. Perbedaannya terletak pada perilakunya dari bagian ke bagian, seberapa banyak panas yang dimasukkan ke benda kerja, dan jenis operator serta kesesuaian yang dibutuhkan. Artikel ini membandingkan keduanya berdasarkan kriteria yang penting untuk pekerjaan presisi, menggunakan karakteristik sebenarnya dari mesin pengelasan laser serat Xinhong CNC sebagai titik acuan.
Bagaimana Kedua Proses Memasukkan Panas ke Logam
Perbedaan mekanis inti: laser serat memusatkan energi ke titik yang diukur dalam fraksi milimeter, yang dikirimkan sebagai gelombang kontinu atau pulsa terkontrol. TIG menggunakan busur listrik dengan sebaran panas yang lebih luas, dan operator memberi kawat pengisi secara manual. Segala hal lainnya — distorsi, kecepatan, pengulangan, keterampilan — mengikuti perbedaan tersebut.
Sebaran panas yang lebih luas berarti lebih banyak logam yang mencapai suhu lebih lama. Titik yang terpusat berarti zona fusi kecil dan mendingin dengan cepat, sehingga material di sekitarnya tetap lebih dekat ke keadaan aslinya. Tidak ada yang lebih baik secara universal; pilihan yang tepat bergantung pada bagiannya.
Presisi dan Pengulangan
TIG, di tangan yang terampil, menghasilkan las yang sangat baik. Namun kualitasnya hidup di tangan, mata, dan ritme operator. Lebar manik, penetrasi, dan penempatan pengisi sedikit bervariasi antar operator dan sepanjang shift. Untuk las kosmetik atau struktural, variasi itu dapat diterima. Untuk produksi di mana setiap sambungan harus cocok — komponen medis, stainless arsitektural, pipa food-grade — hal itu menjadi beban QA.
Pengelasan laser menyerang hal ini dengan cara berbeda. Pengelas laser serat genggam menjalankan set parameter tersimpan dengan cara yang sama setiap kali. Pengelas laser serat genggam Xinhong CNC 1500W menyimpan lebih dari 50 profil las dan menjaga konsistensi manik plus/minus 0,1 mm, sehingga sambungan kesepuluh tampak seperti yang pertama. Operator mengganti material atau ketebalan dengan memanggil profil tersimpan alih-alih menyetel ulang berdasarkan perasaan.
Untuk perbaikan perkakas, presisinya bahkan lebih ketat. mesin pengelasan laser serat perbaikan cetakan presisi menggunakan panduan mikroskop 50x dengan rentang energi pulsa yang dapat disesuaikan 0,1–50 J dan zona terpengaruh panas sekitar 0,2 mm. Kombinasi itu memungkinkan Anda membangun kembali tepi pada cetakan injeksi, cetakan mati stamping, dan baja perkakas yang dikeraskan tanpa melunakkan permukaan keras di sekitarnya — sesuatu yang tidak dapat dilakukan proses busur pada skala tersebut.
Kecepatan pada Material Tipis
Pada stainless, aluminium, dan titanium lembaran tipis, keunggulan kepadatan energi langsung berubah menjadi kecepatan jelajah. Laser dapat menyelesaikan sambungan dalam sebagian kecil waktu busur yang dibutuhkan TIG, karena energi disimpan tepat di tempat yang dibutuhkan alih-alih memanaskan pita yang lebih lebar. Pada unit genggam 1500W, las penetrasi penuh mencapai sekitar 3 mm dalam satu lintasan — mencakup sebagian besar pekerjaan fabrikasi lembaran tipis di bengkel kerja tipikal.
TIG tidak lambat secara absolut, tetapi setiap las memerlukan penyiapan, penyalaan busur, dan ritme suap tangan yang harus dipertahankan operator. Untuk las pendek pada banyak bagian kecil, keunggulan waktu siklus pengelasan laser bertambah. Untuk sambungan struktural panjang pada pelat yang lebih tebal, perbandingannya berubah — tetapi itu bukan pekerjaan yang dibahas artikel ini.
Masukan Panas dan Distorsi pada Bagian Sensitif
Distorsi adalah titik di mana kedua proses paling tajam berbeda. Panel tipis, selubung, rumah instrumen, dan bagian mesin jadi melengkung saat dipanaskan secara tidak merata. Busur TIG memanaskan pita logam; panel menarik saat mendingin, dan pelurusan menambah tenaga kerja yang mudah diremehkan.
Laser serat berdenyut menyimpan energi dalam paket terkontrol. Total masukan panas rendah dan terlokalisasi, sehingga bagian sensitif mempertahankan geometri jauh lebih baik. Ini adalah mekanisme yang sama yang membuat zona terpengaruh panas 0,2 mm dari sistem perbaikan cetakan layak pada baja yang dikeraskan: energi minimal di luar zona fusi yang dimaksudkan berarti perubahan kolateral minimal. Fabrikator yang mengerjakan stainless kosmetik, aluminium tipis, atau rakitan pra-finishing harus memberi bobot besar pada kriteria ini.
Sensitivitas Kesesuaian: Di Mana TIG Unggul
Perbandingan yang seimbang harus mengakui TIG secara jujur. Pengelasan laser membutuhkan kesesuaian sambungan yang konsisten. Karena titiknya kecil, celah yang akan dijembatani TIG dengan pengisi suap tangan dapat membuat las laser kurang terisi atau berlubang. Pengelasan laser mentoleransi beberapa celah dengan opsi suap kawat, tetapi memberi imbalan kepada bengkel yang mengontrol toleransi pemotongan dan kesesuaian.
Sebaliknya, TIG bekerja dengan kesesuaian yang buruk. Operator membaca celah, menyesuaikan volume pengisi, dan menjalankan manik — termasuk ketidakteraturannya. Pekerjaan perbaikan pada bagian yang aus, terdistorsi, atau geometrinya tidak diketahui sering kali lebih menyukai TIG justru karena alasan ini. Jika pekerjaan Anda didominasi oleh perbaikan satu kali pada bagian yang tidak dapat Anda mesin ulang, toleransi TIG terhadap sambungan yang tidak sempurna tetap menjadi keunggulan nyata.
Persyaratan Keterampilan dan Tenaga Kerja
Pengelas TIG bersertifikat langka, mahal, dan membutuhkan waktu bertahun-tahun untuk dikembangkan. Pergantian karyawan di meja TIG adalah kehilangan kemampuan, bukan sekadar peristiwa kepegawaian.
Pengelas laser genggam pada dasarnya lebih mudah dioperasikan dengan baik. Mesin mengontrol energi dan geometri manik dari profil tersimpan; tugas operator adalah penempatan, kontrol pemicu, dan inspeksi visual. Fabrikator yang kompeten dapat mencapai kualitas produksi yang konsisten dengan laser dalam hitungan minggu alih-alih bertahun-tahun. Itu tidak membuat prosesnya bodoh — pengelasan laser memiliki bahaya tersendiri dan membutuhkan praktik keselamatan yang disiplin, termasuk kontrol radiasi dan asap. Bengkel yang mengadopsinya harus meninjau panduan tentang keselamatan pengelasan laser, radiasi, asap dan APD untuk pengelas laser serat genggam sebelum menempatkan mesin di lantai.
Kesesuaian untuk Perbaikan Cetakan dan Perkakas
Untuk cetakan injeksi, cetakan mati stamping, dan perkakas yang dikeraskan, perbandingannya sebagian besar sudah selesai. Membangun kembali tepi yang rusak atau mengisi radius yang aus pada baja yang dikeraskan membutuhkan energi yang cukup presisi untuk menghindari anil material di sekitarnya. Pengelasan laser berdenyut di bawah pembesaran memberikan itu. Pengelas laser serat genggam 1500W menangani fabrikasi umum, tetapi perbaikan cetakan khusus membutuhkan panduan mikroskop dan kontrol pulsa halus seperti yang terpasang pada mesin pengelasan laser serat perbaikan cetakan presisi Xinhong.
TIG tetap berguna untuk perbaikan perkakas besar dengan presisi rendah di mana pengisi massal diperlukan dan pengerjaan ulang pasca-las akan dilakukan. Tetapi untuk pekerjaan finishing pada rongga yang sudah jadi dan dikeraskan, laser adalah alat yang tepat.
Struktur Biaya
Harga pembelian mesin pengelasan laser serat biasanya lebih tinggi daripada pengaturan TIG yang sebanding. Menilai keputusan hanya berdasarkan capex salah membaca ekonominya:
- Tenaga kerja: batas keterampilan yang lebih rendah dan orientasi yang lebih cepat mengurangi biaya upah dan pelatihan per las.
- Hasil produksi: waktu busur per sambungan yang lebih pendek meningkatkan output per shift pada material tipis.
- Pengerjaan ulang dan pelurusan: masukan panas yang lebih rendah berarti koreksi distorsi di hilir lebih sedikit.
- Bahan habis pakai: TIG mengonsumsi tungsten, gas, dan pengisi secara terus-menerus; pengelasan laser mengonsumsi gas pelindung dan sedikit lagi pada sambungan autogen.
Struktur biaya TIG lebih menguntungkan bengkel dengan volume rendah, bagian tidak teratur, atau pekerjaan perbaikan berat di mana mesin menganggur di antara pekerjaan. Produksi lembaran tipis bervolume tinggi menggeser perhitungan secara tegas ke arah laser.
Pertanyaan yang Sering Diajukan
Apakah pengelasan laser lebih kuat daripada TIG?
Untuk las yang dilakukan dengan benar pada sambungan yang sesuai, kedua proses menghasilkan las fusi kekuatan penuh. Perbedaannya adalah konsistensi: laser mengulangi parameternya sambungan demi sambungan, sedangkan kualitas TIG bervariasi menurut keterampilan operator. Kekuatan lebih bergantung pada desain sambungan dan kesesuaian daripada pada sumber energi.
Ketebalan berapa yang dapat ditangani pengelas laser genggam 1500W?
Pengelas laser serat genggam Xinhong CNC 1500W mencapai penetrasi sekitar 3 mm dalam satu lintasan pada baja stainless, aluminium, dan paduan titanium. Ini mencakup sebagian besar pekerjaan fabrikasi lembaran tipis; pelat yang lebih tebal tetap membutuhkan proses busur multi-lintasan.
Dapatkah pengelasan laser mengisi celah seperti TIG?
Tidak semaaf itu. TIG dengan pengisi suap tangan menjembatani celah tidak teratur dengan baik. Pengelasan laser membutuhkan kesesuaian yang konsisten; celah kecil dapat dikelola dengan suap kawat, tetapi celah yang lebih besar menyebabkan kurang isi. Bengkel dengan toleransi pemotongan dan kesesuaian yang ketat mendapatkan hasil laser terbaik.
Apakah saya masih memerlukan pengelas bersertifikat untuk sel pengelasan laser?
Pelatihan operator lebih singkat dan sederhana untuk pengelasan laser genggam karena parameter berasal dari profil tersimpan dan mesin mengontrol pengiriman energi. Namun, sel harus memenuhi persyaratan keselamatan laser — kontrol radiasi, ekstraksi asap, dan APD — dan seseorang harus memiliki tanggung jawab itu.
Memilih Mesin Anda dengan Xinhong CNC
Keputusan biasanya terselesaikan dengan jelas: TIG untuk perbaikan satu kali yang tidak teratur dan toleransi kesesuaian yang buruk; laser serat untuk produksi lembaran tipis yang dapat diulang, pekerjaan distorsi rendah pada bagian sensitif, dan perbaikan cetakan dan die presisi. Untuk gambaran lengkap tentang kelas daya dan konfigurasi pengelasan laser serat genggam, mulailah dengan panduan pembeli mesin pengelasan laser serat genggam. Jika Anda mengirimkan bahan, rentang ketebalan, dan aplikasi tipikal Anda, Xinhong CNC dapat merekomendasikan apakah mesin pengelasan laser serat perbaikan cetakan presisi, unit genggam 1500W, atau konfigurasi lain cocok untuk bengkel Anda — dan profil las mana yang harus disiapkan untuk pekerjaan Anda.