
La saldatura laser a fibra e il TIG producono entrambi giunti di alta qualità, ma risolvono problemi diversi. Questo confronto copre precisione, ripetibilità, apporto termico, requisiti di competenza e struttura dei costi affinché le officine possano abbinare il processo al lavoro.
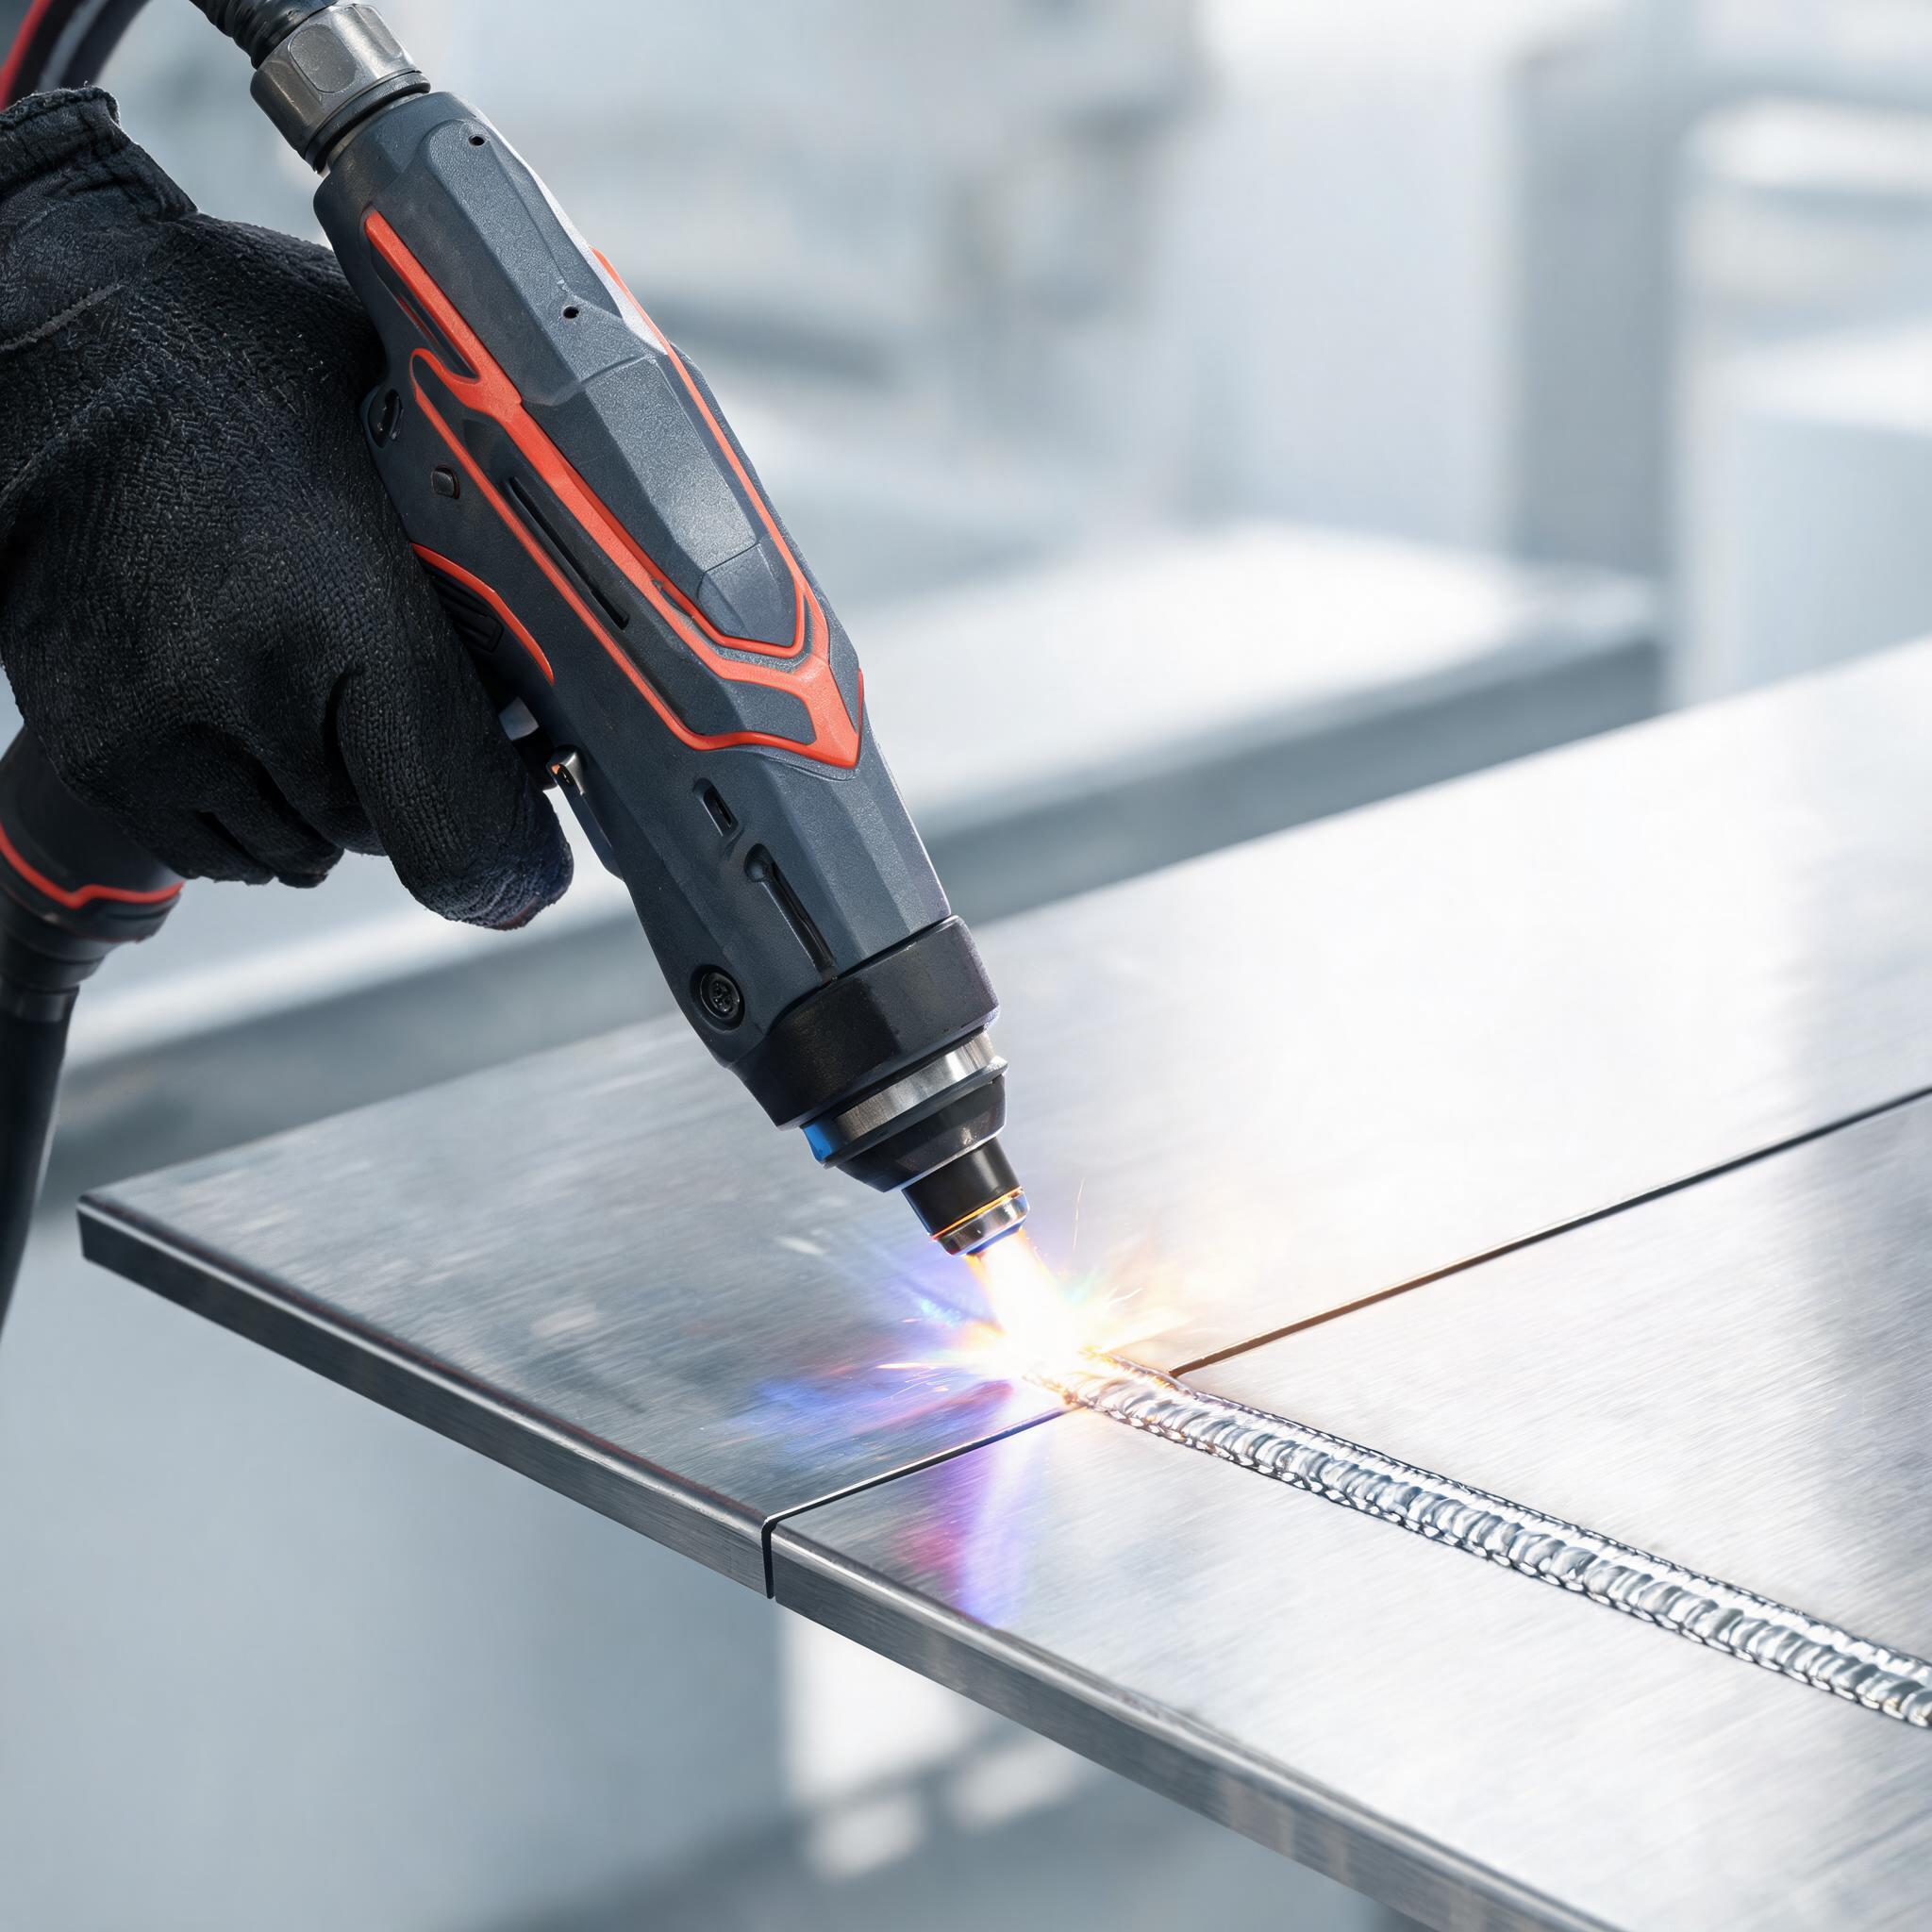
Le officine di fabbricazione che valutano un aggiornamento di processo arrivano di solito allo stesso bivio: restare con il TIG o aggiungere la saldatura laser a fibra. Entrambi i processi producono giunti solidi e di alta qualità. La differenza sta in come si comportano pezzo dopo pezzo, in quanta energia termica introducono nel pezzo in lavorazione e nel tipo di operatore e di accoppiamento richiesto. Questo articolo confronta i due processi sui criteri che contano per il lavoro di precisione, usando le caratteristiche reali delle saldatrici laser a fibra Xinhong CNC come punti di riferimento.
Come i due processi introducono calore nel metallo
La differenza meccanica fondamentale: un laser a fibra concentra l'energia in un punto misurato in frazioni di millimetro, erogato come onda continua o impulsi controllati. Il TIG usa un arco elettrico con una diffusione termica più ampia e l'operatore alimenta il filo d'apporto a mano. Tutto il resto — distorsione, velocità, ripetibilità, competenza — deriva da questa differenza.
Una diffusione termica più ampia significa che più metallo viene portato in temperatura per più tempo. Un punto concentrato significa che la zona di fusione è piccola e si raffredda rapidamente, quindi il materiale circostante rimane più vicino al suo stato originale. Nessuno dei due è universalmente migliore; la scelta giusta dipende dal pezzo.
Precisione e ripetibilità
Il TIG, in mani esperte, produce saldature eccellenti. Ma la qualità risiede nelle mani, negli occhi e nel ritmo dell'operatore. La larghezza del cordone, la penetrazione e la posizione del filo d'apporto variano leggermente tra operatori e durante un turno. Per saldature estetiche o strutturali questa variazione è accettabile. Per lotti di produzione in cui ogni giunto deve essere identico — componenti medicali, acciaio inox architettonico, tubazioni per uso alimentare — diventa un onere per il controllo qualità.
La saldatura laser affronta questo problema in modo diverso. Una saldatrice laser a fibra portatile esegue un set di parametri memorizzato allo stesso modo ogni volta. La saldatrice laser a fibra portatile Xinhong CNC da 1500W memorizza più di 50 profili di saldatura e mantiene una coerenza del cordone di più o meno 0,1 mm, così il decimo giunto è identico al primo. Gli operatori cambiano materiale o spessore richiamando un profilo salvato invece di riregolare a sensazione.
Per la riparazione degli stampi, la precisione è ancora più stringente. La macchina per saldatura laser a fibra per la riparazione di stampi di precisione utilizza una guida con microscopio 50x con un intervallo di energia impulsiva regolabile da 0,1 a 50 J e una zona termicamente alterata di circa 0,2 mm. Questa combinazione consente di ricostruire i bordi su stampi per iniezione, stampi per tranciatura e acciai per utensili temprati senza addolcire la superficie temprata circostante — cosa che un processo ad arco non può fare a quella scala.
Velocità su materiale sottile
Su acciaio inox, alluminio e titanio di piccolo spessore, il vantaggio della densità energetica si traduce direttamente in velocità di avanzamento. Un laser può completare un giunto in una frazione del tempo di arco attivo richiesto dal TIG, perché l'energia viene depositata esattamente dove serve invece di riscaldare una banda più ampia. Sull'unità portatile da 1500W, le saldature a piena penetrazione raggiungono circa 3 mm in un solo passaggio — coprendo la maggior parte del lavoro di fabbricazione della lamiera sottile nelle tipiche officine conto terzi.
Il TIG non è lento in termini assoluti, ma ogni saldatura richiede preparazione, innesco dell'arco e un ritmo di alimentazione manuale che l'operatore deve mantenere. Per saldature brevi su molti pezzi piccoli, il vantaggio del tempo ciclo della saldatura laser si accumula. Per lunghi cordoni strutturali su lamiera spessa, il confronto cambia — ma non è il lavoro affrontato in questo articolo.
Apporto termico e distorsione su pezzi sensibili
La distorsione è il punto in cui i due processi divergono più nettamente. Pannelli sottili, involucri, alloggiamenti per strumenti e pezzi lavorati finiti si deformano quando riscaldati in modo non uniforme. Un arco TIG riscalda una banda di metallo; il pannello si ritira raffreddandosi e la raddrizzatura aggiunge manodopera facile da sottovalutare.
Un laser a fibra pulsato deposita l'energia in pacchetti controllati. L'apporto termico totale è basso e localizzato, quindi i pezzi sensibili mantengono la geometria molto meglio. È lo stesso meccanismo che rende praticabile la zona termicamente alterata di 0,2 mm del sistema di riparazione stampi su acciaio temprato: energia minima al di fuori della zona di fusione prevista significa variazione collaterale minima. Le officine che lavorano acciaio inox estetico, alluminio sottile o assemblaggi prefininiti dovrebbero dare molto peso a questo criterio.
Sensibilità all'accoppiamento: dove il TIG mantiene un vantaggio
Un confronto equilibrato deve riconoscere onestamente il valore del TIG. La saldatura laser richiede un accoppiamento del giunto costante. Poiché il punto è piccolo, uno spazio che il TIG colmerebbe con filo d'apporto manuale può lasciare una saldatura laser sottoricarica o con un vuoto. La saldatura laser tollera un certo spazio con opzioni di alimentazione del filo, ma premia le officine che controllano le tolleranze di taglio e accoppiamento.
Il TIG, al contrario, funziona con accoppiamenti scadenti. L'operatore valuta lo spazio, regola il volume del filo d'apporto e guida il cordone — irregolarità comprese. Il lavoro di riparazione su pezzi usurati, deformati o di geometria sconosciuta spesso favorisce il TIG proprio per questo motivo. Se il vostro lavoro è dominato da riparazioni una tantum su pezzi che non potete rilavorare, la tolleranza del TIG ai giunti imperfetti rimane un vantaggio reale.
Requisiti di competenza e manodopera
I saldatori TIG certificati sono scarsi, costosi e richiedono anni per formarsi. Il turnover su una postazione TIG è una perdita di capacità, non solo un evento di personale.
Una saldatrice laser portatile è fondamentalmente più facile da usare bene. La macchina controlla l'energia e la geometria del cordone tramite profili memorizzati; il compito dell'operatore è il posizionamento, il controllo del grilletto e l'ispezione visiva. Un fabbro competente può raggiungere una qualità di produzione costante con un laser in settimane anziché anni. Ciò non rende il processo a prova di errore — la saldatura laser ha i suoi rischi e richiede una pratica di sicurezza disciplinata, inclusi i controlli delle radiazioni e dei fumi. Le officine che lo adottano dovrebbero consultare le linee guida su sicurezza della saldatura laser, radiazioni, fumi e DPI per saldatrici laser a fibra portatili prima di mettere una macchina in officina.
Idoneità per la riparazione di stampi e utensili
Per stampi per iniezione, stampi per tranciatura e utensili temprati, il confronto è in gran parte risolto. Ricostruire un bordo danneggiato o riempire un raggio usurato su acciaio temprato richiede un'energia sufficientemente precisa da evitare di rinvenire il materiale circostante. La saldatura laser pulsata sotto ingrandimento offre questo. Una saldatrice laser a fibra portatile da 1500W gestisce la fabbricazione generale, ma la riparazione dedicata degli stampi richiede una guida con microscopio e un controllo fine degli impulsi del tipo integrato nella macchina per saldatura laser a fibra per la riparazione di stampi di precisione Xinhong.
Il TIG rimane utile per grandi riparazioni di utensili a bassa precisione dove è necessario molto materiale d'apporto e seguirà una rilavorazione dopo la saldatura. Ma per il lavoro di finitura su una cavità finita e temprata, il laser è lo strumento appropriato.
Struttura dei costi
Il prezzo di acquisto di una saldatrice laser a fibra è tipicamente superiore a quello di un impianto TIG comparabile. Giudicare la decisione solo sul capex significa fraintendere l'economia:
- Manodopera: un limite di competenza inferiore e un inserimento più rapido riducono i costi salariali e di formazione per saldatura.
- Produttività: un tempo di arco attivo più breve per giunto aumenta la produzione per turno su materiale sottile.
- Rilavorazione e raddrizzatura: un apporto termico inferiore significa meno correzioni di distorsione a valle.
- Consumabili: il TIG consuma tungsteno, gas e filo d'apporto in continuo; la saldatura laser consuma gas di protezione e poco altro sui giunti autogeni.
La struttura dei costi del TIG favorisce officine con volumi bassi, pezzi irregolari o molto lavoro di riparazione in cui la macchina resta inattiva tra un lavoro e l'altro. La produzione in volumi elevati di lamiera sottile sposta decisamente il calcolo verso il laser.
Domande frequenti
La saldatura laser è più resistente del TIG?
Per saldature eseguite correttamente su giunti adatti, entrambi i processi producono saldature a fusione a piena resistenza. La differenza è la coerenza: un laser ripete i suoi parametri giunto dopo giunto, mentre la qualità del TIG varia con la competenza dell'operatore. La resistenza dipende più dal progetto del giunto e dall'accoppiamento che dalla fonte di energia.
Che spessore può gestire una saldatrice laser portatile da 1500W?
La saldatrice laser a fibra portatile Xinhong CNC da 1500W raggiunge circa 3 mm di penetrazione in un solo passaggio su acciaio inox, alluminio e leghe di titanio. Questo copre la maggior parte del lavoro di fabbricazione di lamiera sottile; la lamiera più spessa richiede ancora processi ad arco multi-passaggio.
La saldatura laser può riempire gli spazi come il TIG?
Non con la stessa tolleranza. Il TIG con filo d'apporto manuale colma bene gli spazi irregolari. La saldatura laser richiede un accoppiamento costante; piccoli spazi possono essere gestiti con l'alimentazione del filo, ma spazi più grandi portano a sottoricarica. Le officine con tolleranze di taglio e accoppiamento strette ottengono i migliori risultati con il laser.
Ho ancora bisogno di saldatori certificati per una cella di saldatura laser?
La formazione degli operatori è più breve e semplice per la saldatura laser portatile perché i parametri provengono da profili memorizzati e la macchina controlla l'erogazione di energia. Tuttavia, la cella deve soddisfare i requisiti di sicurezza laser — controlli delle radiazioni, aspirazione dei fumi e DPI — e qualcuno deve assumersi tale responsabilità.
Scegliere la vostra macchina con Xinhong CNC
La decisione di solito si risolve in modo netto: TIG per riparazioni irregolari una tantum e scarsa tolleranza di accoppiamento; laser a fibra per produzione ripetibile di lamiera sottile, lavoro a bassa distorsione su pezzi sensibili e riparazione di precisione di stampi e matrici. Per una panoramica completa delle classi di potenza e delle configurazioni delle saldatrici laser a fibra portatili, iniziate dalla nostra guida all'acquisto delle saldatrici laser a fibra portatili. Se ci inviate i vostri materiali, l'intervallo di spessore e l'applicazione tipica, Xinhong CNC può consigliarvi se la macchina per saldatura laser a fibra per la riparazione di stampi di precisione, l'unità portatile da 1500W o un'altra configurazione si adatta alla vostra officina — e quali profili di saldatura preparare per il vostro lavoro.