
Kimpalan laser gentian dan TIG kedua-duanya menghasilkan sambungan berkualiti tinggi, tetapi ia menyelesaikan masalah yang berbeza. Perbandingan ini merangkumi ketepatan, kebolehulangan, input haba, keperluan kemahiran dan struktur kos supaya fabrikator boleh memadankan proses dengan kerja.
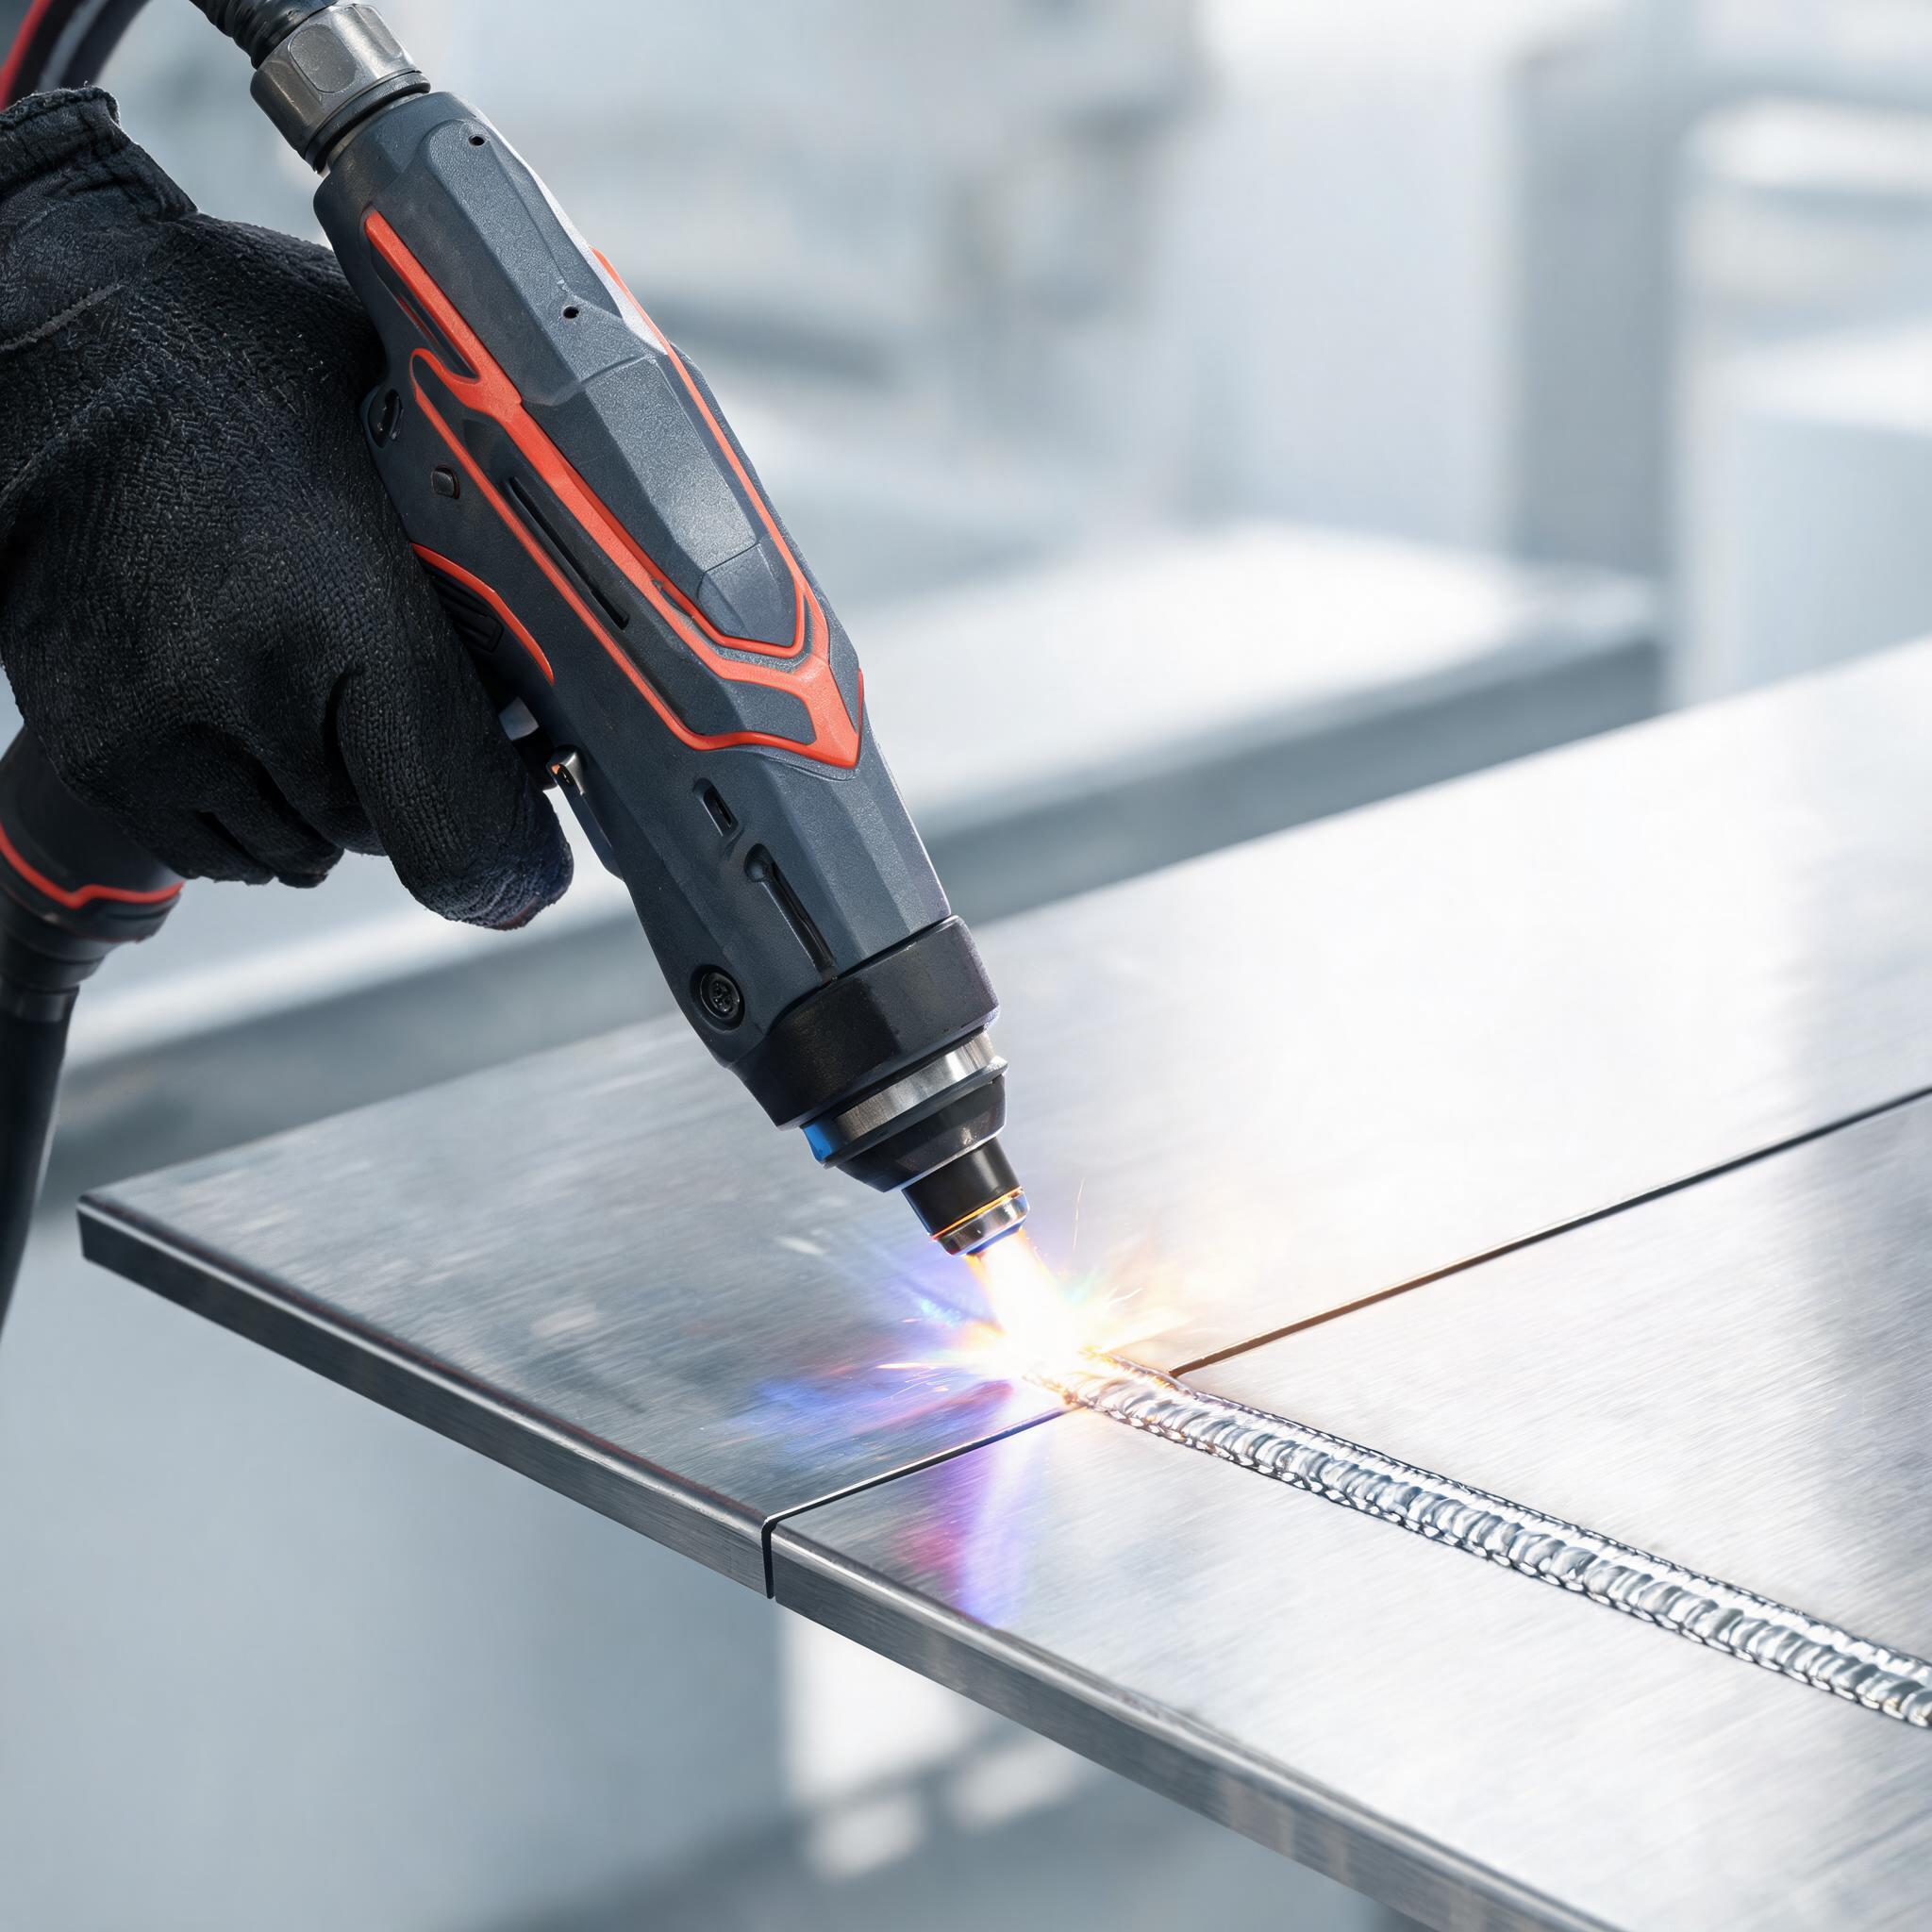
Kedai fabrikasi yang menilai peningkatan proses biasanya tiba pada persimpangan yang sama: kekal dengan TIG, atau tambah kimpalan laser gentian. Kedua-dua proses menghasilkan sambungan yang kukuh dan berkualiti tinggi. Perbezaannya terletak pada cara ia bertindak dari satu bahagian ke satu bahagian, jumlah haba yang disalurkan ke bahan kerja, dan jenis pengendali serta kesesuaian sambungan yang diperlukan. Artikel ini membandingkan kedua-duanya berdasarkan kriteria yang penting untuk kerja ketepatan, menggunakan ciri sebenar mesin kimpalan laser gentian Xinhong CNC sebagai rujukan.
Cara Kedua-dua Proses Menyalurkan Haba ke Logam
Perbezaan mekanikal utama: laser gentian menumpukan tenaga ke titik yang diukur dalam pecahan milimeter, disampaikan sebagai gelombang berterusan atau denyutan terkawal. TIG menggunakan arka elektrik dengan penyebaran haba yang lebih luas, dan pengendali menyuap wayar pengisi secara manual. Segala-galanya — herotan, kelajuan, kebolehulangan, kemahiran — berpunca daripada perbezaan itu.
Penyebaran haba yang lebih luas bermakna lebih banyak logam dipanaskan untuk tempoh yang lebih lama. Titik tertumpu bermakna zon gabungan kecil dan menyejuk dengan cepat, jadi bahan sekeliling kekal lebih hampir kepada keadaan asalnya. Tiada satu pun yang lebih baik secara universal; pilihan yang tepat bergantung pada bahagian.
Ketepatan dan Kebolehulangan
TIG, di tangan pengendali mahir, menghasilkan kimpalan yang sangat baik. Tetapi kualitinya terletak pada tangan, mata dan irama pengendali. Lebar manik, penembusan dan kedudukan pengisi berbeza sedikit antara pengendali dan sepanjang syif. Untuk kimpalan kosmetik atau struktur, variasi itu boleh diterima. Untuk pengeluaran yang setiap sambungan mesti sepadan — komponen perubatan, keluli tahan karat seni bina, tiub gred makanan — ia menjadi beban jaminan kualiti (QA).
Kimpalan laser menangani perkara ini secara berbeza. Mesin kimpalan laser gentian mudah alih melaksanakan set parameter tersimpan dengan cara yang sama setiap kali. Mesin kimpalan laser gentian mudah alih Xinhong CNC 1500W menyimpan lebih daripada 50 profil kimpalan dan mengekalkan konsistensi manik tambah/tolak 0.1mm, jadi sambungan kesepuluh kelihatan seperti yang pertama. Pengendali menukar bahan atau ketebalan dengan memanggil semula profil tersimpan dan bukannya melaras semula secara rasa.
Untuk pembaikan acuan, ketepatan lebih ketat lagi. Mesin kimpalan laser gentian pembaikan acuan ketepatan menggunakan panduan mikroskop 50x dengan julat tenaga denyutan boleh laras 0.1–50J dan zon terjejas haba kira-kira 0.2mm. Gabungan itu membolehkan anda membina semula tepi pada acuan suntikan, acuan tekan dan keluli perkakas keras tanpa melembutkan permukaan keras sekeliling — sesuatu yang tidak dapat dilakukan oleh proses arka pada skala tersebut.
Kelajuan pada Bahan Nipis
Pada keluli tahan karat, aluminium dan titanium tolok nipis, kelebihan ketumpatan tenaga terus diterjemahkan kepada kelajuan perjalanan. Laser boleh menyelesaikan sambungan dalam pecahan masa arka yang diperlukan oleh TIG, kerana tenaga disalurkan tepat di tempat yang diperlukan dan bukannya memanaskan jalur yang lebih luas. Pada unit mudah alih 1500W, kimpalan penembusan penuh mencapai kira-kira 3mm dalam satu laluan — meliputi majoriti kerja fabrikasi kepingan nipis di kedai kerja biasa.
TIG tidak lambat secara mutlak, tetapi setiap kimpalan memerlukan persediaan, permulaan arka, dan irama suapan tangan yang mesti dikekalkan oleh pengendali. Untuk kimpalan pendek pada banyak bahagian kecil, kelebihan masa kitaran kimpalan laser berganda. Untuk sambungan struktur panjang pada plat tebal, perbandingan berubah — tetapi itu bukan kerja yang dibincangkan dalam artikel ini.
Input Haba dan Herotan pada Bahagian Sensitif
Herotan adalah tempat kedua-dua proses paling berbeza. Panel nipis, penutup, perumah instrumen dan bahagian mesin siap meleding apabila dipanaskan secara tidak sekata. Arka TIG memanaskan jalur logam; panel mengetat semasa menyejuk, dan pelurusan menambah tenaga kerja yang mudah dipandang remeh.
Laser gentian berdenyut menyalurkan tenaga dalam paket terkawal. Jumlah input haba rendah dan setempat, jadi bahagian sensitif mengekalkan geometri jauh lebih baik. Ini adalah mekanisme yang sama yang menjadikan zon terjejas haba 0.2mm sistem pembaikan acuan sesuai digunakan pada keluli keras: tenaga minimum di luar zon gabungan yang dimaksudkan bermakna perubahan sampingan minimum. Fabrikator yang bekerja dengan keluli tahan karat kosmetik, aluminium nipis atau pemasangan pra-siap perlu memberi pemberat besar pada kriteria ini.
Kesensitifan Kesesuaian: Di Mana TIG Memegang Kelebihan
Perbandingan yang seimbang mesti memberi penghargaan yang jujur kepada TIG. Kimpalan laser memerlukan kesesuaian sambungan yang konsisten. Kerana titiknya kecil, jurang yang akan dijembatani oleh TIG dengan pengisi suapan tangan boleh menyebabkan kimpalan laser kurang terisi atau berlubang. Kimpalan laser bertoleransi terhadap sedikit jurang dengan pilihan suapan wayar, tetapi ia memberi ganjaran kepada kedai yang mengawal toleransi pemotongan dan kesesuaian.
TIG, sebaliknya, berfungsi dengan kesesuaian yang kurang baik. Pengendali membaca jurang, melaraskan isipadu pengisi, dan menggerakkan manik melalui — termasuk ketidakteraturan. Kerja pembaikan pada bahagian yang haus, herot atau geometri tidak diketahui selalunya lebih sesuai untuk TIG atas sebab ini. Jika kerja anda didominasi oleh pembaikan sekali sahaja pada bahagian yang tidak boleh dimesin semula, toleransi TIG terhadap sambungan tidak sempurna kekal sebagai kelebihan sebenar.
Keperluan Kemahiran dan Tenaga Kerja
Pengimpal TIG bertauliah adalah terhad, mahal, dan mengambil masa bertahun-tahun untuk dibangunkan. Pusing ganti di bangku TIG adalah kehilangan keupayaan, bukan sekadar kejadian kakitangan.
Mesin kimpalan laser mudah alih pada asasnya lebih mudah dikendalikan dengan baik. Mesin mengawal tenaga dan geometri manik daripada profil tersimpan; tugas pengendali ialah kedudukan, kawalan pencetus dan pemeriksaan visual. Fabrikator yang cekap boleh mencapai kualiti pengeluaran yang konsisten dengan laser dalam beberapa minggu, bukan tahun. Itu tidak menjadikan proses itu bebas risiko — kimpalan laser mempunyai bahaya tersendiri dan memerlukan amalan keselamatan yang berdisiplin, termasuk kawalan sinaran dan wasap. Kedai yang menggunakannya perlu menyemak panduan tentang keselamatan kimpalan laser, sinaran, wasap dan PPE untuk mesin kimpalan laser gentian mudah alih sebelum meletakkan mesin di lantai.
Kesesuaian untuk Pembaikan Acuan dan Perkakas
Untuk acuan suntikan, acuan tekan dan perkakas keras, perbandingan sebahagian besarnya telah selesai. Membina semula tepi yang rosak atau mengisi jejari haus pada keluli keras memerlukan tenaga yang cukup tepat untuk mengelakkan penyepuhlindapan bahan sekeliling. Kimpalan laser berdenyut di bawah pembesaran menyampaikan perkara itu. Mesin kimpalan laser gentian mudah alih 1500W mengendalikan fabrikasi am, tetapi pembaikan acuan khusus memerlukan panduan mikroskop dan kawalan denyutan halus seperti yang terbina dalam mesin kimpalan laser gentian pembaikan acuan ketepatan Xinhong.
TIG kekal berguna untuk pembaikan perkakas besar dan kurang ketepatan di mana pengisi pukal diperlukan dan pemesinan semula selepas kimpalan akan menyusul. Tetapi untuk kerja kemasan pada rongga keras yang telah siap, laser adalah alat yang sesuai.
Struktur Kos
Harga belian mesin kimpalan laser gentian biasanya lebih tinggi daripada persediaan TIG yang setanding. Menilai keputusan berdasarkan perbelanjaan modal (capex) sahaja salah mentafsir ekonominya:
- Tenaga kerja: siling kemahiran yang lebih rendah dan orientasi yang lebih pantas mengurangkan kos upah dan latihan bagi setiap kimpalan.
- Daya pemprosesan: masa arka yang lebih pendek bagi setiap sambungan meningkatkan output setiap syif pada bahan nipis.
- Kerja semula dan pelurusan: input haba yang lebih rendah bermakna kurang pembetulan herotan di hiliran.
- Bahan guna habis: TIG menggunakan tungsten, gas dan pengisi secara berterusan; kimpalan laser menggunakan gas pelindung dan hampir tiada yang lain pada sambungan autogen.
Struktur kos TIG lebih sesuai untuk kedai dengan volum rendah, bahagian tidak teratur, atau kerja pembaikan berat di mana mesin terbiar antara kerja. Pengeluaran tolok nipis volum tinggi mengubah kiraan secara tegas ke arah laser.
Soalan Lazim
Adakah kimpalan laser lebih kuat daripada TIG?
Untuk kimpalan yang dilaksanakan dengan betul pada sambungan yang sesuai, kedua-dua proses menghasilkan kimpalan gabungan berkekuatan penuh. Perbezaannya ialah konsistensi: laser mengulangi parameternya sambungan demi sambungan, manakala kualiti TIG berbeza mengikut kemahiran pengendali. Kekuatan lebih bergantung pada reka bentuk sambungan dan kesesuaian daripada sumber tenaga.
Ketebalan apakah yang boleh dikendalikan oleh mesin kimpalan laser mudah alih 1500W?
Mesin kimpalan laser gentian mudah alih Xinhong CNC 1500W mencapai penembusan kira-kira 3mm dalam satu laluan pada keluli tahan karat, aluminium dan aloi titanium. Ini meliputi kebanyakan kerja fabrikasi tolok nipis; plat lebih tebal masih memerlukan proses arka berbilang laluan.
Bolehkah kimpalan laser mengisi jurang seperti TIG?
Tidak begitu bertolak ansur. TIG dengan pengisi suapan tangan menjembatani jurang tidak teratur dengan baik. Kimpalan laser memerlukan kesesuaian yang konsisten; jurang kecil boleh diuruskan dengan suapan wayar, tetapi jurang yang lebih besar membawa kepada isian kurang. Kedai dengan toleransi pemotongan dan kesesuaian yang ketat mendapat hasil laser terbaik.
Adakah saya masih memerlukan pengimpal bertauliah untuk sel kimpalan laser?
Latihan pengendali lebih singkat dan mudah untuk kimpalan laser mudah alih kerana parameter datang daripada profil tersimpan dan mesin mengawal penyampaian tenaga. Walau bagaimanapun, sel mesti memenuhi keperluan keselamatan laser — kawalan sinaran, pengekstrakan wasap dan PPE — dan seseorang mesti bertanggungjawab atas perkara itu.
Memilih Mesin Anda dengan Xinhong CNC
Keputusan biasanya diselesaikan dengan jelas: TIG untuk pembaikan sekali sahaja yang tidak teratur dan toleransi kesesuaian yang kurang baik; laser gentian untuk pengeluaran tolok nipis yang boleh diulang, kerja herotan rendah pada bahagian sensitif, dan pembaikan acuan dan acuan tekan ketepatan. Untuk gambaran keseluruhan lengkap kelas kuasa dan konfigurasi kimpalan laser gentian mudah alih, mulakan dengan panduan pembeli mesin kimpalan laser gentian mudah alihkami. Jika anda menghantar bahan anda, julat ketebalan dan aplikasi biasa, Xinhong CNC boleh mengesyorkan sama ada mesin kimpalan laser gentian pembaikan acuan ketepatan, unit mudah alih 1500W, atau konfigurasi lain sesuai untuk kedai anda — dan profil kimpalan mana yang perlu disediakan untuk kerja anda.