
Fibersveising og TIG gir begge skjøter av høy kvalitet, men de løser ulike problemer. Denne sammenligningen dekker presisjon, repeterbarhet, varmetilførsel, ferdighetskrav og kostnadsstruktur slik at produsenter kan tilpasse prosessen til arbeidet.
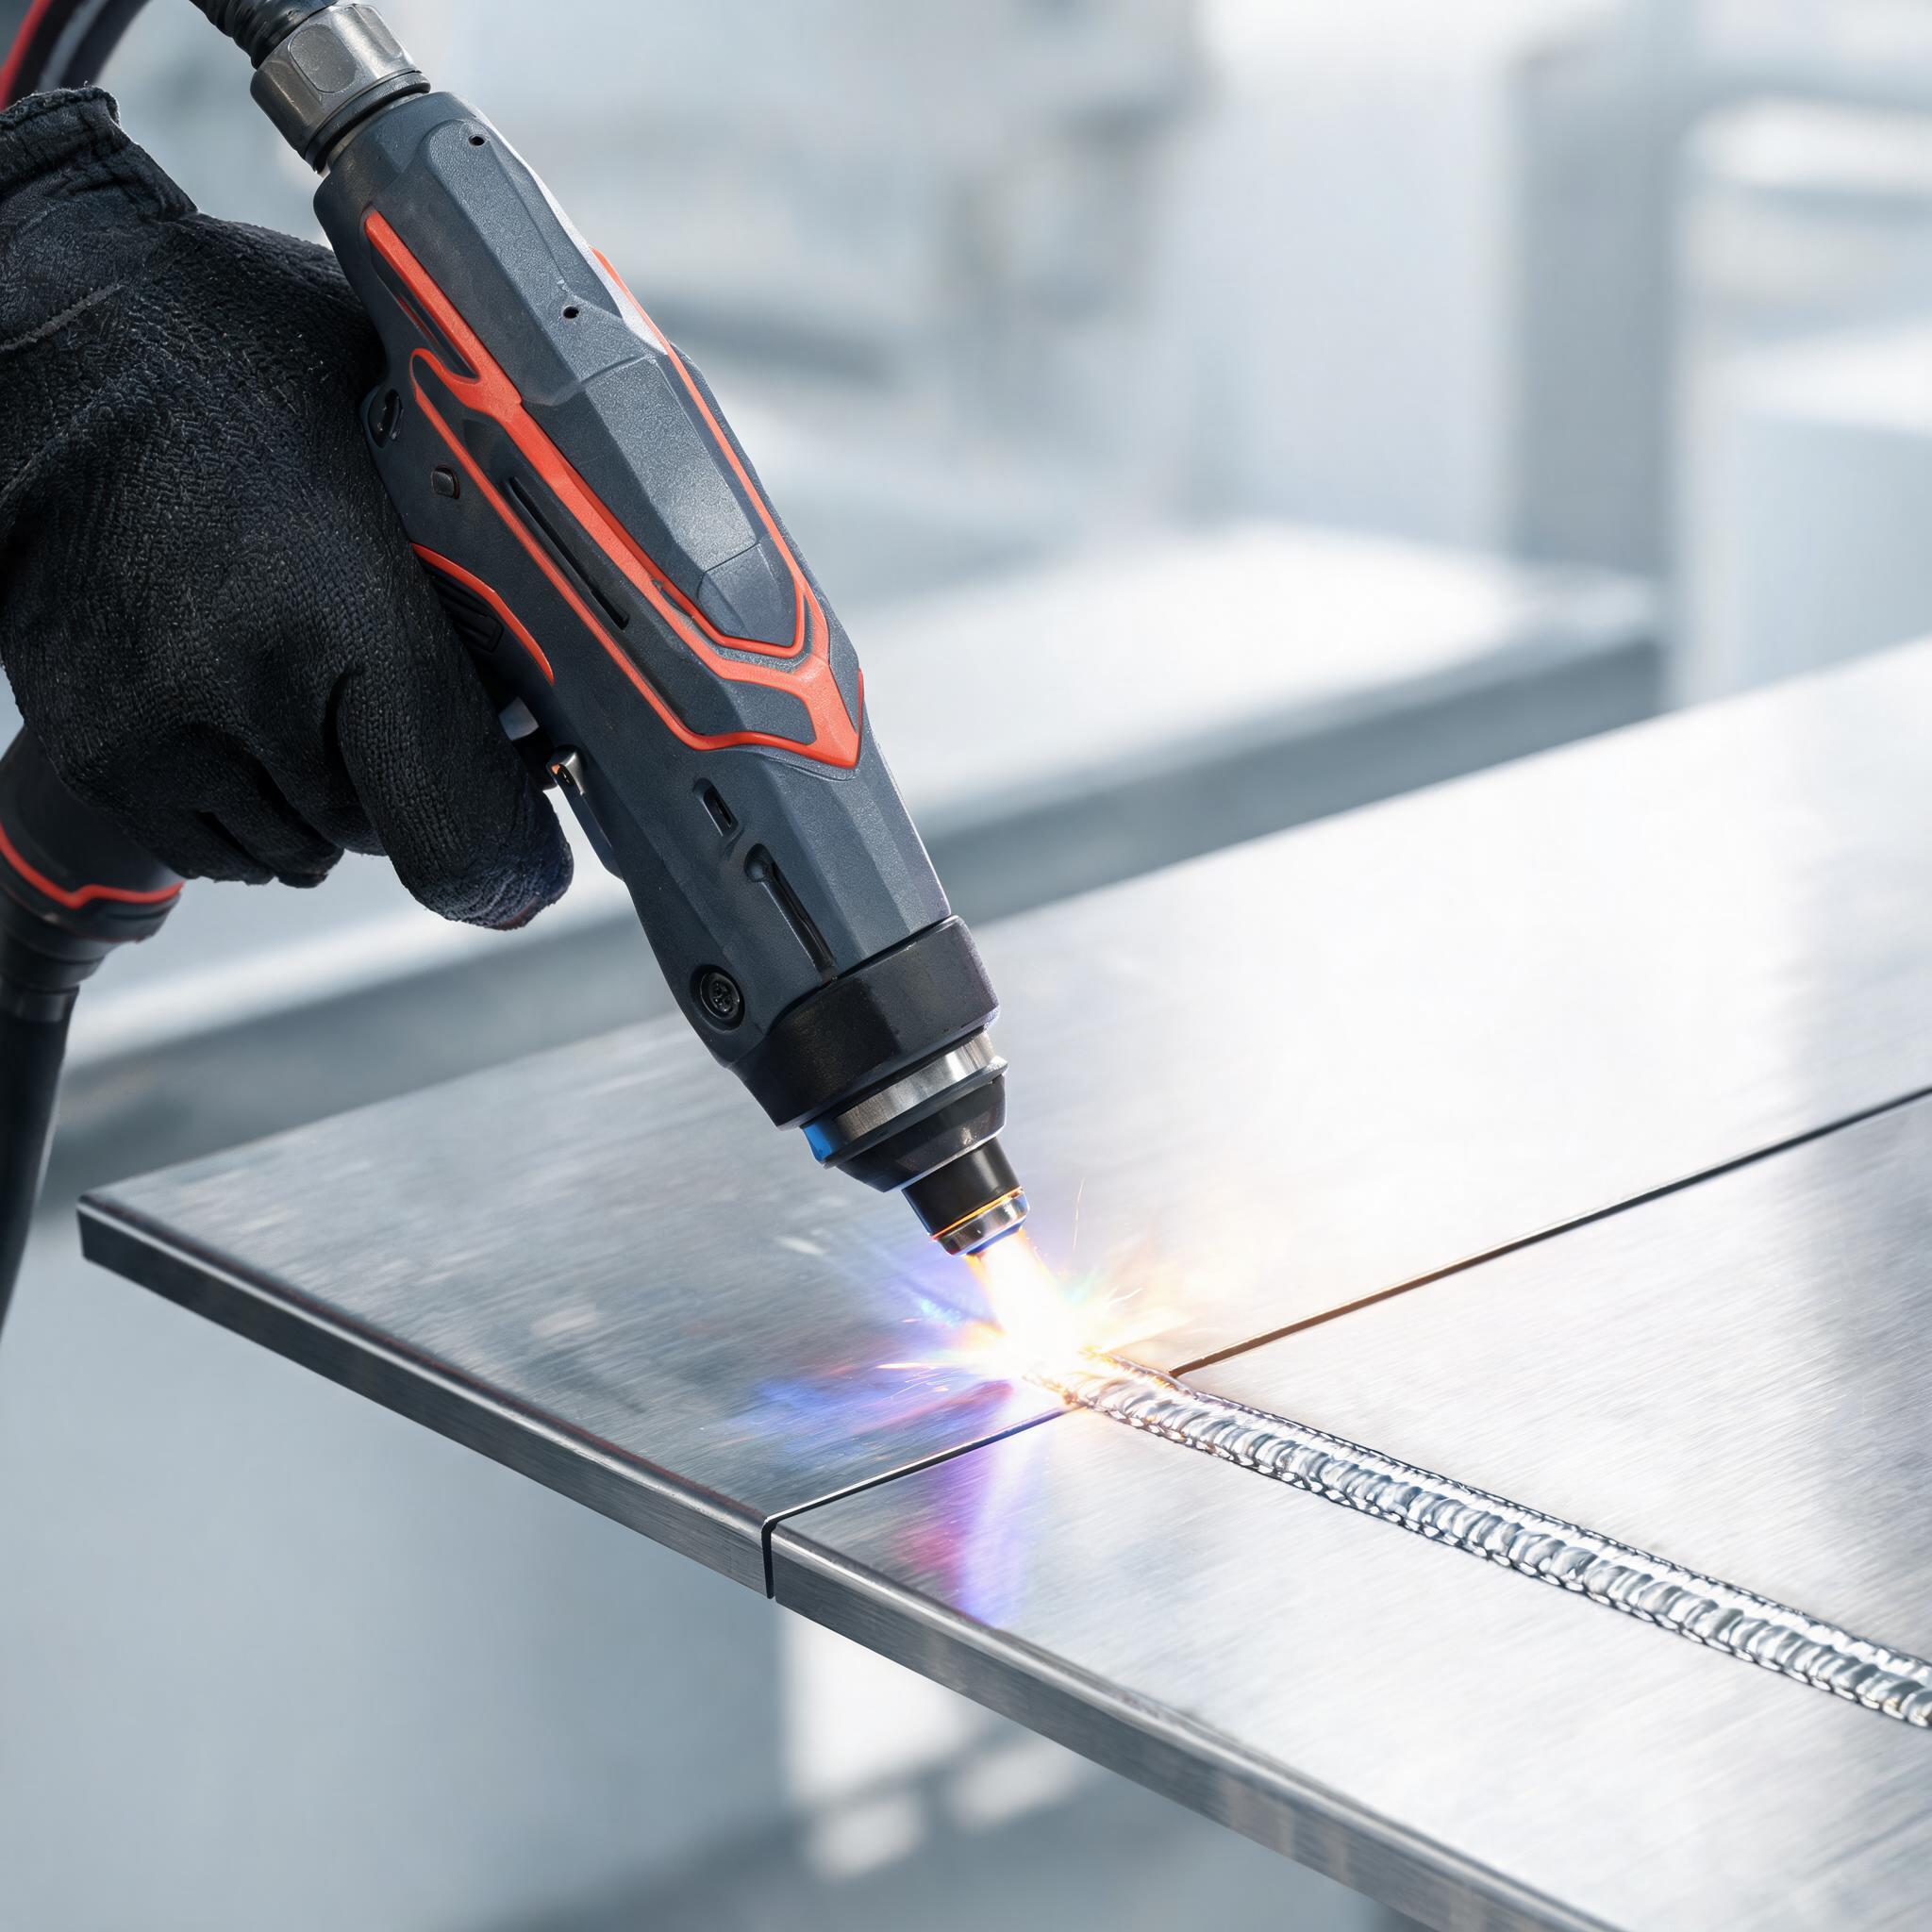
Produksjonsverksteder som vurderer en prosessoppgradering, ender ofte ved samme veiskille: fortsette med TIG eller legge til fiberskæring. Begge prosessene gir solide skjøter av høy kvalitet. Forskjellen ligger i hvordan de oppfører seg del for del, hvor mye varme de tilfører arbeidsstykket, og hvilken type operatør og tilpasning de krever. Denne artikkelen sammenligner de to ut fra kriteriene som betyr noe for presisjonsarbeid, med de faktiske egenskapene til Xinhong CNC fiberskæremaskiner som referansepunkter.
Hvordan de to prosessene tilfører varme til metallet
Den sentrale mekaniske forskjellen: en fiberlaser konsentrerer energien i et punkt målt i brøkdeler av en millimeter, levert som kontinuerlig bølge eller kontrollerte pulser. TIG bruker en elektrisk lysbue med bredere varmespredning, og operatøren mater tilsettmateriale for hånd. Alt annet – deformasjon, hastighet, repeterbarhet, ferdigheter – følger av denne forskjellen.
En bredere varmespredning betyr at mer metall varmes opp over lengre tid. Et konsentrert punkt betyr at smeltezonen er liten og avkjøles raskt, slik at omkringliggende materiale holder seg nærmere sin opprinnelige tilstand. Ingen av dem er universelt bedre; det riktige valget avhenger av delen.
Presisjon og repeterbarhet
TIG gir utmerkede sveiser i kyndige hender. Men kvaliteten ligger i operatørens hender, øyne og rytme. Strengbredde, gjennomtrengning og plassering av tilsettmateriale varierer noe mellom operatører og gjennom et skift. For kosmetiske eller strukturelle sveiser er den variasjonen akseptabel. For produksjonsserier der hver skjøt må være lik – medisinske komponenter, arkitektonisk rustfritt stål, rør i næringsmiddelkvalitet – blir det en kvalitetskontrollbyrde.
Lasersveising angriper dette på en annen måte. En håndholdt fibersveiser utfører et lagret parametersett på samme måte hver gang. Xinhong CNC 1500W håndholdte fibersveiser lagrer mer enn 50 sveiseprofiler og holder ±0,1 mm strengkonsistens, slik at den tiende skjøten ser ut som den første. Operatører bytter materiale eller tykkelse ved å hente frem en lagret profil i stedet for å finjustere på feelingen.
For verktøyreparasjon er presisjonen enda strammere. fibersveisemaskin for presisjonsreparasjon av støpeformer bruker 50x mikroskopveiledning med et justerbart pulseenergiområde på 0,1–50 J og en varmepåvirket sone på omtrent 0,2 mm. Den kombinasjonen lar deg bygge opp kanter på sprøytestøpeformer, stansestanser og herdet verktøystål uten å mykne den omkringliggende herdede overflaten – noe en lysbueprosess ikke kan gjøre i den skalaen.
Hastighet på tynt materiale
På tynt rustfritt stål, aluminium og titan oversettes energitetthetsfordelen direkte til fremføringshastighet. En laser kan fullføre en skjøt på en brøkdel av tiden TIG trenger med lysbuen på, fordi energien avsettes nøyaktig der den trengs i stedet for å varme opp et bredere bånd. På den håndholdte 1500W-enheten når gjennomgående sveiser omtrent 3 mm i én omgang – noe som dekker mesteparten av tynnplatearbeid i typiske jobbverksteder.
TIG er ikke langsomt i absolutte termer, men hver sveis krever oppsett, tenning av lysbuen og en håndmatingsrytme operatøren må opprettholde. For korte sveiser på mange små deler forsterkes lasersveisingens syklustidsfordel. For lange strukturelle sømmer på tykkere plate endres sammenligningen – men det er ikke arbeidet denne artikkelen handler om.
Varmetilførsel og deformasjon på sensitive deler
Deformasjon er der de to prosessene skiller seg skarpest. Tynne paneler, kapslinger, instrumenthus og ferdigbearbeidede deler slår seg når de varmes ujevnt. En TIG-lysbue varmer et bånd av metall; panelet trekker seg sammen når det avkjøles, og retting tilfører arbeid som er lett å undervurdere.
En pulset fiberlaser avsetter energi i kontrollerte pakker. Den totale varmetilførselen er lav og lokalisert, slik at sensitive deler holder geometrien mye bedre. Det er samme mekanisme som gjør den 0,2 mm varmepåvirkede sonen til reparasjonssystemet for støpeformer levedyktig på herdet stål: minimal energi utenfor den tiltenkte smeltezonen betyr minimal endring rundt. Verksteder som arbeider med kosmetisk rustfritt stål, tynn aluminium eller ferdigbehandlede enheter bør vektlegge dette kriteriet tungt.
Tilpasningsfølsomhet: der TIG har en fordel
En balansert sammenligning må gi TIG æren. Lasersveising krever konsistent tilpasning av skjøten. Fordi punktet er lite, kan et gap som TIG ville bygge bro over med håndmatet tilsettmateriale, etterlate en lasersveis underfylt eller med en hulrom. Lasersveising tåler noe gap med trådmatingsalternativer, men det belønner verksteder som kontrollerer skjære- og tilpasningstoleranser.
TIG derimot fungerer med dårlig tilpasning. Operatøren leser gapet, justerer tilsettvolumet og fører strengen gjennom – uregelmessigheter inkludert. Reparasjonsarbeid på slitte, deformerte eller ukjente deler favoriserer ofte TIG nettopp av denne grunnen. Hvis arbeidet ditt domineres av engangsreparasjoner på deler du ikke kan bearbeide på nytt, er TIGs toleranse for ufullkomne skjøter fortsatt en reell fordel.
Ferdighetskrav og arbeidskraft
Sertifiserte TIG-sveisere er mangelvare, dyre og tar år å utvikle. Gjennomtrekk ved en TIG-benk er et tap av kapabilitet, ikke bare en bemanningshendelse.
En håndholdt fibersveiser er grunnleggende sett enklere å betjene godt. Maskinen styrer energi og strenggeometri fra lagrede profiler; operatørens jobb er posisjonering, avtrekkerkontroll og visuell inspeksjon. En dyktig produksjonsarbeider kan nå jevn produksjonskvalitet med laser på uker i stedet for år. Det gjør ikke prosessen idiotsikker – lasersveising har sine egne farer og krever disiplinert sikkerhetspraksis, inkludert stråling og røykkontroll. Verksteder som tar den i bruk, bør gå gjennom veiledning om lasersveisesikkerhet, stråling, røyk og verneutstyr for håndholdte fibersveisere før de setter en maskin på gulvet.
Egnethet for støpeform- og verktøyreparasjon
For sprøytestøpeformer, stansestanser og herdet verktøy er sammenligningen i stor grad avgjort. Å bygge opp en skadet kant eller fylle en slitt radius på herdet stål krever energi som er presis nok til å unngå å mykne det omkringliggende materialet. Pulset lasersveising under forstørrelse leverer det. En 1500W håndholdt fibersveiser håndterer generell produksjon, men dedikert støpeformreparasjon trenger mikroskopveiledning og fin pulskontroll av den typen som er innebygd i Xinhong sin fibersveisemaskin for presisjonsreparasjon av støpeformer.
TIG er fortsatt nyttig for store, lite presise verktøyreparasjoner der det trengs mye tilsettmateriale og etterbearbeiding følger. Men for etterarbeid på et ferdig, herdet hulrom er laser det riktige verktøyet.
Kostnadsstruktur
Innkjøpsprisen for en fibersveisemaskin er typisk høyere enn for et sammenlignbart TIG-oppsett. Å vurdere beslutningen kun ut fra investeringskostnaden er å misforstå økonomien:
- Arbeidskraft: lavere ferdighetstak og raskere opplæring reduserer lønns- og opplæringskostnader per sveis.
- Gjennomstrømning: kortere tid med lysbuen på per skjøt øker produksjonen per skift på tynt materiale.
- Ettarbeid og retting: lavere varmetilførsel betyr mindre retting av deformasjon nedstrøms.
- Forbruksmaterialer: TIG bruker wolfram, gass og tilsettmateriale kontinuerlig; lasersveising bruker beskyttelsesgass og lite annet på autogene skjøter.
TIGs kostnadsstruktur favoriserer verksteder med lave volum, uregelmessige deler eller tungt reparasjonsarbeid der maskinen står ubrukt mellom jobbene. Høyvolumsproduksjon av tynn plate skyver regnestykket avgjort mot laser.
Ofte stilte spørsmål
Er lasersveising sterkere enn TIG?
For riktig utførte sveiser på egnede skjøter gir begge prosessene fullstyrke smeltesveiser. Forskjellen er konsistens: en laser gjentar parameterne skjøt etter skjøt, mens TIG-kvaliteten varierer med operatørens ferdigheter. Styrken avhenger mer av skjøtedesign og tilpasning enn av energikilden.
Hvilken tykkelse kan en 1500W håndholdt fibersveiser håndtere?
Xinhong CNC 1500W håndholdte fibersveiser oppnår omtrent 3 mm gjennomtrengning i én omgang på rustfritt stål, aluminium og titanlegeringer. Dette dekker mesteparten av tynnplatearbeid; tykkere plate krever fortsatt fleromgangs lysbueprosesser.
Kan lasersveising fylle gap som TIG?
Ikke like tilgivende. TIG med håndmatet tilsettmateriale bygger bro over uregelmessige gap godt. Lasersveising krever konsistent tilpasning; små gap kan håndteres med trådmatning, men større gap fører til underfylling. Verksteder med stramme skjære- og tilpasningstoleranser får best laserresultater.
Trenger jeg fortsatt sertifiserte sveisere for en lasersveisecelle?
Opplæringen er kortere og enklere for håndholdt lasersveising fordi parametere hentes fra lagrede profiler og maskinen styrer energitilførselen. Cellen må likevel oppfylle lasersikkerhetskravene – strålekontroll, røykavsug og verneutstyr – og noen må eie det ansvaret.
Velg maskinen din med Xinhong CNC
Beslutningen løser seg vanligvis tydelig: TIG for uregelmessige engangsreparasjoner og dårlig tilpasningstoleranse; fiberlaser for repeterbar produksjon på tynn plate, lavdeformasjonsarbeid på sensitive deler og presisjonsreparasjon av støpeformer og stanser. For en komplett oversikt over effektklasser og konfigurasjoner for håndholdt fibersveising, start med vår kjøpsguide for håndholdte fibersveisemaskiner. Hvis du sender oss materialene, tykkelsesområdet og den typiske bruken, kan Xinhong CNC anbefale om fibersveisemaskinen for presisjonsreparasjon av støpeformer, den håndholdte 1500W-enheten eller en annen konfigurasjon passer verkstedet ditt – og hvilke sveiseprofiler du bør forberede for arbeidet ditt.