
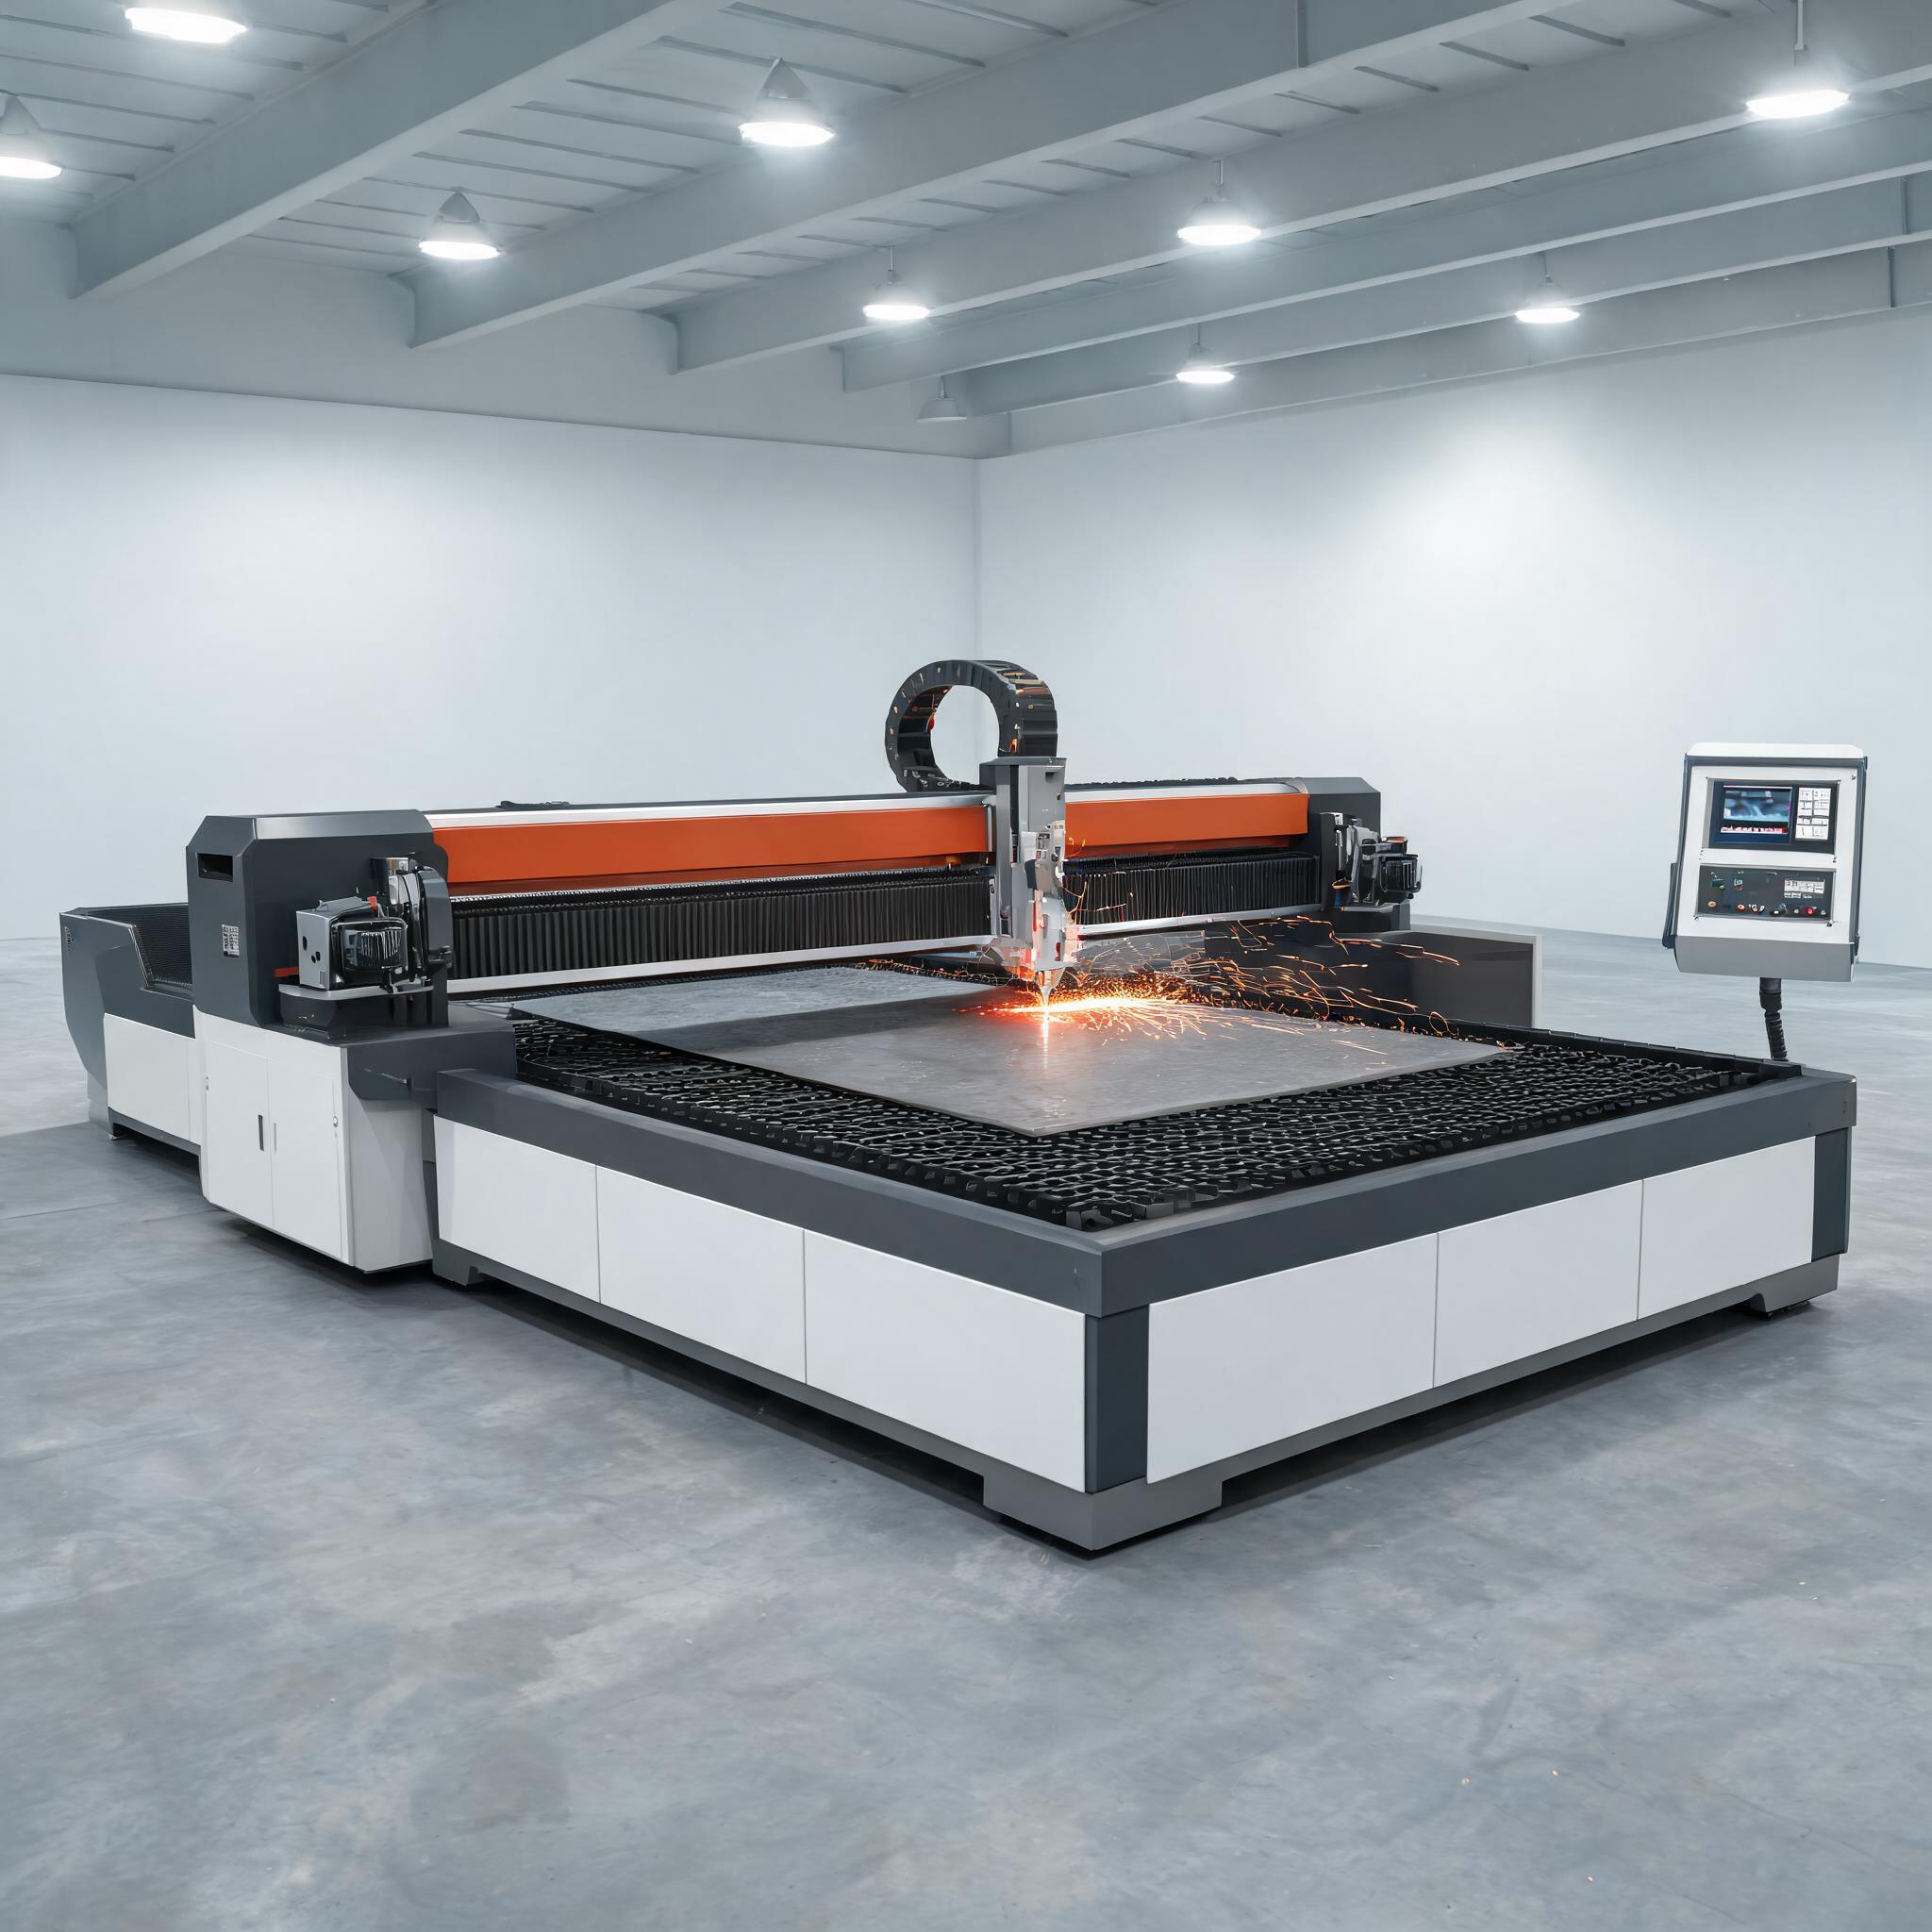
6000W fiberlaserkuttermaskin som skjærer karbonstålplate med oksygenstøtte

Høyeffekt fiberlaserskjæremaskiner

Løsning for laserskjæring av karbonstål

Oksygenstøttet fiberlaserskjæring for karbonstål: 3000W–30000W plattformer tilpasset din reelle 6–20 mm tykkelsesmiks, med prøveskjæringer og skriftlige tykkelsestabeller før du bestiller.

Be om tilbud

Kjøp av karbonstål-laserkutter: beslutningen om oksygenskjæring

Smerten de fleste karbonstålprodusenter kommer med

Karbonstålkjøpere spør sjelden om watt først. De kommer etter en av tre feil: en oksy-fuel-benk som ikke holder kantkvaliteten på 8–16 mm S355, en plasma-underleverandør hvis skråkant og varmepåvirket sone tvinger frem sliping før hver sveising, eller en maskin kjøpt for stor for en tykkelsesmiks som sjelden overstiger 12 mm. Hver feil koster i samme valuta – etterarbeidstimer, underleverandørkøer og kapital bundet i feil effektklasse.

Hva det gjør med kjøpsbeslutningen

Fordi kanttilstand og pierce-atferd på karbonstål avhenger av oksygentrykk og effekt sammen, oppdager kjøpere som bestiller kun basert på watt, rutinemessig feilen først etter installasjon. Resultatet er en ny runde med verktøyendringer, tvister om kantkvalitet og forsinkelser som en riktig spesifisert maskin ville unngått.

Vår løsning: effekt tilpasset din reelle tykkelsesmiks

Xinhong bygger fiberlaserplattformer fra 3000W til 30000W som skjærer karbonstål med oksygenstøtte fra 12 mm opptil 70 mm, med ±0,05 mm posisjoneringsnøyaktighet over hele serien. Matchingen gjøres mot ditt faktiske tykkelseshistogram og kvalitetsliste – ikke mot en brosjyretabell – og bekreftes med prøveskjæringer på ditt eget materiale før du signerer.

Hvordan teknologien løser det

  • IPG-, RAYCUS- og GW-laserkilder paret per modell med skjærehoder tunet for oksygenstøttet karbonstål.
  • Schneider Electric kontrollkomponenter og CypCut kontrollprogramvare for repeterbare pierce- og skjæreparametere.
  • Servodrevne bord på 2000x4000 mm og 2000x6000 mm plattformene for håndtering av tykk plate.
  • Valgfritt hjelpegassblandingssystem for verksteder som veksler mellom oksygen-, nitrogen- og luftarbeidsmengder.

Hva du får som kjøper

En maskin dimensjonert for platen du faktisk skjærer, en avtalt kanttilstand dokumentert fra prøveskjæringer, og et tilbud som oppgir gassstrategien og tykkelsestabellen bak det – i stedet for et watt-tall du må forsvare internt.

Match ditt behov med en maskin

Anbefalt maskin
3000W fiberlaser-skjæremaskin

3000W cuts CS to 12 mm, +/-0.05 mm, 1500x3000mm bed

Se maskin

Anvendelseseksempel

Stålkonstruksjonsbedrift: 8–16 mm S355-braketter skjæres in-house på 6000W

Hvem: en stålkonstruksjonsbedrift i Nord-Europa, ca. 25 ansatte, som skjærer S355-braketter og forbindelsesplater for byggekunder. Maskin: Xinhong 6000W fiberlaserkuttermaskin, 2000x4000 mm bord. Problemet den løste: en blandet arbeidsmengde på 8–16 mm karbonstål hadde vokst ut av en aldrende oksy-fuel-benk, der sakte piercing og brede skjærespor tvang frem tung kantbearbeiding før sveising. Før: oksy-fuel-kanter krevde sliping og ny merking, og tynne jobber ble satt ut. Nå: 8–16 mm S355 skjæres in-house med oksygenstøtte på 6000W-plattformen, kantene går til sveising etter lett avgrading. Hvor tallene kommer fra: produktspesifikasjonen for 6000W (karbonstål opptil 20 mm, ±0,05 mm repeterbarhet, 50000+ timers rørlevetid) plus kjøperens egen prøveskjæringsrapport på deres 10 mm og 16 mm braketter; gjennomstrømningssammenligninger avhenger av kjøperens nesting og håndtering og må måles på nytt på deres gulv.

Anvendelse basert på kundetilbakemeldinger; individuelle resultater avhenger av materialer og produksjonsforhold.

Landbruksredskapsprodusent: 15–20 mm braketter flyttes fra plasma-underleverandør

Hvem: en produsent av landbruksredskaper i Sentral-Europa som skjærer slite- og monteringsplater til jordbearbeidingsutstyr. Maskin: Xinhong 8000W fiberlaserkuttermaskin, 2000x6000 mm bord. Problemet den løste: 15–20 mm karbonstålbrakketter ble sendt til en plasma-underleverandør, hvis skråkant og varmepåvirket sone krevde ekstra sliping før sveising. Før: utkontraktert plasmaskjæring med 3–5 dagers kø og manuell etterbehandling av hver kant. Nå: 15–20 mm karbonstål skjæres in-house med oksygenstøtte på 8000W-plattformen, kantene er sveiseklare etter kun avgrading. Hvor tallene kommer fra: produktspesifikasjonen for 8000W (karbonstål opptil 25 mm, ±0,05 mm) og kjøperens egen prøveskjæringsrapport på deres 15 mm og 20 mm braketter; syklustid- og kostnadssammenligninger må fastsettes med en prøveskjæring på kjøperens eget materiale.

Anvendelse basert på kundetilbakemeldinger; individuelle resultater avhenger av materialer og produksjonsforhold.
Hvem: et plateverksted i Vest-Europa som kjører braketter i blandet tykkelse, hovedsakelig 6–12 mm karbonstål. Maskin: Xinhong 3000W fiberlaserkuttermaskin, 1500x3000 mm bord. Problemet den løste: verkstedet kunne ikke forsvare en høyeffektsmaskin for en arbeidsmengde som sjelden oversteg 12 mm, men trengte repeterbar pierce-kvalitet på 10–12 mm plate. Før: 10–12 mm jobber ble forsinket bak en enkelt delt maskin og ofte sendt ut. Nå: karbonstål opptil 12 mm skjæres på 3000W-plattformen med oksygenstøtte og ±0,05 mm nøyaktighet. Hvor tallene kommer fra: produktspesifikasjonen for 3000W (karbonstål opptil 12 mm, ±0,05 mm, 50000+ timers rørlevetid) og verkstedets egne prøveskjæringer på 10 mm og 12 mm plate; kostnad per del avhenger av oksygenpris og nesting og må bekreftes med en tilbudsprøve.

Anvendelse basert på kundetilbakemeldinger; individuelle resultater avhenger av materialer og produksjonsforhold.

Kundevurderinger

“Bruksområde: Produksjon av S355-braketter og forbindelsesplater for byggekunder, 8–16 mm, innkjøpt via en europeisk agent. | Vurdering: vi ba om oksygenskjæreparameterne skriftlig før vi signerte, og prøvekantene på våre egne 10 mm og 16 mm plater var det som avgjorde saken, ikke watt-tabellen. | Verifisert punkt: spesifikasjonen oppgir ±0,05 mm repeterbarhet på 2000x4000 mm bordet, og våre målte deler kom innenfor dette intervallet. | Kilde: kjøperens e-posttråd for tilbudsforespørsel og Xinhong prøveskjæringsrapport, 2025.”
Production managerStructural steel fabricator, Northern Europe (anonymised)
“Bruksområde: 15–20 mm brakettskjæring flyttet in-house fra en plasma-underleverandør, kjøpt direkte etter en fabrikkvisitt. | Vurdering: vi spesifiserte maskinen mot vårt brakett-histogram i stedet for en toppjobb, og den samtalen forhindret oss i å kjøpe for mye effekt vi aldri ville brukt. | Verifisert punkt: karbonstål opptil 25 mm som oppgitt for 8000W-plattformen, sjekket mot våre 20 mm sliteplatebraketter i akseptskjæringen. | Kilde: intern sjekkliste for maskinaksept, 2025.”
Plant engineerAgricultural implement manufacturer, Central Europe (anonymised)

Sertifiseringer og samsvar

ISO 9001:2015

ISO 9001:2015

Kvalitetsstyringssystem sertifisert for FoU, produksjon og ettersalgsservice av fiberlaserkutterutstyr.

CE-merking

Xinhong-maskiner er CE-merket for europeiske markeder i henhold til selskapets registre. Be om gjeldende samsvarserklæring sammen med tilbudet.

Selskapets styrke

Hvem bygger din karbonstålskjæremaskin

Grunnlagt 2005
Shandong Xinhong CNC Technology Co., Ltd har produsert fiberlaserutstyr i to tiår.
Fabrikkskala
100–300 ansatte innen maskinering, montering, kvalitet og service i Shandong-provinsen, Kina.
FoU-kapasitet
Dyp ekspertise innen skjæretykkelse og skjærehastighet; kjerneteknologier utviklet med IPG (USA), RAYCUS og GW laser-kilder.
Produksjonskapasitet
Årlig omsetning 10–50 millioner USD som støtter en portefølje på 48 modeller fra 500W til 30000W.
Komponentpartnere
Schneider Electric elektriske kontrollkomponenter montert som standard.
Eksportmarkeder
Europa og globale markeder, med CE-kompatible eksportkonfigurasjoner.

Relatert lesning

Kjøper FAQ

Oksygen eller nitrogen for karbonstålskjæring?+

Oksygenstøtte er standardvalget og det billigste for 3–25 mm karbonstål og gir den kjente mørke oksiderte kanten. Nitrogen gir en lysere kant på tynt karbonstål, men bruker langt mer gass. Tilbudet ditt bør oppgi hvilken gassstrategi som ble brukt for prøveskjæringene av dine reelle tykkelser.

Hvilken effektklasse skjærer hvilken karbonståltykkelse?+

I henhold til gjeldende spesifikasjoner: 3000W skjærer karbonstål opptil 12 mm, 6000W opptil 20 mm, 8000W opptil 25 mm, 12000W opptil 35 mm, 15000W opptil 40 mm, 20000W opptil 50 mm og 30000W opptil 70 mm. Tilpass effekten til din tykkeste gjentakende jobb, ikke den sjeldneste, og bekreft med en prøveskjæring.

Vil oksygenstøttede kanter kreve etterarbeid før sveising?+

Oksygenstøttet skjæring etterlater en oksidert kant; mengden slagg og nødvendig etterarbeid avhenger av tykkelse, gasstrykk og pierce-innstillinger. Vår akseptpraksis er å skjære dine egne braketprofiler før du bestiller, slik at kanttilstanden avtales på forhånd, ikke antas.

Hva bør jeg ta med i en forespørsel om karbonstålskjæremaskin?+

Ta med din tykkelsesmiks for karbonstål, typiske kvaliteter (for eksempel S235, S355, sliteplate), månedlig tonnasje, behov for bordstørrelse og ønsket kanttilstand. Vi bekrefter effektklasse, oksygenoppsett og bordstørrelse i tilbudet.

Be om tilbud for denne løsningen

Send inn dine krav nedenfor – våre ingeniører bekrefter riktig maskinkonfigurasjon i tilbudet ditt.

Løsning for laserskjæring av karbonstål

▸ TILBUDSFORESPØRSEL

FORM · REV.1
Produktforespørsel
Løsning for laserskjæring av karbonstål