

En praktisk guide til å velge riktig lasereffekt for stålplateskjæring, med en komplett effekt-til-tykkelse-tabell som dekker 500W til 30000W, oksygen vs. nitrogen-gassvalg, og hastighet-kvalitet-avveininger for platebearbeidere…
Hvorfor effektvalg betyr noe for din lasermetallskjæremaskin
Å velge feil lasereffekt for stålplatene dine er en kostbar feil. For lite effekt og du kan ikke skjære gjennom materialet – eller du får langsomme kanter med grater som krever sliping. For mye effekt og du har overinvestert i en maskin som er underutnyttet, med høyere strøm- og vedlikeholdskostnader for kapasitet du ikke trenger.
Et lasermetallskjæremaskin må tilpasses ditt typiske platetykkelsesområde, materialtype og produksjonsvolum. Shandong Xinhong CNC Technology Co., Ltd. produserer fiberlaserskjæremaskiner fra 500W til 30000W, noe som gir oss direkte erfaring med hvert effektnivå og de stålplatetykkelsene hver enkelt håndterer. Denne guiden går gjennom forholdet mellom effekt og tykkelse, slik at du kan ta en informert investeringsbeslutning.
Fiberlasereffekt vs. stålplatetykkelse: Den komplette tabellen
Tabellen nedenfor viser hvert Xinhong-lasereffektnivå og dets maksimale skjæretykkelse for karbonstål, rustfritt stål og aluminium. Dette er produksjonsvurderte maksimumsverdier – ikke teoretiske grenser – basert på faktisk skjæreytelse med passende hjelpegass.
| Lasereffekt | Maks karbonstål | Maks rustfritt stål | Maks aluminium | Arbeidsområde |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000 W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500 W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
| 2000 W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000 W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Merk: Maksimal tykkelse forutsetter optimal skjærehastighet. Produksjonshastigheten reduseres etter hvert som tykkelsen nærmer seg maksimum. Aluminium og rustfritt stål krever nitrogen som hjelpegass for oksidfrie kanter.
Slik leser du denne tabellen for din applikasjon
Hvis verkstedet ditt hovedsakelig bearbeider 1–3 mm karbonstålplate, er en 500W økonomisk fiberlaserskjæremaskin tilstrekkelig for jobben til lavest investering. For 3–8 mm karbonstål – det vanligste området for platebearbeiding – gir en 2000W-modell eller 3000W-modell den beste balansen mellom skjærekapasitet og driftskostnad. For konstruksjonsstål over 20 mm kommer 12000W og høyere modeller inn i bildet.
Oksygen vs. nitrogen: Valg av riktig hjelpegass
Hjelpegassen du bruker er like viktig som lasereffekten. Valget mellom oksygen og nitrogen påvirker skjærehastighet, kantkvalitet og driftskostnad.
| Faktor | Oksygen (O₂) | Nitrogen (N₂) |
|---|---|---|
| Best egnet for | Karbonstål (tykke plater) | Rustfritt stål, aluminium |
| Skjærehastighet | Raskere (eksoterm reaksjon tilfører varme) | Langsommere (inert gass, kun smelteskjæring) |
| Kantkvalitet | Oksidlag på skjærekanten | Blank, oksidfri, klar for sveising |
| Gasskostnad | Lavere (lavere renhet kreves) | Høyere (≥99,9 % renhet anbefales) |
| Etterbehandling | Kan kreve avfetting/fjerning av belegg | Ingen – kantene er sveiseklare |
| Typisk trykk | 0,5–1,0 MPa | 1,0–2,5 MPa (tykkere plater krever høyere) |
For høyt volum nitrogensskjæring bør du vurdere en on-site PSA-nitrogengenerator for å eliminere flaskeasskostnader – en typisk tilbakebetalingstid på 6–12 måneder gjør dette til en smart investering for anlegg som skjærer rustfritt stål regelmessig.
Skjærehastighet vs. skjærekvalitet: Avveiningen
Høyere lasereffekt betyr ikke automatisk raskere skjæring ved alle tykkelser. Forholdet mellom hastighet og kvalitet er ikke-lineært:
- Tynn plate (1–3 mm): Selv en 500W-laser kan skjære med 15–20 m/min. Å øke til 3000W gir avtagende hastighetsfordeler – flaskehalsen flytter seg til akselerasjon og nesteeffektivitet.
- Medium plate (4–12 mm): Dette er hvor effekten gjør en synlig forskjell. En 3000W-maskin skjærer 8 mm karbonstål omtrent 40–60 % raskere enn en 1500W-maskin.
- Tykke plater (20 mm+): Hastigheten begrenses av fysikken for smeltefjerning, ikke bare lasereffekten. Ved 30 mm+ karbonstål må selv en 12000W-maskin redusere til 0,5–1,5 m/min for å opprettholde kantperpendikularitet og kontrollere grater.
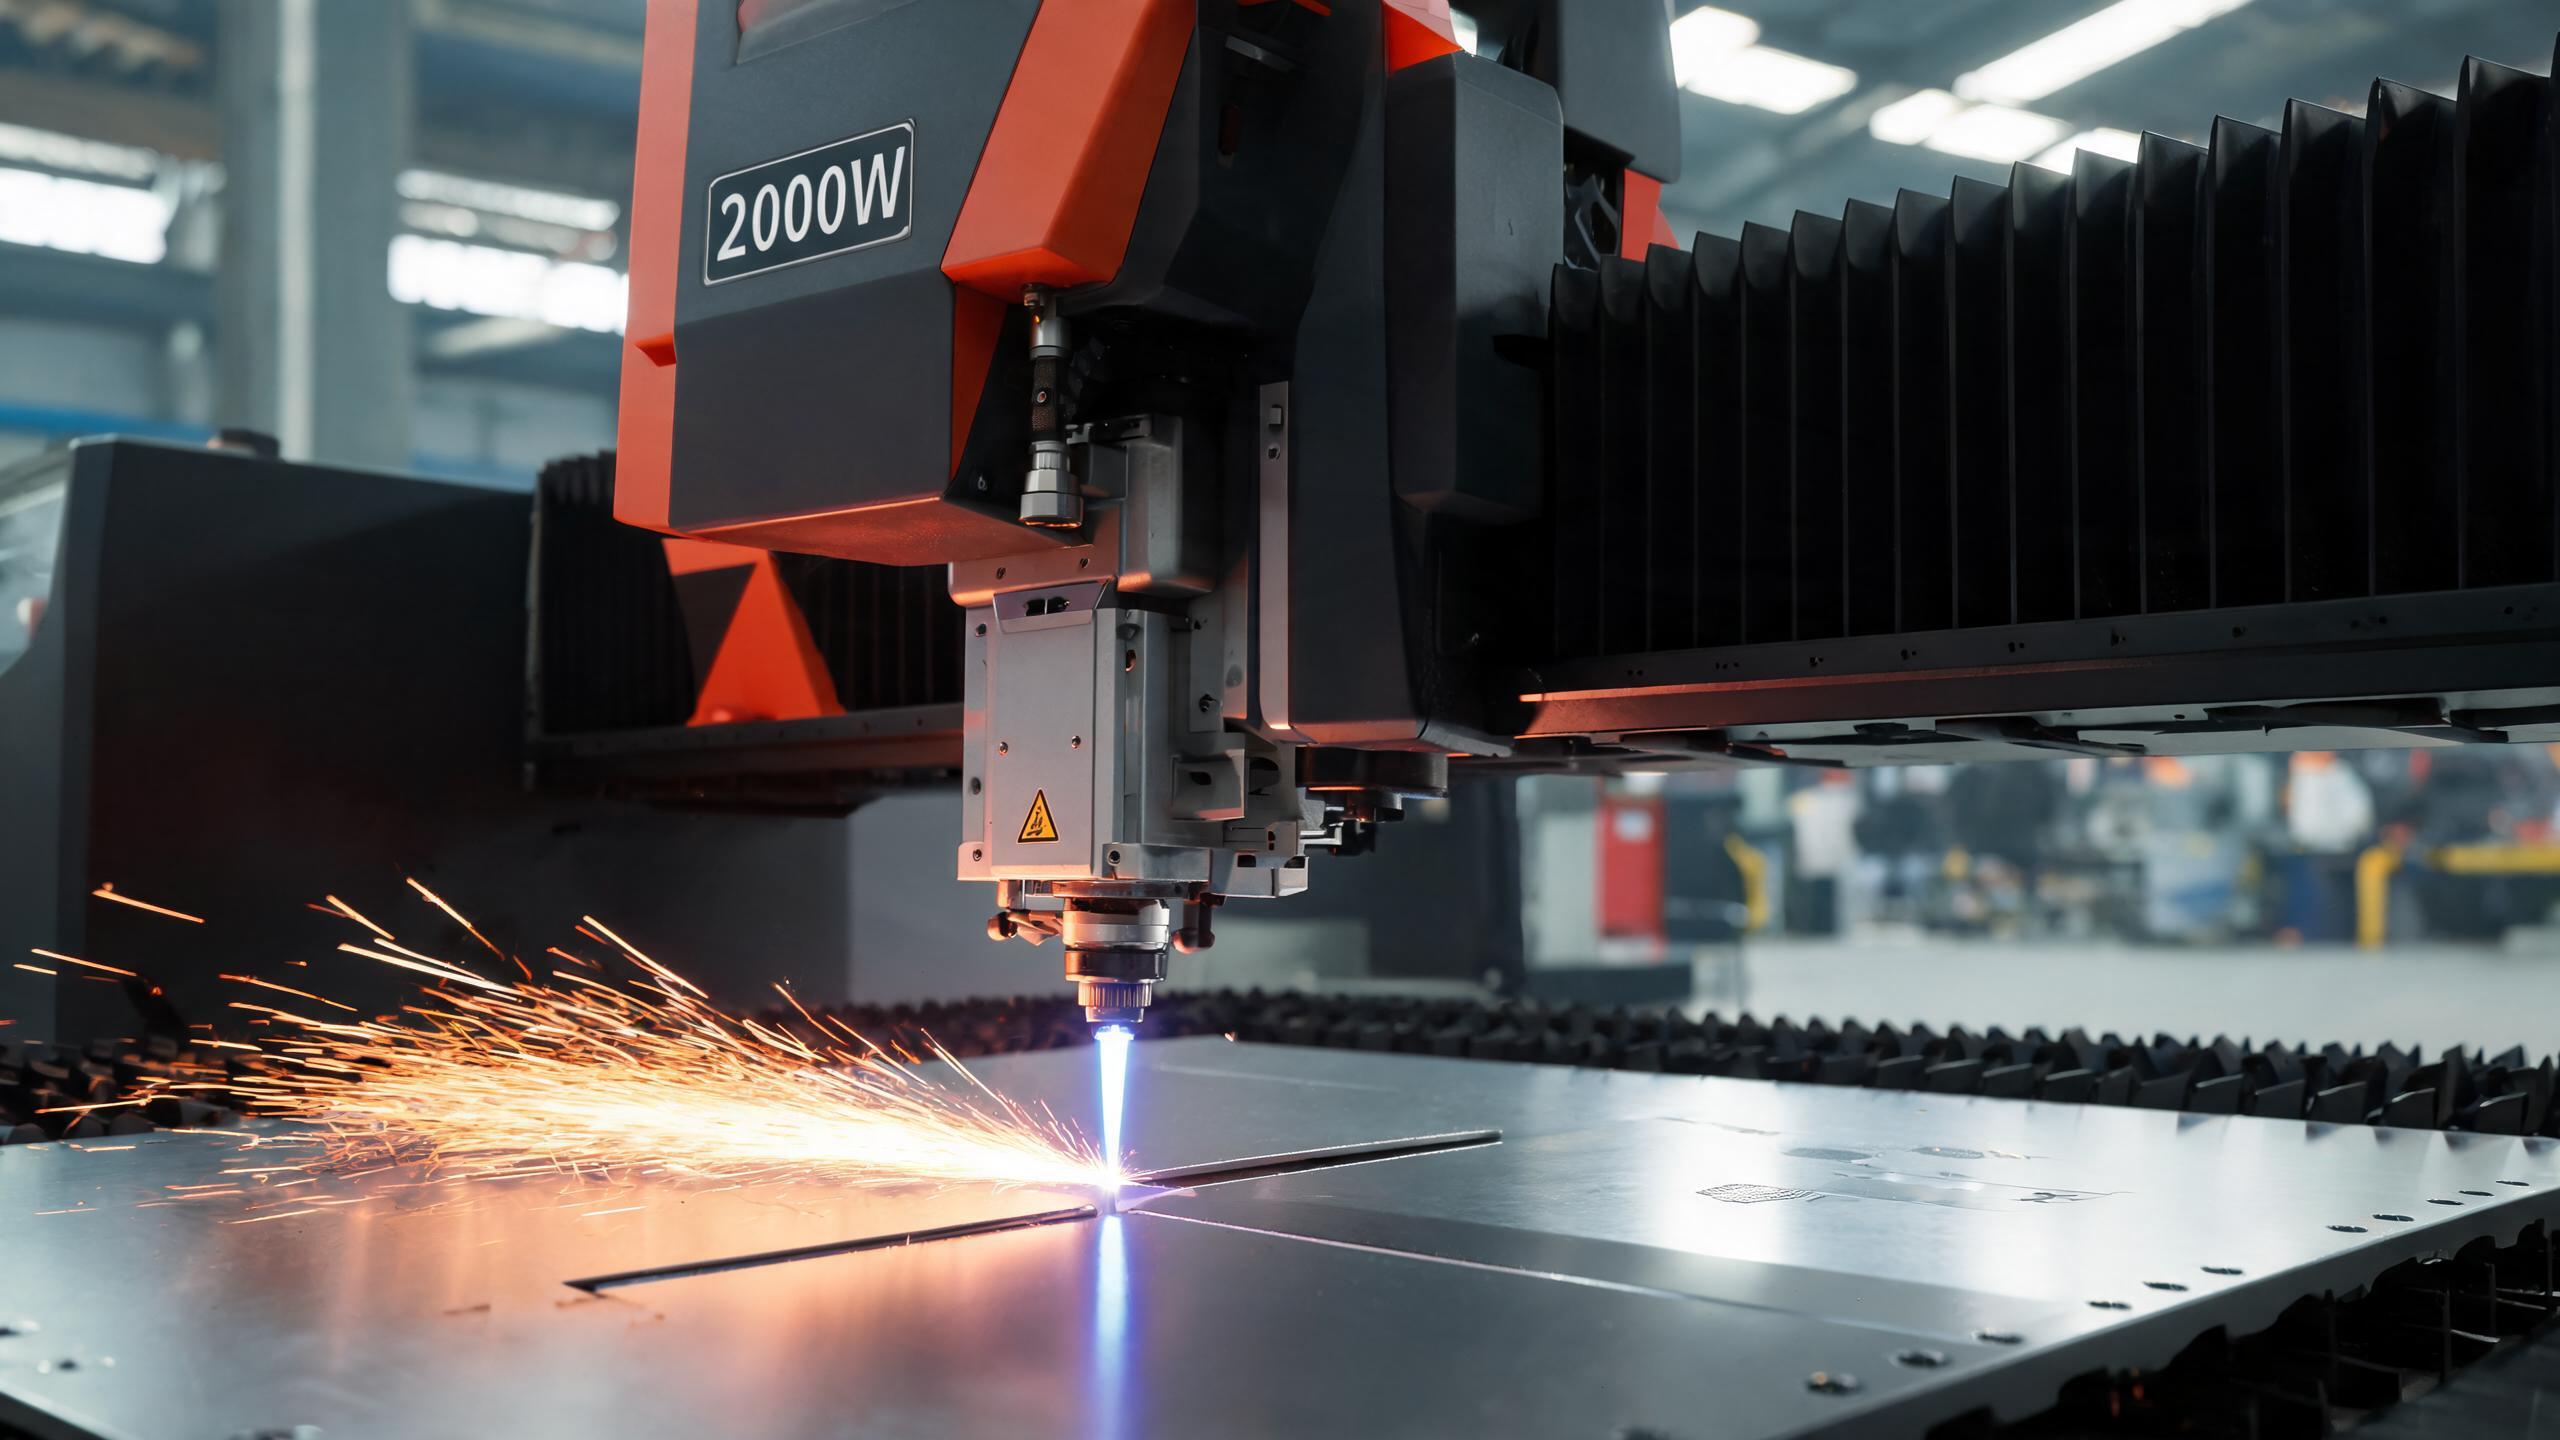
Eksempler på effektvalg i praksis
Scenario 1: Platebearbeidingsbedrift (1–6 mm karbonstål)
En jobbbutikk som skjærer braketter, kabinetter og paneler i 1–6 mm karbonstål får best ROI fra en 2000W eller 3000W fiberlaserskjæremaskin. 3000W-modellen håndterer sporadiske 8–12 mm jobber samtidig som den opprettholder høy hastighet på tynne plater. Alternativet med utskiftbart bord muliggjør kontinuerlig produksjonslasting.
Scenario 2: Rustfritt stål-produsent (2–8 mm)
For rustfritt stål til matindustri og dekorative paneler er nitrogensskjæring obligatorisk for blanke, oksidfrie kanter. En 3000W-maskin med PSA-nitrogengenerator leverer hastigheten og kantkvaliteten som kreves – samtidig som gasskostnaden reduseres til nesten null etter tilbakebetaling.
Scenario 3: Tungt konstruksjonsstål (20–70 mm)
Skipsbygging og produsenter av tunge maskiner som bearbeider tykke karbonstålplater trenger maskiner fra 12000W til 30000W. Ved disse effektnivåene maksimerer oksygen som hjelpegass skjærehastigheten gjennom eksoterm oppvarming. Arbeidsområdet på 2000×6000 mm rommer standardvalseplater uten forhåndsskjæring.
Nøkkelfaktorer utover effekt når du velger din lasermetallskjæremaskin
- Arbeidsområde: Må romme dine standard ark/plate-størrelser. Å skjære en 2000×6000 mm plate på et 1500×3000 mm bord krever forhåndsskjæring – noe som kaster bort materiale og tid.
- Posisjonsnøyaktighet: Xinhong-maskiner varierer fra ±0,02 mm (500W økonomi) til ±0,05 mm (høy-effektmodeller). Presisjonsfabrikasjon trenger ±0,03 mm eller bedre.
- Laserkilde-merke: IPG (USA) tilbyr førsteklasses strålekvalitet; RAYCUS og GW gir utmerket verdi. Alle tre har en levetid på 35 000–50 000+ timer.
- Kontrollsystem: Schneider Electric PLC med CypCut-nestingsprogramvare sikrer CE-samsvarende drift og effektiv materialutnyttelse.
- Utvekslingsbord: For produksjonsmiljøer kan et automatisk skiftbord øke gjennomstrømningen med opptil 40 %.
For en dypere innsikt i hvordan fiberlaserskjæring sammenlignes med plasma-, flamme- og stanseskjæring, kan du også se relaterte videoer på YouTube ved å søke på „fiber laser vs plasma cutting comparison” for å se sanntids skjæredemonstrasjoner.
Hver fiberlaserskjæremaskin i Xinhongs produktlinje er bygget med IPG-, RAYCUS- eller GW-laserkilder, Schneider Electric-kontrollsystemer og CE-samsvarende sikkerhetsdesign. ISO 9001:2015-sertifisering dekker hele produksjonsprosessen. Kontakt oss med dine materialtyper, tykkelsesområde og produksjonsvolum – vi vil anbefale optimal effektnivå og konfigurasjon.
Relaterte artikler i denne serien
- Metallplate laserskjæremaskin: En komplett kjøperguide for 2026
- CNC-fiberlaserskjæremaskin vs. tradisjonell skjæring: Hvem vinner?
- CNC-fiberlaserkutter: Nøkkelfunksjoner for tung stålbearbeiding
- De 5 beste fiberlaserskjæremaskinene for rustfritt stål i 2026
Lenker til relaterte artikler vil bli lagt til når alle artiklene i denne serien er publisert.