
Spawanie laserowe światłowodowe i TIG dają wysokiej jakości złącza, ale rozwiązują różne problemy. Porównanie obejmuje precyzję, powtarzalność, ciepło wprowadzane, wymagania kwalifikacyjne i strukturę kosztów, aby zakłady mogły dopasować proces do pracy.
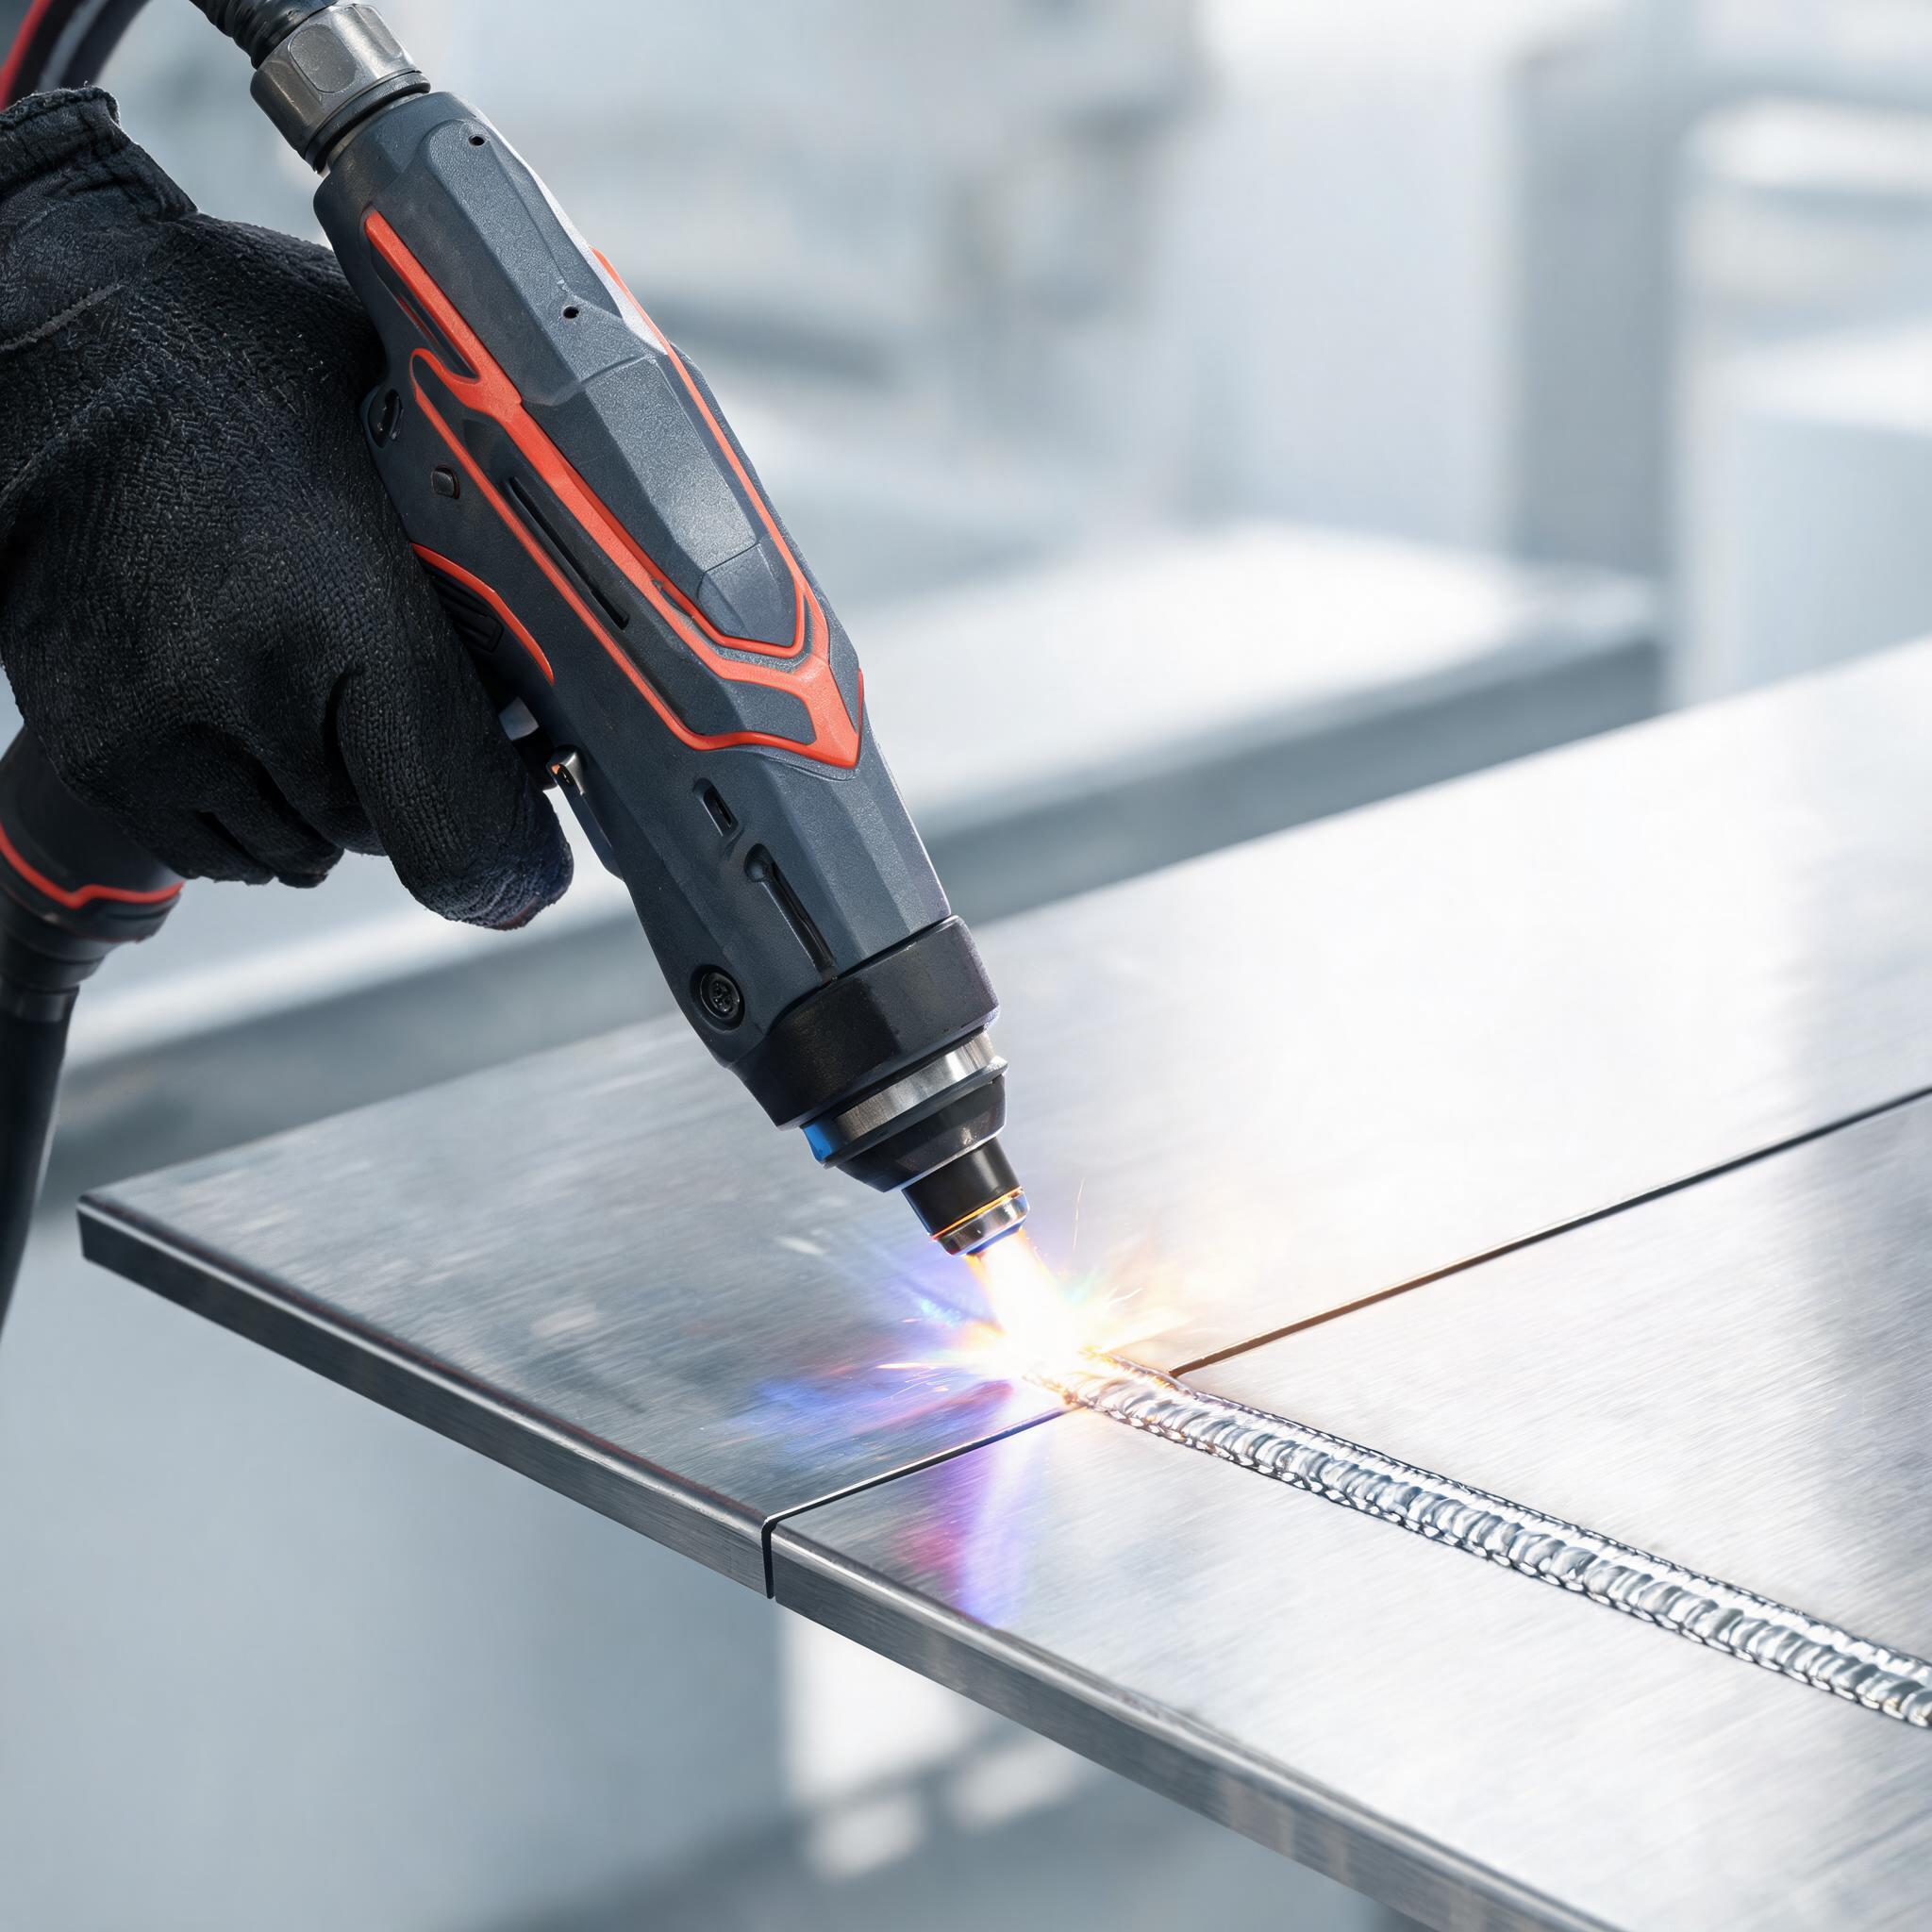
Zakłady produkcyjne rozważające modernizację procesu zwykle stają przed tym samym dylematem: pozostać przy TIG czy wprowadzić spawanie laserem światłowodowym. Oba procesy zapewniają solidne, wysokiej jakości złącza. Różnica tkwi w tym, jak zachowują się przy kolejnych elementach, ile ciepła wprowadzają do przedmiotu obrabianego oraz jakiego operatora i przygotowania elementów wymagają. W tym artykule porównano oba procesy według kryteriów istotnych dla prac precyzyjnych, wykorzystując rzeczywiste charakterystyki spawarek laserowych światłowodowych CNC Xinhong jako punkty odniesienia.
Jak oba procesy wprowadzają ciepło do metalu
Zasadnicza różnica mechaniczna: laser światłowodowy koncentruje energię w plamce mierzonej w ułamkach milimetra, dostarczanej jako fala ciągła lub kontrolowane impulsy. TIG wykorzystuje łuk elektryczny o szerszym rozkładzie ciepła, a operator ręcznie podaje drut dodatkowy. Wszystko inne — odkształcenia, prędkość, powtarzalność, umiejętności — wynika z tej różnicy.
Szerszy rozkład ciepła oznacza, że więcej metalu jest nagrzewane do temperatury przez dłuższy czas. Skoncentrowana plamka oznacza, że strefa wtopienia jest niewielka i szybko stygnie, dzięki czemu otaczający materiał pozostaje bliżej stanu wyjściowego. Żaden z procesów nie jest uniwersalnie lepszy; właściwy wybór zależy od elementu.
Precyzja i powtarzalność
TIG w rękach wykwalifikowanego spawacza daje doskonałe spoiny. Jednak jakość zależy od rąk, oczu i rytmu operatora. Szerokość ściegu, wtopienie i rozmieszczenie materiału dodatkowego różnią się nieznacznie między operatorami i w trakcie zmiany. W przypadku spoin dekoracyjnych lub konstrukcyjnych ta zmienność jest dopuszczalna. W produkcji seryjnej, gdzie każde złącze musi być identyczne — komponenty medyczne, stal nierdzewna architektoniczna, rury do kontaktu z żywnością — staje się obciążeniem dla kontroli jakości.
Spawanie laserowe podchodzi do tego inaczej. Ręczna spawarka laserowa światłowodowa realizuje zapisany zestaw parametrów w ten sam sposób za każdym razem. Ręczna spawarka laserowa światłowodowa CNC Xinhong 1500W przechowuje ponad 50 profili spawania i zapewnia powtarzalność ściegu plus/minus 0,1 mm, dzięki czemu dziesiąte złącze wygląda jak pierwsze. Operatorzy zmieniają materiał lub grubość, przywołując zapisany profil, a nie dostrajając parametry na wyczucie.
W naprawie narzędzi precyzja jest jeszcze większa. Precyzyjna spawarka laserowa światłowodowa do naprawy form precyzyjnych wykorzystuje prowadzenie mikroskopowe 50x z regulowanym zakresem energii impulsu 0,1–50 J i strefą wpływu ciepła około 0,2 mm. To połączenie pozwala odbudować krawędzie form wtryskowych, matryc tłoczących i hartowanej stali narzędziowej bez zmiękczania otaczającej powierzchni hartowanej — czego proces łukowy nie jest w stanie zrobić w tej skali.
Prędkość na cienkich materiałach
Na cienkiej stali nierdzewnej, aluminium i tytanie przewaga gęstości energii przekłada się bezpośrednio na prędkość spawania. Laser może wykonać złącze w ułamku czasu łuku wymaganego przez TIG, ponieważ energia jest dostarczana dokładnie tam, gdzie jest potrzebna, zamiast nagrzewać szerszy pas. W ręcznym urządzeniu 1500W spoiny z pełnym wtopieniem osiągają około 3 mm w jednym przejściu — co obejmuje większość prac z cienką blachą w typowych zakładach usługowych.
TIG nie jest wolny w wartościach bezwzględnych, ale każda spoina wymaga przygotowania, zajarzenia łuku i rytmu ręcznego podawania drutu, który operator musi utrzymać. W przypadku krótkich spoin na wielu małych elementach przewaga spawania laserowego w czasie cyklu się kumuluje. W przypadku długich szwów konstrukcyjnych na grubszej blasze porównanie się zmienia — ale to nie jest zakres tego artykułu.
Wprowadzanie ciepła i odkształcenia wrażliwych elementów
Odkształcenia to obszar, w którym oba procesy różnią się najbardziej. Cienkie panele, obudowy, korpusy przyrządów i gotowe części obrobione odkształcają się przy nierównomiernym nagrzewaniu. Łuk TIG nagrzewa pas metalu; panel ciągnie podczas stygnięcia, a prostowanie dodaje pracy, którą łatwo zaniżyć.
Impulsowy laser światłowodowy dostarcza energię w kontrolowanych porcjach. Całkowite wprowadzanie ciepła jest niskie i zlokalizowane, więc wrażliwe części znacznie lepiej zachowują geometrię. To ten sam mechanizm, który sprawia, że strefa wpływu ciepła 0,2 mm w systemie do naprawy form jest realna na hartowanej stali: minimalna energia poza zamierzoną strefą wtopienia oznacza minimalną zmianę w sąsiedztwie. Zakłady pracujące ze stalą nierdzewną dekoracyjną, cienkim aluminium lub zmontowanymi elementami wykończonymi powinny mocno ważyć to kryterium.
Wrażliwość na przygotowanie elementów: gdzie TIG ma przewagę
Rzetelne porównanie musi uczciwie oddać TIG. Spawanie laserowe wymaga zachowania powtarzalnego przygotowania złącza. Ponieważ plamka jest mała, szczelina, którą TIG wypełniłby ręcznie podawanym drutem, może pozostawić spoinę laserową niedopełnioną lub z pustką. Spawanie laserowe toleruje pewną szczelinę dzięki opcjom podawania drutu, ale nagradza zakłady, które kontrolują tolerancje cięcia i przygotowania.
TIG natomiast sprawdza się przy słabym przygotowaniu. Operator odczytuje szczelinę, dostosowuje objętość materiału dodatkowego i prowadzi ścieg — także przez nieregularności. Prace naprawcze na zużytych, odkształconych lub nieznanych geometrycznie elementach często preferują TIG właśnie z tego powodu. Jeśli w pracy dominują jednorazowe naprawy części, których nie można ponownie obrabiać, tolerancja TIG na niedoskonałe złącza pozostaje rzeczywistą zaletą.
Wymagane umiejętności i siła robocza
Certyfikowani spawacze TIG są rzadcy, kosztowni, a ich wyszkolenie zajmuje lata. Rotacja na stanowisku TIG oznacza utratę kompetencji, a nie tylko zmianę kadrową.
Ręczną spawarkę laserową zasadniczo łatwiej obsługiwać dobrze. Maszyna steruje energią i geometrią ściegu na podstawie zapisanych profili; zadaniem operatora jest pozycjonowanie, kontrola spustu i kontrola wzrokowa. Kompetentny pracownik produkcyjny może osiągnąć powtarzalną jakość produkcyjną na laserze w tygodniach, a nie latach. Nie czyni to procesu niezawodnym — spawanie laserowe ma własne zagrożenia i wymaga zdyscyplinowanej praktyki bezpieczeństwa, w tym kontroli promieniowania i dymów. Zakłady wdrażające tę technologię powinny zapoznać się z wytycznymi dotyczącymi bezpieczeństwa spawania laserowego, promieniowania, dymów i środków ochrony indywidualnej dla ręcznych spawarek laserowych światłowodowych przed wprowadzeniem maszyny na halę.
Przydatność do naprawy form i narzędzi
W przypadku form wtryskowych, matryc tłoczących i hartowanych narzędzi porównanie jest w dużej mierze rozstrzygnięte. Odbudowa uszkodzonej krawędzi lub wypełnienie zużytego promienia na hartowanej stali wymaga energii wystarczająco precyzyjnej, aby uniknąć odpuszczenia otaczającego materiału. Impulsowe spawanie laserowe pod powiększeniem to zapewnia. Ręczna spawarka laserowa światłowodowa 1500W obsługuje ogólne prace produkcyjne, ale dedykowana naprawa form wymaga prowadzenia mikroskopowego i precyzyjnej kontroli impulsów, takiej jak w precyzyjnej spawarce laserowej światłowodowej do naprawy form firmy Xinhong.
TIG pozostaje przydatny do dużych napraw narzędzi o niskiej precyzji, gdzie potrzebny jest duży materiał dodatkowy i nastąpi ponowna obróbka po spawaniu. Jednak do prac wykończeniowych na gotowej, hartowanej gniazdzie formy odpowiednim narzędziem jest laser.
Struktura kosztów
Cena zakupu spawarki laserowej światłowodowej jest zazwyczaj wyższa niż porównywalnego zestawu TIG. Ocena decyzji wyłącznie na podstawie nakładów inwestycyjnych jest błędnym odczytaniem ekonomiki:
- Robocizna: niższy próg umiejętności i szybsze wdrożenie obniżają koszty wynagrodzeń i szkoleń na spoinę.
- Przepustowość: krótszy czas łuku na złącze zwiększa wydajność na zmianę na cienkim materiale.
- Poprawki i prostowanie: niższe wprowadzanie ciepła oznacza mniej korekcji odkształceń w dalszym etapie.
- Materiały eksploatacyjne: TIG zużywa stale wolfram, gaz i materiał dodatkowy; spawanie laserowe zużywa gaz osłonowy i niewiele więcej przy złączach autogennych.
Struktura kosztów TIG sprzyja zakładom o niskich wolumenach, nieregularnych elementach lub ciężkich pracach naprawczych, gdzie maszyna stoi bezczynnie między zadaniami. Produkcja wielkoseryjna cienkich materiałów przechyla kalkulację zdecydowanie na korzyść lasera.
Najczęściej zadawane pytania
Czy spawanie laserowe jest mocniejsze niż TIG?
W przypadku prawidłowo wykonanych spoin na odpowiednich złączach oba procesy dają spoiny pełnej wytrzymałości. Różnica tkwi w powtarzalności: laser powtarza swoje parametry złącze po złączu, podczas gdy jakość TIG zmienia się wraz z umiejętnościami operatora. Wytrzymałość zależy bardziej od konstrukcji złącza i przygotowania niż od źródła energii.
Jaką grubość może obsłużyć ręczna spawarka laserowa 1500W?
Ręczna spawarka laserowa światłowodowa CNC Xinhong 1500W osiąga wtopienie około 3 mm w jednym przejściu na stali nierdzewnej, aluminium i stopach tytanu. Obejmuje to większość prac z cienką blachą; grubsza blacha nadal wymaga wieloprzejściowych procesów łukowych.
Czy spawanie laserowe wypełnia szczeliny jak TIG?
Nie tak wybaczająco. TIG z ręcznie podawanym drutem dobrze mostkuje nieregularne szczeliny. Spawanie laserowe wymaga powtarzalnego przygotowania; małe szczeliny można opanować podawaniem drutu, ale większe prowadzą do niedopełnienia. Zakłady o wąskich tolerancjach cięcia i przygotowania uzyskują najlepsze wyniki laserowe.
Czy nadal potrzebuję certyfikowanych spawaczy do stanowiska spawania laserowego?
Szkolenie operatora jest krótsze i prostsze w przypadku ręcznego spawania laserowego, ponieważ parametry pochodzą z zapisanych profili, a maszyna kontroluje dostarczanie energii. Jednak stanowisko musi spełniać wymagania bezpieczeństwa laserowego — kontroli promieniowania, odciągu dymów i środków ochrony indywidualnej — i ktoś musi być za to odpowiedzialny.
Wybór maszyny z Xinhong CNC
Decyzja zwykle rozwiązuje się jasno: TIG do nieregularnych napraw jednorazowych i słabej tolerancji przygotowania; laser światłowodowy do powtarzalnej produkcji cienkich materiałów, prac o niskich odkształceniach na wrażliwych elementach oraz precyzyjnej naprawy form i matryc. Aby uzyskać pełny przegląd klas mocy i konfiguracji ręcznych spawarek laserowych światłowodowych, zacznij od naszego przewodnika kupującego ręczną spawarkę laserową światłowodową. Jeśli prześlą nam Państwo materiały, zakres grubości i typowe zastosowanie, Xinhong CNC może zalecić, czy precyzyjna spawarka laserowa światłowodowa do naprawy form, urządzenie ręczne 1500W czy inna konfiguracja pasuje do Państwa zakładu — oraz jakie profile spawania przygotować do Państwa pracy.