
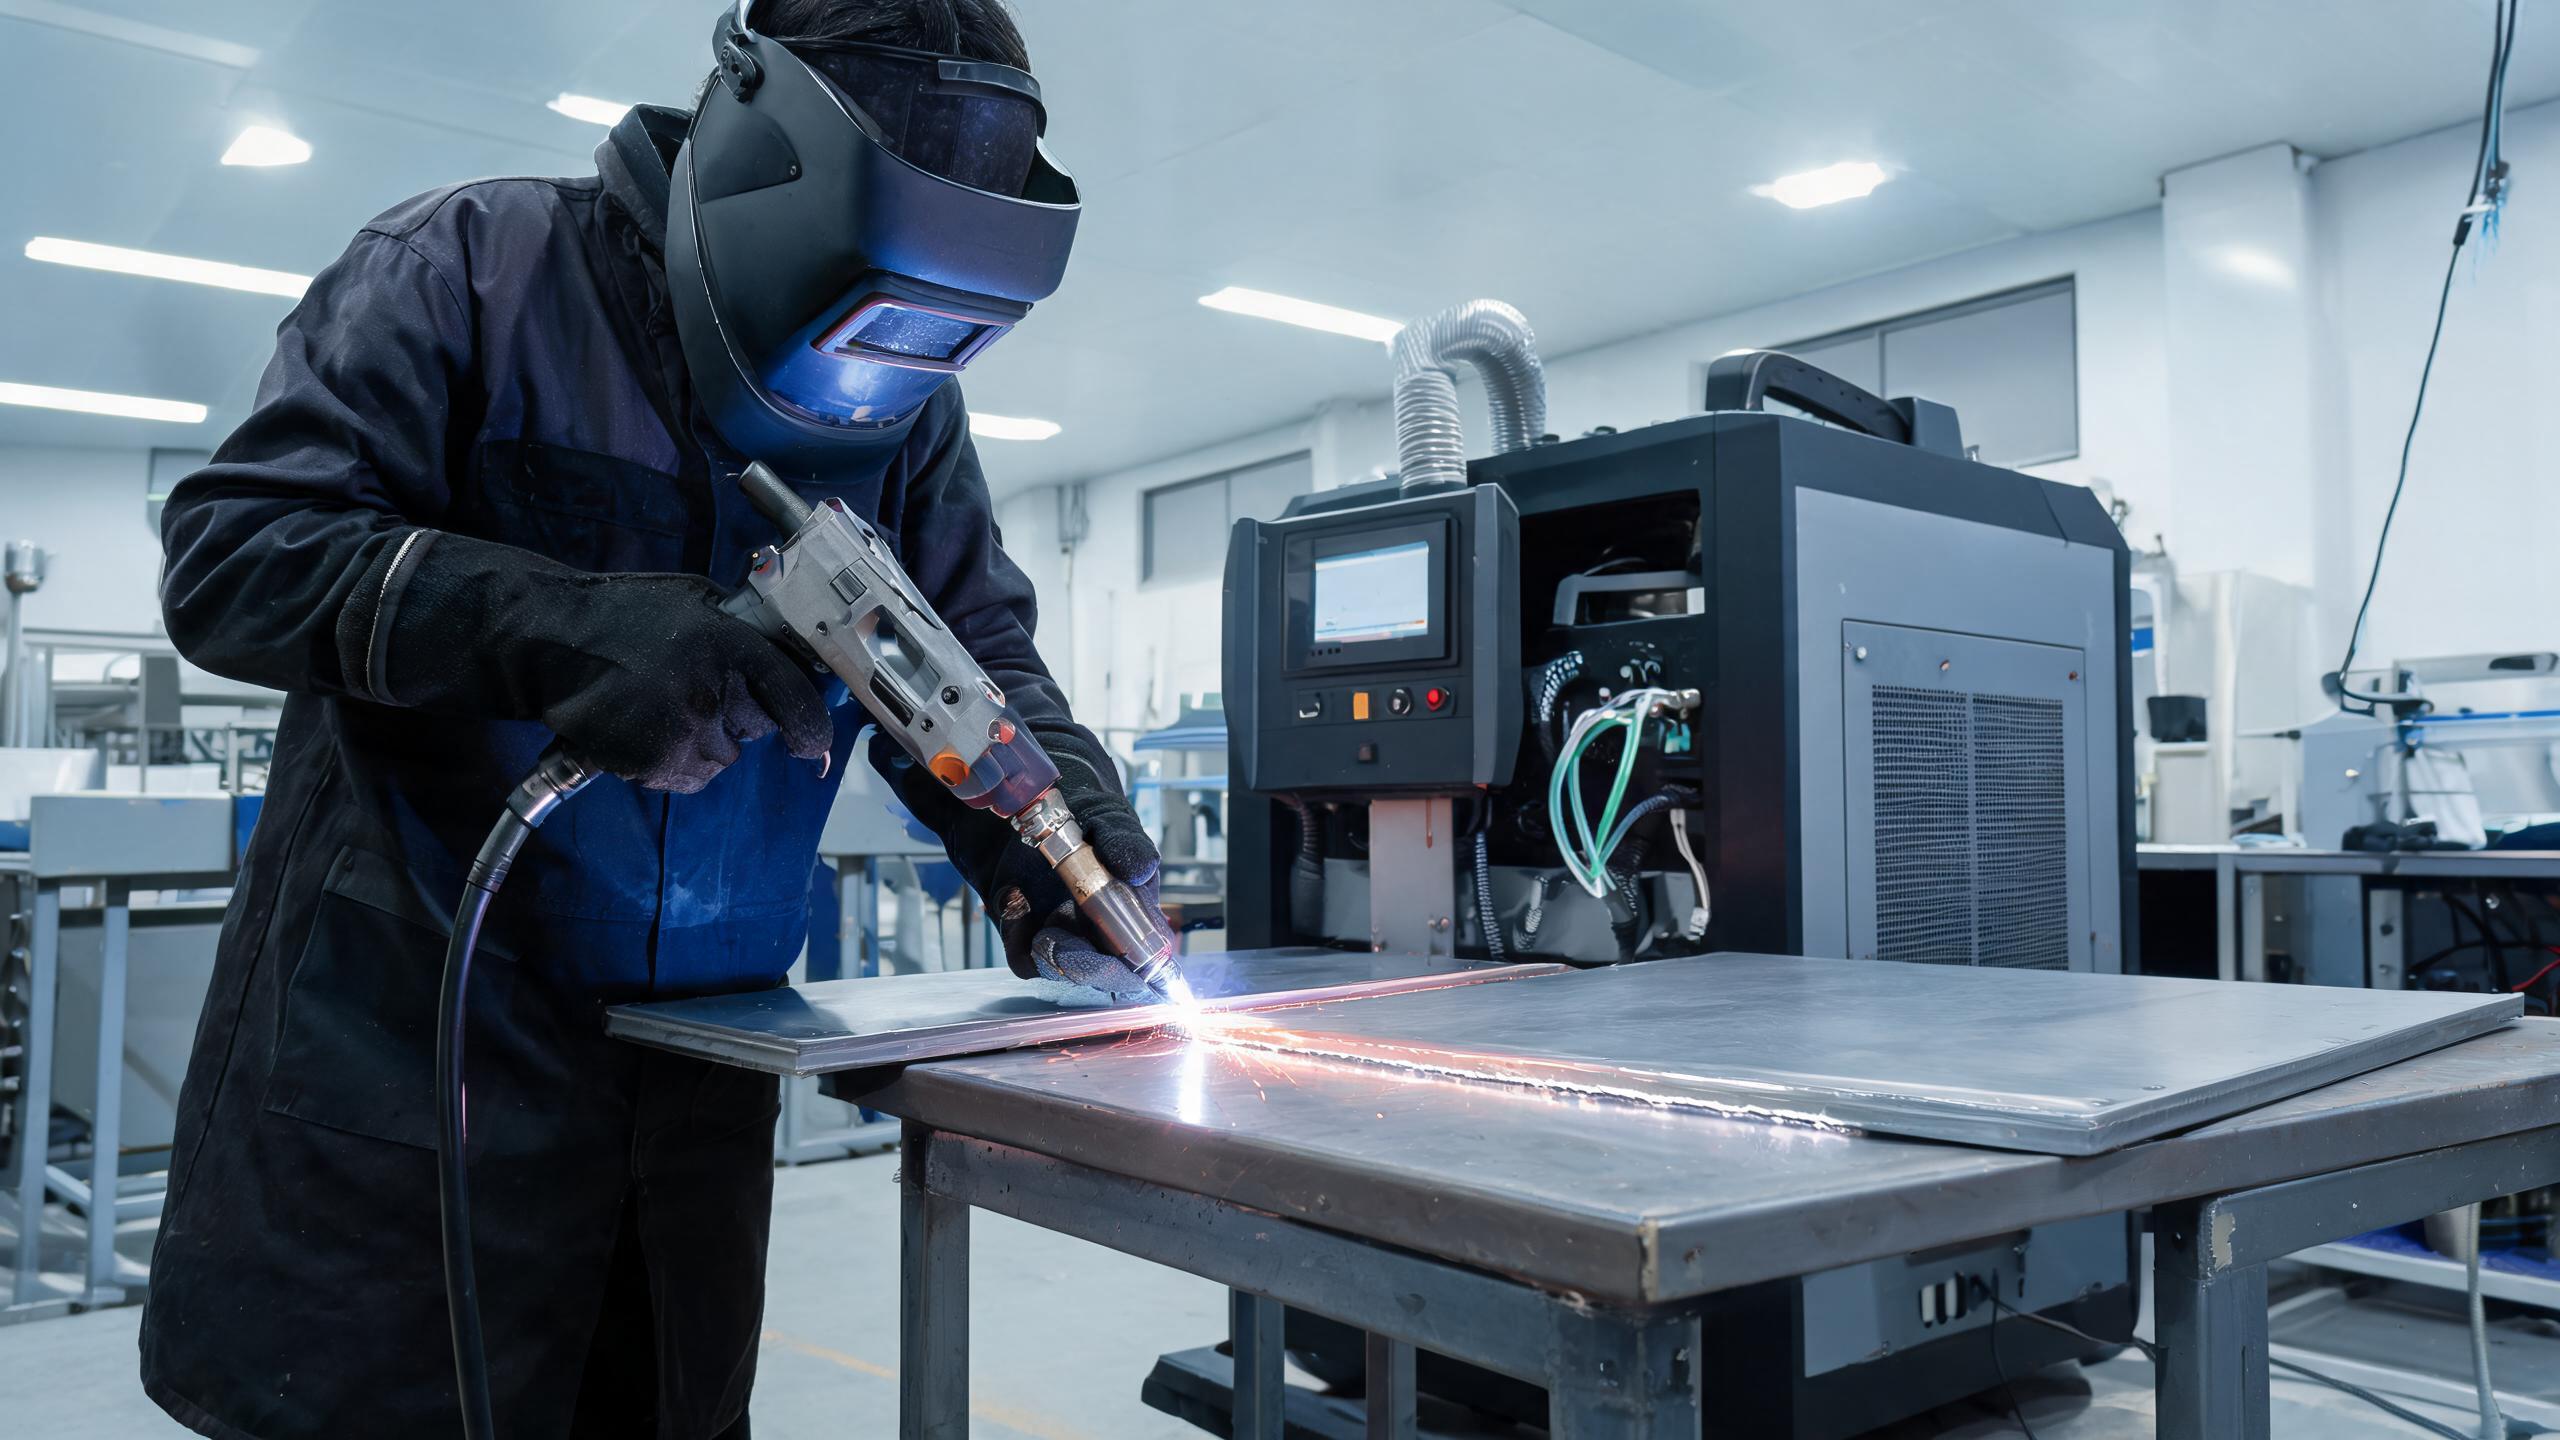
Kompleksowy przewodnik po ręcznych spawarkach laserowych obejmujący zasady działania, główne komponenty, zakresy mocy (1000W-3000W), kompatybilność materiałową, normy bezpieczeństwa i wybór producenta – z praktycznymi wskazówkami dotyczącymi zastosowań w stali nierdzewnej i aluminium.
Kompletny przewodnik po ręcznych spawarkach laserowych: wszystko, co musisz wiedzieć
Kompleksowy przewodnik techniczny · Zaktualizowano 2026
A ręczna spawarka laserowa stała się jednym z najbardziej transformacyjnych narzędzi w nowoczesnej obróbce metali. W przeciwieństwie do tradycyjnych metod spawania łukowego, które wymagają lat doświadczenia operatora i pozostawiają widoczne odkształcenia cieplne, ręczna spawarka laserowa światłowodowa zapewnia precyzyjne spoiny przy minimalnym wkładzie cieplnym, krótszych czasach cyklu i znacznie mniejszej obróbce po spawaniu. Niezależnie od tego, czy spawają Państwo sprzęt kuchenny ze stali nierdzewnej, spawają panele aluminiowe do zastosowań motoryzacyjnych, czy łączą cienkie stopy tytanu, platforma ręcznego spawania laserowego oferuje wszechstronne, gotowe do produkcji rozwiązanie.
Ten przewodnik gromadzi wszystko, co producent, kierownik zakładu lub specjalista ds. zakupów musi wiedzieć – od zasad działania i kluczowych komponentów po wybór zakresu mocy, kompatybilność materiałów, protokoły bezpieczeństwa i najlepsze praktyki konserwacji. Omawiamy również, jak ręczne spawanie laserowe wypada w porównaniu z konwencjonalnymi procesami TIG i MIG oraz na co zwracać uwagę przy wyborze producenta.
Co to jest ręczna spawarka laserowa?
Ręczna spawarka laserowa to przenośny system spawalniczy, który wykorzystuje wiązkę lasera światłowodowego o wysokiej energii do łączenia metalowych elementów. Źródło lasera – zazwyczaj światłowodowy laser ciągły o mocy od 1000W do 3000W – generuje skoncentrowaną wiązkę, która jest dostarczana przez elastyczne światłowód do ręcznego pistoletu spawalniczego. Operator kieruje wiązkę wzdłuż złącza, a energia lasera topi metal rodzimy (oraz drut wypełniający, jeśli jest używany), tworząc połączenie metalurgiczne.
Cechą charakterystyczną tego sprzętu jest jego przenośność i dostępność. W przeciwieństwie do stałych komórek spawalniczych z robotem, ręczną spawarkę laserową można przynieść do elementu – idealnie nadaje się do dużych zespołów, napraw na miejscu i złożonych geometrii, do których ramię robota nie ma dostępu. Jednocześnie zapewnia jakość wiązki i precyzję kontroli, które dorównują lub przewyższają tradycyjne systemy zautomatyzowane.
Kluczowa różnica: Ręczne spawarki laserowe nie są po prostu „przenośnymi wersjami” stacjonarnych laserów. Są to systemy zaprojektowane specjalnie, z wyspecjalizowaną optyką skanującą, blokadami bezpieczeństwa i ergonomiczną konstrukcją pistoletu, które sprawiają, że precyzyjne spawanie laserowe jest praktyczne w obsłudze ręcznej.
Jak działa ręczne spawanie laserowe
Zasada działania ręcznej spawarki laserowej światłowodowej można podzielić na cztery etapy:
- Generowanie wiązki: Źródło lasera światłowodowego (od producentów takich jak IPG, RAYCUS lub GW) generuje ciągłą lub modulowaną wiązkę laserową o długości fali około 1070 nm. Ta długość fali jest silnie absorbowana przez większość metali, w tym stal, aluminium i stopy miedzi.
- Dostarczanie wiązki: Wiązka laserowa przemieszcza się przez elastyczny, pancerny światłowód od źródła do ręcznego pistoletu spawalniczego. Światłowód może mieć kilka metrów długości, co daje operatorowi swobodę ruchu wokół dużych elementów.
- Kształtowanie i skanowanie wiązki: Wewnątrz pistoletu spawalniczego system skanujący z galwanometrem kształtuje wiązkę we wzory – linie, okręgi lub spirale – które poszerzają jeziorko spawalnicze i bardziej równomiernie rozprowadzają ciepło. Jest to jedna z najważniejszych innowacji w ręcznym spawaniu laserowym, ponieważ umożliwia uzyskanie szerszych, gładszych ściegów niż statyczny punkt.
- Topienie i krzepnięcie: Skoncentrowana energia lasera topi metal rodzimy w złączu. Gaz osłonowy (zazwyczaj argon lub azot) jest jednocześnie dostarczany przez dyszę pistoletu, aby chronić jeziorko spawalnicze przed utlenianiem. Jeziorko krzepnie szybko w miarę przesuwania pistoletu, tworząc wąską, głęboką spoinę o minimalnej strefie wpływu ciepła (HAZ).
Efektem jest spoina, która jest strukturalnie wytrzymała, czysta wizualnie i wykonywana z prędkością od dwóch do dziesięciu razy większą niż w przypadku konwencjonalnego spawania TIG.
Kluczowe komponenty ręcznego systemu spawania laserowego
Zrozumienie kluczowych komponentów pomaga nabywcom ocenić jakość i dokonywać świadomych porównań między producentami.
1. Źródło lasera
Źródło lasera jest sercem systemu. Wiodące ręczne spawarki laserowe wykorzystują lasery światłowodowe od uznanych producentów, takich jak IPG (USA), RAYCUSoraz GW. Źródła te oferują wysoką sprawność konwersji elektrooptycznej (zazwyczaj 25–30%), doskonałą jakość wiązki i żywotność przekraczającą 100 000 godzin. Wybór źródła lasera bezpośrednio wpływa na głębokość wtopienia, stabilność wiązki i długoterminowe koszty konserwacji.
2. System chłodzenia
Ręczne spawarki laserowe generują znaczne ciepło podczas ciągłej pracy. System chłodzenia z obiegiem wody jest niezbędny do utrzymania stabilnej mocy lasera i ochrony elementów optycznych. Na przykład ręczna spawarka laserowa światłowodowa o mocy 1500W produkcji Xinhong CNC wykorzystuje przemysłową chłodziarkę wodną, która obsługuje ponad 8 godzin ciągłej pracy bez degradacji termicznej. Niewystarczające chłodzenie prowadzi do dryfu mocy, utraty jakości wiązki i przedwczesnej awarii komponentów.
3. Pistolet spawalniczy i optyka skanująca
Ręczny pistolet spawalniczy zawiera soczewkę kolimacyjną, soczewkę ogniskującą, galwanometr skanujący i optykę ochronną. System skanujący umożliwia operatorowi wybór różnych wzorów i szerokości wiązki – co jest kluczowe dla dostosowania do różnych typów złączy, grubości materiałów i estetyki spoiny. Dobrze zaprojektowany pistolet obejmuje również ergonomiczny uchwyt, regulowane wyważenie i zintegrowane funkcje bezpieczeństwa, takie jak blokada spustu i czujnik przepływu gazu w dyszy.
4. System sterowania i przechowywanie parametrów
Nowoczesne ręczne spawarki laserowe mają cyfrowe panele sterowania, które umożliwiają precyzyjną regulację mocy lasera, częstotliwości impulsów, prędkości skanowania, szerokości skanowania i prędkości podawania drutu. Systemy takie jak spawarka Xinhong 1500W mogą przechowywać ponad 50 zestawów parametrów spawania, co umożliwia operatorom szybkie przełączanie między rodzajami materiałów, grubościami i konfiguracjami złączy bez ponownego strojenia od zera.
5. Elementy elektryczne i sterujące
Niezawodność elektrycznego systemu sterowania jest często pomijana, ale ma kluczowe znaczenie dla sprzętu klasy przemysłowej. Firma Xinhong CNC stosuje komponenty Schneider Electric w całych swoich systemach sterowania, zapewniając zgodność z europejskimi normami elektrycznymi i długoterminową niezawodność operacyjną.
Zakresy mocy i scenariusze zastosowań (1000W–3000W)
Ręczne spawarki laserowe są dostępne w różnych poziomach mocy. Odpowiednia moc zależy od rodzaju materiału, grubości i wielkości produkcji:
| Poziom mocy | Typowe materiały | Maks. głębokość wtopienia | Najlepsze zastosowania |
|---|---|---|---|
| 1000 W | Stal nierdzewna, stal węglowa, aluminium (cienkie blachy) | ~2 mm | Naczynia kuchenne, obudowy z blachy, elementy dekoracyjne, cienkościenne rury |
| 1500 W | Stal nierdzewna, aluminium, stopy tytanu | 3 mm | Sprzęt kuchenny, panele wind, komponenty motoryzacyjne, obudowy urządzeń medycznych |
| 2000 W | Stal nierdzewna, aluminium, stal węglowa | ~4 mm | Wsporniki konstrukcyjne, grubsza obróbka blach, zbiorniki przemysłowe |
| 3000 W | Stal nierdzewna, aluminium, stal węglowa, stopy miedzi | ~5–6 mm | Ciężka obróbka, spawanie grubych blach, linie produkcyjne o dużej wydajności |
Dla większości zakładów o ogólnym przeznaczeniu, zakres 1500W stanowi optymalną równowagę między zdolnością wtopienia, elastycznością operacyjną i kosztem. Na przykład ręczna spawarka laserowa światłowodowa o mocy 1500W od Xinhong CNC osiąga wtopienie 3 mm zarówno w stali nierdzewnej, jak i aluminium, z konsystencją ściegu ±0,1 mm – odpowiednia zarówno do spoin kosmetycznych, jak i konstrukcyjnych.
Dla zakładów zajmujących się grubszymi materiałami lub prowadzących produkcję wielkoseryjną, modele 2000W i 3000W zapewniają dodatkową moc potrzebną do głębszego wtopienia i większych prędkości przesuwu. Firma Xinhong CNC oferuje również zautomatyzowany system spawania laserowego z ramieniem robota do zastosowań wymagających powtarzalnych, programowalnych ścieżek spawania na standaryzowanych częściach.
Ręczne spawanie laserowe a tradycyjne metody spawania
Jednym z najczęstszych pytań zadawanych przez nabywców jest to, jak ręczne spawanie laserowe wypada w porównaniu z uznanymi procesami, takimi jak TIG (GTAW) i MIG (GMAW). Różnice są znaczące:
| Parametr | Ręczne spawanie laserowe | Spawanie TIG | Spawanie MIG |
|---|---|---|---|
| Prędkość spawania | 2–10× szybciej | Wolna | Umiarkowany |
| Strefa wpływu ciepła | Bardzo wąska (0,5–2 mm) | Szeroka | Szeroka |
| Odkształcenia termiczne | Minimalne | Znaczne | Znaczne |
| Obróbka po spawaniu | Często nie jest wymagana | Wymagane szlifowanie/polerowanie | Szlifowanie/usuwanie odprysków |
| Wymagane umiejętności | Umiarkowane (krótsza krzywa uczenia się) | Wysokie (lata doświadczenia) | Umiarkowany |
| Materiały eksploatacyjne | Tylko gaz osłonowy (bez elektrod) | Elektrody wolframowe, pręt wypełniający, gaz | Drut, gaz, końcówki kontaktowe |
| Wygląd spoiny | Gładka, równomierna, estetyczna | Dobra, ale wolniejsza | Dostateczna, rozpryski częste |
Podsumowując: Ręczne spawanie laserowe nie zastępuje spawania TIG ani MIG w każdym scenariuszu – bardzo grube elementy konstrukcyjne i spawanie w terenie nadal sprzyjają tradycyjnym metodom. Jednak w przypadku obróbki blach, precyzyjnych komponentów oraz zastosowań, w których liczy się wygląd i minimalne odkształcenia, spawanie laserowe jest zdecydowanie lepsze.
Kompatybilność materiałowa
Ręczne spawarki laserowe światłowodowe są kompatybilne z szeroką gamą metali:
- Stal nierdzewna (seria 300 i 400): Doskonałe wyniki. Długość fali 1070 nm jest dobrze absorbowana, co daje czyste, odporne na korozję spoiny. Penetracja 3 mm przy mocy 1500 W jest standardem.
- Stopy aluminium (serie 1xxx–6xxx): Dobre wyniki przy odpowiednim doborze parametrów. Wysoka refleksyjność i przewodność cieplna aluminium wymagają większej gęstości mocy i precyzyjnej kontroli wzorca skanowania.
- Stal węglowa: Niezawodne spawanie w szerokim zakresie grubości. Nadaje się do cienkich blach i średnich płyt.
- Stopy tytanu: Spawalny z osłoną argonową. Wymaga starannej kontroli parametrów, aby zapobiec kruchości, ale daje doskonałe wyniki w zastosowaniach lotniczych i medycznych.
- Miedź i mosiądz: Trudny przy niższych mocach ze względu na wysoką refleksyjność przy 1070 nm. Systemy 2000 W i 3000 W z opcją lasera zielonego oferują lepszą wydajność dla miedzi.
Ręczna spawarka laserowa do stali nierdzewnej – zastosowania
Stal nierdzewna jest najczęściej spawanym materiałem za pomocą ręcznych systemów laserowych i nie bez powodu. Połączenie doskonałej absorpcji wiązki, niskiej przewodności cieplnej i naturalnej odporności korozyjnej materiału sprawia, że spawanie laserowe jest idealne do uzyskiwania mocnych, estetycznych połączeń bez odbarwień i odkształceń, które nękają konwencjonalne metody.
W produkcji stali nierdzewnej ręczna spawarka laserowa sprawdza się w szerokim zakresie zastosowań – od cienkich zlewozmywaków kuchennych i komercyjnego sprzętu gastronomicznego, przez panele kabin wind, obudowy instrumentów medycznych, po architektoniczne wyroby metalowe. Wąska strefa wpływu ciepła zachowuje odporność korozyjną metalu rodzimego wokół spoiny, co jest kluczowe w zastosowaniach spożywczych i farmaceutycznych, gdzie ochronna warstwa tlenku chromu musi pozostać nienaruszona.
Przy mocy 1500 W operatorzy mogą uzyskać spoiny o pełnej penetracji na blasze ze stali nierdzewnej o grubości 3 mm z konsystencją ściegu ±0,1 mm, często eliminując potrzebę szlifowania lub polerowania. Możliwość przechowywania i przywoływania ponad 50 zestawów parametrów spawania sprawia, że przełączanie między różnymi gatunkami stali nierdzewnej (np. 304 vs. 316L) lub grubościami zajmuje sekundy, a nie długi proces prób i błędów wymagany przy spawaniu TIG.
Aby uzyskać szczegółowe informacje na temat parametrów spawania stali nierdzewnej, przygotowania złączy, doboru gazu osłonowego i wskazówek dotyczących konkretnych zastosowań, przeczytaj nasz obszerny ręcznej spawarki laserowej do stali nierdzewnej .
Przenośna spawarka laserowa do aluminium
Spawanie aluminium było tradycyjnie jednym z trudniejszych procesów w obróbce metali. Wysoka przewodność cieplna materiału (około czterokrotnie większa niż stali), niska temperatura topnienia i tendencja do tworzenia trudnotopliwej warstwy tlenkowej sprawiają, że trudno go spawać czysto konwencjonalnymi metodami. Spawanie MIG aluminium wymaga specjalistycznych pistoletów szpulowych i powoduje rozpryski; spawanie TIG jest wolne i wymaga wyjątkowych umiejętności operatora.
Przenośna spawarka laserowa do aluminium rozwiązuje te problemy, dostarczając bardzo wysoką gęstość mocy do precyzyjnie kontrolowanego punktu. Energia lasera natychmiast penetruje warstwę tlenkową i tworzy stabilny jeziorko spawalnicze typu keyhole. Przy odpowiednim doborze parametrów – szczególnie wyborze wzorca skanowania i składu gazu osłonowego – ręczne spawarki laserowe wytwarzają czyste, wolne od porowatości spoiny aluminiowe z prędkością kilkakrotnie większą niż TIG.
Ręczna spawarka laserowa światłowodowa o mocy 1500 W firmy Xinhong CNC jest przystosowana do penetracji 3 mm w aluminium, co czyni ją odpowiednią do paneli nadwozi samochodowych, elementów wymienników ciepła, obudów aluminiowych i osprzętu morskiego. W przypadku grubszych elementów aluminiowych (4 mm i więcej) modele 2000 W i 3000 W zapewniają dodatkową moc potrzebną do pełnej penetracji.
Szczegółowe wskazówki dotyczące parametrów spawania aluminium laserem, zarządzania warstwą tlenkową, technik podawania drutu i rozwiązywania problemów specyficznych dla materiału znajdziesz w naszym artykule przenośnej spawarki laserowej do aluminium wskazówki i najlepsze praktyki.
Wybór producenta ręcznych spawarek laserowych światłowodowych
Wybór odpowiedniego producenta jest prawdopodobnie najważniejszą decyzją zakupową. Ręczna spawarka laserowa to znacząca inwestycja kapitałowa, a całkowity koszt posiadania wykracza daleko poza początkową cenę zakupu – obejmuje trwałość źródła lasera, dostępność części zamiennych, wsparcie techniczne i zakres gwarancji.
Kluczowe czynniki, które należy ocenić przy wyborze producenta, obejmują:
- Jakość źródła lasera: Czy producent stosuje lasery światłowodowe renomowanych marek (IPG, RAYCUS, GW), czy też generyczne źródła bez marki? Źródło lasera jest najdroższym wymiennym podzespołem, a jego jakość decyduje o stabilności wiązki i żywotności.
- Jakość komponentów: Czy elektryczne systemy sterowania są zbudowane z komponentów klasy przemysłowej (np. Schneider Electric)? Ma to wpływ na zgodność, niezawodność i certyfikaty bezpieczeństwa.
- Certyfikaty: Czy urządzenie posiada certyfikaty CE i RoHS umożliwiające zgodność z rynkiem europejskim? Czy producent jest certyfikowany ISO 9001:2015? To nie są opcje dla kupujących importujących do UE.
- Wsparcie posprzedażowe: Jaki jest okres gwarancji? Czy części zamienne są magazynowane regionalnie? Czy producent zapewnia zdalne wsparcie techniczne lub uruchomienie na miejscu?
- Gama produktów: Czy producent może dostarczyć pełny zakres mocy (1000 W–3000 W) oraz urządzenia komplementarne (roboty spawalnicze, oczyszczarki laserowe, chillery, osłony bezpieczeństwa)? Szersza linia produktów wskazuje na głębsze możliwości inżynieryjne.
Shandong Xinhong CNC Technology Co., Ltd., założona w 2005 roku, jest przykładem wykwalifikowanego producenta. Zatrudniając 100–300 pracowników i osiągając roczne przychody w wysokości 10–50 mln USD, firma produkuje ręczne spawarki laserowe światłowodowe w pełnym zakresie mocy 1000 W–3000 W, wykorzystując źródła laserowe IPG, RAYCUS i GW oraz komponenty sterujące Schneider Electric. Cały sprzęt jest certyfikowany ISO 9001:2015 i oznaczony CE/RoHS, a linia produktów obejmuje zautomatyzowane systemy spawania z ramieniem robotycznym, oczyszczarki laserowe i przemysłowe chillery wody.
Aby uzyskać szczegółowe porównanie czołowych chińskich producentów ręcznych spawarek laserowych, w tym ocenę możliwości i wskazówki dotyczące zaopatrzenia, przeczytaj nasz producenta ręcznych spawarek światłowodowych .
Normy bezpieczeństwa eksploatacji
Ręczne spawarki laserowe pracują na poziomach mocy, które mogą spowodować poważne uszkodzenia oczu i skóry, jeśli nie są przestrzegane odpowiednie protokoły bezpieczeństwa. Długość fali 1070 nm znajduje się w bliskiej podczerwieni – niewidocznej dla ludzkiego oka, ale mogącej spowodować trwałe uszkodzenie siatkówki.
Podstawowe wymagania bezpieczeństwa obejmują:
- Osłona bezpieczeństwa lasera: Obszar spawania powinien być otoczony barierami bezpieczeństwa klasy 4 lub dedykowaną kabiną bezpieczeństwa, aby zapobiec przedostawaniu się odbitych promieni do osób postronnych.
- Środki ochrony indywidualnej (PPE): Operatorzy muszą nosić okulary ochronne do lasera przystosowane do konkretnej długości fali i poziomu mocy (OD 6+ przy 1070 nm), a także odzież i rękawice ognioodporne.
- Systemy blokad: Pistolet spawalniczy powinien być wyposażony w blokadę spustu, która natychmiast przerywa działanie lasera po zwolnieniu. Blokady drzwiowe w osłonach bezpieczeństwa powinny wyłączać system, jeśli osłona zostanie otwarta podczas pracy.
- Wentylacja i odciąg oparów: Spawanie laserowe niektórych metali (zwłaszcza stali ocynkowanej i stopów zawierających chrom) wytwarza niebezpieczne opary. Obowiązkowy jest odpowiednio dobrany system odciągu oparów.
- Szkolenie operatorów: Chociaż krzywa uczenia się ręcznego spawania laserowego jest krótsza niż TIG, operatorzy muszą nadal przejść ustrukturyzowane szkolenie z procedur bezpieczeństwa, doboru parametrów i protokołów awaryjnych.
Firma Xinhong CNC oferuje osłonę bezpieczeństwa lasera i kabinę ochronną zaprojektowane specjalnie do ręcznego spawania laserowego, a także systemy odciągu oparów do usuwania dymów spawalniczych i pyłu.
Konserwacja i pielęgnacja
Właściwa konserwacja wydłuża żywotność urządzenia i zapewnia stałą jakość spoin. Typowy harmonogram konserwacji obejmuje:
- Codziennie: Wyczyść szkło ochronne i dyszę. Sprawdź przepływ i ciśnienie gazu osłonowego. Sprawdź kabel pistoletu spawalniczego pod kątem uszkodzeń.
- Co tydzień: Sprawdź poziom i jakość płynu chłodzącego w chillerze. Sprawdź kabel światłowodowy pod kątem załamań lub uszkodzeń. Wyczyść lub wymień filtr przeciwpylny w szafie sterowniczej.
- Co miesiąc: Zweryfikuj moc wyjściową lasera za pomocą miernika mocy. Skalibruj galwanometr skanujący. Sprawdź wszystkie połączenia elektryczne pod kątem dokręcenia.
- Co roku: Pełny przegląd systemu przez wykwalifikowanego technika. Wymień zużywalne elementy optyczne. Serwis chillera (wymiana płynu chłodzącego, czyszczenie wymiennika ciepła).
Wskazówka: Szkło ochronne jest najczęściej wymienianym elementem zużywalnym. Zawsze miej zapasowe na stanie. Brudne lub uszkodzone szkło powoduje rozproszenie wiązki, utratę mocy i słabą jakość spoin – a jeśli nie zostanie szybko naprawione, może doprowadzić do kosztownych uszkodzeń optyki skupiającej.
Podsumowanie
Ręczna spawarka laserowa stanowi prawdziwą zmianę jakościową w możliwościach obróbki metali – łącząc precyzję technologii laserowej z elastycznością obsługi ręcznej. Od kuchennego sprzętu ze stali nierdzewnej po aluminiowe panele samochodowe, możliwość wykonywania czystych, wysokowytrzymałych spoin z prędkością kilkakrotnie większą niż TIG – przy minimalnych odkształceniach i często bez obróbki wykończeniowej – czyni tę technologię atrakcyjną inwestycją dla zakładów produkcyjnych każdej wielkości.
Wybierając system, skup się na podstawach: jakości źródła lasera, niezawodności komponentów, funkcjach bezpieczeństwa i wsparciu producenta. Oferta ręcznych spawarek laserowych światłowodowych Xinhong CNC o mocy 1000 W–3000 W, poparta certyfikatem ISO 9001:2015, zgodnością CE/RoHS oraz komponentami od IPG, RAYCUS, GW i Schneider Electric, stanowi sprawdzoną podstawę do spawania laserowego na skalę produkcyjną.
Aby uzyskać bardziej specjalistyczne wskazówki, zapoznaj się z naszymi szczegółowymi artykułami na temat zastosowań spawania stali nierdzewnej, najlepszych praktyk spawania aluminiumoraz wyboru producenta.
Najczęściej zadawane pytania
Jaka jest maksymalna grubość materiału, jaką może spawać ręczna spawarka laserowa?
To zależy od poziomu mocy. System 1500 W zazwyczaj obsługuje do 3 mm w stali nierdzewnej i aluminium. Systemy 2000 W osiągają około 4 mm, a systemy 3000 W mogą spawać materiały o grubości 5–6 mm. W przypadku grubszych przekrojów może być wymagane spawanie wielościegowe lub przygotowanie złącza z ukosowaniem.
Czy do ręcznego spawania laserowego potrzebny jest drut dodatkowy?
Nie zawsze. Wiele zastosowań – szczególnie cienkie złącza doczołowe i zakładkowe – jest spawanych autogenicznie (bez dodatku). W przypadku grubszych materiałów lub gdy konieczne jest wypełnienie szczeliny, do pistoletu spawalniczego można zintegrować podajnik drutu.
Ile czasu zajmuje przeszkolenie operatora?
Ręczne spawanie laserowe ma znacznie krótszą krzywą uczenia się niż spawanie TIG. Większość operatorów osiąga biegłość w ciągu 1–2 tygodni ustrukturyzowanego szkolenia, w porównaniu z miesiącami lub latami w przypadku TIG. Jednak szkolenie z zakresu bezpieczeństwa i optymalizacja parametrów wymagają ciągłej uwagi.
Jaki gaz osłonowy powinienem stosować?
Argon jest najczęściej stosowanym gazem osłonowym do ręcznego spawania laserowego i dobrze sprawdza się w przypadku stali nierdzewnej i aluminium. Azot jest czasami używany do stali węglowej, ale może powodować porowatość w stali nierdzewnej. Zawsze postępuj zgodnie z zaleceniami producenta dotyczącymi parametrów dla każdego materiału.
Czy ręczne spawanie laserowe jest bezpieczne dla operatorów?
Tak, pod warunkiem przestrzegania odpowiednich protokołów bezpieczeństwa. Obejmuje to noszenie okularów ochronnych do lasera przystosowanych do długości fali i mocy lasera, stosowanie osłon bezpieczeństwa, zapewnienie odpowiedniej wentylacji oraz odbycie ustrukturyzowanego szkolenia operatorów. Ręczne spawarki laserowe powinny być wyposażone w blokady spustu i czujniki bezpieczeństwa.
Na jakie certyfikaty zwrócić uwagę przy zakupie?
W przypadku rynków europejskich certyfikaty CE i RoHS są obowiązkowe. Certyfikacja ISO 9001:2015 producenta świadczy o zgodności z systemem zarządzania jakością. Ponadto należy zweryfikować, czy komponenty elektryczne spełniają odpowiednie normy (np. komponenty Schneider Electric dla zgodności z wymogami europejskimi).