Aluminium karze maszyny zaprojektowane do stali
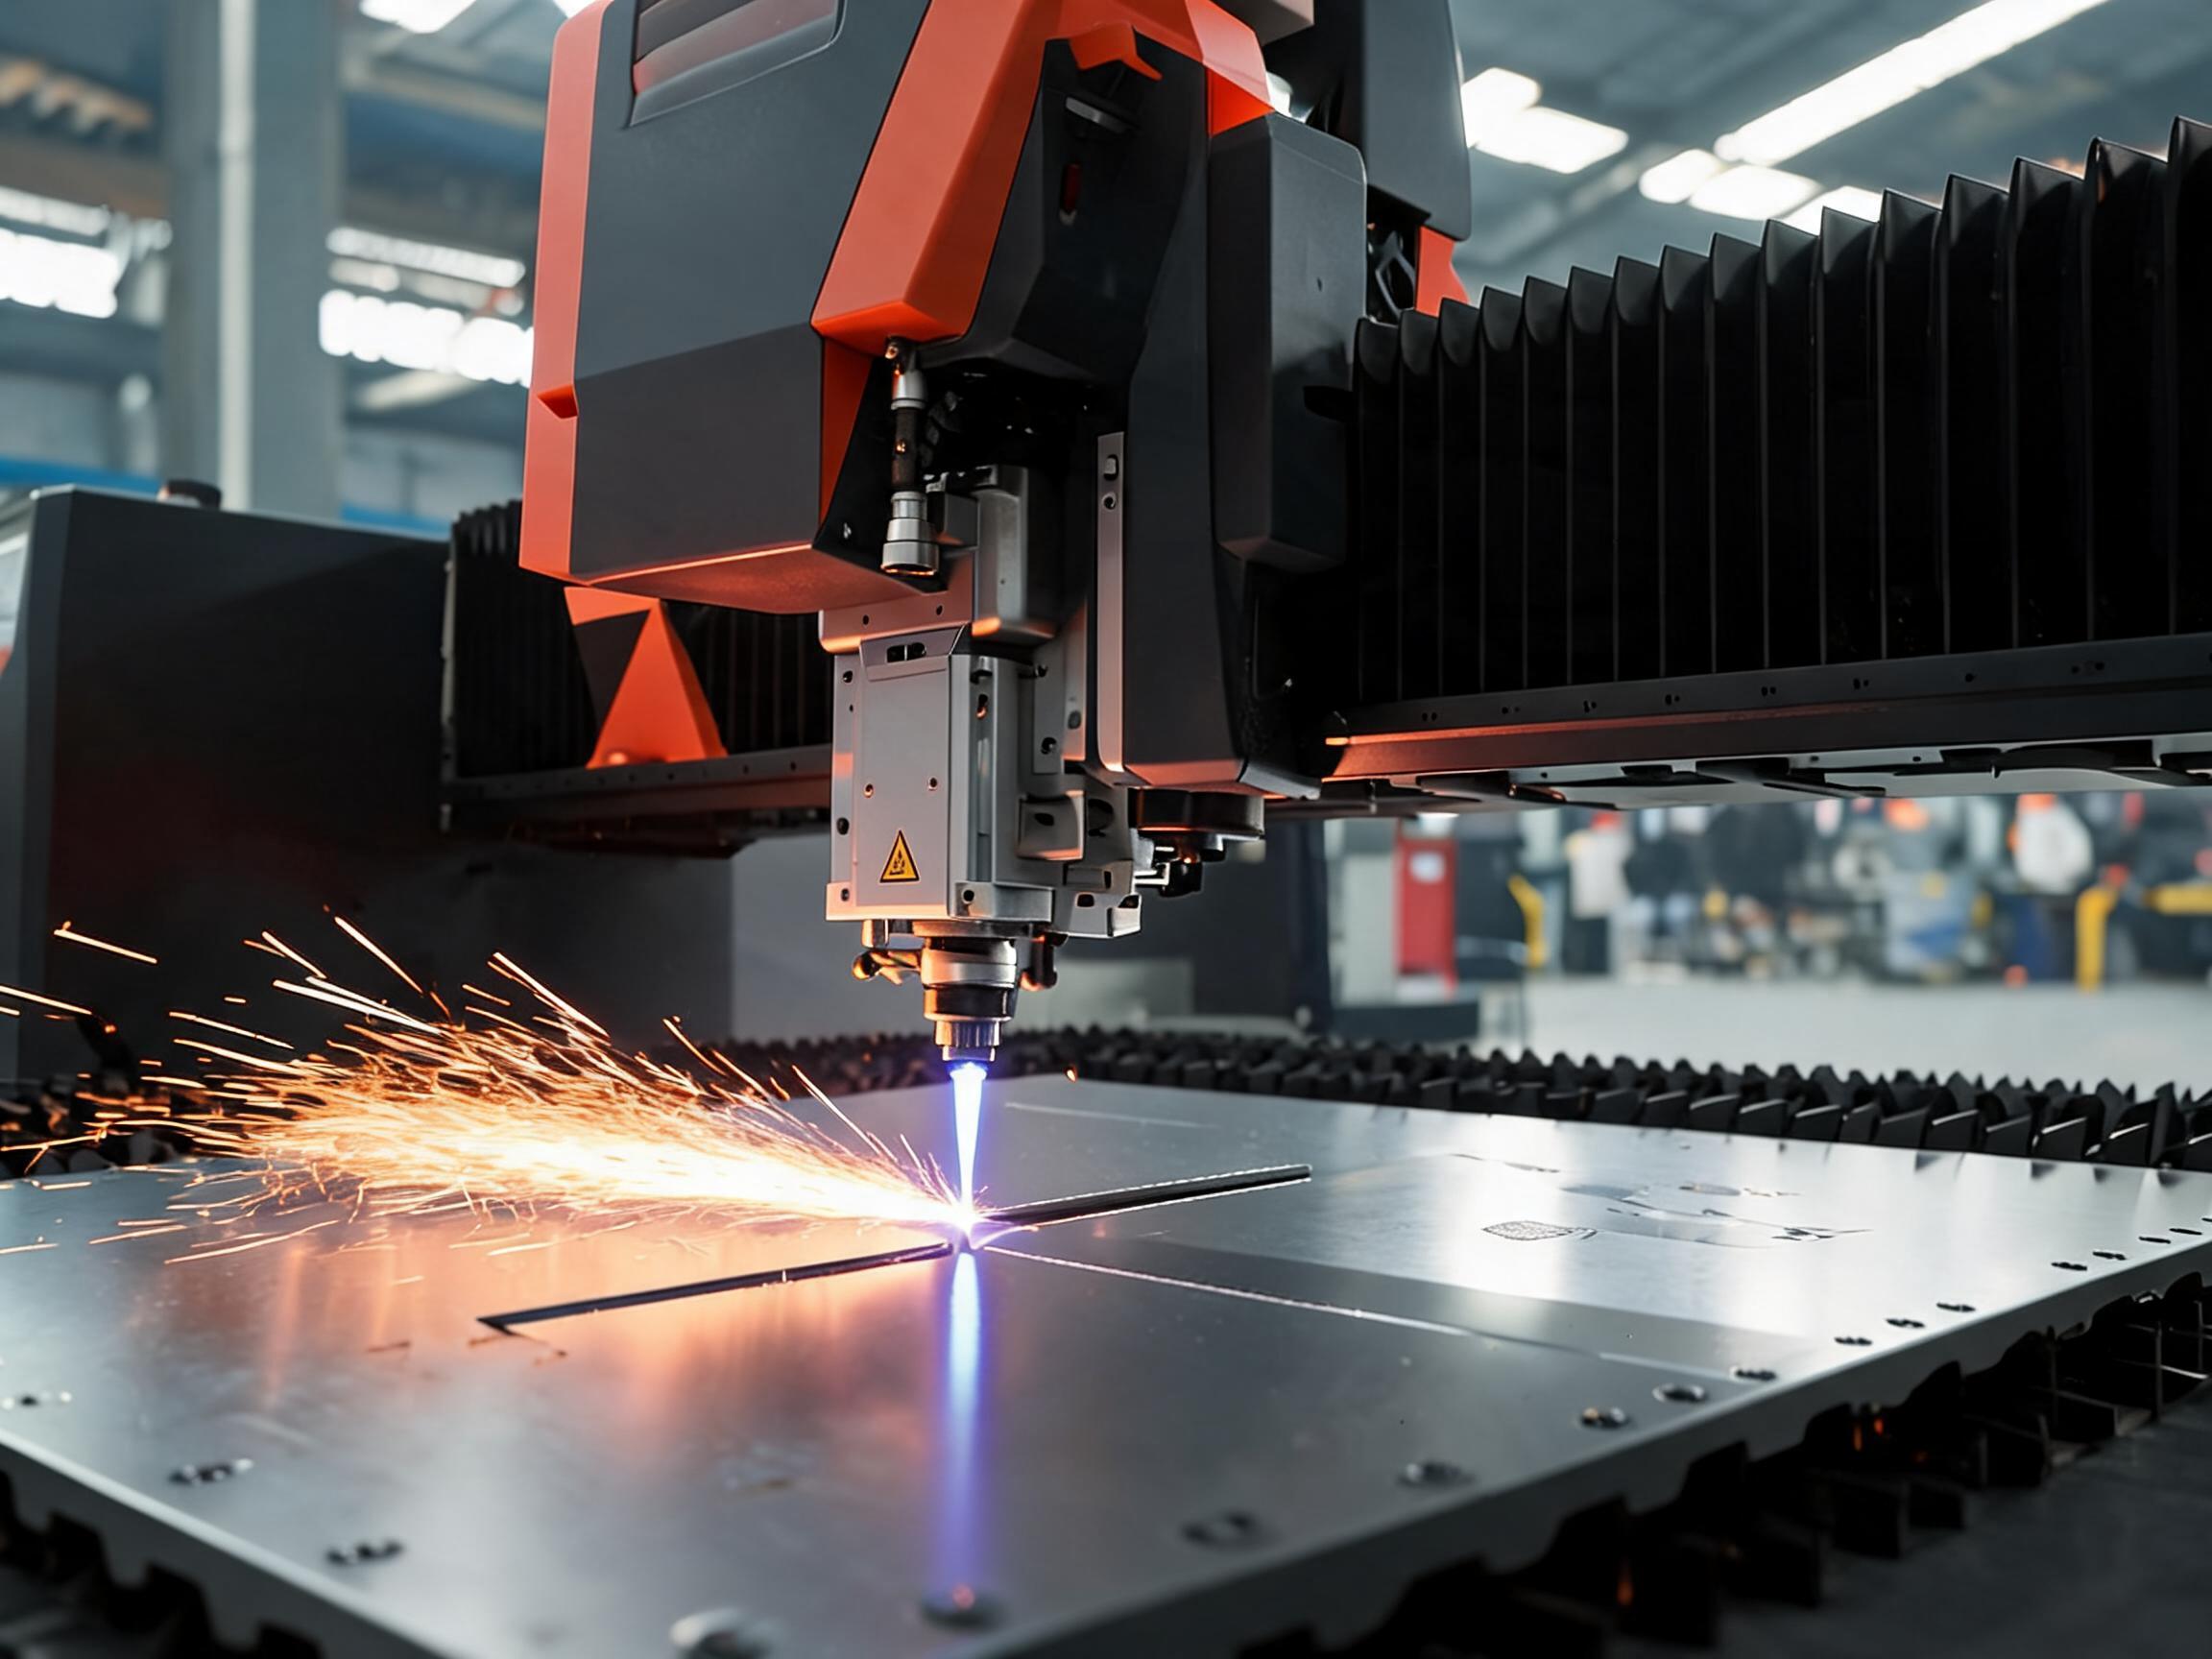
Aluminium odbija około 90% długości fali lasera światłowodowego i odprowadza ciepło ze szczeliny cięcia szybciej niż stal. W cuterze dostrojonym wyłącznie do stali węglowej objawia się to niestabilnym przebijaniem blachy o lustrzanej powierzchni, krawędziami z dużym zadziorem na blachach 3 mm i grubszych, a w najgorszym przypadku uszkodzeniem źródła laserowego przez odbicie zwrotne.
Tryb awarii, z którym nabywcy spotykają się najpierw: oferty wyglądające identycznie jak dla cuterów do stali, a potem tygodnie odrzucanych elementów aluminiowych, wtórnego usuwania zadziorów i dostawca, który nie potrafi wyjaśnić pozycji ogniskowania ani ciśnienia gazu pomocniczego dla konkretnego stopu.
Jak działa proces cięcia aluminium w Xinhong
Decydują trzy wybory techniczne. Po pierwsze, głowica antyrefleksyjna chroni źródło podczas przebijania jasnej blachy. Po drugie, azot pomocniczy pod wysokim ciśnieniem wydmuchuje stopione aluminium ze szczeliny cięcia, zamiast pozwolić mu ponownie zakrzepnąć w postaci zgorzeliny. Po trzecie, klasa mocy jest dopasowana do grubości: aluminium wymaga większej mocy na milimetr niż stal przy tej samej prędkości.
| Weryfikacja przez nabywcę | Co sprawdzić przed złożeniem zamówienia |
|---|
| Dowód dla stopu | Cięcie próbne na PAŃSTWA stopie i grubości — 5052, 6061 lub 7075, a nie pokaz na stali |
| Karta parametrów | Pisemne parametry cięcia aluminium z pozycją ogniskowania i ciśnieniem azotu |
| Ochrona źródła | Źródło klasy IPG/RAYCUS/GW z udokumentowaną ochroną przed odbiciem zwrotnym |
| Wymagania dotyczące krawędzi | Krawędzie bez tlenków dzięki azotowi pomocniczemu, gdy elementy są później anodowane lub spawane |
Wartość dla nabywcy: zamawiają Państwo maszynę wybraną na podstawie udokumentowanej wydajności cięcia aluminium, a nie karty specyfikacji stali — zatwierdzenie pierwszego wyrobu następuje więc na cięciu próbnym, a Państwa oferta zawiera już kartę parametrów aluminium.