
A soldagem a laser de fibra e o TIG produzem ambos juntas de alta qualidade, mas resolvem problemas diferentes. Esta comparação aborda precisão, repetibilidade, entrada de calor, requisitos de competência e estrutura de custos para que os fabricantes possam adequar o processo ao trabalho.
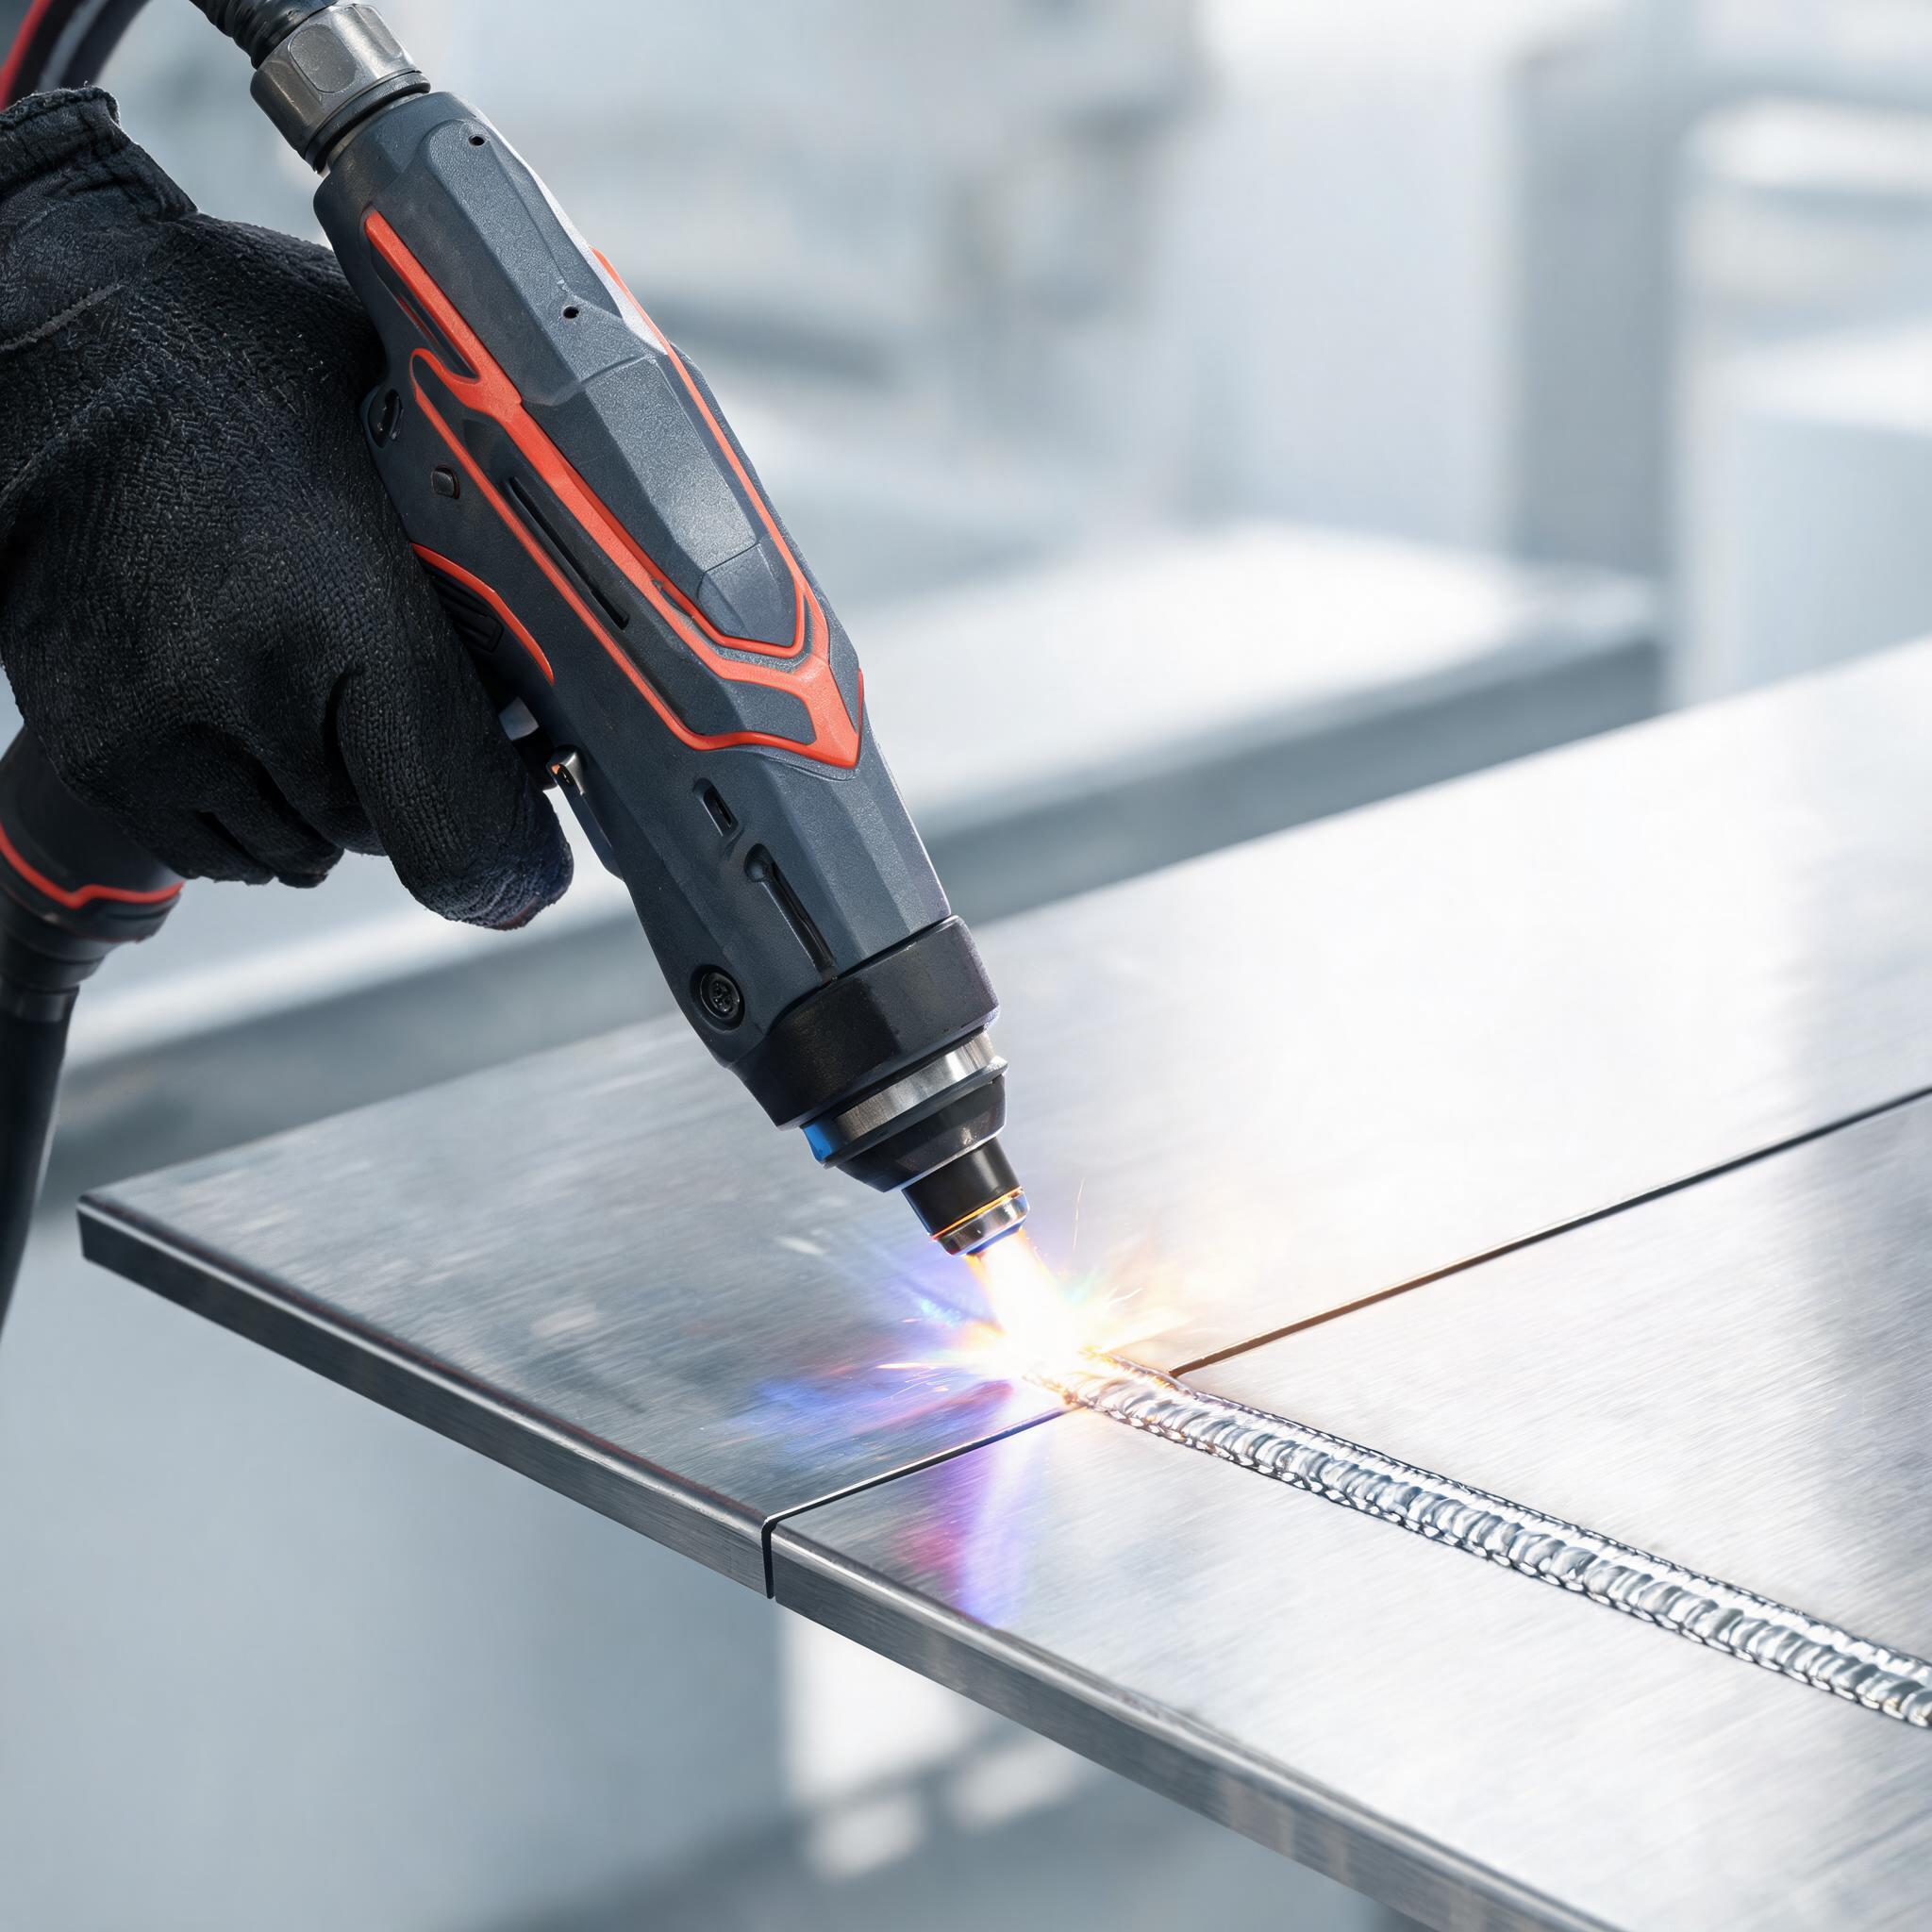
As oficinas de fabricação que avaliam uma atualização de processo normalmente chegam ao mesmo dilema: manter o TIG ou adicionar a soldadura a laser de fibra. Ambos os processos produzem juntas sólidas e de alta qualidade. A diferença está na forma como se comportam peça após peça, na quantidade de calor que introduzem na peça de trabalho e no tipo de operador e de preparação que exigem. Este artigo compara os dois com base nos critérios que importam para o trabalho de precisão, usando as características reais das máquinas de soldadura a laser de fibra CNC da Xinhong como pontos de referência.
Como os Dois Processos Introduzem Calor no Metal
A diferença mecânica fundamental: um laser de fibra concentra a energia num ponto medido em frações de milímetro, entregue como onda contínua ou pulsos controlados. O TIG utiliza um arco elétrico com uma dispersão de calor mais ampla, e o operador alimenta o arame de adição manualmente. Todo o resto — distorção, velocidade, repetibilidade, competência — decorre dessa diferença.
Uma dispersão de calor mais ampla significa que mais metal é levado à temperatura durante mais tempo. Um ponto concentrado significa que a zona de fusão é pequena e arrefece rapidamente, pelo que o material circundante permanece mais próximo do seu estado original. Nenhum é universalmente melhor; a escolha certa depende da peça.
Precisão e Repetibilidade
O TIG, em mãos hábeis, produz soldaduras excelentes. Mas a qualidade reside nas mãos, nos olhos e no ritmo do operador. A largura do cordão, a penetração e a colocação do arame de adição variam ligeiramente entre operadores e ao longo de um turno. Para soldaduras estéticas ou estruturais, essa variação é aceitável. Para produções em série em que cada junta tem de corresponder — componentes médicos, aço inoxidável arquitetónico, tubagem de qualidade alimentar — torna-se um ónus para o controlo de qualidade.
A soldadura a laser aborda isto de forma diferente. Um soldador a laser de fibra manual executa um conjunto de parâmetros armazenado da mesma forma todas as vezes. O soldador a laser de fibra manual CNC 1500W da Xinhong armazena mais de 50 perfis de soldadura e mantém uma consistência do cordão de mais ou menos 0,1 mm, pelo que a décima junta se parece com a primeira. Os operadores mudam de material ou de espessura recuperando um perfil guardado em vez de reajustarem por sensação.
Para a reparação de moldes, a precisão é ainda mais rigorosa. A máquina de soldadura a laser de fibra para reparação de moldes de precisão utiliza orientação por microscópio de 50x com uma gama de energia de pulso ajustável de 0,1–50 J e uma zona afetada pelo calor de cerca de 0,2 mm. Essa combinação permite reconstruir arestas em moldes de injeção, estampos e aço ferramenta temperado sem amolecer a superfície temperada circundante — algo que um processo por arco não consegue fazer a essa escala.
Velocidade em Material Fino
Em aço inoxidável, alumínio e titânio de espessura fina, a vantagem da densidade de energia traduz-se diretamente em velocidade de avanço. Um laser consegue concluir uma junta numa fração do tempo de arco que o TIG exige, porque a energia é depositada exatamente onde é necessária em vez de aquecer uma faixa mais larga. Na unidade manual de 1500W, as soldaduras de penetração total atingem cerca de 3 mm numa única passagem — cobrindo a maioria do trabalho de fabricação de chapa fina em oficinas típicas.
O TIG não é lento em termos absolutos, mas cada soldadura requer preparação, abertura de arco e um ritmo de alimentação manual que o operador tem de manter. Para soldaduras curtas em muitas peças pequenas, a vantagem de tempo de ciclo da soldadura a laser acumula-se. Para costuras estruturais longas em chapa mais espessa, a comparação muda — mas esse não é o trabalho abordado neste artigo.
Aporte de Calor e Distorção em Peças Sensíveis
A distorção é onde os dois processos mais divergem. Painéis finos, invólucros, carcaças de instrumentos e peças maquinadas acabadas empenam quando aquecidos de forma irregular. Um arco TIG aquece uma faixa de metal; o painel retrai ao arrefecer, e o endireitamento acrescenta mão de obra fácil de subestimar.
Um laser de fibra pulsado deposita energia em pacotes controlados. O aporte total de calor é baixo e localizado, pelo que as peças sensíveis mantêm a geometria muito melhor. Este é o mesmo mecanismo que torna viável a zona afetada pelo calor de 0,2 mm do sistema de reparação de moldes em aço temperado: energia mínima fora da zona de fusão pretendida significa alteração colateral mínima. Os fabricantes que trabalham com aço inoxidável estético, alumínio fino ou conjuntos pré-acabados devem atribuir grande peso a este critério.
Sensibilidade à Preparação: Onde o TIG Mantém Vantagem
Uma comparação equilibrada deve reconhecer honestamente o TIG. A soldadura a laser requer uma preparação consistente da junta. Como o ponto é pequeno, uma folga que o TIG preencheria com arame de adição manual pode deixar uma soldadura a laser subpreenchida ou com um vazio. A soldadura a laser tolera alguma folga com opções de alimentação de arame, mas recompensa as oficinas que controlam as tolerâncias de corte e de preparação.
O TIG, pelo contrário, funciona com má preparação. O operador lê a folga, ajusta o volume de arame e conduz o cordão — irregularidades incluídas. O trabalho de reparação em peças desgastadas, distorcidas ou de geometria desconhecida frequentemente favorece o TIG exatamente por esta razão. Se o seu trabalho é dominado por reparações pontuais em peças que não pode maquinar novamente, a tolerância do TIG a juntas imperfeitas continua a ser uma vantagem genuína.
Requisitos de Competência e Mão de Obra
Os soldadores TIG certificados são escassos, caros e levam anos a formar. A rotatividade numa bancada TIG é uma perda de capacidade, não apenas um evento de pessoal.
Um soldador a laser manual é fundamentalmente mais fácil de operar bem. A máquina controla a energia e a geometria do cordão a partir de perfis armazenados; a tarefa do operador é o posicionamento, o controlo do gatilho e a inspeção visual. Um fabricante competente pode atingir uma qualidade de produção consistente com laser em semanas, em vez de anos. Isso não torna o processo infalível — a soldadura a laser tem os seus próprios perigos e requer uma prática de segurança disciplinada, incluindo controlos de radiação e de fumos. As oficinas que a adotam devem consultar as orientações sobre segurança da soldadura a laser, radiação, fumos e EPI para soldadores a laser de fibra manuais antes de colocar uma máquina no chão de fábrica.
Adequação à Reparação de Moldes e Ferramentas
Para moldes de injeção, estampos e ferramentas temperadas, a comparação está largamente decidida. Reconstruir uma aresta danificada ou preencher um raio desgastado em aço temperado requer energia suficientemente precisa para evitar a recozimento do material circundante. A soldadura a laser pulsado com ampliação fornece isso. Um soldador a laser de fibra manual de 1500W lida com fabricação geral, mas a reparação dedicada de moldes necessita de orientação por microscópio e de um controlo fino de pulsos como o incorporado na máquina de soldadura a laser de fibra para reparação de moldes de precisão da Xinhong.
O TIG continua útil para reparações grandes de ferramentas de baixa precisão, onde é necessário arame de adição em volume e se seguirá maquinagem posterior. Mas para trabalhos de acabamento numa cavidade acabada e temperada, o laser é a ferramenta adequada.
Estrutura de Custos
O preço de compra de uma máquina de soldadura a laser de fibra é tipicamente mais elevado do que uma configuração TIG comparável. Julgar a decisão apenas pelo investimento de capital é interpretar mal a economia:
- Mão de obra: um teto de competência mais baixo e uma integração mais rápida reduzem os custos salariais e de formação por soldadura.
- Produtividade: um tempo de arco mais curto por junta aumenta a produção por turno em material fino.
- Retrabalho e endireitamento: um menor aporte de calor significa menos correção de distorção a jusante.
- Consumíveis: o TIG consome tungsténio, gás e arame de adição continuamente; a soldadura a laser consome gás de proteção e pouco mais em juntas autogéneas.
A estrutura de custos do TIG favorece oficinas com baixos volumes, peças irregulares ou trabalhos pesados de reparação em que a máquina fica parada entre trabalhos. A produção de elevado volume em chapa fina inclina decisivamente a balança para o laser.
Perguntas Frequentes
A soldadura a laser é mais resistente do que o TIG?
Para soldaduras devidamente executadas em juntas adequadas, ambos os processos produzem soldaduras de fusão com resistência total. A diferença está na consistência: um laser repete os seus parâmetros junta após junta, enquanto a qualidade do TIG varia com a competência do operador. A resistência depende mais do design da junta e da preparação do que da fonte de energia.
Que espessura consegue suportar um soldador a laser manual de 1500W?
O soldador a laser de fibra manual CNC 1500W da Xinhong atinge cerca de 3 mm de penetração numa única passagem em aço inoxidável, alumínio e ligas de titânio. Isto cobre a maioria do trabalho de fabricação de chapa fina; a chapa mais espessa continua a exigir processos de arco com múltiplas passagens.
A soldadura a laser consegue preencher folgas como o TIG?
Não com a mesma tolerância. O TIG com arame de adição manual preenche bem folgas irregulares. A soldadura a laser requer uma preparação consistente; as folgas pequenas podem ser geridas com alimentação de arame, mas folgas maiores levam a subpreenchimento. As oficinas com tolerâncias apertadas de corte e de preparação obtêm os melhores resultados com laser.
Ainda preciso de soldadores certificados para uma célula de soldadura a laser?
A formação do operador é mais curta e simples para a soldadura a laser manual porque os parâmetros provêm de perfis armazenados e a máquina controla a entrega de energia. No entanto, a célula deve cumprir os requisitos de segurança laser — controlos de radiação, extração de fumos e EPI — e alguém tem de assumir essa responsabilidade.
Escolher a Sua Máquina com a Xinhong CNC
A decisão normalmente resolve-se de forma clara: TIG para reparações pontuais irregulares e má tolerância de preparação; laser de fibra para produção repetível de chapa fina, trabalho de baixa distorção em peças sensíveis e reparação de moldes e matrizes de precisão. Para uma visão completa das classes de potência e configurações de soldadura a laser de fibra manual, comece pelo nosso guia de compra de máquinas de soldadura a laser de fibra manual. Se nos enviar os seus materiais, a gama de espessuras e a aplicação típica, a Xinhong CNC pode recomendar se a máquina de soldadura a laser de fibra para reparação de moldes de precisão, a unidade manual de 1500W ou outra configuração se adequa à sua oficina — e que perfis de soldadura preparar para o seu trabalho.