
Sudarea cu laser cu fibră și TIG produc ambele îmbinări de înaltă calitate, dar rezolvă probleme diferite. Această comparație acoperă precizia, repetabilitatea, aportul de căldură, cerințele de calificare și structura costurilor, astfel încât fabricanții să poată potrivi procesul cu munca.
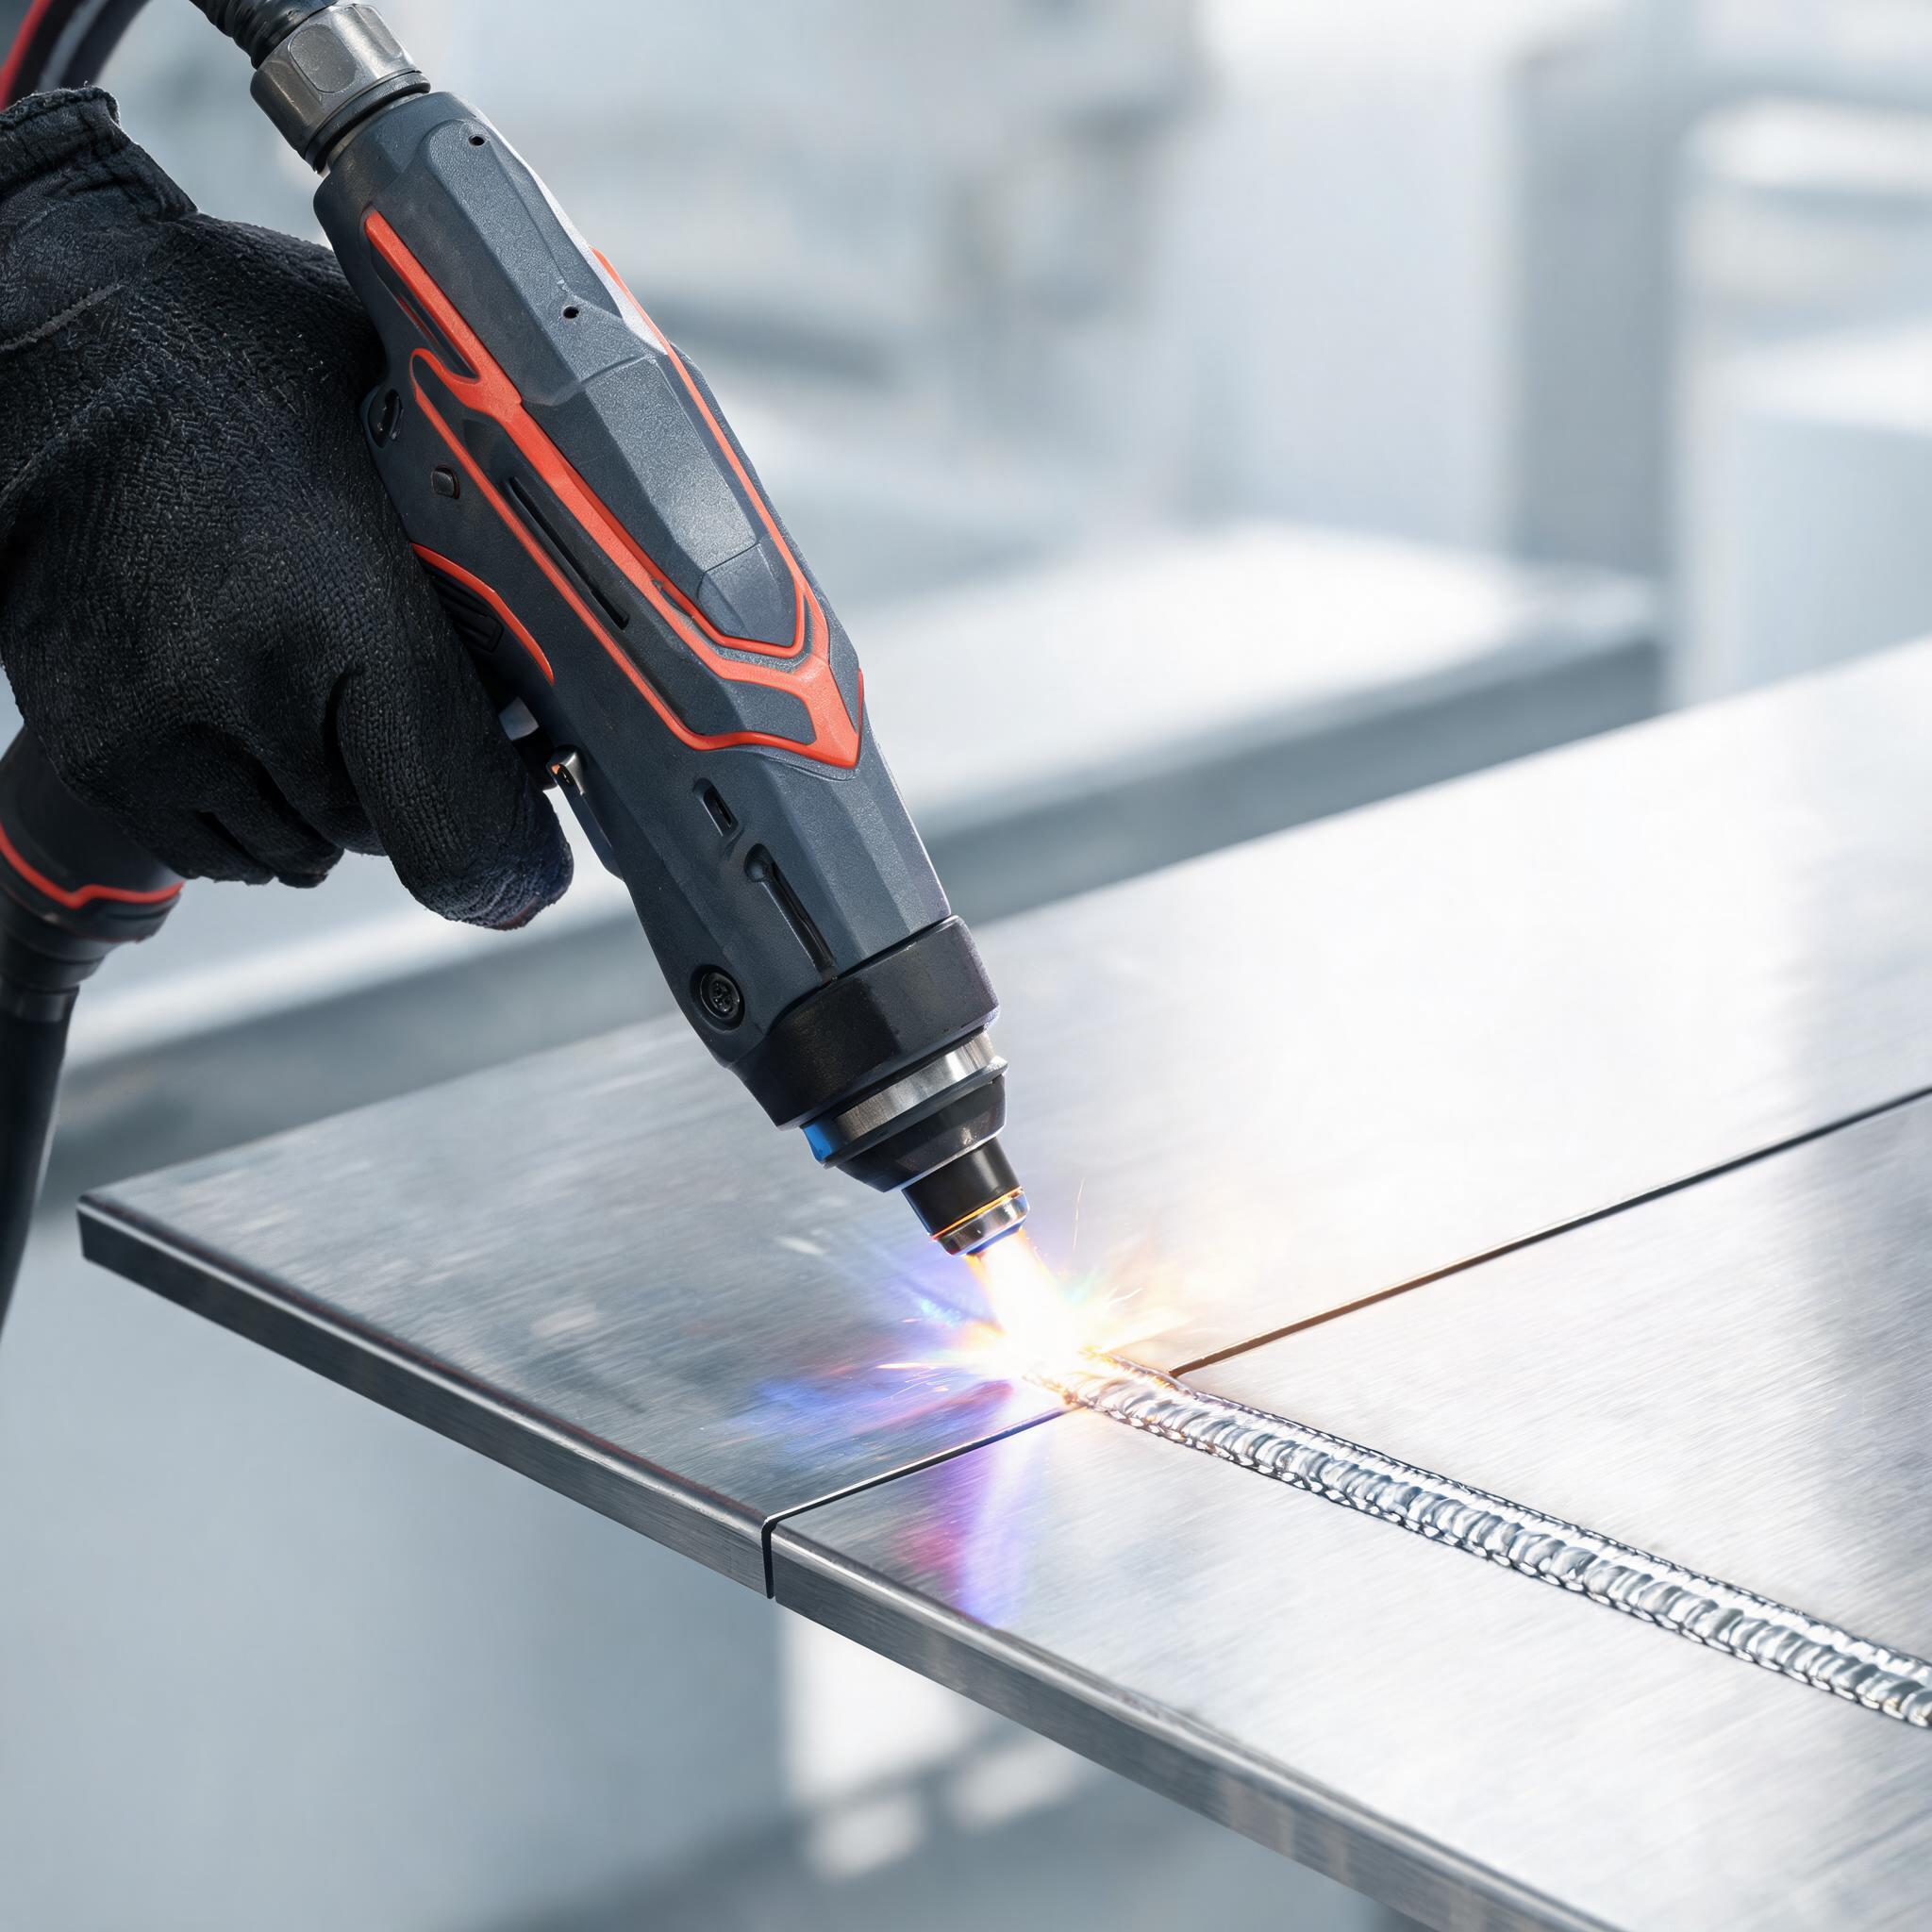
Atelierele de fabricație care evaluează o modernizare a procesului ajung de obicei la aceeași răscruce: să rămână la TIG sau să adauge sudarea cu laser cu fibră. Ambele procese produc îmbinări solide, de înaltă calitate. Diferența constă în modul în care se comportă piesă după piesă, cât de multă căldură introduc în piesa de prelucrat și ce fel de operator și pregătire a îmbinării necesită. Acest articol le compară pe criteriile care contează pentru lucrările de precizie, folosind caracteristicile reale ale mașinilor de sudare cu laser cu fibră Xinhong CNC ca puncte de referință.
Cum cele două procese introduc căldură în metal
Diferența mecanică esențială: un laser cu fibră concentrează energia într-un punct măsurat în fracțiuni de milimetru, livrat ca undă continuă sau impulsuri controlate. TIG folosește un arc electric cu o răspândire mai largă a căldurii, iar operatorul alimentează sârma de adaos manual. Tot restul — deformarea, viteza, repetabilitatea, îndemânarea — decurge din această diferență.
O răspândire mai largă a căldurii înseamnă că mai mult metal este adus la temperatură pentru mai mult timp. Un punct concentrat înseamnă că zona de fuziune este mică și se răcește rapid, astfel încât materialul din jur rămâne mai aproape de starea sa originală. Niciunul nu este universal mai bun; alegerea corectă depinde de piesă.
Precizie și repetabilitate
TIG, în mâini experimentate, produce suduri excelente. Dar calitatea trăiește în mâinile, ochii și ritmul operatorului. Lățimea cordonului, penetrarea și plasarea materialului de adaos variază ușor între operatori și pe parcursul unui schimb. Pentru sudurile cosmetice sau structurale această variație este acceptabilă. Pentru seriile de producție în care fiecare îmbinare trebuie să corespundă — componente medicale, oțel inoxidabil arhitectural, tubulatură de calitate alimentară — devine o povară pentru asigurarea calității.
Sudarea cu laser abordează acest lucru diferit. Un aparat de sudare cu laser cu fibră portabil execută un set de parametri stocați la fel de fiecare dată. Aparatul de sudare cu laser cu fibră portabil Xinhong CNC de 1500W stochează peste 50 de profiluri de sudare și menține o consistență a cordonului de plus/minus 0,1mm, astfel încât a zecea îmbinare arată ca prima. Operatorii schimbă materialul sau grosimea rechemând un profil salvat în loc să re-acordeze din simț.
Pentru repararea matrițelor, precizia este și mai strictă. mașina de sudare cu laser cu fibră pentru repararea matrițelor de precizie folosește ghidare cu microscop 50x cu un interval de energie a impulsului reglabil de 0,1–50J și o zonă afectată termic de aproximativ 0,2mm. Această combinație vă permite să reconstruiți marginile matrițelor de injecție, ștanțelor de ambutisare și oțelului de scule călit fără a înmuia suprafața călită din jur — ceva ce un proces cu arc nu poate face la acea scară.
Viteză pe material subțire
Pe oțel inoxidabil subțire, aluminiu și titan, avantajul densității de energie se traduce direct în viteză de deplasare. Un laser poate finaliza o îmbinare într-o fracțiune din timpul cu arcul pornit pe care îl necesită TIG, deoarece energia este depusă exact acolo unde este nevoie, în loc să încălzească o bandă mai largă. Pe unitatea portabilă de 1500W, sudurile cu penetrare completă ajung la aproximativ 3mm într-o singură trecere — acoperind majoritatea lucrărilor de fabricație din tablă subțire din atelierele tipice.
TIG nu este lent în termeni absoluți, dar fiecare sudură necesită pregătire, aprinderea arcului și un ritm de alimentare manuală pe care operatorul trebuie să îl mențină. Pentru suduri scurte pe multe piese mici, avantajul timpului de ciclu al sudării cu laser se acumulează. Pentru cusături structurale lungi pe placă mai groasă, comparația se schimbă — dar nu acesta este lucrul abordat în acest articol.
Aportul de căldură și deformarea pe piese sensibile
Deformarea este locul unde cele două procese diverg cel mai brusc. Panourile subțiri, carcasele, carcasele de instrumente și piesele prelucrate finite se deformează atunci când sunt încălzite neuniform. Un arc TIG încălzește o bandă de metal; panoul se trage pe măsură ce se răcește, iar îndreptarea adaugă muncă ușor de subestimat.
Un laser cu fibră pulsat depune energia în pachete controlate. Aportul total de căldură este redus și localizat, astfel încât piesele sensibile își păstrează geometria mult mai bine. Acesta este același mecanism care face viabilă zona afectată termic de 0,2mm a sistemului de reparare a matrițelor pe oțel călit: energie minimă în afara zonei de fuziune vizate înseamnă modificări colaterale minime. Fabricanții care lucrează cu oțel inoxidabil cosmetic, aluminiu subțire sau ansambluri pre-finisate ar trebui să pondereze puternic acest criteriu.
Sensibilitate la pregătirea îmbinării: unde TIG deține un avantaj
O comparație echilibrată trebuie să recunoască sincer meritele TIG. Sudarea cu laser necesită o pregătire consistentă a îmbinării. Deoarece punctul este mic, un spațiu pe care TIG l-ar acoperi cu material de adaos alimentat manual poate lăsa o sudură cu laser subumplută sau cu un vid. Sudarea cu laser tolerează oarecare spațiu cu opțiuni de alimentare cu sârmă, dar recompensează atelierele care controlează toleranțele de tăiere și pregătire.
TIG, dimpotrivă, funcționează cu o pregătire slabă a îmbinării. Operatorul citește spațiul, ajustează volumul de material de adaos și conduce cordonul prin — inclusiv neregularitățile. Lucrările de reparație pe piese uzate, deformate sau cu geometrie necunoscută favorizează adesea TIG exact din acest motiv. Dacă munca dumneavoastră este dominată de reparații unice pe piese pe care nu le puteți re-prelucra, toleranța TIG la îmbinări imperfecte rămâne un avantaj real.
Cerințe de calificare și forță de muncă
Sudorii TIG certificați sunt rari, scumpi și necesită ani pentru a se forma. Fluctuația de personal la un post TIG este o pierdere de competență, nu doar un eveniment de personal.
Un aparat de sudare cu laser portabil este fundamental mai ușor de operat bine. Mașina controlează energia și geometria cordonului din profiluri stocate; sarcina operatorului este poziționarea, controlul declanșatorului și inspecția vizuală. Un fabricant competent poate atinge o calitate constantă a producției cu laser în săptămâni, nu în ani. Aceasta nu face procesul infailibil — sudarea cu laser are propriile pericole și necesită o practică de siguranță disciplinată, inclusiv controale ale radiațiilor și fumului. Atelierele care îl adoptă ar trebui să consulte îndrumările privind siguranța sudării cu laser, radiațiile, fumul și echipamentul individual de protecție pentru aparatele de sudare cu laser cu fibră portabile înainte de a pune o mașină în atelier.
Adecvare pentru repararea matrițelor și sculelor
Pentru matrițele de injecție, ștanțele de ambutisare și sculele călite, comparația este în mare măsură tranșată. Reconstruirea unei margini deteriorate sau umplerea unei raze uzate pe oțel călit necesită energie suficient de precisă pentru a evita recoacerea materialului din jur. Sudarea cu laser pulsat sub magnificare oferă acest lucru. Un aparat de sudare cu laser cu fibră portabil de 1500W gestionează fabricația generală, dar repararea dedicată a matrițelor necesită ghidare cu microscop și control fin al impulsurilor de tipul celui încorporat în mașina de sudare cu laser cu fibră pentru repararea matrițelor de precizie Xinhong.
TIG rămâne util pentru reparații mari de scule cu precizie redusă, unde este nevoie de material de adaos în cantitate mare și va urma re-prelucrarea după sudare. Dar pentru lucrări de finisare pe o cavitate finită și călită, laserul este instrumentul potrivit.
Structura costurilor
Prețul de achiziție al unei mașini de sudare cu laser cu fibră este de obicei mai mare decât cel al unei configurații TIG comparabile. Judecarea deciziei doar pe baza investiției inițiale interpretează greșit economia:
- Forța de muncă: un plafon de calificare mai scăzut și o integrare mai rapidă reduc costurile cu salariile și instruirea per sudură.
- Debit: timpul mai scurt cu arcul pornit per îmbinare crește producția pe schimb pe material subțire.
- Relucrare și îndreptare: aportul mai mic de căldură înseamnă mai puțină corecție a deformării în aval.
- Consumabile: TIG consumă tungsten, gaz și material de adaos în mod continuu; sudarea cu laser consumă gaz de protecție și puțin altceva la îmbinările autogene.
Structura de costuri a TIG favorizează atelierele cu volume mici, piese neregulate sau lucrări grele de reparație, unde mașina stă inactivă între lucrări. Producția de volum mare din tablă subțire înclină balanța decisiv spre laser.
Întrebări frecvente
Este sudarea cu laser mai puternică decât TIG?
Pentru suduri executate corect pe îmbinări adecvate, ambele procese produc suduri prin fuziune la rezistență maximă. Diferența este consistența: laserul își repetă parametrii îmbinare după îmbinare, în timp ce calitatea TIG variază cu îndemânarea operatorului. Rezistența depinde mai mult de proiectarea îmbinării și de pregătirea acesteia decât de sursa de energie.
Ce grosime poate gestiona un aparat de sudare cu laser portabil de 1500W?
Aparatul de sudare cu laser cu fibră portabil Xinhong CNC de 1500W realizează o penetrare de aproximativ 3mm într-o singură trecere pe oțel inoxidabil, aluminiu și aliaje de titan. Aceasta acoperă majoritatea lucrărilor de fabricație din tablă subțire; plăcile mai groase necesită încă procese cu arc în mai multe treceri.
Poate sudarea cu laser să umple spații ca TIG?
Nu la fel de tolerant. TIG cu material de adaos alimentat manual acoperă bine spațiile neregulate. Sudarea cu laser necesită o pregătire consistentă; spațiile mici pot fi gestionate cu alimentare cu sârmă, dar spațiile mai mari duc la subumplere. Atelierele cu toleranțe strânse de tăiere și pregătire obțin cele mai bune rezultate cu laserul.
Mai am nevoie de sudori certificați pentru o celulă de sudare cu laser?
Instruirea operatorilor este mai scurtă și mai simplă pentru sudarea cu laser portabil, deoarece parametrii provin din profiluri stocate, iar mașina controlează livrarea energiei. Cu toate acestea, celula trebuie să îndeplinească cerințele de siguranță laser — controale ale radiațiilor, extracția fumului și echipament individual de protecție — iar cineva trebuie să își asume această responsabilitate.
Alegerea mașinii dumneavoastră cu Xinhong CNC
Decizia se rezolvă de obicei clar: TIG pentru reparații unice neregulate și toleranță slabă la pregătire; laser cu fibră pentru producție repetabilă din tablă subțire, lucrări cu deformare redusă pe piese sensibile și repararea matrițelor și ștanțelor de precizie. Pentru o prezentare completă a claselor de putere și configurațiilor aparatelor de sudare cu laser cu fibră portabile, începeți cu ghidul cumpărătorului de aparate de sudare cu laser cu fibră portabile. Dacă ne trimiteți materialele, intervalul de grosimi și aplicația tipică, Xinhong CNC vă poate recomanda dacă mașina de sudare cu laser cu fibră pentru repararea matrițelor de precizie, unitatea portabilă de 1500W sau o altă configurație se potrivește atelierului dumneavoastră — și ce profiluri de sudare să pregătiți pentru lucrările dumneavoastră.