Aluminiul pedepsește mașinile proiectate pentru oțel
Aluminiul reflectă aproximativ 90 % din lungimea de undă a laserului cu fibră și evacuează căldura din zona de tăiere mai repede decât oțelul. Pe un aparat de tăiere reglat doar pentru oțel carbon, acest lucru se manifestă ca străpungere instabilă pe tabla cu finisaj oglindă, margini cu bavuri pe placa de 3 mm+ și, în cel mai rău caz, deteriorarea sursei laser prin reflexie inversă.
Primul mod de defectare cu care se confruntă cumpărătorii: oferte care arată identic cu cele pentru aparatele de tăiat oțel, apoi săptămâni de piese din aluminiu respinse, debavurare secundară și un furnizor care nu poate explica poziția focalizării sau presiunea gazului de asistare pentru aliajul specific.
Cum funcționează procesul Xinhong pentru aluminiu
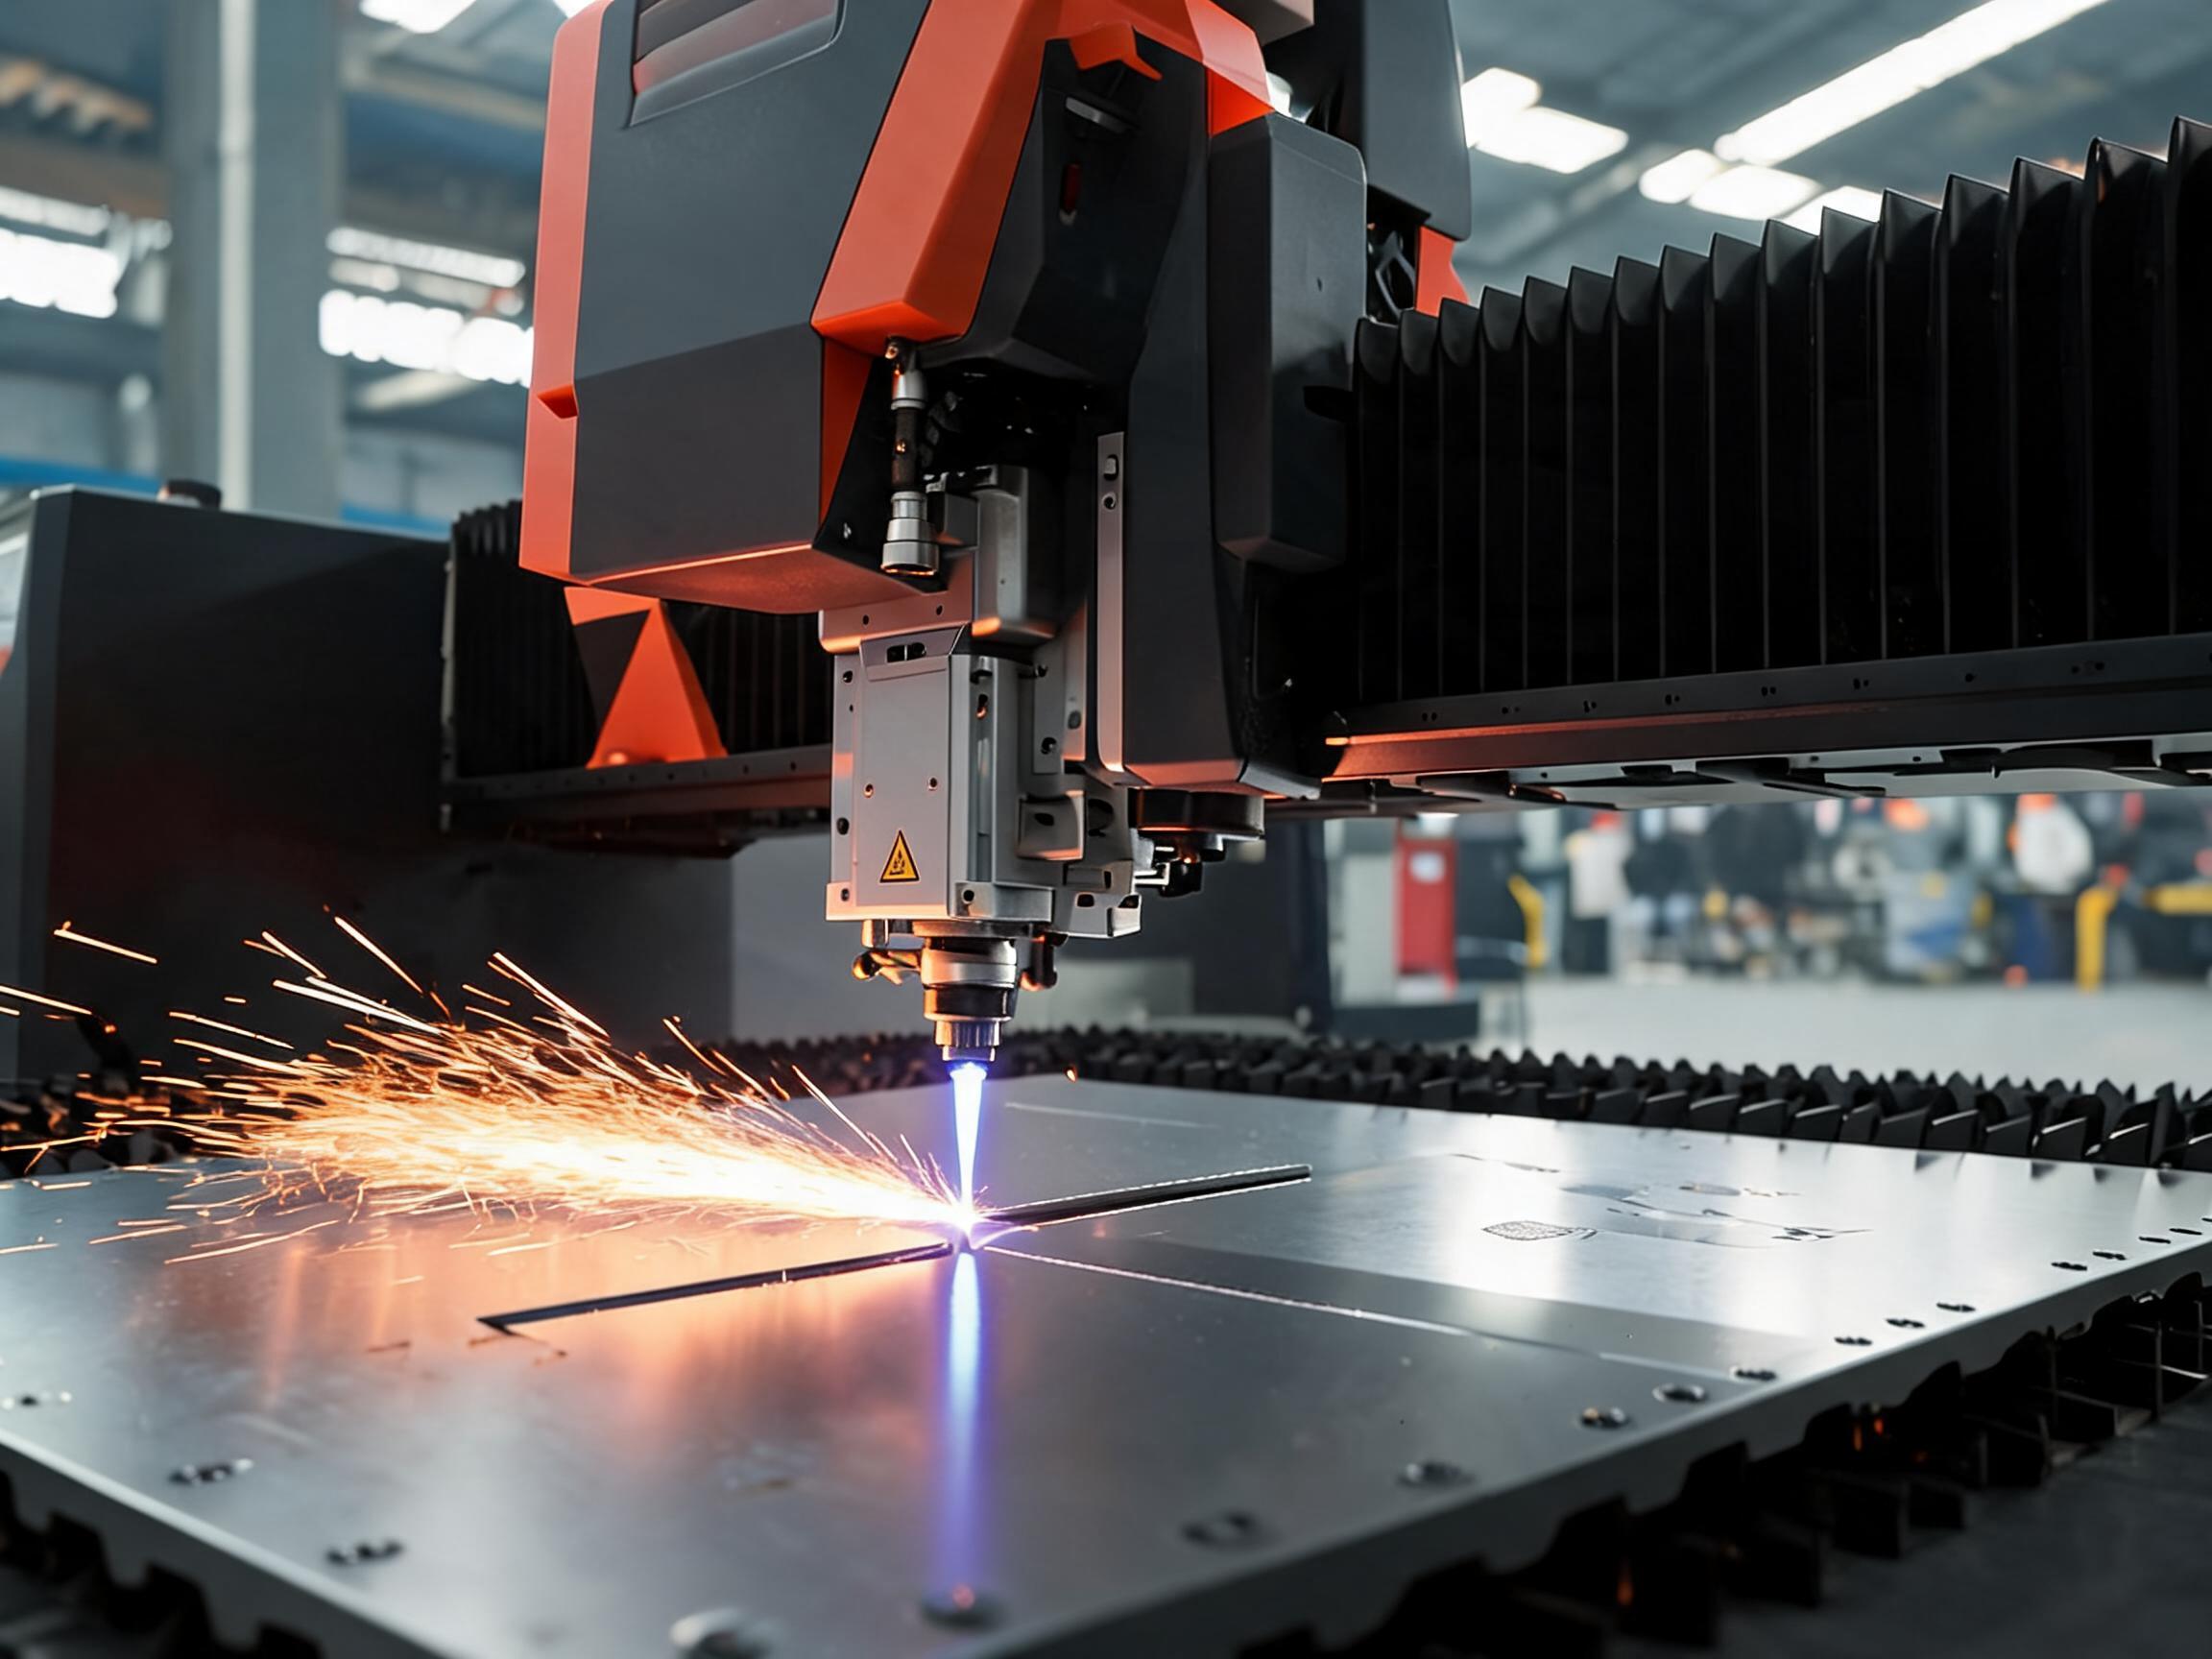
Trei alegeri tehnice fac treaba. În primul rând, un cap de tăiere anti-reflexie protejează sursa la străpungerea tablei strălucitoare. În al doilea rând, asistarea cu azot la presiune ridicată suflă aluminiul topit din zona de tăiere în loc să-l lase să se resolidifice ca zgură. În al treilea rând, clasa de putere corespunde grosimii: aluminiul necesită mai multă putere pe milimetru decât oțelul la aceeași viteză.
| Verificare pentru cumpărător | Ce să verificați înainte de a comanda |
|---|
| Dovezi privind aliajul | O mostră tăiată pe aliajul și grosimea DUMNEAVOASTRĂ - 5052, 6061 sau 7075, nu o demonstrație pe oțel |
| Fișa de parametri | Parametri de tăiere a aluminiului în scris, cu poziția focalizării și presiunea azotului |
| Protecția sursei | Sursă de clasă IPG/RAYCUS/GW cu protecție documentată împotriva reflexiei inverse |
| Cerința privind marginile | Margini fără oxizi la asistarea cu azot, atunci când piesele sunt anodizate sau sudate ulterior |
Valoare pentru cumpărător: comandați o mașină aleasă pe baza performanței documentate pe aluminiu, nu a unei fișe tehnice pentru oțel - astfel aprobarea primei piese are loc pe mostră, iar oferta dumneavoastră include deja fișa de parametri pentru aluminiu.