
Волоконная лазерная сварка и TIG оба обеспечивают высококачественные соединения, но решают разные задачи. Это сравнение охватывает точность, повторяемость, тепловложение, требования к квалификации и структуру затрат, чтобы производственники могли подобрать процесс под работу.
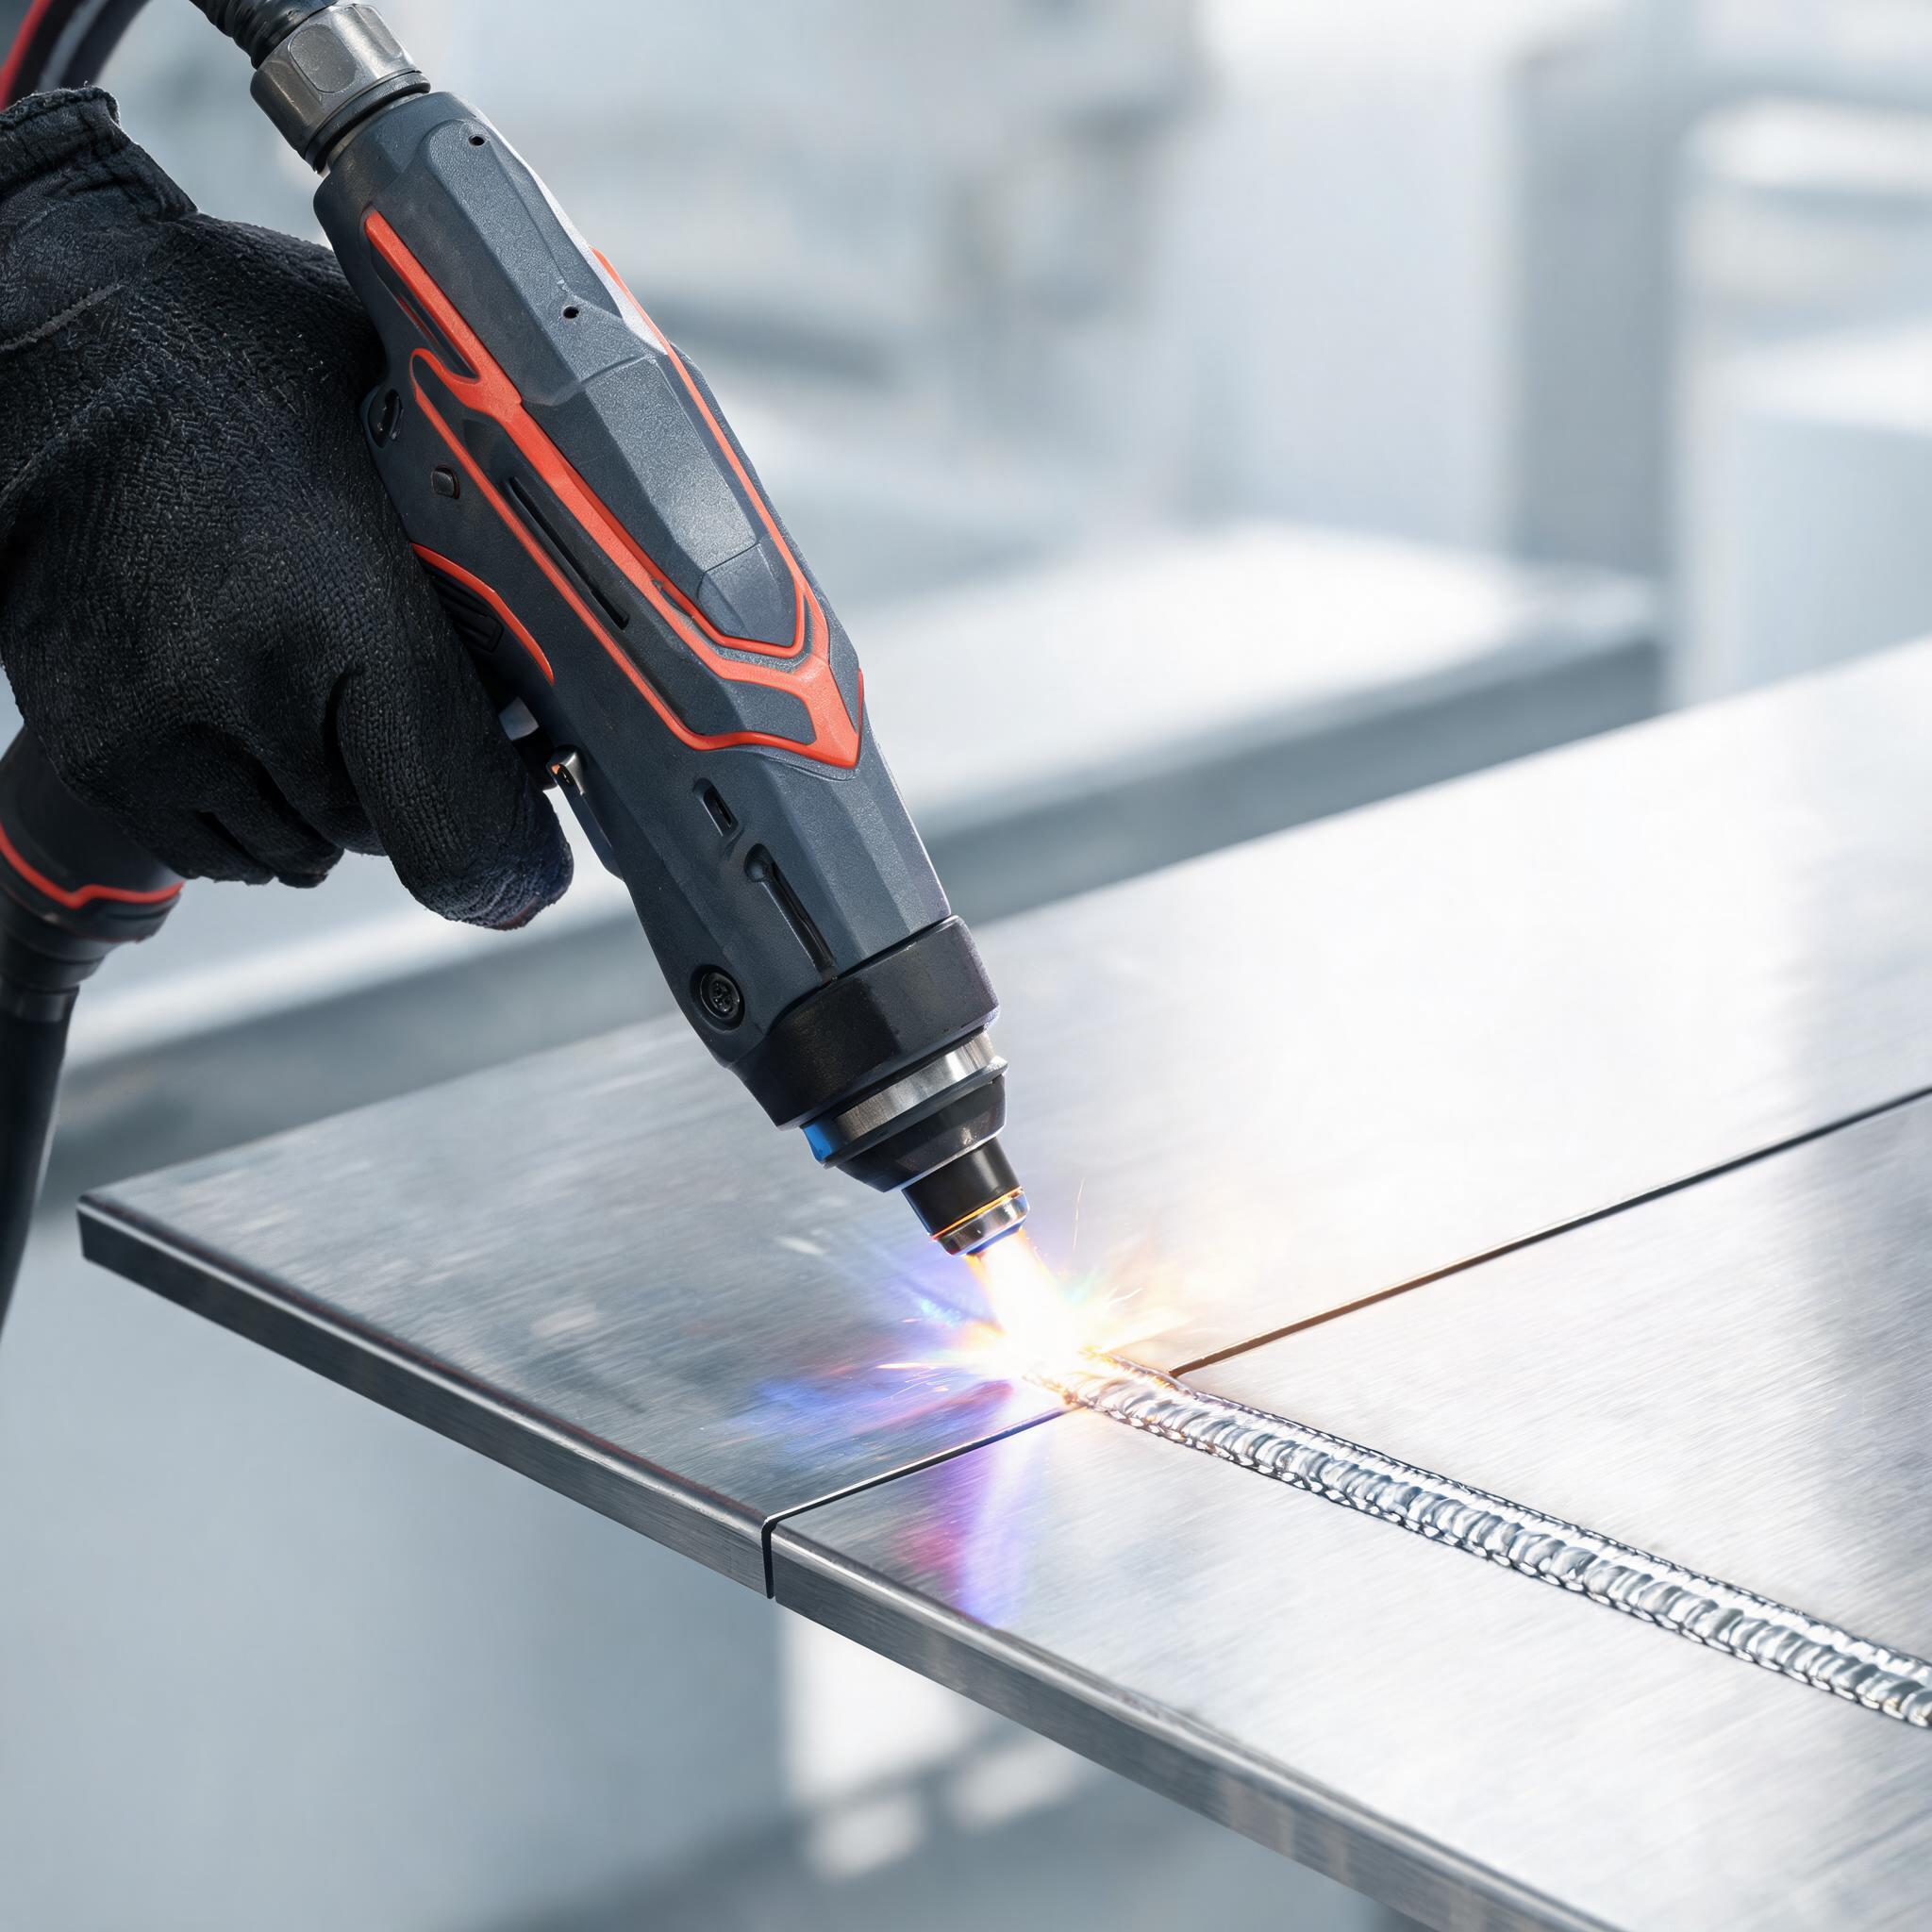
Производственные участки, рассматривающие модернизацию процесса, обычно сталкиваются с одной и той же дилеммой: остаться на TIG или добавить волоконную лазерную сварку. Оба процесса обеспечивают прочные, высококачественные соединения. Разница заключается в том, как они ведут себя от детали к детали, сколько тепла вносят в заготовку и каких операторов и подготовки кромок требуют. В этой статье сравниваются оба процесса по критериям, важным для точных работ, с использованием фактических характеристик волоконных лазерных сварочных машин Xinhong CNC в качестве ориентиров.
Как оба процесса вводят тепло в металл
Ключевое механическое отличие: волоконный лазер концентрирует энергию в пятне размером в доли миллиметра, подаваемую как непрерывная волна или контролируемые импульсы. TIG использует электрическую дугу с более широким распространением тепла, и оператор подаёт присадочную проволоку вручную. Всё остальное — деформация, скорость, повторяемость, квалификация — следует из этого различия.
Более широкое распространение тепла означает, что больше металла нагревается дольше. Сконцентрированное пятно означает, что зона сплавления мала и быстро остывает, поэтому окружающий материал остаётся ближе к исходному состоянию. Ни один из вариантов не лучше универсально; правильный выбор зависит от детали.
Точность и повторяемость
TIG в умелых руках даёт превосходные швы. Но качество живёт в руках, глазах и ритме оператора. Ширина валика, глубина проплавления и размещение присадки слегка различаются между операторами и в течение смены. Для декоративных или конструкционных швов такая вариация приемлема. Для серийного производства, где каждый шов должен совпадать — медицинские компоненты, архитектурная нержавеющая сталь, трубопроводы пищевого класса — это становится бременем для ОТК.
Лазерная сварка решает эту проблему иначе. Ручной волоконный лазерный сварочный аппарат выполняет сохранённый набор параметров одинаково каждый раз. Ручной волоконный лазерный сварочный аппарат Xinhong CNC 1500W хранит более 50 профилей сварки и обеспечивает стабильность шва ±0,1 мм, поэтому десятый шов выглядит как первый. Операторы меняют материал или толщину, вызывая сохранённый профиль, а не перенастраивая на ощупь.
Для ремонта инструмента точность ещё выше. волоконная лазерная сварочная машина для точного ремонта пресс-форм использует 50-кратное микроскопное наведение с регулируемым диапазоном энергии импульса 0,1–50 Дж и зоной термического влияния около 0,2 мм. Такое сочетание позволяет восстанавливать кромки на литьевых формах, штампах и закалённой инструментальной стали без размягчения окружающей закалённой поверхности — то, что дуговой процесс не может сделать в таком масштабе.
Скорость на тонком материале
На тонколистовой нержавеющей стали, алюминии и титане преимущество в плотности энергии напрямую переходит в скорость перемещения. Лазер может завершить соединение за долю времени горения дуги, требующегося TIG, потому что энергия подаётся точно туда, где она нужна, вместо нагрева более широкой полосы. На ручном аппарате 1500W полнопроникающие швы достигают около 3 мм за один проход — охватывая большинство работ по тонколистовой сварке в типичных ремонтных цехах.
TIG не медленный в абсолютных терминах, но каждый шов требует подготовки, зажигания дуги и ритма ручной подачи, который оператор должен поддерживать. Для коротких швов на множестве мелких деталей преимущество лазерной сварки во времени цикла накапливается. Для длинных конструкционных швов на толстом листе сравнение меняется — но это не та работа, о которой говорит эта статья.
Тепловложение и деформация на чувствительных деталях
Деформация — это то, где два процесса расходятся наиболее резко. Тонкие панели, корпуса, приборные кожухи и готовые механически обработанные детали коробятся при неравномерном нагреве. Дуга TIG нагревает полосу металла; панель стягивается при остывании, и правка добавляет трудозатраты, которые легко недооценить.
Импульсный волоконный лазер вводит энергию контролируемыми порциями. Общее тепловложение низкое и локализованное, поэтому чувствительные детали гораздо лучше сохраняют геометрию. Это тот же механизм, который делает зону термического влияния 0,2 мм системы ремонта пресс-форм жизнеспособной на закалённой стали: минимальная энергия вне предполагаемой зоны сплавления означает минимальные побочные изменения. Производственникам, работающим с декоративной нержавеющей сталью, тонким алюминием или предварительно отделанными сборками, следует придавать этому критерию большой вес.
Чувствительность к подготовке кромок: где TIG сохраняет преимущество
Сбалансированное сравнение должно честно отдать должное TIG. Лазерная сварка требует стабильной подготовки соединения. Поскольку пятно мало, зазор, который TIG перекрыл бы ручной подачей присадки, может оставить лазерный шов незаполненным или с пустотой. Лазерная сварка допускает некоторый зазор при использовании подачи проволоки, но она вознаграждает цеха, контролирующие допуски резки и подготовки.
TIG, напротив, работает с плохой подготовкой. Оператор читает зазор, регулирует объём присадки и ведёт валик через неровности. Ремонтные работы на изношенных, деформированных деталях или деталях неизвестной геометрии часто благоприятствуют TIG именно по этой причине. Если ваша работа состоит в основном из единичных ремонтов деталей, которые нельзя повторно обработать, терпимость TIG к несовершенным соединениям остаётся реальным преимуществом.
Требования к квалификации и трудовые ресурсы
Сертифицированные сварщики TIG редки, дороги и требуют лет для подготовки. Текучесть кадров на участке TIG — это потеря компетенции, а не просто кадровое событие.
Ручной лазерный сварочный аппарат принципиально проще в качественной эксплуатации. Машина управляет энергией и геометрией шва из сохранённых профилей; задача оператора — позиционирование, управление спуском и визуальный контроль. Компетентный производственник может достичь стабильного производственного качества на лазере за недели, а не годы. Это не делает процесс безотказным — лазерная сварка имеет свои опасности и требует дисциплинированной практики безопасности, включая контроль излучения и дыма. Цехам, внедряющим её, следует ознакомиться с руководством по безопасности лазерной сварки, излучению, дыму и СИЗ для ручных волоконных лазерных сварочных аппаратов перед установкой машины на участке.
Пригодность для ремонта пресс-форм и инструмента
Для литьевых форм, штампов и закалённой оснастки сравнение в значительной степени решено. Восстановление повреждённой кромки или заполнение изношенного радиуса на закалённой стали требует энергии, достаточно точной, чтобы избежать отпуска окружающего материала. Импульсная лазерная сварка под увеличением обеспечивает это. Ручной волоконный лазерный сварочный аппарат 1500W справляется с общей сваркой, но для специального ремонта пресс-форм требуется микроскопное наведение и тонкий контроль импульса, как в волоконной лазерной сварочной машине для точного ремонта пресс-форм Xinhong.
TIG остаётся полезным для крупного ремонта инструмента низкой точности, где требуется объёмная присадка и после сварки последует повторная механическая обработка. Но для финишной обработки готовой закалённой полости лазер — подходящий инструмент.
Структура затрат
Цена покупки волоконной лазерной сварочной машины обычно выше, чем у сопоставимой установки TIG. Оценка решения только по капитальным затратам неверно понимает экономику:
- Труд: более низкий порог квалификации и более быстрое обучение снижают затраты на заработную плату и подготовку на один шов.
- Производительность: меньшее время горения дуги на соединение увеличивает выпуск за смену на тонком материале.
- Доработка и правка: более низкое тепловложение означает меньше коррекции деформации в дальнейшем.
- Расходные материалы: TIG непрерывно расходует вольфрам, газ и присадку; лазерная сварка расходует защитный газ и почти ничего больше на автогенных швах.
Структура затрат TIG благоприятствует цехам с низкими объёмами, нерегулярными деталями или тяжёлыми ремонтными работами, где машина простаивает между заказами. Крупносерийное производство тонколистовых изделий решительно склоняет расчёт в сторону лазера.
Часто задаваемые вопросы
Лазерная сварка прочнее TIG?
Для правильно выполненных швов на подходящих соединениях оба процесса дают полнопрочные сварные швы. Разница в стабильности: лазер повторяет свои параметры от шва к шву, а качество TIG зависит от квалификации оператора. Прочность больше зависит от конструкции соединения и подготовки кромок, чем от источника энергии.
Какую толщину может обрабатывать ручной лазерный сварочный аппарат 1500W?
Ручной волоконный лазерный сварочный аппарат Xinhong CNC 1500W достигает проплавления около 3 мм за один проход на нержавеющей стали, алюминии и титановых сплавах. Это охватывает большинство работ по тонколистовой сварке; более толстый лист всё ещё требует многопроходных дуговых процессов.
Может ли лазерная сварка заполнять зазоры как TIG?
Не так снисходительно. TIG с ручной подачей присадки хорошо перекрывает нерегулярные зазоры. Лазерная сварка требует стабильной подготовки; небольшие зазоры можно регулировать подачей проволоки, но большие зазоры приводят к неполному заполнению. Цеха с жёсткими допусками резки и подготовки получают лучшие результаты лазерной сварки.
Нужны ли по-прежнему сертифицированные сварщики для лазерной сварочной ячейки?
Обучение операторов короче и проще для ручной лазерной сварки, потому что параметры берутся из сохранённых профилей, а машина управляет подачей энергии. Однако ячейка должна соответствовать требованиям лазерной безопасности — контроль излучения, вытяжка дыма и СИЗ — и кто-то должен нести за это ответственность.
Выбор машины с Xinhong CNC
Решение обычно принимается однозначно: TIG для нерегулярных единичных ремонтов и плохой подготовки кромок; волоконный лазер для повторяемого тонколистового производства, работ с низкой деформацией на чувствительных деталях и точного ремонта пресс-форм и штампов. Для полного обзора классов мощности и конфигураций ручных волоконных лазерных сварочных аппаратов начните с нашего руководства покупателя по ручным волоконным лазерным сварочным аппаратам. Если вы пришлёте нам ваши материалы, диапазон толщин и типичное применение, Xinhong CNC порекомендует, подходит ли вам волоконная лазерная сварочная машина для точного ремонта пресс-форм, ручной аппарат 1500W или другая конфигурация — и какие профили сварки подготовить для вашей работы.