Алюминий не прощает станков, рассчитанных на сталь
Алюминий отражает примерно 90 % длины волны волоконного лазера и отводит тепло из зоны реза быстрее стали. На станке, настроенном только под углеродистую сталь, это проявляется как нестабильное пробивание листа с зеркальной отделкой, кромки с большим количеством заусенцев на плите от 3 мм и, в худшем случае, повреждение лазерного источника обратным отражением.
С какой проблемой покупатели сталкиваются в первую очередь: коммерческие предложения выглядят так же, как на станки для стали, а затем недели забракованных алюминиевых деталей, вторичной зачистки заусенцев и поставщик, который не может объяснить положение фокуса или давление вспомогательного газа для конкретного сплава.
Как работает технология резки алюминия Xinhong
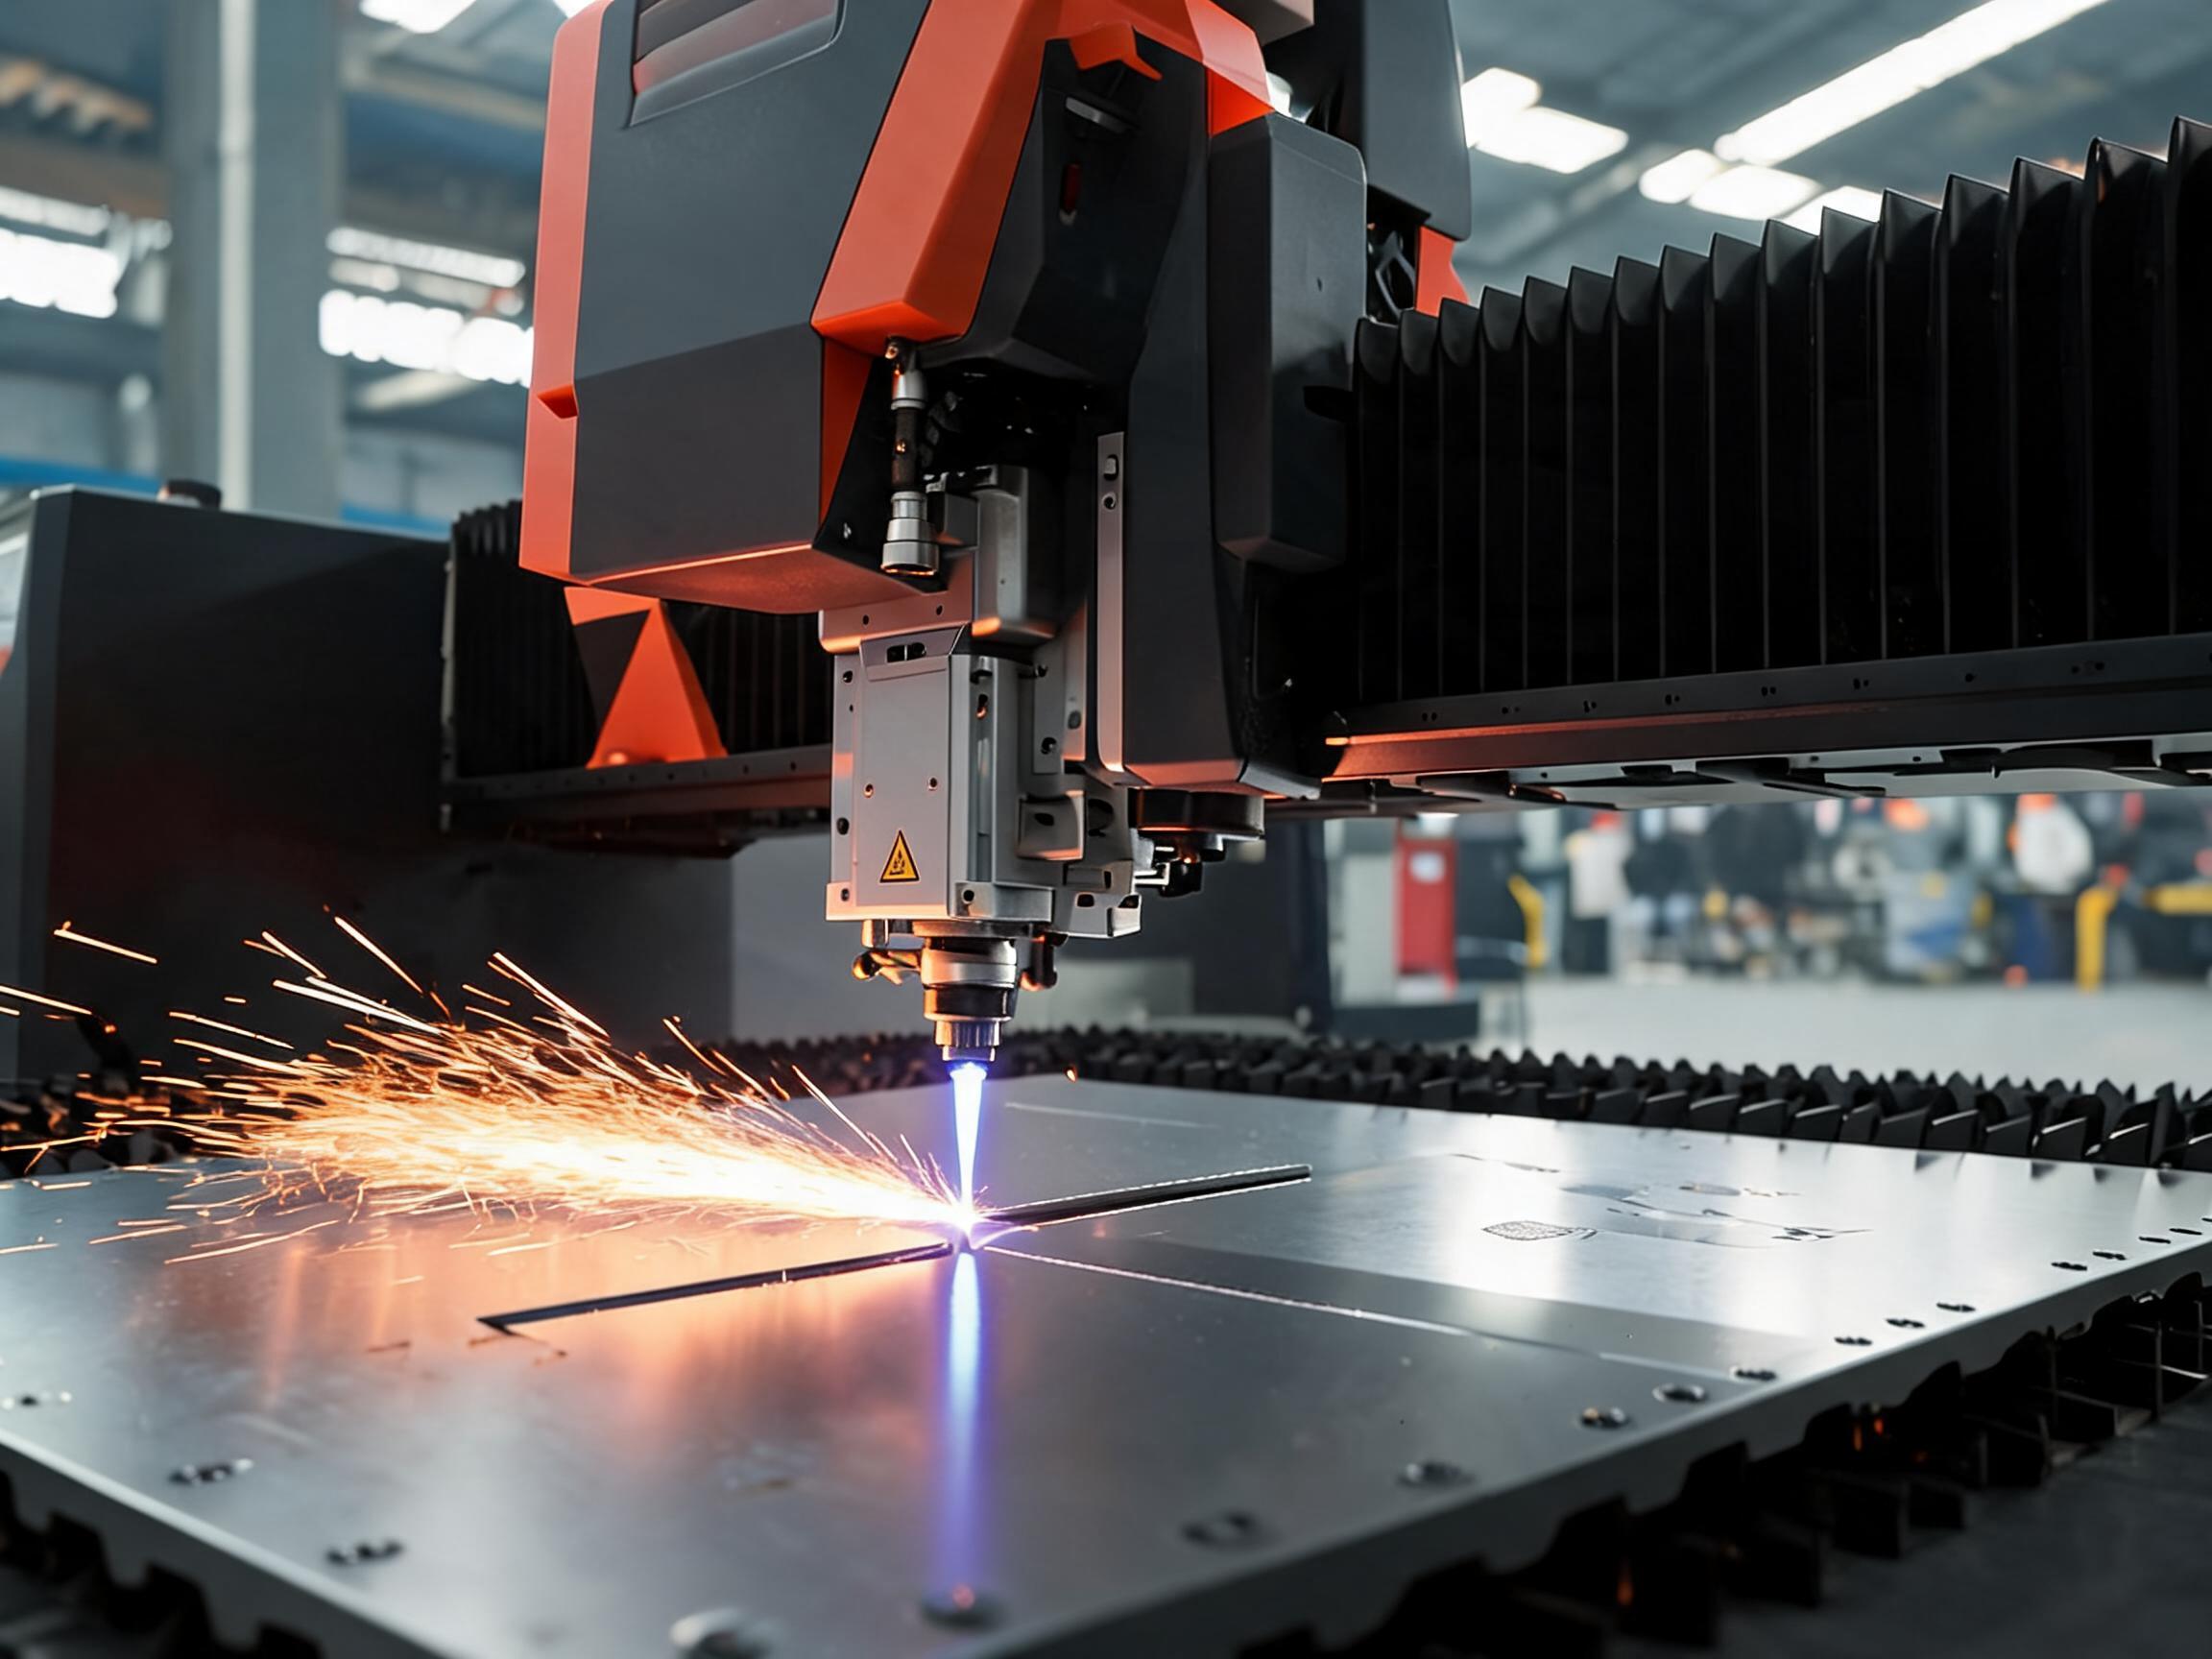
Три технических решения делают своё дело. Во-первых, антиотражающая головка защищает источник при пробивке блестящего листа. Во-вторых, подача азота под высоким давлением выдувает расплавленный алюминий из зоны реза, не давая ему застыть в виде грата. В-третьих, класс мощности соответствует толщине: алюминию требуется больше мощности на миллиметр, чем стали при той же скорости.
| Проверка покупателем | Что проверить перед заказом |
|---|
| Подтверждение по сплаву | Образец, вырезанный на ВАШЕМ сплаве и толщине — 5052, 6061 или 7075, а не демонстрация на стали |
| Таблица параметров | Письменные параметры резки алюминия с положением фокуса и давлением азота |
| Защита источника | Источник класса IPG/RAYCUS/GW с документально подтверждённой защитой от обратного отражения |
| Требования к кромке | Кромки без оксидов при подаче азота, когда детали впоследствии анодируются или свариваются |
Ценность для покупателя: вы заказываете станок, выбранный по документально подтверждённым характеристикам резки алюминия, а не по спецификации для стали, — поэтому одобрение первой детали происходит на вырезанном образце, а ваше коммерческое предложение уже включает таблицу параметров резки алюминия.