
Fiber laser welding and TIG both produce high-quality joints, but they solve different problems. This comparison covers precision, repeatability, heat input, skill requirements and cost structure so fabricators can match the process to the work.
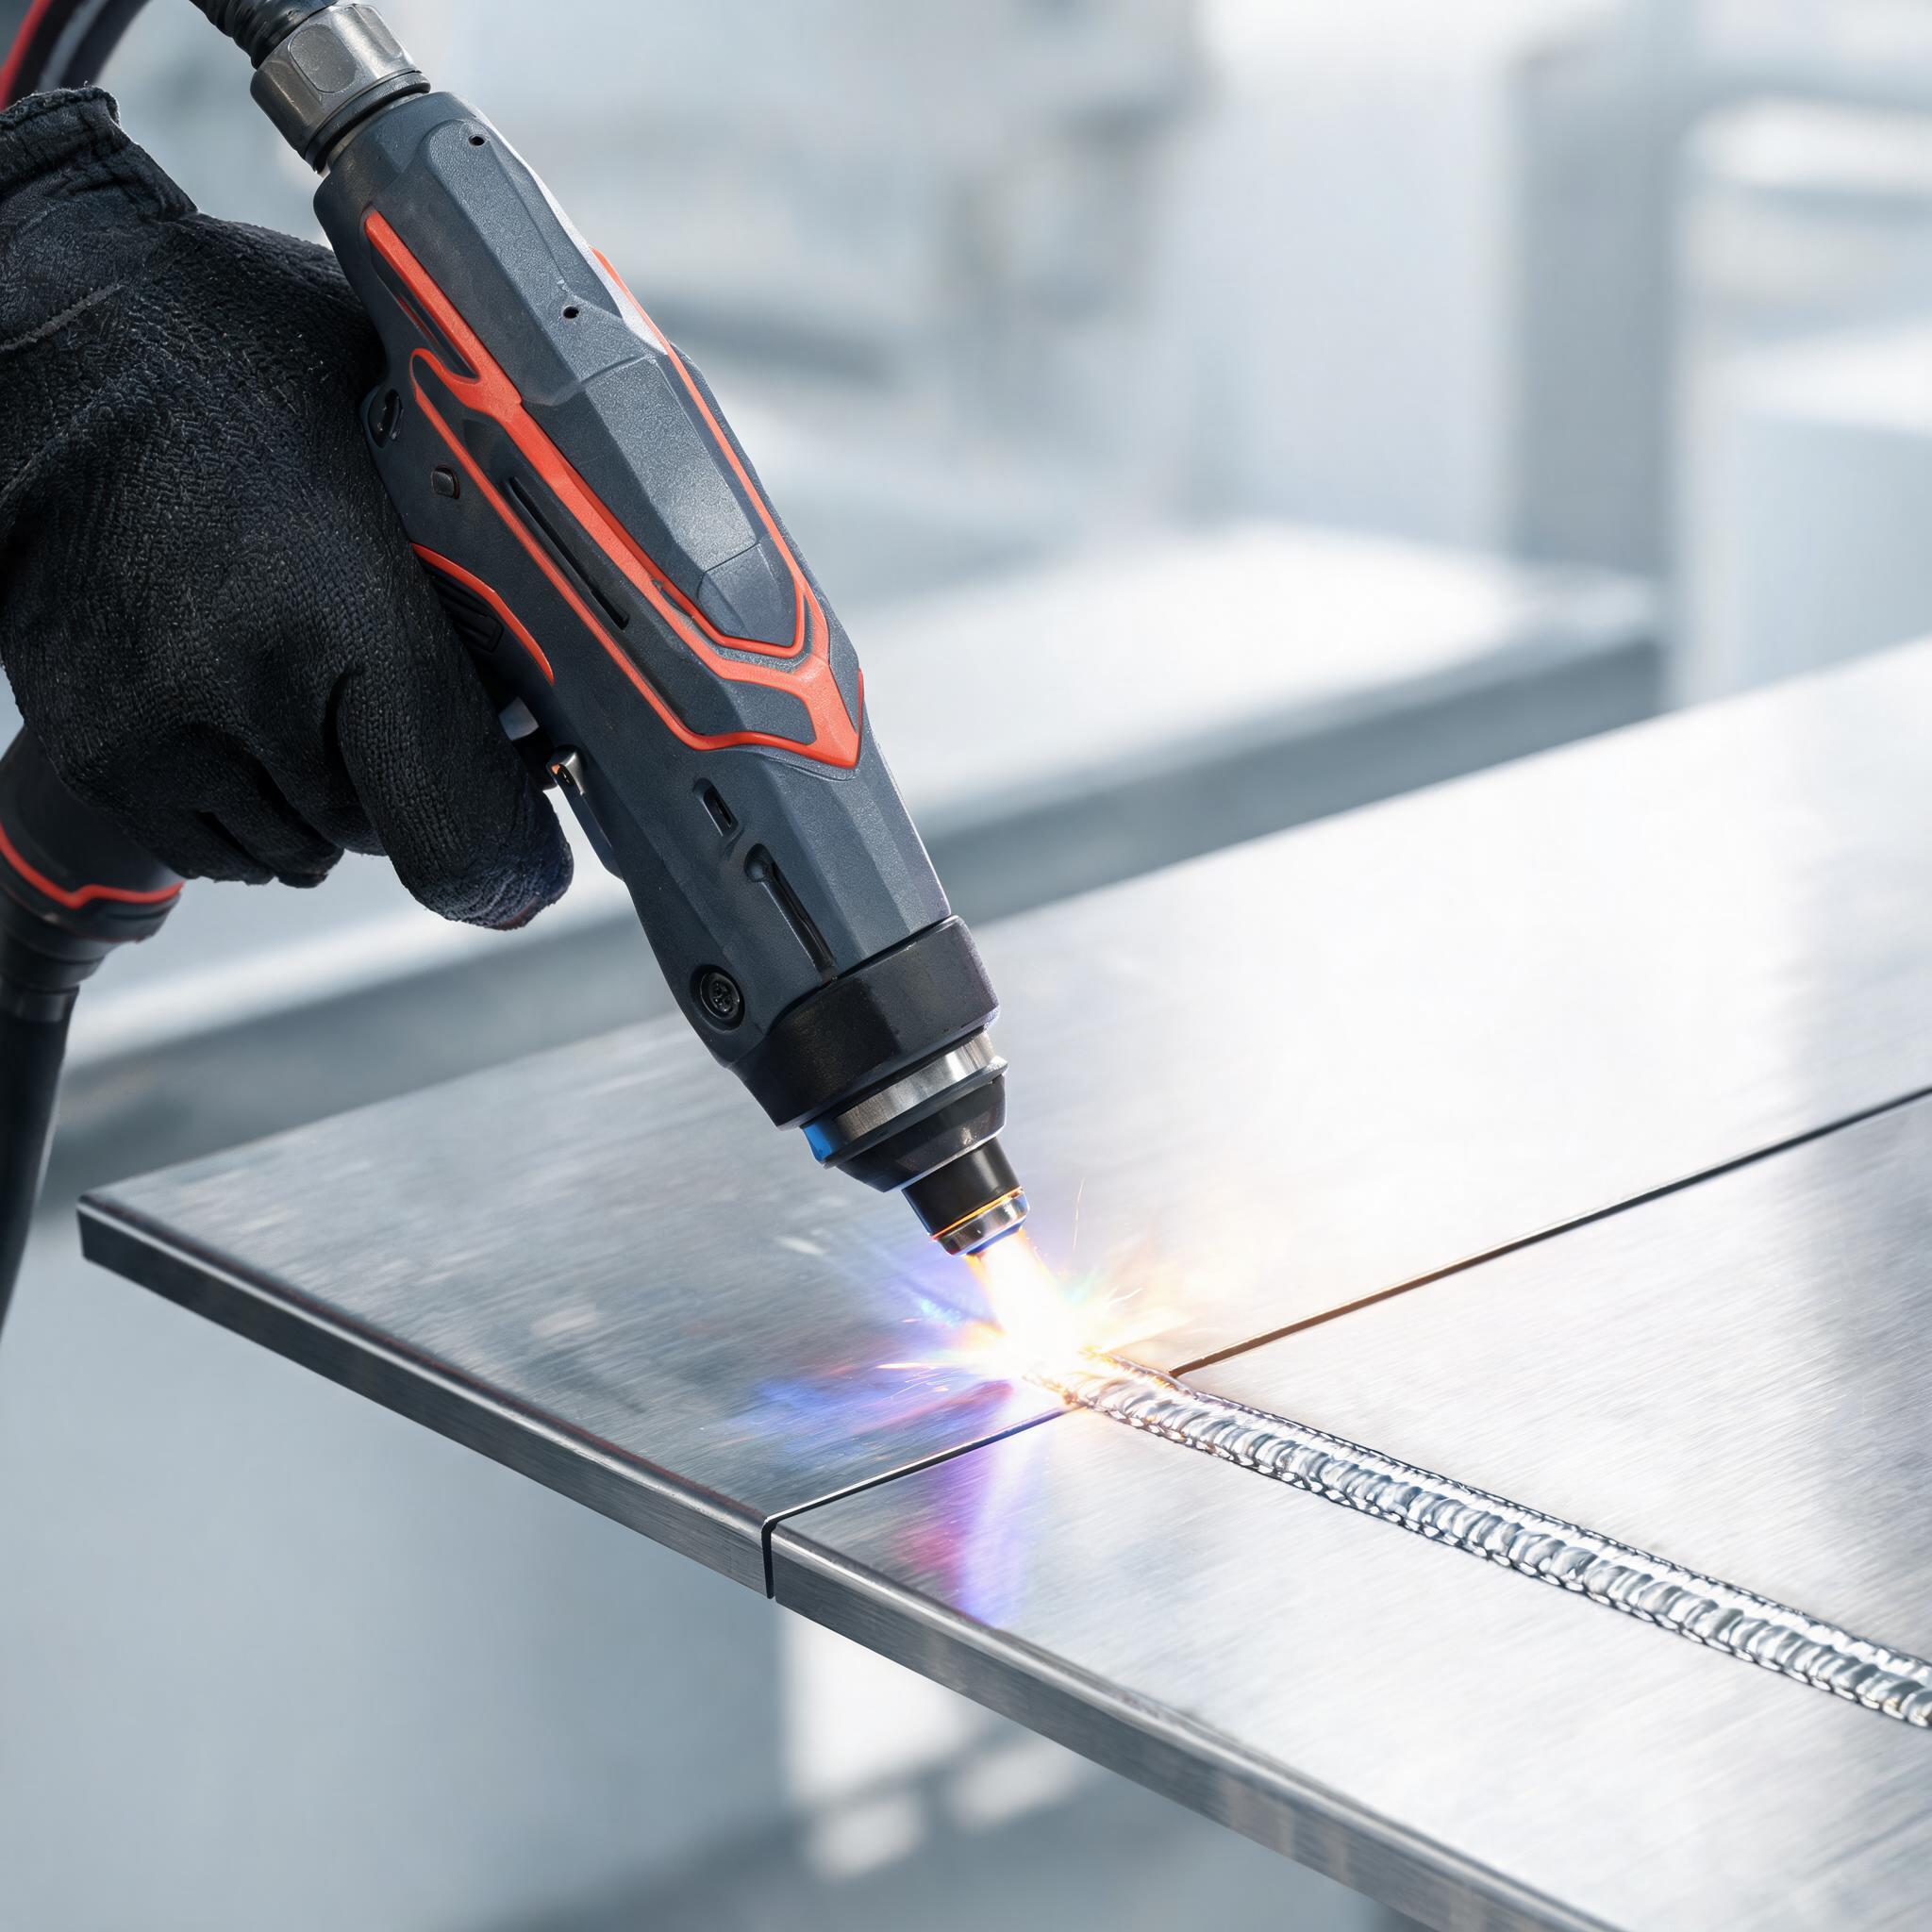
Verkstäder som utvärderar en processuppgradering ställs vanligtvis inför samma vägval: behåll TIG eller komplettera med fiberlasersvetsning. Båda processerna ger hållbara fogar av hög kvalitet. Skillnaden ligger i hur de beter sig fog efter fog, hur mycket värme de tillför arbetsstycket och vilken typ av operatör och fogberedning de kräver. Den här artikeln jämför de två utifrån de kriterier som är avgörande för precisionsarbete, med Xinhong CNCs fiberlasersvetsmaskiners faktiska egenskaper som referenspunkter.
Hur de två processerna tillför värme till metallen
Den grundläggande mekaniska skillnaden: en fiberlaser koncentrerar energin till en punkt som mäts i bråkdelar av en millimeter, levererad som kontinuerlig våg eller kontrollerade pulser. TIG använder en ljusbåge med bredare värmespridning, och operatören matar tillsatsmaterialet för hand. Allt annat – deformation, hastighet, repeterbarhet, kompetens – följer av den skillnaden.
En bredare värmespridning innebär att mer metall värms upp under längre tid. En koncentrerad punkt innebär att smältzonen är liten och svalnar snabbt, så omgivande material förblir närmare sitt ursprungliga tillstånd. Inget av dem är alltid bättre; rätt val beror på detaljen.
Precision och repeterbarhet
TIG ger, i skickliga händer, utmärkta svetsar. Men kvaliteten sitter i operatörens händer, ögon och rytm. Strängbredd, inträngning och tillsatsmaterialets placering varierar något mellan operatörer och under ett skift. För kosmetiska eller bärande svetsar är den variationen acceptabel. För serieproduktion där varje fog måste vara identisk – medicinska komponenter, arkitektoniskt rostfritt, rör för livsmedelsbruk – blir den en belastning för kvalitetssäkringen.
Lasersvetsning angriper detta på ett annat sätt. En handhållen fiberlasersvets utför en sparad parameteruppsättning på samma sätt varje gång. Xinhong CNC 1500W handhållna fiberlasersvets lagrar mer än 50 svetsprofiler och håller en strängkonsistens på plus/minus 0,1 mm, så den tionde fogen ser ut som den första. Operatörer byter material eller tjocklek genom att återkalla en sparad profil i stället för att ställa in efter känsla.
För verktygsreparation är precisionen ännu viktigare. Maskinen för precisionsreparation av formsprutor med fiberlasersvetsning använder 50x mikroskopstyrning med ett justerbart pulsenergiområde på 0,1–50 J och en värmepåverkad zon på cirka 0,2 mm. Den kombinationen låter dig bygga upp kanter på formsprutor, stansverktyg och härdat verktygsstål utan att mjuka upp den omgivande härdade ytan – något en ljusbågsprocess inte klarar i den skalan.
Hastighet på tunt material
På tunn rostfritt stål, aluminium och titan översätts energitäthetsfördelen direkt till förflyttningshastighet. En laser kan slutföra en fog på en bråkdel av den ljusbågstid TIG kräver, eftersom energin avsätts exakt där den behövs i stället för att värma ett bredare band. På den handhållna 1500W-enheten når genomgående svetsar cirka 3 mm i ett enda drag – vilket täcker merparten av tunnplåtsarbete i typiska verkstäder.
TIG är inte långsamt i absoluta termer, men varje svets kräver inställning, ljusbågsstart och en handmatad rytm som operatören måste upprätthålla. För korta svetsar på många små detaljer förstärks lasersvetsningens cykeltidsfördel. För långa bärande fogar på tjockare plåt förändras jämförelsen – men det är inte det arbete den här artikeln behandlar.
Värmetillförsel och deformation på känsliga detaljer
Deformation är där de två processerna skiljer sig mest markant. Tunna paneler, kapslingar, instrumenthöljen och färdigbearbetade detaljer slår sig vid ojämn uppvärmning. En TIG-ljusbåge värmer ett band av metall; panelen drar sig samman när den svalnar, och uträtningen tillför arbete som är lätt att underskatta.
En pulsad fiberlaser avsätter energi i kontrollerade paket. Den totala värmetillförseln är låg och lokaliserad, så känsliga detaljer behåller geometrin mycket bättre. Det är samma mekanism som gör den 0,2 mm värmepåverkade zonen i reparationssystemet för formverktyg användbar på härdat stål: minimal energi utanför den avsedda smältzonen innebär minimal påverkan i omgivningen. Verkstäder som arbetar med kosmetiskt rostfritt, tunn aluminium eller förbehandlade enheter bör väga detta kriterium tungt.
Fogberedningskänslighet: där TIG har en fördel
En balanserad jämförelse måste ge TIG rättvisa. Lasersvetsning kräver konsekvent fogberedning. Eftersom punkten är liten kan ett gap som TIG skulle överbrygga med handmatat tillsatsmaterial lämna en lasersvets underfylld eller med en por. Lasersvetsning tolererar visst gap med trådmatningsalternativ, men den belönar verkstäder som kontrollerar skär- och fogberedningstoleranser.
TIG fungerar däremot med dålig fogberedning. Operatören läser av gapet, justerar tillsatsvolymen och följer strängen genom – oregelbundenheter inräknade. Reparationsarbete på slitna, deformerade eller detaljer med okänd geometri gynnas ofta av TIG just av den anledningen. Om ditt arbete domineras av engångsreparationer på detaljer du inte kan bearbeta om, är TIG:s tolerans mot ofullkomliga fogar fortfarande en verklig fördel.
Kompetenskrav och arbetskraft
Certifierade TIG-svetsare är en bristvara, dyra och tar år att utveckla. Personalomsättning vid en TIG-station är en kapacitetsförlust, inte bara en bemanningsfråga.
En handhållen lasersvets är i grunden enklare att manövrera väl. Maskinen styr energi och stränggeometri från sparade profiler; operatörens uppgift är positionering, avtryckarkontroll och visuell inspektion. En kompetent verkstadsarbetare kan nå jämn produktionskvalitet med laser på veckor i stället för år. Det gör inte processen idiotsäker – lasersvetsning har sina egna risker och kräver disciplinerad säkerhetspraxis, inklusive strålnings- och rökkontroller. Verkstäder som inför den bör läsa vägledningen om säkerhet vid lasersvetsning, strålning, rök och skyddsutrustning för handhållna fiberlasersvetsar innan maskinen tas i drift.
Lämplighet för form- och verktygsreparation
För formsprutor, stansverktyg och härdade verktyg är jämförelsen i stort sett avgjord. Att bygga upp en skadad kant eller fylla en sliten radie på härdat stål kräver energi som är tillräckligt precis för att undvika att mjuka upp omgivande material. Pulsad lasersvetsning under förstoring levererar det. En 1500W handhållen fiberlasersvets klarar allmän tillverkning, men dedikerad formreparation kräver mikroskopstyrning och fin pulskontroll av det slag som är inbyggt i Xinhong CNCs fiberlasersvets för precisionsreparation av formverktyg.
TIG är fortfarande användbart för stora verktygsreparationer med låg precision där mycket tillsatsmaterial behövs och efterföljande ombearbetning ska göras. Men för finisharbete på ett färdigt, härdat hålrum är laser rätt verktyg.
Kostnadsstruktur
Inköpspriset för en fiberlasersvetsmaskin är vanligtvis högre än för en jämförbar TIG-utrustning. Att bedöma beslutet enbart utifrån investeringskostnaden missar ekonomin:
- Arbetskraft: lägre kompetenströskel och snabbare introduktion minskar löne- och utbildningskostnader per svets.
- Genomströmning: kortare ljusbågstid per fog ökar produktionen per skift på tunt material.
- Omarbete och uträtning: lägre värmetillförsel innebär mindre deformationskorrigering i efterhand.
- Förbrukningsmaterial: TIG förbrukar volfram, gas och tillsatsmaterial kontinuerligt; lasersvetsning förbrukar skyddsgas och lite annat vid autogena fogar.
TIG:s kostnadsstruktur gynnar verkstäder med låga volymer, oregelbundna detaljer eller tungt reparationsarbete där maskinen står stilla mellan jobben. Högvolymproduktion av tunnplåt förskjuter kalkylen avgjort mot laser.
Vanliga frågor
Är lasersvetsning starkare än TIG?
För korrekt utförda svetsar på lämpliga fogar ger båda processerna fullstyrka smältsvetsar. Skillnaden är konsistensen: en laser upprepar sina parametrar fog efter fog, medan TIG-kvaliteten varierar med operatörens skicklighet. Styrkan beror mer på fogutformning och fogberedning än på energikällan.
Vilken tjocklek klarar en handhållen 1500W lasersvets?
Xinhong CNC 1500W handhållna fiberlasersvets uppnår cirka 3 mm inträngning i ett enda drag på rostfritt stål, aluminium och titanlegeringar. Det täcker de flesta tunnplåtsarbeten; tjockare plåt kräver fortfarande flerpass-ljusbågsprocesser.
Kan lasersvetsning fylla gap som TIG?
Inte lika förlåtande. TIG med handmatat tillsatsmaterial överbryggar oregelbundna gap väl. Lasersvetsning kräver konsekvent fogberedning; små gap kan hanteras med trådmatning, men större gap leder till underfyllning. Verkstäder med snäva skär- och fogberedningstoleranser får bäst lasersvetsresultat.
Behöver jag fortfarande certifierade svetsare för en lasersvetscell?
Operatörsutbildningen är kortare och enklare för handhållen lasersvetsning eftersom parametrarna kommer från sparade profiler och maskinen styr energitillförseln. Cellen måste dock uppfylla lasersäkerhetskraven – strålningskontroller, rökutsug och skyddsutrustning – och någon måste äga det ansvaret.
Välj din maskin med Xinhong CNC
Beslutet brukar falla ut tydligt: TIG för oregelbundna engångsreparationer och dålig fogberedningstolerans; fiberlaser för repeterbar tunnplåtsproduktion, deformationssnålt arbete på känsliga detaljer samt precisionsreparation av formar och verktyg. För en komplett översikt över effektklasser och konfigurationer för handhållna fiberlasersvetsar, börja med vår köpguide för handhållna fiberlasersvetsmaskiner. Om du skickar oss dina material, tjockleksintervall och typiska applikation kan Xinhong CNC rekommendera om fiberlasersvetsen för precisionsreparation av formverktyg, 1500W-enheten eller en annan konfiguration passar din verkstad – och vilka svetsprofiler som ska förberedas för ditt arbete.