
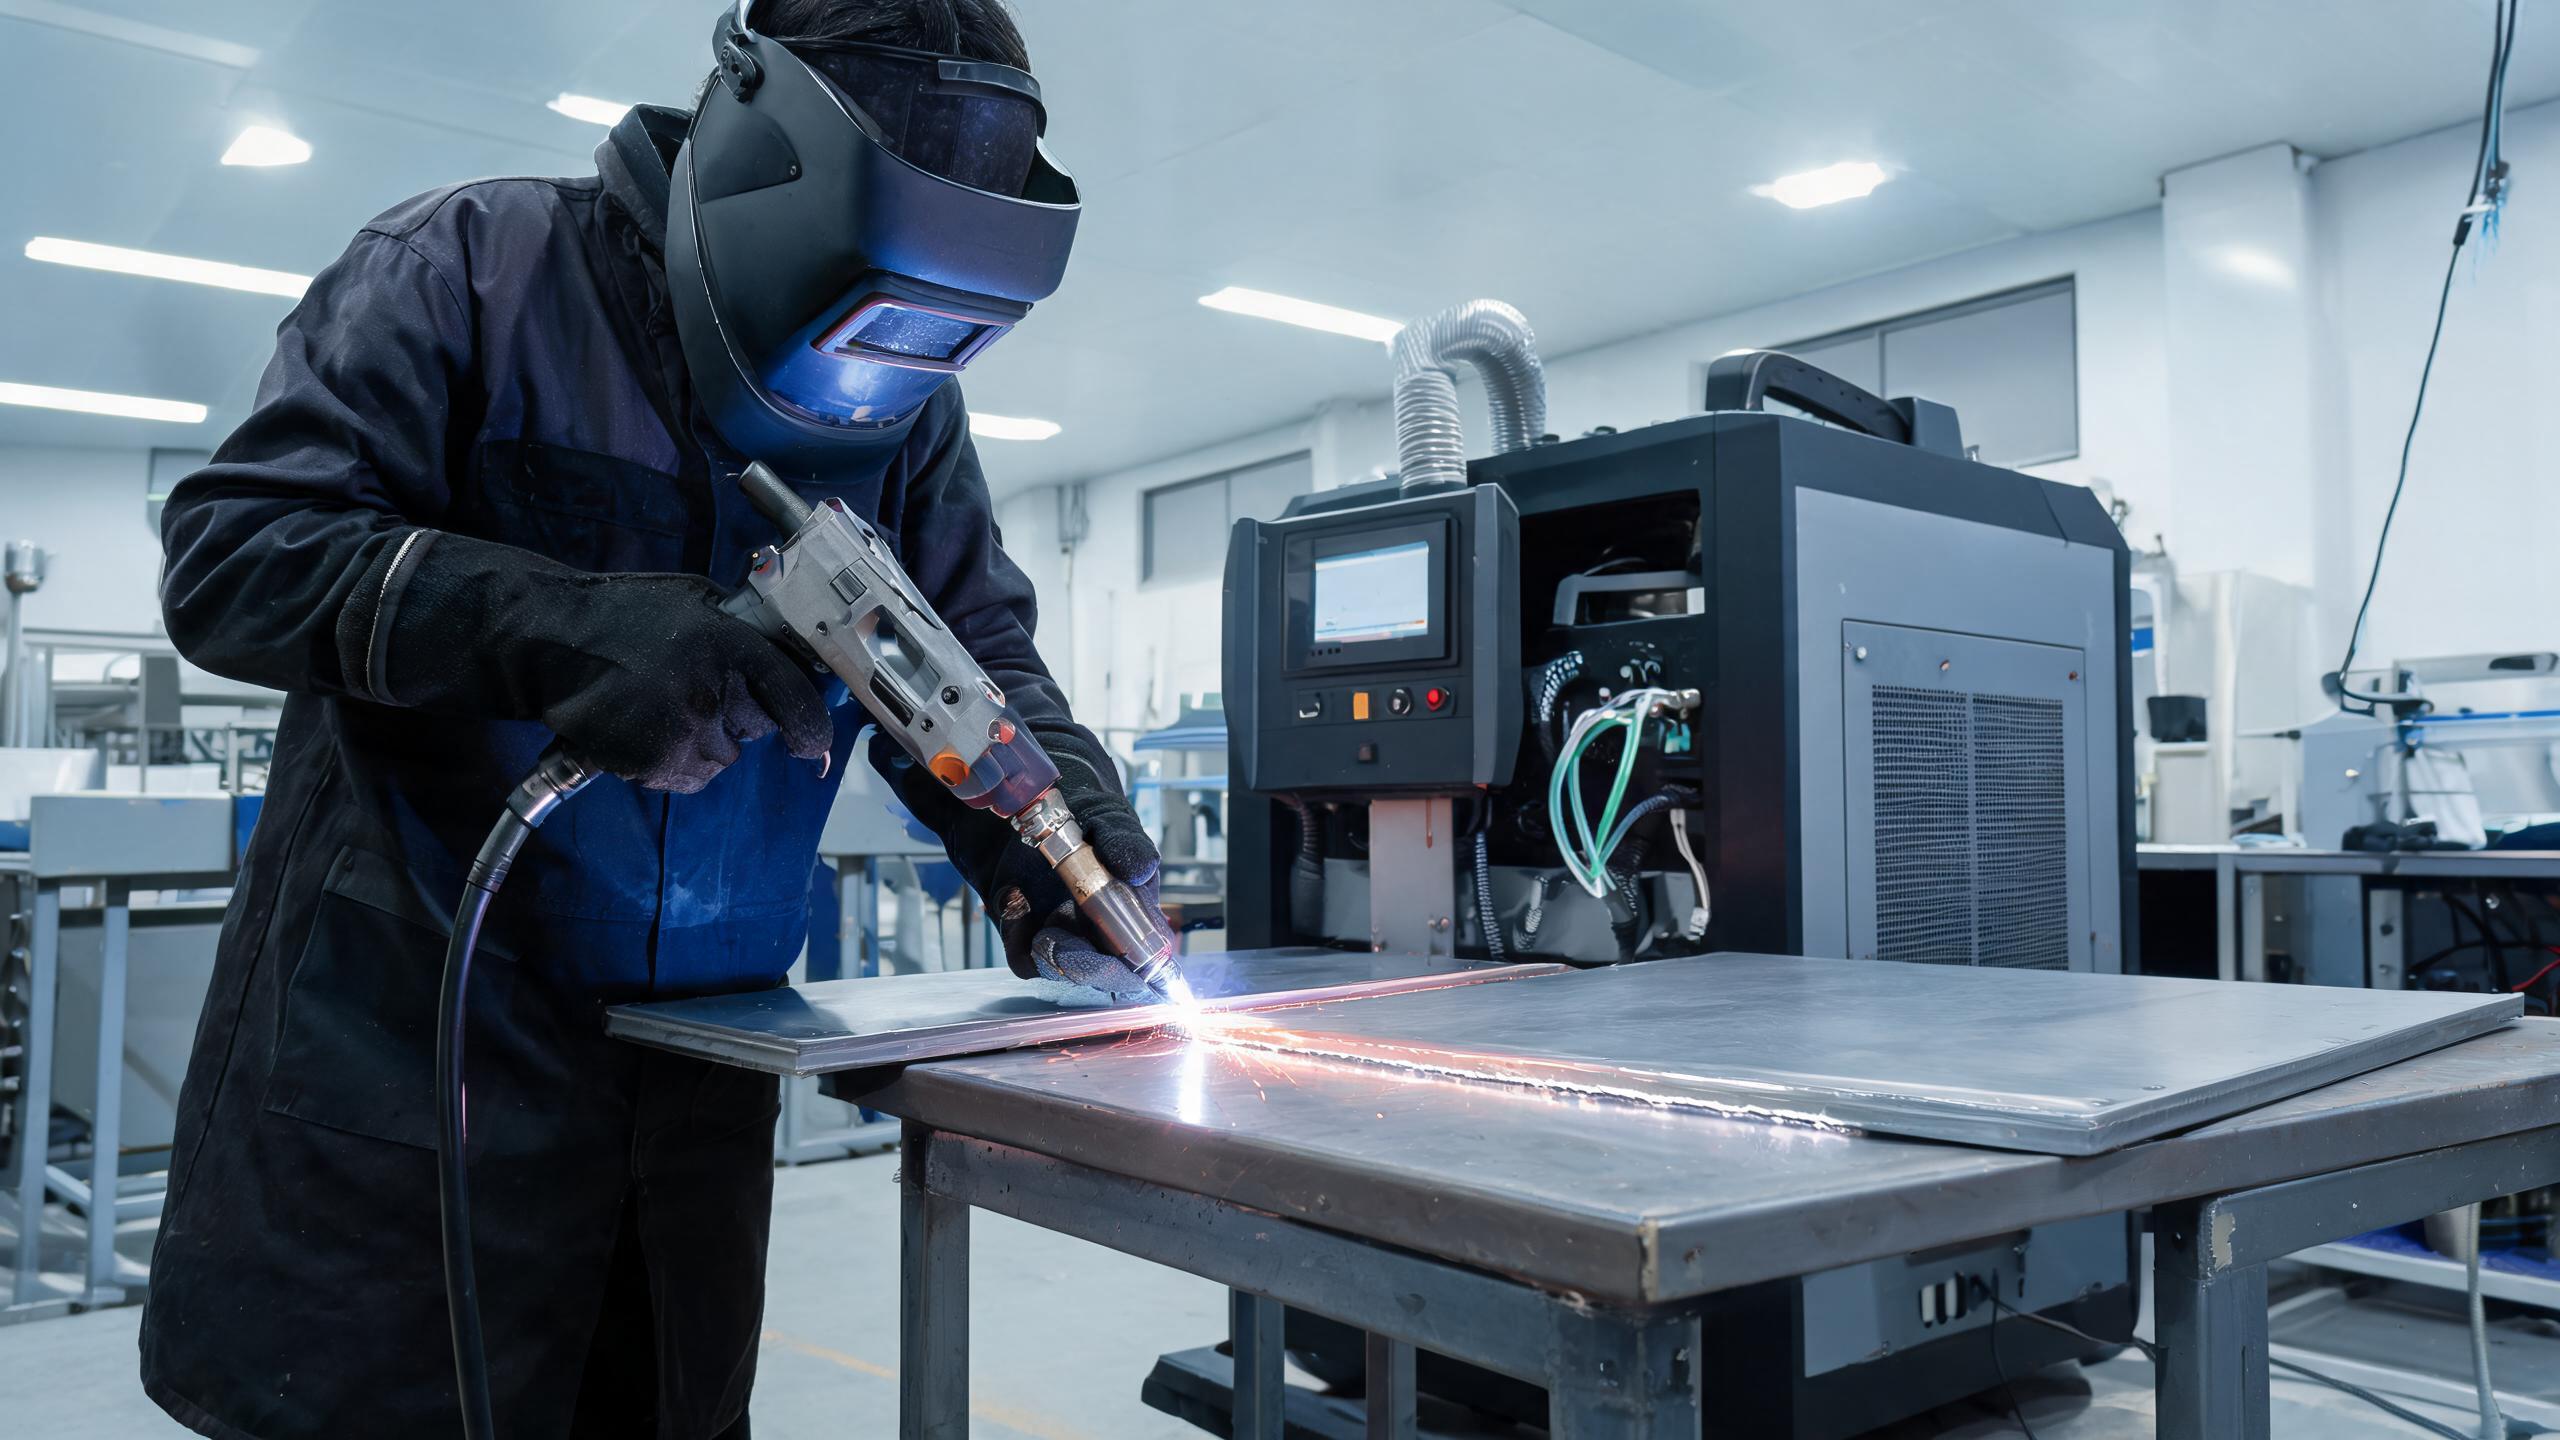
En omfattande guide till handhållna lasersvetsmaskiner som täcker arbetsprinciper, kärnkomponenter, effektområden (1000W-3000W), materialkompatibilitet, säkerhetsstandarder och val av tillverkare – med praktisk vägledning för applikationer i rostfritt stål och aluminium.
Den ultimata guiden till handhållna lasersvetsmaskiner: Allt du behöver veta
Omfattande teknisk guide · Uppdaterad 2026
En handhållna lasersvetsmaskinen har blivit ett av de mest omvälvande verktygen inom modern metallbearbetning. Till skillnad från traditionella bågsvetsmetoder som kräver år av operatörsskicklighet och lämnar synlig värmepåverkan, levererar en handhållen fiberlasersvetsare precisionssvetsar med minimalt värmetillskott, snabbare cykeltider och betydligt mindre efterbearbetning. Oavsett om du tillverkar köksutrustning i rostfritt stål, svetsar aluminiumpaneler för fordonsapplikationer eller sammanfogar tunn titanlegering, erbjuder den handhållna lasersvetsplattformen en mångsidig, produktionsredo lösning.
Den här guiden samlar allt en tillverkare, fabrikschef eller inköpare behöver veta – från arbetsprinciper och kärnkomponenter till val av effektområde, materialkompatibilitet, säkerhetsprotokoll och underhållsrutiner. Vi går också igenom hur handhållen lasersvetsning står sig mot konventionella TIG- och MIG-processer, och vad du bör titta på när du väljer tillverkare.
Vad är en handhållen lasersvetsmaskin?
En handhållen lasersvetsmaskin är ett portabelt svetssystem som använder en högenergetisk fiberlaserstråle för att sammanfoga metallarbetsstycken. Laserkällan – vanligtvis en kontinuerlig fiberlaser på 1000W till 3000W – genererar en koncentrerad stråle som leds genom en flexibel optisk fiber till en handhållen svetspistol. Operatören riktar strålen längs fogen, och laserenergin smälter grundmaterialet (och tillsatsmaterialet, om det används) för att bilda en metallurgisk bindning.
Det utmärkande kännetecknet för denna utrustning är dess portabilitet och tillgänglighet. Till skillnad från fasta robotsvetsceller kan en handhållen lasersvetsare föras till arbetsstycket – idealiskt för stora konstruktioner, reparationer på plats och komplexa geometrier där en robotarm inte når. Samtidigt ger den strålkvalitet och kontrollprecision som matchar eller överträffar traditionella automatiserade system.
Viktig skillnad: Handhållna lasersvetsare är inte bara ”portabla versioner” av stationära lasrar. De är specialbyggda system med specialiserad skanningsoptik, säkerhetsspärrar och ergonomiska pistoldesigner som gör precisionlasersvetsning praktisk för manuell drift.
Hur handhållen lasersvetsning fungerar
Arbetsprincipen för en handhållen fiberlasersvetsare kan delas in i fyra steg:
- Strålgenerering: Fiberlaserkällan (från tillverkare som IPG, RAYCUS eller GW) genererar en kontinuerlig eller modulerad laserstråle med en våglängd på cirka 1070 nm. Denna våglängd absorberas väl av de flesta metaller, inklusive stål, aluminium och kopparlegeringar.
- Strålöverföring: Laserstrålen färdas genom en flexibel, bepansrad optisk fiber från källan till den handhållna svetspistolen. Fibern kan vara flera meter lång, vilket ger operatören rörelsefrihet runt stora arbetsstycken.
- Strålformning och skanning: Inuti svetspistolen formar ett skannande galvanometersystem strålen till mönster – linjer, cirklar eller spiraler – som breddar svetspoolen och fördelar värmen jämnare. Detta är en av de viktigaste innovationerna inom handhållen lasersvetsning, eftersom det möjliggör bredare, jämnare svetssträngar än vad en statisk punkt skulle ge.
- Smältning och stelning: Den fokuserade laserenergin smälter grundmaterialet vid fogen. En skyddsgas (vanligtvis argon eller kväve) tillförs samtidigt genom pistolmunstycket för att skydda den smälta poolen från oxidation. Poolen stelnar snabbt när pistolen rör sig framåt, vilket bildar en smal, djup svets med minimal värmepåverkad zon (HAZ).
Resultatet är en svets som är strukturellt hållbar, kosmetiskt ren och produceras i hastigheter två till tio gånger snabbare än konventionell TIG-svetsning.
Kärnkomponenter i ett handhållet lasersvetsystem
Att förstå nyckelkomponenterna hjälper köpare att utvärdera kvalitet och göra välgrundade jämförelser mellan tillverkare.
1. Laserkälla
Laserkällan är systemets hjärta. Ledande handhållna lasersvetsare använder fiberlasrar från etablerade tillverkare som IPG (USA), RAYCUSoch GW. Dessa källor erbjuder hög elektrooptisk omvandlingseffektivitet (vanligtvis 25–30 %), utmärkt strålkvalitet och livslängd som överstiger 100 000 timmar. Valet av laserkälla påverkar direkt svetsdjup, strålstabilitet och långsiktiga underhållskostnader.
2. Kylsystem
Handhållna lasersvetsare genererar betydande värme vid kontinuerlig drift. Ett vattencirkulationskylsystem är avgörande för att upprätthålla stabil lasereffekt och skydda de optiska komponenterna. Till exempel använder den 1500W handhållna fiberlasersvetsaren från Xinhong CNC en industriell vattenkylare som stödjer 8+ timmars kontinuerlig drift utan termisk nedbrytning. Otillräcklig kylning leder till effektdrift, förlust av strålkvalitet och för tidigt komponentfel.
3. Svetspistol och skanningsoptik
Den handhållna svetspistolen rymmer kollimeringslins, fokuseringslins, skannande galvanometer och skyddsoptik. Skanningssystemet gör att operatören kan välja olika strålmönster och bredder – avgörande för att anpassa sig till olika fogtyper, materialtjocklekar och svetsestetik. En väl utformad pistol inkluderar också ergonomiskt grepp, justerbar balans och integrerade säkerhetsfunktioner som avtryckarspärr och gasflödessensor i munstycket.
4. Styrsystem och parameterlagring
Moderna handhållna lasersvetsare har digitala kontrollpaneler som möjliggör exakt justering av lasereffekt, pulsfrekvens, skanningshastighet, skanningsbredd och trådmatningshastighet. System som Xinhong 1500W-svetsaren kan lagra 50+ uppsättningar svetsparametrar, vilket gör att operatörer snabbt kan växla mellan materialtyper, tjocklekar och fogkonfigurationer utan att behöva ställa om från grunden.
5. Elektriska och styrande komponenter
Tillförlitligheten hos det elektriska styrsystemet förbises ofta men är avgörande för industriell utrustning. Xinhong CNC använder Schneider Electric-komponenter i hela sina styrsystem, vilket säkerställer överensstämmelse med europeiska elektriska standarder och långsiktig driftstillförlitlighet.
Effektområden och användningsscenarier (1000W–3000W)
Handhållna lasersvetsmaskiner finns i en rad effektnivåer. Lämplig effekt beror på materialtyp, tjocklek och produktionsvolym:
| Effektnivå | Typiska material | Max inträngning | Bäst lämpade applikationer |
|---|---|---|---|
| 1000W | Rostfritt stål, kolstål, aluminium (tunn plåt) | ~2 mm | Köksutrustning, plåthöljen, dekorativa lister, tunnväggiga rör |
| 1500W | Rostfritt stål, aluminium, titanlegeringar | 3 mm | Köksutrustning, hisspaneler, fordonskomponenter, höljen för medicintekniska produkter |
| 2000W | Rostfritt stål, aluminium, kolstål | ~4 mm | Strukturella fästen, tjockare plåtbearbetning, industriella tankar |
| 3000W | Rostfritt stål, aluminium, kolstål, kopparlegeringar | ~5–6 mm | Tung bearbetning, svetsning av tjock plåt, produktionslinjer med hög volym |
För de flesta allmänna verkstäder representerar 1500W-klassen den optimala balansen mellan penetrationsförmåga, operativ flexibilitet och kostnad. Den 1500W handhållna fiberlasersvetsaren från Xinhong CNC uppnår till exempel 3 mm penetration i både rostfritt stål och aluminium med strängkonsistens på ±0,1 mm – lämplig för både kosmetiska och strukturella svetsar.
För verkstäder som hanterar tjockare material eller kör högvolymproduktion ger 2000W- och 3000W-modellerna den extra kraft som behövs för djupare penetration och högre matningshastigheter. Xinhong CNC erbjuder också ett automatiserat robotarmslasersvetsystem för applikationer som kräver repeterbara, programmerbara svetsbanor på standardiserade delar.
Handhållen lasersvetsning vs. traditionella svetsmetoder
En av de vanligaste frågorna köpare ställer är hur handhållen lasersvetsning står sig mot etablerade processer som TIG (GTAW) och MIG (GMAW). Skillnaderna är betydande:
| Parameter | Handhållen lasersvetsning | TIG-svetsning | MIG-svetsning |
|---|---|---|---|
| Svetshastighet | 2–10× snabbare | Långsam | Måttlig |
| Värmepåverkad zon | Mycket smal (0,5–2 mm) | Bred | Bred |
| Termisk distorsion | Minimal | Betydande | Betydande |
| Efterbearbetning | Ofta ingen krävs | Slipning/polering krävs | Slipning/stänkborttagning |
| Kvalifikationskrav | Måttlig (kortare inlärningskurva) | Högt (års erfarenhet) | Måttlig |
| Förbrukningsmaterial | Endast skyddsgas (inga elektroder) | Volframelektroder, tillsatsstång, gas | Tråd, gas, kontaktspetsar |
| Svetsutseende | Slät, jämn, kosmetisk | Bra men långsammare | Godtagbart, stänk vanligt |
Slutsats: Handhållen lasersvetsning ersätter inte TIG eller MIG i alla scenarier – mycket tjocka strukturella sektioner och utomhussvetsning i fält gynnar fortfarande traditionella metoder. Men för plåtbearbetning, precisionskomponenter och applikationer där utseende och minimal distorsion spelar roll är lasersvetsning dramatiskt överlägsen.
Materialkompatibilitet
Handhållna fiberlasersvetsare är kompatibla med ett brett spektrum av metaller:
- Rostfritt stål (300- och 400-serien): Utmärkta resultat. Våglängden 1070 nm absorberas väl, vilket ger rena, korrosionsbeständiga svetsar. Penetration på 3 mm vid 1500W är standard.
- Aluminiumlegeringar (1xxx–6xxx-serien): Bra resultat med korrekt parameterinställning. Aluminiums höga reflektivitet och värmeledningsförmåga kräver högre effekttäthet och exakt kontroll av skanningsmönstret.
- Kolstål: Tillförlitlig svetsning över ett brett tjockleksintervall. Lämplig för både tunn plåt och medeltjock plåt.
- Titanlegeringar: Svetsbart med argonskydd. Kräver noggrann parameterkontroll för att förhindra sprödhet, men ger utmärkta resultat inom flyg- och medicinska applikationer.
- Koppar och mässing: Utmanande vid lägre effektnivåer på grund av hög reflektivitet vid 1070 nm. 2000W- och 3000W-system med grönlaseralternativ ger bättre prestanda för koppar.
Handhållen lasersvetsmaskin för rostfritt stål
Rostfritt stål är det vanligaste materialet som svetsas med handhållna lasersystem, och det av goda skäl. Kombinationen av utmärkt strålabsorption, låg värmeledningsförmåga och materialets naturliga korrosionsbeständighet gör lasersvetsning idealisk för att producera starka, estetiskt tilltalande fogar utan missfärgning och distorsion som plågar konventionella metoder.
Inom rostfri tillverkning utmärker sig den handhållna lasersvetsaren i ett brett spektrum av applikationer – från tunnplåtsköksvaskar och kommersiell livsmedelsutrustning till hisspaneler, höljen för medicinska instrument och arkitektonisk metallbearbetning. Den smala värmepåverkade zonen bevarar grundmaterialets korrosionsbeständighet runt svetsen, vilket är kritiskt i livsmedels- och läkemedelsapplikationer där det skyddande kromoxidskiktet måste förbli intakt.
Vid 1500W kan operatörer uppnå full penetration på 3 mm rostfritt stålplåt med strängkonsistens på ±0,1 mm, vilket ofta eliminerar behovet av slipning eller polering. Möjligheten att lagra och återkalla 50+ svetsparameteruppsättningar innebär att byte mellan olika rostfria kvaliteter (t.ex. 304 vs. 316L) eller tjocklekar tar sekunder snarare än den långa trial-and-error-process som krävs med TIG-svetsning.
För en djupdykning i svetsparametrar för rostfritt stål, fogförberedelse, val av skyddsgas och applikationsspecifik vägledning, läs vår omfattande handhållen lasersvetsmaskin för rostfritt stål .
Portabel lasersvetsmaskin för aluminium
Aluminiumsvetsning har traditionellt varit en av de mer utmanande processerna inom metallbearbetning. Materialets höga värmeledningsförmåga (cirka fyra gånger stålets), låga smältpunkt och benägenhet att bilda ett eldfast oxidskikt gör det svårt att svetsa rent med konventionella metoder. MIG-svetsning av aluminium kräver specialiserade spoolguns och ger stänk; TIG-svetsning är långsam och kräver exceptionell operatörsskicklighet.
En portabel lasersvetsmaskin för aluminium löser dessa utmaningar genom att leverera extremt hög effekttäthet till en precisionskontrollerad punkt. Laserenergin penetrerar oxidskiktet omedelbart och etablerar en stabil keyhole-svetspool. Med korrekt parameterinställning – särskilt val av skanningsmönster och skyddsgassammansättning – producerar handhållna lasersvetsare rena, porfria aluminiumsvetsar i hastigheter flera gånger snabbare än TIG.
Den 1500W handhållna fiberlasersvetsaren från Xinhong CNC är klassad för 3 mm penetration i aluminium, vilket gör den lämplig för bilkarosspaneler, värmeväxlarkomponenter, aluminiumhöljen och marinbeslag. För tjockare aluminiumsektioner (4 mm och uppåt) ger 2000W- och 3000W-modellerna den extra kraft som behövs för full penetration.
För detaljerad vägledning om aluminiumlasersvetsning, hantering av oxidskikt, trådmatningstekniker och materialspecifik felsökning, se vår portabel lasersvetsmaskin för aluminium artikel med tips och bästa praxis.
Att välja en tillverkare av handhållna fiberlasersvetsmaskiner
Att välja rätt tillverkare är utan tvekan det viktigaste inköpsbeslutet. En handhållen lasersvetsmaskin är en betydande kapitalinvestering, och den totala ägandekostnaden sträcker sig långt bortom det ursprungliga inköpspriset – den omfattar laserkällans livslängd, tillgången på reservdelar, teknisk support och garantitäckning.
Viktiga faktorer att utvärdera när du väljer tillverkare inkluderar:
- Kvalitet på laserkällan: Använder tillverkaren fiberlasrar från välkända varumärken (IPG, RAYCUS, GW) eller generiska omärkta källor? Laserkällan är den enskilt dyraste utbytbara komponenten, och dess kvalitet avgör strålstabilitet och livslängd.
- Komponentkvalitet: Är de elektriska styrsystemen byggda med industriella komponenter (t.ex. Schneider Electric)? Detta påverkar efterlevnad, tillförlitlighet och säkerhetscertifieringar.
- Certifieringar: Har utrustningen CE- och RoHS-certifieringar för att uppfylla europeiska marknadskrav? Är tillverkaren ISO 9001:2015-certifierad? Dessa är inte valfria för köpare som importerar till EU.
- Support efter försäljning: Vad är garantitiden? Finns reservdelar lagrade regionalt? Tillhandahåller tillverkaren fjärrteknisk support eller installation på plats?
- Produktsortiment: Kan tillverkaren leverera hela effektområdet (1000W–3000W) och kompletterande utrustning (robotsvetsystem, laserrengöringsmaskiner, kylare, säkerhetskapslingar)? En bredare produktlinje indikerar djupare ingenjörskompetens.
Shandong Xinhong CNC Technology Co., Ltd., grundat 2005, är ett exempel på en kvalificerad tillverkare. Med 100–300 anställda och en årlig omsättning på 10–50 miljoner USD tillverkar företaget handhållna fiberlasersvetsare i hela effektområdet 1000W–3000W, med laserkällor från IPG, RAYCUS och GW samt styrenheter från Schneider Electric. All utrustning är ISO 9001:2015-certifierad och CE/RoHS-märkt, och produktlinjen omfattar även automatiserade robotsvetsystem, laserrengöringsmaskiner och industriella vattenkylare.
För en detaljerad jämförelse av de främsta kinesiska tillverkarna av handhållna lasersvetsare, inklusive kapacitetsbedömning och vägledning för inköp, läs vår tillverkare av handhållna fiberlasersvetsare .
Säkerhetsstandarder för drift
Handhållna lasersvetsmaskiner arbetar med effektnivåer som kan orsaka allvarliga ögon- och hudskador om korrekta säkerhetsprotokoll inte följs. Våglängden 1070 nm ligger i det nära infraröda spektrumet – osynlig för det mänskliga ögat men kan orsaka permanent näthinneskada.
Grundläggande säkerhetskrav inkluderar:
- Lasersäkerhetskapsling: Svetsområdet bör vara inneslutet med lasersäkra barriärer av klass 4 eller en dedikerad säkerhetshytt för att förhindra att reflekterat ljus når åskådare.
- Personlig skyddsutrustning (PPE): Operatörer måste bära laserskyddsglasögon klassade för den specifika våglängden och effektnivån (OD 6+ vid 1070 nm), tillsammans med flamskyddade kläder och handskar.
- Interlocksystem: Svetshuvudet bör vara utrustat med ett avtryckarlås som omedelbart stänger av lasern när det släpps. Dörrlås på säkerhetskapslingar bör stänga av systemet om kapslingen öppnas under drift.
- Ventilation och rökutsug: Lasersvetsning av vissa metaller (särskilt galvaniserat stål och kromhaltiga legeringar) producerar farliga ångor. Ett korrekt klassat rökutsugssystem är obligatoriskt.
- Operatörsutbildning: Även om inlärningskurvan för handhållen lasersvetsning är kortare än för TIG, måste operatörer ändå få strukturerad utbildning i säkerhetsprocedurer, parameterinställning och nödprotokoll.
Xinhong CNC erbjuder en lasersäkerhetskapsling och skyddshytt som är speciellt utformad för handhållen lasersvetsning, tillsammans med rökutsugssystem för avlägsnande av svetsrök och damm.
Underhåll och skötsel
Korrekt underhåll förlänger utrustningens livslängd och säkerställer jämn svetskvalitet. Ett typiskt underhållsschema inkluderar:
- Dagligen: Rengör skyddsglaset och munstycket. Kontrollera skyddsgasflödet och trycket. Inspektera svetskabeln för skador.
- Veckovis: Kontrollera kylvätskenivån och kvaliteten i vattenkylaren. Inspektera fiberoptikkabeln för veck eller skador. Rengör eller byt dammfiltret i styrskåpet.
- Månadsvis: Verifiera lasereffekten med en effektmätare. Kalibrera skanningsgalvanometern. Kontrollera att alla elektriska anslutningar är åtdragna.
- Årligen: Fullständig systeminspektion av en kvalificerad tekniker. Byt ut förbrukningsbara optiska komponenter. Serva vattenkylaren (byt kylvätska, rengör värmeväxlaren).
Tips: Skyddsglaset är den mest frekvent utbytta förbrukningsdelen. Ha alltid reservdelar till hands. Ett smutsigt eller skadat glas orsakar strålspridning, effektförlust och dålig svetskvalitet – och kan leda till dyrbara skador på fokuseringsoptiken om det inte åtgärdas snabbt.
Slutsats
Den handhållna lasersvetsmaskinen representerar ett verkligt stegförändring inom metallbearbetning – den kombinerar laserteknikens precision med flexibiliteten hos manuell drift. Från rostfria köksutrustningar till aluminiumpaneler i bilar, förmågan att producera rena, höghållfasta svetsar i hastigheter flera gånger snabbare än TIG – med minimal deformation och ofta utan efterbearbetning – gör denna teknik till en övertygande investering för verkstäder i alla storlekar.
När du väljer ett system, fokusera på grunderna: laserkällans kvalitet, komponenttillförlitlighet, säkerhetsfunktioner och tillverkarsupport. Xinhong CNCs sortiment av handhållna fiberlasersvetsare i effektområdet 1000W–3000W, med stöd av ISO 9001:2015-certifiering, CE/RoHS-efterlevnad och komponenter från IPG, RAYCUS, GW och Schneider Electric, utgör en beprövad grund för lasersvetsning i produktionsskala.
För mer specialiserad vägledning, utforska våra djupgående artiklar om svetsning av rostfritt stål, bästa praxis för aluminiumsvetsningoch val av tillverkare.
Vanliga frågor
Vilken är den maximala materialtjockleken en handhållen lasersvetsare kan hantera?
Det beror på effektnivån. Ett 1500W-system hanterar vanligtvis upp till 3 mm i rostfritt stål och aluminium. 2000W-system når cirka 4 mm, och 3000W-system kan svetsa material som är 5–6 mm tjocka. För tjockare sektioner kan flerpassvetsning eller fasning av fogkanten krävas.
Behöver jag tillsatsmaterial för handhållen lasersvetsning?
Inte alltid. Många applikationer – särskilt tunnplåtsstumfogar och överlappsfogar – svetsas autogent (utan tillsatsmaterial). För tjockare material eller när fogfyllning behövs kan en trådmatningsenhet integreras i svetshuvudet.
Hur lång tid tar det att utbilda en operatör?
Handhållen lasersvetsning har en betydligt kortare inlärningskurva än TIG-svetsning. De flesta operatörer blir skickliga inom 1–2 veckor med strukturerad utbildning, jämfört med månader eller år för TIG. Säkerhetsutbildning och parameteroptimering kräver dock kontinuerlig uppmärksamhet.
Vilken skyddsgas ska jag använda?
Argon är den vanligaste skyddsgasen för handhållen lasersvetsning och fungerar bra för rostfritt stål och aluminium. Kväve används ibland för kolstål men kan orsaka porositet i rostfritt stål. Följ alltid tillverkarens parameterrekommendationer för varje material.
Är handhållen lasersvetsning säker för operatörer?
Ja, när korrekta säkerhetsprotokoll följs. Detta inkluderar att bära laserskyddsglasögon klassade för laservåglängden och effekten, använda säkerhetskapslingar, säkerställa korrekt ventilation och få strukturerad operatörsutbildning. Handhållna lasersvetsare bör ha avtryckarlås och säkerhetssensorer.
Vilka certifieringar ska jag leta efter vid köp?
För europeiska marknader är CE- och RoHS-certifieringar obligatoriska. ISO 9001:2015-certifiering av tillverkaren visar att kvalitetsledningssystemet uppfyller kraven. Kontrollera dessutom att elektriska komponenter uppfyller relevanta standarder (t.ex. Schneider Electric-komponenter för europeisk efterlevnad).