Aluminium straffar maskiner som specificerats för stål
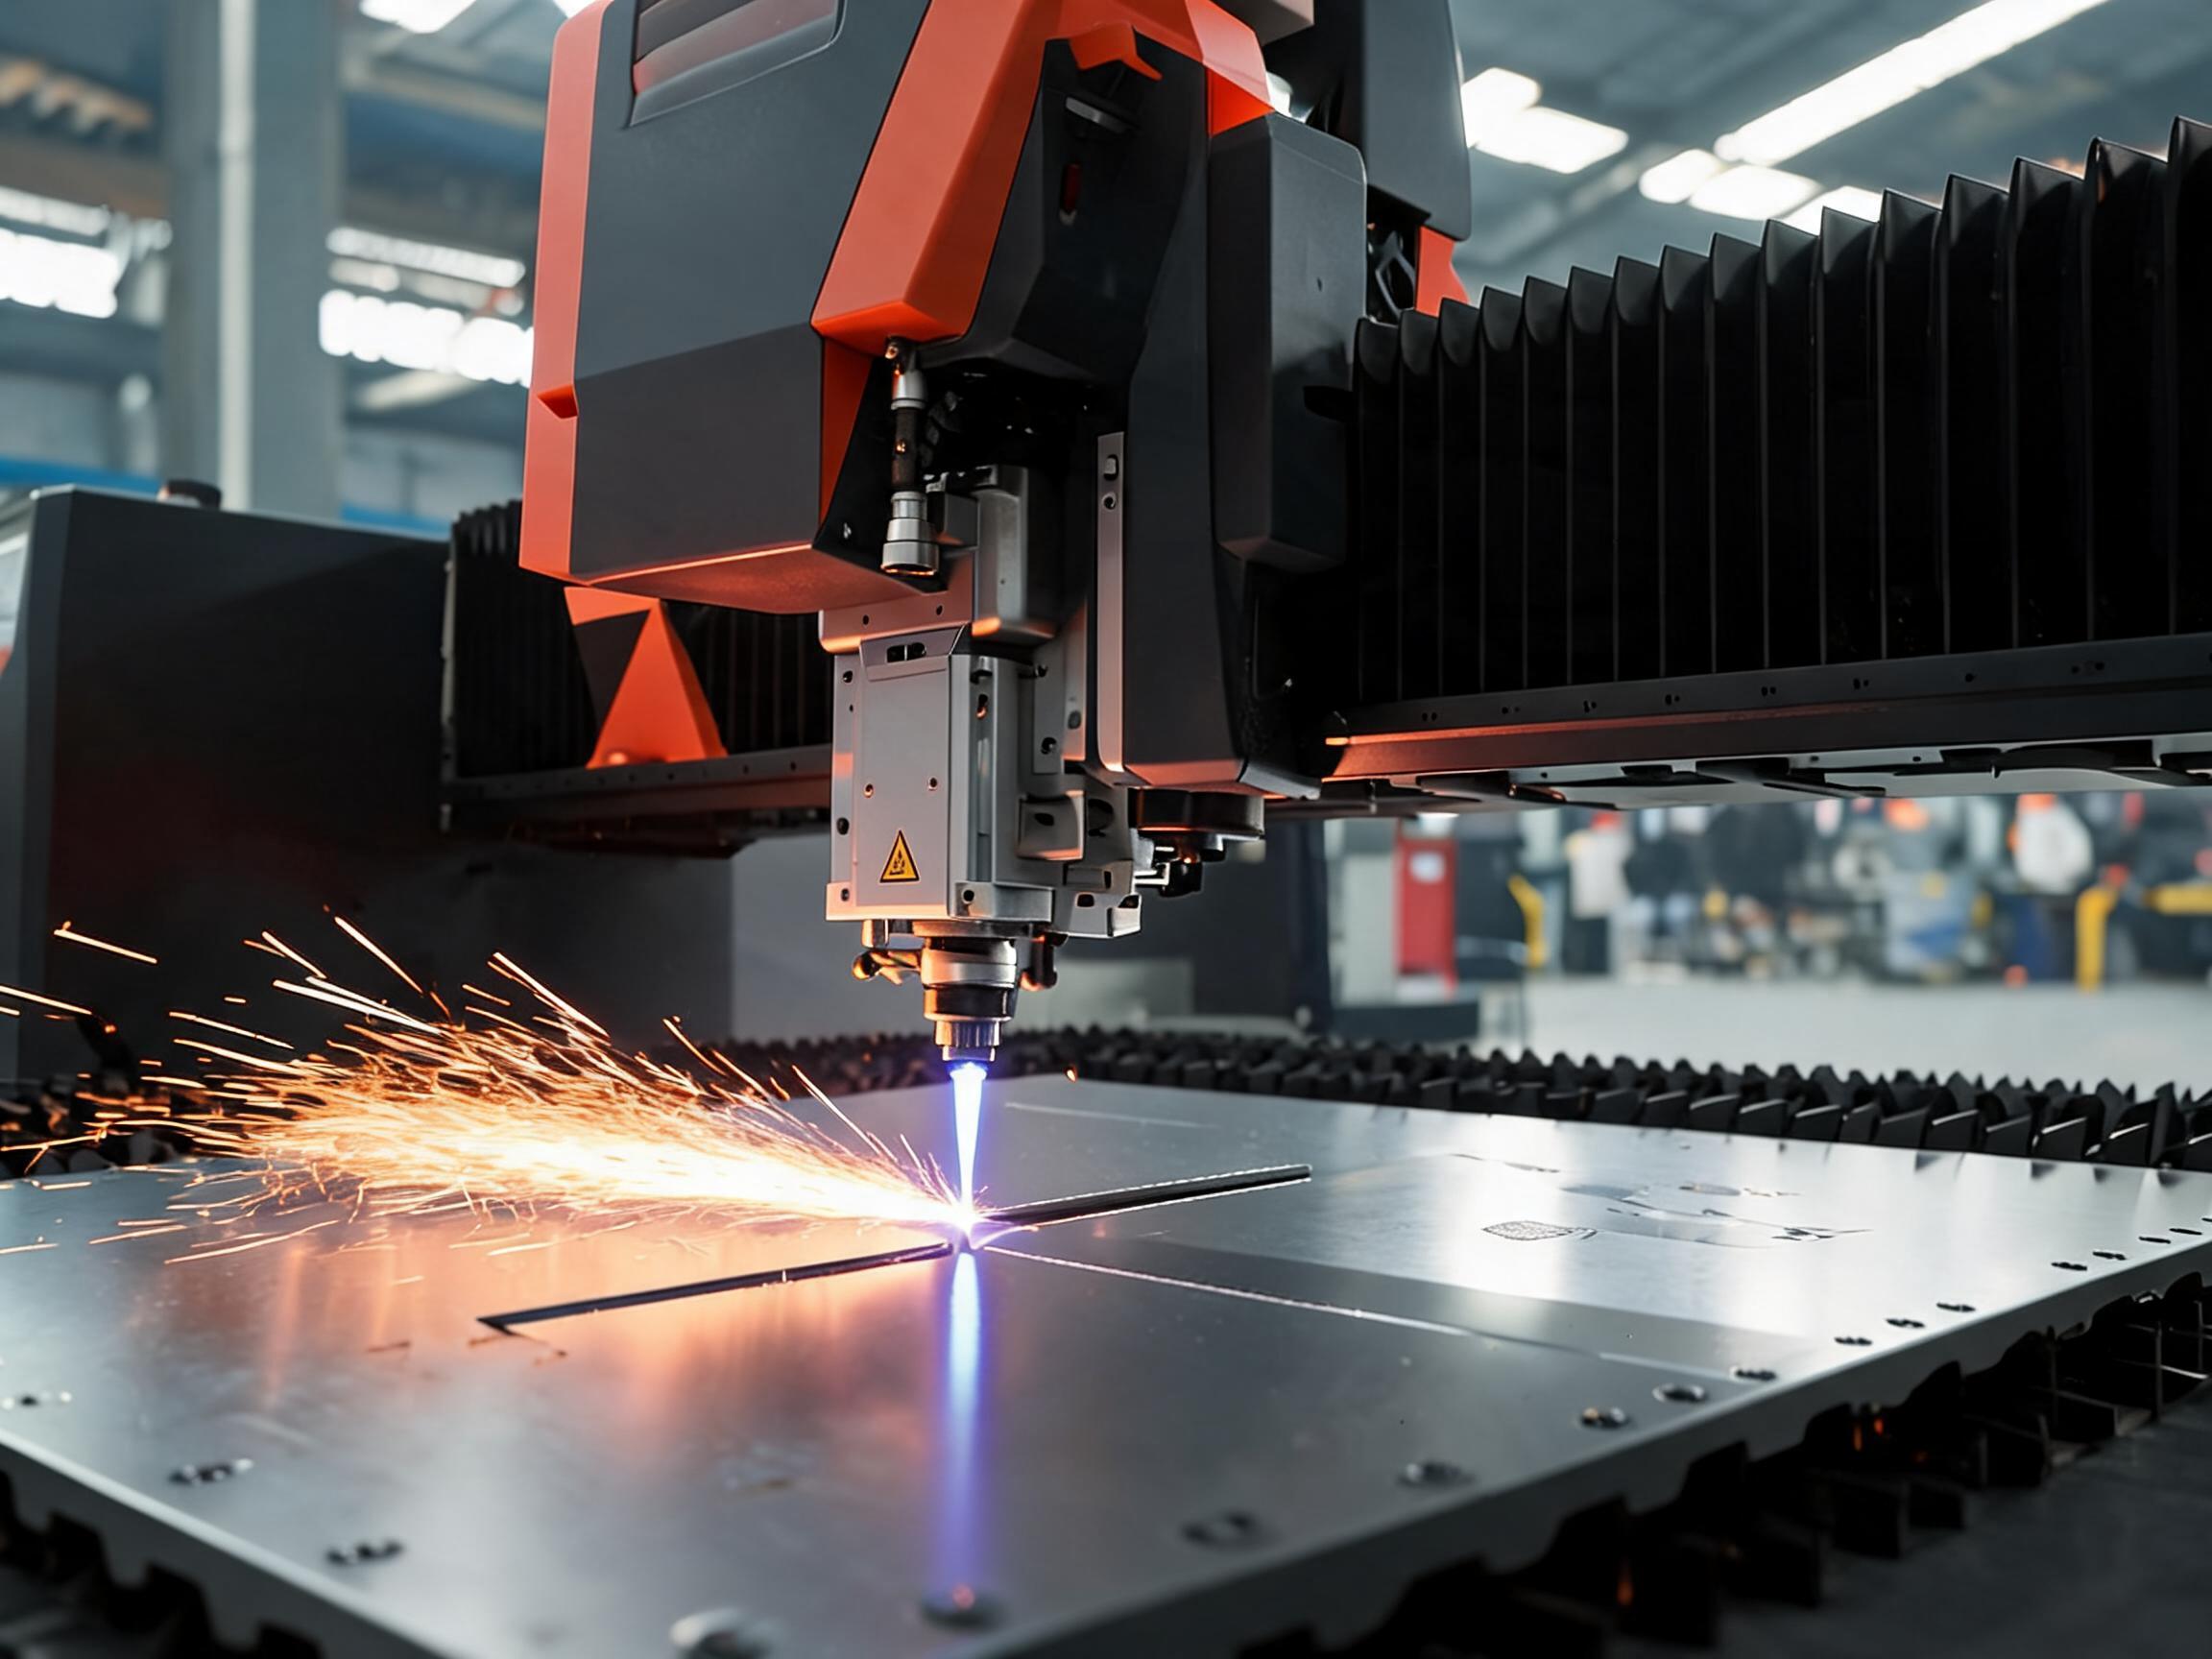
Aluminium reflekterar ungefär 90 % av fiberlaserns våglängd och leder bort värme från snittet snabbare än stål. På en skärmaskin som bara är inställd för kolstål visar detta sig som instabil genomskärning i spegelblank plåt, gradtunga kanter på plåt från 3 mm och, i värsta fall, skador på laserstrålkällan från bakåtriktad reflektion.
Felet köpare först stöter på: offerter som ser identiska ut med stålskärare, följt av veckor av underkända aluminiumdetaljer, sekundär gradborttagning och en leverantör som inte kan förklara fokusläge eller hjälpgasstryck för den specifika legeringen.
Så fungerar Xinhongs aluminiumprocess
Tre tekniska val gör jobbet. För det första skyddar ett antireflexskärhuvud strålkällan vid genomskärning av blank plåt. För det andra blåser högtryckskväve som hjälpgas ut smält aluminium ur snittet istället för att låta det stelna som slagg. För det tredje matchar effektklassen plåttjockleken: aluminium kräver mer effekt per millimeter än stål vid samma hastighet.
| Köparkontroll | Vad du bör verifiera innan beställning |
|---|
| Legringsbevis | Ett provskär i DIN legering och tjocklek – 5052, 6061 eller 7075, inte en ståldemo |
| Parameterspecifikation | Skriftliga skärparametrar för aluminium med fokusläge och kvävgastryck |
| Strålkällskydd | IPG/RAYCUS/GW-klass strålkälla med dokumenterat skydd mot bakåtriktad reflektion |
| Kantkrav | Kväveassisterade oxidfria kanter när detaljerna anodiseras eller svetsas efteråt |
Köparvärde: du beställer en maskin vald utifrån dokumenterad aluminiumprestanda, inte ett ståldatablad – så godkännande av första artikeln sker vid provskärningen, och din offert inkluderar redan aluminiumparameterspecifikationen.