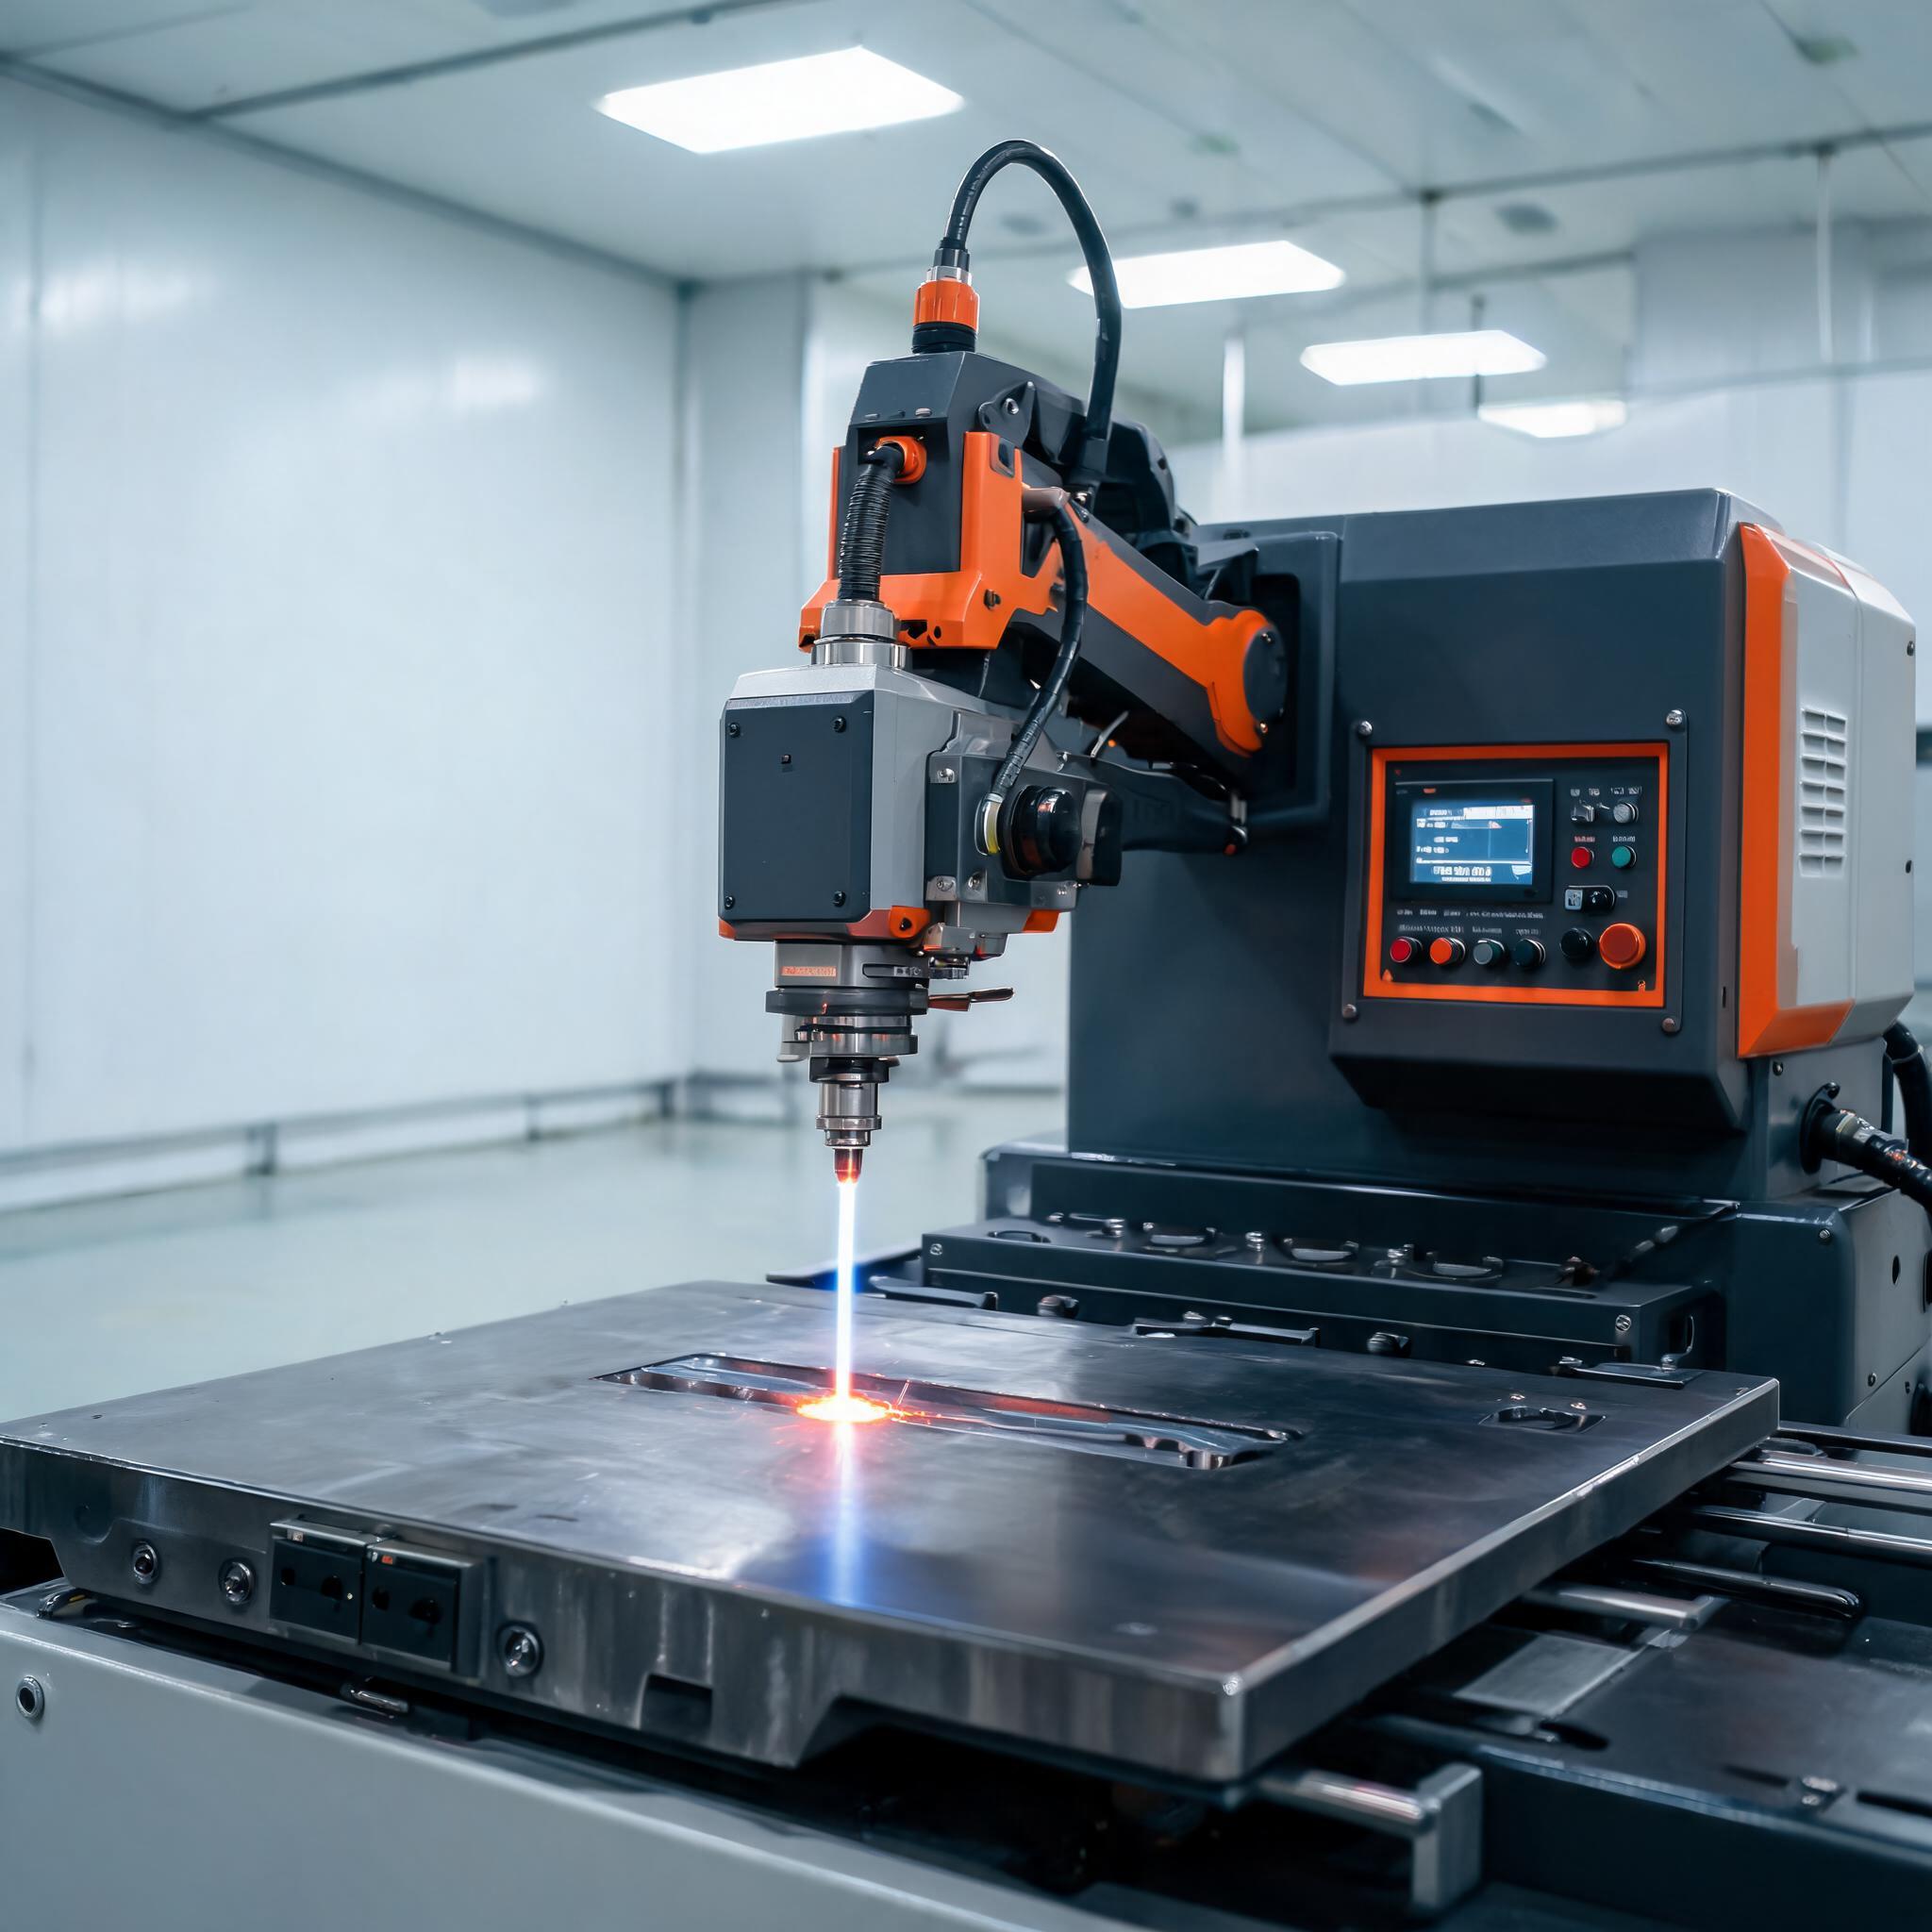
Fiberlasersvetsmaskiner

Lasersvetslösning för formreparation

Reparera formar på plats med mikroskopstyrd lasersvetsning: HAZ-klass 0,2 mm på härdat stål, pulserergi anpassad efter skadan och trådmatningsuppbyggnad för gropiga ytor.

Fiberlasersvetsmaskin för precisionsreparation av formar med mikroskopvägledning
01

Parting line and edge damage

02

Pitted or worn cavity surfaces

Stillestånd för formverktyg debiteras per timme – och reparationen avgör hur många timmar du betalar

Varje timme ett formverktyg står stilla utanför pressen kostar produktion, och den traditionella reparationsvägen gör det värre: bänksvetsning överhettar härdat stål, den omgivande polerade ytan skadas och formverktyget kommer tillbaka och behöver nytillverkas eller poleras en andra gång. Köpare som utvärderar en reparationssvets ska bedöma en sak – hur lite värme och hur lite omgivande stål reparationen faktiskt berör.

Reparationsarbetsflödet

  1. Steg 1 – Lokalisera under 50x mikroskop. Skadan bedöms vid arbetsförstoring, inte med blotta ögat.
  2. Steg 2 – Pulsera precist. Justerbar pulsenergi placerar varje svets endast i det skadade området; specifikationen anger en HAZ-klass på 0,2 mm.
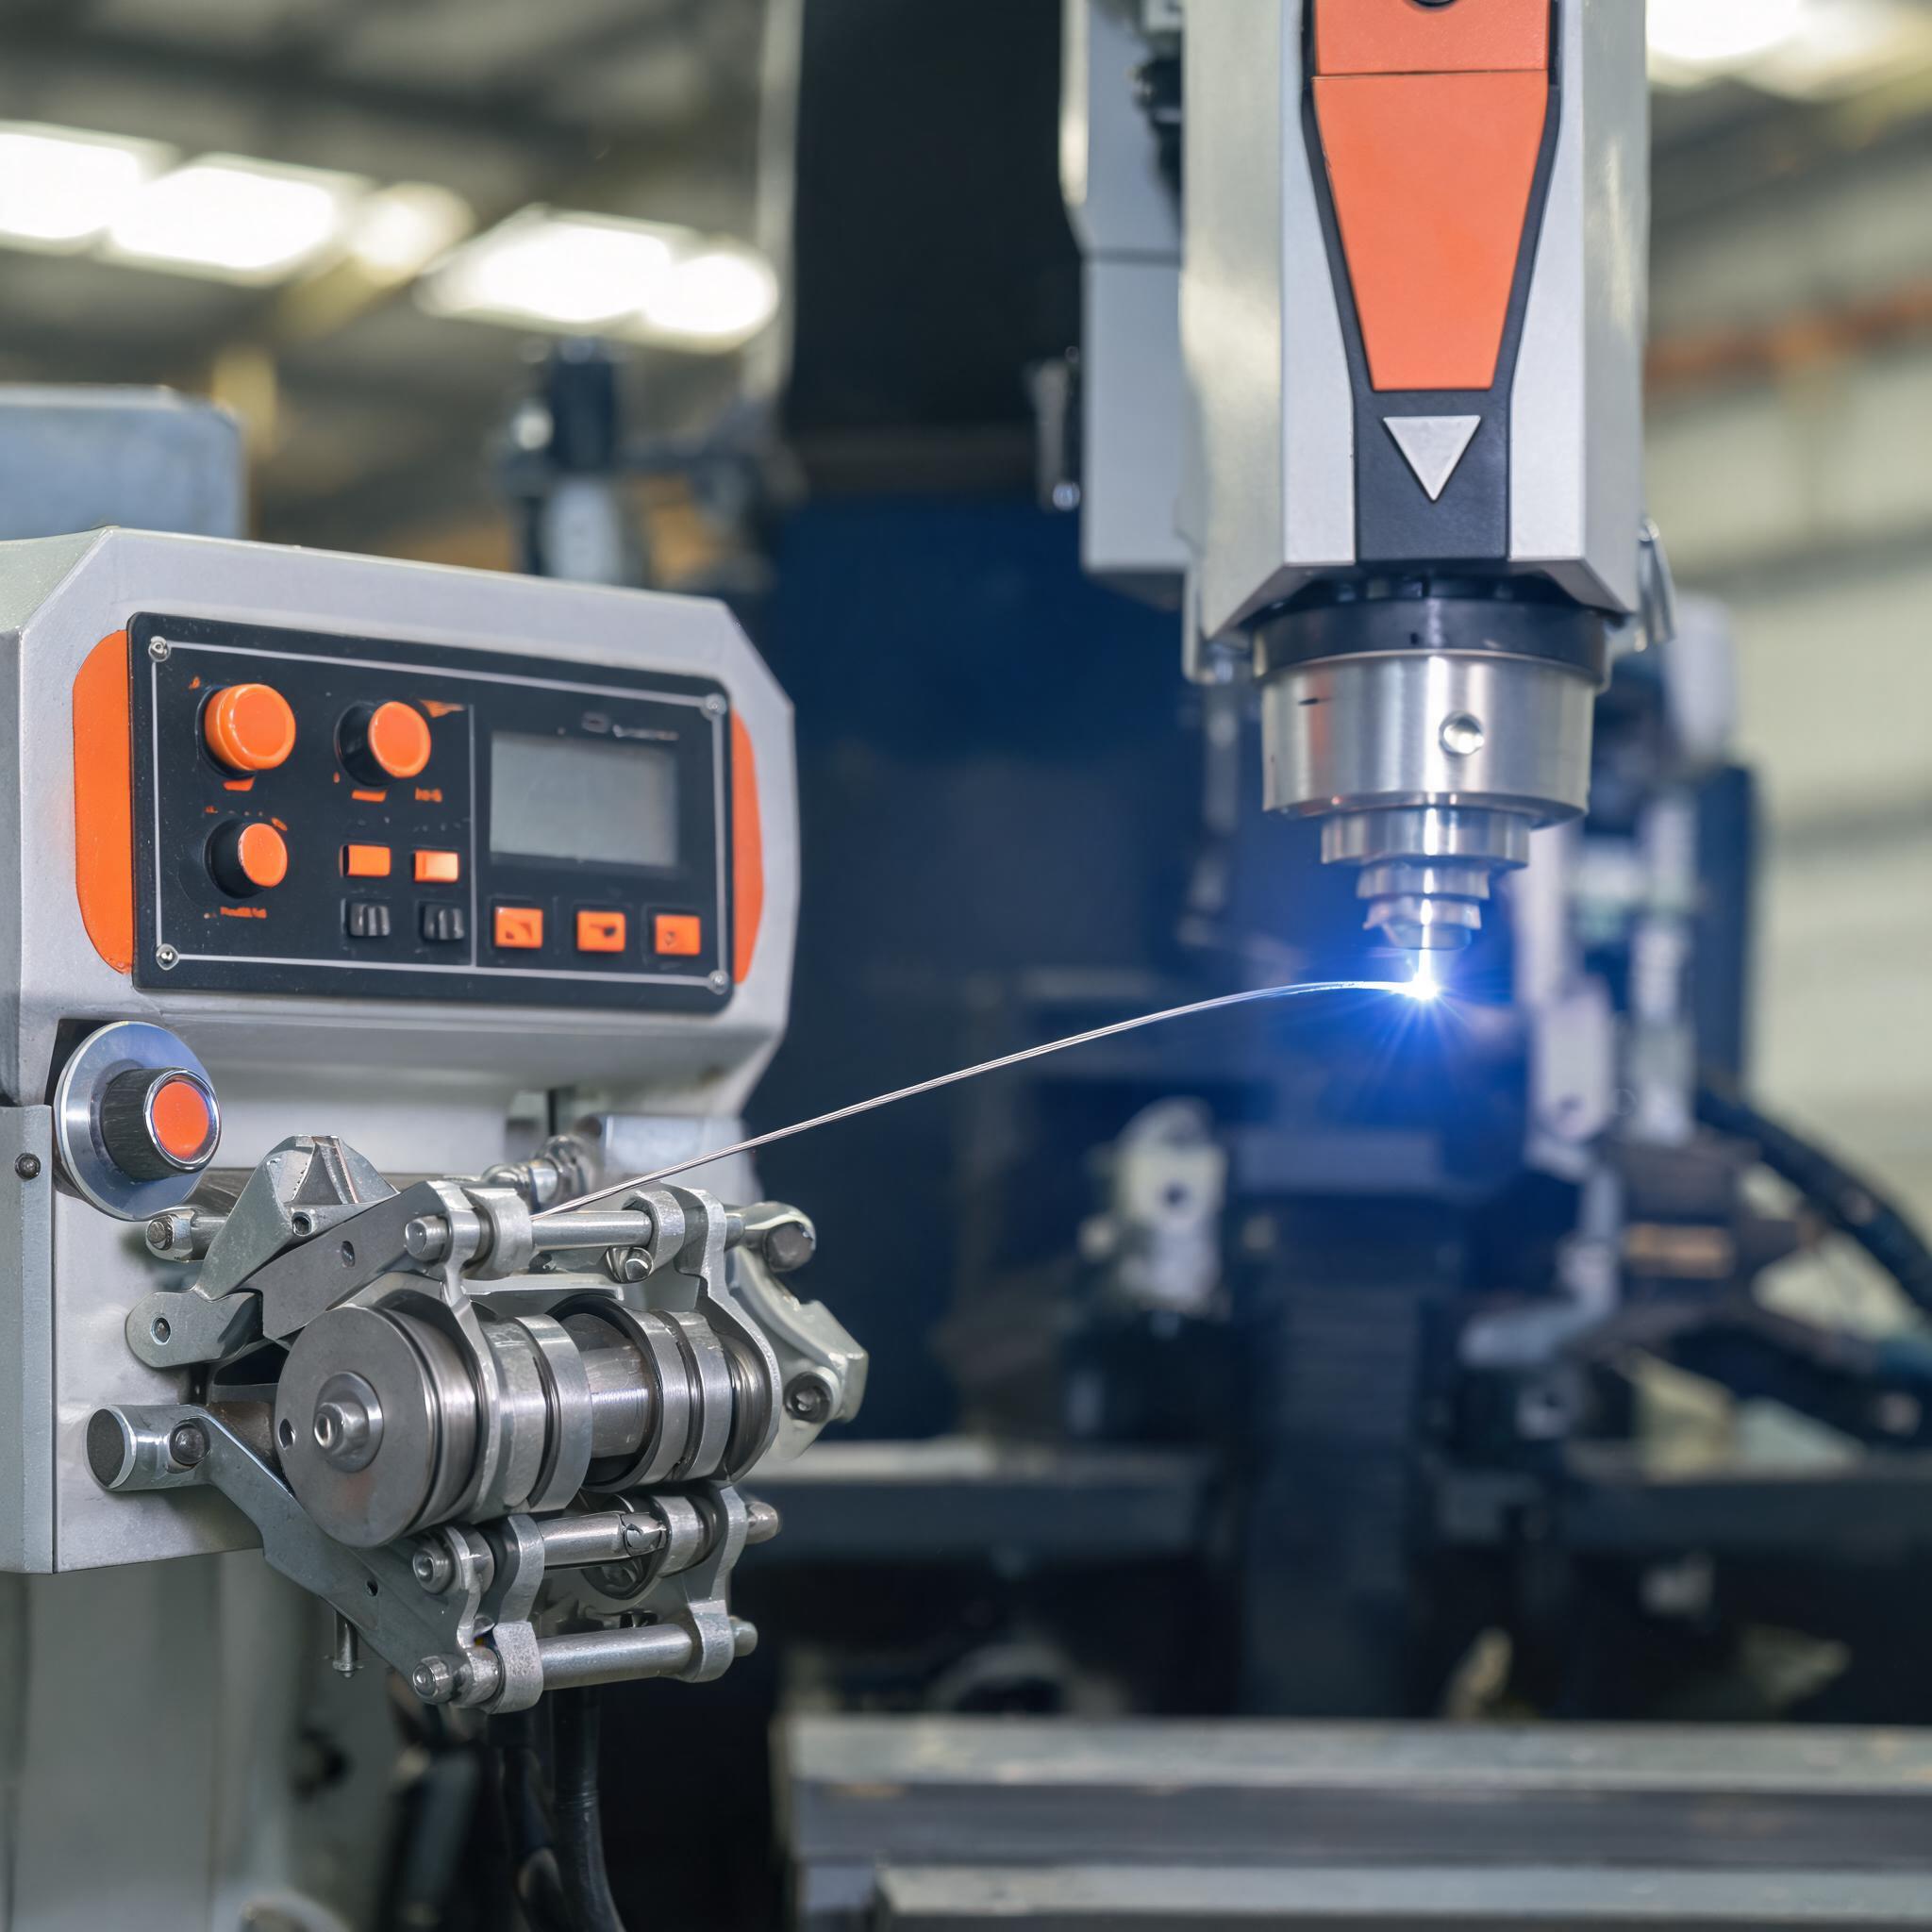
  3. Steg 3 – Bygg upp där det behövs. Gropiga ytor fylls med synkroniserad tillsatstråd på 0,6–1,6 mm före omimprovingen.
  4. Steg 4 – Tillbaka till pressen. Omgivande stål behåller sin hårdhet, så formverktyget går tillbaka utan en fullständig nytillverkningscykel.
Kundvärde: reparation på plats i stället för att skicka iväg sektioner, håll polerade ytor intakta och matcha pulsenergin mot den faktiska skadan med väljaren nedan. Be om ett reparationsprov på en testbit av ditt eget stål innan du köper – se våra svetsmaskiner för hela sortimentet.

Matcha ditt krav mot en maskin

Rekommenderad maskin
Fiberlasersvetsmaskin för precisionsformreparation

50x microscope guidance, 0.2 mm HAZ class, adjustable pulse energy

Visa maskin

Applikationsfall

Reparation av kosmetiska formar: synliga märken togs bort utan att den polerade ytan stördes

Reparation av kosmetiska formar: synliga märken togs bort utan att den polerade ytan stördes

Vem: en formsprutare som tillverkar kosmetiska höljen för konsumentapparater. Maskin: Xinhongs fiberlasersvetsmaskin för precisionsreparation av formar. Problemet den löste: slitage på skiljelinjen och skador från utstötarmärken visade sig som synliga märken på polerade ytor, och konventionell reparationssvetsning överhettade det omgivande stålet, vilket gjorde att ompoleringen inte klarade dimensionskontrollerna. Före: skadade kaviteter skickades ut på reparation, med formen utanför pressen i dagar. Nu: operatören arbetar under 50x-mikroskopet och placerar svetsar med justerbar pulserergi endast i det skadade området – HAZ-klassen på 0,2 mm (enligt specifikation) håller den omgivande polerade ytan ostörd. Varifrån siffrorna kommer: produktsspecifikationen för formreparation (50x mikroskopvägledning, HAZ 0,2 mm, justerbar pulserergi) och formsprutarens egna reparations- och dimensionskontrollprotokoll för reparerade kaviteter.

Applikation baserad på kundåterkoppling; individuella resultat beror på material och produktionsförhållanden.
Stansverktygsverkstad: härdade sektioner reparerades på plats i stället för på bänken

Stansverktygsverkstad: härdade sektioner reparerades på plats i stället för på bänken

Vem: en stansverktygsverkstad som underhåller följdverktyg för fordonsfästen. Maskin: Xinhongs fiberlasersvetsmaskin för precisionsreparation av formar. Problemet den löste: skador på kanter och hörn på formsektioner innebar tidigare att formsektionen måste tas loss för bänksvetsning, med risk för uppspänning och deformation på härdat stål. Före: formsektionerna gick till en bänksvetsare och kom tillbaka med krav på kontroll av återhärdning. Nu: mikroskopstyrda pulser med en HAZ-klass på 0,2 mm (enligt specifikation) reparerar kanter på plats med minimal värmetillförsel. Varifrån siffrorna kommer: produktsspecifikationen för formreparation (50x mikroskopvägledning, HAZ-klass 0,2 mm, justerbar pulserergi) och stansverktygsverkstadens reparationsprotokoll som jämför reparationer på plats med laser mot deras tidigare bänkmetod.

Applikation baserad på kundåterkoppling; individuella resultat beror på material och produktionsförhållanden.


Verktygsrum: gatingdetaljer och gropiga insatser byggdes upp före ompolering

Vem: ett verktygsrum som stöder en formsprutningsanläggning med en blandning av små kärnor, insatser och gatingdetaljer. Maskin: Xinhongs fiberlasersvetsmaskin för precisionsreparation av formar plus trådmatningsalternativet för uppbyggnad. Problemet den löste: små kärnor och gatingområden var för fina för bekvämt TIG-arbete, och gropiga ytor behövde kontrollerad uppbyggnad före ompolering. Före: findetaljer svetsades med hög risk för överhettning av omgivande stål. Nu: justerbar pulserergi och mikroskopvägledning placerar varje puls exakt, och den synkroniserade trådmatningen (0,6–1,6 mm tillsatsmaterial) återställer slitna ytor före ompolering. Varifrån siffrorna kommer: produktsspecifikationen för formreparation och specifikationen för trådmatning (2000 W, 0,6–1,6 mm tillsatsmaterial för ytuppbyggnad), samt verktygsrummets egna reparationsloggar för omarbetade insatser.

Applikation baserad på kundåterkoppling; individuella resultat beror på material och produktionsförhållanden.

Kundbetyg

“Användningsfall: formar för kosmetiska höljen med slitage på skiljelinjen, utvärderade med ett reparationsprov på en testbit av vårt eget stål. | Bedömning: 50x-mikroskopvyn förändrade hur våra medarbetare arbetar – reparationerna slutade vara gissningar vid kanten. | Verifierad punkt: maskinspecifikationen anger en HAZ-klass på 0,2 mm med justerbar pulserergi; våra dimensionskontroller på reparerade kaviteter godkändes utan full ompolering. | Källa: rapport från reparationsprov och verktygsrummets dimensionskontrollprotokoll, 2025.”
Toolroom supervisorInjection molding plant, EU (anonymised)
“Användningsfall: kantskador på härdade formsektioner, bedömda mot vår tidigare bänksvetsmetod. | Bedömning: reparation av sektioner på plats tog bort återhärdningsfrågan vi hade efter varje bänksvetsning. | Verifierad punkt: reparationsprotokollen från våra tre första reparationer på plats visar att inga återhärdningskontroller krävdes; maskinspecifikationen anger HAZ-klass 0,2 mm. | Källa: stansverktygsverkstadens reparationsprotokoll, 2025.”
Die maintenance leadStamping die shop, EU (anonymised)

Certifieringar och efterlevnad

ISO 9001:2015

ISO 9001:2015

Kvalitetsledningssystem certifierat för FoU, produktion och eftermarknadsservice av fiberlasersvetsutrustning.

CE-märkning

Xinhongs svetsmaskiner är CE-kompatibla enligt företagets dokumentation. Begär tillämplig försäkran om överensstämmelse tillsammans med din offert.

Företagets styrka

Vem bygger din formreparationsstation

2005Grundat
100-300Anställda
48Modeller, 500W–30000W
10–50 miljoner USDÅrlig omsättning

Shandong Xinhong CNC Technology Co., Ltd tillverkar fiberlasersvetsutrustning i Shandong-provinsen med IPG (USA), RAYCUS och GW-laserkällor samt styrelektronik från Schneider Electric. Exportprogram för Europa och globala marknader drivs med CE-kompatibla konfigurationer, och reparationsmaskinerna delar samma eftermarknadskanal som våra produktionssvetslinjer.

Relaterad läsning

Vanliga frågor från köpare

Vilka formstål och hårdhetsnivåer kan repareras?+

Maskinen är byggd för formstål som vanligen används i formsprutnings-, stansnings- och gjutverktyg, med justerbar pulserergi för att matcha hårdhet och tvärsnitt. För din specifika stålsort och hårdhet bekräftar vi pulsintervallet i ett reparationsprov på en testbit.

Skadas den omgivande polerade ytan av reparationen?+

Specifikationen anger en värmepåverkad zon (HAZ) i klass 0,2 mm med 50x mikroskopvägledning. På polerade ytor är det detta som håller reparationen lokal – men huruvida din kavitet behöver ompoleras efter reparationen beror på skadans djup, vilket provet på din del kommer att visa.

Hur bygger man upp en gropig yta, inte bara fyller en spricka?+

För gropiga eller slitna ytor ger trådmatningsalternativet 0,6–1,6 mm synkroniserat tillsatsmaterial för kontrollerad uppbyggnad före ompolering. Detaljarbete på kärnor och gating sker fortsatt i det mikroskopstyrda pulsläget.

Vad bör en förfrågan om formreparation innehålla?+

Formstålskvaliteter, hårdhet, skadefoton eller mått samt kravet på ytfinhet efter reparationen. Vi föreslår ett reparationsprov och bekräftar maskinkonfigurationen i offerten.

Begär en offert för denna lösning

Skicka dina kravuppgifter nedan – våra ingenjörer bekräftar rätt maskinkonfiguration i din offert.

Lasersvetslösning för formreparation

▸ OFFERTBEGÄRAN

FORM · REV.1
Produktförfrågan
Lasersvetslösning för formreparation