
การเชื่อมด้วยเลเซอร์ไฟเบอร์และ TIG ต่างให้รอยต่อคุณภาพสูง แต่แก้ปัญหาต่างกัน การเปรียบเทียบนี้ครอบคลุมความแม่นยำ ความสามารถทำซ้ำ ความร้อนที่ป้อนเข้า ข้อกำหนดด้านทักษะ และโครงสร้างต้นทุน เพื่อให้โรงงานผลิตจับคู่กระบวนการกับงานได้เหมาะสม
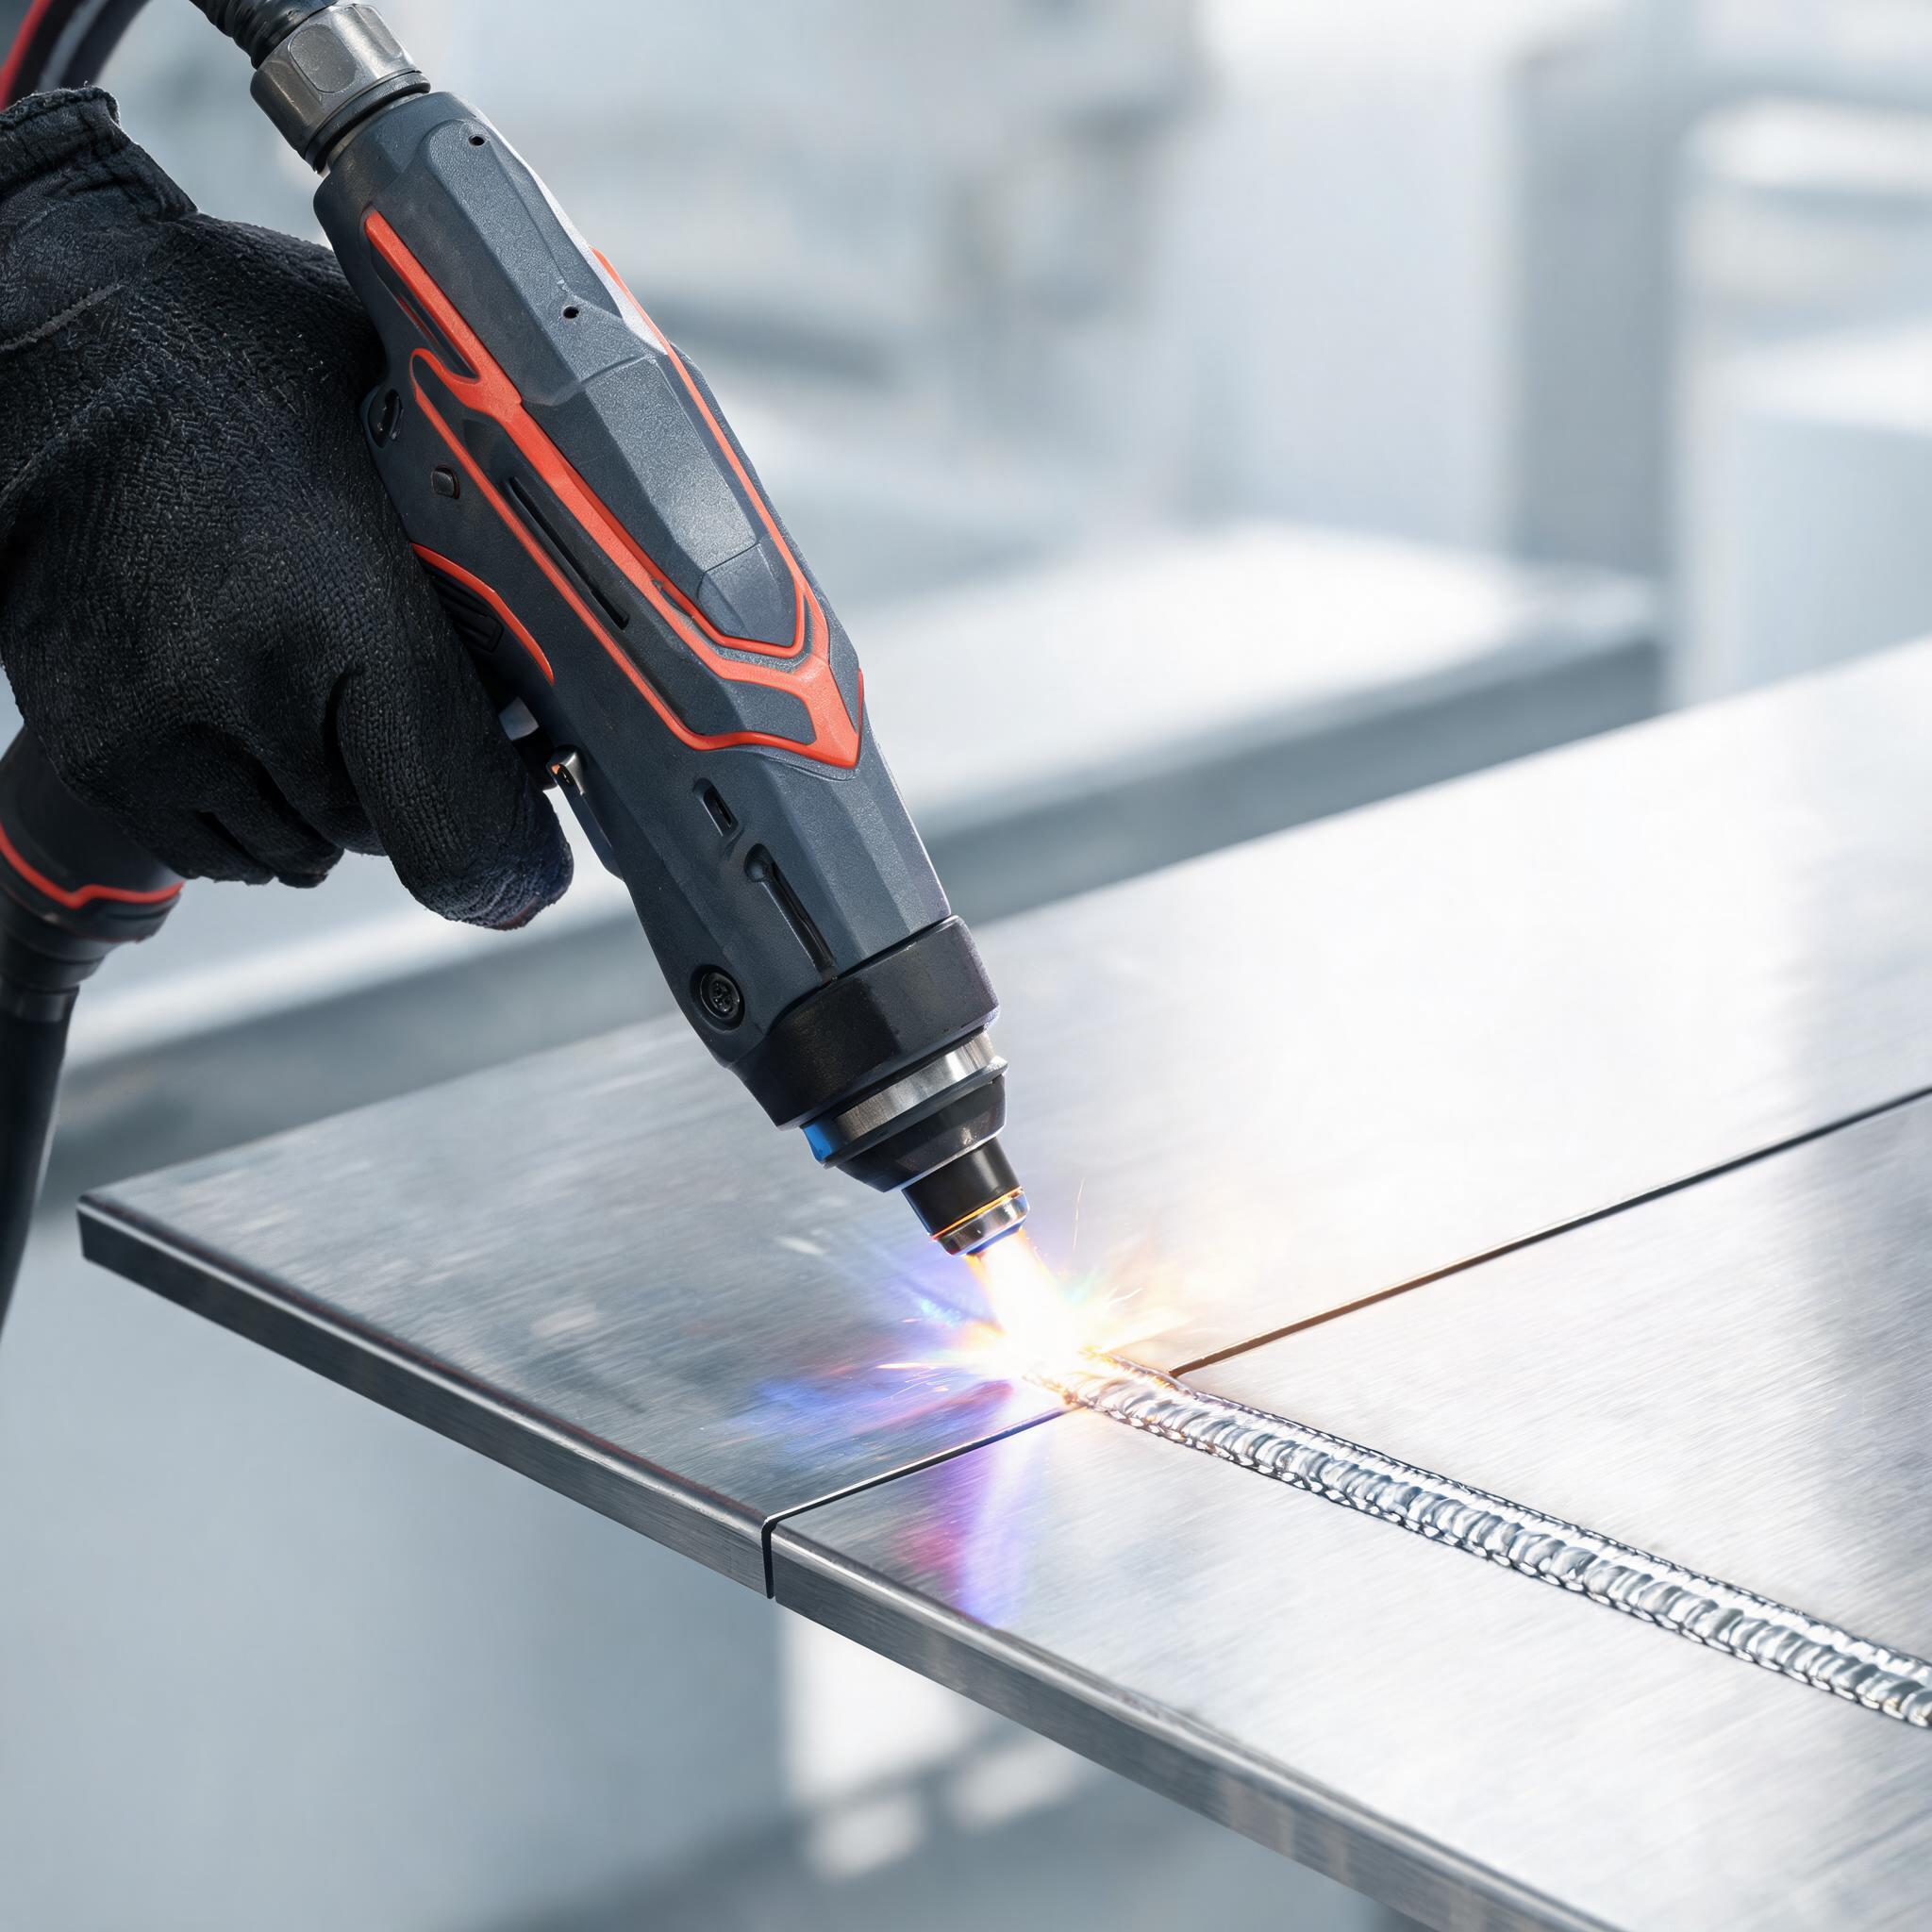
โรงงานผลิตที่กำลังพิจารณาการอัปเกรดกระบวนการมักเจอทางแยกเดียวกันเสมอ: ใช้ TIG ต่อไป หรือเพิ่มการเชื่อมด้วยเลเซอร์ไฟเบอร์ ทั้งสองกระบวนการให้รอยเชื่อมที่แน่นหนาและมีคุณภาพสูง ความแตกต่างอยู่ที่พฤติกรรมของกระบวนการในชิ้นงานแต่ละชิ้น ปริมาณความร้อนที่ส่งเข้าสู่ชิ้นงาน และประเภทของผู้ปฏิบัติงานและการประกอบชิ้นงานที่ต้องการ บทความนี้เปรียบเทียบทั้งสองกระบวนการตามเกณฑ์ที่สำคัญสำหรับงานความแม่นยำ โดยอ้างอิงลักษณะจริงของเครื่องเชื่อมเลเซอร์ไฟเบอร์ของ Xinhong CNC
กระบวนการทั้งสองส่งความร้อนเข้าสู่โลหะอย่างไร
ความแตกต่างเชิงกลไกหลัก: เลเซอร์ไฟเบอร์รวมพลังงานไว้ในจุดที่มีขนาดเพียงเศษเสี้ยวมิลลิเมตร ส่งออกมาเป็นคลื่นต่อเนื่องหรือพัลส์ที่ควบคุมได้ ส่วน TIG ใช้ส่วนโค้งไฟฟ้าที่กระจายความร้อนกว้างกว่า และผู้ปฏิบัติงานป้อนลวดเชื่อมด้วยมือ ปัจจัยอื่นทั้งหมด — การบิดเบี้ยว ความเร็ว ความสามารถทำซ้ำ ทักษะ — ล้วนเป็นผลจากความแตกต่างนี้
การกระจายความร้อนที่กว้างกว่าหมายถึงโลหะถูกทำให้ร้อนเป็นบริเวณกว้างและนานกว่า จุดที่รวมศูนย์หมายถึงเขตหลอมละลายมีขนาดเล็กและเย็นตัวเร็ว วัสดุโดยรอบจึงคงสภาพใกล้เคียงต้นฉบับ ไม่มีกระบวนการใดดีกว่ากันในทุกกรณี การเลือกที่เหมาะสมขึ้นอยู่กับชิ้นงาน
ความแม่นยำและความสามารถทำซ้ำ
TIG ในมือผู้ชำนาญให้รอยเชื่อมที่ยอดเยี่ยม แต่คุณภาพขึ้นอยู่กับมือ สายตา และจังหวะของผู้ปฏิบัติงาน ความกว้างของแนวเชื่อม การซึมลึก และการวางลวดเชื่อมแตกต่างกันเล็กน้อยระหว่างผู้ปฏิบัติงานและตลอดกะการทำงาน สำหรับงานเชื่อมที่เน้นความสวยงามหรือโครงสร้าง ความแปรปรวนนี้ยอมรับได้ แต่สำหรับการผลิตที่รอยเชื่อมทุกจุดต้องตรงกัน — ชิ้นส่วนทางการแพทย์ สแตนเลสเชิงสถาปัตย์ ท่อเกรดอาหาร — ความแปรปรวนนี้กลายเป็นภาระด้านการประกันคุณภาพ
การเชื่อมด้วยเลเซอร์จัดการเรื่องนี้ต่างออกไป เครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือดำเนินการชุดพารามิเตอร์ที่บันทึกไว้เหมือนเดิมทุกครั้ง เครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือ Xinhong CNC 1500W เก็บโปรไฟล์การเชื่อมได้มากกว่า 50 โปรไฟล์ และรักษาความสม่ำเสมอของแนวเชื่อมที่ ±0.1 มม. รอยเชื่อมที่สิบจึงดูเหมือนรอยแรก ผู้ปฏิบัติงานเปลี่ยนวัสดุหรือความหนาได้โดยเรียกโปรไฟล์ที่บันทึกไว้แทนการปรับตั้งใหม่ด้วยความรู้สึก
สำหรับการซ่อมแม่พิมพ์ ความแม่นยำยิ่งเข้มงวดกว่าอีก เครื่อง เชื่อมเลเซอร์ไฟเบอร์สำหรับซ่อมแม่พิมพ์ความแม่นยำสูง ใช้กล้องจุลทรรศน์กำลังขยาย 50 เท่า พร้อมช่วงพลังงานพัลส์ที่ปรับได้ 0.1–50J และเขตได้รับผลกระทบจากความร้อนประมาณ 0.2 มม. การรวมกันนี้ช่วยให้คุณสร้างขอบใหม่บนแม่พิมพ์ฉีด แม่พิมพ์ปั๊ม และเหล็กเครื่องมือชุบแข็ง โดยไม่ทำให้พื้นผิวชุบแข็งโดยรอบอ่อนตัวลง — สิ่งที่กระบวนการอาร์กทำไม่ได้ในระดับนั้น
ความเร็วบนวัสดุบาง
บนสแตนเลส อะลูมิเนียม และไทเทเนียมที่บาง ความได้เปรียบด้านความหนาแน่นพลังงานส่งผลโดยตรงต่อความเร็วในการเคลื่อนที่ เลเซอร์สามารถเชื่อมเสร็จในเสี้ยวเวลาที่ TIG ต้องใช้ เพราะพลังงานถูกส่งไปยังจุดที่ต้องการพอดีแทนการให้ความร้อนเป็นแถบกว้าง บนเครื่องแบบมือถือ 1500W รอยเชื่อมซึมลึกเต็มที่ทำได้ประมาณ 3 มม. ในครั้งเดียว — ครอบคลุมงานผลิตโลหะแผ่นบางส่วนใหญ่ในโรงงานทั่วไป
TIG ไม่ได้ช้าในเชิงสัมบูรณ์ แต่การเชื่อมแต่ละครั้งต้องมีการตั้งค่า จุดอาร์กเริ่มต้น และจังหวะการป้อนลวดด้วยมือที่ผู้ปฏิบัติงานต้องรักษาไว้ สำหรับรอยเชื่อมสั้นๆ บนชิ้นงานเล็กจำนวนมาก ข้อได้เปรียบด้านเวลารอบการทำงานของการเชื่อมเลเซอร์จะทบกัน สำหรับแนวเชื่อมโครงสร้างยาวบนแผ่นหนา การเปรียบเทียบเปลี่ยนไป — แต่ไม่ใช่ขอบเขตของบทความนี้
ความร้อนที่ป้อนเข้าและการบิดเบี้ยวบนชิ้นส่วนที่ละเอียดอ่อน
การบิดเบี้ยวคือจุดที่ทั้งสองกระบวนการแตกต่างกันชัดเจนที่สุด แผ่นบาง กล่องอุปกรณ์ เปลือกเครื่องมือวัด และชิ้นส่วนกลึงสำเร็จรูปจะบิดงอเมื่อได้รับความร้อนไม่สม่ำเสมอ อาร์ก TIG ให้ความร้อนเป็นแถบโลหะ แผ่นจะดึงตัวเมื่อเย็นลง และการดัดกลับเพิ่มแรงงานที่มักถูกประเมินต่ำเกินไป
เลเซอร์ไฟเบอร์แบบพัลส์ส่งพลังงานเป็นชุดที่ควบคุมได้ ความร้อนรวมที่ป้อนเข้าต่ำและจำกัดเฉพาะจุด ชิ้นส่วนที่ละเอียดอ่อนจึงรักษารูปทรงได้ดีกว่ามาก นี่คือกลไกเดียวกับที่ทำให้เขตได้รับผลกระทบจากความร้อน 0.2 มม. ของระบบซ่อมแม่พิมพ์ใช้งานได้บนเหล็กชุบแข็ง: พลังงานที่น้อยที่สุดนอกเขตหลอมละลายเป้าหมายหมายถึงการเปลี่ยนแปลงข้างเคียงน้อยที่สุด โรงงานที่ทำงานกับสแตนเลสเชิงความงาม อะลูมิเนียมบาง หรือชุดประกอบที่ผ่านการตกแต่งสำเร็จควรให้น้ำหนักกับเกณฑ์นี้มาก
ความไวต่อการประกอบชิ้นงาน: จุดที่ TIG ได้เปรียบ
การเปรียบเทียบที่สมดุลต้องให้เครดิต TIG อย่างตรงไปตรงมา การเชื่อมด้วยเลเซอร์ต้องการการประกอบชิ้นงานที่สม่ำเสมอ เพราะจุดเชื่อมมีขนาดเล็ก ช่องว่างที่ TIG จะเชื่อมปิดได้ด้วยลวดที่ป้อนด้วยมืออาจทำให้รอยเชื่อมเลเซอร์เติมไม่เต็มหรือเกิดโพรง การเชื่อมด้วยเลเซอร์ทนต่อช่องว่างได้บ้างเมื่อใช้ตัวเลือกป้อนลวด แต่ให้ผลดีกับโรงงานที่ควบคุมความคลาดเคลื่อนของการตัดและการประกอบชิ้นงาน
ในทางกลับกัน TIG ทำงานได้แม้การประกอบชิ้นงานไม่ดี ผู้ปฏิบัติงานอ่านช่องว่าง ปรับปริมาณลวด และเดินแนวเชื่อมผ่านไป — รวมถึงความไม่สม่ำเสมอ งานซ่อมบนชิ้นส่วนที่สึกหรอ บิดเบี้ยว หรือไม่ทราบรูปทรงมักเหมาะกับ TIG ด้วยเหตุผลนี้เอง หากงานของคุณส่วนใหญ่เป็นการซ่อมชิ้นเดียวบนชิ้นส่วนที่ไม่สามารถกลึงใหม่ได้ ความทนทานของ TIG ต่อรอยต่อที่ไม่สมบูรณ์ยังคงเป็นข้อได้เปรียบที่แท้จริง
ข้อกำหนดด้านทักษะและแรงงาน
ช่างเชื่อม TIG ที่ได้รับการรับรองมีจำนวนจำกัด มีค่าใช้จ่ายสูง และต้องใช้เวลาหลายปีในการพัฒนา การลาออกของช่างบนโต๊ะ TIG คือการสูญเสียขีดความสามารถ ไม่ใช่เพียงเหตุการณ์ด้านกำลังคน
เครื่องเชื่อมเลเซอร์แบบมือถือใช้งานได้ดีได้ง่ายกว่าโดยพื้นฐาน เครื่องควบคุมพลังงานและรูปทรงแนวเชื่อมจากโปรไฟล์ที่บันทึกไว้ หน้าที่ของผู้ปฏิบัติงานคือการวางตำแหน่ง การควบคุมไก และการตรวจสอบด้วยสายตา ช่างฝีมือที่มีความสามารถสามารถบรรลุคุณภาพการผลิตที่สม่ำเสมอบนเครื่องเลเซอร์ได้ภายในไม่กี่สัปดาห์แทนที่จะเป็นหลายปี นั่นไม่ได้ทำให้กระบวนการนี้ไร้ข้อผิดพลาด — การเชื่อมด้วยเลเซอร์มีอันตรายของตัวเองและต้องมีการปฏิบัติด้านความปลอดภัยอย่างมีวินัย รวมถึงการควบคุมรังสีและไอระเหย โรงงานที่นำมาใช้ควรศึกษาคำแนะนำเกี่ยวกับ ความปลอดภัยในการเชื่อมด้วยเลเซอร์ รังสี ไอระเหย และอุปกรณ์ป้องกันส่วนบุคคลสำหรับเครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือ ก่อนนำเครื่องลงพื้นที่ผลิต
ความเหมาะสมสำหรับการซ่อมแม่พิมพ์และเครื่องมือ
สำหรับแม่พิมพ์ฉีด แม่พิมพ์ปั๊ม และเครื่องมือชุบแข็ง การเปรียบเทียบนี้แทบจะยุติแล้ว การสร้างขอบที่เสียหายใหม่หรือเติมรัศมีที่สึกหรอบนเหล็กชุบแข็งต้องใช้พลังงานที่แม่นยำพอที่จะหลีกเลี่ยงการอบอ่อนวัสดุโดยรอบ การเชื่อมด้วยเลเซอร์แบบพัลส์ภายใต้กล้องจุลทรรศน์ให้สิ่งนั้นได้ เครื่อง เชื่อมเลเซอร์ไฟเบอร์แบบมือถือ 1500W จัดการงานผลิตทั่วไปได้ แต่การซ่อมแม่พิมพ์โดยเฉพาะต้องใช้กล้องจุลทรรศน์นำทางและการควบคุมพัลส์อย่างละเอียดแบบที่ติดตั้งในเครื่องเชื่อมเลเซอร์ไฟเบอร์สำหรับซ่อมแม่พิมพ์ความแม่นยำสูงของ Xinhong
TIG ยังมีประโยชน์สำหรับการซ่อมเครื่องมือขนาดใหญ่ที่มีความแม่นยำต่ำ ซึ่งต้องใช้วัสดุเติมปริมาณมากและจะมีการกลึงใหม่หลังการเชื่อม แต่สำหรับงานตกแต่งบนโพรงแม่พิมพ์ที่ชุบแข็งแล้ว เลเซอร์คือเครื่องมือที่เหมาะสม
โครงสร้างต้นทุน
ราคาซื้อเครื่องเชื่อมเลเซอร์ไฟเบอร์มักสูงกว่าชุด TIG ที่เทียบกันได้ การตัดสินใจบนพื้นฐานของเงินลงทุนเพียงอย่างเดียวคือการอ่านเศรษฐศาสตร์ผิด:
- แรงงาน: เพดานทักษะที่ต่ำกว่าและการเรียนรู้ที่เร็วกว่าช่วยลดต้นทุนค่าจ้างและการฝึกอบรมต่อรอยเชื่อม
- ปริมาณงาน: เวลาอาร์กต่อรอยเชื่อมที่สั้นลงเพิ่มผลผลิตต่อกะบนวัสดุบาง
- งานแก้ไขและการดัดกลับ: ความร้อนที่ป้อนเข้าต่ำลงหมายถึงการแก้ไขการบิดเบี้ยว downstream น้อยลง
- วัสดุสิ้นเปลือง: TIG ใช้ทังสเตน ก๊าซ และลวดเติมอย่างต่อเนื่อง ส่วนการเชื่อมด้วยเลเซอร์ใช้ก๊าซ shielding และแทบไม่มีอย่างอื่นบนรอยเชื่อมแบบหลอมรวมตัวเอง
โครงสร้างต้นทุนของ TIG เหมาะกับโรงงานที่มีปริมาณงานต่ำ ชิ้นงานไม่สม่ำเสมอ หรืองานซ่อมหนักที่เครื่องว่างระหว่างงาน การผลิตโลหะแผ่นบางปริมาณสูงเปลี่ยนสมการไปทางเลเซอร์อย่างชัดเจน
คำถามที่พบบ่อย
การเชื่อมด้วยเลเซอร์แข็งแรงกว่า TIG หรือไม่?
สำหรับรอยเชื่อมที่ดำเนินการอย่างถูกต้องบนรอยต่อที่เหมาะสม ทั้งสองกระบวนการให้รอยเชื่อมหลอมรวมที่ความแข็งแรงเต็มที่ ความแตกต่างอยู่ที่ความสม่ำเสมอ: เลเซอร์ทำซ้ำพารามิเตอร์ทุกครั้งที่เชื่อม ขณะที่คุณภาพ TIG ขึ้นอยู่กับทักษะของผู้ปฏิบัติงาน ความแข็งแรงขึ้นอยู่กับการออกแบบรอยต่อและการประกอบชิ้นงานมากกว่าแหล่งพลังงาน
เครื่องเชื่อมเลเซอร์แบบมือถือ 1500W รองรับความหนาเท่าใด?
เครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือ Xinhong CNC 1500W ให้การซึมลึกประมาณ 3 มม. ในการเชื่อมครั้งเดียวบนสแตนเลส อะลูมิเนียม และโลหะผสมไทเทเนียม ซึ่งครอบคลุมงานผลิตโลหะแผ่นบางส่วนใหญ่ ส่วนแผ่นหนายังต้องใช้กระบวนการอาร์กแบบหลายรอบ
การเชื่อมด้วยเลเซอร์เติมช่องว่างได้เหมือน TIG หรือไม่?
ไม่ผ่อนปรนเท่า TIG ที่ใช้ลวดเติมด้วยมือเชื่อมปิดช่องว่างที่ไม่สม่ำเสมอได้ดี การเชื่อมด้วยเลเซอร์ต้องการการประกอบชิ้นงานที่สม่ำเสมอ ช่องว่างเล็กน้อยจัดการได้ด้วยการป้อนลวด แต่ช่องว่างที่ใหญ่กว่าจะทำให้เติมไม่เต็ม โรงงานที่มีความคลาดเคลื่อนการตัดและการประกอบชิ้นงานแน่นจะได้ผลลัพธ์จากเลเซอร์ดีที่สุด
ยังต้องใช้ช่างเชื่อมที่ได้รับการรับรองสำหรับเซลล์เชื่อมเลเซอร์หรือไม่?
การฝึกอบรมผู้ปฏิบัติงานใช้เวลาสั้นและง่ายกว่าสำหรับการเชื่อมเลเซอร์แบบมือถือ เพราะพารามิเตอร์มาจากโปรไฟล์ที่บันทึกไว้และเครื่องควบคุมการส่งพลังงาน อย่างไรก็ตาม เซลล์ต้องเป็นไปตามข้อกำหนดด้านความปลอดภัยเลเซอร์ — การควบคุมรังสี การระบายไอระเหย และอุปกรณ์ป้องกันส่วนบุคคล — และต้องมีผู้รับผิดชอบด้านนั้น
เลือกเครื่องของคุณกับ Xinhong CNC
การตัดสินใจมักจบลงอย่างชัดเจน: TIG สำหรับงานซ่อมชิ้นเดียวที่ไม่สม่ำเสมอและความคลาดเคลื่อนการประกอบชิ้นงานต่ำ; เลเซอร์ไฟเบอร์สำหรับการผลิตโลหะแผ่นบางที่ทำซ้ำได้ งานที่ต้องการการบิดเบี้ยวต่ำบนชิ้นส่วนที่ละเอียดอ่อน และการซ่อมแม่พิมพ์และดายความแม่นยำสูง สำหรับภาพรวมทั้งหมดของระดับกำลังและรูปแบบของเครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือ เริ่มจาก คู่มือผู้ซื้อเครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือของเรา หากคุณส่งวัสดุ ช่วงความหนา และการใช้งานทั่วไปมาให้เรา Xinhong CNC สามารถแนะนำได้ว่าเครื่องเชื่อมเลเซอร์ไฟเบอร์สำหรับซ่อมแม่พิมพ์ความแม่นยำสูง เครื่องแบบมือถือ 1500W หรือรูปแบบอื่นเหมาะกับโรงงานของคุณ — และควรเตรียมโปรไฟล์การเชื่อมใดสำหรับงานของคุณ