
Fiber laser welding and TIG both produce high-quality joints, but they solve different problems. This comparison covers precision, repeatability, heat input, skill requirements and cost structure so fabricators can match the process to the work.
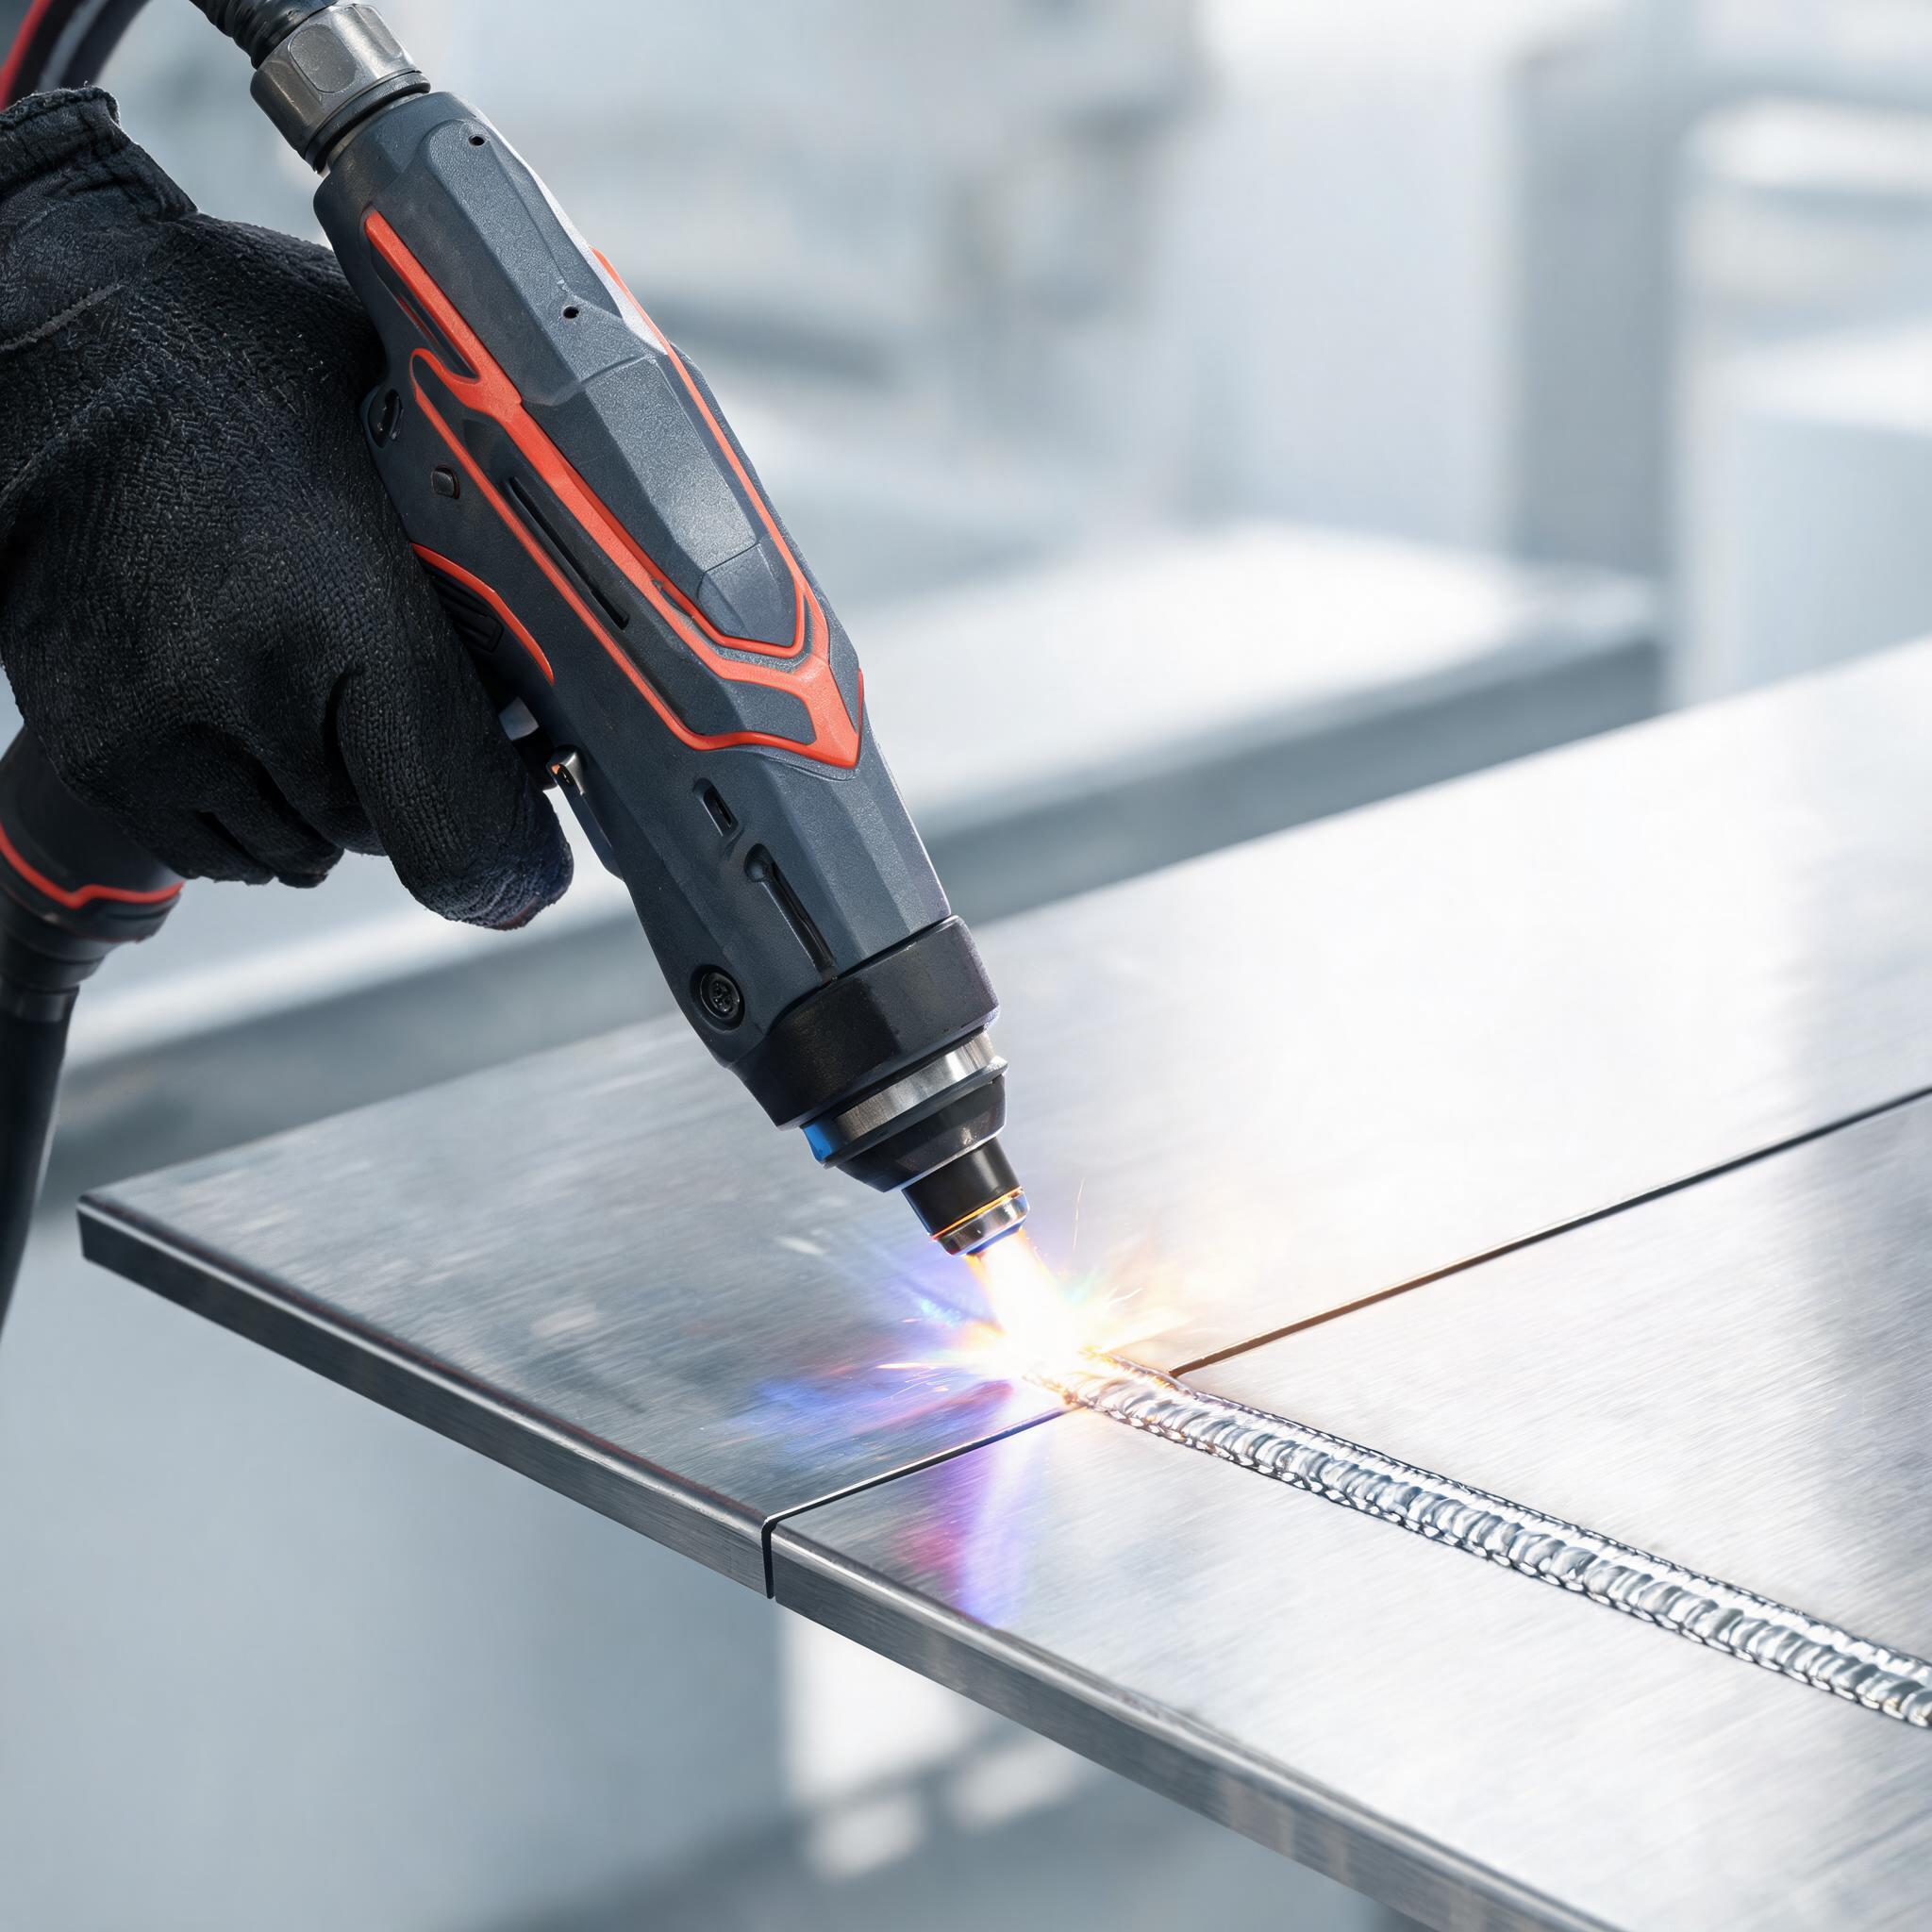
Ang mga fabrication shop na nag-e-evaluate ng process upgrade ay karaniwang nauuwi sa parehong desisyon: manatili sa TIG, o magdagdag ng fiber laser welding. Pareho ang dalawang proseso sa paggawa ng matibay at de-kalidad na joint. Ang pagkakaiba ay nasa pag-uugali nito sa bawat part, gaano karaming init ang inilalagay sa workpiece, at anong uri ng operator at fit-up ang kailangan. Inihahambing ng artikulong ito ang dalawa batay sa mga kriteriyang mahalaga para sa precision work, gamit ang aktwal na katangian ng Xinhong CNC fiber laser welding machine bilang reference.
Paano Naglalagay ng Init sa Metal ang Dalawang Proseso
Ang pangunahing mekanikal na pagkakaiba: ang fiber laser ay nagko-concentrate ng enerhiya sa isang spot na sinusukat sa fraction ng millimeter, na ipinapadala bilang continuous wave o kontroladong pulses. Ang TIG ay gumagamit ng electric arc na may mas malawak na heat spread, at ang operator ay mano-manong nagpapakain ng filler wire. Ang lahat ng iba pa — distortion, bilis, repeatability, kasanayan — ay nagmumula sa pagkakaibang ito.
Ang mas malawak na heat spread ay nangangahulugan na mas maraming metal ang naipapainit nang mas matagal. Ang concentrated spot ay nangangahulugan na maliit ang fusion zone at mabilis itong lumalamig, kaya ang nakapaligid na materyal ay nananatiling mas malapit sa orihinal nitong kalagayan. Walang pangkalahatang mas mahusay; ang tamang pagpipilian ay nakadepende sa part.
Precision at Repeatability
Ang TIG, sa kamay ng mahusay na operator, ay gumagawa ng mahusay na weld. Ngunit ang kalidad ay nasa kamay, mata at ritmo ng operator. Ang lapad ng bead, penetration at placement ng filler ay bahagyang nag-iiba sa pagitan ng mga operator at sa loob ng isang shift. Para sa cosmetic o structural weld, katanggap-tanggap ang pagkakaibang ito. Para sa production run kung saan ang bawat joint ay dapat magkatugma — medical component, architectural stainless, food-grade tubing — nagiging QA burden ito.
Iba ang pag-atake ng laser welding dito. Ang handheld fiber laser welder ay nagsasagawa ng naka-store na parameter set sa parehong paraan sa bawat pagkakataon. Ang Xinhong CNC 1500W handheld fiber laser welder ay nag-iimbak ng mahigit 50 weld profile at nagpapanatili ng plus/minus 0.1mm bead consistency, kaya ang ika-sampung joint ay kamukha ng una. Nagbabago ang operator ng materyal o kapal sa pamamagitan ng pag-recall ng saved profile sa halip na mag-tune muli sa pamamagitan ng pakiramdam.
Para sa tool repair, mas mahigpit pa ang precision. Ang precision mold repair fiber laser welding machine ay gumagamit ng 50x microscope guidance na may adjustable pulse energy range na 0.1–50J at heat-affected zone na humigit-kumulang 0.2mm. Ang kombinasyong ito ay nagbibigay-daan upang muling buuin ang mga gilid ng injection mold, stamping die at hardened tool steel nang hindi pinapalambot ang nakapaligid na hardened surface — isang bagay na hindi kayang gawin ng arc process sa ganoong sukat.
Bilis sa Manipis na Materyal
Sa manipis na stainless, aluminum at titanium, ang bentahe ng energy density ay direktang nagiging travel speed. Ang laser ay makakapagkumpleto ng joint sa fraction ng arc-on time na kailangan ng TIG, dahil ang enerhiya ay inilalagay nang eksakto kung saan ito kailangan sa halip na magpainit ng mas malawak na banda. Sa 1500W handheld unit, ang full-penetration weld ay umaabot ng humigit-kumulang 3mm sa isang pass — sumasaklaw sa karamihan ng thin-sheet fabrication work sa karaniwang job shop.
Hindi mabagal ang TIG sa absolute terms, ngunit ang bawat weld ay nangangailangan ng setup, arc starting, at hand-feed rhythm na dapat panatilihin ng operator. Para sa maiikling weld sa maraming maliliit na part, ang bentahe ng laser welding sa cycle time ay lumalaki. Para sa mahahabang structural seam sa mas makapal na plate, nagbabago ang paghahambing — ngunit hindi iyon ang tinatalakay ng artikulong ito.
Heat Input at Distortion sa Sensitibong Part
Ang distortion ang pinakamalaking pagkakaiba ng dalawang proseso. Ang manipis na panel, enclosure, instrument housing at finished machined part ay nagwawarp kapag hindi pantay ang pag-init. Ang TIG arc ay nagpapainit ng isang banda ng metal; humihila ang panel habang lumalamig, at ang straightening ay nagdaragdag ng labor na madaling maliitin.
Ang pulsed fiber laser ay naglalagay ng enerhiya sa kontroladong packet. Mababa at lokalized ang total heat input, kaya mas mahusay na napapanatili ng sensitibong part ang geometry. Ito rin ang mekanismong nagpapabisa sa 0.2mm heat-affected zone ng mold repair system sa hardened steel: minimal na enerhiya sa labas ng inilaan na fusion zone ay nangangahulugan ng minimal na collateral change. Dapat bigyang-diin ng mga fabricator na gumagawa ng cosmetic stainless, manipis na aluminum o pre-finished assembly ang kriteriyang ito.
Fit-Up Sensitivity: Kung Saan May Bentahe ang TIG
Ang balanseng paghahambing ay dapat magbigay ng tamang kredito sa TIG. Ang laser welding ay nangangailangan ng pare-parehong joint fit-up. Dahil maliit ang spot, ang gap na kayang tulayin ng TIG gamit ang hand-fed filler ay maaaring mag-iwan sa laser weld na underfilled o may void. Ang laser welding ay nagtolerate ng kaunting gap gamit ang wire feed option, ngunit pinapaboran nito ang mga shop na kontrolado ang cutting at fit-up tolerance.
Ang TIG, sa kabilang banda, ay gumagana kahit mahina ang fit-up. Binabasa ng operator ang gap, inaayos ang dami ng filler, at itinatawid ang bead — kasama ang mga iregularidad. Ang repair work sa pagod, distorted o hindi kilalang geometry na part ay madalas pinapaboran ang TIG dahil mismo sa dahilang ito. Kung ang trabaho mo ay pangunahing one-off repair sa mga part na hindi mo na maaaring i-machine muli, ang tolerance ng TIG sa hindi perpektong joint ay tunay na bentahe.
Skill Requirements at Labor
Ang certified TIG welder ay mahirap hanapin, mahal, at tumatagal ng maraming taon upang hubugin. Ang turnover sa TIG bench ay pagkawala ng kakayahan, hindi lamang staffing event.
Ang handheld laser welder ay sa panimula ay mas madaling patakbuhin nang maayos. Kinokontrol ng makina ang enerhiya at bead geometry mula sa stored profile; ang trabaho ng operator ay positioning, trigger control at visual inspection. Ang isang competent fabricator ay makakaabot ng consistent production quality sa laser sa loob ng linggo kaysa taon. Hindi nito ginagawang foolproof ang proseso — ang laser welding ay may sariling panganib at nangangailangan ng disiplinadong safety practice, kabilang ang radiation at fume control. Dapat suriin ng mga shop na aangkop nito ang patnubay sa laser welding safety, radiation, fume at PPE para sa handheld fiber laser welder bago maglagay ng makina sa floor.
Angkop para sa Mold at Tool Repair
Para sa injection mold, stamping die at hardened tooling, halos tapos na ang paghahambing. Ang muling pagbuo ng nasirang gilid o pagpuno ng pagod na radius sa hardened steel ay nangangailangan ng enerhiyang sapat na precise upang maiwasan ang annealing ng nakapaligid na materyal. Ang pulsed laser welding sa ilalim ng magnification ay nagbibigay nito. Ang 1500W handheld fiber laser welder ay humahawak ng general fabrication, ngunit ang dedicated mold repair ay nangangailangan ng microscope guidance at fine pulse control na katulad ng nakapaloob sa precision mold repair fiber laser welding machine ng Xinhong.
Ang TIG ay nananatiling kapaki-pakinabang para sa malalaking, low-precision tool repair kung saan kailangan ng bulk filler at may kasunod na post-weld re-machining. Ngunit para sa finishing work sa isang finished, hardened cavity, ang laser ang angkop na tool.
Istruktura ng Gastos
Ang purchase price ng fiber laser welding machine ay karaniwang mas mataas kaysa sa katulad na TIG setup. Ang paghusga sa desisyon batay lamang sa capex ay maling pagbasa sa economics:
- Labor: mas mababang skill ceiling at mas mabilis na onboarding ay nagbabawas ng wage at training cost bawat weld.
- Throughput: mas maikling arc-on time bawat joint ay nagpapataas ng output bawat shift sa manipis na materyal.
- Rework at straightening: mas mababang heat input ay nangangahulugan ng mas kaunting distortion correction sa downstream.
- Consumables: Ang TIG ay tuloy-tuloy na gumagamit ng tungsten, gas at filler; ang laser welding ay gumagamit ng shielding gas at kaunti pa sa autogenous joint.
Ang cost structure ng TIG ay pinapaboran ang mga shop na may mababang volume, iregular na part, o mabigat na repair work kung saan idle ang makina sa pagitan ng mga trabaho. Ang high-volume thin-gauge production ay nagbabago ng kalkulasyon nang malaki patungo sa laser.
Mga Madalas Itanong
Mas malakas ba ang laser welding kaysa TIG?
Para sa wastong isinagawang weld sa angkop na joint, parehong gumagawa ng full-strength fusion weld ang dalawang proseso. Ang pagkakaiba ay consistency: inuulit ng laser ang parameter nito sa bawat joint, habang ang kalidad ng TIG ay nag-iiba ayon sa kasanayan ng operator. Ang lakas ay mas nakadepende sa joint design at fit-up kaysa sa energy source.
Anong kapal ang kayang hawakan ng 1500W handheld laser welder?
Ang Xinhong CNC 1500W handheld fiber laser welder ay nakakamit ng humigit-kumulang 3mm penetration sa isang pass sa stainless steel, aluminum at titanium alloy. Sinasaklaw nito ang karamihan ng thin-gauge fabrication work; ang mas makapal na plate ay nangangailangan pa rin ng multi-pass arc process.
Kaya bang punan ng laser welding ang mga gap tulad ng TIG?
Hindi kasing mapagbigay. Ang TIG na may hand-fed filler ay mahusay na nagtutulay ng iregular na gap. Ang laser welding ay nangangailangan ng pare-parehong fit-up; ang maliliit na gap ay kayang pamahalaan gamit ang wire feed, ngunit ang mas malalaking gap ay nagdudulot ng underfill. Ang mga shop na may mahigpit na cutting at fit-up tolerance ay nakakakuha ng pinakamahusay na laser result.
Kailangan pa rin ba ng certified welder para sa laser welding cell?
Ang operator training ay mas maikli at mas simple para sa handheld laser welding dahil ang parameter ay nagmumula sa stored profile at kinokontrol ng makina ang energy delivery. Gayunpaman, ang cell ay dapat matugunan ang laser safety requirements — radiation control, fume extraction at PPE — at dapat may isang taong may pananagutan dito.
Pagpili ng Makina kasama ang Xinhong CNC
Ang desisyon ay karaniwang malinaw: TIG para sa iregular na one-off repair at mahinang fit-up tolerance; fiber laser para sa repeatable thin-gauge production, low-distortion work sa sensitibong part, at precision mold at die repair. Para sa kumpletong overview ng handheld fiber laser welding power classes at configuration, magsimula sa aming handheld fiber laser welding machine buyer's guide. Kung ipapadala ninyo sa amin ang inyong materyales, thickness range at karaniwang application, matutukoy ng Xinhong CNC kung ang precision mold repair fiber laser welding machine, ang 1500W handheld unit, o ibang configuration ang angkop sa inyong shop — at kung anong weld profile ang dapat ihanda para sa inyong trabaho.