
Fiber lazer kaynağı ve TIG her ikisi de yüksek kaliteli birleşimler üretir, ancak farklı sorunları çözer. Bu karşılaştırma hassasiyet, tekrarlanabilirlik, ısı girdisi, beceri gereksinimleri ve maliyet yapısını ele alarak imalatçıların süreci işe uygun seçmesini sağlar.
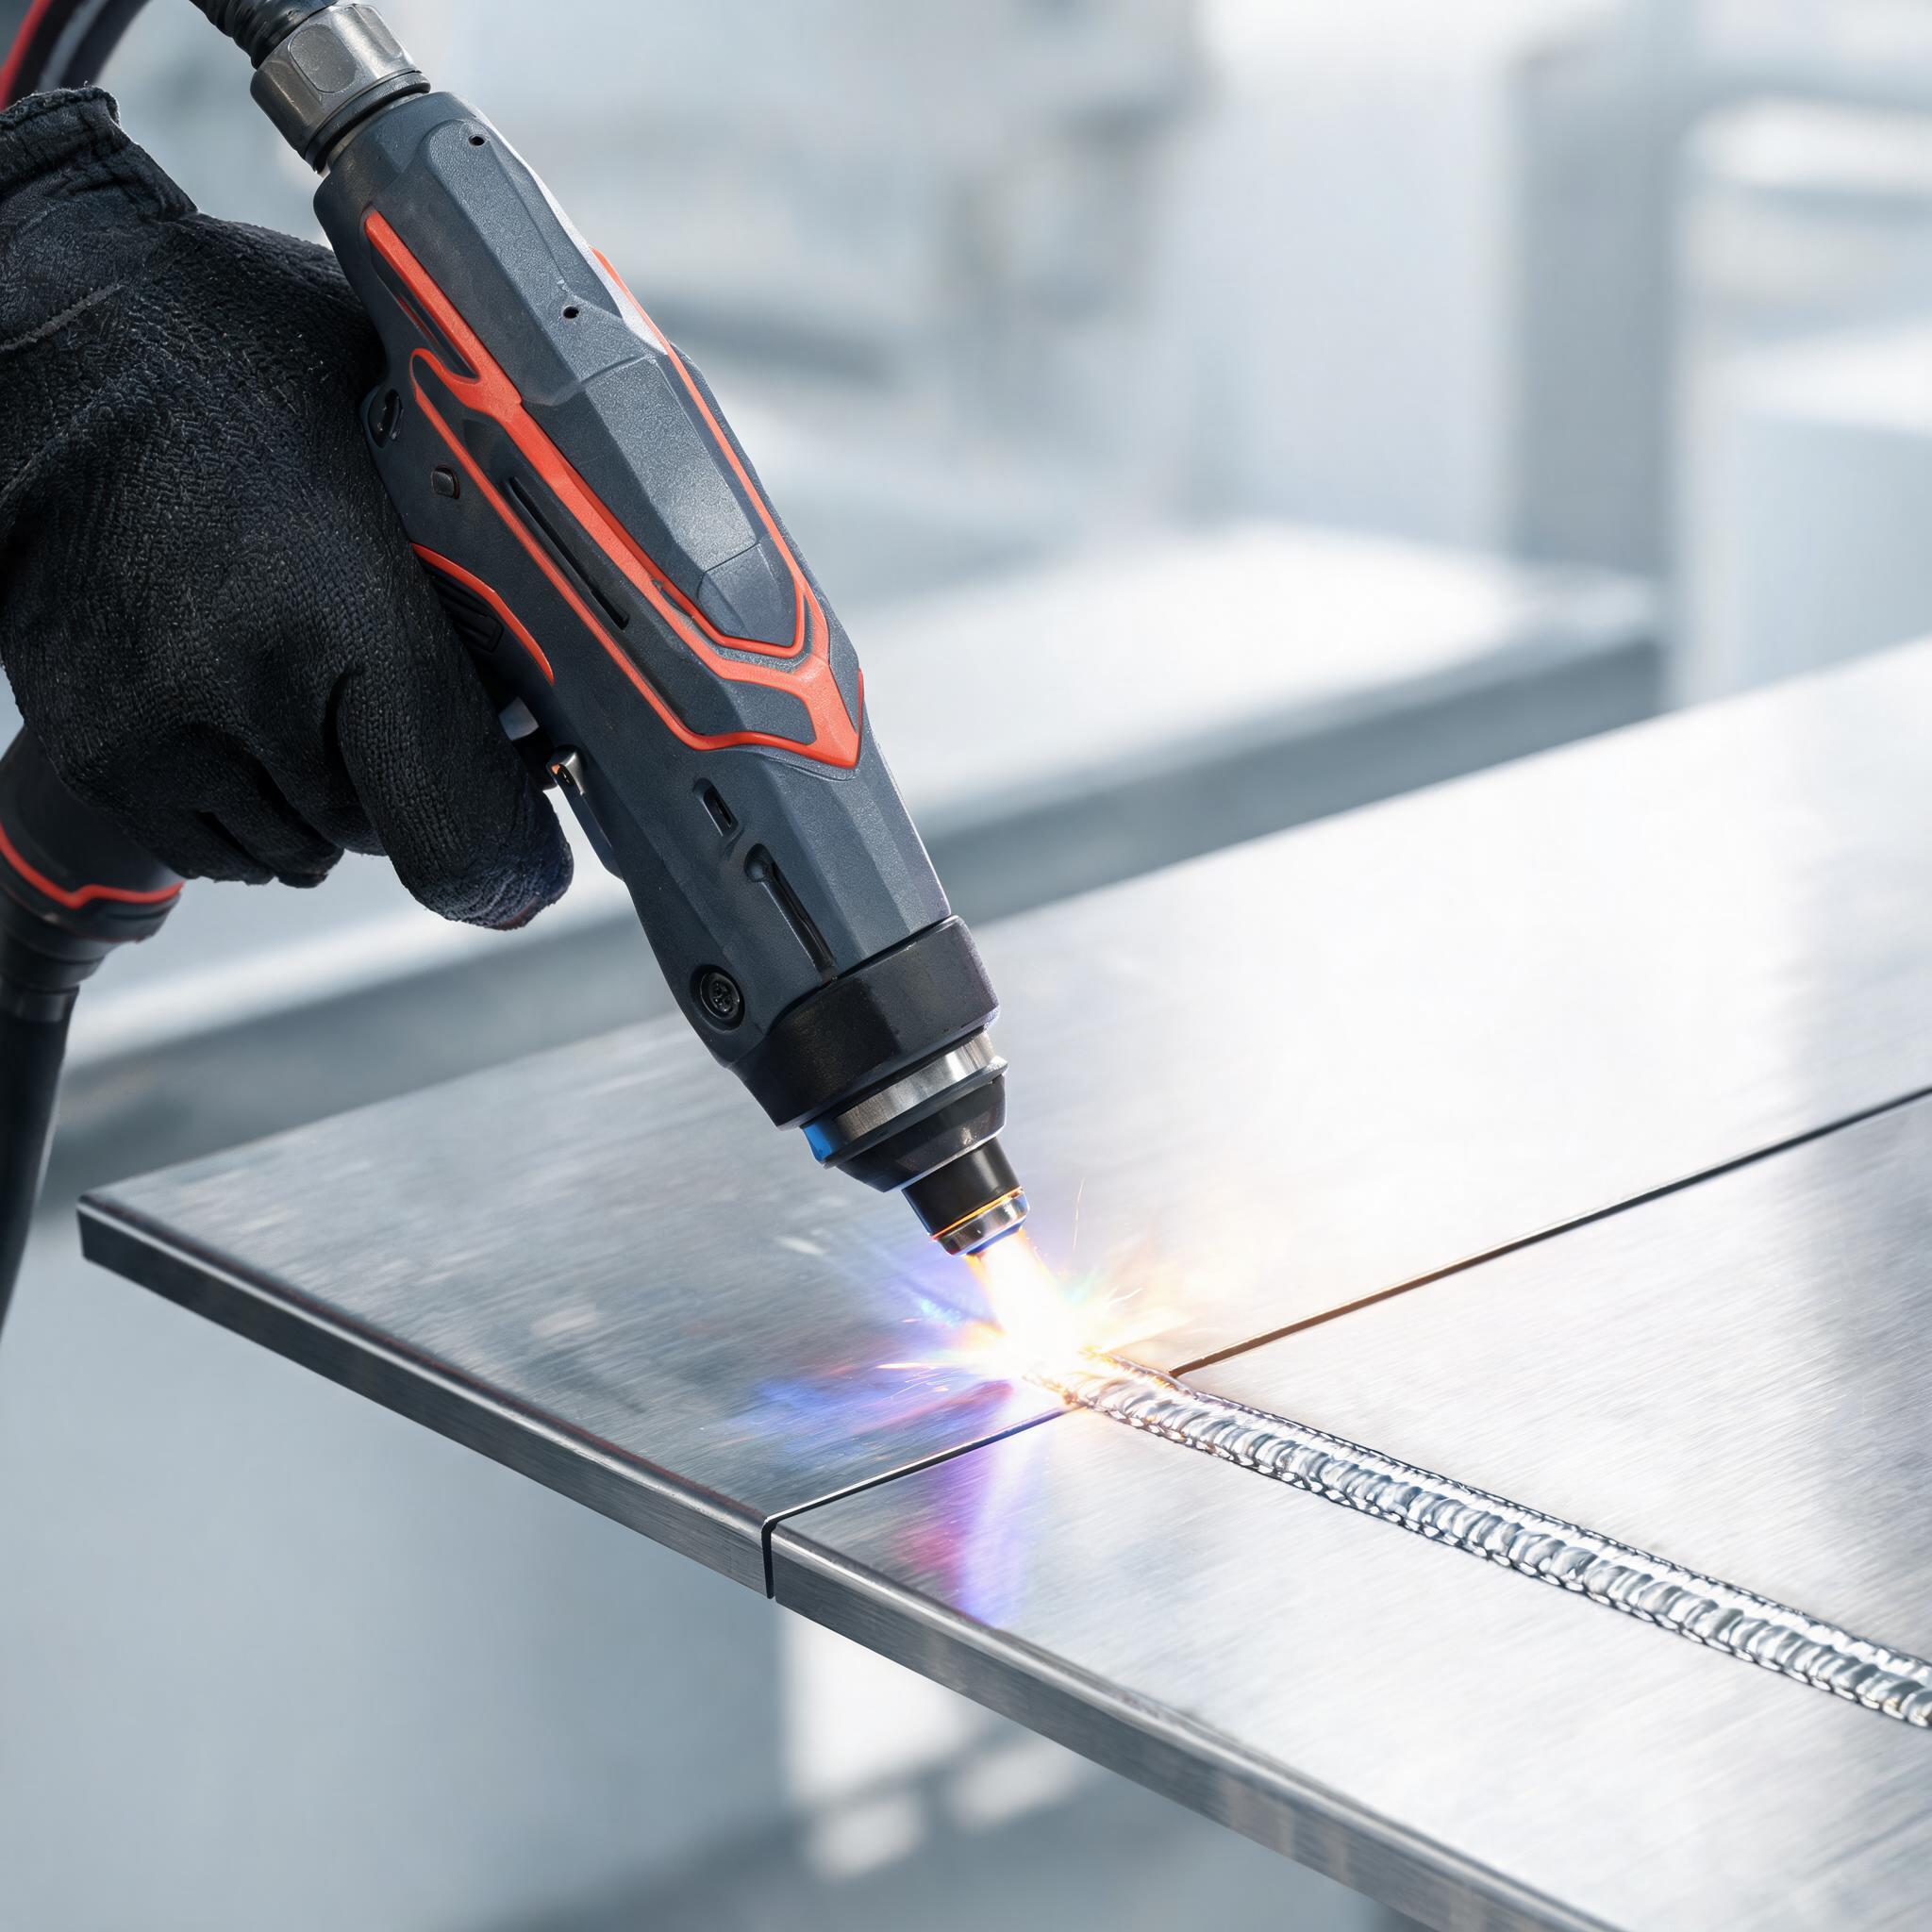
Süreç yükseltmesini değerlendiren imalat atölyeleri genellikle aynı ikilemle karşılaşır: TIG ile devam etmek ya da fiber lazer kaynağı eklemek. Her iki süreç de sağlam, yüksek kaliteli birleşimler üretir. Fark, parça parça nasıl davrandıklarında, iş parçasına ne kadar ısı verdiklerinde ve ne tür bir operatör ile geçme (fit-up) gerektirdiklerinde ortaya çıkar. Bu makale, hassas işler için önemli olan kriterler açısından ikisini karşılaştırır ve referans noktası olarak Xinhong CNC fiber lazer kaynak makinelerinin gerçek özelliklerini kullanır.
İki Süreç Metale Isıyı Nasıl Verir
Temel mekanik fark: bir fiber lazer, enerjiyi milimetrenin kesirleriyle ölçülen bir noktaya yoğunlaştırır ve sürekli dalga veya kontrollü darbeler halinde iletir. TIG ise daha geniş bir ısı yayılımına sahip bir elektrik arkı kullanır ve operatör dolgu telini elle besler. Çarpıklık, hız, tekrarlanabilirlik, beceri — diğer her şey bu farktan kaynaklanır.
Daha geniş bir ısı yayılımı, daha fazla metalin daha uzun süre sıcaklığa getirilmesi anlamına gelir. Yoğunlaştırılmış bir nokta ise füzyon bölgesinin küçük olması ve hızla soğuması demektir; böylece çevredeki malzeme orijinal durumuna daha yakın kalır. Hiçbiri evrensel olarak daha iyi değildir; doğru seçim parçaya bağlıdır.
Hassasiyet ve Tekrarlanabilirlik
TIG, yetenekli ellerde mükemmel kaynaklar üretir. Ancak kalite operatörün ellerinde, gözlerinde ve ritminde yaşar. Dikiş genişliği, nüfuziyet ve dolgu yerleşimi operatörler arasında ve vardiya boyunca hafifçe değişir. Görsel veya yapısal kaynaklar için bu değişim kabul edilebilir. Her birleşimin eşleşmesi gereken üretim serilerinde — medikal bileşenler, mimari paslanmaz çelik, gıda sınıfı borular — bu bir kalite güvence yükü haline gelir.
Lazer kaynağı bu soruna farklı yaklaşır. Bir el tipi fiber lazer kaynak makinesi, kayıtlı bir parametre setini her seferinde aynı şekilde uygular. Xinhong CNC 1500W el tipi fiber lazer kaynak makinesi 50'den fazla kaynak profili saklar ve ±0,1 mm dikiş tutarlılığı sağlar; böylece onuncu birleşim birincisi gibi görünür. Operatörler malzeme veya kalınlık değiştirirken hisle yeniden ayar yapmak yerine kayıtlı bir profili çağırır.
Takım onarımında hassasiyet daha da sıkıdır. hassas kalıp onarımı fiber lazer kaynak makinesi 0,1–50J ayarlanabilir darbe enerjisi aralığı ve yaklaşık 0,2 mm ısıdan etkilenen bölge ile 50x mikroskop kılavuzluğu kullanır. Bu kombinasyon, çevredeki sertleştirilmiş yüzeyi yumuşatmadan enjeksiyon kalıpları, pres kalıpları ve sertleştirilmiş takım çeliği üzerindeki kenarları yeniden oluşturmanıza olanak tanır — bir ark prosesinin bu ölçekte yapamayacağı bir şeydir.
İnce Malzemede Hız
İnce sac paslanmaz çelik, alüminyum ve titanyumda enerji yoğunluğu avantajı doğrudan ilerleme hızına dönüşür. Lazer, enerjiyi daha geniş bir bant ısıtmak yerine tam olarak ihtiyaç duyulan yere bıraktığı için TIG'nin gerektirdiği ark süresinin çok küçük bir bölümünde bir birleşimi tamamlayabilir. 1500W el tipi ünitede tam nüfuziyetli kaynaklar tek geçişte yaklaşık 3 mm'ye ulaşır — tipik iş atölyelerindeki ince sac imalat işlerinin çoğunu kapsar.
TIG mutlak anlamda yavaş değildir, ancak her kaynak hazırlık, ark başlatma ve operatörün sürdürmesi gereken bir elle besleme ritmi gerektirir. Çok sayıda küçük parça üzerindeki kısa kaynaklar için lazer kaynağının çevrim süresi avantajı katlanır. Daha kalın plakalardaki uzun yapısal dikişlerde karşılaştırma değişir — ancak bu makalenin ele aldığı iş bu değildir.
Hassas Parçalarda Isı Girdisi ve Çarpıklık
İki süreç en keskin şekilde çarpıklıkta ayrışır. İnce paneller, muhafazalar, enstrüman gövdeleri ve işlenmiş parçalar düzensiz ısıtıldığında eğilir. Bir TIG arkı bir metal bandını ısıtır; panel soğurken çeker ve düzeltme, hafife alınması kolay işçilik ekler.
Darbeli bir fiber lazer enerjiyi kontrollü paketler halinde bırakır. Toplam ısı girdisi düşük ve yereldir, bu nedenle hassas parçalar geometriyi çok daha iyi korur. Bu, kalıp onarım sisteminin 0,2 mm'lik ısıdan etkilenen bölgesini sertleştirilmiş çelikte uygulanabilir kılan mekanizmanın aynısıdır: amaçlanan füzyon bölgesi dışında minimum enerji, minimum yan etki değişimi demektir. Görsel paslanmaz çelik, ince alüminyum veya önceden bitirilmiş montajlar üzerinde çalışan imalatçılar bu kritere ağırlık vermelidir.
Geçme Hassasiyeti: TIG'in Öne Çıktığı Yer
Dengeli bir karşılaştırma TIG'e dürüstçe hak vermelidir. Lazer kaynağı tutarlı birleşim geçmesi gerektirir. Nokta küçük olduğundan, TIG'nin elle beslenen dolgu ile köprüleyeceği bir boşluk, lazer kaynağını eksik dolgulu veya boşluklu bırakabilir. Lazer kaynağı tel besleme seçenekleriyle bir miktar boşluğa tolerans gösterir, ancak kesim ve geçme toleranslarını kontrol eden atölyeleri ödüllendirir.
TIG ise tam tersine zayıf geçmeyle çalışır. Operatör boşluğu okur, dolgu hacmini ayarlar ve dikişi düzensizlikler dahil ilerletir. Aşınmış, çarpık veya geometrisi bilinmeyen parçalardaki onarım işleri genellikle tam bu nedenle TIG'i tercih eder. İşiniz, yeniden işlenemeyen parçalar üzerindeki tek seferlik onarımlardan oluşuyorsa, TIG'in kusurlu birleşimlere toleransı gerçek bir avantaj olmaya devam eder.
Beceri Gereksinimleri ve İşçilik
Sertifikalı TIG kaynakçıları kıt, pahalıdır ve yetiştirilmeleri yıllar alır. Bir TIG tezgahındaki personel değişimi sadece bir kadro olayı değil, bir yetenek kaybıdır.
Bir el tipi lazer kaynak makinesini iyi çalıştırmak temelde daha kolaydır. Makine, enerjiyi ve dikiş geometrisini kayıtlı profillerden kontrol eder; operatörün işi konumlandırma, tetik kontrolü ve görsel incelemedir. Yetkin bir imalatçı, bir lazerde tutarlı üretim kalitesine yıllar yerine haftalar içinde ulaşabilir. Bu, süreci kusursuz yapmaz — lazer kaynağının kendi tehlikeleri vardır ve radyasyon ile duman kontrolleri dahil disiplinli güvenlik uygulaması gerektirir. Bu teknolojiyi benimseyen atölyeler, bir makineyi sahaya koymadan önce el tipi fiber lazer kaynakçıları için lazer kaynağı güvenliği, radyasyon, duman ve KKD konusundaki kılavuzları incelemelidir.
Kalıp ve Takım Onarımına Uygunluk
Enjeksiyon kalıpları, pres kalıpları ve sertleştirilmiş takımlar için karşılaştırma büyük ölçüde sonuçlanmıştır. Sertleştirilmiş çelikte hasarlı bir kenarı yeniden oluşturmak veya aşınmış bir yarıçapı doldurmak, çevredeki malzemenin tavlanmasını önleyecek kadar hassas enerji gerektirir. Büyütme altında darbeli lazer kaynağı bunu sağlar. Bir 1500W el tipi fiber lazer kaynak makinesi genel imalatı karşılar, ancak özel kalıp onarımı, Xinhong'un hassas kalıp onarımı fiber lazer kaynak makinesine yerleştirilmiş türde mikroskop kılavuzluğu ve ince darbe kontrolü gerektirir.
TIG, dökme dolgu gerektiren ve kaynak sonrası yeniden işlemenin izleyeceği büyük, düşük hassasiyetli takım onarımlarında kullanışlı olmaya devam eder. Ancak bitirilmiş, sertleştirilmiş bir kovuk üzerindeki bitirme işleri için uygun araç lazertir.
Maliyet Yapısı
Bir fiber lazer kaynak makinesinin satın alma fiyatı tipik olarak karşılaştırılabilir bir TIG düzeneğinden daha yüksektir. Kararı yalnızca capex'e göre değerlendirmek ekonomiyi yanlış okur:
- İşçilik: daha düşük beceri eşiği ve daha hızlı uyum, kaynak başına ücret ve eğitim maliyetlerini azaltır.
- Verim: birleşim başına daha kısa ark süresi, ince malzemede vardiya başına çıktıyı artırır.
- Yeniden işleme ve düzeltme: daha düşük ısı girdisi, sonraki aşamada daha az çarpıklık düzeltmesi anlamına gelir.
- Sarf malzemeleri: TIG sürekli olarak tungsten, gaz ve dolgu tüketir; lazer kaynağı koruyucu gaz tüketir ve otogen birleşimlerde neredeyse başka hiçbir şey tüketmez.
TIG'in maliyet yapısı, düşük hacimli, düzensiz parçalı veya makinenin işler arasında boşta kaldığı yoğun onarım işleri olan atölyeler için avantajlıdır. Yüksek hacimli ince sac üretimi ise hesabı kesin olarak lazere kaydırır.
Sıkça Sorulan Sorular
Lazer kaynağı TIG'den daha mı güçlü?
Uygun birleşimlerde düzgün uygulanan kaynaklar için her iki süreç de tam mukavemetli füzyon kaynakları üretir. Fark tutarlılıktadır: lazer parametrelerini birleşim ardından birleşime tekrarlar, TIG kalitesi ise operatör becerisine göre değişir. Mukavemet, enerji kaynağından çok birleşim tasarımına ve geçmeye bağlıdır.
1500W el tipi lazer kaynak makinesi hangi kalınlığı işleyebilir?
Xinhong CNC 1500W el tipi fiber lazer kaynak makinesi, paslanmaz çelik, alüminyum ve titanyum alaşımlarında tek geçişte yaklaşık 3 mm nüfuziyet sağlar. Bu, ince sac imalat işlerinin çoğunu kapsar; daha kalın plaka hâlâ çok geçişli ark prosesleri gerektirir.
Lazer kaynağı TIG gibi boşlukları doldurabilir mi?
O kadar affedici değildir. Elle beslenen dolgulu TIG, düzensiz boşlukları iyi köprüler. Lazer kaynağı tutarlı geçme gerektirir; küçük boşluklar tel besleme ile yönetilebilir, ancak daha büyük boşluklar eksik dolguya yol açar. Sıkı kesim ve geçme toleranslarına sahip atölyeler en iyi lazer sonuçlarını alır.
Bir lazer kaynak hücresi için hâlâ sertifikalı kaynakçıya ihtiyacım var mı?
El tipi lazer kaynağı için operatör eğitimi daha kısa ve basittir çünkü parametreler kayıtlı profillerden gelir ve makine enerji iletimini kontrol eder. Ancak hücre, lazer güvenlik gereksinimlerini — radyasyon kontrolleri, duman emişi ve KKD — karşılamalıdır ve bu sorumluluğu birinin üstlenmesi gerekir.
Xinhong CNC ile Makinenizi Seçmek
Karar genellikle net şekilde çözülür: düzensiz tek seferlik onarımlar ve zayıf geçme toleransı için TIG; tekrarlanabilir ince sac üretimi, hassas parçalarda düşük çarpıklıklı işler ve hassas kalıp onarımı için fiber lazer. El tipi fiber lazer kaynağının güç sınıfları ve konfigürasyonlarına ilişkin kapsamlı bir genel bakış için el tipi fiber lazer kaynak makinesi alıcı kılavuzumuzlabaşlayın. Malzemelerinizi, kalınlık aralığınızı ve tipik uygulamanızı bize gönderirseniz, Xinhong CNC hassas kalıp onarımı fiber lazer kaynak makinesinin, 1500W el tipi ünitenin veya başka bir konfigürasyonun atölyenize uygun olup olmadığını — ve işiniz için hangi kaynak profillerini hazırlamanız gerektiğini — önerebilir.