
Hàn laser sợi quang và TIG đều tạo ra mối nối chất lượng cao, nhưng chúng giải quyết các vấn đề khác nhau. So sánh này bao gồm độ chính xác, độ lặp lại, nhiệt đầu vào, yêu cầu tay nghề và cơ cấu chi phí để các xưởng gia công có thể ghép quy trình với công việc.
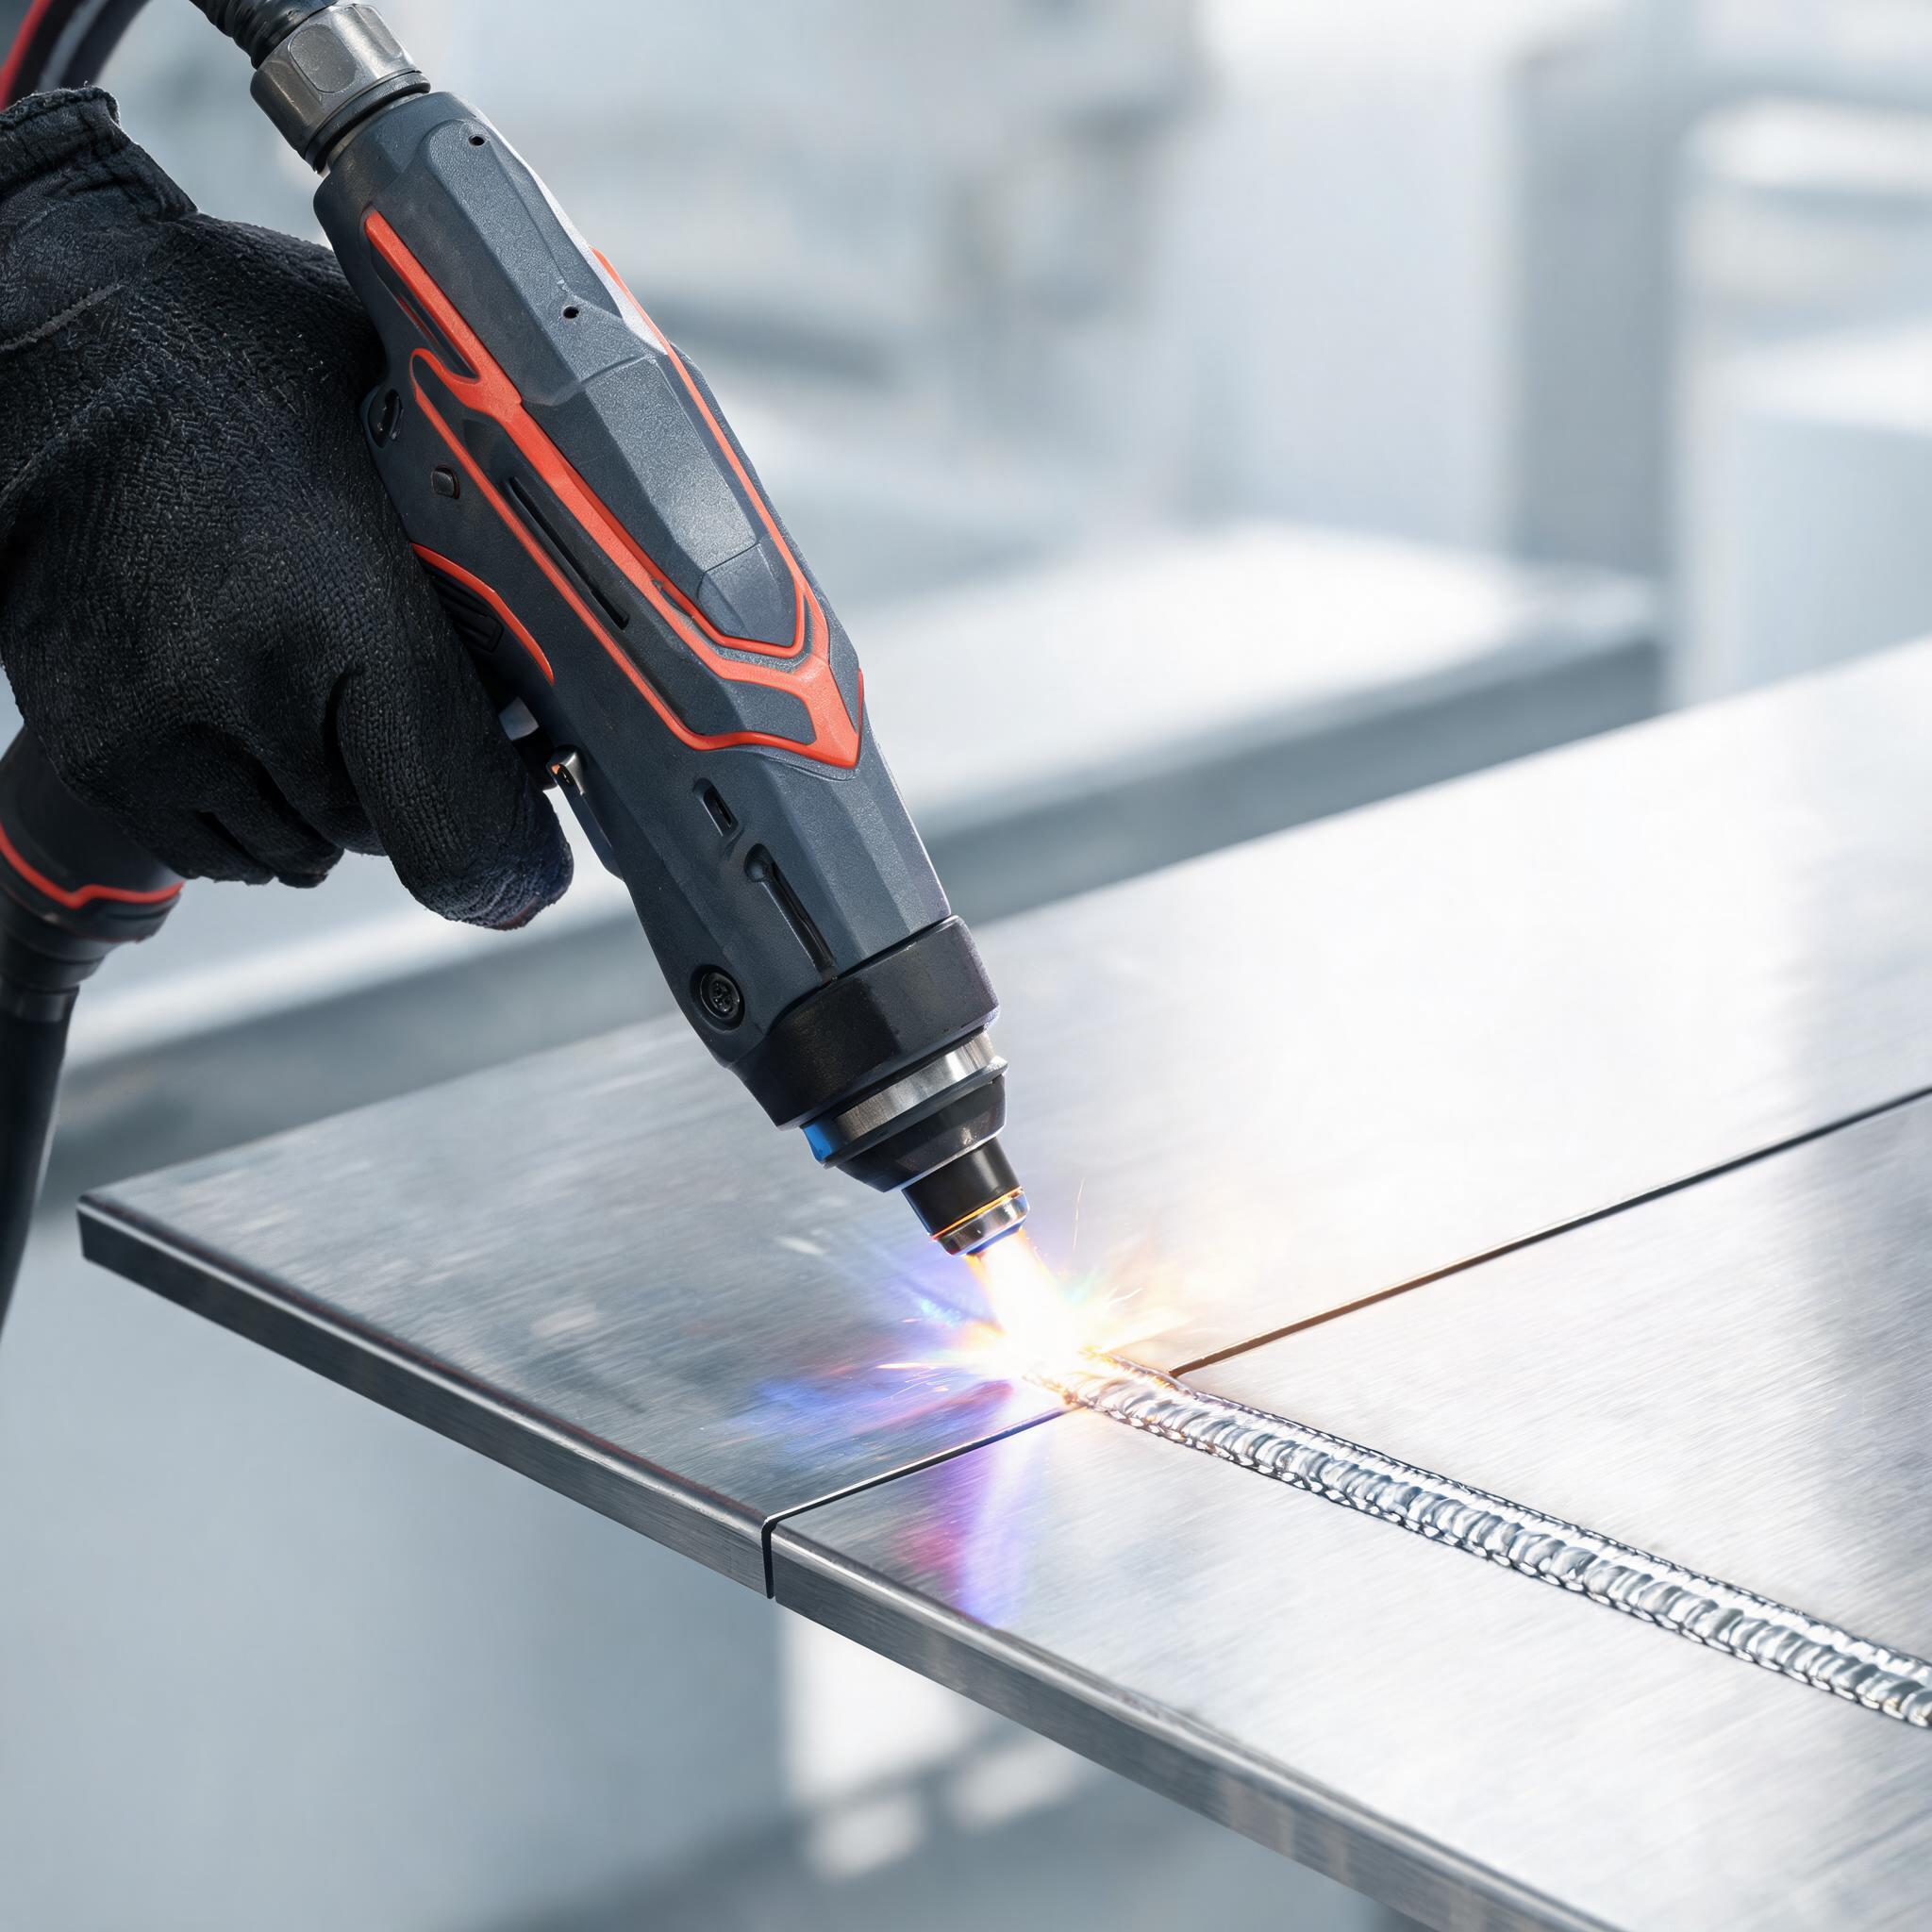
Các xưởng gia công khi cân nhắc nâng cấp quy trình thường gặp cùng một ngã rẽ: tiếp tục với TIG, hay bổ sung hàn laser sợi quang. Cả hai quy trình đều tạo ra mối nối chắc khỏe, chất lượng cao. Khác biệt nằm ở cách chúng vận hành qua từng chi tiết, lượng nhiệt truyền vào phôi, và loại thợ vận hành cũng như yêu cầu lắp ghép mà chúng đòi hỏi. Bài viết này so sánh hai phương pháp theo các tiêu chí quan trọng cho công việc chính xác, sử dụng đặc tính thực tế của máy hàn laser sợi quang Xinhong CNC làm điểm tham chiếu.
Cách hai quy trình truyền nhiệt vào kim loại
Khác biệt cơ học cốt lõi: laser sợi quang tập trung năng lượng vào một điểm có kích thước tính bằng phần nhỏ milimét, được truyền dưới dạng sóng liên tục hoặc xung có kiểm soát. TIG sử dụng hồ quang điện với vùng nhiệt lan rộng hơn, và thợ vận hành cấp dây hàn bằng tay. Mọi yếu tố khác — biến dạng, tốc độ, độ lặp lại, tay nghề — đều bắt nguồn từ khác biệt đó.
Vùng nhiệt lan rộng hơn nghĩa là nhiều kim loại bị đưa đến nhiệt độ cao hơn trong thời gian dài hơn. Điểm tập trung nghĩa là vùng nóng chảy nhỏ và nguội nhanh, nên vật liệu xung quanh giữ gần với trạng thái ban đầu. Không có phương pháp nào tốt hơn tuyệt đối; lựa chọn đúng phụ thuộc vào chi tiết.
Độ chính xác và độ lặp lại
TIG, trong tay thợ lành nghề, tạo ra mối hàn xuất sắc. Nhưng chất lượng nằm trong tay, mắt và nhịp điệu của thợ vận hành. Chiều rộng mối hàn, độ ngấu và vị trí dây hàn thay đổi nhẹ giữa các thợ và qua từng ca. Đối với mối hàn thẩm mỹ hoặc kết cấu, sự thay đổi đó chấp nhận được. Đối với sản xuất hàng loạt nơi mọi mối nối phải đồng nhất — linh kiện y tế, thép không gỉ kiến trúc, ống cấp thực phẩm — nó trở thành gánh nặng QA.
Hàn laser giải quyết vấn đề này theo cách khác. Máy hàn laser sợi quang cầm tay thực thi bộ thông số đã lưu theo cùng một cách mỗi lần. Máy hàn laser sợi quang cầm tay Xinhong CNC 1500W lưu hơn 50 cấu hình hàn và duy trì độ đồng nhất mối hàn ±0,1 mm, nên mối hàn thứ mười trông giống mối đầu tiên. Thợ vận hành thay đổi vật liệu hoặc độ dày bằng cách gọi lại cấu hình đã lưu thay vì chỉnh lại bằng cảm giác.
Đối với sửa chữa dụng cụ, độ chính xác còn cao hơn. Máy máy hàn laser sợi quang sửa chữa khuôn chính xác sử dụng kính hiển vi phóng đại 50x với dải năng lượng xung điều chỉnh từ 0,1–50 J và vùng ảnh hưởng nhiệt khoảng 0,2 mm. Sự kết hợp đó cho phép phục hồi cạnh trên khuôn ép nhựa, khuôn dập và thép dụng cụ đã tôi cứng mà không làm mềm bề mặt cứng xung quanh — điều mà quy trình hồ quang không thể làm ở quy mô đó.
Tốc độ trên vật liệu mỏng
Trên thép không gỉ, nhôm và titan mỏng, lợi thế mật độ năng lượng chuyển trực tiếp thành tốc độ di chuyển. Laser có thể hoàn thành mối nối trong một phần nhỏ thời gian hồ quang mà TIG yêu cầu, vì năng lượng được đưa chính xác đến nơi cần thiết thay vì nung nóng một dải rộng hơn. Trên máy cầm tay 1500W, mối hàn ngấu hoàn toàn đạt khoảng 3 mm trong một lượt — bao phủ phần lớn công việc gia công tấm mỏng trong các xưởng gia công điển hình.
TIG không chậm về mặt tuyệt đối, nhưng mỗi mối hàn cần thiết lập, khởi động hồ quang và nhịp cấp dây tay mà thợ phải duy trì. Đối với mối hàn ngắn trên nhiều chi tiết nhỏ, lợi thế thời gian chu kỳ của hàn laser cộng dồn. Đối với mối nối kết cấu dài trên tấm dày hơn, so sánh thay đổi — nhưng đó không phải công việc bài viết này đề cập.
Nhiệt đầu vào và biến dạng trên chi tiết nhạy cảm
Biến dạng là nơi hai quy trình khác biệt rõ nhất. Tấm mỏng, vỏ hộp, vỏ thiết bị đo và chi tiết đã gia công hoàn thiện bị cong vênh khi bị nung nóng không đều. Hồ quang TIG nung nóng một dải kim loại; tấm bị co khi nguội, và việc nắn thẳng thêm lao động dễ bị đánh giá thấp.
Laser sợi quang dạng xung đưa năng lượng theo từng gói có kiểm soát. Tổng nhiệt đầu vào thấp và cục bộ, nên chi tiết nhạy cảm giữ hình học tốt hơn nhiều. Đây cũng là cơ chế khiến vùng ảnh hưởng nhiệt 0,2 mm của hệ thống sửa chữa khuôn khả thi trên thép đã tôi cứng: năng lượng tối thiểu ngoài vùng nóng chảy dự kiến nghĩa là thay đổi phụ tối thiểu. Các xưởng gia công thép không gỉ thẩm mỹ, nhôm mỏng hoặc cụm lắp đã hoàn thiện nên đặc biệt coi trọng tiêu chí này.
Độ nhạy lắp ghép: nơi TIG giữ lợi thế
So sánh cân bằng phải ghi nhận TIG một cách trung thực. Hàn laser cần lắp ghép mối nối đồng nhất. Vì điểm hàn nhỏ, khe hở mà TIG có thể bắc cầu bằng dây hàn cấp tay có thể khiến mối hàn laser bị thiếu hoặc có lỗ rỗng. Hàn laser chấp nhận một số khe hở với tùy chọn cấp dây, nhưng nó đòi hỏi các xưởng kiểm soát dung sai cắt và lắp ghép.
Ngược lại, TIG hoạt động với lắp ghép kém. Thợ đọc khe hở, điều chỉnh lượng dây hàn và dẫn mối hàn qua — kể cả chỗ không đều. Công việc sửa chữa trên chi tiết bị mòn, biến dạng hoặc hình học không xác định thường nghiêng về TIG chính vì lý do này. Nếu công việc của Quý khách chủ yếu là sửa chữa một lần trên chi tiết không thể gia công lại, khả năng chấp nhận mối nối không hoàn hảo của TIG vẫn là lợi thế thực sự.
Yêu cầu tay nghề và lao động
Thợ hàn TIG có chứng chỉ khan hiếm, đắt đỏ và mất nhiều năm để đào tạo. Việc thay đổi nhân sự ở bàn TIG là mất năng lực, không chỉ là sự kiện nhân sự.
Máy hàn laser cầm tay về cơ bản dễ vận hành tốt hơn. Máy kiểm soát năng lượng và hình học mối hàn từ các cấu hình đã lưu; nhiệm vụ của thợ là định vị, điều khiển cò và kiểm tra bằng mắt. Một thợ gia công có năng lực có thể đạt chất lượng sản xuất đồng nhất trên máy laser trong vài tuần thay vì vài năm. Điều đó không làm quy trình trở nên dễ dàng tuyệt đối — hàn laser có các mối nguy riêng và đòi hỏi thực hành an toàn kỷ luật, bao gồm kiểm soát bức xạ và khói. Các xưởng áp dụng nên xem hướng dẫn về an toàn hàn laser, bức xạ, khói và PPE cho máy hàn laser sợi quang cầm tay trước khi đưa máy vào xưởng.
Phù hợp cho sửa chữa khuôn và dụng cụ
Đối với khuôn ép nhựa, khuôn dập và dụng cụ đã tôi cứng, so sánh phần lớn đã ngã ngũ. Phục hồi cạnh bị hỏng hoặc hàn đắp bán kính bị mòn trên thép đã tôi cứng đòi hỏi năng lượng đủ chính xác để tránh ủ vật liệu xung quanh. Hàn laser xung dưới kính phóng đại mang lại điều đó. Máy máy hàn laser sợi quang cầm tay 1500W xử lý gia công tổng quát, nhưng sửa chữa khuôn chuyên dụng cần kính hiển vi và điều khiển xung tinh tế như loại được tích hợp trong máy hàn laser sợi quang sửa chữa khuôn chính xác của Xinhong.
TIG vẫn hữu ích cho sửa chữa dụng cụ lớn, độ chính xác thấp nơi cần hàn đắp số lượng lớn và sẽ gia công lại sau hàn. Nhưng đối với công việc hoàn thiện trên lòng khuôn đã hoàn thiện, đã tôi cứng, laser là công cụ phù hợp.
Cơ cấu chi phí
Giá mua máy hàn laser sợi quang thường cao hơn thiết lập TIG tương đương. Đánh giá quyết định chỉ dựa trên capex là hiểu sai kinh tế:
- Lao động: trần tay nghề thấp hơn và đào tạo nhanh hơn giảm chi phí tiền lương và đào tạo trên mỗi mối hàn.
- Năng suất: thời gian hồ quang ngắn hơn mỗi mối nối tăng sản lượng mỗi ca trên vật liệu mỏng.
- Làm lại và nắn thẳng: nhiệt đầu vào thấp hơn nghĩa là ít chỉnh biến dạng ở công đoạn sau.
- Vật tư tiêu hao: TIG tiêu thụ vonfram, khí và dây hàn liên tục; hàn laser tiêu thụ khí bảo vệ và ít thứ khác trên mối hàn tự nóng chảy.
Cơ cấu chi phí của TIG phù hợp với các xưởng có sản lượng thấp, chi tiết không đều hoặc nhiều công việc sửa chữa nơi máy nhàn rỗi giữa các công việc. Sản xuất tấm mỏng khối lượng lớn chuyển phép tính dứt khoát về phía laser.
Câu hỏi thường gặp
Hàn laser có bền hơn TIG không?
Đối với mối hàn được thực hiện đúng trên mối nối phù hợp, cả hai quy trình đều tạo ra mối hàn nóng chảy đạt độ bền đầy đủ. Khác biệt là độ đồng nhất: laser lặp lại thông số qua từng mối nối, trong khi chất lượng TIG thay đổi theo tay nghề thợ. Độ bền phụ thuộc nhiều vào thiết kế mối nối và lắp ghép hơn là nguồn năng lượng.
Máy hàn laser cầm tay 1500W xử lý được độ dày bao nhiêu?
Máy hàn laser sợi quang cầm tay Xinhong CNC 1500W đạt độ ngấu khoảng 3 mm trong một lượt trên thép không gỉ, nhôm và hợp kim titan. Điều này bao phủ phần lớn công việc gia công tấm mỏng; tấm dày hơn vẫn cần quy trình hồ quang nhiều lượt.
Hàn laser có thể điền khe hở như TIG không?
Không dễ dãi bằng. TIG với dây hàn cấp tay bắc cầu khe hở không đều tốt. Hàn laser cần lắp ghép đồng nhất; khe hở nhỏ có thể xử lý bằng cấp dây, nhưng khe hở lớn dẫn đến thiếu hàn. Các xưởng có dung sai cắt và lắp ghép chặt chẽ đạt kết quả laser tốt nhất.
Tôi có còn cần thợ hàn có chứng chỉ cho trạm hàn laser không?
Đào tạo vận hành ngắn hơn và đơn giản hơn đối với hàn laser cầm tay vì thông số lấy từ cấu hình đã lưu và máy kiểm soát việc truyền năng lượng. Tuy nhiên, trạm phải đáp ứng yêu cầu an toàn laser — kiểm soát bức xạ, hút khói và PPE — và phải có người chịu trách nhiệm đó.
Chọn máy với Xinhong CNC
Quyết định thường rõ ràng: TIG cho sửa chữa một lần không đều và dung sai lắp ghép kém; laser sợi quang cho sản xuất tấm mỏng lặp lại, công việc ít biến dạng trên chi tiết nhạy cảm, và sửa chữa khuôn dập chính xác. Để có tổng quan đầy đủ về các cấp công suất và cấu hình máy hàn laser sợi quang cầm tay, hãy bắt đầu với hướng dẫn mua máy hàn laser sợi quang cầm tay. Nếu Quý khách gửi cho chúng tôi vật liệu, dải độ dày và ứng dụng điển hình, Xinhong CNC có thể tư vấn liệu máy hàn laser sợi quang sửa chữa khuôn chính xác, máy cầm tay 1500W hay cấu hình khác phù hợp với xưởng của Quý khách — và những cấu hình hàn nào cần chuẩn bị cho công việc của Quý khách.