Nhôm trừng phạt những cỗ máy được thiết kế cho thép
Nhôm phản xạ khoảng 90% bước sóng laser sợi quang và dẫn nhiệt ra khỏi rãnh cắt nhanh hơn thép. Trên một máy cắt chỉ được tinh chỉnh cho thép carbon, điều này thể hiện ở việc xuyên cắt không ổn định trên tấm bóng gương, mép nhiều ba-via trên tấm dày 3 mm trở lên và trong trường hợp xấu nhất là hư hại nguồn laser do phản xạ ngược.
Kiểu hỏng hóc mà người mua gặp đầu tiên: những bản báo giá trông giống hệt máy cắt thép, rồi nhiều tuần bị loại chi tiết nhôm, mài ba-via thứ cấp và một nhà cung cấp không giải thích được vị trí tiêu điểm hay áp suất khí hỗ trợ cho hợp kim cụ thể.
Quy trình cắt nhôm của Xinhong hoạt động như thế nào
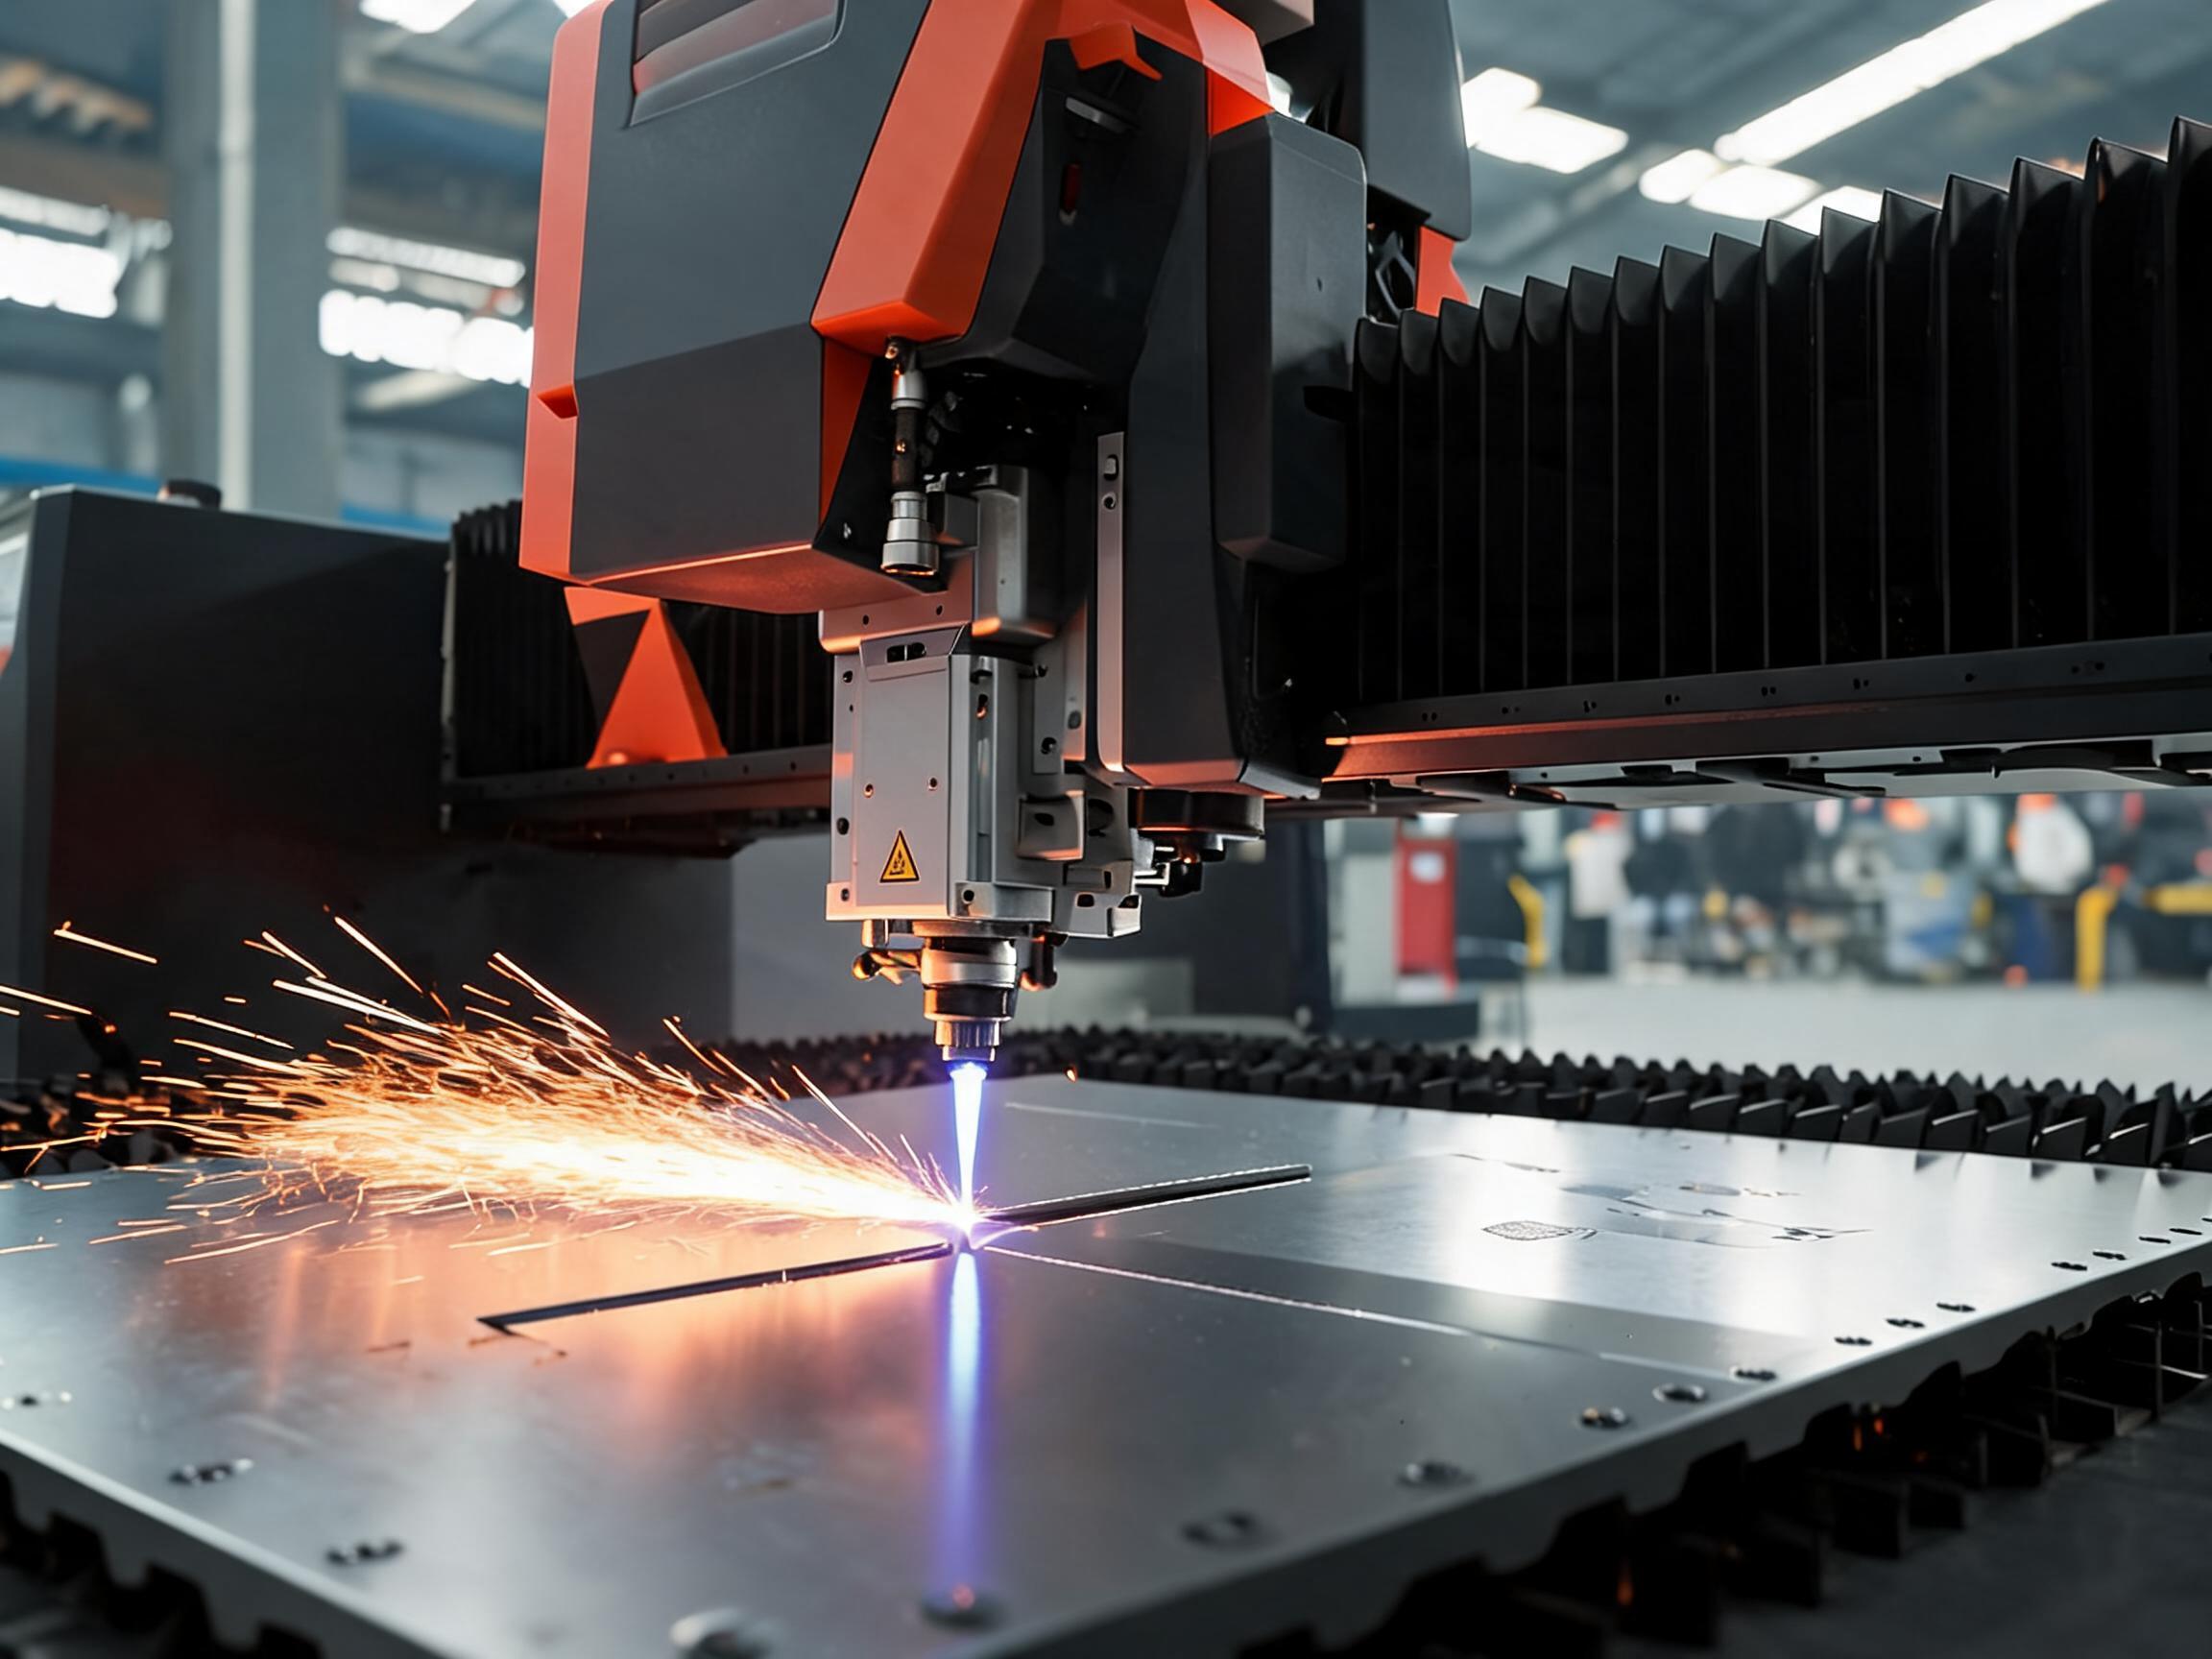
Ba lựa chọn kỹ thuật làm nên hiệu quả. Thứ nhất, đầu cắt chống phản xạ bảo vệ nguồn laser khi xuyên cắt tấm sáng bóng. Thứ hai, khí nitơ áp suất cao thổi nhôm nóng chảy ra khỏi rãnh cắt thay vì để nó đông đặc lại thành xỉ. Thứ ba, cấp công suất phù hợp với độ dày: nhôm cần nhiều công suất trên mỗi milimét hơn thép ở cùng tốc độ.
| Kiểm tra cho người mua | Những gì cần xác minh trước khi đặt hàng |
|---|
| Bằng chứng hợp kim | Một mẫu cắt trên đúng hợp kim và độ dày của Quý khách - 5052, 6061 hoặc 7075, không phải bản demo thép |
| Bảng thông số | Thông số cắt nhôm bằng văn bản kèm vị trí tiêu điểm và áp suất nitơ |
| Bảo vệ nguồn laser | Nguồn IPG/RAYCUS/GW với bảo vệ chống phản xạ ngược được ghi nhận bằng tài liệu |
| Yêu cầu về mép cắt | Mép không oxy hóa nhờ khí nitơ hỗ trợ khi chi tiết được anod hóa hoặc hàn sau đó |
Giá trị cho người mua: Quý khách đặt mua một cỗ máy được chọn dựa trên hiệu suất cắt nhôm đã được ghi nhận, không phải bảng thông số thép - nhờ đó việc phê duyệt mẫu đầu tiên diễn ra ngay trên mẫu cắt, và bản báo giá của Quý khách đã bao gồm bảng thông số cắt nhôm.