
معظم ورش ليزر الألياف التي تدفع مقابل النيتروجين بالأسطوانات أو الخزانات تقيّم في النهاية التوليد بنظام PSA في الموقع. تقارن هذه المقالة هيكل التكلفة، والنقاء واستقرار التدفق، واللوجستيات، وقابلية التوسع بين وضعي التوريد، وتحدد ملفات التشغيل التي يظل فيها توصيل الأسطوانات منطقيًا.
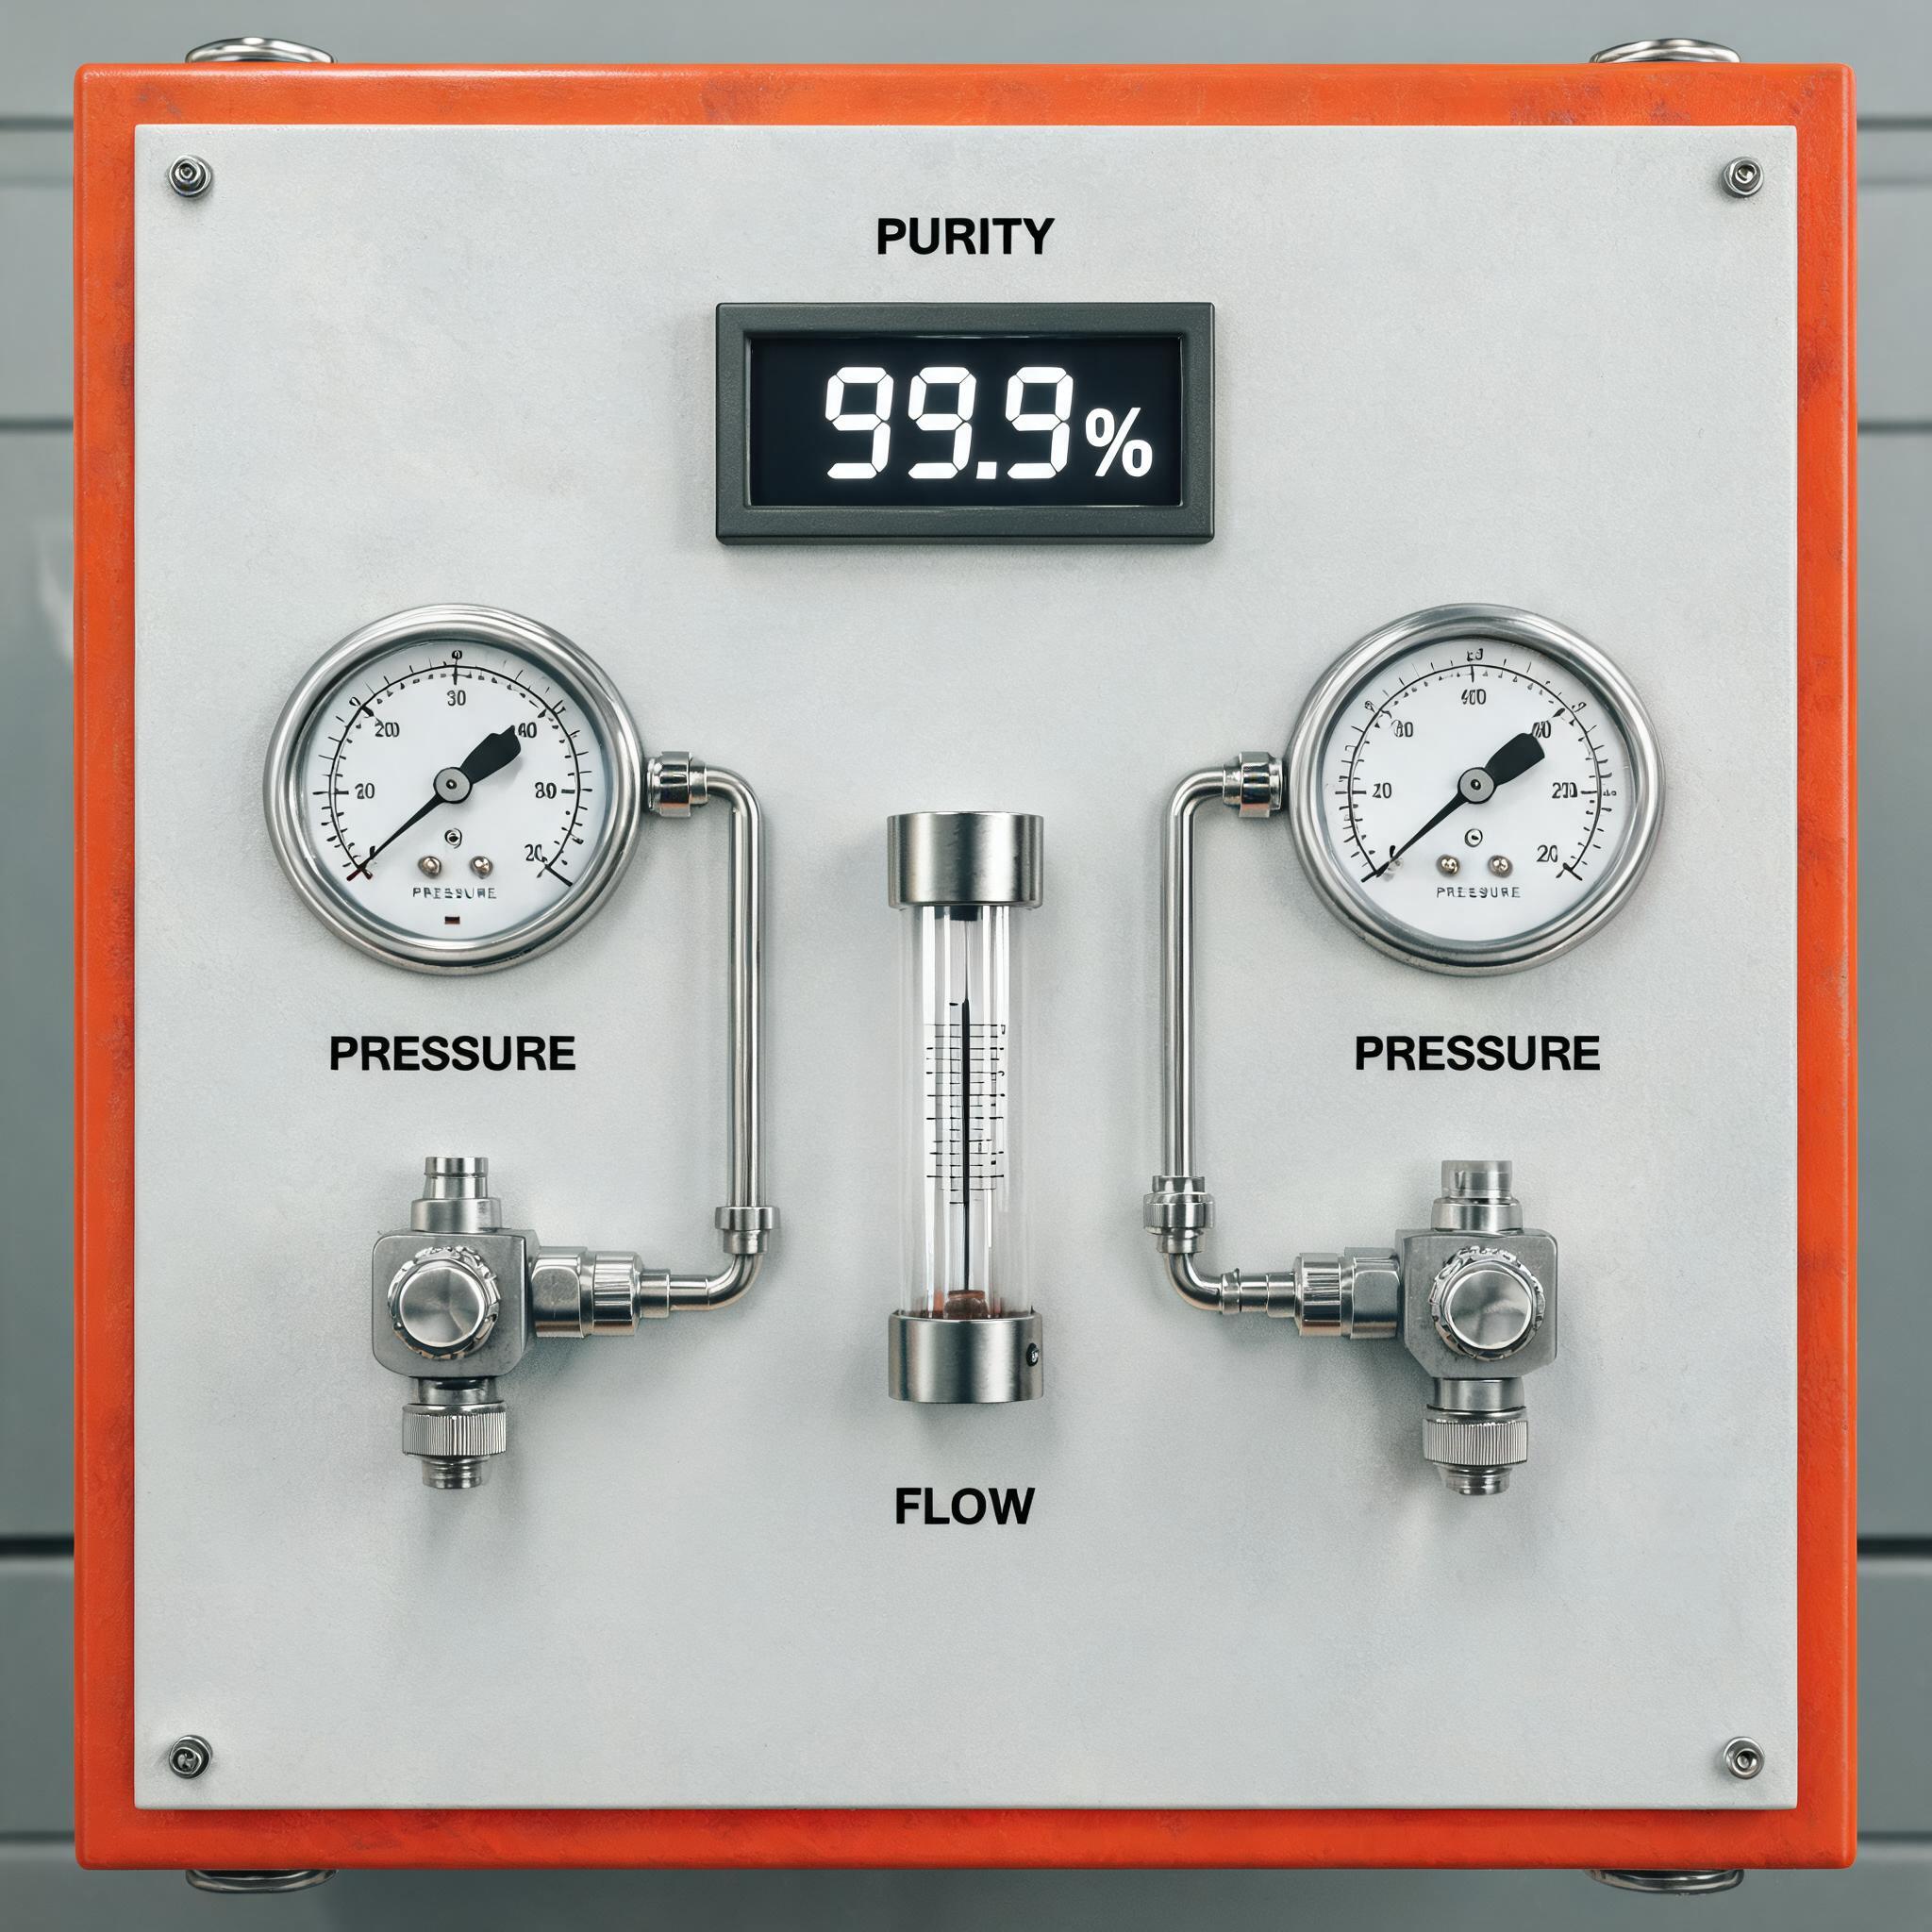
إذا كنت تقطع الفولاذ المقاوم للصدأ أو الألومنيوم على ليزر ألياف، فمن المحتمل أن يكون النيتروجين أحد أكبر نفقات المواد الاستهلاكية لديك — وغالبًا لا يأتي في المرتبة الثانية بعد دفعة الآلة نفسها فقط. تبدأ معظم الورش بغاز يتم توصيله: أسطوانات عالية الضغط مجمعة في حوامل، أو خزان سائل بموجب اتفاقية إيجار. هذا يعمل بشكل جيد عند الحجم المنخفض. ولكن مع تراكم ساعات القطع، يبدأ نموذج التوصيل يبدو مكلفًا، ويصبح السؤال هو ما إذا كان نظام مولد نيتروجين PSA المثبت في الموقع يغطي تكاليفه.
تفصل هذه المقالة المقارنة بالطريقة التي يجب أن يفعلها مدير الإنتاج: هيكل التكلفة، والنقاء واستقرار التدفق، واللوجستيات، وقابلية التوسع. وتنتهي بالحجة المضادة الصادقة — الحالات التي تظل فيها الأسطوانات هي الإجابة الصحيحة.
لماذا يهم النيتروجين في القطع بليزر الألياف
يعمل النيتروجين كغاز مساعد عندما تحتاج إلى حواف قطع نظيفة خالية من الأكسدة — عادةً على الفولاذ المقاوم للصدأ والألومنيوم والمواد المجلفنة المخصصة للحام أو التشطيب دون معالجة لاحقة. يدفع تيار النيتروجين المواد المنصهرة عبر شق القطع ويحمي منطقة القطع من الأكسجين، وهو ما يمنع طبقة الأكسيد الداكنة التي تحصل عليها عند القطع بالهواء أو الأكسجين.
ينتج عن هذه الوظيفة متطلبان:
- النقاء. يؤدي تلوث الأكسجين في الغاز المساعد إلى تغير اللون وتكوين الأكسيد على حافة القطع. يتطلب القطع بالليزر عمومًا نيتروجين بنقاء حوالي 99.9% أو أعلى، وتستفيد مقاطع الفولاذ المقاوم للصدأ الأكثر سماكة من هوامش أكثر صرامة.
- الضغط واستقرار التدفق. يحتاج رأس القطع إلى ضغط ثابت (عادةً في نطاق 0.6–0.8 MPa للعديد من التطبيقات، وأعلى للألواح السميكة على بعض الآلات). يؤدي انخفاض الضغط في منتصف العمل — وهو بالضبط ما يحدث عندما تفرغ مجموعة الأسطوانات — إلى عدم اتساق جودة الحافة وإهدار الأجزاء.
ضع هذين المتطلبين في اعتبارك، لأنهما المكان الذي تظهر فيه الاختلافات بين أوضاع التوريد بأوضح صورة.
كيف يعمل توريد الأسطوانات والخزانات — وما تكلفته
يأتي النيتروجين المُوصَّل في ثلاثة أشكال شائعة:
- أسطوانات مفردة عالية الضغط (ضغط تعبئة يقارب 200–300 بار، بضعة أمتار مكعبة من الغاز لكل منها). مريحة للاستهلاك المنخفض جدًا، لكنك تدفع علاوة لكل متر مكعب.
- مشعبات/مجموعات أسطوانات — مجموعات من الأسطوانات موصولة معًا مع صمام تحويل تلقائي. استمرارية تدفق أفضل، لكن كل أسطوانة لا تزال تحمل رسوم تعبئة خاصة بها.
- خزانات النيتروجين السائل وخزانات الدفعات الصغيرة — أكثر اقتصادًا لكل متر مكعب من الأسطوانات، لكنها تقدم رسوم إيجار وخسائر تبخر، لأن النيتروجين السائل يتبخر باستمرار حتى عندما لا تقطع.
هيكل التكلفة هنا له عدة طبقات غالبًا ما يقلل المشترون من تقديرها:
- تكلفة الغاز الأساسية. السعر لكل متر مكعب، وهو الأعلى للأسطوانات المفردة والأدنى للسائل السائب — لكنه لا يقترب أبدًا من تكلفة فصل النيتروجين الخاص بك من الهواء.
- رسوم التوصيل والوقود الإضافية. تُفرض على كل عملية توصيل، وترتفع مع أسعار الوقود والمسافة.
- رسوم الإيجار/المواد الخطرة. إيجار شهري للأسطوانة أو الخزان، بالإضافة إلى رسوم المناولة التي تظهر كبنود منفصلة.
- خسائر التبخر والمتبقي. تفقد حسابات السائل المنتج بسبب التبخر؛ وغالبًا ما تحتفظ الأسطوانات المرتجعة بغاز متبقٍ دفعت مقابله ولكن لا يمكنك استخدامه.
- الأعباء الإدارية. الطلب والاستلام ومطابقة الفواتير وإدارة لوجستيات الإرجاع كلها تستهلك ساعات عمل.
تبدو هذه البنود منفردة صغيرة. ولكن مجتمعة، تعني أن سعر الغاز المُوصَّل لكل متر مكعب يمكن أن يكون مضاعفًا لتكلفة توليد النيتروجين في الموقع — وهو الحجة الاقتصادية الكاملة للتوليد. نتناول جانب المولد من الميزانية بالتفصيل في تفصيل تكلفة مولد نيتروجين PSA.
كيف يعمل التوليد في الموقع بنظام PSA
يأخذ مولد الامتزاز بتأرجح الضغط (PSA) الهواء المضغوط — الذي من المحتمل أن ورشتك تنتجه بالفعل — ويمرره عبر أعمدة غربال جزيئي كربوني تمتص الأكسجين والرطوبة وثاني أكسيد الكربون، ويوفر النيتروجين بشكل مستمر. تتبادل الأعمدة بين الامتزاز والتجديد، لذا يكون الإنتاج ثابتًا طالما يغذيه الضاغط.
تم تحديد مولد النيتروجين PSA من Xinhong للقطع بالليزر عند نقاء 99.9%, تدفق 10–80 m³/h، و ضغط خرج 0.6–0.8 MPa، في مساحة تركيب مدمجة مع شهادة CE. ولأن الغاز يُنتج من الهواء المحيط، فإن تكلفة المدخلات المستمرة هي أساسًا الكهرباء لتشغيل الضاغط — لا توصيل، ولا إيجار، ولا تبخر. تذكر Xinhong عائد استثمار خلال 6–12 شهرًا على صفحة المنتج للورش التي تستغني عن النيتروجين المعبأ؛ تعتمد فترة الاسترداد الفعلية على الاستهلاك وأسعار الغاز المحلية، لذا تعامل مع هذا النطاق كرقم معلن وليس ضمانًا لكل ورشة.
للحصول على نظرة أوسع حول كيف يحل هذا النموذج محل الغاز المُوصَّل بالكامل، راجع مقالتنا عن توليد النيتروجين في الموقع ليحل محل التوريد بالأسطوانات والسائب. وللحصول على الصورة الكاملة — اختيار الغاز المساعد والنقاء وتحديد حجم المولد والتكلفة — راجع دليلنا للغاز المساعد وتوليد النيتروجين بنظام PSA لورش القطع بالليزر.
مقارنة مباشرة
هيكل التكلفة
الأسطوانات والخزانات هي مصروف تشغيلي محض: تدفع لكل متر مكعب إلى الأبد، بالإضافة إلى التوصيل والإيجار والرسوم الإضافية التي لا تتحكم فيها. يحول مولد PSA معظم ذلك إلى شراء رأسمالي ثابت بالإضافة إلى الكهرباء والصيانة الروتينية (عناصر الترشيح، وخدمة الغربال الجزيئي الدورية). وكلما زاد القطع، أصبحت تكلفة النيتروجين لكل متر مكعب أكثر ثباتًا. عند الاستهلاك المنخفض، قد تظل التكلفة الرأسمالية لكل متر مكعب تتجاوز السعر المُوصَّل — ولهذا بالضبط يعتمد القرار على حجمك.
النقاء واستقرار التدفق
يحافظ نظام PSA الذي تتم صيانته بشكل صحيح على نقائه المحدد باستمرار، ويغطي نطاق خرج المولد 0.6–0.8 MPa متطلبات القطع النموذجية دون انخفاض الضغط الذي تختبره عندما تفرغ مجموعة الأسطوانات. يمكن للتوريد بالأسطوانات أن يوفر نقاءً عاليًا، لكن الاستقرار يعتمد على انتظام التحويل وسلامة المشعب؛ تعتمد أنظمة الخزانات على سعة المبخر، والتي قد تقصر أثناء القطع المستمر عالي التدفق. ملاحظة تشغيلية لأي تركيب PSA: يحتاج المولد إلى إمداد هواء مضغوط موثوق وبحجم مناسب في المنبع — الهواء الجاف والمرشح هو ما يحمي الغربال الجزيئي ومواصفة النقاء.
اللوجستيات
الغاز المُوصَّل يعني عمليات توصيل مجدولة، ومساحة رصيف، وتخزين آمن للأسطوانات، وتدريب على المناولة، والمخاطر التشغيلية لنفاد الغاز في منتصف الوردية — فالوردية الليلية التي تستهلك المشعب في الساعة 2 صباحًا توقف الليزر حتى وصول شاحنة الصباح. يزيل التوليد في الموقع سلسلة التوريد من المعادلة: طالما يعمل الضاغط، يتوفر النيتروجين. ولهذا أيضًا فإن مولدات النيتروجين المتنقلة والمحمولة غالبًا تتفوق على توصيل الأسطوانات للعمل الميداني، والورش متعددة المباني، والمواقع ذات وصول غير منتظم للتوصيل.
قابلية التوسع
مع الأسطوانات، يعني التوسع المزيد من الأسطوانات، وعمليات توصيل أكثر تكرارًا، وربما خزانًا أكبر — كل خطوة تضيف تكلفة وتعقيدًا. مع PSA، تحدد حجم الوحدة وفق ذروة طلب التدفق. يغطي نطاق 10–80 m³/h لمولد Xinhong نطاقًا واسعًا من مهام القطع بالليزر؛ وما يحدد الحجم سيأتي لاحقًا. إذا نما الاستهلاك أكثر، يمكن إضافة سعة إضافية بدلًا من إعادة التفاوض مع مورد الغاز.
ما يحدد حجم المولد
يتلخص تحديد حجم مولد PSA في التدفق، المقاس بالمتر المكعب في الساعة (m³/h). ويُحدد هذا الرقم بما يلي:
- نوع المادة وسماكتها. يتطلب الفولاذ المقاوم للصدأ الأكثر سماكة تدفق غاز مساعد أعلى؛ ويرتفع استهلاك النيتروجين بشكل حاد مع سمك اللوح.
- ساعات القطع. دورة التشغيل لكل وردية — فالليزر الذي يقطع بالنيتروجين 8 ساعات يوميًا يستهلك أكثر بكثير من الذي يقطع ساعتين.
- عدد الليزرات المُغذاة. يمكن لمولد واحد تزويد رؤوس قطع متعددة إذا بقي إجمالي التدفق ضمن السعة.
- متطلب الضغط. يجب أن يطابق نطاق الخرج 0.6–0.8 MPa طلب رأس القطع عند التدفق المطلوب.
تمرين عملي لتحديد الحجم: اجمع ذروة طلب النيتروجين المتزامن عبر جميع الليزرات عند أثقل سماكة شائعة لديك، وأضف هامشًا للعمل المستقبلي، وطابق ذلك مع منحنى تدفق المولد عند النقاء المطلوب. يظهر نقص الحجم على شكل انخفاض النقاء تحت الحمل — وهو سبب آخر للعمل من بيانات استهلاك حقيقية بدلًا من التقديرات.
متى تظل الأسطوانات منطقية
يجب أن تقول المقارنة الصادقة هذا بصراحة: المولد ليس تلقائيًا الإجابة الصحيحة. يظل التوريد بالأسطوانات أو الخزانات الخيار المعقول عندما:
- يكون الاستهلاك منخفضًا حقًا. قد لا تستهلك ورشة تقطع الفولاذ المقاوم للصدأ أحيانًا، أو تشغل الليزر بالهواء والأكسجين معظم الوقت، ما يكفي من النيتروجين لاستهلاك تكلفة المولد.
- يكون الاستخدام عرضيًا أو قائمًا على المشاريع. العقود قصيرة الأجل، أو أعمال النماذج الأولية، أو الإنتاج الموسمي لا تبرر معدات رأسمالية.
- تكون المساحة أو الطاقة أو سعة الضاغط محدودة. يحتاج نظام PSA إلى مساحة أرضية وإمداد هواء مضغوط موثوق؛ والورشة التي تفتقر إلى أي منهما قد تواجه استثمارًا إضافيًا فقط لدعم التوليد.
- يكون رأس المال غير متاح أو أفضل استخدامًا في مكان آخر. الغاز المُوصَّل لا يتطلب رأس مال — أحيانًا تكون هذه المرونة أهم من التوفير طويل الأجل.
الخط الفاصل هو الاستهلاك. إذا كان إنفاقك الشهري على النيتروجين متواضعًا ومستقرًا، فاحتفظ بعقد التوصيل. أما إذا كنت تراقب مجموعات الأسطوانات تفرغ أسبوعيًا، أو رسوم إيجار الخزان والتبخر ترتفع باستمرار، فاحسب الأرقام — عائد الاستثمار المعلن 6–12 شهرًا لمولد Xinhong موجود لأن العديد من الورش تتجاوز هذا الخط أسرع مما تتوقع.
الأسئلة الشائعة
ما النقاء الذي يحتاجه النيتروجين للقطع بالليزر؟
يتطلب القطع الخالي من الأكسدة على الفولاذ المقاوم للصدأ والألومنيوم عمومًا نقاء 99.9% أو أفضل. النقاء الأقل يدخل الأكسجين إلى تيار الغاز المساعد، مما يسبب أكسدة الحافة وتغير لونها. مولد Xinhong PSA محدد بنقاء 99.9%، وهو يغطي تطبيقات القطع النظيف القياسية.
كم يستهلك ليزر الألياف فعليًا من النيتروجين؟
يعتمد الاستهلاك على سمك المادة وحجم الفوهة وساعات القطع — فالألواح السميكة والفوهات الأكبر تزيد التدفق بشكل كبير. لا يوجد رقم واحد؛ النهج العملي هو تتبع استخدامك الحالي للغاز المُوصَّل على مدى شهر، مما يمنحك أساس تحديد الحجم ومعيار التوفير لتقييم المولد.
هل ضغط 0.6–0.8 MPa كافٍ للقطع؟
لمجموعة واسعة من أعمال قطع الفولاذ المقاوم للصدأ والألومنيوم، نعم — يغطي هذا النطاق متطلبات الغاز المساعد النموذجية للتطبيقات المحددة لمولد Xinhong. قطع الألواح السميكة جدًا على بعض تكوينات الآلات يتطلب ضغوطًا أعلى، وهي مواصفة يجب تأكيدها لليزر الخاص بك قبل اختيار أي نظام توريد.
ماذا يحتاج المولد إلى جانب الوحدة نفسها؟
يحتاج مولد PSA إلى إمداد هواء مضغوط بسعة كافية لطلب التغذية للمولد، بالإضافة إلى معالجة الهواء (التجفيف والترشيح) لحماية الغربال الجزيئي. التوصيل الكهربائي والمساحة الأرضية متواضعان نظرًا للمساحة المدمجة، لكن الضاغط والمجفف جزءان أساسيان من تكلفة النظام الإجمالية ويجب تضمينهما في أي حساب لعائد الاستثمار.
اختر آلتك مع Xinhong CNC
يتلخص قرار الأسطوانات مقابل المولد في ملف الاستهلاك الخاص بك — وأسرع طريقة لحسمه هي بالأرقام الحقيقية. أرسل إلى Xinhong CNC موادك، والسماكات النموذجية، وساعات القطع، وترتيب النيتروجين الحالي، ويمكننا أن نوصي بما إذا كان مولد النيتروجين PSA يناسب دورة تشغيلك وما الحجم المنطقي. أرسل تفاصيل طلبك عبر نموذج الاستفسار للبدء.