
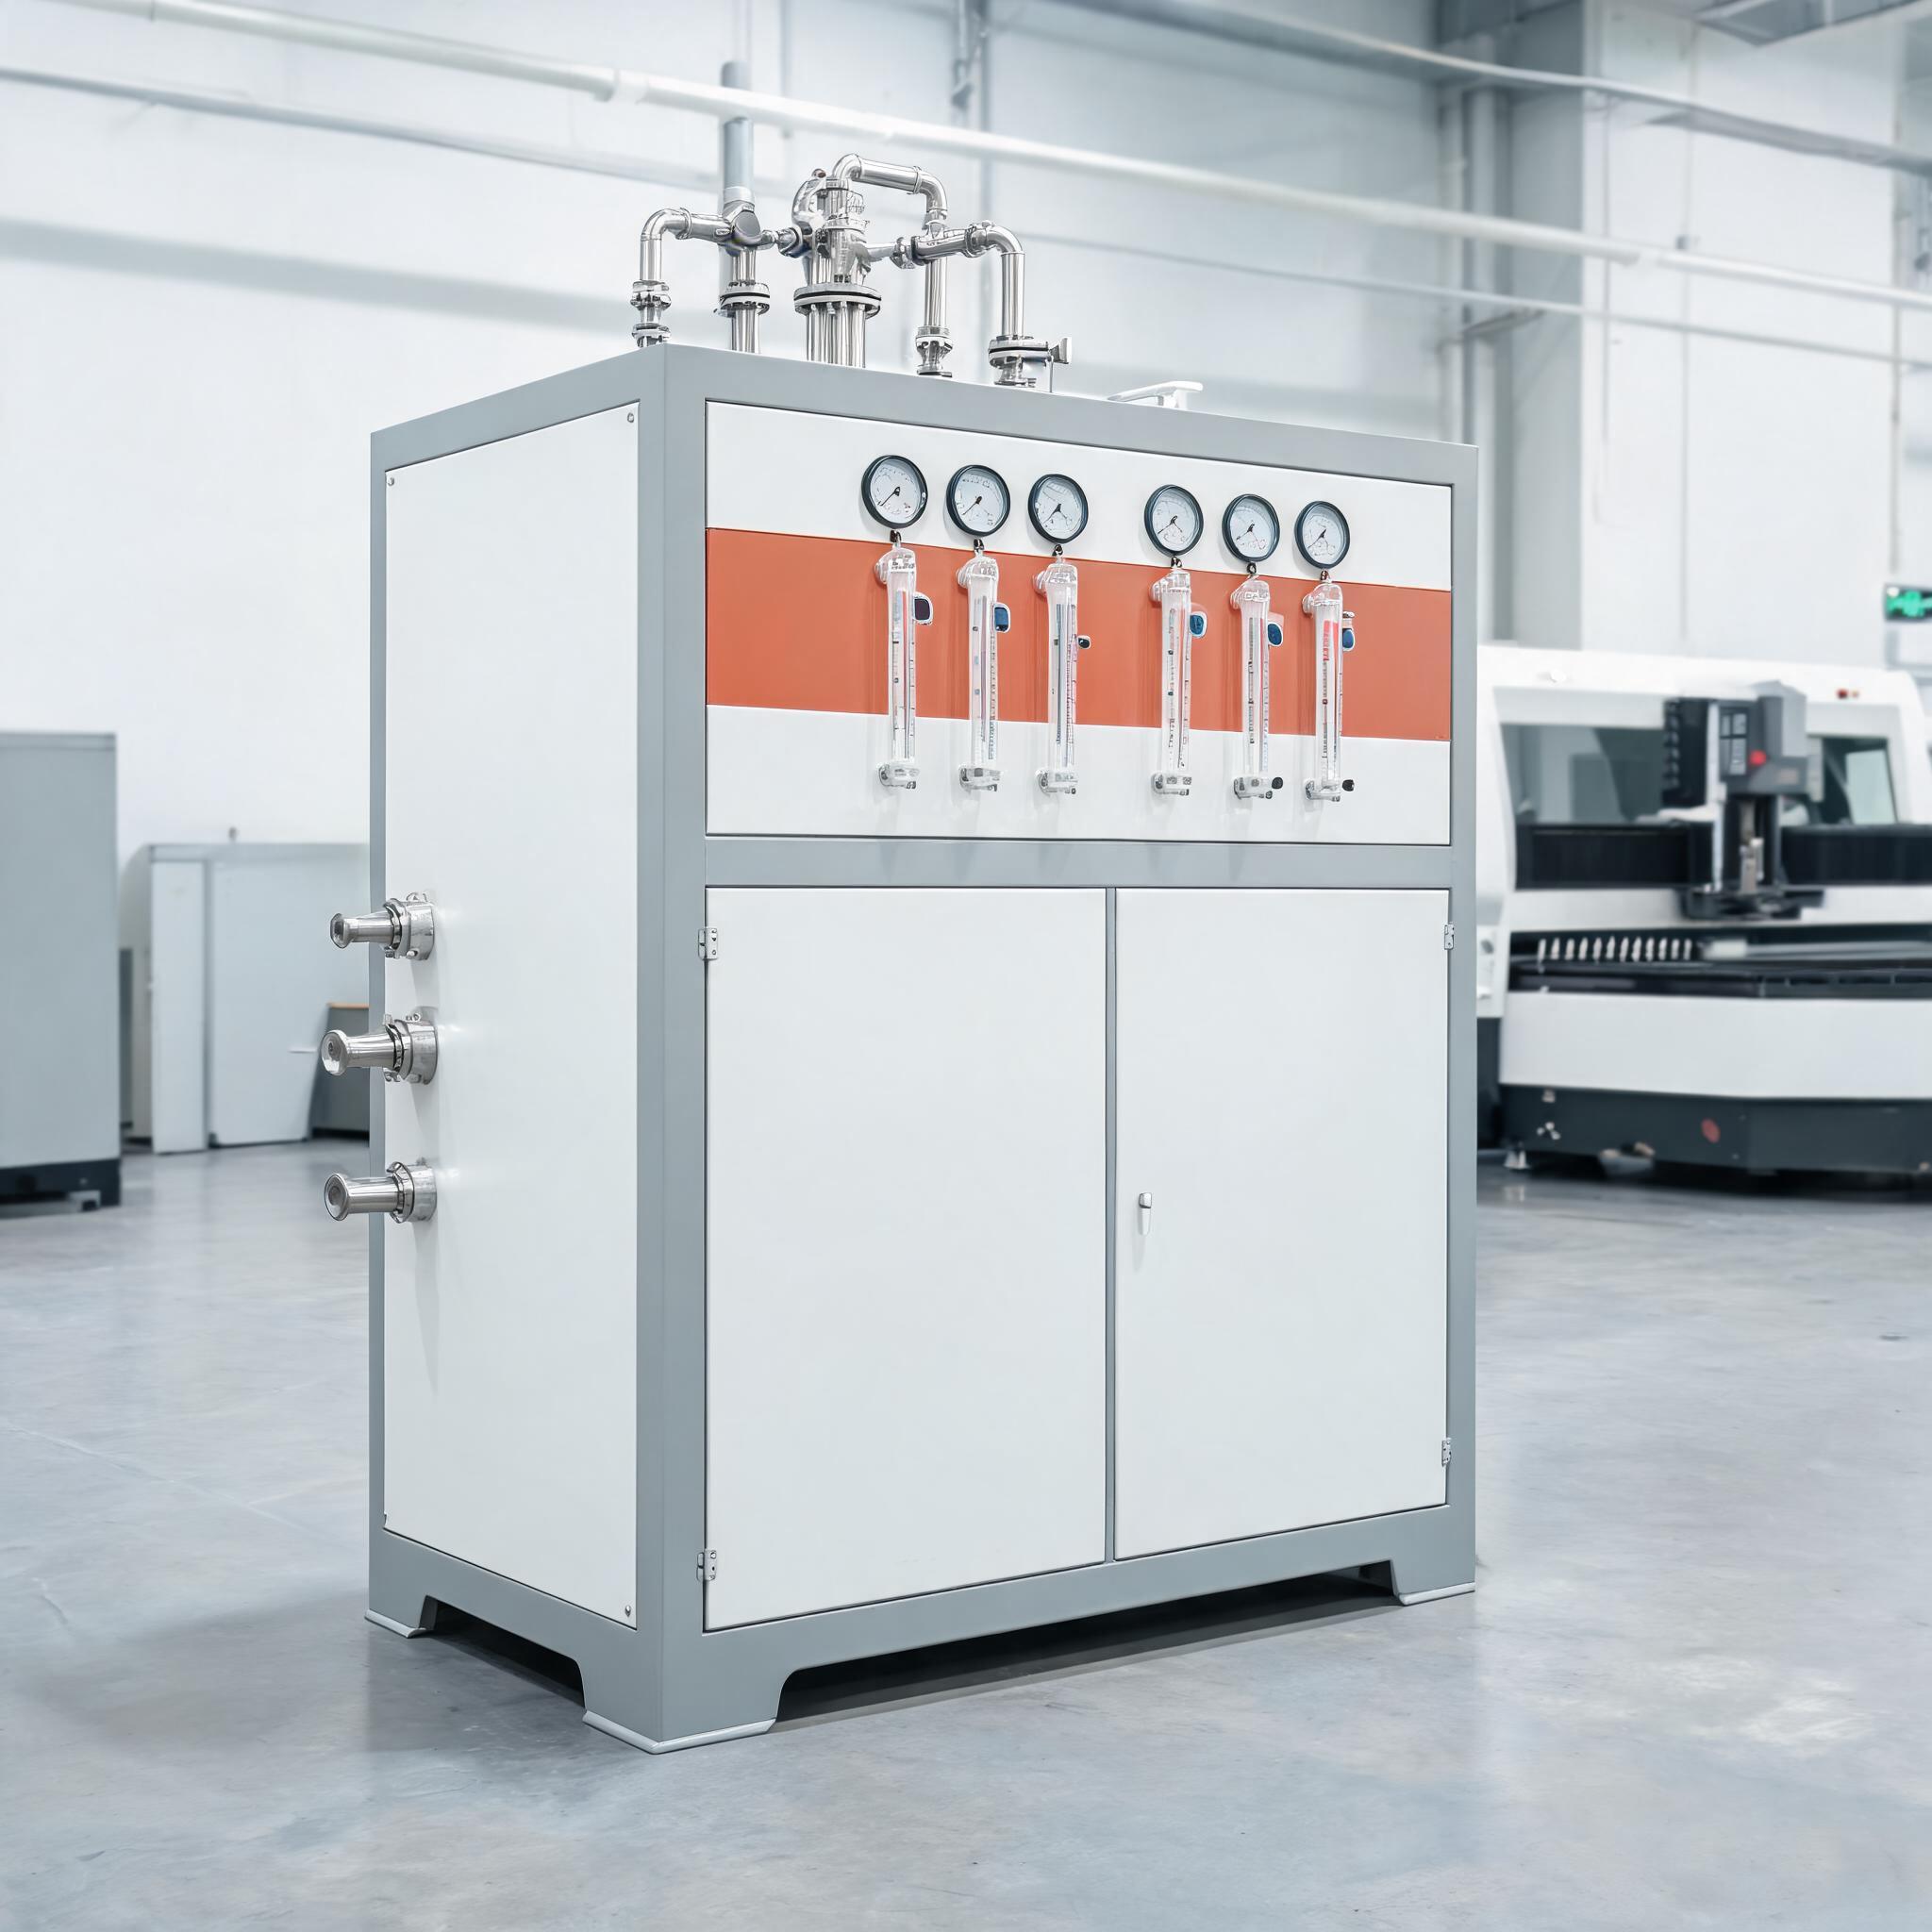
Den komplette guide til hjælpegas og PSA-nitrogengenerering til fiberlaserskæring: hvilken gas passer til hvilket materiale, flasker kontra generering på stedet, hvordan du dimensionerer renhed og flow, og tilbagebetalingsberegningen på 6-12 måneder for virksomheder med flere skift.
Købsguide · Procesgas og nitrogenproduktion
Procesgasregningen, som ingen budgetterer med
Købere sammenligner lasereffekt, bordstørrelse og pris – og opdager derefter, at procesgas er en af de største tilbagevendende omkostninger ved fiberlaserskæring. Nitrogenforbruget på rustfrit stål og aluminium er den primære drivkraft: Tykt rustfrit stål ved højt tryk kan forbruge mere gas om året end maskinens elforbrug. Ilt på kulstofstål er langt billigere, men i det øjeblik din materialemix omfatter rustfrit stål eller aluminium – hvor lyse, oxidfrie kanter kræver nitrogen af høj renhed ved højt tryk – bliver gasforsyningen en strategisk beslutning, ikke bare en driftsudgift.
Denne guide er samlingspunktet for den beslutning: hvilken gas passer til hvilket materiale, hvornår flasker eller bulkvæske giver mening frem for PSA-nitrogenproduktionpå stedet, hvordan man dimensionerer renhed og flow, og hvordan tilbagebetalingsberegningen ser ud.
Hovedpunkter:
• Kulstofstål skæres med ilt; rustfrit stål og aluminium kræver nitrogen af høj renhed
• 99,9 % renhed er standarden for fiberlaserskæring af rustfrit stål og aluminium
• Flasker passer til lav volumen; virksomheder med flere skift går over til PSA-produktion på stedet
• Match generatorens flow til det maksimale skærebehov, ikke gennemsnitsforbruget
• Efter tilbagebetaling falder driftsomkostningen til trykluft og månedlige filterskift
Hvilken gas til hvilket materiale
| Materiale | Procesgas | Hvorfor | Omkostningsprofil |
|---|---|---|---|
| Kulstofstål | Ilt | Eksoterm reaktion tilfører skæreenergi; essentiel ved tyk plade | Lav |
| Rustfrit stål | Nitrogen (høj renhed) | Lys, oxidfri kant; inert atmosfære forhindrer misfarvning | Højt – både gasflow og tryk stiger med tykkelsen |
| Aluminium | Nitrogen (høj renhed) | Oxidfrie kanter; forhindrer den klæbrige slagge, som luft ville efterlade | Høj |
| Galvaniseret / tynd kulstof | Ilt eller nitrogen efter kantkrav | Krav til kantfinish afgør; oxidation er acceptabel til konstruktionsarbejde | Lav til mellem |
Gasstrategien følger din materialemix. En virksomhed, der kun skærer kulstofstål, kan køre økonomisk med ilt. En virksomhed, der skærer rustfrit køkkenudstyr eller aluminiumspaneler, brænder hurtigt gennem nitrogenbudgettet – og det er her, forsyningsmetoden betyder mest.
Flasker, bulkvæske eller PSA-produktion på stedet
Tre forsyningsveje dækker stort set enhver virksomhed. Den rigtige afhænger af volumen, skiftmønster og hvor meget forsyningsrisiko du kan tolerere:
- Højtryksflasker: ingen kapitalinvestering, øjeblikkelig start. Passer til lav volumen eller backup. Ulemper: lejeafgifter, leveringslogistik, lagerplads, håndtering af flasker og regulatorbegrænsninger, som kan sakke bagud i forhold til det maksimale procesgasbehov ved tykke emner.
- Bulkvæske (dewar eller tank): bedre enhedspris ved høj volumen, men kontrakter, telemetri og afhængighed af leverandøren følger med.
- PSA-produktion på stedet: producerer nitrogen af trykluft efter behov – ingen leverancer, ingen flasker, ingen afhængighed af leverandør. En PSA-nitrogengenerator til laserskæring ved 99,9 % renhed med 10–80 m³/t justerbart flow dækker procesgasbehovet for fiberlasermaskiner fra 1000W til 12000W.
De detaljerede afvejninger findes i vores omkostningssammenligning af nitrogenflasker vs. nitrogengenerator, og den driftsmæssige overgang er beskrevet i udskiftning af flaske- og bulkforsyning med produktion på stedet. Til mobil eller arbejde på flere lokationer er portabel produktion vs. flaskelevering en separat beslutning med sin egen økonomi.
Sådan fungerer PSA – og hvilken renhed du reelt har brug for
PSA (Pressure Swing Adsorption) leder trykluft gennem karbonmolekylsigtlag, som adsorberer ilt og lader nitrogen passere. To lag skifter mellem adsorption og regenerering og producerer en kontinuerlig forsyning uden forbrugskemikalier. Hvad sigten gør, hvordan den nedbrydes, og hvornår den skal udskiftes, er beskrevet i sådan fungerer karbonmolekylsigter.
Om renhed: 99,9 % er arbejdsstandarden for fiberlaserskæring af rustfrit stål og aluminium, hvilket giver lyse, oxidfrie kanter. Højere renheder (99,99 %, 99,999 %) findes til specialarbejde, men de reducerer generatorens ydelse ved samme kompressorkapacitet – renhed og flow går på kompromis med hinanden. Korrekt dimensionering af denne balance er kernen i valg af renhed og flow.
Dimensionering af generator til din skæremaskine
- Flow: Xinhong's PSA-enhed leverer 10–80 m³/t, justerbar i realtid for at matche skærebehovet – og matcher behovet for fiberlasere fra 1000W til 12000W. Maskiner over 12kW kræver en større konfiguration; dimensionér efter det maksimale procesgasforbrug ved dit tykkeste regelmæssige rustfrie emne, ikke årsgennemsnittet.
- Tryk: enheden tager trykluftindløb på 0,6–0,8 MPa; automatisk trykregulering med manuel overstyring holder flowet stabilt i perioder med maksimal skæring og forhindrer de trykfald, der forringer kantkvaliteten.
- Luftkvalitet: dobbelt filtreringstrin plus membranseparering fjerner fugt og partikler, før nitrogenet når skærehovedet – forurenet gas er årsag til grubdannelse og oxidation på skærekanterne.
- Kompressor: generatorens behov afhænger af din flowindstilling; dimensionér luftkompressoren efter dit nitrogenforbrug, ikke omvendt.
Driftsomkostning og tilbagebetaling
Når en PSA-generator er installeret, er de tilbagevendende omkostninger den elektricitet, din eksisterende luftkompressor bruger, og et månedligt filterskift – selve PSA-sigtlagene holder typisk i over 5 år under normale forhold. Sammenlignet med flaskeforsyning (leje, levering, håndtering) ligger typisk tilbagebetaling på 6–12 måneder for flerskiftsdrift, hvorefter gasomkostningen pr. emne falder til trykluftomkostningen. Hvor pengene præcist går hen, og hvilke poster der afgør tilbagebetalingsperioden, er opdelt i omkostningsopdelingen for PSA-generatoren.
Tjekliste for nitrogenforsyning
- Forbrugsprofil: log nitrogenforbruget over en repræsentativ uge, inklusive de maksimale rustfrie emner
- Renhedskrav: 99,9 % til standard skæring af rustfrit stål/aluminium; verificér før overdimensionering
- Maksimalt flow: dimensionér til det tykkeste regelmæssige nitrogen-skæreemne plus 20–30 % margen
- Kompressorkapacitet: match indløbstryk (0,6–0,8 MPa-klasse) og luftlevering til generatorens behov
- Filtrering: bekræft dobbelttrinsfiltrering og membranseparering for tør, partikelfri nitrogen
- Støj og fodaftryk: kompakt installation ved gulvet (Xinhong's enhed kører under 75dB) frem for et dedikeret teknikrum
- Servicemodel: lokal tilgængelighed af filterpatroner; langsigtet support til sigtudskiftning
Relaterede dybdegående emner
- Nitrogenproduktion på stedet: udskiftning af flaske- og bulkforsyning
- Nitrogen af høj renhed: valg af renhed og flow til laserskæring
- Karbonmolekylsigte: hvordan den fungerer, og hvornår den skal udskiftes
- Omkostningsopdeling for PSA-nitrogengenerator
- Hvornår en portabel nitrogengenerator slår flaskelevering
Relateret sammenligning
Gasudstyr
- PSA-nitrogengenerator til laserskæring – 99,9 % renhed, 10–80 m³/t, til 1000W–12000W maskiner
Køber du stadig nitrogen på flaske?
Send os dit laser-effektforbrug, materialeblanding og ugentlige nitrogenforbrug. Vi dimensionerer et PSA-genereringsanlæg og viser dig tilbagebetalingen ud fra dit faktiske forbrug.
Anmod om en vurdering af nitrogenforsyningen