
De fleste fiberlaserværksteder, der betaler for nitrogen på flasker eller dewar, vurderer på et tidspunkt PSA-generering på stedet. Denne artikel sammenligner omkostningsstruktur, renhed og flowstabilitet, logistik og skalerbarhed mellem de to forsyningsformer og identificerer de driftsprofiler, hvor flaskeforsyning stadig giver mening.
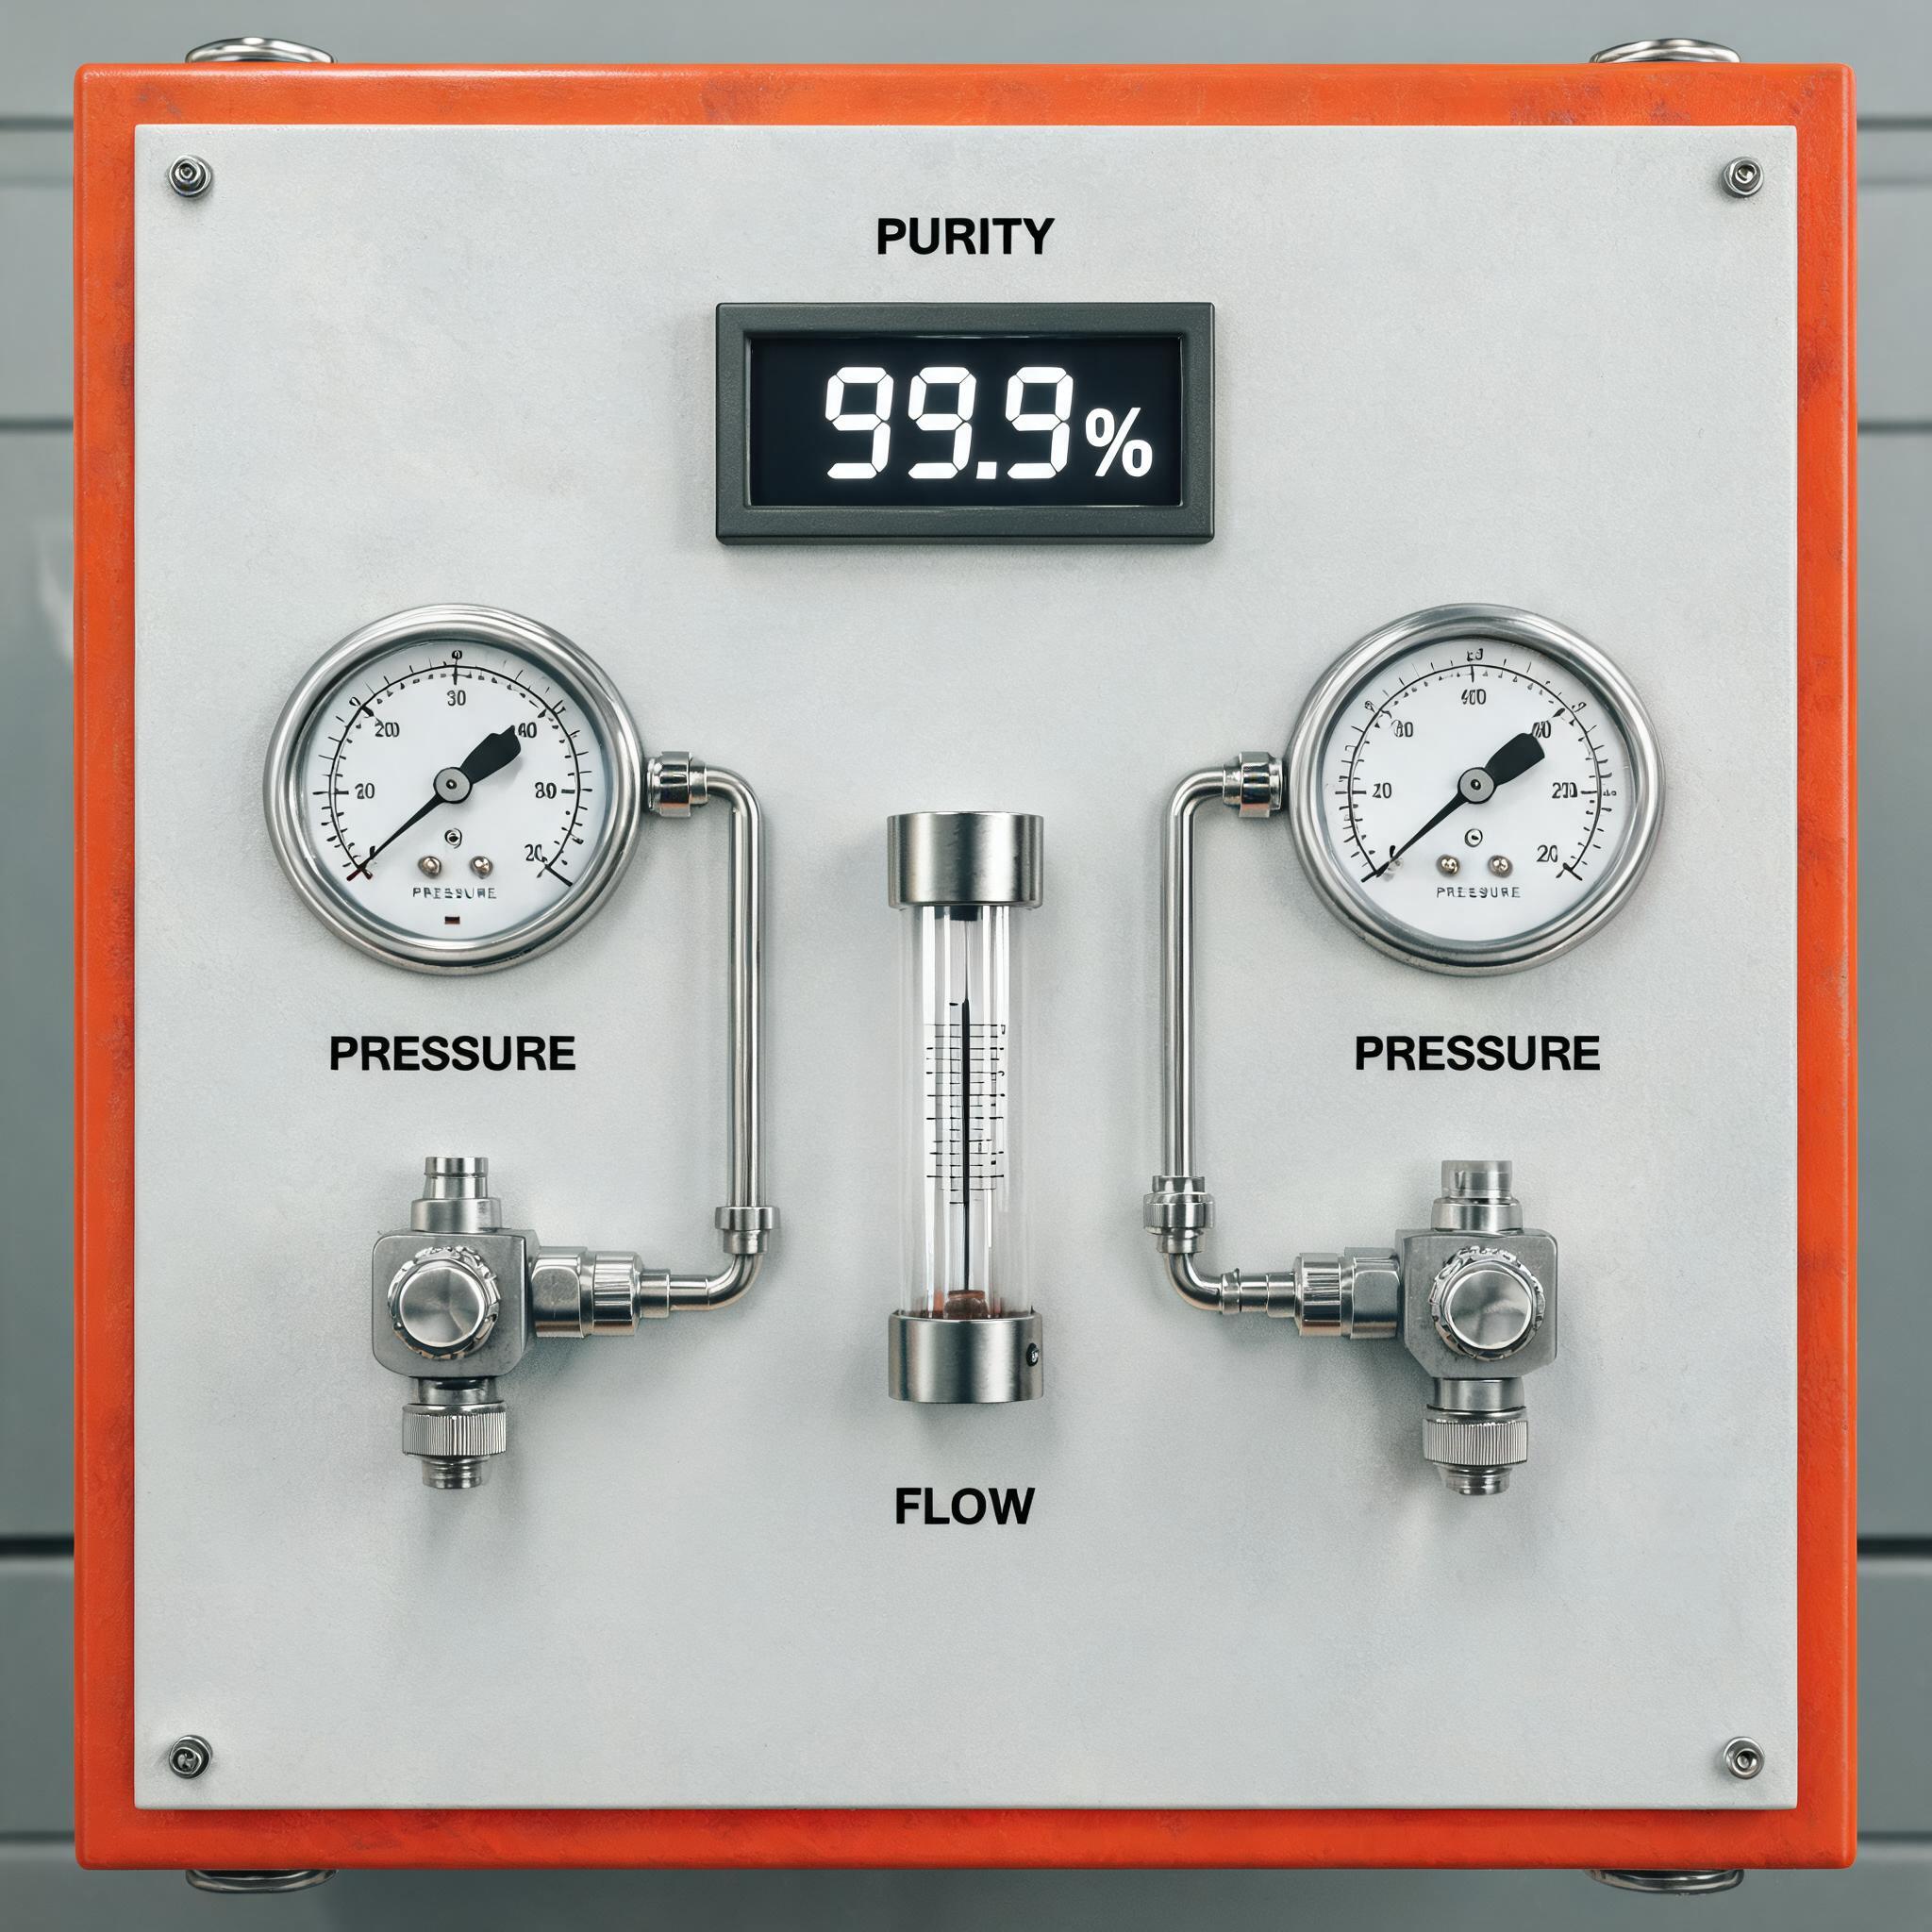
Hvis du skærer rustfrit stål eller aluminium på en fiberlaser, er nitrogen sandsynligvis en af dine største forbrugsudgifter — ofte kun overgået af selve maskinbetalingen. De fleste værksteder starter med leveret gas: højtrykscylindere bundet sammen i stativer eller en flydende dewar på lejeaftale. Det fungerer fint ved lav volumen. Men efterhånden som skæretimerne akkumuleres, begynder leveringsmodellen at se dyr ud, og spørgsmålet bliver, om et PSA-nitrogengeneratoranlæg tjener sig selv ind.
Denne artikel nedbryder sammenligningen, som en produktionsleder bør: omkostningsstruktur, renhed og flowstabilitet, logistik og skalerbarhed. Den slutter med det ærlige modargument — de situationer, hvor cylindere stadig er det rigtige svar.
Hvorfor nitrogen er vigtigt for fiberlaserskæring
Nitrogen fungerer som hjælpegas, når du har brug for rene, oxidfrie skærekanter — typisk på rustfrit stål, aluminium og galvaniseret materiale, der skal svejses eller efterbehandles uden yderligere proces. Nitrogenstrålen blæser smeltet materiale gennem skærespalten og beskytter skærezonen mod ilt, hvilket forhindrer det mørke oxidlag, du får ved skæring med luft eller ilt.
To krav følger af denne funktion:
- Renhed. Ilkontaminering i hjælpeglasset giver misfarvning og oxidannelse på skærekanten. Laserskæring kræver generelt nitrogen med en renhed på ca. 99,9 % eller højere, og tykkere rustfrie sektioner har gavn af endnu strammere marginer.
- Tryk- og flowstabilitet. Skærehovedet har brug for et konsistent tryk (almindeligvis i området 0,6–0,8 MPa for mange anvendelser, højere for tyk plade på nogle maskiner). Trykfald midt i et job — præcis det, der sker, når en cylindergruppe tømmes — forårsager inkonsistent kantkvalitet og kasserede emner.
Husk disse to krav, for det er her, forskellene mellem forsyningsformerne viser sig tydeligst.
Hvordan cylinder- og dewarforsyning fungerer — og hvad det koster
Leveret nitrogen fås i tre almindelige formater:
- Enkelte højtrykscylindere (ca. 200–300 bar fyldtryk, et par kubikmeter gas hver). Praktisk ved meget lavt forbrug, men du betaler en merpris pr. kubikmeter.
- Cylindermanifolds/pakker — bundter af cylindere forbundet med automatisk omkobling. Bedre flowkontinuitet, men hver cylinder bærer stadig sin egen fyldningsafgift.
- Flydende dewars og mikrobulk-tanke — mere økonomisk pr. kubikmeter end cylindere, men indfører lejeafgifter og fordampningstab, da flydende nitrogen kontinuerligt fordamper, selv når du ikke skærer.
Omkostningsstrukturen her har flere lag, som købere ofte undervurderer:
- Råvareomkostning for gas. Prisen pr. kubikmeter, som er højest for enkelte cylindere og lavest for bulkvæske — men aldrig nærmer sig omkostningen ved at separere din egen nitrogen fra luft.
- Leverings- og brændstoftillæg. Opkræves ved hver levering, og de stiger med brændstofpriser og afstand.
- Leje-/farligt-gods-gebyrer. Månedlig leje af cylinder eller dewar plus håndteringsgebyrer, der fremgår som separate linjeposter.
- Fordampnings- og resttab. Væskekonti mister produkt til fordampning; returnerede cylindere indeholder ofte restgas, du har betalt for, men ikke kan bruge.
- Administrativt overhead. Bestilling, modtagelse, afstemning af fakturaer og håndtering af returlogistik bruger alle arbejdstimer.
Hver for sig ser disse linjeposter små ud. Stablet sammen betyder de, at den leverede gaspris pr. kubikmeter kan være et multiplum af, hvad det koster at generere nitrogen på stedet — hvilket er hele det økonomiske argument for generering. Vi gennemgår generatorsiden af regnskabet i detaljer i vores omkostningsopdeling for PSA-nitrogengenerator.
Hvordan PSA-generering på stedet fungerer
En Pressure Swing Adsorption (PSA)-generator tager komprimeret luft — som dit værksted sandsynligvis allerede producerer — sender den gennem karbonmolekylsigte-kolonner, der adsorberer ilt, fugt og CO2, og leverer nitrogen kontinuerligt. Kolonnerne skifter mellem adsorption og regenerering, så output er stabilt, så længe kompressoren forsyner den.
Xinhong PSA-nitrogengeneratoren til laserskæring er specificeret til 99,9 % renhed, 10–80 m³/h flow, og 0,6–0,8 MPa udgangstryk, i et kompakt fodaftryk med CE-certificering. Fordi gassen produceres fra omgivende luft, er den løbende inputomkostning i det væsentlige elektricitet til at drive kompressoren — ingen levering, ingen leje, ingen fordampning. Xinhong angiver en tilbagebetalingstid på 6–12 måneder på produktsiden for værksteder, der eliminerer flasket nitrogen; din faktiske tilbagebetaling afhænger af forbrug og lokale gaspriser, så betragt intervallet som den angivne figur snarere end en garanti for hvert værksted.
For et bredere kig på, hvordan denne model erstatter leveret gas helt, se vores artikel om nitrogengenerering på stedet, der erstatter cylinder- og bulklevering. Og for det komplette billede — valg af hjælpegas, renhed, dimensionering af generator og omkostninger — se vores guide til hjælpegas og PSA-nitrogengenerering for laserskæringsværksteder.
Direkte sammenligning
Omkostningsstruktur
Cylindere og dewars er ren driftsudgift: du betaler pr. kubikmeter for evigt, plus levering, leje og tillæg, som du ikke kontrollerer. En PSA-generator konverterer det meste af dette til et fast kapitalkøb plus elektricitet og rutinemæssig vedligeholdelse (filterelementer, periodisk service af molekylsigte). Jo mere du skærer, jo fladere bliver din nitrogenomkostning pr. kubikmeter. Ved lavt forbrug kan kapitalomkostningen pr. kubikmeter stadig overstige den leverede pris — hvilket netop er grunden til, at beslutningen afhænger af din volumen.
Renhed og flowstabilitet
Et korrekt vedligeholdt PSA-system holder sin specificerede renhed kontinuerligt, og generatorens udgangsområde på 0,6–0,8 MPa dækker typiske skærekrav uden det trykfald, du oplever, når en cylindergruppe tømmes. Cylinderforsyning kan levere høj renhed, men stabiliteten afhænger af omkoblingsdisciplin og manifoldens tilstand; dewar-systemer afhænger af fordamperkapacitet, som kan komme til kort under vedvarende højflowsskæring. En driftsbemærkning til enhver PSA-installation: generatoren har brug for en pålidelig, tilstrækkeligt dimensioneret trykluftforsyning opstrøms — tør, filtreret luft er det, der beskytter molekylsigten og renhedsspecifikationen.
Logistik
Leveret gas betyder planlagte leveringer, kajplads, sikker cylinderopbevaring, håndteringstræning og den operationelle risiko for at løbe tør midt i en vagt — en nattevagt, der tømmer manifolden kl. 2.00, stopper laseren, indtil morgenens lastbil ankommer. Generering på stedet fjerner forsyningskæden fra ligningen: så længe kompressoren kører, er nitrogen tilgængeligt. Det er også derfor mobile og bærbare nitrogengeneratorer ofte slår cylinderlevering til feltarbejde, værksteder i flere bygninger og steder med uregelmæssig leveringsadgang.
Skalerbarhed
Med cylindere betyder skalering flere cylindere, hyppigere leveringer og muligvis en større tank — hvert skridt tilføjer omkostninger og kompleksitet. Med PSA dimensionerer du enheden til din spidsbelastningsflow. Xinhong-generatorens område på 10–80 m³/h dækker en bred vifte af laserskæringsopgaver; hvad der driver dimensioneringen, dækkes næste. Hvis forbruget vokser yderligere, kan der tilføjes ekstra kapacitet i stedet for at genforhandle med en gasleverandør.
Hvad der driver dimensioneringen af generatoren
Dimensionering af en PSA-generator handler om flow, målt i m³/h. Det tal bestemmes af:
- Materialetype og -tykkelse. Tykkere rustfrit stål kræver højere hjælpegasflow; nitrogenforbruget stiger stejlt med pladetykkelsen.
- Skæretimer. Driftscyklus pr. vagt — en laser, der skærer nitrogen 8 timer om dagen, forbruger langt mere end en, der skærer 2.
- Antal lasere, der forsynes. En enkelt generator kan forsyne flere skærehoveder, hvis det samlede flow holder sig inden for kapaciteten.
- Trykkrav. Udgangsområdet på 0,6–0,8 MPa skal matche dit skærehoveds behov ved det krævede flow.
En praktisk dimensioneringsøvelse: summér dit samlede samtidige nitrogenbehov på tværs af alle lasere ved din tungeste fælles tykkelse, tilføj en margen til fremtidigt arbejde, og match det mod generatorens flowkurve ved din krævede renhed. Underdimensionering viser sig som renhedsdyk under belastning — endnu en grund til at arbejde ud fra faktiske forbrugsdata i stedet for skøn.
Hvornår cylindere stadig giver mening
En ærlig sammenligning skal sige det klart: en generator er ikke automatisk det rigtige svar. Cylinder- eller dewarforsyning forbliver det fornuftige valg, når:
- Forbruget er reelt lavt. Et værksted, der kun lejlighedsvis skærer rustfrit stål, eller som kører laseren på luft og ilt det meste af tiden, forbruger måske aldrig nok nitrogen til at amortisere en generator.
- Brugen er lejlighedsvis eller projektbaseret. Korttidskontrakter, prototyp arbejde eller sæsonproduktion retfærdiggør ikke kapitaludstyr.
- Plads, strøm eller kompressorkapacitet er begrænset. Et PSA-system kræver gulvplads og en pålidelig trykluftforsyning; et værksted uden begge kan stå over for yderligere investering bare for at understøtte generering.
- Kapital er utilgængelig eller bedre anvendt andre steder. Leveret gas kræver nul kapital — nogle gange betyder den fleksibilitet mere end de langsigtede besparelser.
Skillelinjen er forbruget. Hvis dit månedlige nitrogenforbrug er beskedent og stabilt, behold leveringskontrakten. Hvis du ser cylindergrupper tømmes ugentligt, eller dine dewar-leje- og fordampningsomkostninger fortsætter med at stige, kør tallene — den angivne ROI på 6–12 måneder for Xinhong-generatoren eksisterer, fordi mange værksteder krydser den linje hurtigere, end de forventer.
Ofte stillede spørgsmål
Hvilken renhed skal nitrogen have til laserskæring?
Oxidfri skæring på rustfrit stål og aluminium kræver generelt 99,9 % renhed eller bedre. Lavere renhed introducerer ilt i hjælpegasstrømmen, hvilket giver kantoxidation og misfarvning. Xinhong PSA-generatoren er specificeret til 99,9 % renhed, hvilket dækker standardapplikationer til rene kanter.
Hvor meget nitrogen forbruger en fiberlaser egentlig?
Forbruget afhænger af materialetykkelse, dysestørrelse og skæretimer — tykkere plade og større dyser øger flowet dramatisk. Der er ikke et enkelt tal; den praktiske tilgang er at spore dit nuværende forbrug af leveret gas over en måned, hvilket giver dig både dimensioneringsgrundlaget og besparelsesbenchmarket til at evaluere en generator.
Er 0,6–0,8 MPa nok tryk til skæring?
For en bred vifte af rustfrit stål- og aluminiumsskærearbejde, ja — det område dækker typiske hjælpegaskrav for Xinhong-generatorens specificerede applikationer. Skæring af meget tyk plade på nogle maskinkonfigurationer kræver højere tryk, hvilket er en specifikation, du skal bekræfte for din specifikke laser, før du vælger noget forsyningssystem.
Hvad har generatoren brug for ud over selve enheden?
En PSA-generator har brug for en trykluftforsyning med tilstrækkelig kapacitet til generatorens tilførselsbehov plus luftbehandling (tørring og filtrering) for at beskytte molekylsigten. Elektrisk tilslutning og gulvplads er beskedne givet det kompakte fodaftryk, men kompressoren og tørreren er integrerede dele af de samlede systemomkostninger og bør inkluderes i enhver ROI-beregning.
Vælg din maskine med Xinhong CNC
Beslutningen om cylinder kontra generator afhænger af din forbrugsprofil — og den hurtigste måde at afklare den er med reelle tal. Send Xinhong CNC dine materialer, typiske tykkelser, skæretimer og nuværende nitrogenopsætning, så kan vi anbefale, om en PSA-nitrogengenerator matcher din driftscyklus, og hvilken dimensionering der giver mening. Indsend dine anvendelsesoplysninger via vores forespørgselsformular for at komme i gang.