
Die meisten Faserlaserbetriebe, die Stickstoff in Flaschen oder Dewars zukaufen, prüfen früher oder später die PSA-Erzeugung vor Ort. Dieser Artikel vergleicht Kostenstruktur, Reinheit und Durchflussstabilität, Logistik und Skalierbarkeit der beiden Versorgungsarten und benennt die Betriebsprofile, bei denen die Flaschenanlieferung weiterhin sinnvoll ist.
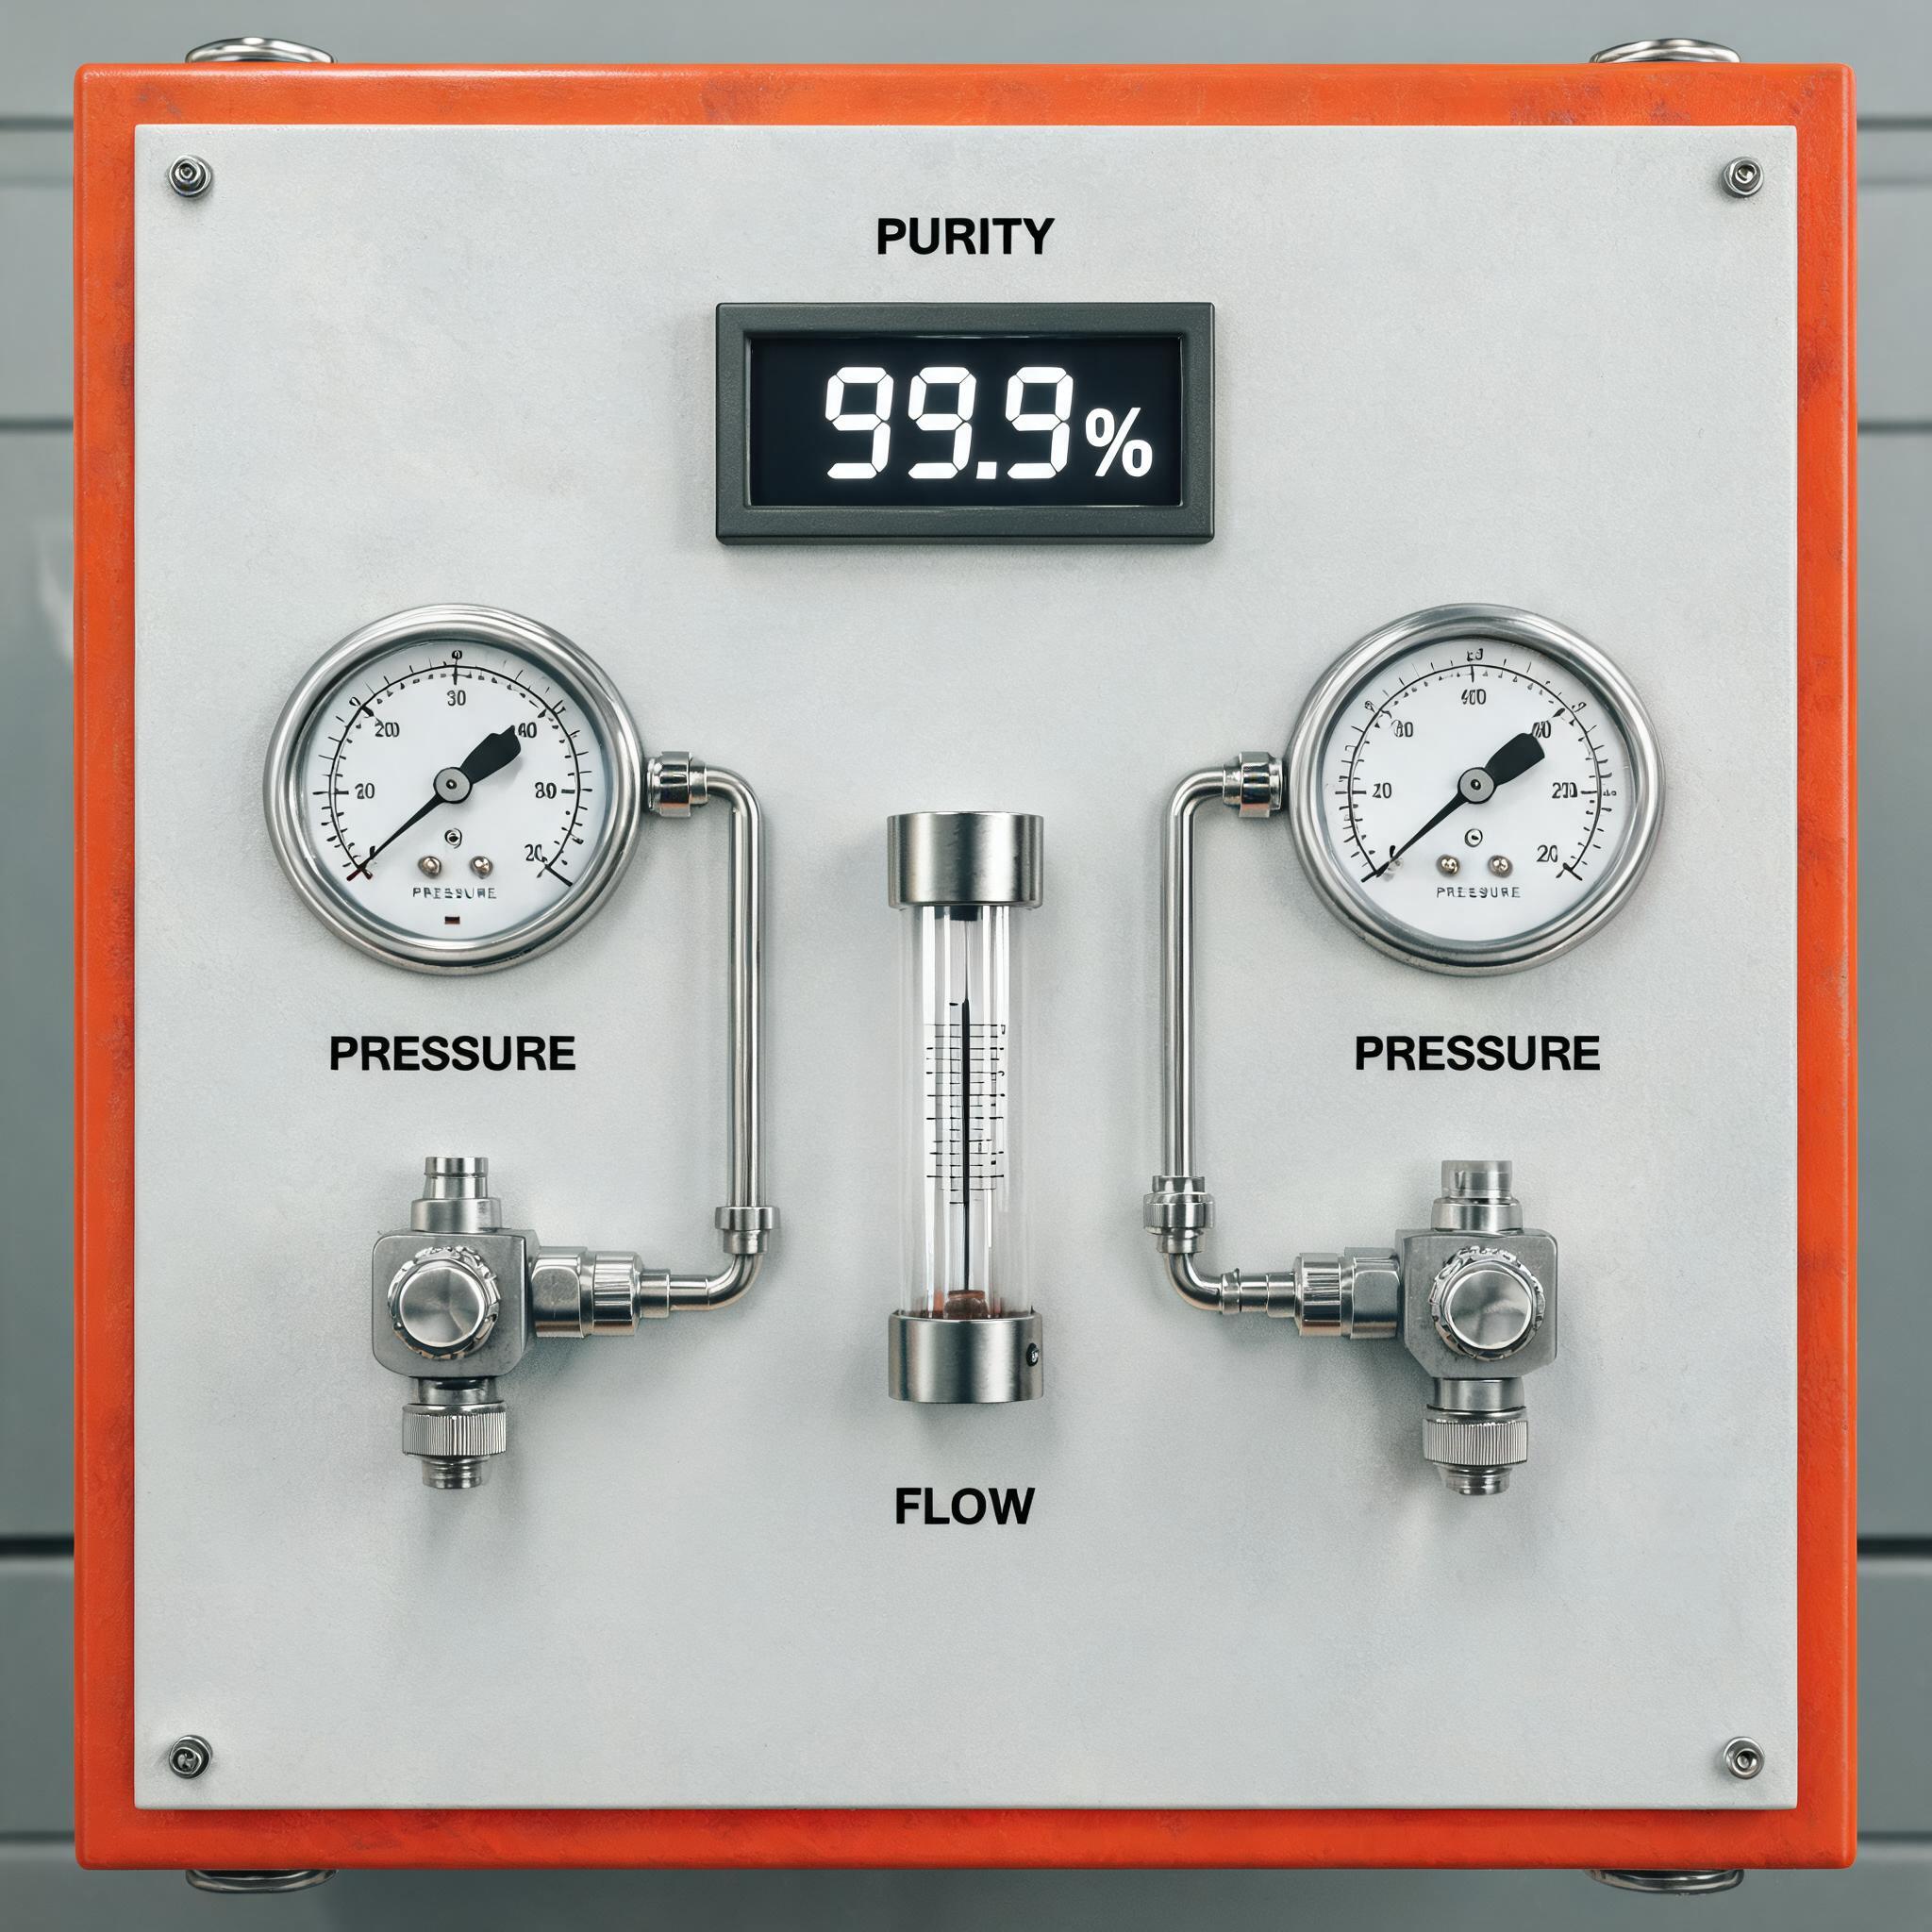
Wenn Sie Edelstahl oder Aluminium mit einem Faserlaser schneiden, ist Stickstoff wahrscheinlich einer Ihrer größten Verbrauchskostenfaktoren – oft gleich nach der Maschinenfinanzierung. Die meisten Werkstätten beginnen mit geliefertem Gas: Hochdruckflaschen in Bündeln oder ein Flüssigkeits-Dewar im Mietvertrag. Bei geringem Verbrauch funktioniert das gut. Doch mit zunehmenden Schneidstunden wird das Liefermodell teuer, und die Frage stellt sich, ob ein vor Ort installierter PSA-Stickstoffgenerator sich amortisiert.
Dieser Artikel vergleicht die Optionen so, wie es ein Produktionsleiter tun sollte: Kostenstruktur, Reinheit und Durchflussstabilität, Logistik und Skalierbarkeit. Er endet mit dem ehrlichen Gegenpunkt – den Situationen, in denen Flaschen nach wie vor die richtige Antwort sind.
Warum Stickstoff für das Faserlaserschneiden wichtig ist
Stickstoff dient als Schneidgas, wenn Sie saubere, oxidfreie Schnittkanten benötigen – typischerweise bei Edelstahl, Aluminium und verzinktem Material, das ohne Nachbearbeitung geschweißt oder weiterverarbeitet werden soll. Der Stickstoffstrahl bläst geschmolzenes Material durch den Schnittspalt und schirmt die Schnittzone vor Sauerstoff ab, was die dunkle Oxidschicht verhindert, die beim Schneiden mit Luft oder Sauerstoff entsteht.
Aus dieser Funktion ergeben sich zwei Anforderungen:
- Reinheit. Sauerstoffverunreinigungen im Schneidgas führen zu Verfärbungen und Oxidbildung an der Schnittkante. Das Laserschneiden erfordert im Allgemeinen Stickstoff mit einer Reinheit von etwa 99,9 % oder höher, und dickere Edelstahlquerschnitte profitieren von noch engeren Toleranzen.
- Druck- und Durchflussstabilität. Der Schneidkopf benötigt einen konstanten Druck (für viele Anwendungen üblicherweise im Bereich von 0,6–0,8 MPa, bei einigen Maschinen höher für dicke Bleche). Druckabfall während des Auftrags – genau das passiert, wenn sich ein Flaschenbündel leert – führt zu ungleichmäßiger Kantenqualität und Ausschussteilen.
Behalten Sie diese beiden Anforderungen im Hinterkopf, denn hier zeigen sich die Unterschiede zwischen den Versorgungsarten am deutlichsten.
Wie die Versorgung mit Flaschen und Dewars funktioniert – und was sie kostet
Gelieferter Stickstoff kommt in drei gängigen Formaten:
- Einzelne Hochdruckflaschen (etwa 200–300 bar Fülldruck, einige Kubikmeter Gas pro Flasche). Praktisch bei sehr geringem Verbrauch, aber Sie zahlen einen Aufpreis pro Kubikmeter.
- Flaschenbündel/Manifolds – Bündel von Flaschen, die mit automatischer Umschaltung zusammengeschlossen sind. Bessere Durchflusskontinuität, aber jede Flasche hat weiterhin ihre eigene Füllgebühr.
- Flüssigkeits-Dewars und Mikro-Bulk-Tanks – wirtschaftlicher pro Kubikmeter als Flaschen, aber mit Mietgebühren und Verdampfungsverlusten, da flüssiger Stickstoff kontinuierlich verdampft, auch wenn Sie nicht schneiden.
Die Kostenstruktur hat hier mehrere Ebenen, die Käufer oft unterschätzen:
- Gaskosten. Der Preis pro Kubikmeter, am höchsten bei Einzelflaschen und am niedrigsten bei Bulk-Flüssiggas – aber nie in der Nähe der Kosten für die eigene Stickstoffabscheidung aus Luft.
- Liefer- und Treibstoffzuschläge. Werden bei jeder Lieferung berechnet und steigen mit Treibstoffpreisen und Entfernung.
- Miet-/Gefahrgutzuschläge. Monatliche Flaschen- oder Dewar-Miete plus Handhabungsgebühren, die als separate Posten erscheinen.
- Verdampfungs- und Restverluste. Flüssiggasverluste durch Verdampfung; bei Flaschenrückgaben verbleibt oft Restgas, das Sie bezahlt haben, aber nicht nutzen können.
- Verwaltungsaufwand. Bestellung, Wareneingang, Rechnungsabstimmung und Rückgabelogistik verbrauchen Arbeitsstunden.
Einzeln betrachtet wirken diese Posten klein. Zusammengenommen bedeutet das, dass der gelieferte Gaspreis pro Kubikmeter ein Vielfaches dessen sein kann, was die eigene Stickstofferzeugung kostet – das ist das ganze wirtschaftliche Argument für die Erzeugung. Die Generatorseite der Rechnung erläutern wir ausführlich in unserem PSA-Stickstoffgenerator-Kostenaufschlüsselung.
Wie die PSA-Erzeugung vor Ort funktioniert
Ein Druckwechseladsorptions-(PSA-)Generator nimmt Druckluft – die Ihre Werkstatt wahrscheinlich bereits erzeugt –, leitet sie durch Kohlenstoffmolekularsiebsäulen, die Sauerstoff, Feuchtigkeit und CO2 adsorbieren, und liefert kontinuierlich Stickstoff. Die Säulen wechseln zwischen Adsorption und Regeneration, sodass die Ausgabe konstant bleibt, solange der Kompressor speist.
Der Xinhong PSA-Stickstoffgenerator für das Laserschneiden ist spezifiziert mit 99,9 % Reinheit, 10–80 m³/h Durchflussund 0,6–0,8 MPa Ausgangsdruck, in kompakter Bauweise mit CE-Zertifizierung. Da das Gas aus Umgebungsluft erzeugt wird, sind die laufenden Eingangskosten im Wesentlichen Strom für den Kompressor – keine Lieferung, keine Miete, keine Verdampfung. Xinhong gibt eine Amortisationszeit von 6–12 Monaten auf der Produktseite für Werkstätten an, die Flaschengas eliminieren; Ihre tatsächliche Amortisation hängt vom Verbrauch und den lokalen Gaspreisen ab, daher sollten Sie diese Spanne als angegebene Zahl und nicht als Garantie für jede Werkstatt betrachten.
Für einen breiteren Blick darauf, wie dieses Modell geliefertes Gas vollständig ersetzt, lesen Sie unseren Artikel über Stickstofferzeugung vor Ort als Ersatz für Flaschen- und Bulk-Versorgung. Und für das vollständige Bild – Auswahl des Schneidgases, Reinheit, Generatorauslegung und Kosten – lesen Sie unseren Leitfaden zu Schneidgas und PSA-Stickstofferzeugung für Laserschneidwerkstätten.
Direkter Vergleich
Kostenstruktur
Flaschen und Dewars sind reine Betriebsausgaben: Sie zahlen für immer pro Kubikmeter, plus Lieferung, Miete und Zuschläge, die Sie nicht kontrollieren. Ein PSA-Generator wandelt das meiste davon in eine feste Kapitalinvestition plus Strom und routine Wartung (Filterelemente, regelmäßiger Molekularsieb-Service) um. Je mehr Sie schneiden, desto flacher werden Ihre Stickstoffkosten pro Kubikmeter. Bei geringem Verbrauch können die Kapitalkosten pro Kubikmeter den gelieferten Preis noch übersteigen – genau deshalb hängt die Entscheidung von Ihrem Volumen ab.
Reinheit und Durchflussstabilität
Ein korrekt gewartetes PSA-System hält seine spezifizierte Reinheit kontinuierlich, und der Ausgangsdruckbereich des Generators von 0,6–0,8 MPa deckt typische Schneidanforderungen ab, ohne den Druckabfall, den Sie beim Leeren eines Flaschenbündels erleben. Flaschenversorgung kann hohe Reinheit liefern, aber die Stabilität hängt von der Umschaltdisziplin und dem Zustand des Manifolds ab; Dewar-Systeme hängen von der Verdampferkapazität ab, die bei anhaltendem Hochdurchflussschnitt zu kurz sein kann. Ein betrieblicher Hinweis für jede PSA-Installation: Der Generator benötigt vorgeschaltet eine zuverlässige, ausreichend dimensionierte Druckluftversorgung – trockene, gefilterte Luft schützt das Molekularsieb und die Reinheitsspezifikation.
Logistik
Geliefertes Gas bedeutet planmäßige Lieferungen, Dockplatz, sichere Flaschenlagerung, Handhabungsschulung und das Betriebsrisiko, mitten in der Schicht leer zu laufen – eine Nachtschicht, die das Manifold um 2 Uhr morgens erschöpft, stoppt den Laser, bis der Morgen-Lkw kommt. Die Erzeugung vor Ort entfernt die Lieferkette aus der Gleichung: Solange der Kompressor läuft, ist Stickstoff verfügbar. Deshalb sind auch mobile und tragbare Stickstoffgeneratoren oft besser als Flaschenlieferung für Feldarbeit, Werkstätten mit mehreren Gebäuden und Standorte mit unregelmäßigem Lieferzugang.
Skalierbarkeit
Bei Flaschen bedeutet Skalierung mehr Flaschen, häufigere Lieferungen und möglicherweise einen größeren Tank – jeder Schritt erhöht Kosten und Komplexität. Bei PSA dimensionieren Sie das Gerät auf Ihren Spitzenbedarf. Der Bereich von 10–80 m³/h des Xinhong-Generators deckt eine breite Spanne von Laserschneidaufgaben ab; was die Dimensionierung bestimmt, wird als Nächstes behandelt. Wenn der Verbrauch weiter steigt, kann zusätzliche Kapazität hinzugefügt werden, anstatt mit einem Gaslieferanten neu zu verhandeln.
Was die Generatorauslegung bestimmt
Die Auslegung eines PSA-Generators läuft auf den Durchfluss in m³/h hinaus. Diese Zahl wird bestimmt durch:
- Materialart und -dicke. Dickerer Edelstahl erfordert einen höheren Schneidgasdurchfluss; der Stickstoffverbrauch steigt stark mit der Blechdicke.
- Schneidstunden. Einsatzzyklus pro Schicht – ein Laser, der 8 Stunden täglich mit Stickstoff schneidet, verbraucht weit mehr als einer mit 2 Stunden.
- Anzahl der versorgten Laser. Ein einzelner Generator kann mehrere Schneidköpfe versorgen, wenn der Gesamtdurchfluss innerhalb der Kapazität bleibt.
- Druckanforderung. Der Ausgangsbereich von 0,6–0,8 MPa muss dem Bedarf Ihres Schneidkopfs beim erforderlichen Durchfluss entsprechen.
Eine praktische Auslegungsübung: Summieren Sie Ihren Spitzen-Stickstoffbedarf aller Laser bei Ihrer schwersten gängigen Dicke, addieren Sie einen Puffer für zukünftige Arbeiten und gleichen Sie das mit der Durchflusskurve des Generators bei Ihrer erforderlichen Reinheit ab. Unterdimensionierung zeigt sich als Reinheitsabfall unter Last – ein weiterer Grund, mit echten Verbrauchsdaten statt Schätzungen zu arbeiten.
Wann Flaschen immer noch sinnvoll sind
Eine ehrliche Gegenüberstellung muss es klar sagen: Ein Generator ist nicht automatisch die richtige Antwort. Flaschen- oder Dewar-Versorgung bleibt die vernünftige Wahl, wenn:
- Der Verbrauch wirklich gering ist. Eine Werkstatt, die nur gelegentlich Edelstahl schneidet oder den Laser die meiste Zeit mit Luft und Sauerstoff betreibt, wird möglicherweise nie genug Stickstoff verbrauchen, um einen Generator zu amortisieren.
- Die Nutzung gelegentlich oder projektbezogen ist. Kurzfristige Aufträge, Prototypenarbeit oder saisonale Produktion rechtfertigen keine Investitionsgüter.
- Platz, Strom oder Kompressorkapazität begrenzt sind. Ein PSA-System benötigt Stellfläche und eine zuverlässige Druckluftversorgung; eine Werkstatt ohne beides steht möglicherweise vor zusätzlichen Investitionen, nur um die Erzeugung zu unterstützen.
- Kapital nicht verfügbar oder anderswo besser eingesetzt ist. Geliefertes Gas erfordert null Kapital – manchmal ist diese Flexibilität wichtiger als die langfristigen Einsparungen.
Die Trennlinie ist der Verbrauch. Wenn Ihre monatlichen Stickstoffkosten bescheiden und stabil sind, behalten Sie den Liefervertrag. Wenn Sie wöchentlich Flaschenbündel leeren sehen oder Ihre Dewar-Miete und Verdampfungsgebühren weiter steigen, rechnen Sie nach – die angegebene Amortisation von 6–12 Monaten beim Xinhong-Generator existiert, weil viele Werkstätten diese Linie schneller überschreiten als erwartet.
Häufig gestellte Fragen
Welche Reinheit muss Stickstoff für das Laserschneiden haben?
Oxidfreies Schneiden von Edelstahl und Aluminium erfordert im Allgemeinen eine Reinheit von 99,9 % oder besser. Geringere Reinheit bringt Sauerstoff in den Schneidgasstrom und führt zu Kantenoxidation und Verfärbung. Der Xinhong PSA-Generator ist mit 99,9 % Reinheit spezifiziert, was Standardanwendungen für saubere Schnittkanten abdeckt.
Wie viel Stickstoff verbraucht ein Faserlaser tatsächlich?
Der Verbrauch hängt von Materialdicke, Düsengröße und Schneidstunden ab – dickere Bleche und größere Düsen erhöhen den Durchfluss drastisch. Es gibt keine einzelne Zahl; der praktische Ansatz ist, Ihren aktuellen Verbrauch an geliefertem Gas über einen Monat zu verfolgen, was Ihnen sowohl die Auslegungsbasis als auch den Einsparungsmaßstab zur Bewertung eines Generators liefert.
Reichen 0,6–0,8 MPa Druck zum Schneiden?
Für eine breite Palette von Edelstahl- und Aluminiumschneidarbeiten ja – dieser Bereich deckt typische Schneidgasanforderungen für die spezifizierten Anwendungen des Xinhong-Generators ab. Das Schneiden sehr dicker Bleche erfordert bei einigen Maschinenkonfigurationen höhere Drücke, was eine Spezifikation ist, die Sie für Ihren spezifischen Laser bestätigen sollten, bevor Sie ein Versorgungssystem auswählen.
Was benötigt der Generator außer dem Gerät selbst?
Ein PSA-Generator benötigt eine Druckluftversorgung mit ausreichender Kapazität für den Bedarf des Generators sowie Luftaufbereitung (Trocknung und Filtration) zum Schutz des Molekularsiebs. Elektrischer Anschluss und Stellfläche sind angesichts der kompakten Bauweise bescheiden, aber Kompressor und Trockner sind integrale Bestandteile der Gesamtsystemkosten und sollten in jede ROI-Berechnung einfließen.
Wählen Sie Ihre Maschine mit Xinhong CNC
Die Entscheidung zwischen Flaschen und Generator hängt von Ihrem Verbrauchsprofil ab – und der schnellste Weg, sie zu klären, sind echte Zahlen. Senden Sie Xinhong CNC Ihre Materialien, typischen Dicken, Schneidstunden und Ihre aktuelle Stickstoffversorgung, und wir können empfehlen, ob ein PSA-Stickstoffgenerator zu Ihrem Einsatzzyklus passt und welche Dimensionierung sinnvoll ist. Reichen Sie Ihre Anwendungsdetails über unser Anfrageformular ein, um zu starten.