
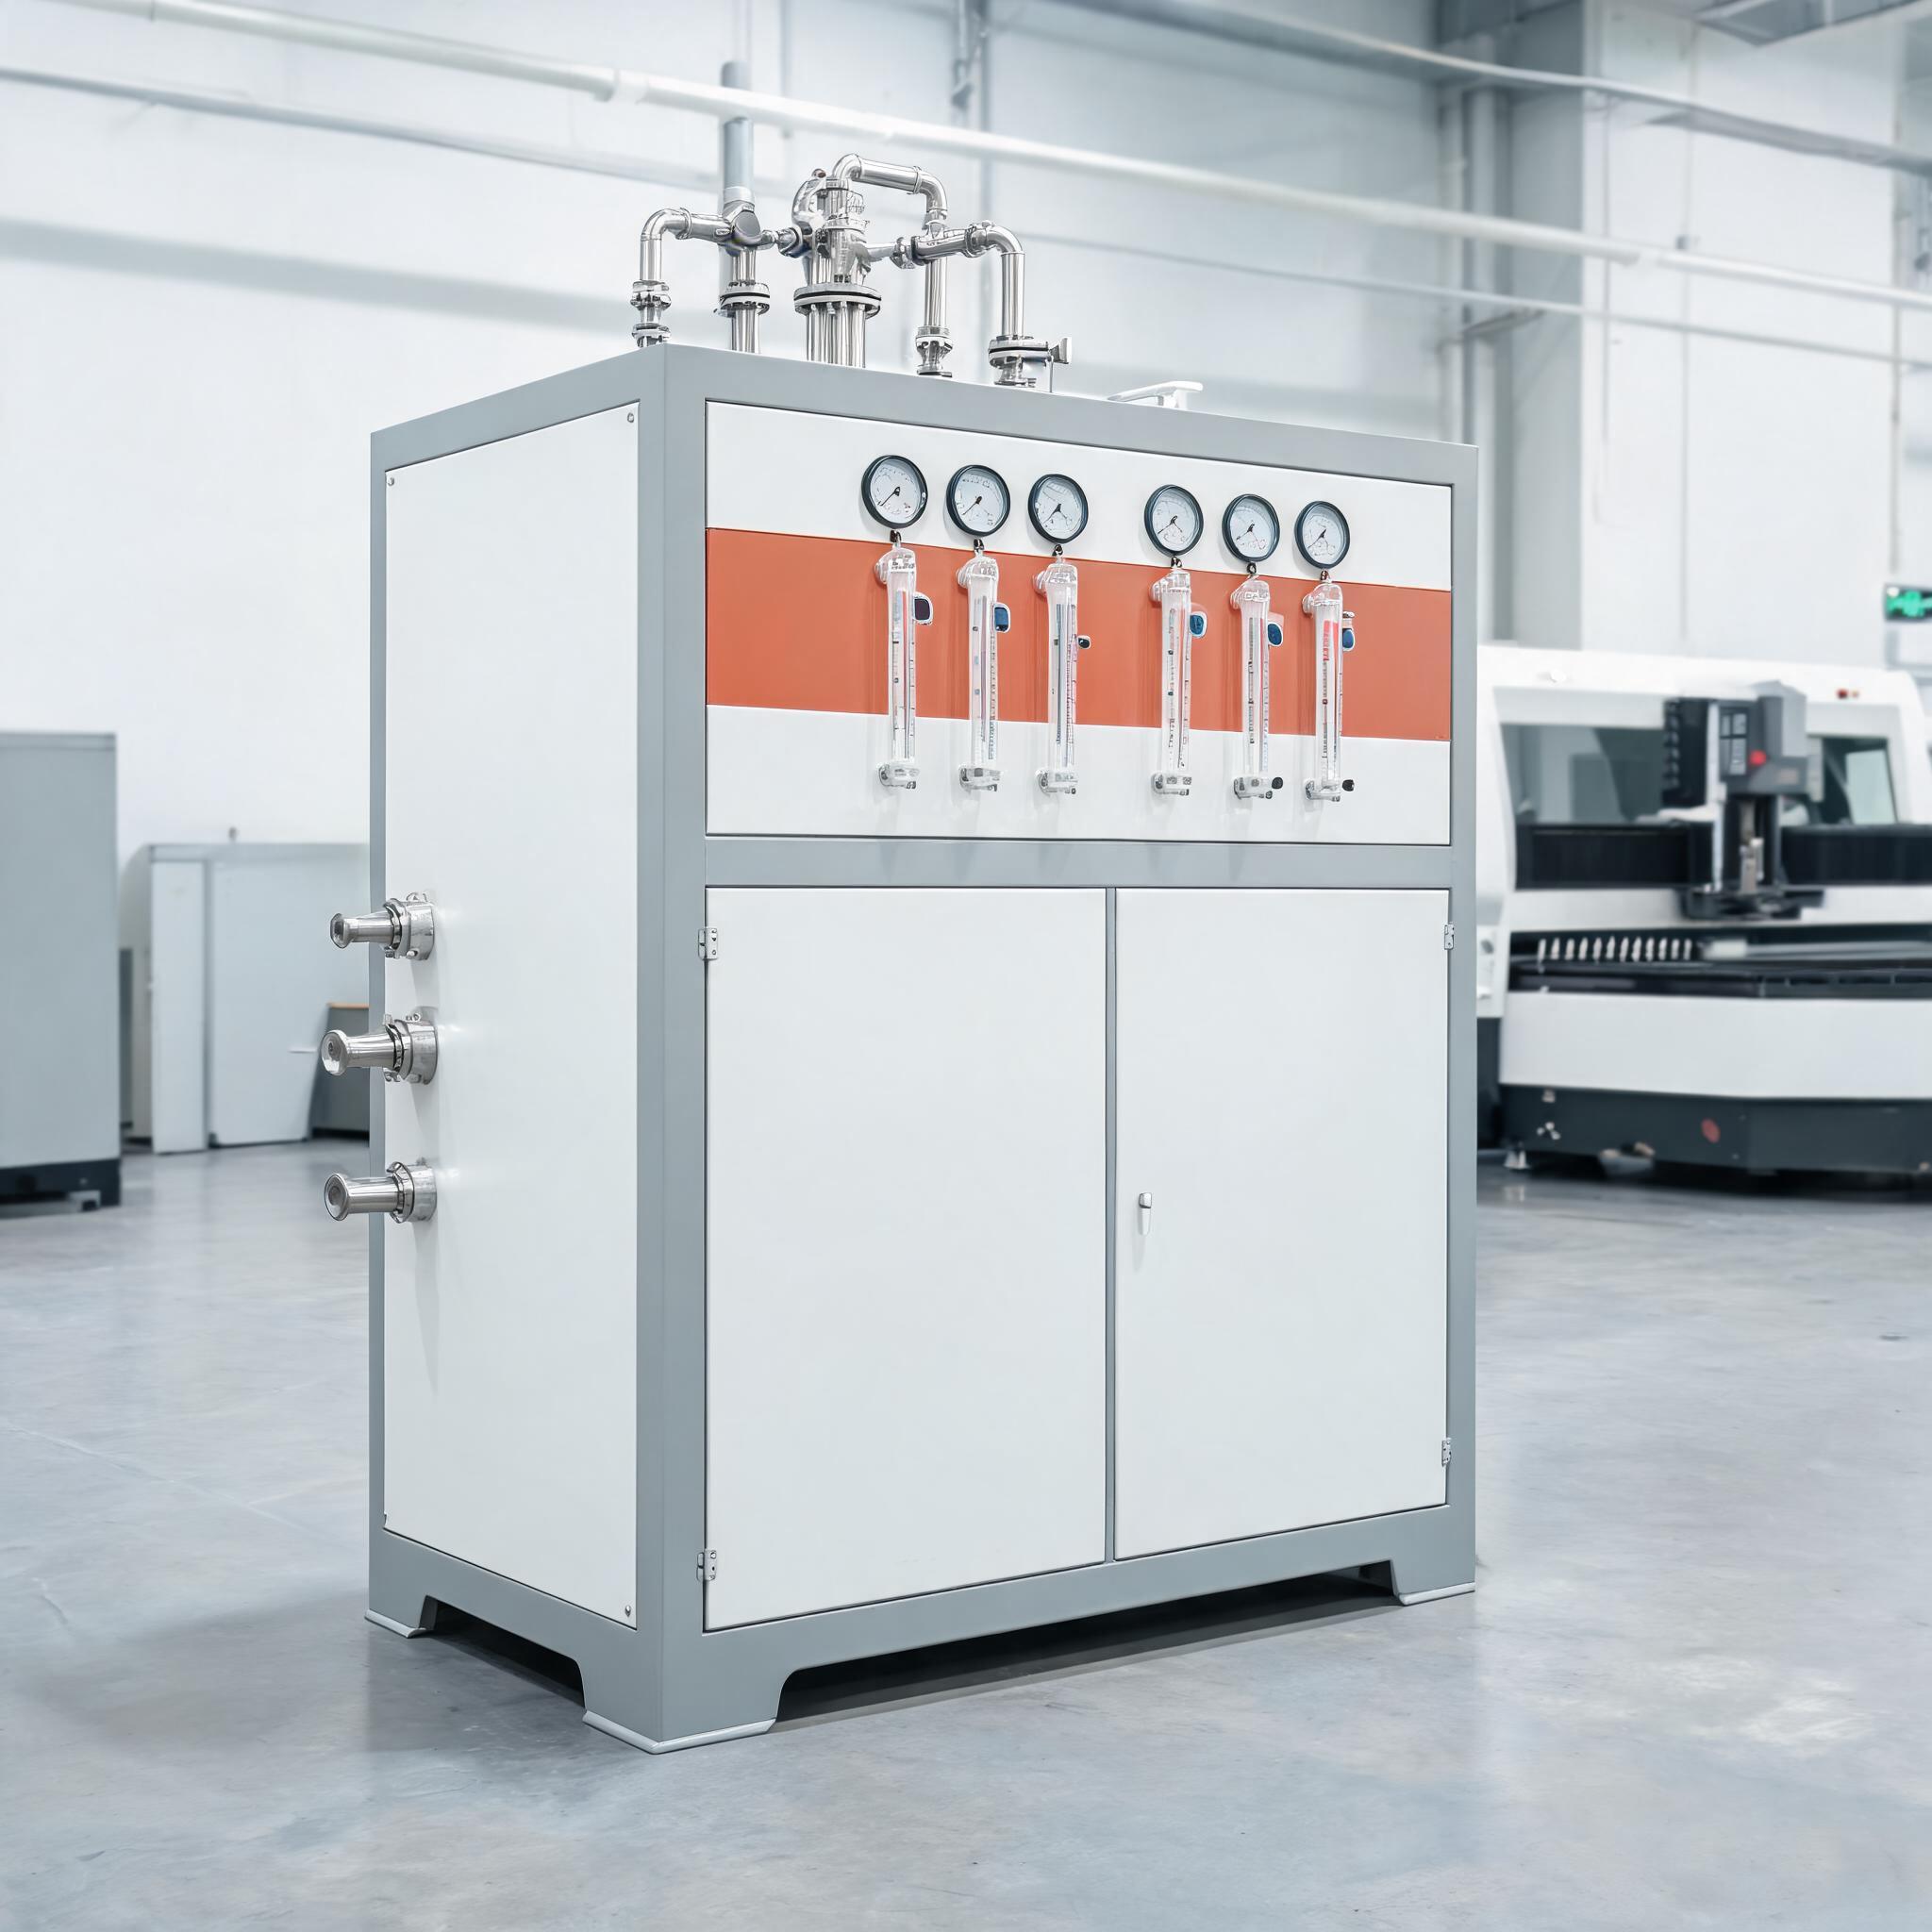
Cjeloviti vodič kroz pomoćni plin i PSA proizvodnju dušika za rezanje vlaknastim laserom: koji plin odgovara kojem materijalu, boce u odnosu na proizvodnju na lokaciji, kako dimenzionirati čistoću i protok te izračun povrata ulaganja u 6 do 12 mjeseci za radionice u više smjena.
Vodič za kupnju · Pomoćni plin i proizvodnja dušika
Trošak pomoćnog plina koji nitko ne planira
Kupci uspoređuju snagu lasera, veličinu radnog stola i cijenu, a zatim otkriju da je pomoćni plin jedan od najvećih ponavljajućih troškova u rezanju vlaknastim laserom. Potrošnja dušika na nehrđajućem čeliku i aluminiju glavni je pokretač: debeli nehrđajući čelik na visokom tlaku može godišnje trošiti više na plin nego što stroj troši električne energije. Kisik na ugljičnom čeliku daleko je jeftiniji, ali čim vaš asortiman uključuje nehrđajući čelik ili aluminij, gdje sjajni rubovi bez oksida zahtijevaju dušik visoke čistoće i visokog tlaka, opskrba plinom postaje strateška odluka, a ne samo komunalna usluga.
Ovaj vodič središnje je mjesto za tu odluku: koji plin odgovara kojem materijalu, kada ima smisla koristiti boce ili tekući plin u rasutom stanju, a kada proizvodnju dušika PSA, kako odrediti čistoću i protok te kako izgleda izračun povrata ulaganja.
Ključni zaključci:
• Ugljični čelik reže se kisikom; nehrđajući čelik i aluminij zahtijevaju dušik visoke čistoće
• Čistoća od 99,9 % standard je za rezanje nehrđajućeg čelika i aluminija vlaknastim laserom
• Boce odgovaraju malim količinama; radionice u više smjena prelaze na vlastitu PSA proizvodnju
• Protok generatora uskladite s vršnom potražnjom rezanja, a ne s prosječnom potrošnjom
• Nakon povrata ulaganja, trošak rada svodi se na komprimirani zrak i mjesečnu zamjenu filtera
Koji plin za koji materijal
| Materijal | Pomoćni plin | Zašto | Profil troškova |
|---|---|---|---|
| Ugljični čelik | Kisik | Egzotermna reakcija dodaje energiju rezanja; neophodan na debelim pločama | Nizak |
| Nehrđajući čelik | Dušik (visoka čistoća) | Sjajan rub bez oksida; inertna atmosfera sprječava promjenu boje | Veliki protok i tlak plina povećavaju se s debljinom |
| Aluminij | Dušik (visoka čistoća) | Rubovi bez oksida; sprječava ljepljivu trosku koju bi ostavio zrak | Visok |
| Pocinčani / tanki ugljični čelik | Kisik ili dušik prema zahtjevu za rub | Odlučuju zahtjevi za završnu obradu ruba; oksidacija je prihvatljiva na konstrukcijskim radovima | Nizak do srednji |
Strategija plina slijedi vaš asortiman materijala. Radionica koja reže samo ugljični čelik može ekonomično raditi na kisik. Radionica koja reže nehrđajuću kuhinjsku opremu ili aluminijske ploče brzo će potrošiti proračun za dušik, i tu je način opskrbe najvažniji.
Boce, tekući plin u rasutom stanju ili vlastita PSA proizvodnja
Tri načina opskrbe pokrivaju gotovo svaku radionicu. Pravi ovisi o količini, rasporedu smjena i tome koliko rizika u opskrbi možete tolerirati:
- Visokotlačne boce: bez kapitalnih ulaganja, trenutni početak. Odgovara malim količinama ili rezervnoj upotrebi. Nedostaci: naknade za najam, logistika dostave, prostor za skladištenje, rukovanje bocama i ograničenja regulatora koja mogu zaostajati za vršnom potražnjom pomoćnog plina na debelim dijelovima.
- Tekući plin u rasutom stanju (dewar ili spremnik): bolja jedinična cijena pri velikim količinama, ali nosi sa sobom ugovore, telemetriju i ovisnost o dobavljaču.
- Vlastita PSA proizvodnja: proizvodi dušik iz komprimiranog zraka na zahtjev, bez dostava, bez boca, bez ovisnosti o dobavljaču. PSA generator dušika za lasersko rezanje s čistoćom od 99,9 % i podesivim protokom od 10–80 m³/h pokriva potražnju pomoćnog plina strojeva za rezanje vlaknastim laserom od 1000 W do 12000 W.
Detaljne prednosti i nedostaci nalaze se u našoj usporedbi troškova dušičnih boca i generatora dušika, a operativni prijelaz obrađen je u zamjeni opskrbe bocama i rasutim plinom vlastitom proizvodnjom. Za mobilni rad ili rad na više lokacija, prijenosna proizvodnja u odnosu na dostavu boca zasebna je odluka s vlastitom ekonomikom.
Kako PSA radi i koja čistoća vam je doista potrebna
PSA (Pressure Swing Adsorption) propušta komprimirani zrak kroz slojeve ugljičnog molekularnog sita koji adsorbiraju kisik i propuštaju dušik. Dva sloja izmjenjuju se između adsorpcije i regeneracije, proizvodeći kontinuiranu opskrbu bez potrošnih kemikalija. Što sito čini, kako se degradira i kada ga zamijeniti obrađeno je u kako rade ugljična molekularna sita.
O čistoći: 99,9 % je radni standard za rezanje nehrđajućeg čelika i aluminija vlaknastim laserom, stvarajući sjajne rubove bez oksida. Više čistoće (99,99 %, 99,999 %) postoje za specijalizirane radove, ali smanjuju izlaz generatora pri istom kapacitetu kompresora, jer se čistoća i protok međusobno razmjenjuju. Ispravno dimenzioniranje te ravnoteže srž je odabira čistoće i protoka.
Dimenzioniranje generatora za vaš stroj za rezanje
- Protok: Xinhongova PSA jedinica isporučuje 10–80 m³/h, podesivo u stvarnom vremenu kako bi odgovaralo potražnji rezanja, usklađujući se s potražnjom vlaknastih lasera od 1000 W do 12000 W. Strojevi iznad 12 kW trebaju veću konfiguraciju; dimenzionirajte prema vršnoj potrošnji pomoćnog plina na vašem najdebljem redovitom poslu s nehrđajućim čelikom, a ne prema godišnjem prosjeku.
- Tlak: jedinica prima komprimirani zrak na ulazu od 0,6–0,8 MPa; automatska regulacija tlaka s ručnim nadjačavanjem održava stabilan protok tijekom vršnih ciklusa rezanja, sprječavajući padove tlaka koji pogoršavaju kvalitetu ruba.
- Kvaliteta zraka: dvostupanjski filtri plus membranska separacija uklanjaju vlagu i čestice prije nego dušik dođe do rezne glave, jer onečišćeni plin uzrokuje jamice i oksidaciju na reznim rubovima.
- Kompresor: potražnja generatora ovisi o vašoj postavci protoka; specificirajte zračni kompresor prema svojoj potrošnji dušika, a ne obrnuto.
Trošak rada i povrat ulaganja
Nakon instalacije PSA generatora, ponavljajući troškovi su električna energija koju troši vaš postojeći zračni kompresor i mjesečna zamjena uloška filtra, dok PSA slojevi sita obično služe 5+ godina u normalnim uvjetima. U usporedbi s opskrbom bocama (najam, dostava, rukovanje), tipični povrat ulaganja iznosi 6–12 mjeseci za operacije u više smjena, nakon čega se trošak plina po dijelu srozava na trošak komprimiranog zraka. Gdje točno novac odlazi i koje stavke određuju razdoblje povrata, razloženo je u razradi troškova PSA generatora.
Kontrolni popis za opskrbu dušikom
- Profil potrošnje: zabilježite potrošnju dušika tijekom reprezentativnog tjedna, uključujući vršne poslove s nehrđajućim čelikom
- Zahtjev za čistoćom: 99,9 % za standardno rezanje nehrđajućeg čelika/aluminija; provjerite prije nego što odaberete više
- Vršni protok: dimenzionirajte za najdeblji redoviti posao rezanja dušikom, plus 20–30 % rezerve
- Kapacitet kompresora: uskladite ulazni tlak (klasa 0,6–0,8 MPa) i isporuku zraka s potražnjom generatora
- Filtracija: potvrdite dvostupanjsku filtraciju i membransku separaciju za suhi dušik bez čestica
- Buka i otisak: kompaktna instalacija uz pod (Xinhongova jedinica radi ispod 75 dB) umjesto namjenske strojarnice
- Model servisa: lokalna dostupnost uložaka filtera; dugoročna podrška za zamjenu sita
Povezane detaljne teme
- Proizvodnja dušika na lokaciji: zamjena opskrbe bocama i rasutim plinom
- Dušik visoke čistoće: odabir čistoće i protoka za lasersko rezanje
- Ugljično molekularno sito: kako radi i kada ga zamijeniti
- Razrada troškova PSA generatora dušika
- Kada prijenosni generator dušika pobjeđuje dostavu boca
Povezana usporedba
Oprema za plin
- PSA generator dušika za lasersko rezanje – čistoća 99,9 %, 10–80 m³/h, za strojeve od 1000 W do 12000 W
Još uvijek kupujete dušik u bocama?
Pošaljite nam snagu svog lasera, mješavinu materijala i tjednu potrošnju dušika. Dimenzionirat ćemo PSA sustav proizvodnje i pokazati vam izračun povrata ulaganja za vašu stvarnu potrošnju.
Zatražite procjenu opskrbe dušikom