
Većina radionica s vlaknastim laserima koje plaćaju dušik u bocama ili dewar posudama s vremenom razmatra PSA proizvodnju na licu mjesta. Ovaj članak uspoređuje strukturu troškova, čistoću i stabilnost protoka, logistiku i skalabilnost između ta dva načina opskrbe te identificira radne profile u kojima dostava boca još ima smisla.
Ako režete nehrđajući čelik ili aluminij na vlaknastom laseru, dušik je vjerojatno jedan od vaših najvećih potrošnih troškova — često drugi odmah nakon otplate samog stroja. Većina radionica počinje s dostavljenim plinom: visokotlačnim bocama u okvirima ili tekućim dewarom po ugovoru o najmu. To dobro funkcionira pri malom obujmu. No kako se sati rezanja gomilaju, model dostave počinje izgledati skupo, a pitanje postaje isplati li se sustav PSA generatora dušika na licu mjesta.
Ovaj članak razlaže usporedbu onako kako bi to trebao činiti voditelj proizvodnje: struktura troškova, čistoća i stabilnost protoka, logistika i skalabilnost. Završava iskrenim protuargumentom — situacijama u kojima su boce još uvijek pravi odgovor.
Zašto je dušik važan za rezanje vlaknastim laserom
Dušik služi kao pomoćni plin kada trebate čiste rezne rubove bez oksida — obično na nehrđajućem čeliku, aluminiju i pocinčanom materijalu namijenjenom zavarivanju ili završnoj obradi bez dodatne obrade. Mlaz dušika ispuhuje rastaljeni materijal kroz rez i štiti rezno područje od kisika, što sprječava tamni oksidni sloj koji nastaje pri rezanju zrakom ili kisikom.
Iz te funkcije proizlaze dva zahtjeva:
- Čistoća. Onečišćenje kisikom u pomoćnom plinu uzrokuje promjenu boje i stvaranje oksida na reznom rubu. Rezanje laserom općenito zahtijeva dušik čistoće oko 99,9 % ili više, a deblji dijelovi nehrđajućeg čelika imaju koristi od još strožih margina.
- Stabilnost tlaka i protoka. Rezna glava zahtijeva konzistentan tlak (uobičajeno u rasponu od 0,6–0,8 MPa za mnoge primjene, viši za debelu ploču na nekim strojevima). Pad tlaka tijekom posla — upravo ono što se događa kada se baterija boca isprazni — uzrokuje nedosljednu kvalitetu rubova i škartne dijelove.
Imajte ta dva zahtjeva na umu jer se upravo tu najjasnije očituju razlike između načina opskrbe.
Kako funkcionira opskrba bocama i dewar posudama — i koliko košta
Dostavljeni dušik dolazi u tri uobičajena oblika:
- Pojedinačne visokotlačne boce (približno 200–300 bara tlaka punjenja, nekoliko kubičnih metara plina po boci). Prikladno za vrlo malu potrošnju, ali plaćate premiju po kubičnom metru.
- Razdjelnici/baterije boca — snopovi boca povezanih u zajednički sustav s automatskim prebacivanjem. Bolji kontinuitet protoka, ali svaka boca i dalje nosi vlastiti trošak punjenja.
- Tekuće dewar posude i mikro-bulk spremnici — ekonomičniji po kubičnom metru od boca, ali uvode naknade za najam i gubitke isparavanjem jer tekući dušik neprestano isparava čak i kada ne režete.
Struktura troškova ovdje ima nekoliko slojeva koje kupci često podcjenjuju:
- Trošak plina kao robe. Cijena po kubičnom metru, najviša za pojedinačne boce, a najniža za rasuti tekući plin — ali nikada se ne približava trošku vlastitog odvajanja dušika iz zraka.
- Dostava i dodaci za gorivo. Naplaćuju se pri svakoj isporuci i rastu s cijenom goriva i udaljenošću.
- Naknade za najam/opasne materijale. Mjesečni najam boca ili dewar posuda, plus naknade za rukovanje koje se pojavljuju kao zasebne stavke.
- Gubici isparavanjem i ostaci. Tekući sustavi gube proizvod isparavanjem; povrat boca često zadržava preostali plin koji ste platili, ali ga ne možete iskoristiti.
- Administrativni troškovi. Naručivanje, zaprimanje, usklađivanje računa i upravljanje logistikom povrata troše radne sate.
Pojedinačno te stavke izgledaju male. Zbrojene znače da dostavljena cijena plina po kubičnom metru može biti višestruka u odnosu na trošak proizvodnje dušika na licu mjesta — što je cijeli ekonomski argument za proizvodnju. Stranu generatora u toj računici detaljno obrađujemo u našem raščlambi troškova PSA generatora dušika.
Kako funkcionira PSA proizvodnja na licu mjesta
Generator s Pressure Swing Adsorption (PSA) uzima komprimirani zrak — koji vaša radionica vjerojatno već proizvodi — propušta ga kroz kolone s karbonskim molekularnim sitom koje adsorbiraju kisik, vlagu i CO2 te kontinuirano isporučuje dušik. Kolone se izmjenjuju između adsorpcije i regeneracije pa je izlaz stabilan sve dok kompresor napaja sustav.
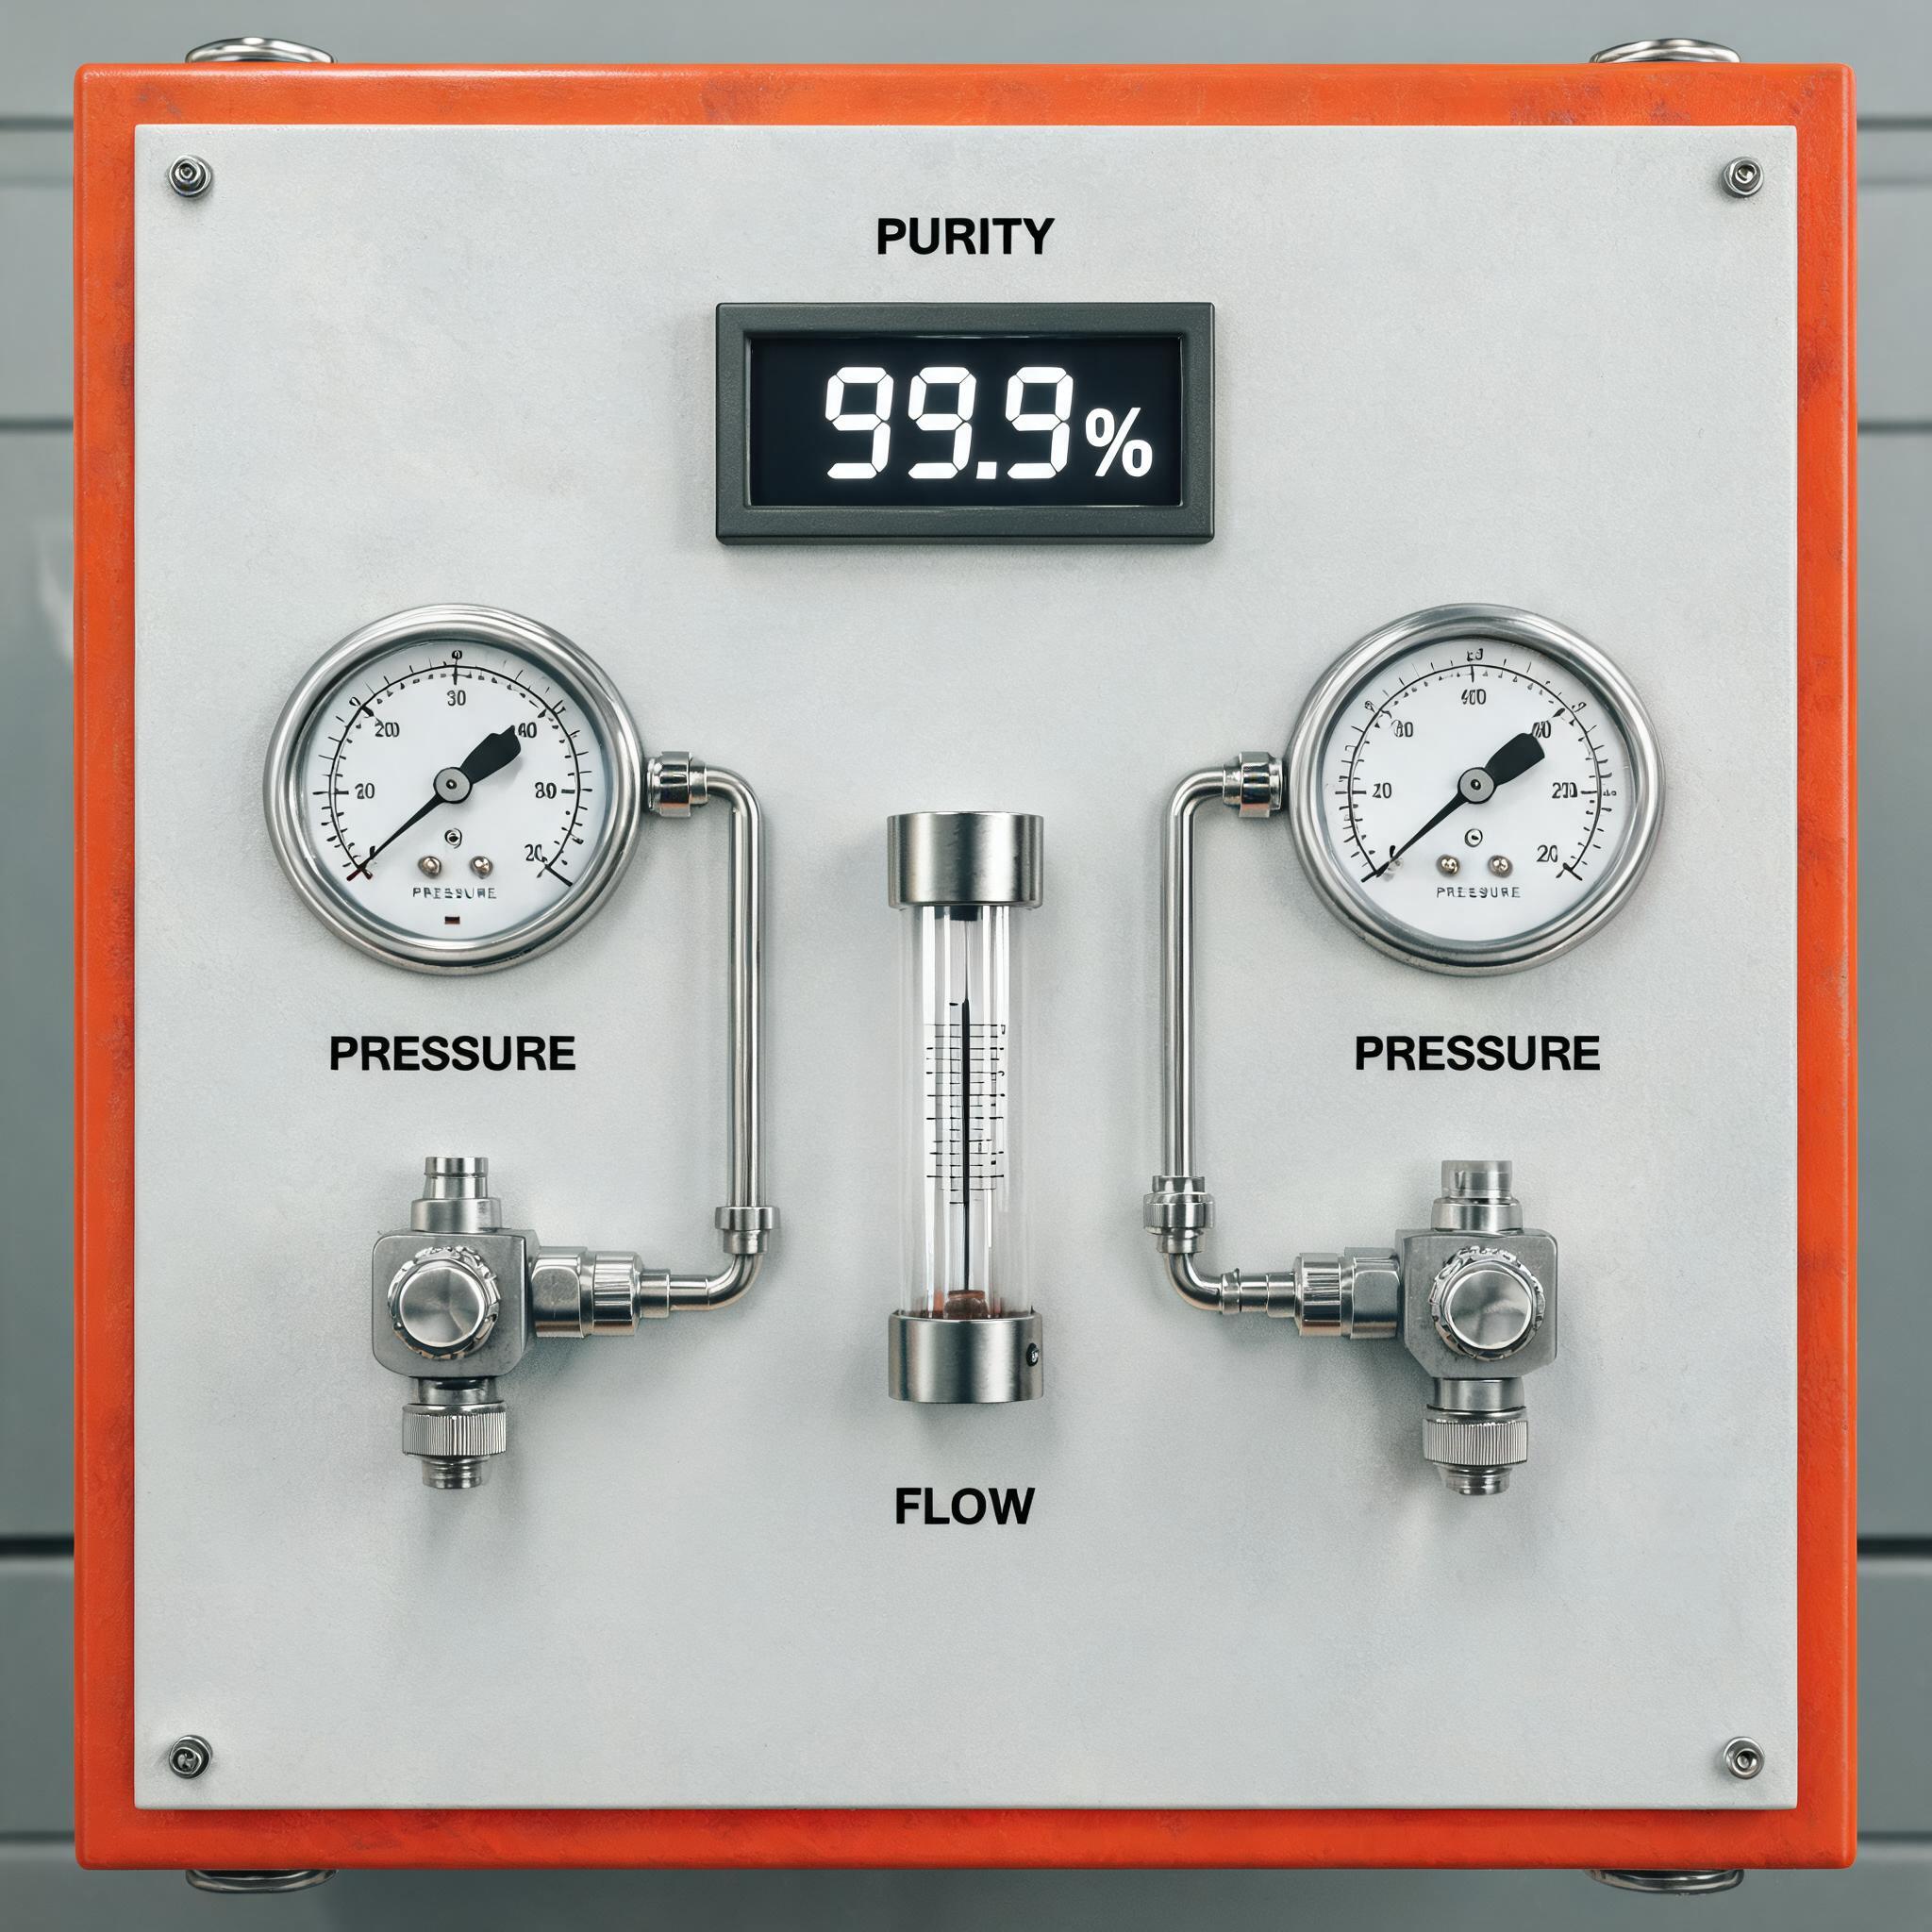
Xinhong PSA generator dušika za lasersko rezanje specificiran je na 99,9 % čistoće, protok 10–80 m³/h, i izlazni tlak 0,6–0,8 MPa, u kompaktnom kućištu s CE certifikatom. Budući da se plin proizvodi iz okolnog zraka, stalni ulazni trošak je u suštini električna energija za pogon kompresora — bez dostave, bez najma, bez isparavanja. Xinhong navodi povrat investicije u 6–12 mjeseci na stranici proizvoda za radionice koje ukidaju dušik u bocama; vaš stvarni povrat ovisi o potrošnji i lokalnim cijenama plina, stoga taj raspon shvatite kao navedeni podatak, a ne jamstvo za svaku radionicu.
Za širi pregled kako ovaj model u potpunosti zamjenjuje dostavljeni plin pogledajte naš članak o proizvodnji dušika na licu mjesta koja zamjenjuje opskrbu bocama i rasutim plinom. A za cjelovitu sliku — odabir pomoćnog plina, čistoću, dimenzioniranje generatora i trošak — pogledajte naš vodič kroz pomoćni plin i PSA proizvodnju dušika za radionice za lasersko rezanje.
Izravna usporedba
Struktura troškova
Boce i dewar posude čisti su operativni trošak: plaćate po kubičnom metru zauvijek, plus dostavu, najam i dodatke koje ne kontrolirate. PSA generator većinu toga pretvara u fiksnu kapitalnu nabavu plus električnu energiju i redovno održavanje (filtarski elementi, povremeni servis molekularnog sita). Što više režete, vaš trošak dušika po kubičnom metru postaje ravniji. Pri maloj potrošnji kapitalni trošak po kubičnom metru još može premašiti dostavljenu cijenu — upravo zato odluka ovisi o vašem obujmu.
Čistoća i stabilnost protoka
Ispravno održavan PSA sustav kontinuirano drži specificiranu čistoću, a izlazni raspon generatora od 0,6–0,8 MPa pokriva uobičajene zahtjeve rezanja bez pada tlaka kakav osjećate dok se baterija boca prazni. Opskrba bocama može isporučiti visoku čistoću, ali stabilnost ovisi o disciplini prebacivanja i stanju razdjelnika; dewar sustavi ovise o kapacitetu isparivača koji može biti nedostatan tijekom dugotrajnog rezanja visokim protokom. Jedna operativna napomena za svaku PSA instalaciju: generator treba pouzdanu opskrbu komprimiranim zrakom odgovarajuće veličine uzvodno — suhi, filtrirani zrak ono je što štiti molekularno sito i specifikaciju čistoće.
Logistika
Dostavljeni plin znači planirane dostave, prostor na rampi, sigurno skladištenje boca, obuku za rukovanje i operativni rizik da ponestane usred smjene — noćna smjena koja potroši razdjelnik u 2 sata ujutro zaustavlja laser dok ne dođe jutarnji kamion. Proizvodnja na licu mjesta uklanja dobavni lanac iz jednadžbe: dok god kompresor radi, dušik je dostupan. Zato i mobilni i prijenosni generatori dušika često nadmašuju dostavu boca za rad na terenu, radionice u više zgrada i lokacije s neredovitim pristupom dostavi.
Skalabilnost
S bocama skaliranje znači više boca, češće dostave i moguće veći spremnik — svaki korak dodaje trošak i složenost. S PSA-om jedinicu dimenzionirate prema vršnoj potražnji protoka. Raspon od 10–80 m³/h Xinhong generatora pokriva širok spektar laserskog rezanja; što određuje dimenzioniranje, obrađeno je u nastavku. Ako potrošnja dodatno raste, dodatni kapacitet može se dodati umjesto pregovaranja s dobavljačem plina.
Što određuje dimenzioniranje generatora
Dimenzioniranje PSA generatora svodi se na protok, mjeren u m³/h. Taj broj određuju:
- Vrsta i debljina materijala. Deblji nehrđajući čelik zahtijeva veći protok pomoćnog plina; potrošnja dušika strmo raste s debljinom ploče.
- Sati rezanja. Radni ciklus po smjeni — laser koji reže s dušikom 8 sati dnevno troši mnogo više od onoga koji reže 2.
- Broj lasera koji se napajaju. Jedan generator može opskrbljivati više reznih glava ako ukupni protok ostaje unutar kapaciteta.
- Zahtjev za tlakom. Izlazni raspon od 0,6–0,8 MPa mora odgovarati potražnji vaše rezne glave pri potrebnom protoku.
Praktična vježba dimenzioniranja: zbrojite vršnu istovremenu potražnju dušika svih lasera pri najtežoj uobičajenoj debljini, dodajte marginu za buduće poslove i usporedite to s krivuljom protoka generatora pri potrebnoj čistoći. Poddimenzioniranje se očituje kao pad čistoće pod opterećenjem — još jedan razlog za rad na temelju stvarnih podataka o potrošnji, a ne procjena.
Kada boce još imaju smisla
Iskrena usporedba mora to jasno reći: generator nije automatski pravi odgovor. Opskrba bocama ili dewar posudama ostaje razumna opcija kada:
- Je potrošnja doista mala. Radionica koja povremeno reže nehrđajući čelik ili laser većinu vremena koristi na zrak i kisik možda nikada neće potrošiti dovoljno dušika da amortizira generator.
- Je upotreba povremena ili projektna. Kratkoročni ugovori, izrada prototipova ili sezonska proizvodnja ne opravdavaju kapitalnu opremu.
- Su prostor, struja ili kapacitet kompresora ograničeni. PSA sustav treba tlocrtni prostor i pouzdanu opskrbu komprimiranim zrakom; radionica bez toga može se suočiti s dodatnim ulaganjem samo da podrži proizvodnju.
- Je kapital nedostupan ili bolje iskorišten drugdje. Dostavljeni plin ne zahtijeva kapital — ponekad je ta fleksibilnost važnija od dugoročnih ušteda.
Granica je potrošnja. Ako je vaš mjesečni trošak dušika umjeren i stabilan, zadržite ugovor o dostavi. Ako gledate kako se baterije boca prazne svaki tjedan ili vam naknade za najam dewar posuda i isparavanje neprestano rastu, izračunajte — navedeni povrat investicije od 6–12 mjeseci za Xinhong generator postoji zato što mnoge radionice tu granicu prijeđu brže nego što očekuju.
Često postavljana pitanja
Koja je čistoća dušika potrebna za lasersko rezanje?
Rezanje nehrđajućeg čelika i aluminija bez oksida općenito zahtijeva čistoću od 99,9 % ili bolju. Niža čistoća unosi kisik u tok pomoćnog plina, što uzrokuje oksidaciju i promjenu boje rubova. Xinhong PSA generator specificiran je na 99,9 % čistoće, što pokriva standardne primjene rezanja s čistim rubom.
Koliko dušika vlaknasti laser zapravo troši?
Potrošnja ovisi o debljini materijala, veličini mlaznice i satima rezanja — deblja ploča i veće mlaznice dramatično povećavaju protok. Ne postoji jedinstveni broj; praktičan pristup je pratiti trenutnu potrošnju dostavljenog plina tijekom mjeseca, što vam daje i osnovu za dimenzioniranje i referentnu vrijednost uštede za procjenu generatora.
Je li 0,6–0,8 MPa dovoljan tlak za rezanje?
Za širok raspon rezanja nehrđajućeg čelika i aluminija, da — taj raspon pokriva uobičajene zahtjeve za pomoćnim plinom u specificiranim primjenama Xinhong generatora. Rezanje vrlo debele ploče na nekim konfiguracijama stroja zahtijeva više tlakove, što je specifikaciju koju treba potvrditi za vaš konkretni laser prije odabira bilo kojeg sustava opskrbe.
Što generator treba osim same jedinice?
PSA generator treba opskrbu komprimiranim zrakom odgovarajućeg kapaciteta za potrebu napajanja generatora, plus obradu zraka (sušenje i filtraciju) za zaštitu molekularnog sita. Električni priključak i tlocrtni prostor skromni su s obzirom na kompaktno kućište, ali kompresor i sušilica sastavni su dijelovi ukupnog troška sustava i treba ih uključiti u svaki izračun povrata investicije.
Odaberite svoj stroj uz Xinhong CNC
Odluka između boca i generatora svodi se na vaš profil potrošnje — a najbrži način da je riješite jest sa stvarnim brojkama. Pošaljite Xinhong CNC-u svoje materijale, uobičajene debljine, sate rezanja i trenutni sustav dušika, pa ćemo preporučiti odgovara li PSA generator dušika vašem radnom ciklusu i koje dimenzioniranje ima smisla. Pošaljite detalje svoje primjene putem našeg obrasca za upit i započnite.