Linija za opremu za nehrđajuće kuhinje: šavovi od 0,8-3 mm zavareni bez dodatnog materijala
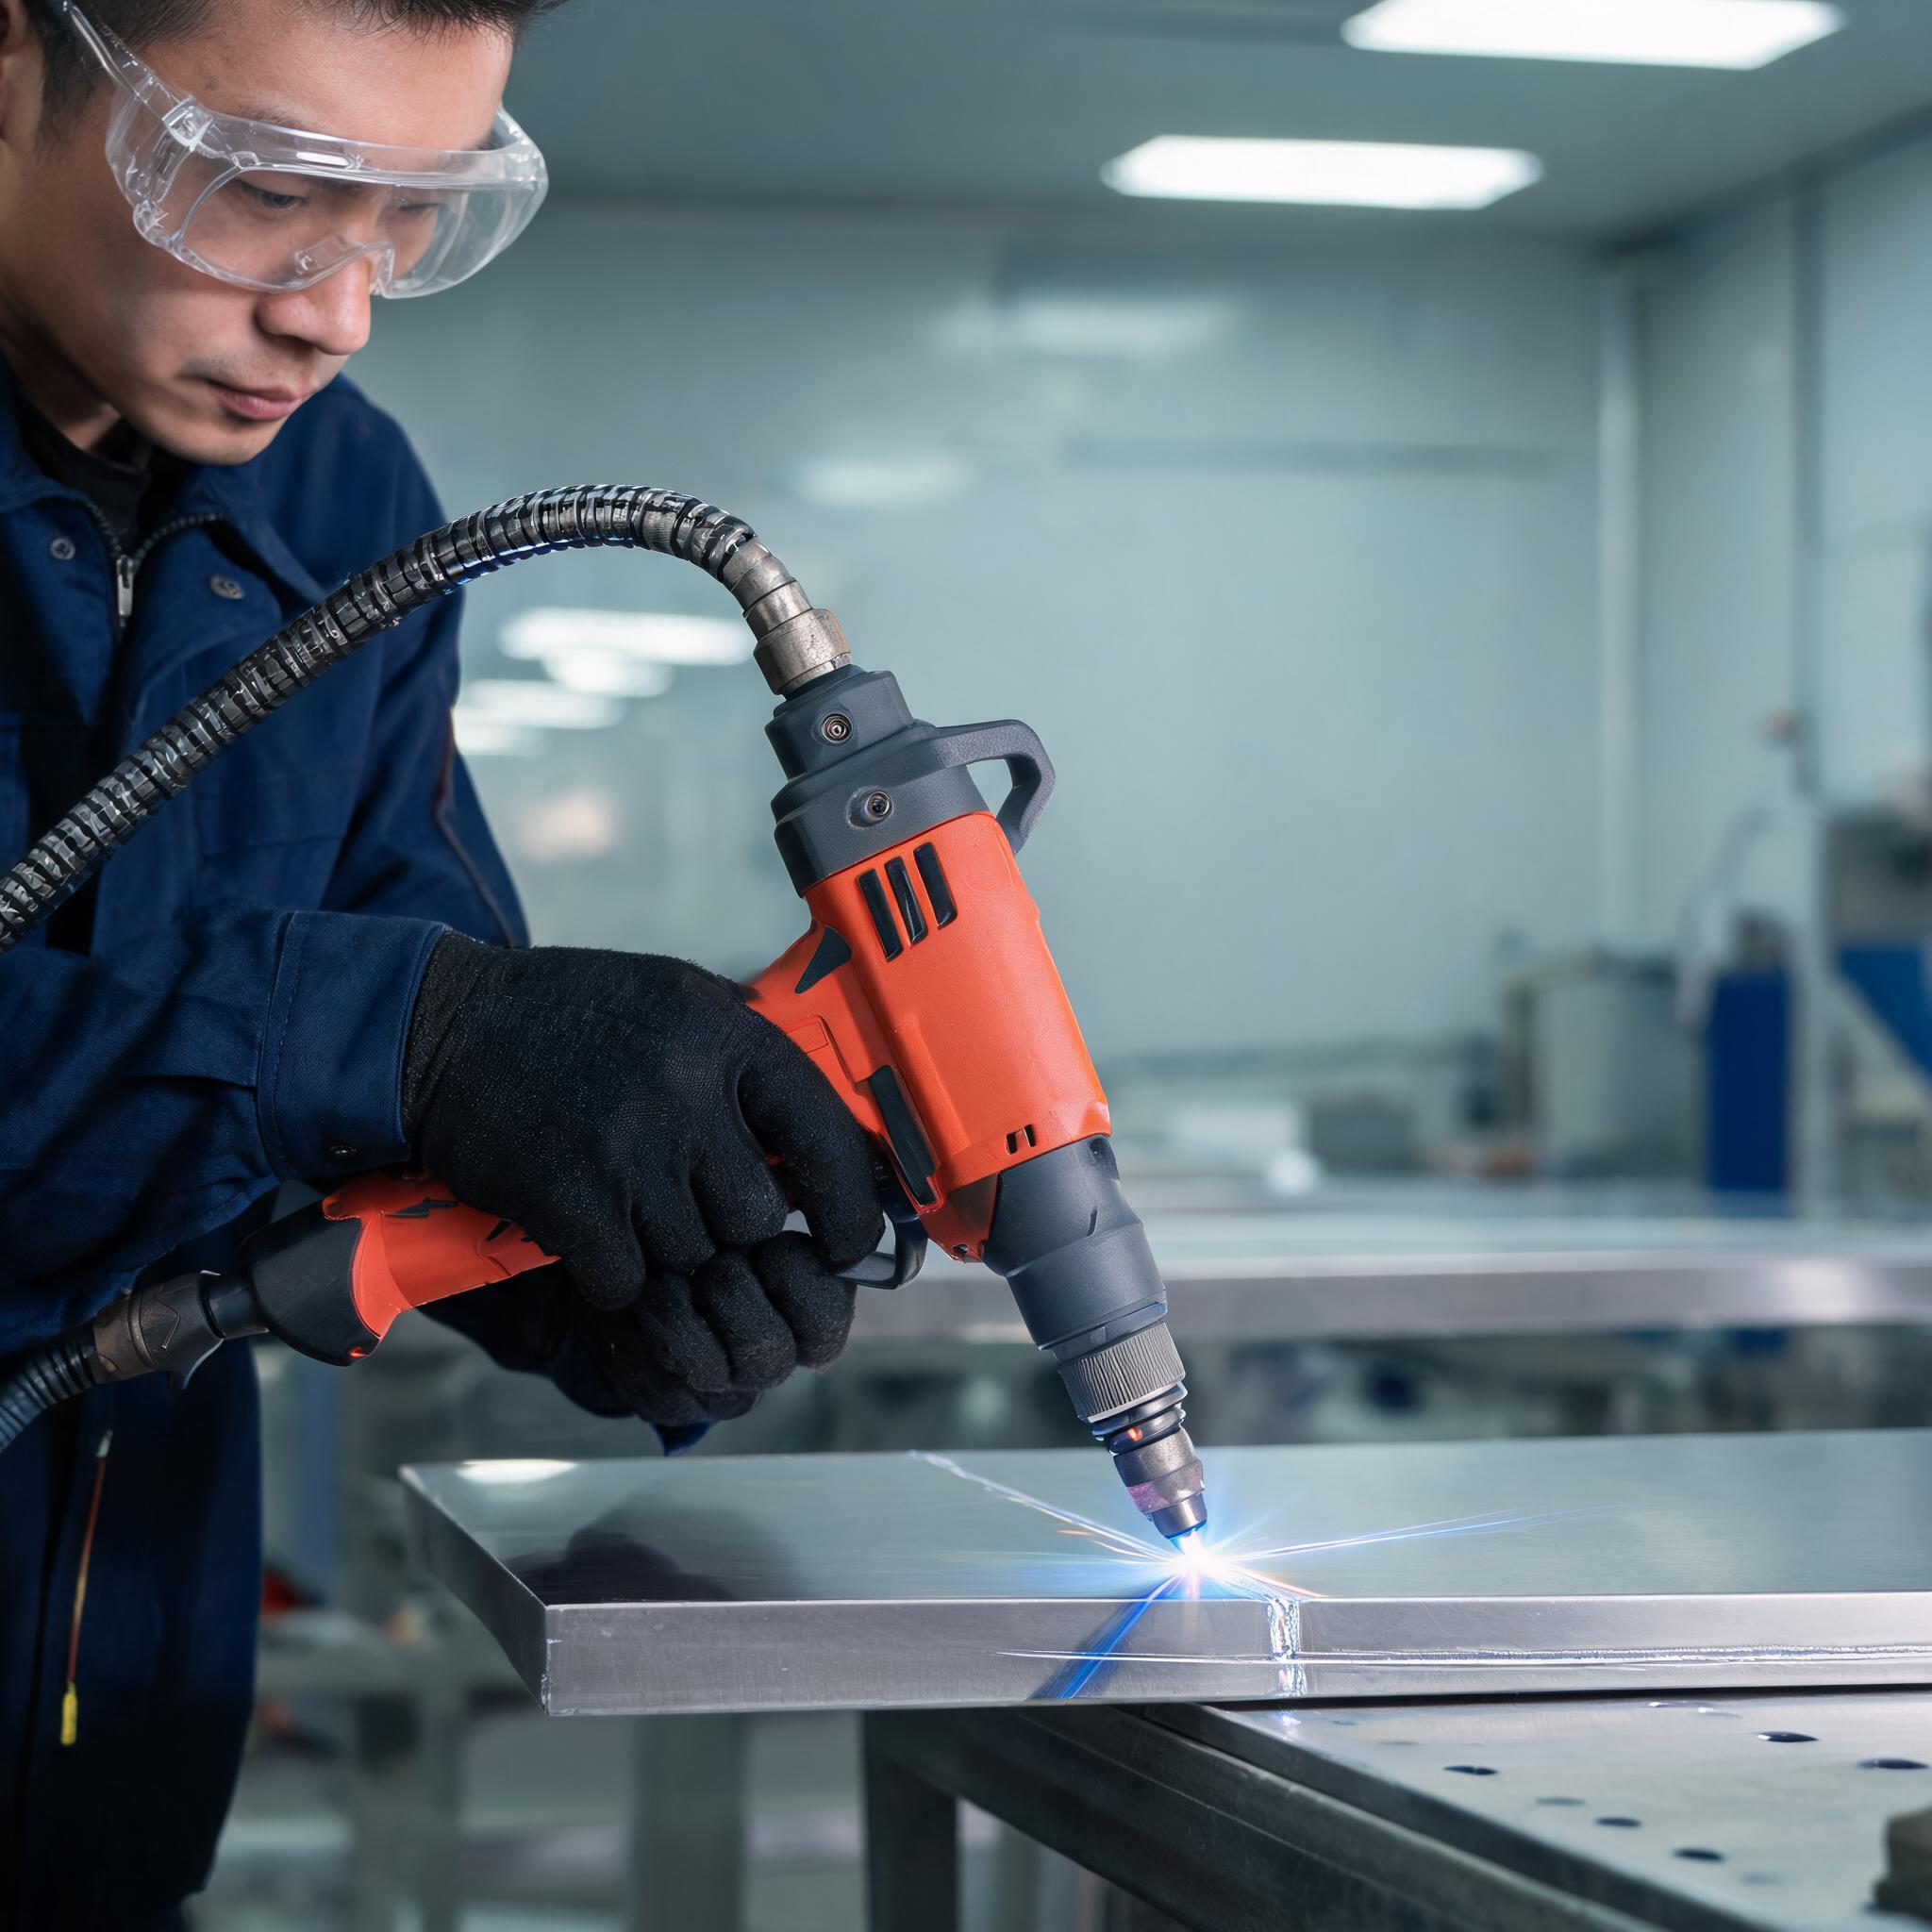
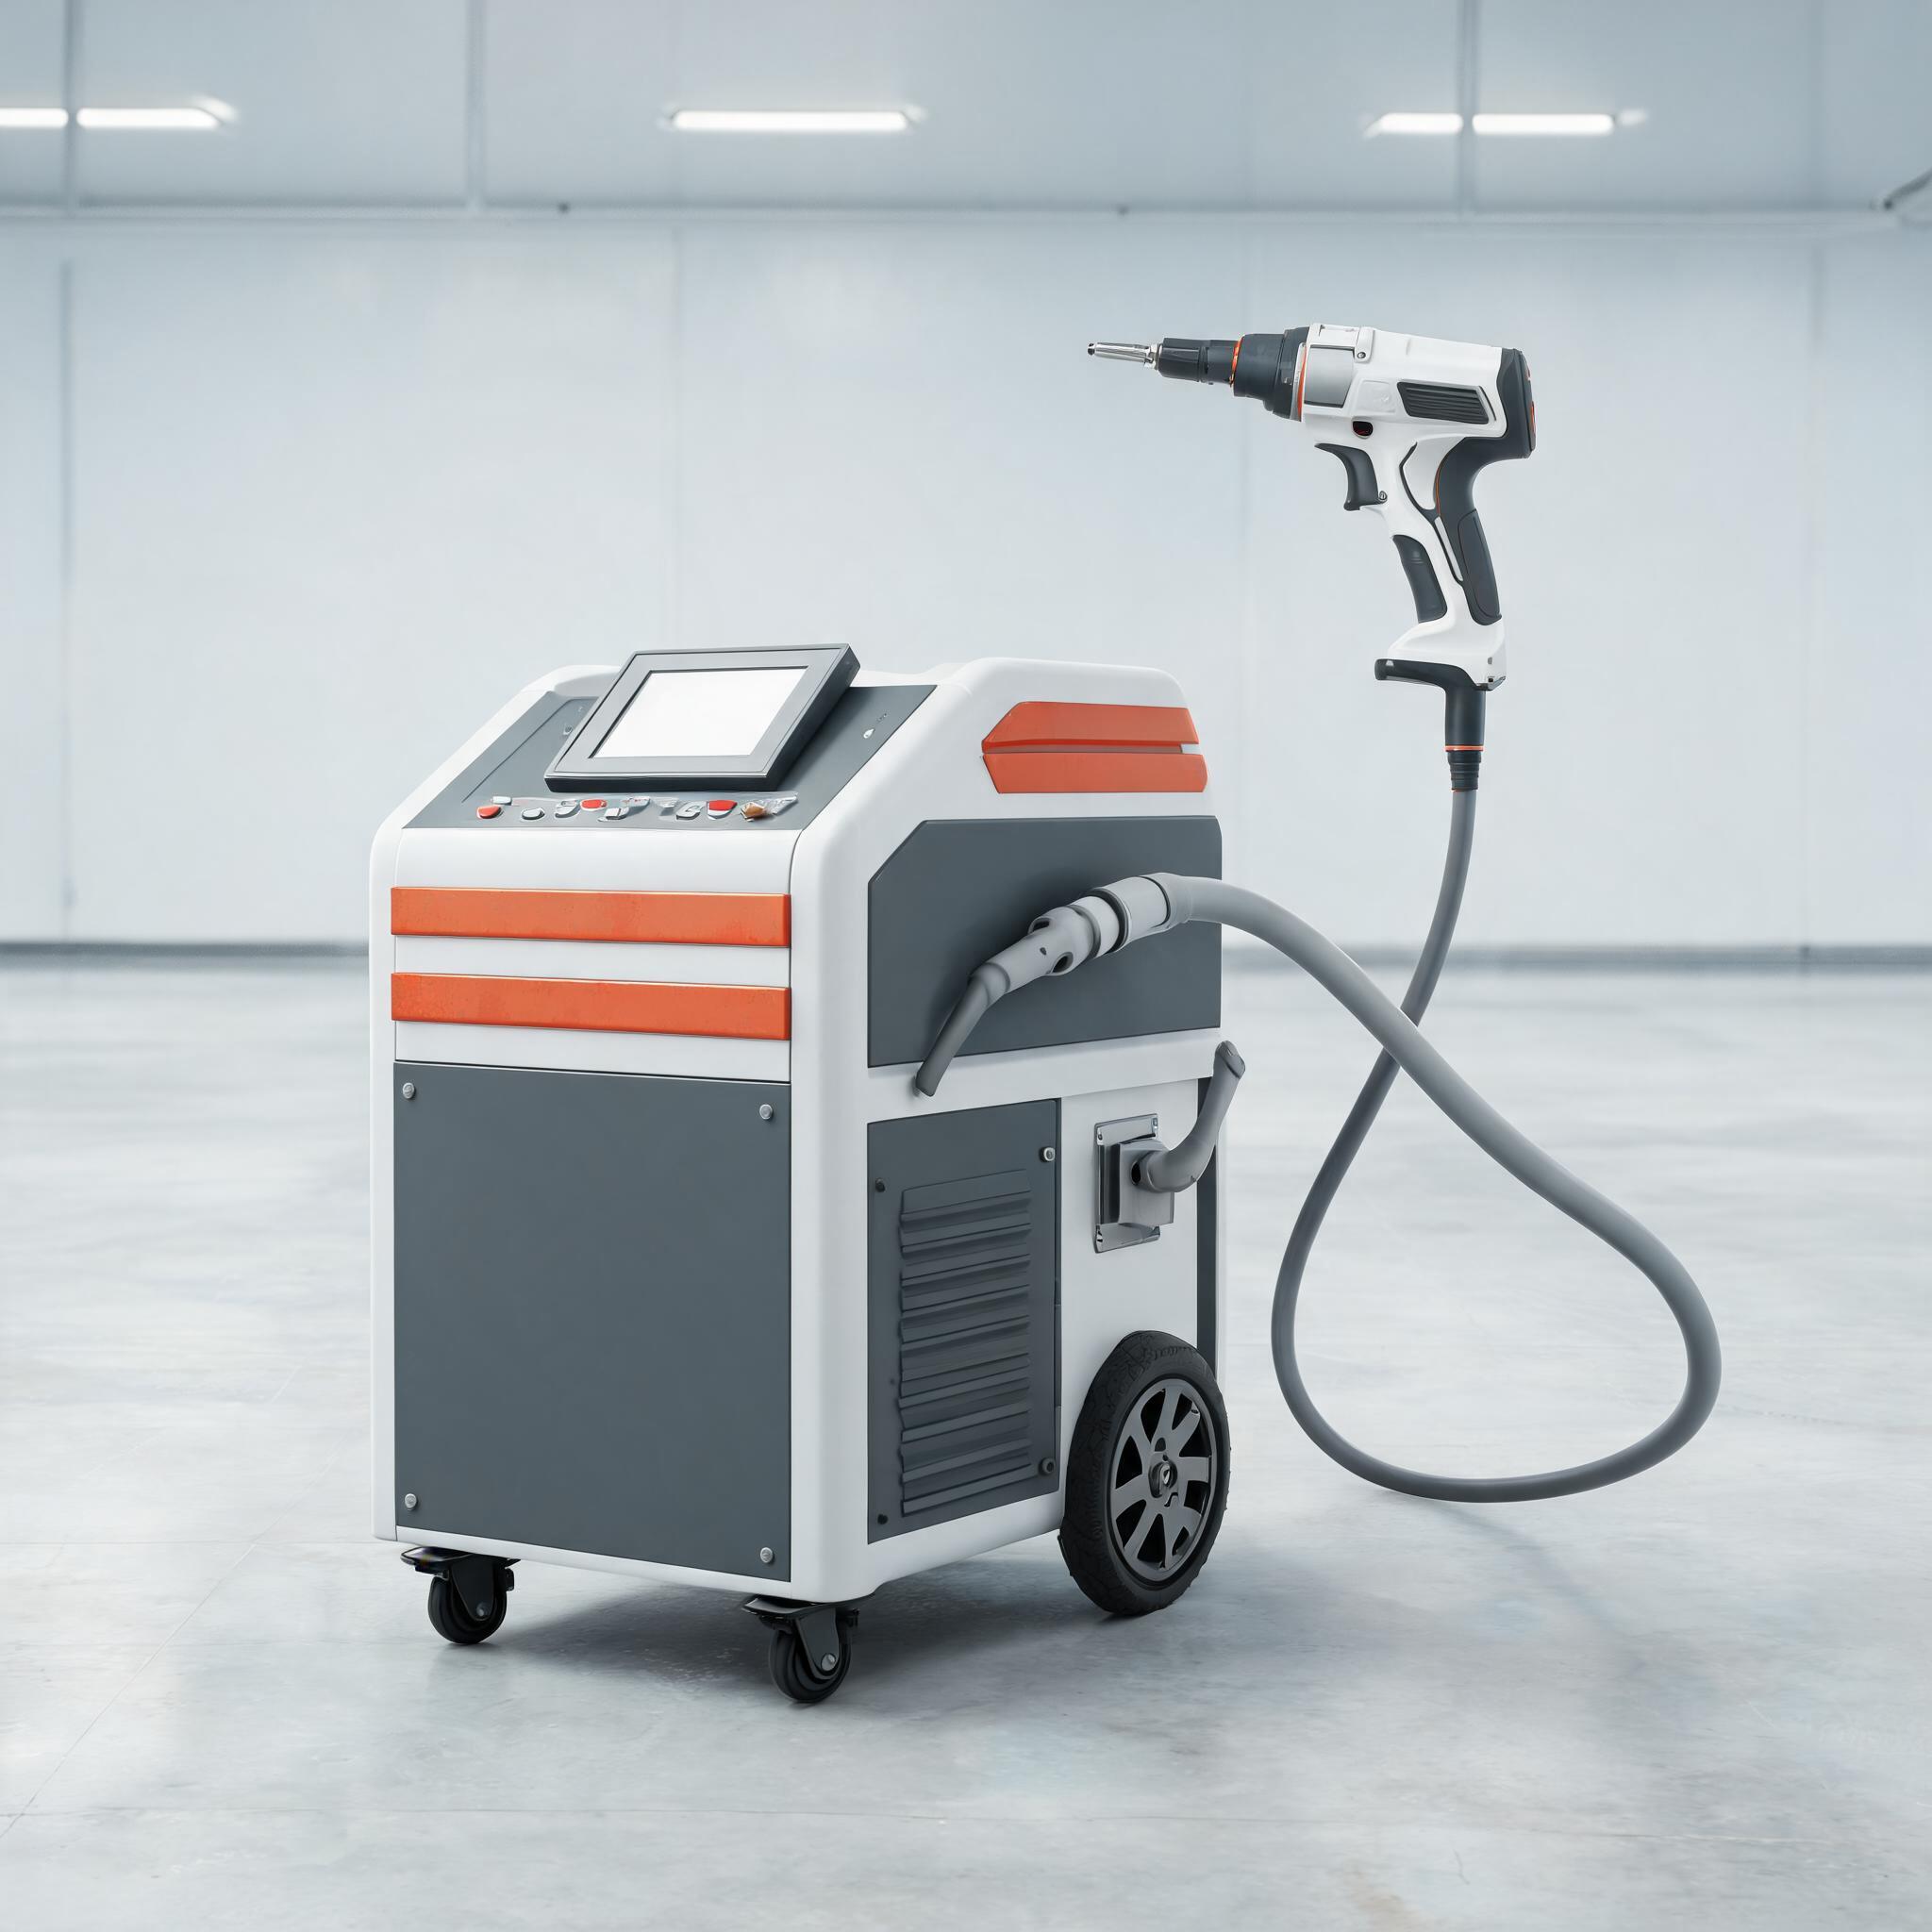
Tko: proizvođač opreme za nehrđajuće kuhinje u zapadnoj Europi koji proizvodi sudopere, radne stolove i obloge zidova. Stroj: Xinhong 2000W ručni stroj za lasersko zavarivanje s vodenim hlađenjem pištolja. Problem koji je riješio: lim od 0,8-3 mm od 304 nehrđajućeg čelika zavarivao se TIG postupkom s dodatnim materijalom, pa je svaki zavareni spoj trebalo čistiti nakon zavarivanja i stanica nije mogla pokriti dvije smjene. Prije: dodatni materijal i plin bili su stalna troškovna stavka, a čišćenje spojeva bila je ručna operacija. Sada: lim od 0,8-3 mm od 304 nehrđajućeg čelika zavaruje se autogeno ručnim uređajem, a spoj se završava odmah nakon zavarivanja pištoljem. Odakle brojke: specifikacija ručnog uređaja od 2000W (prodiranje u nehrđajući čelik od 5 mm, lasersko poravnavanje nišanom, vodenim hlađenjem za smjene dulje od osam sati) i vlastiti troškovnik potrošnog materijala kupca; ušteda na potrošnom materijalu je mjerenje kupca, a ne objavljeno jamstvo učinka.
Primjena na temelju povratnih informacija kupaca; pojedinačni rezultati ovise o materijalima i uvjetima proizvodnje.
Dobavljač nosača za laka vozila: sklopovi od 1,5-3 mm prihvaćaju se u napravi za bušenje onako kako su zavareni
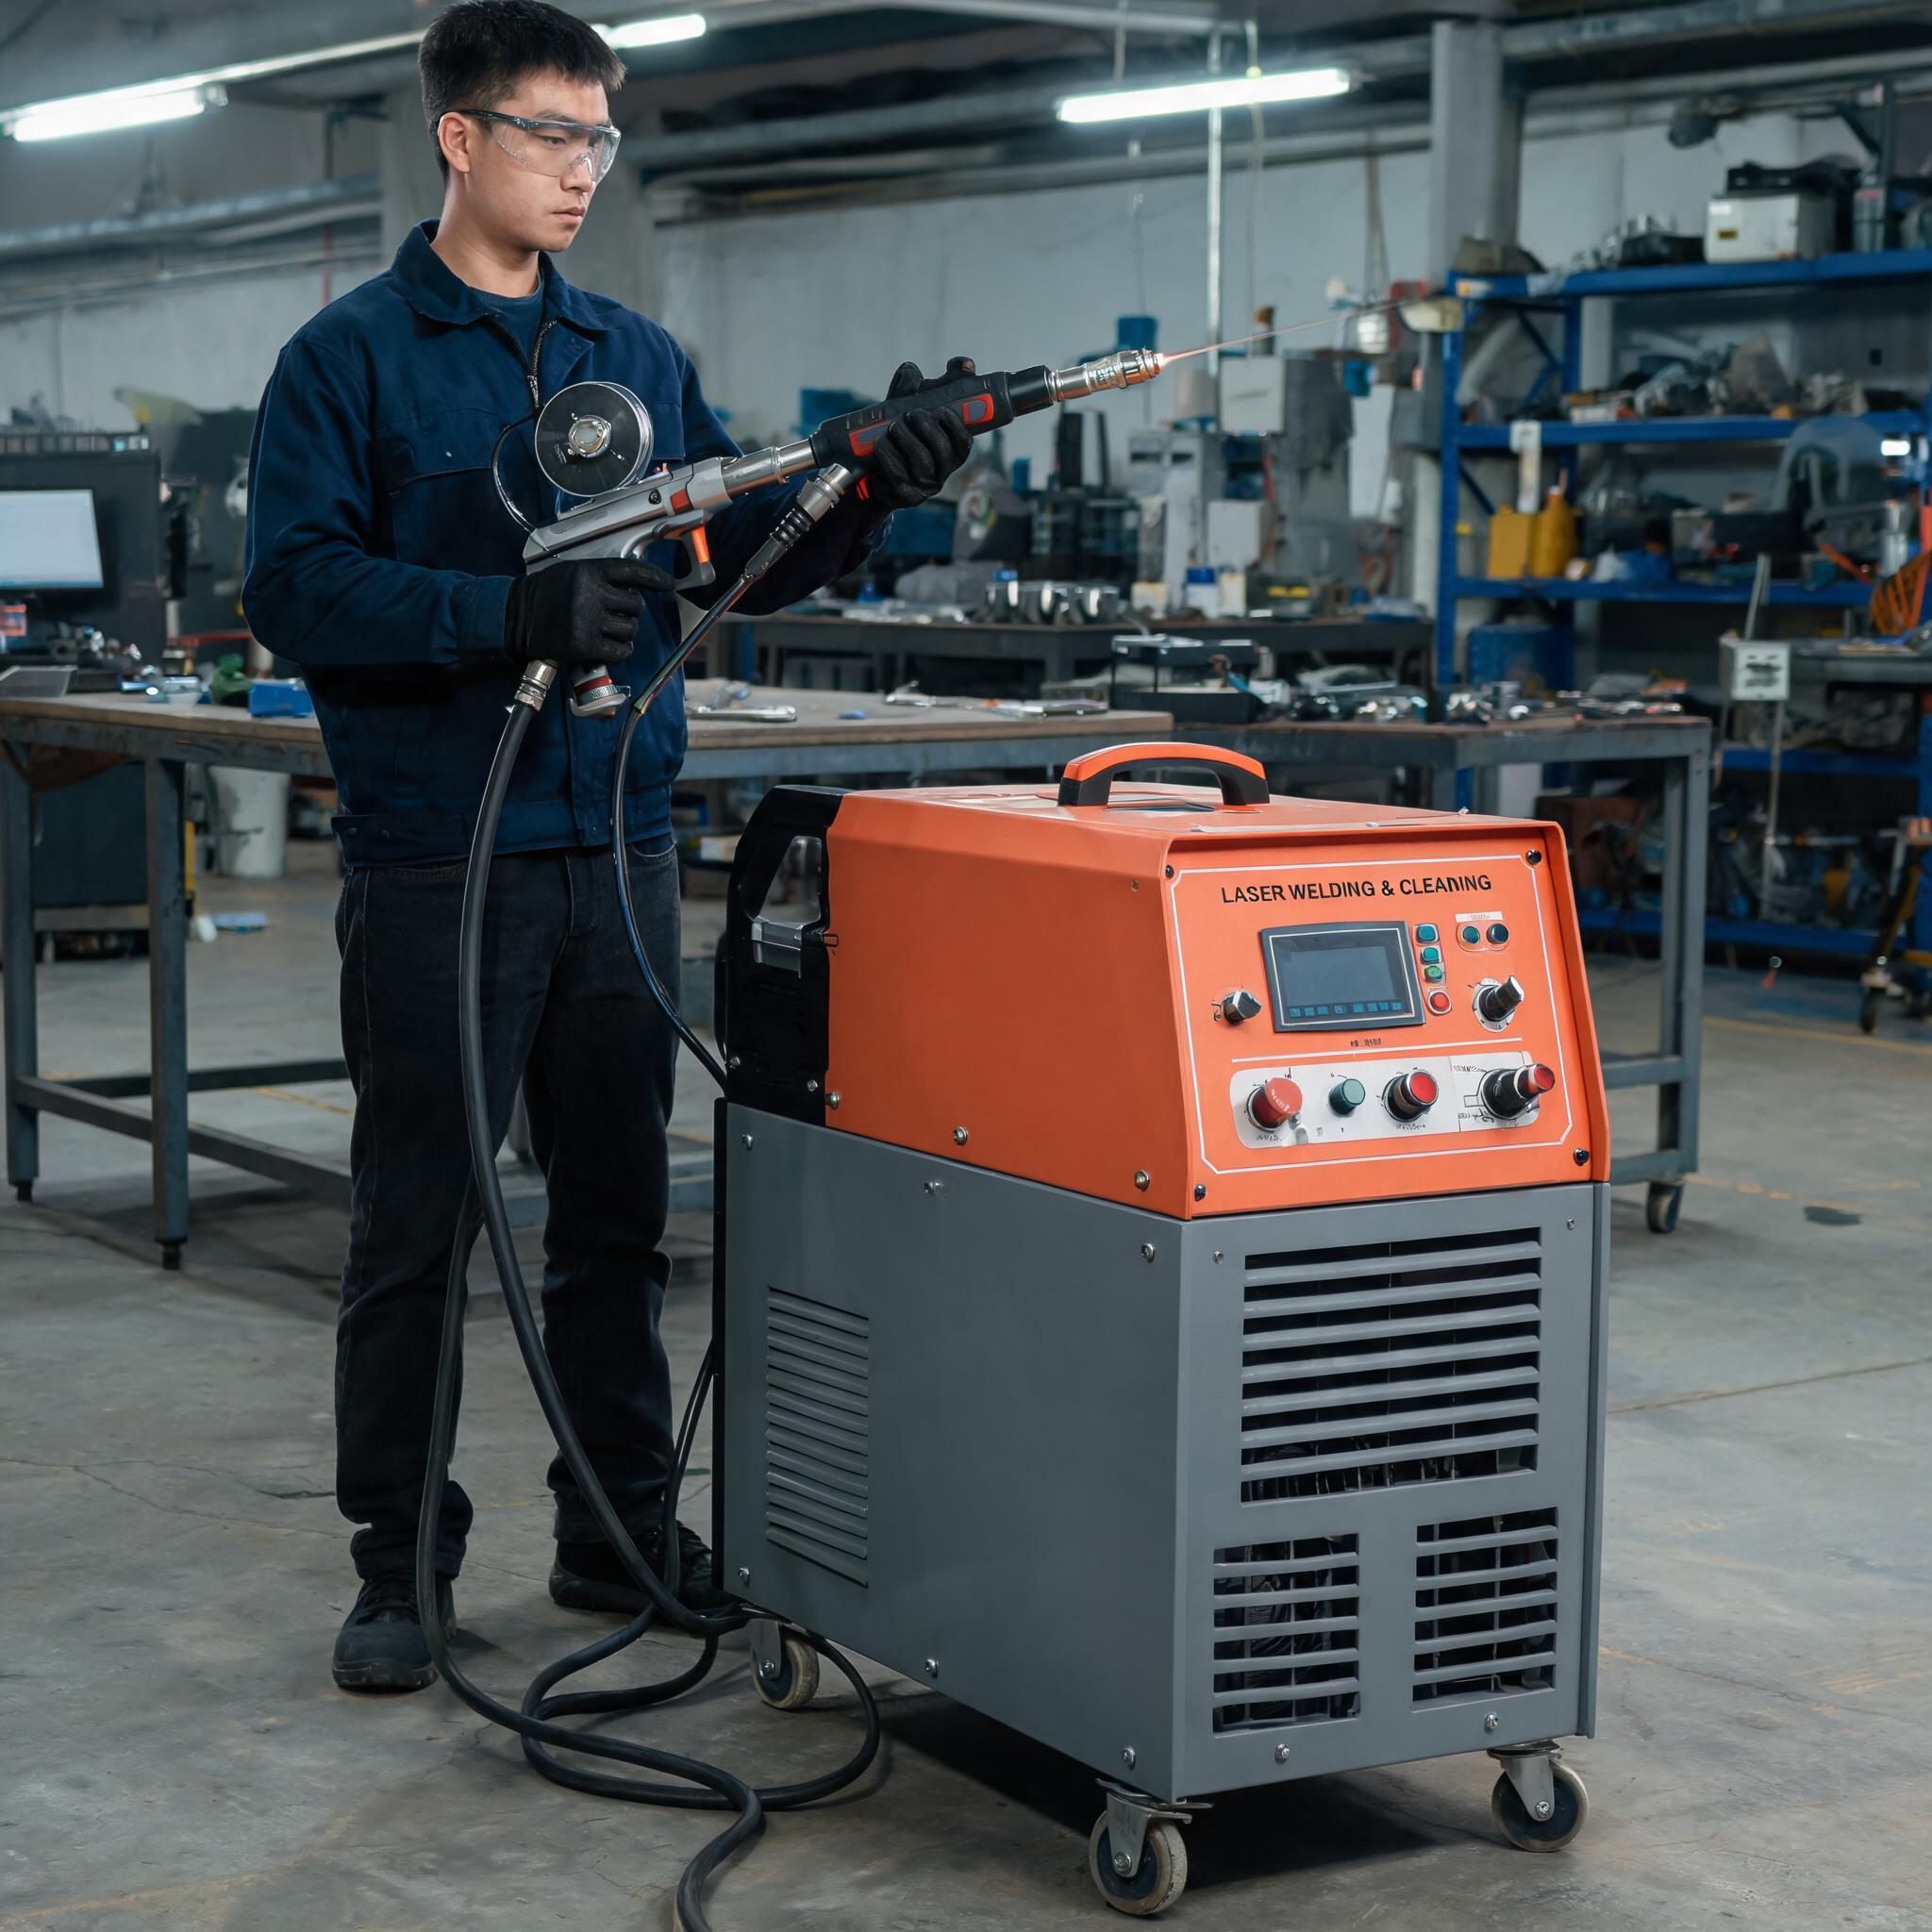
Tko: dobavljač šasija i nosača koji zavaruje sklopove od mekog čelika debljine 1,5-3 mm za laka komercijalna vozila. Stroj: Xinhong 2000W ručni fiber laserski aparat za zavarivanje. Problem koji je riješio: MIG zavarivanje na limu od 1,5 mm unosilo je deformacije u čelnu površinu nosača, pa je svaki dio trebalo ispravljati prije nego što bi ga prihvatila naprava za bušenje. Prije: ispravljanje je bila stalna operacija nakon zavarivanja. Sada: manji unos topline omogućuje da čelna površina nosača zadrži oblik, a naprava za bušenje prihvaća dio onako kako je zavaren. Odakle brojke: specifikacija ručnog uređaja od 2000W (prodiranje u nehrđajući čelik do 5 mm, vodeno hlađenje za duge smjene) plus dobavljačev zapis o prihvaćanju u napravi; vrijeme ispravljanja po dijelu je dobavljačevo vlastito mjerenje.
Primjena na temelju povratnih informacija kupaca; pojedinačni rezultati ovise o materijalima i uvjetima proizvodnje.
Proizvođač štitnika za strojeve: šavovi na nehrđajućem čeliku 304 debljine 1-2 mm izostavljaju korak dekapiranja iz tehnološkog postupka
Tko: radionica za obradu lima koja izrađuje štitnike i poklopce za strojeve od nehrđajućeg čelika 304. Stroj: Xinhong 1500W ručni fiber laserski aparat za zavarivanje. Problem koji je riješio: TIG zavarivanje štitnika od nehrđajućeg čelika debljine 1-2 mm stvaralo je vidljivu toplinsku obojenost duž šava, pa je svaki štitnik prije otpreme prolazio kroz dekapiranje i pasiviranje. Prije: dekapiranje nakon zavarivanja bio je obvezni korak u tehnološkom postupku. Sada: šav na nehrđajućem čeliku 304 debljine 1-2 mm zavaruje se s uskim zonom toplinskog utjecaja, a korak dekapiranja uklonjen je iz tehnološkog postupka za taj raspon debljina. Odakle brojke: specifikacija ručnog proizvoda od 1500W plus radionički zapis o izmjeni tehnološkog postupka; hoće li kupac i dalje zahtijevati pasiviranje, ostaje odluka krajnjeg kupca, pa je tvrdnja ograničena na zapise o proizvodnji iz posljednja tri mjeseca.
Primjena na temelju povratnih informacija kupaca; pojedinačni rezultati ovise o materijalima i uvjetima proizvodnje.