
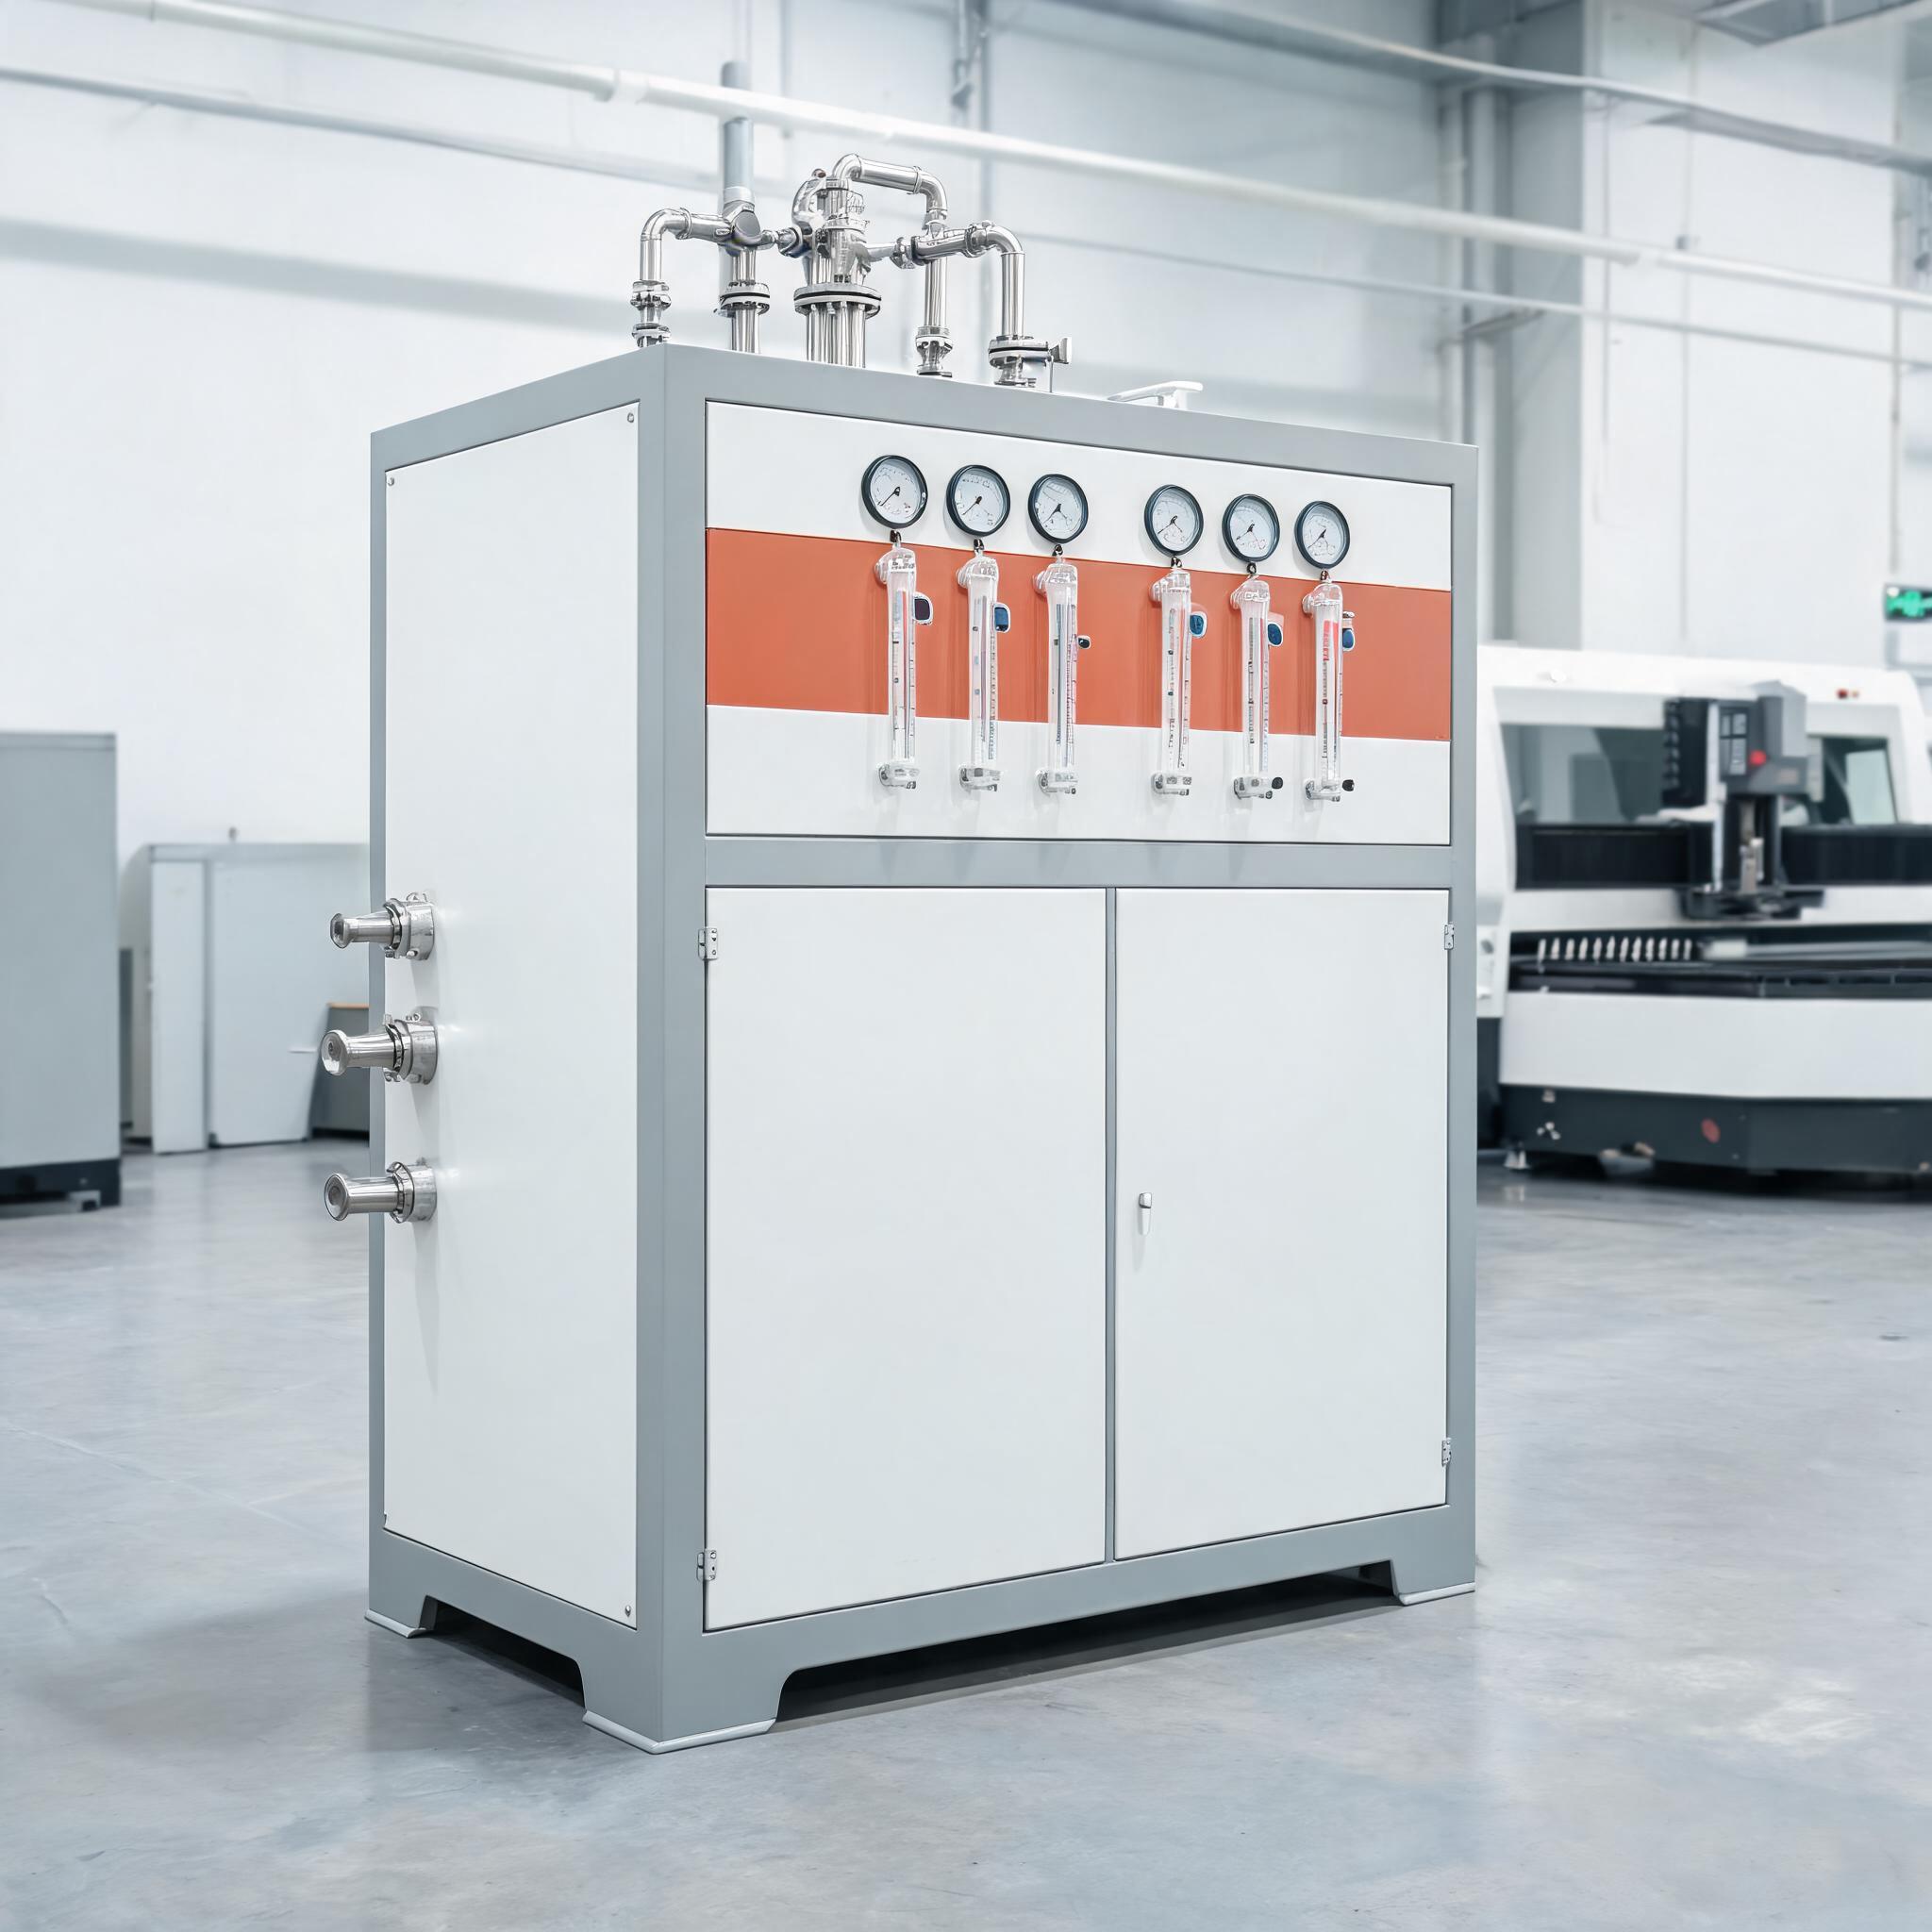
A segédgáz és a PSA nitrogéngenerálás teljes útmutatója szálas lézervágáshoz: melyik gáz melyik anyaghoz illik, a palackok és a helyszíni generálás összehasonlítása, a tisztaság és az áramlás méretezése, valamint a több műszakban dolgozó műhelyek 6–12 hónapos megtérülési számítása.
Vásárlási útmutató · Segédgáz- és nitrogéntermelés
A segédgázszámla, amelyre senki nem számít a költségvetésben
A vevők összehasonlítják a lézerteljesítményt, az asztalméretet és az árat – majd rájönnek, hogy a segédgáz az egyik legnagyobb visszatérő költség a szálas lézervágásban. A nitrogénfogyasztás a rozsdamentes acél és az alumínium esetében a fő tényező: a nagy nyomáson vágott vastag rozsdamentes acél évente több gázköltséget emészthet fel, mint a gép villamosenergia-költsége. Az oxigén a szénacél esetében jóval olcsóbb, de amint a mixben rozsdamentes acél vagy alumínium szerepel – ahol a fényes, oxidmentes élekhez nagy tisztaságú, nagy nyomású nitrogén szükséges –, a gázellátás stratégiai döntéssé válik, nem egyszerű közüzemi tétellé.
Ez az útmutató a döntés központi dokumentuma: melyik gáz melyik anyaghoz illik, mikor van értelme palackoknak vagy ömlesztett folyadéknak a helyszíni PSA nitrogéntermelésselszemben, hogyan kell méretezni a tisztaságot és az áramlást, és hogyan néz ki a megtérülési számítás.
Fő tanulságok:
• A szénacél oxigénnel vágandó; a rozsdamentes acél és az alumínium nagy tisztaságú nitrogént igényel
• A 99,9 %-os tisztaság a szálas lézervágás standardja rozsdamentes acél és alumínium esetében
• A palackok alacsony volumenhez illenek; a több műszakos műhelyek helyszíni PSA-termelésre váltanak
• A generátor áramlását a csúcs vágási igényhez kell igazítani, nem az átlagfogyasztáshoz
• A megtérülés után a futási költség a sűrített levegőre és a havi szűrőcserére csökken
Melyik gáz melyik anyaghoz
| Anyag | Segédgáz | Miért | Költségprofil |
|---|---|---|---|
| Szénacél | Oxigén | Az exoterm reakció vágási energiát ad hozzá; vastag lemeznél elengedhetetlen | Alacsony |
| Rozsdamentes acél | Nitrogén (nagy tisztaságú) | Fényes, oxidmentes él; az inert atmoszféra megakadályozza az elszíneződést | A nagy gázáramlás és a nyomás is nő a vastagsággal |
| Alumínium | Nitrogén (nagy tisztaságú) | Oxidmentes élek; megakadályozza a ragadós salakot, amelyet a levegő hagyna | Magas |
| Horganyzott / vékony szénacél | Oxigén vagy nitrogén az élkövetelmény szerint | Az élfelületi követelmények döntenek; szerkezeti munkánál az oxidáció elfogadható | Alacsonytól közepesig |
A gázstratégia az anyagmixet követi. A csak szénacélt vágó műhely gazdaságosan működhet oxigénnel. A rozsdamentes konyhai berendezéseket vagy alumínium paneleket vágó műhely gyorsan elhasználja a nitrogénkeretet – és itt számít a leginkább az ellátási mód.
Palackok, ömlesztett folyadék vagy helyszíni PSA-termelés
Három ellátási útvonal gyakorlatilag minden műhelyt lefed. A megfelelő kiválasztása a volumentől, a műszakbeosztástól és az elfogadható ellátási kockázattól függ:
- Nagynyomású palackok: nulla tőkeköltség, azonnali indulás. Alacsony volumenhez vagy tartalék ellátáshoz illik. Hátrányai: bérleti díjak, szállítási logisztika, tárolóhely, palackkezelés és a reduktorok korlátai, amelyek vastag szelvényeknél elmaradhatnak a csúcs segédgáz-igény mögött.
- Ömlesztett folyadék (dewar vagy tartály): jobb egységköltség nagy volumen mellett, de szerződésekkel, telemetriával és beszállítófüggőséggel jár.
- Helyszíni PSA-termelés: sűrített levegőből igény szerint állít elő nitrogént – nincs szállítás, nincs palack, nincs beszállítófüggőség. Egy PSA nitrogéngenerátor lézervágáshoz 99,9 %-os tisztasággal és 10–80 m³/h állítható áramlással lefedi a 1000 W és 12000 W közötti szálas lézergépek segédgáz-igényét.
A részletes kompromisszumokat a nitrogénpalackok és nitrogéngenerátor költség-összehasonlításacímű anyagunkban találja, az üzemeltetési átállást pedig a palack- és ömlesztett ellátás lecserélése helyszíni termelésrecímű anyag tárgyalja. Mobil vagy több telephelyes munkához a hordozható termelés és a palackszállítás összehasonlítása külön döntés, saját gazdasági megfontolásokkal.
Hogyan működik a PSA – és milyen tisztaságra van valóban szükség
A PSA (nyomáslengéses adszorpció) sűrített levegőt vezet át szén-molekulaszita ágyakon, amelyek megkötik az oxigént, és átengedik a nitrogént. Két ágy váltakozik az adszorpció és a regeneráció között, folyamatos ellátást biztosítva fogyó vegyszerek nélkül. Hogy mit tesz a szita, hogyan degradálódik, és mikor kell cserélni, arról a hogyan működnek a szén-molekulasziták.
A tisztaságról: a 99,9 % a munkastandard rozsdamentes acél és alumínium szálas lézervágásához, fényes, oxidmentes éleket eredményezve. Léteznek nagyobb tisztaságok (99,99 %, 99,999 %) speciális munkákhoz, de azonos kompresszorkapacitás mellett csökkentik a generátor teljesítményét – a tisztaság és az áramlás egymás ellen hat. Ennek az egyensúlynak a helyes méretezése a a tisztaság és az áramlás kiválasztása.
Generátor méretezése a vágógéphez
- Áramlás: A Xinhong PSA egysége 10–80 m³/h-t szállít, valós időben állíthatóan a vágási igényhez – megfelelve az 1000 W és 12000 W közötti szálas lézerek igényének. A 12 kW feletti gépek nagyobb konfigurációt igényelnek; a legvastagabb rendszeres rozsdamentes munkánál fellépő csúcs segédgáz-fogyasztásra méretezzen, nem az éves átlagra.
- Nyomás: az egység 0,6–0,8 MPa sűrített levegő bemenetet fogad; az automatikus nyomásszabályozás kézi felülbírálási lehetőséggel stabilan tartja az áramlást a csúcs vágási ciklusok alatt, megakadályozva az élminőséget rontó nyomáseséseket.
- Levegőminőség: a kettős szűrési fokozatok és a membránszeparáció eltávolítják a nedvességet és a részecskéket, mielőtt a nitrogén a vágófejhez ér – a szennyezett gáz okozza a vágott élek pontkorrózióját és oxidációját.
- Kompresszor: a generátor igénye az áramlási beállítástól függ; a légsűrítőt a nitrogénfogyasztáshoz kell méretezni, nem fordítva.
Futási költség és megtérülés
A PSA-generátor telepítése után a visszatérő költségek a meglévő légsűrítő által használt villamos energia és a havi szűrőbetét-csere – maguk a PSA szitaágyak normál körülmények között jellemzően 5+ évig szolgálnak. A palackellátással (bérlet, szállítás, kezelés) szemben a jellemző megtérülés 6–12 hónap több műszakos működés esetén, utána a darabonkénti gázköltség a sűrített levegő költségére esik vissza. Hogy pontosan hová megy a pénz, és mely tételek döntik el a megtérülési időt, azt a a PSA-generátor költségbontása.
Nitrogénellátási ellenőrzőlista
- Fogyasztási profil: naplózza a nitrogénhasználatot egy reprezentatív héten keresztül, beleértve a csúcs rozsdamentes munkákat
- Tisztasági követelmény: 99,9 % a szabványos rozsdamentes/alumínium vágáshoz; ellenőrizze, mielőtt túlméretezné
- Csúcsáramlás: a legvastagabb rendszeres nitrogénvágási munkához méretezzen, plusz 20–30 % tartalékkal
- Kompresszorkapacitás: egyeztesse a bemeneti nyomást (0,6–0,8 MPa osztály) és a levegőszállítást a generátor igényével
- Szűrés: erősítse meg a kétfokozatú szűrést és a membránszeparációt a száraz, részecskementes nitrogénhez
- Zaj és helyigény: kompakt, padló melletti telepítés (a Xinhong egysége 75 dB alatt üzemel) külön gépészeti helyiség helyett
- Szervizmodell: szűrőbetét helyi elérhetősége; szitacsere hosszú távú támogatása
Kapcsolódó részletes témák
- Helyszíni nitrogéntermelés: a palack- és ömlesztett ellátás lecserélése
- Nagy tisztaságú nitrogén: a tisztaság és az áramlás kiválasztása lézervágáshoz
- Szén-molekulaszita: hogyan működik, és mikor kell cserélni
- PSA nitrogéngenerátor költségbontása
- Amikor a hordozható nitrogéngenerátor jobb a palackszállításnál
Kapcsolódó összehasonlítás
Gázberendezések
- PSA nitrogéngenerátor lézervágáshoz – 99,9 % tisztaság, 10–80 m³/h, 1000 W–12000 W gépekhez
Még mindig palackban vásárol nitrogént?
Küldje el a lézerteljesítményét, az anyagösszetételt és a heti nitrogénfogyasztását. Méretezünk egy PSA nitrogéngenerátor rendszert, és bemutatjuk a megtérülési számítást a tényleges felhasználására alapozva.
Kérjen nitrogénellátás-felmérést