
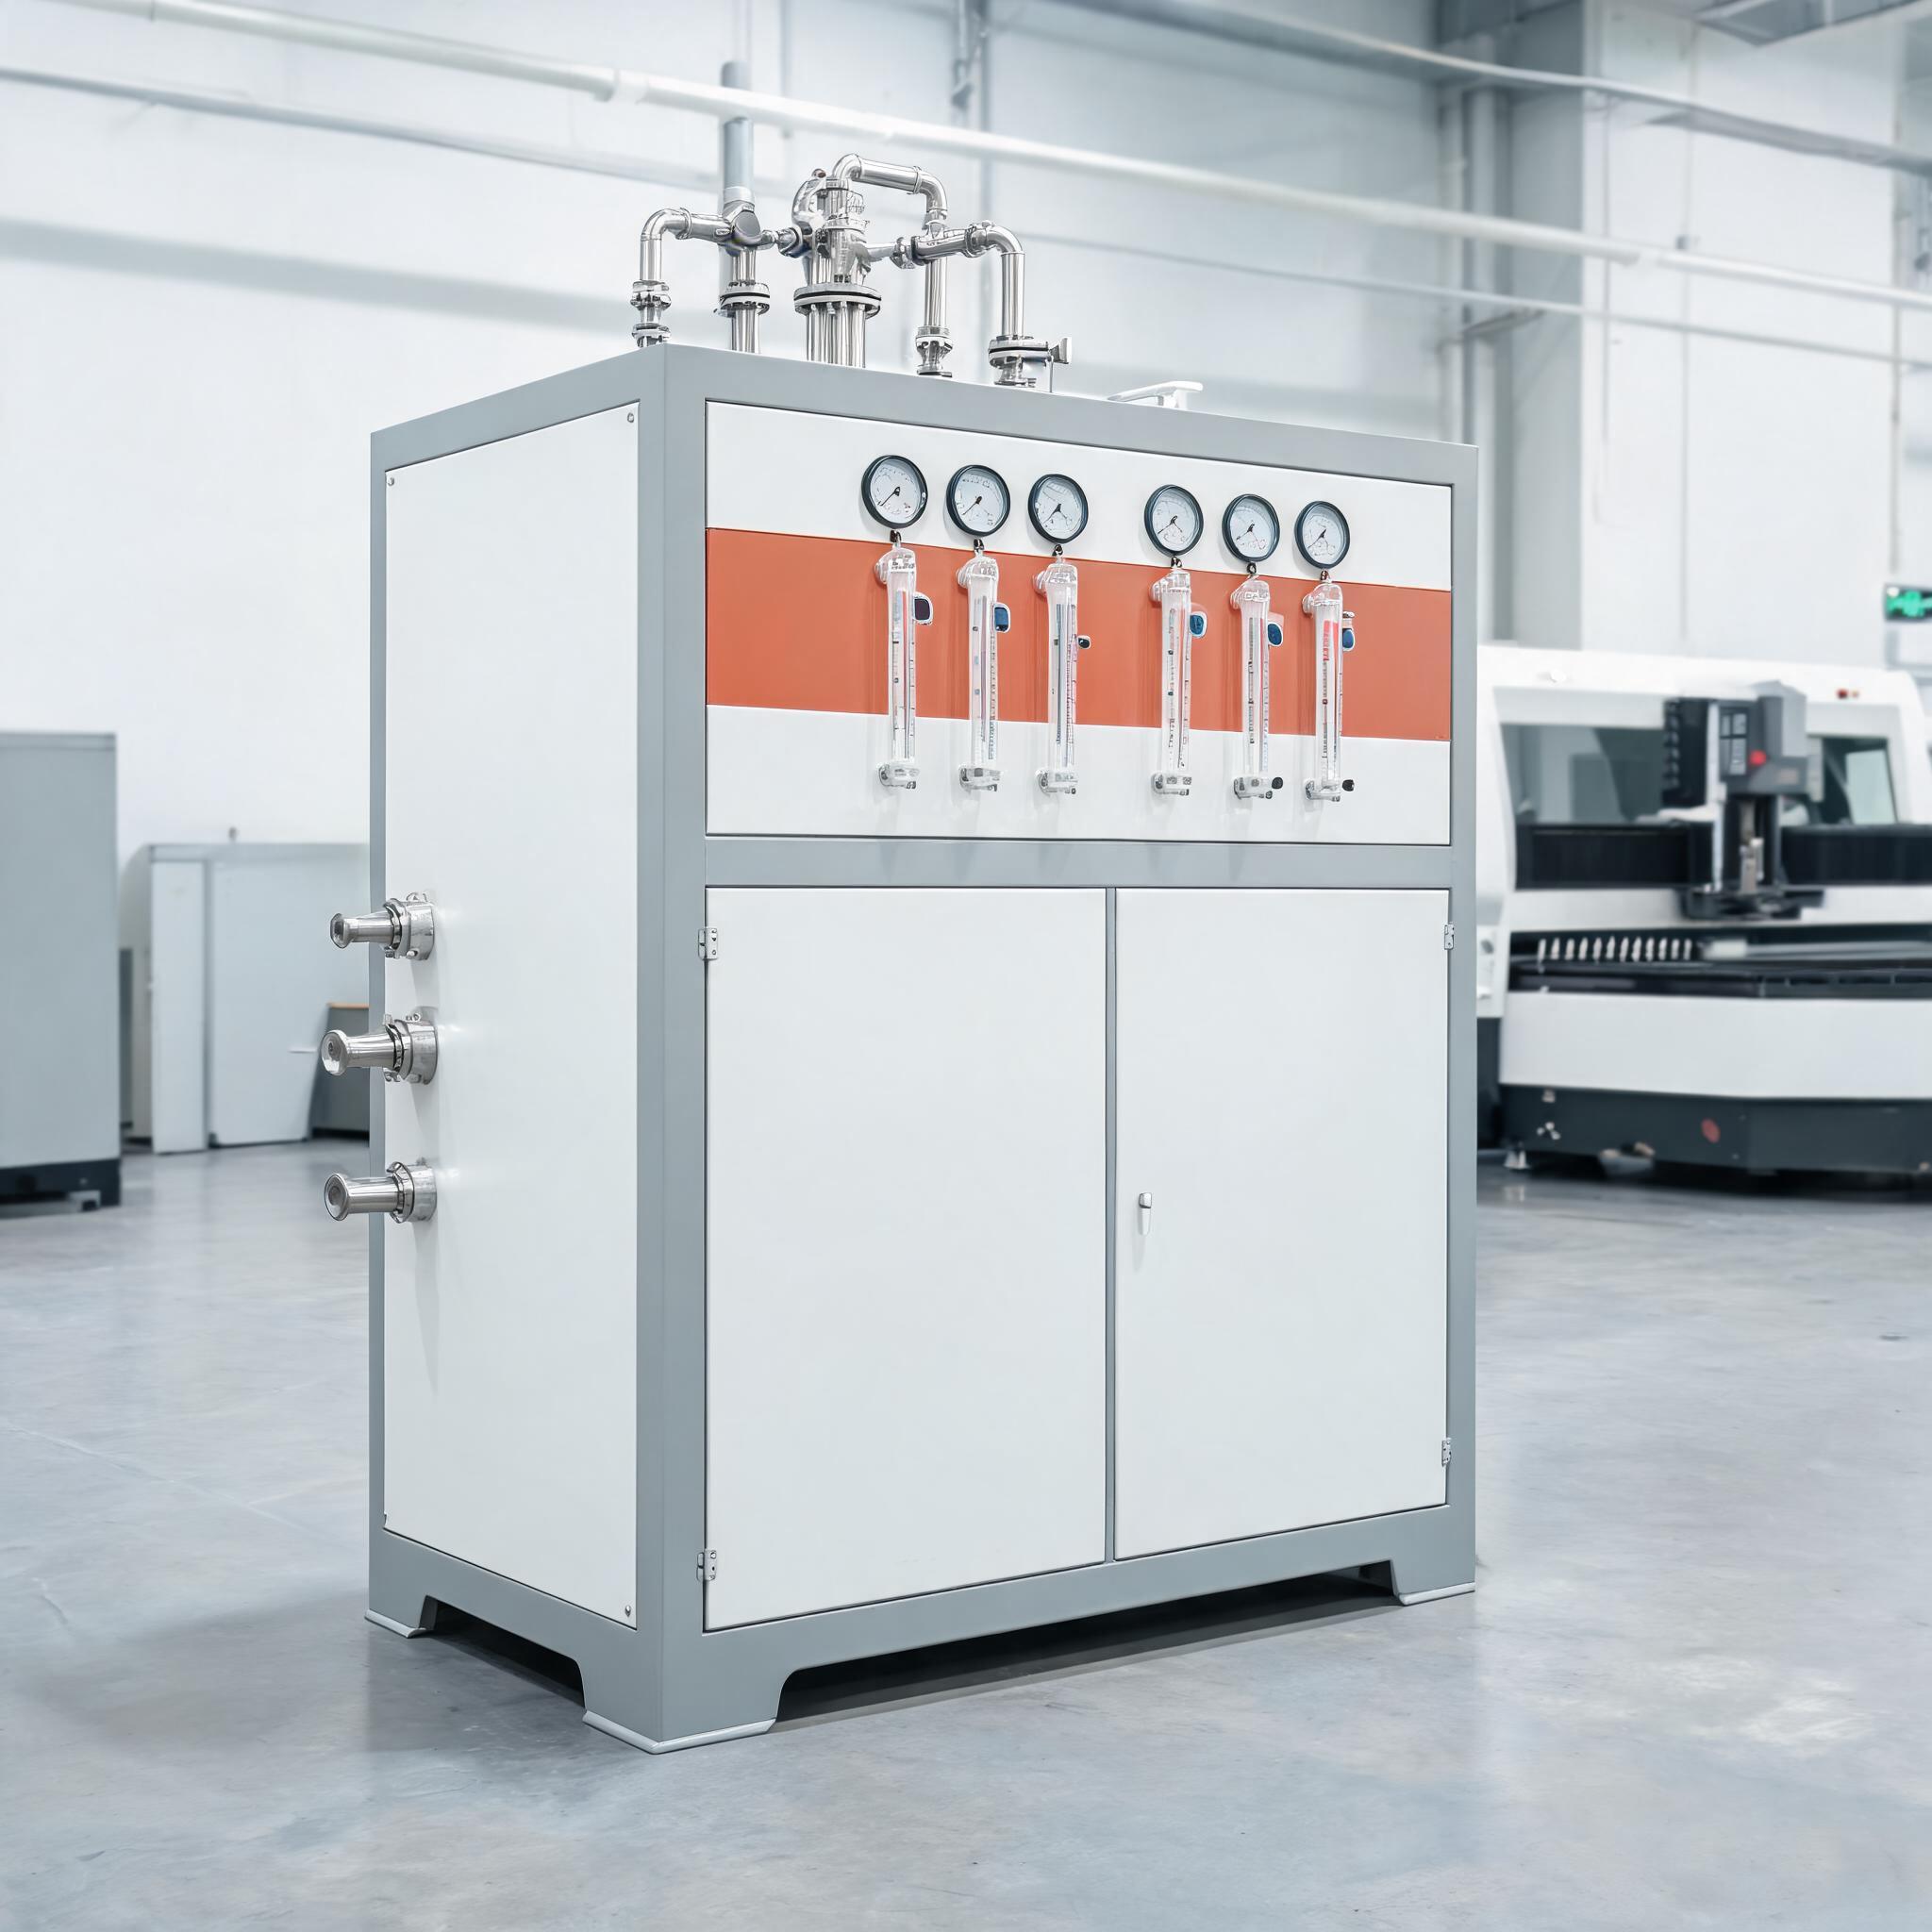
Panduan lengkap gas bantu dan pembangkit nitrogen PSA untuk pemotongan laser serat: gas mana yang cocok untuk material mana, tabung gas versus pembangkit di lokasi, cara menentukan ukuran kemurnian dan aliran, serta perhitungan pengembalian modal 6-12 bulan untuk bengkel dengan beberapa shift.
Panduan Pembelian · Gas Pendukung & Pembangkit Nitrogen
Biaya Gas Pendukung yang Tidak Dianggarkan
Pembeli membandingkan daya laser, ukuran meja, dan harga—lalu menyadari bahwa gas pendukung adalah salah satu biaya berulang terbesar dalam pemotongan laser serat. Konsumsi nitrogen pada baja tahan karat dan aluminium adalah pemicu utama: baja tahan karat tebal pada tekanan tinggi dapat mengonsumsi biaya gas per tahun lebih besar daripada listrik mesin. Oksigen pada baja karbon jauh lebih murah, tetapi begitu campuran Anda mencakup baja tahan karat atau aluminium—di mana tepi yang cerah dan bebas oksida memerlukan nitrogen dengan kemurnian dan tekanan tinggi—pasokan gas menjadi keputusan strategis, bukan sekadar lini utilitas.
Panduan ini adalah pusat untuk keputusan tersebut: gas mana yang cocok untuk material mana, kapan silinder atau cairan curah masuk akal versus pembangkit nitrogen PSAdi lokasi, cara menentukan kemurnian dan aliran, dan seperti apa perhitungan pengembalian modalnya.
Poin Penting:
• Baja karbon dipotong dengan oksigen; baja tahan karat dan aluminium memerlukan nitrogen kemurnian tinggi
• Kemurnian 99,9% adalah standar untuk pemotongan laser serat pada baja tahan karat dan aluminium
• Silinder cocok untuk volume rendah; bengkel multi-shift beralih ke pembangkit PSA di lokasi
• Sesuaikan aliran pembangkit dengan permintaan pemotongan puncak, bukan konsumsi rata-rata
• Setelah pengembalian modal, biaya operasional turun menjadi udara terkompresi dan penggantian filter bulanan
Gas Mana untuk Material Mana
| Material | Gas Pendukung | Alasan | Profil Biaya |
|---|---|---|---|
| Baja karbon | Oksigen | Reaksi eksotermik menambah energi potong; penting pada pelat tebal | Rendah |
| Baja tahan karat | Nitrogen (kemurnian tinggi) | Tepi cerah dan bebas oksida; atmosfer inert mencegah perubahan warna | Aliran dan tekanan gas tinggi keduanya meningkat seiring ketebalan |
| Aluminium | Nitrogen (kemurnian tinggi) | Tepi bebas oksida; mencegah terak lengket yang ditinggalkan udara | Tinggi |
| Baja galvanis / karbon tipis | Oksigen atau nitrogen sesuai kebutuhan tepi | Persyaratan hasil akhir tepi menentukan; oksidasi dapat diterima pada pekerjaan struktural | Rendah hingga sedang |
Strategi gas mengikuti campuran material Anda. Bengkel yang hanya mengerjakan baja karbon dapat beroperasi ekonomis dengan oksigen. Bengkel yang memotong peralatan dapur baja tahan karat atau panel aluminium akan cepat menghabiskan anggaran nitrogen—dan di situlah metode pasokan paling menentukan.
Silinder, Cairan Curah, atau Pembangkit PSA di Lokasi
Tiga jalur pasokan mencakup hampir semua bengkel. Yang tepat bergantung pada volume, pola shift, dan seberapa besar risiko pasokan yang dapat Anda toleransi:
- Silinder tekanan tinggi: tanpa modal, langsung mulai. Cocok untuk volume rendah atau penggunaan cadangan. Kekurangan: biaya sewa, logistik pengiriman, ruang penyimpanan, penanganan silinder, dan batas regulator yang dapat tertinggal dari permintaan gas pendukung puncak pada bagian tebal.
- Cairan curah (dewar atau tangki): biaya satuan lebih baik pada volume tinggi, tetapi disertai kontrak, telemetri, dan ketergantungan pada pemasok.
- Pembangkit PSA di lokasi: menghasilkan nitrogen dari udara terkompresi sesuai permintaan—tanpa pengiriman, tanpa silinder, tanpa ketergantungan pemasok. Pembangkit nitrogen PSA untuk pemotongan laser pada kemurnian 99,9% dengan aliran yang dapat disesuaikan 10–80 m³/jam mencakup permintaan gas pendukung mesin laser serat dari 1000W hingga 12000W.
Pertimbangan detailnya ada di perbandingan biaya silinder nitrogen vs. pembangkit nitrogen, dan transisi operasionalnya dibahas dalam mengganti pasokan silinder dan curah dengan pembangkit di lokasi. Untuk pekerjaan mobile atau multi-lokasi, pembangkit portabel versus pengiriman silinder adalah keputusan terpisah dengan ekonomi tersendiri.
Cara Kerja PSA—dan Kemurnian yang Benar-Benar Anda Butuhkan
PSA (Pressure Swing Adsorption) mengalirkan udara terkompresi melalui lapisan ayakan molekuler karbon yang menyerap oksigen dan membiarkan nitrogen lewat. Dua lapisan bergantian antara adsorpsi dan regenerasi, menghasilkan pasokan kontinu tanpa bahan kimia habis pakai. Apa yang dilakukan ayakan, bagaimana degradasinya, dan kapan harus diganti dibahas dalam cara kerja ayakan molekuler karbon.
Soal kemurnian: 99,9% adalah standar kerja untuk pemotongan laser serat baja tahan karat dan aluminium, menghasilkan tepi cerah dan bebas oksida. Kemurnian lebih tinggi (99,99%, 99,999%) tersedia untuk pekerjaan khusus, tetapi menurunkan keluaran pembangkit pada kapasitas kompresor yang sama—kemurnian dan aliran saling bertukar. Menyeimbangkan dengan benar adalah inti dari memilih kemurnian dan aliran.
Menentukan Ukuran Pembangkit untuk Mesin Pemotong Anda
- Aliran: Unit PSA Xinhong memberikan 10–80 m³/jam, dapat disesuaikan secara real-time untuk mencocokkan permintaan pemotongan—sesuai dengan permintaan laser serat dari 1000W hingga 12000W. Mesin di atas 12kW memerlukan konfigurasi lebih besar; tentukan ukuran berdasarkan konsumsi gas pendukung puncak pada pekerjaan baja tahan karat tertebal yang rutin, bukan rata-rata tahunan.
- Tekanan: unit menerima udara terkompresi masuk 0,6–0,8 MPa; regulasi tekanan otomatis dengan override manual menjaga aliran tetap stabil selama siklus pemotongan puncak, mencegah penurunan tekanan yang menurunkan kualitas tepi.
- Kualitas udara: dua tahap filtrasi ditambah pemisahan membran menghilangkan kelembapan dan partikel sebelum nitrogen mencapai kepala pemotong—gas yang terkontaminasi menyebabkan pitting dan oksidasi pada tepi potong.
- Kompresor: permintaan pembangkit bergantung pada pengaturan aliran Anda; tentukan kompresor udara berdasarkan konsumsi nitrogen Anda, bukan sebaliknya.
Biaya Operasional dan Pengembalian Modal
Setelah pembangkit PSA terpasang, biaya berulang adalah listrik yang digunakan kompresor udara Anda yang sudah ada dan penggantian kartrid filter bulanan—lapisan ayakan PSA sendiri biasanya bertahan 5+ tahun dalam kondisi normal. Dibandingkan pasokan silinder (sewa, pengiriman, penanganan), pengembalian modal tipikal berada pada 6–12 bulan untuk operasi multi-shift, setelah itu biaya gas per bagian turun menjadi biaya udara terkompresi. Ke mana tepatnya uang mengalir, dan pos biaya mana yang menentukan periode pengembalian, diuraikan dalam rincian biaya pembangkit PSA.
Daftar Periksa Pasokan Nitrogen
- Profil konsumsi: catat penggunaan nitrogen selama seminggu yang representatif, termasuk pekerjaan baja tahan karat puncak
- Kebutuhan kemurnian: 99,9% untuk pemotongan baja tahan karat/aluminium standar; verifikasi sebelum menentukan secara berlebihan
- Aliran puncak: tentukan ukuran untuk pekerjaan potong nitrogen rutin tertebal, ditambah cadangan 20–30%
- Kapasitas kompresor: sesuaikan tekanan masuk (kelas 0,6–0,8 MPa) dan pasokan udara dengan permintaan pembangkit
- Filtrasi: pastikan filtrasi dua tahap dan pemisahan membran untuk nitrogen kering dan bebas partikel
- Kebisingan dan jejak: instalasi kompak di sisi lantai (unit Xinhong beroperasi di bawah 75dB) alih-alih ruang mekanik khusus
- Model layanan: ketersediaan kartrid filter secara lokal; dukungan penggantian ayakan jangka panjang
Topik Pendalaman Terkait
- Pembangkit nitrogen di lokasi: mengganti pasokan silinder dan curah
- Nitrogen kemurnian tinggi: memilih kemurnian dan aliran untuk pemotongan laser
- Ayakan molekuler karbon: cara kerja dan kapan harus diganti
- Rincian biaya pembangkit nitrogen PSA
- Kapan pembangkit nitrogen portabel mengalahkan pengiriman silinder
Perbandingan Terkait
Peralatan Gas
- Pembangkit nitrogen PSA untuk pemotongan laser – kemurnian 99,9%, 10–80 m³/jam, untuk mesin 1000W–12000W
Masih Membeli Nitrogen per Silinder?
Kirimkan daya laser, campuran material, dan konsumsi nitrogen mingguan Anda. Kami akan merancang sistem pembangkit PSA dan menunjukkan perhitungan pengembalian modal berdasarkan pemakaian aktual Anda.
Minta Penilaian Pasokan Nitrogen