
La maggior parte delle officine di taglio laser a fibra che paga l'azoto in bombole o dewar valuta prima o poi la generazione PSA in loco. Questo articolo confronta struttura dei costi, purezza e stabilità del flusso, logistica e scalabilità tra le due modalità di fornitura, e identifica i profili operativi in cui la consegna in bombole ha ancora senso.
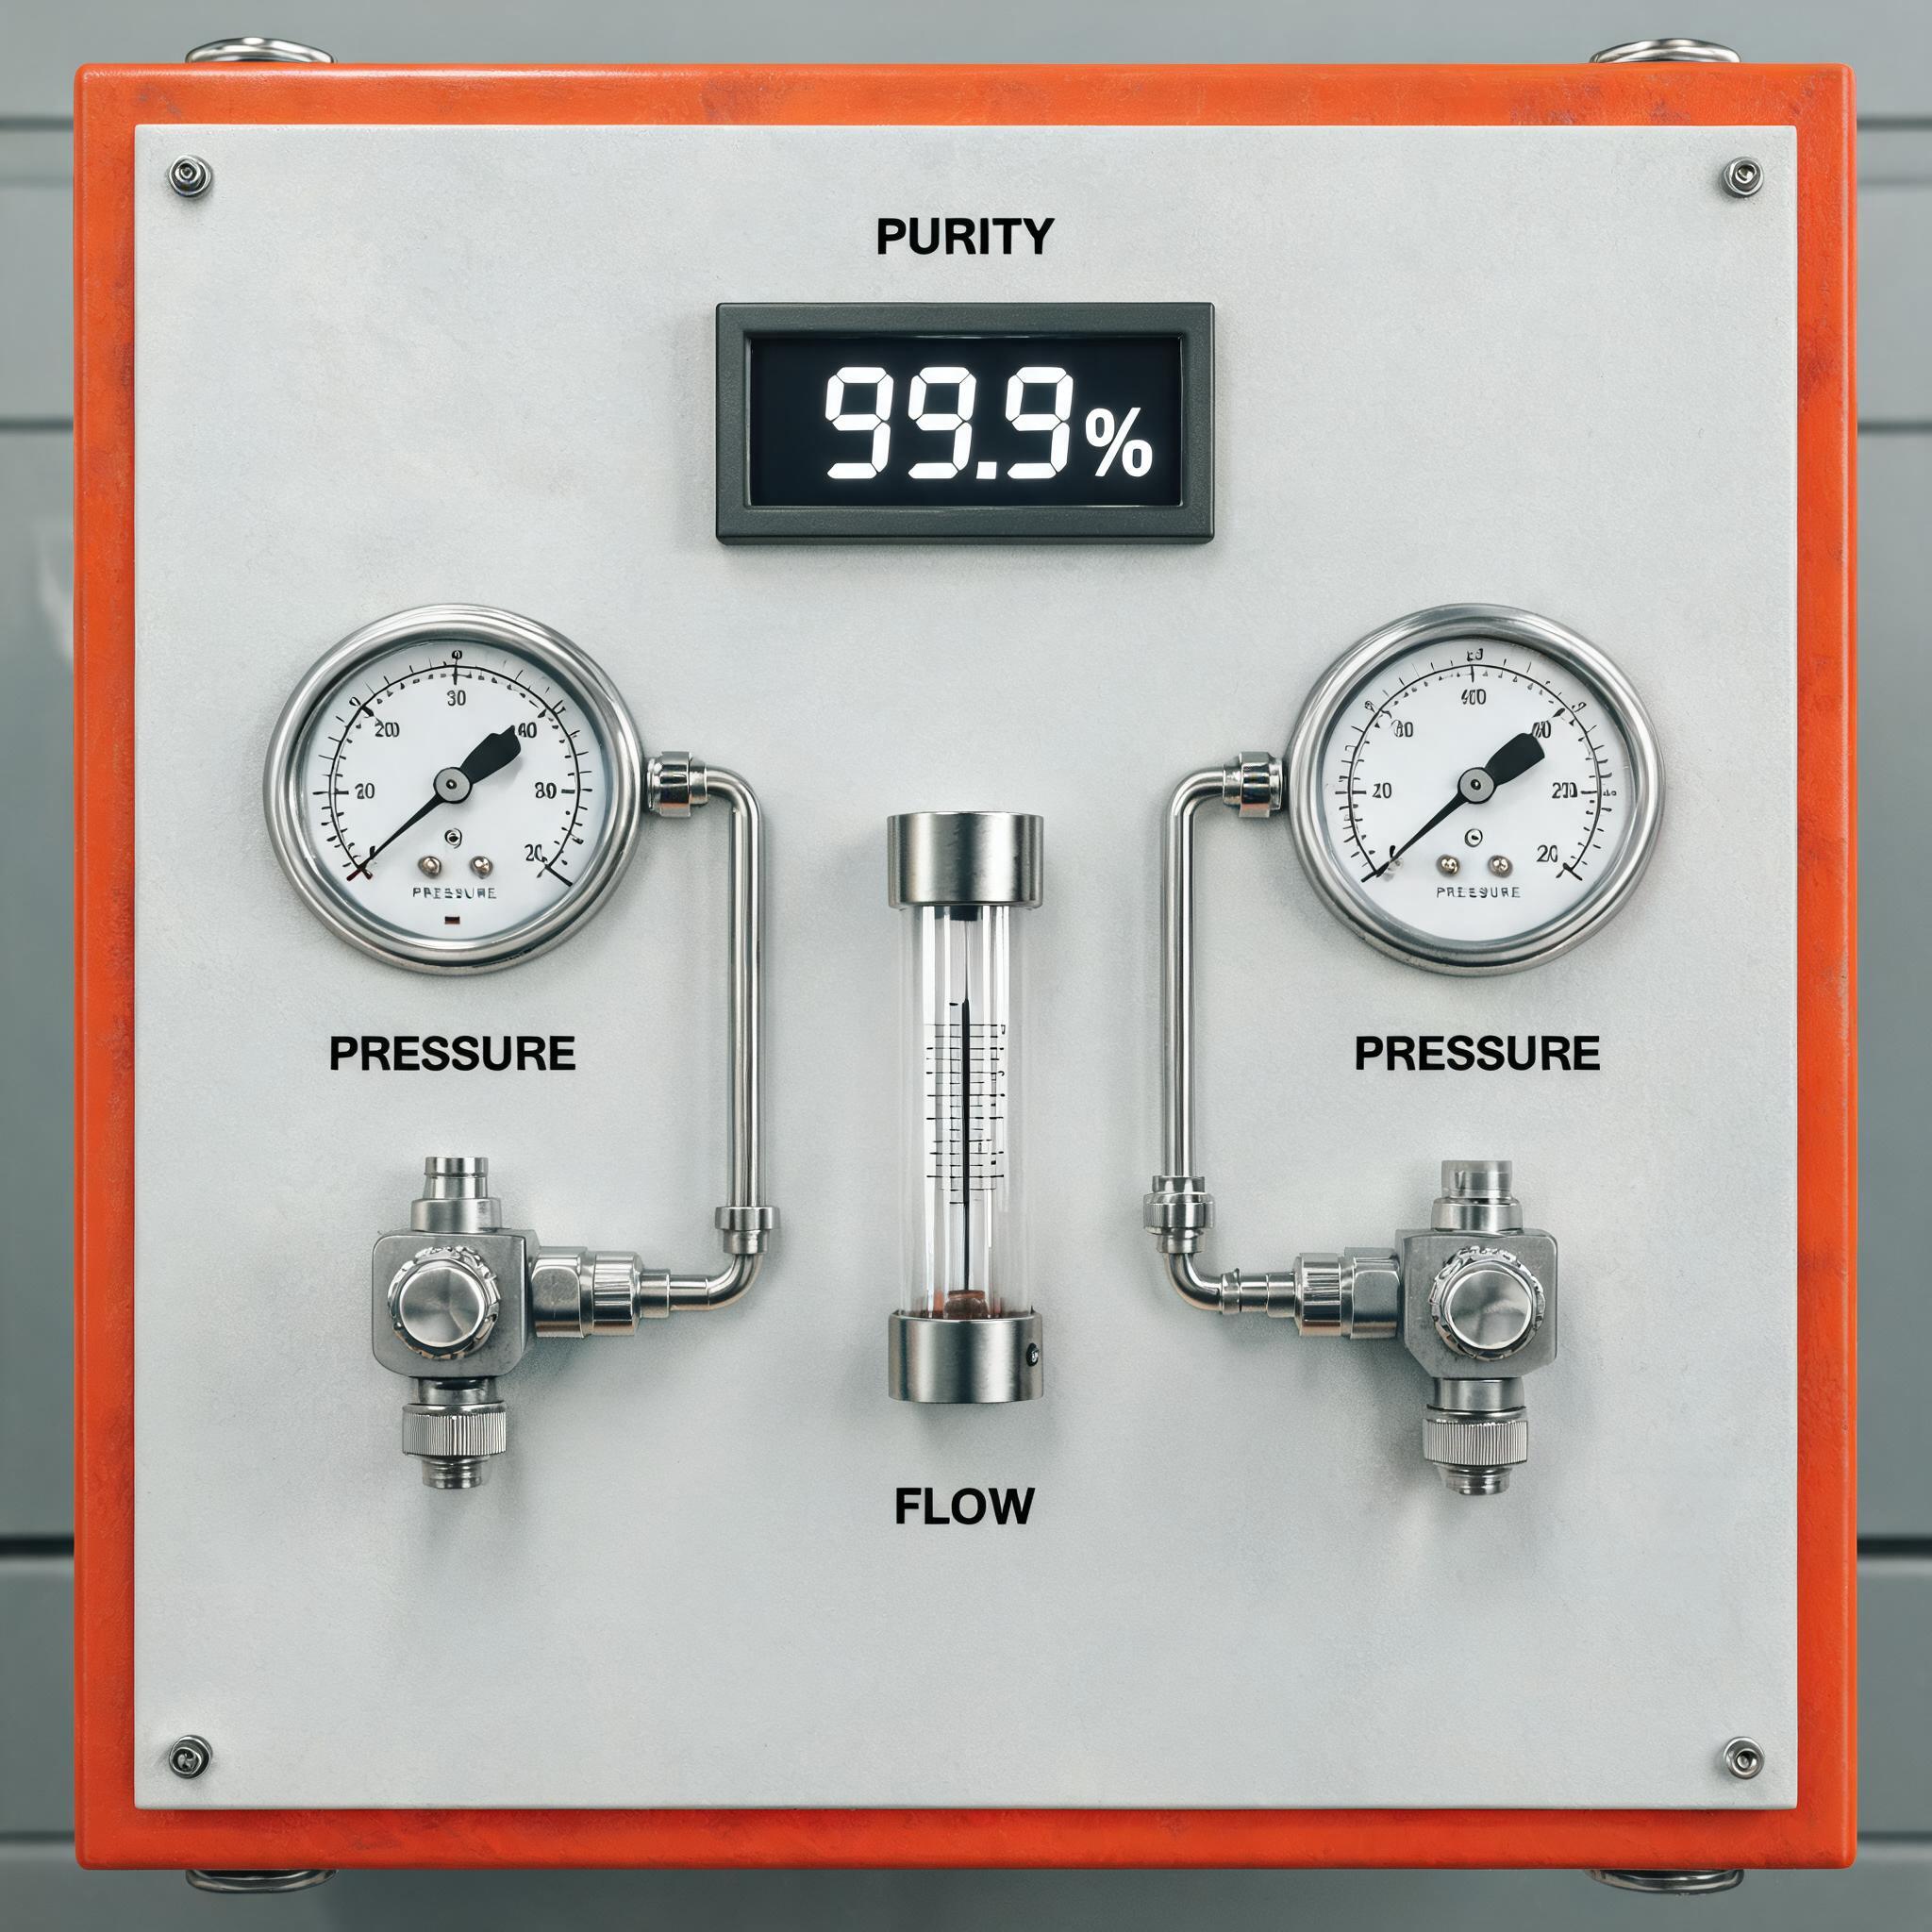
Se tagliate acciaio inossidabile o alluminio con una fibra laser, l'azoto è probabilmente una delle vostre maggiori spese in consumabili — spesso seconda solo al pagamento della macchina stessa. La maggior parte delle officine inizia con il gas consegnato: bombole ad alta pressione raggruppate in rack, o un dewar di liquido con contratto di noleggio. Funziona bene a bassi volumi. Ma man mano che le ore di taglio si accumulano, il modello di fornitura inizia a sembrare costoso, e la domanda diventa se un sistema generatore di azoto PSA si ripaghi da solo.
Questo articolo analizza il confronto come dovrebbe fare un responsabile di produzione: struttura dei costi, purezza e stabilità del flusso, logistica e scalabilità. Si conclude con il controcanto onesto — le situazioni in cui le bombole restano ancora la risposta giusta.
Perché l'azoto è importante per il taglio laser a fibra
L'azoto serve come gas di assistenza quando sono necessari bordi di taglio puliti e privi di ossidi — tipicamente su acciaio inossidabile, alluminio e materiale zincato destinato alla saldatura o alla finitura senza post-lavorazione. Il getto di azoto soffia il materiale fuso attraverso il taglio e protegge la zona di taglio dall'ossigeno, che è ciò che impedisce lo strato scuro di ossido che si ottiene tagliando con aria o ossigeno.
Da questa funzione derivano due requisiti:
- Purezza. La contaminazione da ossigeno nel gas di assistenza produce scolorimento e formazione di ossidi sul bordo di taglio. Il taglio laser richiede generalmente azoto con purezza di circa 99,9% o superiore, e le sezioni più spesse di inox traggono beneficio da margini ancora più stretti.
- Pressione e stabilità del flusso. La testa di taglio necessita di una pressione costante (comunemente nell'intervallo 0,6–0,8 MPa per molte applicazioni, superiore per lamiere spesse su alcune macchine). Un calo di pressione a metà lavoro — esattamente ciò che accade quando un banco di bombole si svuota — causa incoerenza nella qualità del bordo e pezzi scartati.
Tenete a mente questi due requisiti, perché è qui che le differenze tra le modalità di fornitura emergono più chiaramente.
Come funziona la fornitura con bombole e dewar — e quanto costa
L'azoto consegnato arriva in tre formati comuni:
- Bombole singole ad alta pressione (circa 200–300 bar di pressione di riempimento, pochi metri cubi di gas ciascuna). Comode per consumi molto bassi, ma si paga un premio per metro cubo.
- Manifold/pacchi di bombole — gruppi di bombole collegate tra loro con commutazione automatica. Migliore continuità di flusso, ma ogni bombola porta comunque il proprio costo di ricarica.
- Dewar di liquido e serbatoi micro-bulk — più economici per metro cubo rispetto alle bombole, ma introducono canoni di noleggio e perdite per evaporazione, poiché l'azoto liquido evapora continuamente anche quando non si taglia.
La struttura dei costi qui ha diversi livelli che gli acquirenti spesso sottovalutano:
- Costo della materia prima gas. Il prezzo per metro cubo, che è più alto per le bombole singole e più basso per il liquido sfuso — ma non si avvicina mai al costo di separare l'azoto dall'aria da soli.
- Spese di consegna e supplementi carburante. Addebitati su ogni consegna, e aumentano con i prezzi del carburante e la distanza.
- Canoni di noleggio/spese per materiali pericolosi. Noleggio mensile di bombole o dewar, più spese di movimentazione che compaiono come voci separate.
- Perdite per evaporazione e residui. I conti del liquido perdono prodotto per evaporazione; le bombole restituite spesso trattengono gas residuo pagato ma non utilizzabile.
- Costi amministrativi. Ordinare, ricevere, riconciliare fatture e gestire la logistica dei resi consumano ore di lavoro.
Singolarmente queste voci sembrano piccole. Sommate, significano che il prezzo del gas consegnato per metro cubo può essere un multiplo di quanto costa generare azoto in loco — che è l'intero argomento economico a favore della generazione. Nel nostro articolo dettagliamo il lato generatore del bilancio: analisi dei costi del generatore di azoto PSA.
Come funziona la generazione PSA in loco
Un generatore a Pressure Swing Adsorption (PSA) prende aria compressa — che la vostra officina probabilmente già produce — la fa passare attraverso colonne di setaccio molecolare di carbonio che adsorbono ossigeno, umidità e CO2, e fornisce azoto in continuo. Le colonne si alternano tra adsorbimento e rigenerazione, quindi la produzione è costante finché il compressore la alimenta.
Il generatore di azoto PSA Xinhong per taglio laser è specificato a purezza 99,9%, portata 10–80 m³/h, e pressione di uscita 0,6–0,8 MPa, in un ingombro compatto con certificazione CE. Poiché il gas è prodotto dall'aria ambiente, il costo operativo continuo è essenzialmente l'elettricità per far funzionare il compressore — nessuna consegna, nessun noleggio, nessuna evaporazione. Xinhong dichiara un ritorno sull'investimento in 6–12 mesi sulla pagina prodotto per le officine che eliminano l'azoto in bombole; il vostro effettivo rientro dipende dai consumi e dai prezzi locali del gas, quindi considerate quell'intervallo come il dato dichiarato e non una garanzia per ogni officina.
Per una panoramica più ampia su come questo modello sostituisca completamente il gas consegnato, vedete il nostro articolo su generazione di azoto in loco che sostituisce bombole e fornitura sfusa. E per il quadro completo — scelta del gas di assistenza, purezza, dimensionamento del generatore e costi — consultate la nostra guida al gas di assistenza e alla generazione di azoto PSA per officine di taglio laser.
Confronto diretto
Struttura dei costi
Bombole e dewar sono puro costo operativo: si paga per metro cubo per sempre, più consegna, noleggio e supplementi che non controllate. Un generatore PSA converte la maggior parte di ciò in un acquisto di capitale fisso più elettricità e manutenzione ordinaria (elementi filtranti, servizio periodico del setaccio molecolare). Più tagliate, più il vostro costo per metro cubo di azoto diventa piatto. A bassi consumi, il costo di capitale per metro cubo può ancora superare il prezzo consegnato — ed è proprio per questo che la decisione dipende dal vostro volume.
Purezza e stabilità del flusso
Un sistema PSA correttamente mantenuto mantiene continuamente la purezza specificata, e l'intervallo di uscita 0,6–0,8 MPa del generatore copre i requisiti tipici di taglio senza il decadimento di pressione che si sperimenta quando un banco di bombole si svuota. La fornitura in bombole può fornire alta purezza, ma la stabilità dipende dalla disciplina di commutazione e dallo stato del manifold; i sistemi dewar dipendono dalla capacità del vaporizzatore, che può essere insufficiente durante tagli prolungati ad alto flusso. Una nota operativa per qualsiasi installazione PSA: il generatore necessita a monte di una fornitura di aria compressa affidabile e adeguatamente dimensionata — aria secca e filtrata è ciò che protegge il setaccio molecolare e la specifica di purezza.
Logistica
Gas consegnato significa consegne programmate, spazio banchina, stoccaggio sicuro delle bombole, formazione alla movimentazione e il rischio operativo di rimanere a secco a metà turno — un turno notturno che esaurisce il manifold alle 2:00 ferma il laser fino all'arrivo del camion mattutino. La generazione in loco elimina la catena di fornitura dall'equazione: finché il compressore funziona, l'azoto è disponibile. È anche per questo che i generatori di azoto mobili e portatili spesso battono la consegna in bombole per lavori sul campo, officine multi-edificio e siti con accesso irregolare alle consegne.
Scalabilità
Con le bombole, scalare significa più bombole, consegne più frequenti e possibilmente un serbatoio più grande — ogni passo aggiunge costo e complessità. Con il PSA, si dimensiona l'unità sulla domanda di flusso di picco. L'intervallo 10–80 m³/h del generatore Xinhong copre un'ampia gamma di utilizzo nel taglio laser; ciò che guida il dimensionamento è trattato di seguito. Se il consumo cresce ulteriormente, si può aggiungere capacità invece di rinegoziare con un fornitore di gas.
Cosa guida il dimensionamento del generatore
Dimensionare un generatore PSA si riduce al flusso, misurato in m³/h. Quel numero è determinato da:
- Tipo e spessore del materiale. L'inox più spesso richiede un flusso di gas di assistenza maggiore; il consumo di azoto aumenta rapidamente con lo spessore della lamiera.
- Ore di taglio. Ciclo di lavoro per turno — un laser che taglia con azoto 8 ore al giorno consuma molto più di uno che ne taglia 2.
- Numero di laser alimentati. Un singolo generatore può alimentare più teste di taglio se il flusso totale rimane entro la capacità.
- Requisito di pressione. L'intervallo di uscita 0,6–0,8 MPa deve corrispondere alla domanda della vostra testa di taglio al flusso richiesto.
Un esercizio pratico di dimensionamento: sommate la vostra domanda di azoto di picco simultanea su tutti i laser allo spessore comune più pesante, aggiungete un margine per lavori futuri e confrontatela con la curva di flusso del generatore alla purezza richiesta. Un dimensionamento insufficiente si manifesta come calo di purezza sotto carico — un'altra ragione per lavorare su dati di consumo reali anziché su stime.
Quando le bombole hanno ancora senso
Un confronto onesto deve dirlo chiaramente: un generatore non è automaticamente la risposta giusta. La fornitura in bombole o dewar resta la scelta sensata quando:
- Il consumo è davvero basso. Un'officina che taglia inox occasionalmente, o che usa il laser con aria e ossigeno la maggior parte del tempo, potrebbe non consumare mai abbastanza azoto da ammortizzare un generatore.
- L'uso è occasionale o basato su progetti. Contratti a breve termine, prototipazione o produzione stagionale non giustificano un'attrezzatura in conto capitale.
- Spazio, alimentazione o capacità del compressore sono limitati. Un sistema PSA richiede spazio a pavimento e una fornitura affidabile di aria compressa; un'officina priva di entrambi potrebbe dover affrontare investimenti aggiuntivi solo per supportare la generazione.
- Il capitale non è disponibile o è meglio impiegato altrove. Il gas consegnato non richiede capitale — a volte quella flessibilità conta più del risparmio a lungo termine.
La linea di demarcazione è il consumo. Se la vostra spesa mensile per l'azoto è modesta e stabile, mantenete il contratto di fornitura. Se vedete i pacchi di bombole svuotarsi settimanalmente, o i costi di noleggio dewar e di evaporazione continuano a salire, fate i conti — il ROI dichiarato di 6–12 mesi sul generatore Xinhong esiste perché molte officine superano quella linea più velocemente di quanto si aspettino.
Domande frequenti
Che purezza deve avere l'azoto per il taglio laser?
Il taglio privo di ossidi su inox e alluminio richiede generalmente purezza del 99,9% o superiore. Una purezza inferiore introduce ossigeno nel flusso di gas di assistenza, producendo ossidazione e scolorimento del bordo. Il generatore PSA Xinhong è specificato a purezza 99,9%, che copre le applicazioni standard di taglio con bordo pulito.
Quanto azoto consuma effettivamente un laser a fibra?
Il consumo dipende dallo spessore del materiale, dalla dimensione dell'ugello e dalle ore di taglio — lamiere più spesse e ugelli più grandi aumentano drasticamente il flusso. Non esiste un numero unico; l'approccio pratico è monitorare il vostro attuale utilizzo di gas consegnato per un mese, che vi fornisce sia la base di dimensionamento sia il parametro di risparmio per valutare un generatore.
0,6–0,8 MPa sono sufficienti per il taglio?
Per un'ampia gamma di lavori di taglio su inox e alluminio, sì — quell'intervallo copre i requisiti tipici del gas di assistenza per le applicazioni specificate del generatore Xinhong. Il taglio di lamiere molto spesse su alcune configurazioni di macchina richiede pressioni superiori, che è una specifica da confermare per il vostro laser specifico prima di scegliere qualsiasi sistema di fornitura.
Di cosa ha bisogno il generatore oltre all'unità stessa?
Un generatore PSA necessita di una fornitura di aria compressa con capacità adeguata alla domanda di alimentazione del generatore, più trattamento dell'aria (essiccazione e filtrazione) per proteggere il setaccio molecolare. Il collegamento elettrico e lo spazio a pavimento sono contenuti dato l'ingombro compatto, ma il compressore e l'essiccatore sono parti integranti del costo totale del sistema e dovrebbero essere inclusi in qualsiasi calcolo del ROI.
Scegliere la vostra macchina con Xinhong CNC
La decisione tra bombole e generatore dipende dal vostro profilo di consumo — e il modo più rapido per risolverla è con numeri reali. Inviate a Xinhong CNC i vostri materiali, gli spessori tipici, le ore di taglio e l'attuale sistema di azoto, e possiamo consigliarvi se un generatore di azoto PSA corrisponde al vostro ciclo di lavoro e quale dimensionamento ha senso. Inviate i dettagli della vostra applicazione tramite il nostro modulo di richiesta per iniziare.