
Aluminium memantulkan dan mengalirkan haba, yang menjadikannya lebih sukar dipotong berbanding keluli lembut — tetapi laser gentian dengan kepala pemotong yang betul dan bantuan nitrogen mengendalikannya dengan bersih. Panduan ini menerangkan fizik, memadankan julat ketebalan yang disahkan dengan tahap kuasa laser dari 2000W hingga 30000W, dan memberikan pembeli senarai semak pemilihan yang praktikal.
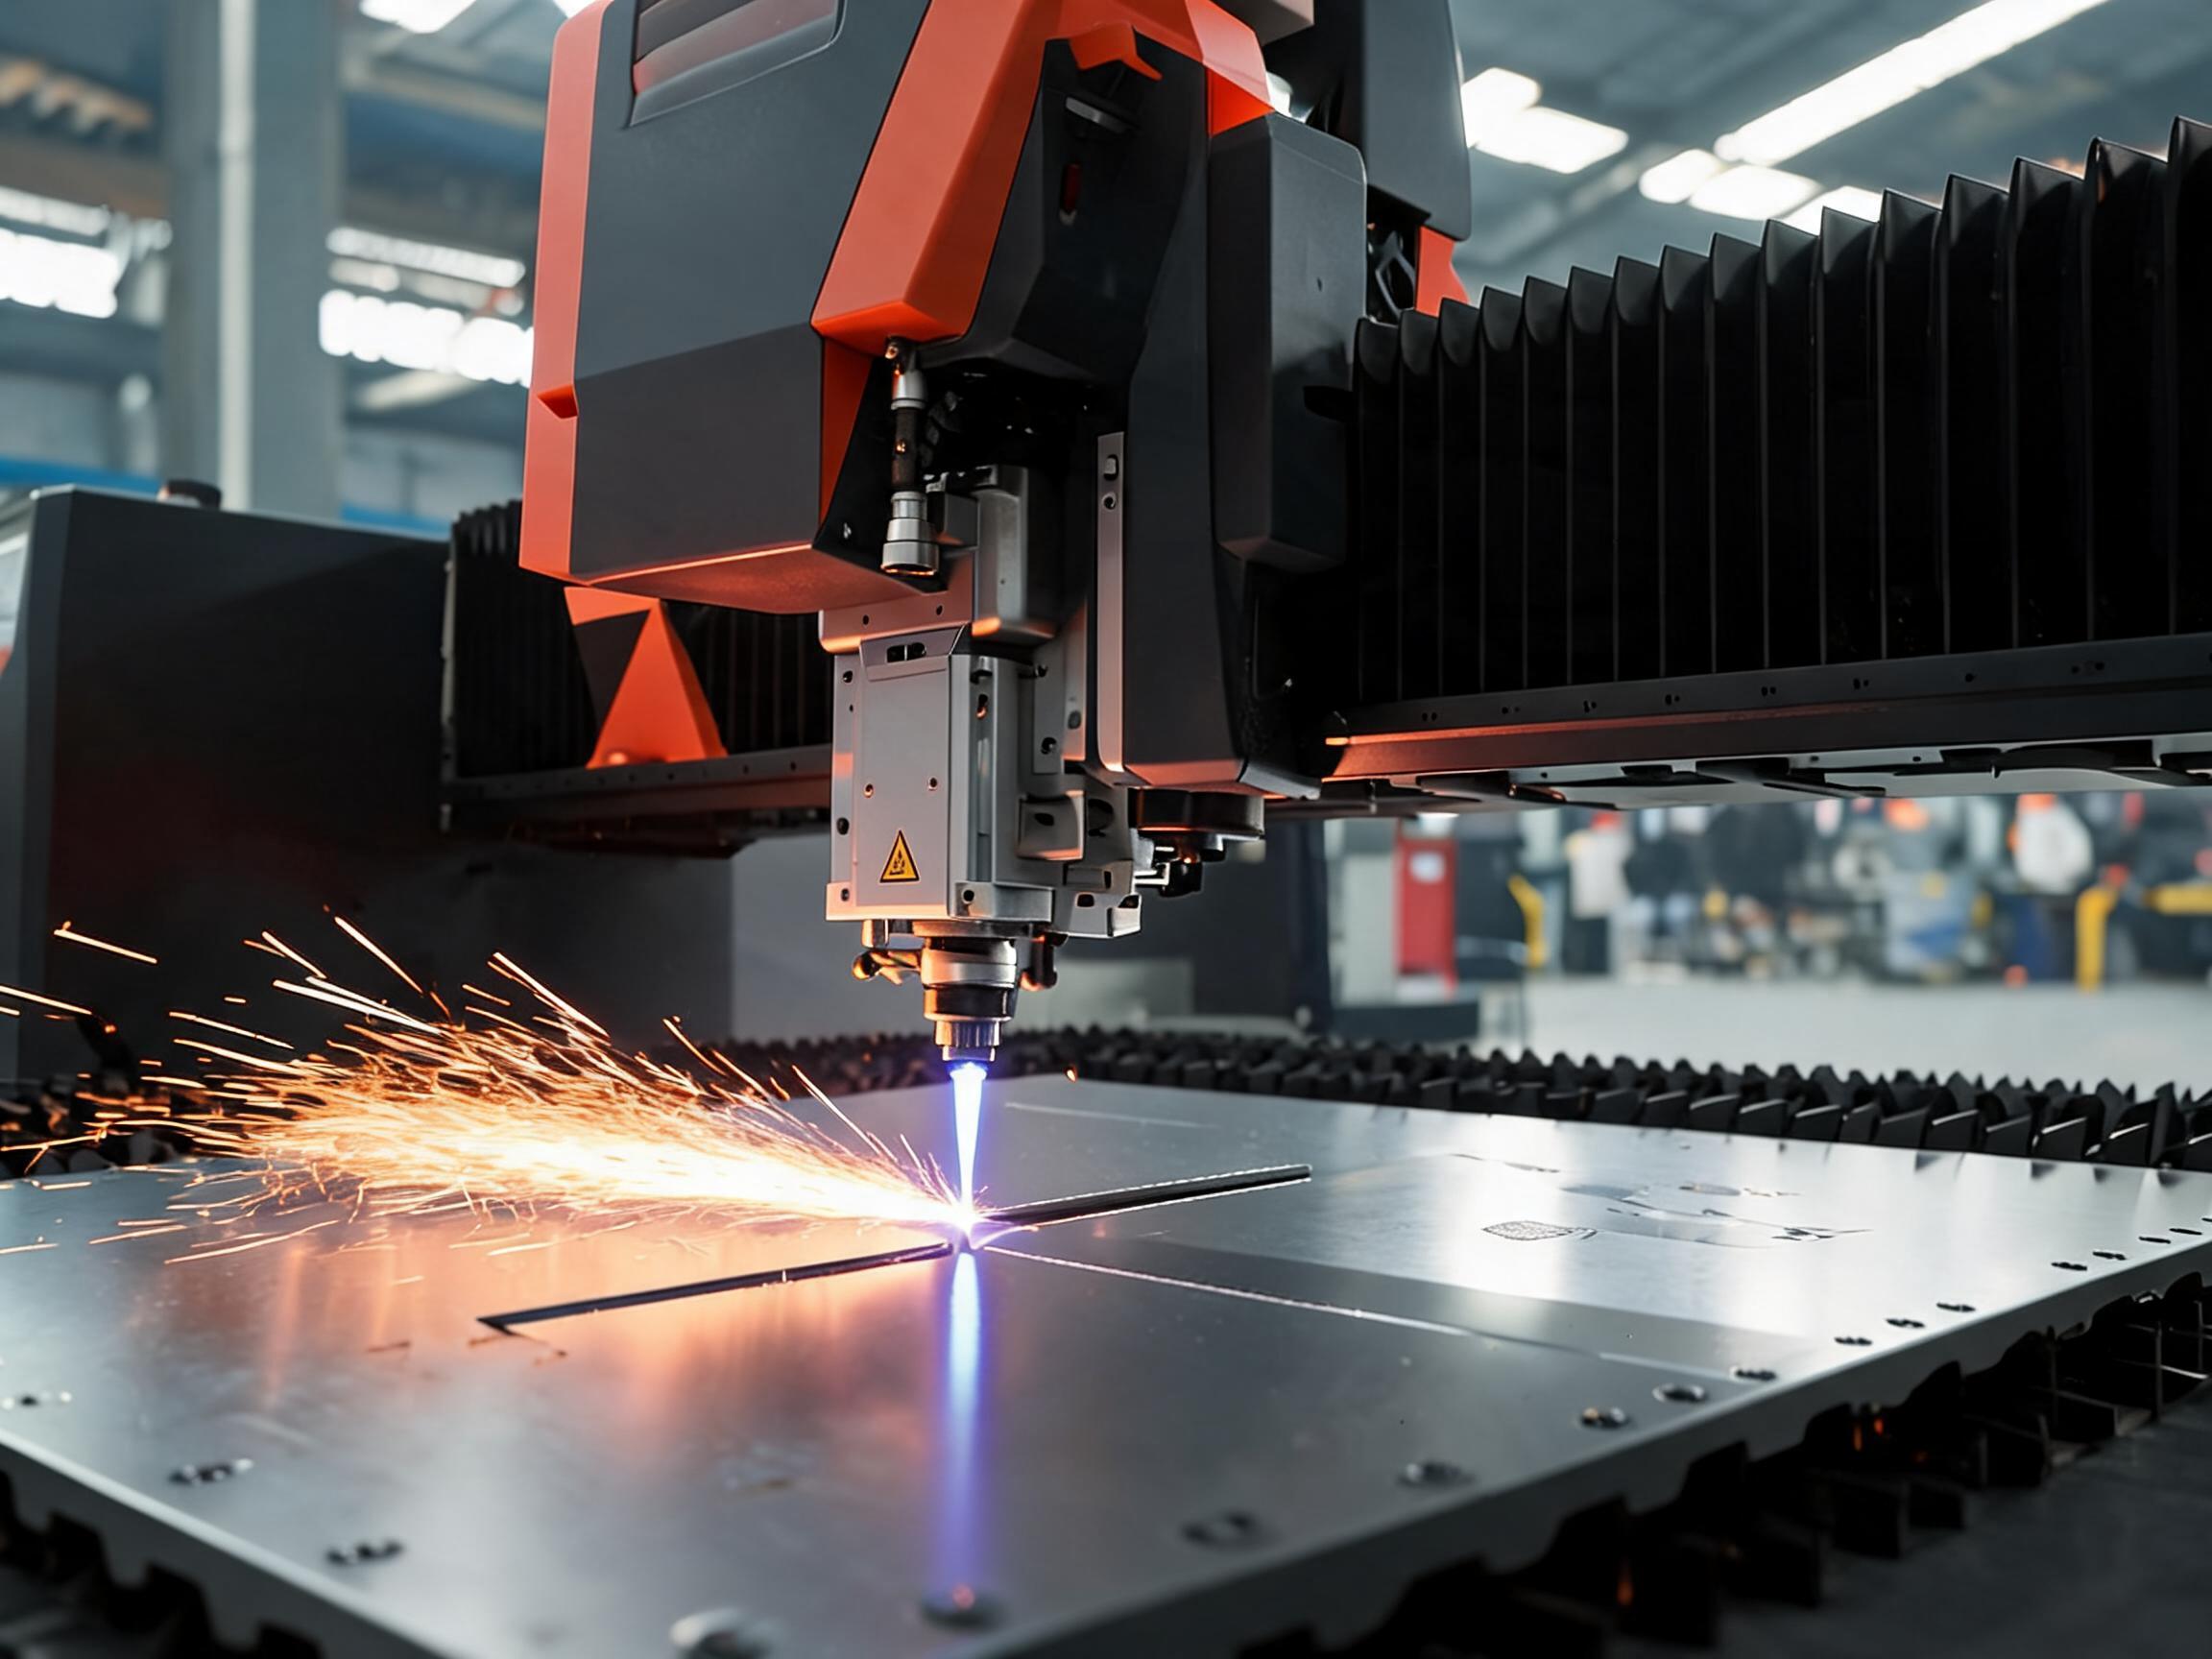
Kepingan aluminium ialah salah satu bahan paling biasa yang ditanyakan oleh kedai fabrikasi selepas keluli lembut dan keluli tahan karat — dan salah satu yang paling kerap disalah faham. Laser gentian sememangnya boleh memotongnya, dan memotongnya dengan baik, tetapi aluminium bertindak balas secara berbeza di bawah pancaran laser berbanding keluli. Pembeli yang memahami mengapa ia bertindak balas secara berbeza akan membuat pilihan mesin yang lebih baik: kelas kuasa yang betul, gas bantuan yang betul, dan kepala pemotong yang direka untuk aloi reflektif. Artikel ini membincangkan fizik, peranan nitrogen, julat ketebalan realistik mengikut tahap kuasa, dan senarai semak ringkas sebelum anda membeli.
Mengapa Aluminium Lebih Sukar Dipotong Berbanding Keluli
Dua sifat bahan mendorong kesukaran ini:
- Kereflektifan tinggi. Permukaan reflektif aluminium memantulkan sebahagian panjang gelombang ~1 µm laser gentian kembali ke dalam optik. Tenaga yang dipantulkan boleh mengganggu kestabilan proses pemotongan dan, dalam kes terburuk, merosakkan komponen optik yang tidak dilindungi. Inilah sebabnya kepala pemotong yang bertujuan untuk keluli tidak semestinya sesuai untuk aluminium dan tembaga.
- Kekonduksian terma tinggi. Aluminium membawa haba keluar dari jalur potong kira-kira beberapa kali lebih cepat berbanding keluli. Tenaga yang biasanya tertumpu dalam zon potong sempit merebak ke kepingan sekeliling, yang boleh menyebabkan dros separa lebur, tepi bawah bergerigi, atau kegagalan menembusi dengan bersih pada had keupayaan mesin.
Kedua-dua sifat ini tidak menjadikan aluminium tidak boleh dipotong. Ia hanya bermaksud mesin memerlukan ketumpatan kuasa yang cukup untuk mengatasi pengaliran haba, dan optik memerlukan perlindungan terhadap pantulan balik. Kami membincangkan topik ini secara mendalam di halaman khusus kami tentang pemotongan aluminium dan tembaga dengan laser gentian, termasuk had kereflektifan dan ketebalan, yang turut membincangkan pemilihan parameter pemotongan.
Bantuan Nitrogen: Kunci kepada Tepi Bebas Oksida
Pilihan gas bantuan menentukan kualiti tepi lebih daripada hampir mana-mana tetapan lain semasa memotong aluminium. Dengan bantuan oksigen, tepi aluminium membentuk lapisan oksida gelap yang selalunya memerlukan pembersihan sekunder sebelum kimpalan atau anodisasi. Dengan bantuan nitrogen, gas meniup bahan lebur keluar dari jalur potong sambil melindungi tepi panas daripada oksigen. Hasilnya ialah tepi berkilat, keperakan, bebas oksida yang sedia untuk kimpalan hiliran, anodisasi, atau salutan serbuk tanpa kerja semula.
Kos pertukarannya ialah kos operasi: nitrogen digunakan pada kadar aliran tinggi, dan pemotongan dengan nitrogen secara amnya memerlukan lebih kuasa berbanding pemotongan berbantukan oksigen pada ketebalan yang sama kerana gas itu juga menyejukkan zon potong. Untuk kerja pengeluaran aluminium, bantuan nitrogen ialah pilihan standard — itulah sebabnya ia dibina ke dalam mesin yang bertujuan untuk aluminium, seperti model aluminium penerbangan berkuasa tinggi Xinhong yang diterangkan di bawah. Untuk panduan umum tentang memilih tekanan gas bantuan dan saiz muncung mengikut bahan, lihat halaman topik pemotongan laser gentian aluminium dan tembaga.
Setebal Mana Boleh Anda Potong? Tahap Kuasa vs. Ketebalan Aluminium
Kerana aluminium mengalirkan haba dengan begitu agresif, keupayaan ketebalan meningkat dengan mendadak selari dengan kuasa laser. Julat ketebalan yang disahkan untuk mesin pemotong laser gentian Xinhong CNC pada aluminium ialah:
| Kuasa laser | Ketebalan aluminium maksimum | Kesesuaian biasa |
| 2000W | 4mm | Kerja kepingan nipis, papan tanda, penutup |
| 3000W | 6mm | Fabrikasi am, kedai kepingan logam |
| 10000W | 20mm | Plat tebal, aloi aeroangkasa, bahagian struktur |
| 20000W | 25mm | Pengeluaran plat berat |
| 30000W | 30mm | Plat aluminium ketebalan maksimum |
Dua nota praktikal tentang jadual ini:
- Beli ruang headroom, bukan sekadar ketebalan hari ini. Memotong pada had tertinggi julat mesin bermaksud kelajuan lebih perlahan dan parameter paling mencabar. Jika kerja berulang anda ialah aluminium 5mm, mesin 3000W mampu mengendalikannya; jika anda kadangkala melihat 10–12mm, kelas 3000W bukan alat yang sesuai.
- Ini ialah maksimum, bukan kelajuan pemotongan sejagat. Kadar suapan sebenar pada ketebalan tertentu bergantung pada aloi, keadaan permukaan, dan kualiti tepi yang diperlukan. Aluminium nipis dipotong dengan cepat dan bersih; berhampiran ketebalan maksimum, jangkakan kelajuan konservatif dan kerja parameter yang teliti.
Ciri Mesin yang Penting untuk Aluminium
Kepala Pemotong Anti-Pantulan
Pada aloi reflektif, ciri mesin yang paling penting ialah kepala pemotong anti-pantulan. Ia melindungi optik daripada tenaga yang dipantulkan dari permukaan aluminium, yang menjadikan pemotongan berterusan dan boleh dipercayai bagi aloi aeroangkasa dan aluminium reflektif lain sebagai sesuatu yang mungkin, bukan pertaruhan pada setiap penembusan. Mesin Pemotong Laser Gentian Aluminium Penerbangan Berkuasa Tinggi Xinhong dibina khusus untuk keperluan ini: sumber 10000W, kepala pemotong anti-pantulan, bantuan nitrogen, dan katil 2000x6000mm untuk plat aeroangkasa dan industri bersaiz penuh. Ia memotong aluminium hingga 20mm dengan tepi bebas oksida dan memegang pensijilan CE.
Ketumpatan Kuasa Mencukupi
Seperti yang ditunjukkan oleh jadual, keupayaan ketebalan ialah fungsi kuasa. Mesin padat seperti Mesin Pemotong Laser Gentian Padat 3000W memotong aluminium hingga 6mm — sampul yang sesuai untuk kebanyakan kerja kepingan logam am. Meningkat ke sistem 20000W atau 30000W melanjutkan keupayaan aluminium kepada 25mm dan 30mm masing-masing untuk pengeluar plat berat.
Infrastruktur Bekalan Nitrogen
Pemotongan aluminium bebas oksida menggunakan nitrogen dalam jumlah yang besar. Sebelum pentauliahan, rancang bekalan yang boleh dipercayai — nitrogen cecair pukal, penjana nitrogen, atau manifold silinder yang mencukupi — bersaiz untuk kitaran tugas anda. Tekanan gas yang tidak mencukupi akan muncul serta-merta sebagai dros pada tepi bawah.
Saiz Katil dan Pengendalian Bahan
Plat aluminium tebal adalah berat setiap meter persegi. Jika kerja anda termasuk kepingan penuh 4x8 atau lebih besar, sahkan dimensi katil dan pendekatan pemuatan. Katil 2000x6000mm pada mesin aluminium penerbangan berkuasa tinggi, sebagai contoh, menampung plat format aeroangkasa besar tanpa pemotongan awal.
Senarai Semak Pembeli Sebelum Anda Memesan
- Kerja aluminium berulang paling tebal? Padankan dengan jadual kuasa di atas, kemudian beli satu langkah headroom jika bajet mengizinkan.
- Keluarga aloi? Aloi aeroangkasa dan aloi berkekuatan tinggi lain memerlukan kepala anti-pantulan; kepingan 5052/6061 am kurang menuntut tetapi masih mendapat manfaat daripadanya.
- Keperluan kualiti tepi? Jika bahagian terus ke kimpalan, anodisasi, atau kemasan, bantuan nitrogen dengan tepi bebas oksida ialah spesifikasi yang perlu dituntut.
- Bekalan nitrogen? Sahkan loji anda boleh menyampaikan aliran dan tekanan yang diperlukan pada tugas berterusan.
- Saiz kepingan? Sahkan dimensi katil terhadap format bahan anda, termasuk sebarang kerja plat bersaiz besar.
- Operasi hiliran? Jika aluminium hanya sebahagian daripada campuran anda, semak keupayaan keluli lembut dan keluli tahan karat mesin yang sama supaya satu pembelian meliputi kedai.
Soalan Lazim
Bolehkah laser gentian memotong kepingan aluminium?
Ya. Laser gentian moden memotong aluminium dengan bersih apabila mesin mempunyai kuasa yang mencukupi untuk ketebalan itu dan kepala pemotong anti-pantulan untuk menangani kereflektifan bahan. Mesin Xinhong memotong aluminium dari 4mm pada 2000W sehingga 30mm pada 30000W.
Mengapa aluminium lebih sukar dipotong laser berbanding keluli?
Dua sebab: aluminium memantulkan sebahagian besar panjang gelombang laser gentian kembali ke arah optik, dan ia mengalirkan haba keluar dari jalur potong jauh lebih cepat berbanding keluli. Kedua-dua kesan diatasi dengan ketumpatan kuasa yang lebih tinggi, kepala pemotong yang mampu menangani pantulan, dan parameter gas bantuan yang betul.
Mengapa menggunakan nitrogen dan bukannya oksigen semasa memotong aluminium?
Bantuan oksigen menghasilkan lapisan oksida gelap pada tepi potong; nitrogen melindungi tepi daripada oksigen dan mengeluarkan leburan, menghasilkan tepi berkilat bebas oksida yang sedia untuk kimpalan atau kemasan tanpa pembersihan sekunder. Nitrogen ialah gas bantuan standard untuk kerja aluminium yang mementingkan kualiti.
Berapa kuasa yang saya perlukan untuk aluminium 10mm?
Berdasarkan spesifikasi mesin yang disahkan, 3000W memotong aluminium hingga 6mm, jadi 10mm memerlukan kelas yang lebih tinggi — mesin Aluminium Penerbangan Berkuasa Tinggi 10000W meliputi aluminium hingga 20mm, dengan sistem 20000W dan 30000W melanjutkan keupayaan kepada 25mm dan 30mm masing-masing.
Memilih Mesin Anda dengan Xinhong CNC
Mesin pemotong aluminium yang betul bergantung pada kerja berulang paling tebal anda, campuran aloi anda, dan keperluan kualiti tepi anda. Hantar kepada kami bahan, julat ketebalan, dan aplikasi biasa anda — sama ada panel penutup 5052 2mm atau plat aeroangkasa 15mm — dan pasukan Xinhong CNC akan mengesyorkan kelas kuasa, saiz katil, dan persediaan gas bantuan yang sesuai dengan pengeluaran anda. Anda juga boleh menyemak parameter terperinci di halaman sumber pemotongan laser gentian aluminium dan tembaga kami sebelum membuat pertanyaan.