
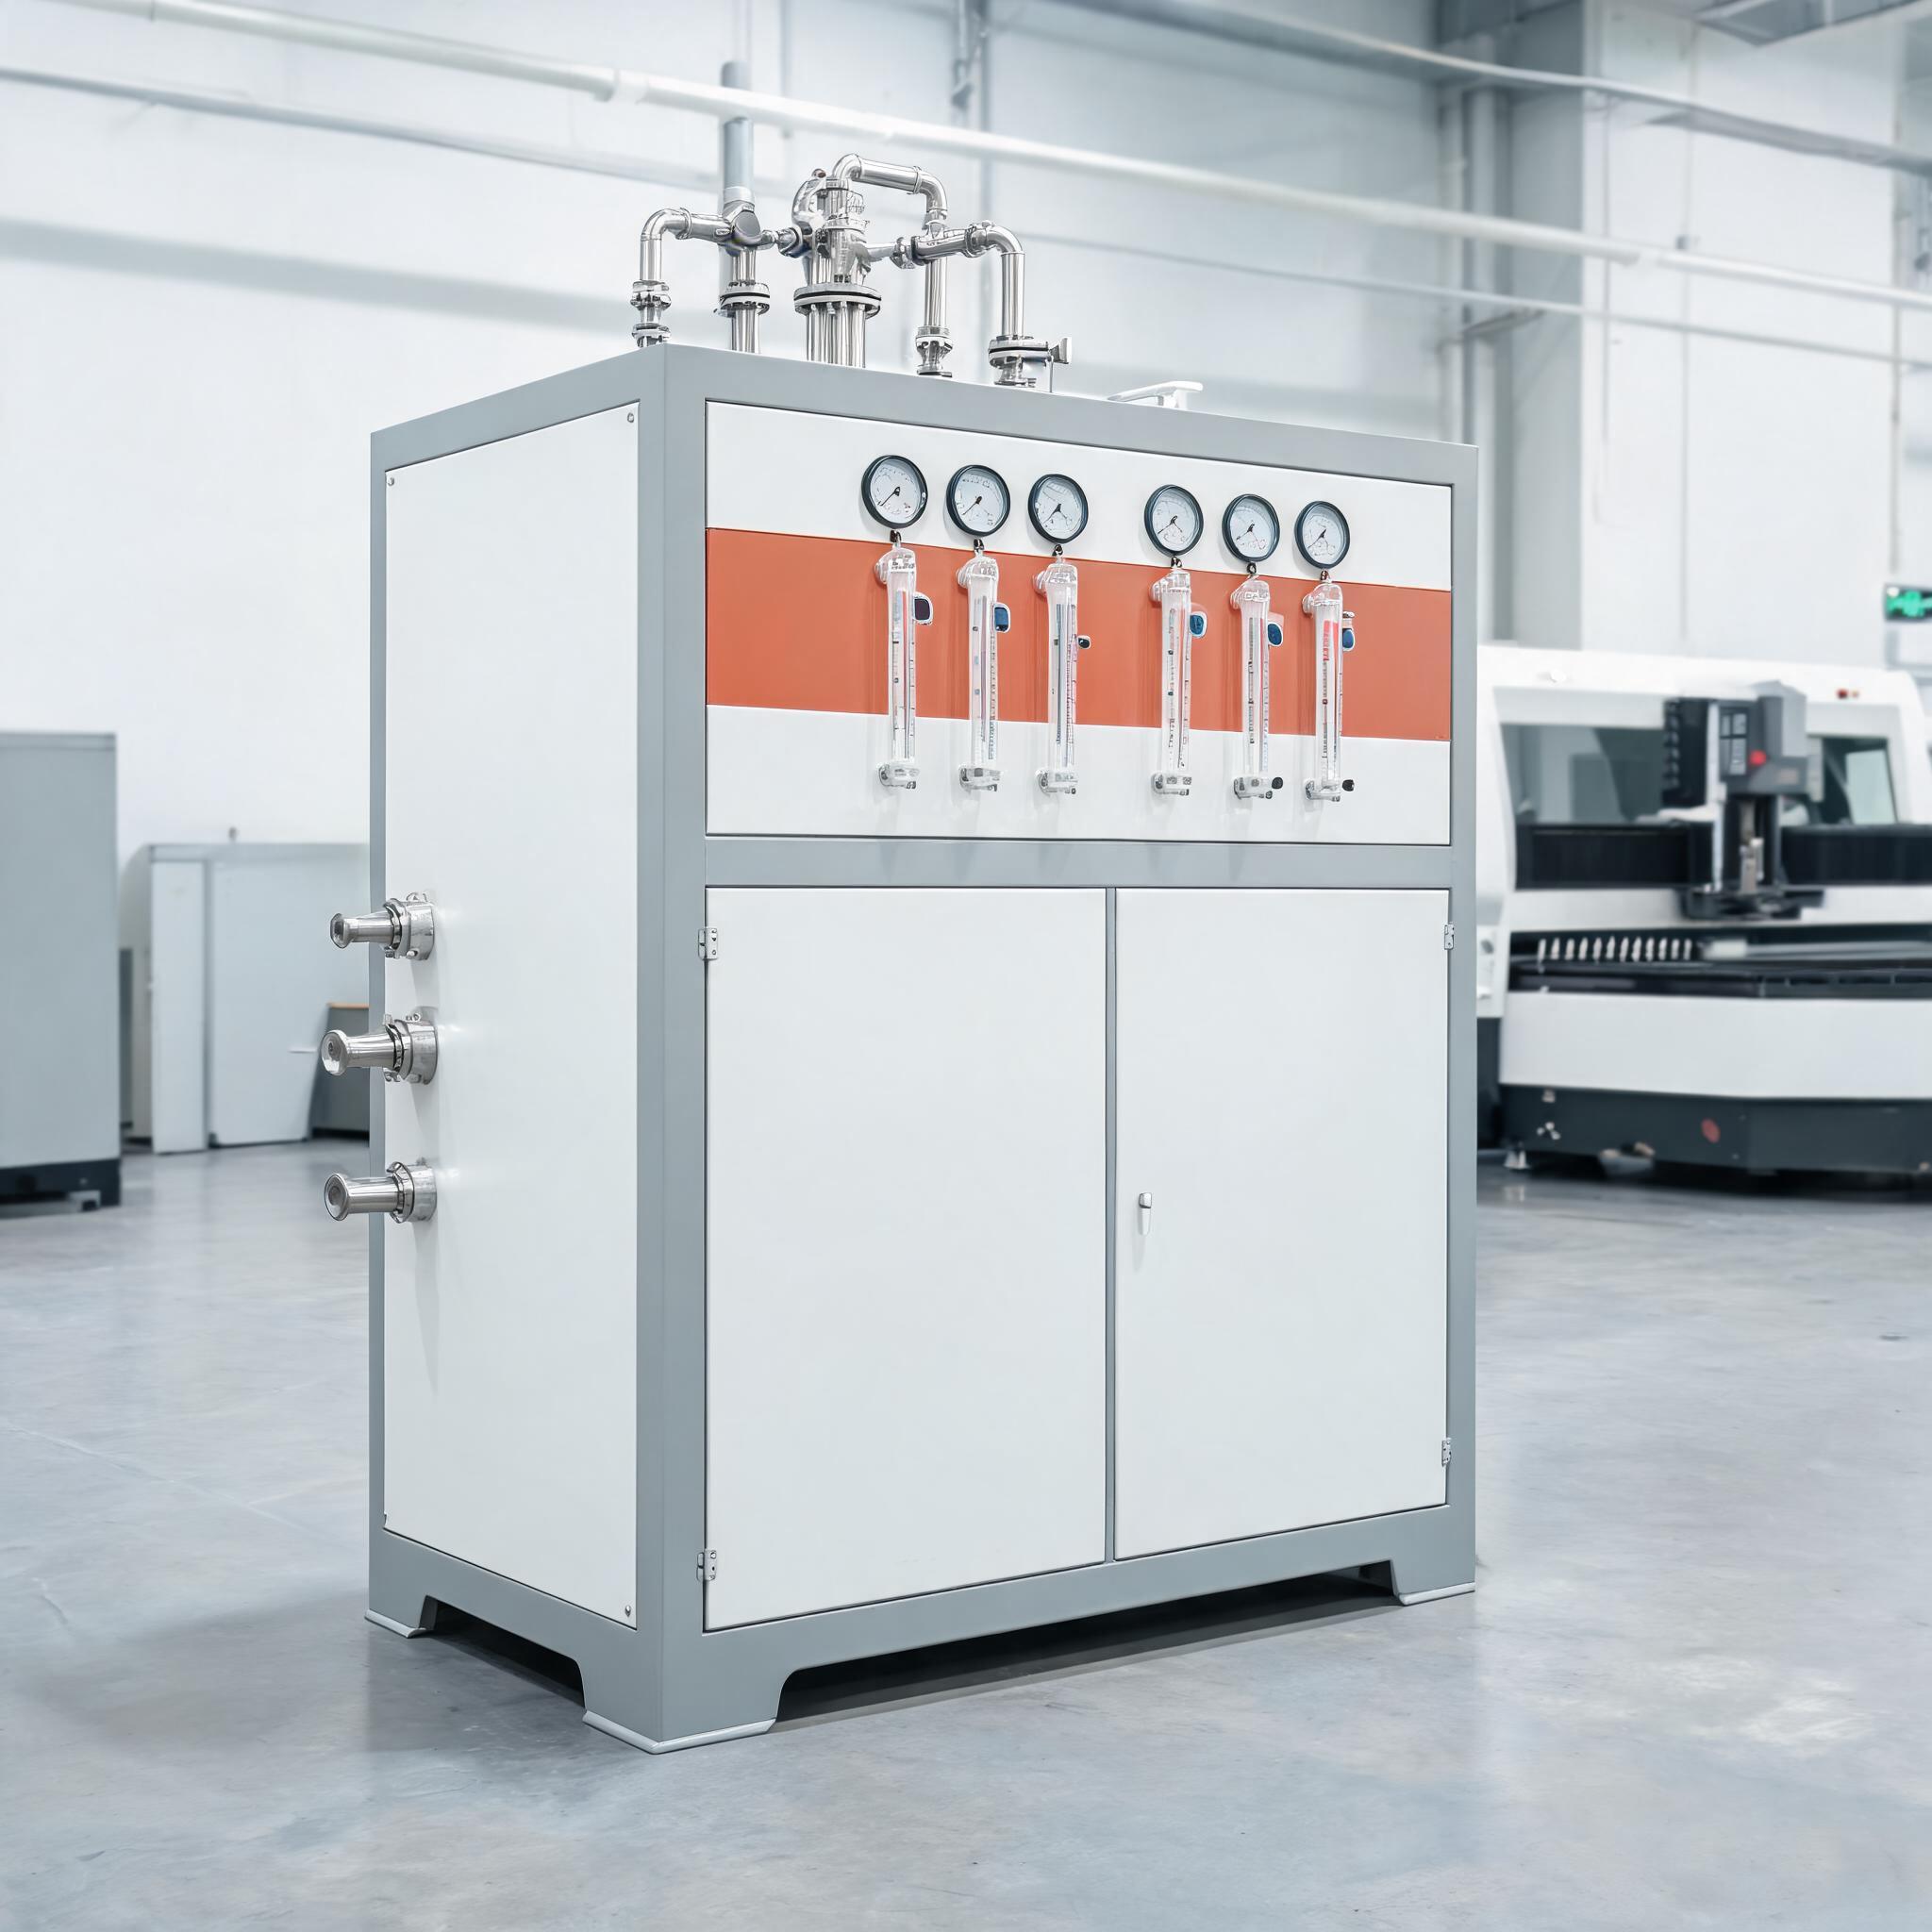
Panduan lengkap tentang gas bantu dan penjanaan nitrogen PSA untuk pemotongan laser gentian: gas mana yang sesuai untuk bahan mana, silinder berbanding penjanaan di lokasi, cara menyesuaikan ketulenan dan aliran, serta kiraan pulangan modal 6-12 bulan untuk kedai berbilang syif.
Panduan Pembelian · Penjanaan Gas Bantuan & Nitrogen
Bil Gas Bantuan Yang Tidak Sesiapa Anggarkan
Pembeli membandingkan kuasa laser, saiz meja, dan harga—kemudian mendapati bahawa gas bantuan ialah salah satu kos berulang terbesar dalam pemotongan laser gentian. Penggunaan nitrogen pada keluli tahan karat dan aluminium ialah pemacu utama: keluli tahan karat tebal pada tekanan tinggi boleh menggunakan perbelanjaan gas setiap tahun yang lebih tinggi daripada elektrik mesin. Oksigen pada keluli karbon jauh lebih murah, tetapi begitu campuran anda merangkumi keluli tahan karat atau aluminium—di mana tepi berkilat tanpa oksida memerlukan nitrogen ketulenan tinggi dan tekanan tinggi—bekalan gas menjadi keputusan strategik, bukan sekadar baris utiliti.
Panduan ini ialah pusat untuk keputusan itu: gas mana sesuai untuk bahan mana, bila silinder atau cecair pukal masuk akal berbanding penjanaan di tapak penjanaan nitrogen PSA, cara menetapkan saiz ketulenan dan aliran, dan bagaimana matematik bayaran balik kelihatan.
Perkara Penting:
• Keluli karbon dipotong menggunakan oksigen; keluli tahan karat dan aluminium memerlukan nitrogen ketulenan tinggi
• Ketulenan 99.9% ialah standard untuk pemotongan laser gentian bagi keluli tahan karat dan aluminium
• Silinder sesuai untuk volum rendah; bengkel berbilang syif beralih kepada penjanaan PSA di tapak
• Padankan aliran penjana dengan permintaan pemotongan puncak, bukan purata penggunaan
• Selepas bayaran balik, kos operasi menurun kepada kos udara termampat dan perubahan penapis bulanan
Gas Mana untuk Bahan Mana
| Bahan | Gas Bantuan | Sebab | Profil Kos |
|---|---|---|---|
| Keluli karbon | Oksigen | Tindak balas eksotermik menambah tenaga pemotongan; penting pada plat tebal | Rendah |
| Keluli tahan karat | Nitrogen (ketulenan tinggi) | Tepi berkilat tanpa oksida; atmosfera lengai menghalang perubahan warna | Aliran gas dan tekanan kedua-duanya meningkat dengan ketebalan |
| Aluminium | Nitrogen (ketulenan tinggi) | Tepi tanpa oksida; menghalang dros melekit yang akan ditinggalkan oleh udara | Tinggi |
| Bergalvani / karbon nipis | Oksigen atau nitrogen mengikut keperluan tepi | Keperluan kemasan tepi menentukan; pengoksidaan boleh diterima pada kerja struktur | Rendah hingga sederhana |
Strategi gas mengikut campuran bahan anda. Bengkel yang hanya memotong keluli karbon boleh beroperasi secara ekonomi dengan oksigen. Bengkel yang memotong peralatan dapur keluli tahan karat atau panel aluminium akan cepat menghabiskan bajet nitrogen—dan di situlah kaedah bekalan paling penting.
Silinder, Cecair Pukal, atau Penjanaan PSA di Tapak
Tiga laluan bekalan meliputi hampir setiap bengkel. Yang betul bergantung pada volum, corak syif, dan berapa banyak risiko bekalan yang anda boleh tanggung:
- Silinder tekanan tinggi: tanpa modal, mula serta-merta. Sesuai untuk penggunaan volum rendah atau sandaran. Kelemahan: yuran sewa, logistik penghantaran, ruang penyimpanan, pengendalian silinder, dan had pengawal selia yang boleh ketinggalan di belakang permintaan gas bantuan puncak pada bahagian tebal.
- Cecair pukal (dewar atau tangki): kos unit lebih baik pada volum tinggi, tetapi kontrak, telemetri, dan kebergantungan pembekal turut serta.
- Penjanaan PSA di tapak: menghasilkan nitrogen daripada udara termampat atas permintaan—tiada penghantaran, tiada silinder, tiada kebergantungan pembekal. Satu penjana nitrogen PSA untuk pemotongan laser pada ketulenan 99.9% dengan aliran boleh laras 10–80 m³/j meliputi permintaan gas bantuan mesin laser gentian dari 1000W hingga 12000W.
Pertukaran terperinci terdapat dalam perbandingan kos silinder nitrogen vs. penjana nitrogen, dan peralihan operasi diliputi dalam menggantikan bekalan silinder dan pukal dengan penjanaan di tapak. Untuk kerja mudah alih atau berbilang lokasi, penjanaan mudah alih berbanding penghantaran silinder ialah keputusan berasingan dengan ekonominya sendiri.
Cara PSA Berfungsi—dan Ketulenan Yang Anda Perlukan Sebenarnya
PSA (Pressure Swing Adsorption) menyalurkan udara termampat melalui lapisan ayak molekul karbon yang menyerap oksigen dan membenarkan nitrogen melaluinya. Dua lapisan berselang-seli antara penjerapan dan penjanaan semula, menghasilkan bekalan berterusan tanpa kimia habis guna. Apa yang dilakukan oleh ayak, bagaimana ia merosot, dan bila untuk menggantikannya diliputi dalam cara ayak molekul karbon berfungsi.
Tentang ketulenan: 99.9% ialah standard kerja untuk pemotongan laser gentian bagi keluli tahan karat dan aluminium, menghasilkan tepi berkilat tanpa oksida. Ketulenan lebih tinggi (99.99%, 99.999%) wujud untuk kerja khusus, tetapi ia mengurangkan keluaran penjana pada kapasiti pemampat yang sama—ketulenan dan aliran saling berdagang. Menetapkan keseimbangan itu dengan betul ialah teras memilih ketulenan dan aliran.
Menetapkan Saiz Penjana untuk Mesin Pemotong Anda
- Aliran: Unit PSA Xinhong memberikan 10–80 m³/j, boleh laras dalam masa nyata untuk memadankan permintaan pemotongan—memadankan permintaan laser gentian dari 1000W hingga 12000W. Mesin melebihi 12kW memerlukan konfigurasi lebih besar; tetapkan saiz berdasarkan penggunaan gas bantuan puncak pada kerja keluli tahan karat tebal biasa anda, bukan purata tahunan.
- Tekanan: unit ini menerima masuk udara termampat 0.6–0.8 MPa; peraturan tekanan automatik dengan pengatasi manual mengekalkan aliran stabil semasa kitaran pemotongan puncak, menghalang penurunan tekanan yang merendahkan kualiti tepi.
- Kualiti udara: peringkat penapisan dua kali ganda serta pemisahan membran menghilangkan kelembapan dan zarah sebelum nitrogen sampai ke kepala pemotong—gas tercemar ialah punca pit dan pengoksidaan pada tepi potong.
- Pemampat: permintaan penjana bergantung pada tetapan aliran anda; tentukan pemampat udara berdasarkan penggunaan nitrogen anda, bukan sebaliknya.
Kos Operasi dan Bayaran Balik
Setelah penjana PSA dipasang, kos berulang ialah elektrik yang digunakan oleh pemampat udara sedia ada anda dan perubahan kartrij penapis bulanan—lapisan ayak PSA sendiri biasanya bertahan 5+ tahun dalam keadaan normal. Berbanding bekalan silinder (sewa, penghantaran, pengendalian), bayaran balik biasa berlaku pada 6–12 bulan untuk operasi berbilang syif, selepas itu kos gas setiap bahagian menurun kepada kos udara termampat. Di mana wang itu pergi dengan tepat, dan item baris mana yang menentukan tempoh bayaran balik, dipecahkan dalam pecahan kos penjana PSA.
Senarai Semak Bekalan Nitrogen
- Profil penggunaan: catat penggunaan nitrogen sepanjang minggu perwakilan, termasuk kerja keluli tahan karat puncak
- Keperluan ketulenan: 99.9% untuk pemotongan keluli tahan karat/aluminium standard; sahkan sebelum menetapkan berlebihan
- Aliran puncak: tetapkan saiz untuk kerja potong nitrogen tebal biasa, ditambah ruang lebih 20–30%
- Kapasiti pemampat: padankan tekanan masuk (kelas 0.6–0.8 MPa) dan penghantaran udara dengan permintaan penjana
- Penapisan: sahkan penapisan dua peringkat dan pemisahan membran untuk nitrogen kering tanpa zarah
- Bunyi dan ruang: pemasangan padat di sisi lantai (unit Xinhong beroperasi di bawah 75dB) berbanding bilik mekanikal khusus
- Model perkhidmatan: ketersediaan kartrij penapis secara tempatan; sokongan penggantian ayak jangka panjang
Topik Pendalaman Berkaitan
- Penjanaan nitrogen di tapak: menggantikan bekalan silinder dan pukal
- Nitrogen ketulenan tinggi: memilih ketulenan dan aliran untuk pemotongan laser
- Ayak molekul karbon: cara ia berfungsi dan bila untuk menggantikannya
- Pecahan kos penjana nitrogen PSA
- Bila penjana nitrogen mudah alih mengalahkan penghantaran silinder
Perbandingan Berkaitan
Peralatan Gas
- Penjana nitrogen PSA untuk pemotongan laser – ketulenan 99.9%, 10–80 m³/j, untuk mesin 1000W–12000W
Masih Membeli Nitrogen Mengikut Silinder?
Hantarkan kepada kami kuasa laser, campuran bahan dan penggunaan nitrogen mingguan anda. Kami akan menyesuaikan sistem penjanaan PSA dan menunjukkan kiraan pulangan modal untuk penggunaan sebenar anda.
Minta Penilaian Bekalan Nitrogen