
Aluminium reflekterer og leder varme, noe som gjør det vanskeligere å skjære enn vanlig stål – men en fiberlaser med riktig skjærehode og nitrogen som hjelpegass håndterer det rent. Denne veiledningen forklarer fysikken, kobler verifiserte tykkelsesområder til lasereffektnivåer fra 2000W til 30000W og gir kjøpere en praktisk sjekkliste for valg.
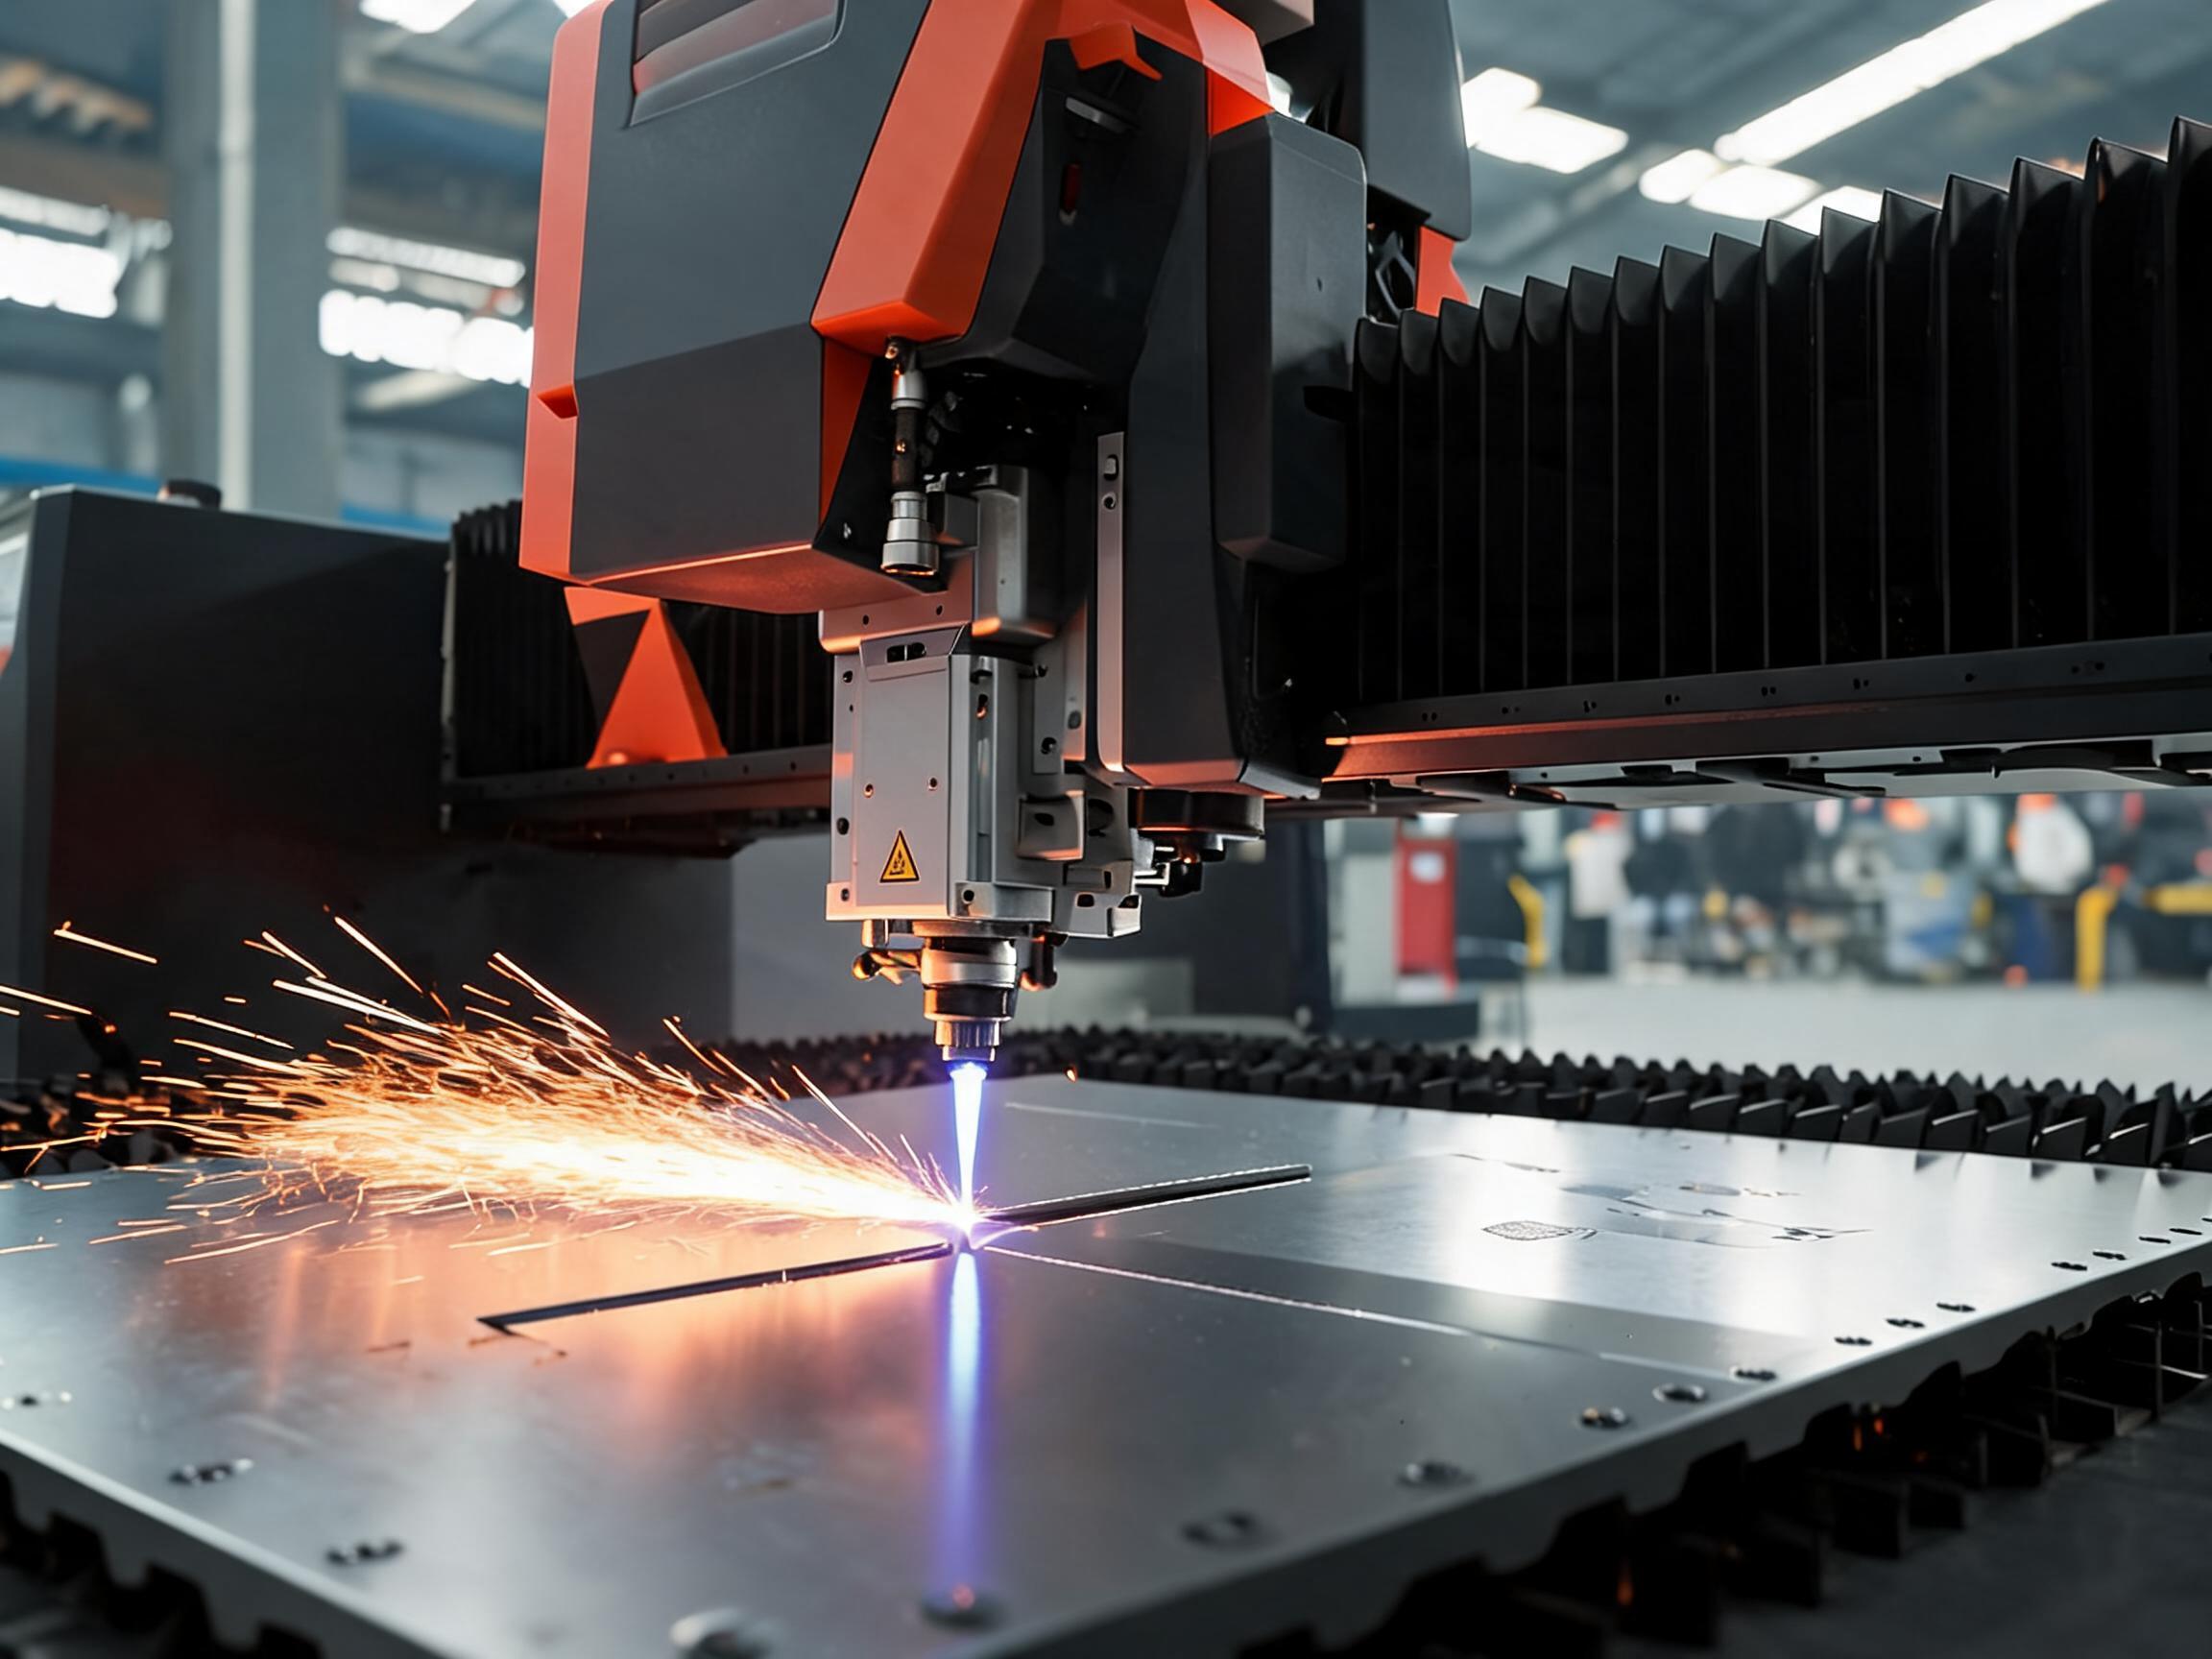
Aluminiumsplater er et av de vanligste materialene som verksteder spør om, etter vanlig stål og rustfritt stål – og et av de mest misforståtte. En fiberlaser kan absolutt skjære det, og skjære det godt, men aluminium oppfører seg annerledes i strålen enn stål. Kjøpere som forstår hvorfor det oppfører seg annerledes, tar bedre maskinvalg: riktig effektklasse, riktig hjelpegass og et skjærehode designet for reflekterende legeringer. Denne artikkelen går gjennom fysikken, rollen til nitrogen, realistiske tykkelsesområder etter effektnivå og en kort sjekkliste før du kjøper.
Hvorfor aluminium er vanskeligere å skjære enn stål
To materialegenskaper driver vanskelighetsgraden:
- Høy reflektivitet. Aluminiums reflekterende overflate sender en del av fiberlaserens bølgelengde på ~1 µm tilbake i optikken. Reflektert energi kan destabilisere skjæreprosessen og i verste fall skade ubeskyttede optiske komponenter. Dette er grunnen til at skjærehoder beregnet på stål ikke automatisk er egnet for aluminium og kobber.
- Høy varmeledningsevne. Aluminium leder varme bort fra skjæresonen omtrent flere ganger raskere enn stål. Energi som normalt konsentreres i en smal skjæresone, spres ut i platen rundt, noe som kan føre til delvis smeltet slagg, ujevne underkanter eller manglende evne til å gjennomhulle rent ved maskinens ytelsesgrense.
Ingen av egenskapene gjør aluminium uskjærbart. De betyr bare at maskinen trenger tilstrekkelig effekttetthet til å overvinne varmeledningen, og at optikken trenger beskyttelse mot tilbakerefleksjon. Vi dekker dette emnet grundig på vår dedikerte side om skjæring av aluminium og kobber med fiberlaser, inkludert reflektivitet og tykkelsesgrenser, som også diskuterer valg av skjæreparametere.
Nitrogen som hjelpegass: nøkkelen til oksidfrie kanter
Valg av hjelpegass avgjør kantkvaliteten mer enn nesten noen annen innstilling ved skjæring av aluminium. Med oksygen som hjelpegass danner aluminiumskanter et mørkt oksidsjikt som ofte krever sekundær rengjøring før sveising eller anodisering. Med nitrogen som hjelpegassblåser gassen smeltet materiale ut av skjæresonen samtidig som den beskytter den varme kanten mot oksygen. Resultatet er en lys, sølvfarget, oksidfri kant som er klar for nedstrøms sveising, anodisering eller pulverlakkering uten etterarbeid.
Avveiningen er driftskostnad: nitrogen forbrukes ved høye strømningsrater, og skjæring med nitrogen krever generelt mer effekt enn oksygenassistert skjæring av samme tykkelse fordi gassen også kjøler ned skjæresonen. For produksjonsarbeid på aluminium er nitrogen som hjelpegass standardvalget – noe som er grunnen til at det er innebygd i maskiner beregnet på aluminium, som Xinhongs høy-effekt-modell for flyaluminium beskrevet nedenfor. For generell veiledning om valg av hjelpegass trykk og dysestørrelse etter materiale, se emnesiden for fiberlaserskjæring av aluminium og kobber.
Hvor tykt kan du skjære? Effektnivå vs. aluminiumstykkelse
Fordi aluminium leder varme så aggressivt, øker tykkelseskapasiteten bratt med lasereffekten. De verifiserte tykkelsesområdene for Xinhong CNC fiberlaserskjæremaskiner på aluminium er:
| Lasereffekt | Maks aluminiumstykkelse | Typisk bruk |
| 2000W | 4mm | Lett platearbeid, skilt, kabinetter |
| 3000W | 6mm | Generell produksjon, plateverksteder |
| 10000W | 20mm | Tykk plate, flylegeringer, konstruksjonsdeler |
| 20000W | 25mm | Produksjon av tykk plate |
| 30000W | 30mm | Aluminiumsplate i maksimal tykkelse |
To praktiske merknader til denne tabellen:
- Kjøp ekstra kapasitet, ikke bare dagens tykkelse. Å skjære på maskinens ytterste grense betyr lavere hastigheter og de mest krevende parameterne. Hvis det gjentakende arbeidet ditt er 5mm aluminium, håndterer en 3000W-maskin det; hvis du av og til ser 10–12mm, er 3000W-klassen ikke riktig verktøy.
- Dette er maksimumsverdier, ikke universelle skjærehastigheter. Faktisk matehastighet ved en gitt tykkelse avhenger av legering, overflatetilstand og nødvendig kantkvalitet. Tynn aluminium skjæres raskt og rent; nær maksimal tykkelse må du forvente konservative hastigheter og nøye parameterarbeid.
Maskinegenskaper som betyr noe for aluminium
Antirefleks-skjærehode
På reflekterende legeringer er den enkelt viktigste maskinegenskapen et antirefleks-skjærehode. Det beskytter optikken mot energi som reflekteres fra aluminiumoverflaten, noe som gjør vedvarende, pålitelig skjæring av flylegeringer og annet reflekterende aluminium mulig i stedet for et sjansespill ved hver gjennomhulling. Xinhong sin High-Power Aviation Aluminum Fiber Laser Cutting Machine er bygget spesifikt rundt dette kravet: en 10000W-kilde, antirefleks-skjærehode, nitrogen som hjelpegass og en 2000x6000mm seng for full størrelse på fly- og industriplate. Den skjærer aluminium opp til 20mm med oksidfrie kanter og har CE-sertifisering.
Tilstrekkelig effekttetthet
Som tabellen viser, er tykkelseskapasiteten en funksjon av effekten. En kompakt maskin som 3000W Compact Fiber Laser Cutting Machine skjærer aluminium opp til 6mm – riktig område for de fleste generelle platearbeid. Å gå opp til 20000W- eller 30000W-systemer utvider aluminiumskapasiteten til henholdsvis 25mm og 30mm for produsenter av tykk plate.
Infrastruktur for nitrogentilførsel
Oksidfri aluminiumsskjæring forbruker betydelige mengder nitrogen. Før idriftsettelse bør du planlegge en pålitelig tilførsel – flytende bulknitrogen, en nitrogengenerator eller en tilstrekkelig sylindermanifold – dimensjonert for arbeidssyklusen din. For lav gasstrykk viser seg umiddelbart som slagg på underkanten.
Sengstørrelse og materialhåndtering
Tykk aluminiumsplate er tung per kvadratmeter. Hvis arbeidet ditt inkluderer hele plater på 4x8 eller større, må du bekrefte sengemålene og lasteopplegget. 2000x6000mm-sengen på høy-effekt-maskinen for flyaluminium, for eksempel, håndterer store plater i flyformat uten forhånds kutting.
Sjekkliste for kjøpere før du bestiller
- Tykkeste gjentakende aluminiumsjobb? Tilpass det til effekttabellen ovenfor, og kjøp ett trinn ekstra kapasitet hvis budsjettet tillater det.
- Legeringstype? Flylegeringer og andre høyfasthetslegeringer krever et antireflekshode; vanlig 5052/6061-plate er mindre krevende, men har fortsatt nytte av det.
- Krav til kantkvalitet? Hvis delene går direkte til sveising, anodisering eller overflatebehandling, er nitrogen som hjelpegass med oksidfrie kanter spesifikasjonen du må kreve.
- Nitrogentilførsel? Bekreft at anlegget ditt kan levere nødvendig strømning og trykk ved vedvarende drift.
- Platestørrelser? Kontroller sengemålene mot materialformatet ditt, inkludert eventuelt arbeid med overstore plater.
- Nedstrøms operasjoner? Hvis aluminium bare er en del av miksen din, sjekk samme maskins kapasitet for vanlig stål og rustfritt stål, slik at ett kjøp dekker verkstedet.
Ofte stilte spørsmål
Kan en fiberlaser skjære aluminiumsplater?
Ja. Moderne fiberlasere skjærer aluminium rent når maskinen har tilstrekkelig effekt for tykkelsen og et antirefleks-skjærehode for å håndtere materialets reflektivitet. Xinhong-maskiner skjærer aluminium fra 4mm ved 2000W opp til 30mm ved 30000W.
Hvorfor er aluminium vanskeligere å laserskjære enn stål?
To grunner: aluminium reflekterer en betydelig del av fiberlaserens bølgelengde tilbake mot optikken, og det leder varme bort fra skjæresonen mye raskere enn stål. Begge effektene overvinnes med høyere effekttetthet, et skjærehode som tåler refleksjon, og korrekte parametere for hjelpegass.
Hvorfor bruke nitrogen i stedet for oksygen ved skjæring av aluminium?
Oksygen som hjelpegass produserer et mørkt oksidsjikt på skjærekanten; nitrogen beskytter kanten mot oksygen og blåser ut smelten, og gir en lys, oksidfri kant klar for sveising eller overflatebehandling uten sekundær rengjøring. Nitrogen er standard hjelpegass for kvalitetskritisk aluminiumsarbeid.
Hvilken effekt trenger jeg for 10mm aluminium?
Basert på verifiserte maskinspesifikasjoner skjærer 3000W aluminium opp til 6mm, så 10mm krever en høyere klasse – 10000W High-Power Aviation Aluminum-maskinen dekker aluminium opp til 20mm, med 20000W- og 30000W-systemer som utvider kapasiteten til henholdsvis 25mm og 30mm.
Velg maskinen din med Xinhong CNC
Riktig aluminiumsskjæremaskin avhenger av den tykkeste gjentakende jobben din, legeringsmiksen din og kravene til kantkvalitet. Send oss materialet, tykkelsesområdet og typisk bruk – enten det er 2mm 5052-kabinettpaneler eller 15mm flyplate – og Xinhong CNC-teamet vil anbefale effektklasse, sengstørrelse og hjelpegassoppsett som passer produksjonen din. Du kan også gjennomgå de detaljerte parameterne på vår ressursside for fiberlaserskjæring av aluminium og kobber før du sender forespørsel.