
De fleste fiberlaserverksteder som betaler for nitrogen på flaske eller dewar, vurderer til slutt PSA-generering på stedet. Denne artikkelen sammenligner kostnadsstruktur, renhet og strømningsstabilitet, logistikk og skalerbarhet mellom de to forsyningsmåtene, og identifiserer driftsprofilene der flaskeforsyning fortsatt gir mening.
Hvis du skjærer rustfritt stål eller aluminium med fiberlaser, er nitrogen sannsynligvis en av dine største forbruksutgifter – ofte bare slått av selve maskinbetalingen. De fleste verksteder starter med levert gass: høytrykksflasker samlet i rack, eller en flytende dewar på leieavtale. Det fungerer fint ved lavt volum. Men etter hvert som skjæretimene akkumuleres, begynner leveringsmodellen å se dyr ut, og spørsmålet blir om et PSA-nitrogengeneratoranlegg betaler seg selv.
Denne artikkelen bryter ned sammenligningen slik en produksjonsleder bør: kostnadsstruktur, renhet og strømningsstabilitet, logistikk og skalerbarhet. Den avsluttes med det ærlige motargumentet – situasjonene der flasker fortsatt er det riktige svaret.
Hvorfor nitrogen er viktig for fiberlaserskjæring
Nitrogen fungerer som hjelpegass når du trenger rene, oksidfrie skjærekanter – typisk på rustfritt stål, aluminium og galvanisert materiale som skal sveises eller etterbehandles uten etterbearbeiding. Nitrogenstrålen blåser smeltet materiale gjennom sporet og beskytter skjæresonen mot oksygen, noe som er det som forhindrer det mørke oksidsjiktet du får når du skjærer med luft eller oksygen.
To krav følger av denne funksjonen:
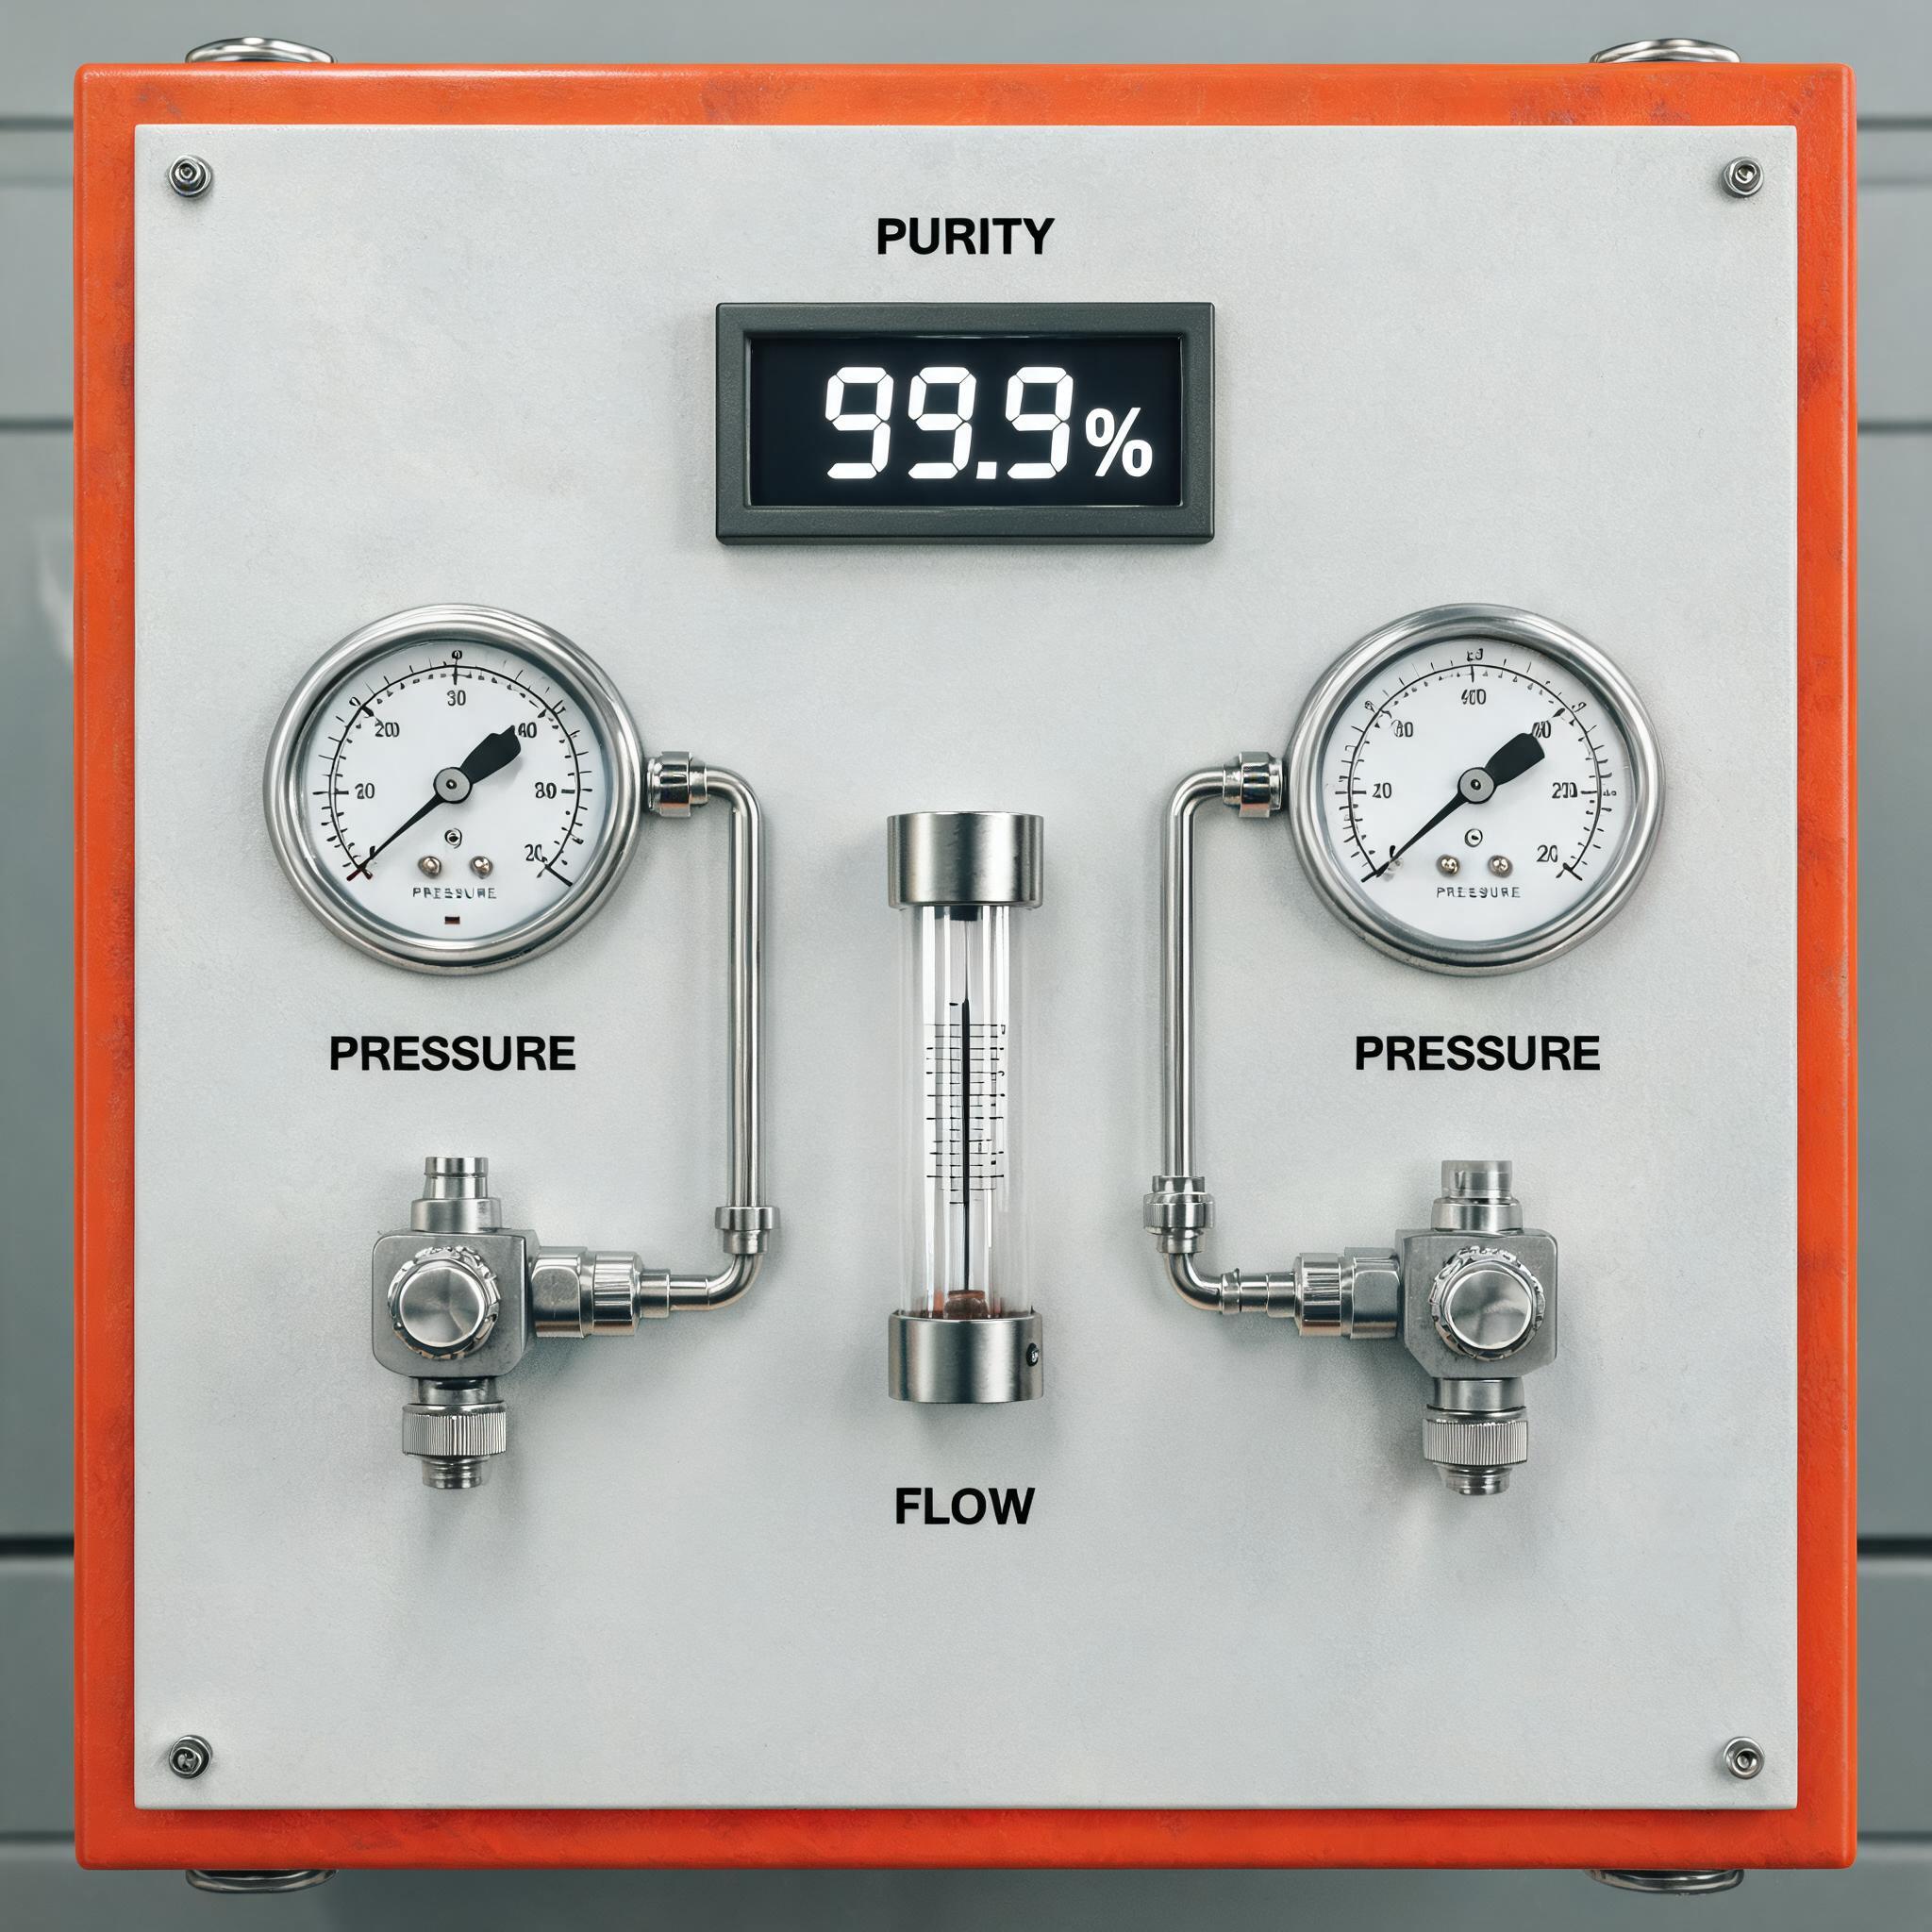
- Renhet. Oksygenforurensning i hjelpegassen gir misfarging og oksiddannelse på skjærekanten. Laserskjæring krever generelt nitrogen med en renhet på rundt 99,9 % eller høyere, og tykkere rustfrie seksjoner drar nytte av enda strammere marginer.
- Trykk- og strømningsstabilitet. Skjærehodet trenger jevnt trykk (vanligvis i området 0,6–0,8 MPa for mange bruksområder, høyere for tykk plate på enkelte maskiner). Trykkfall midt i jobben – akkurat det som skjer når en flaskebank tømmes – forårsaker inkonsekvent kantkvalitet og kasserte deler.
Ha disse to kravene i bakhodet, for det er her forskjellene mellom forsyningsmåtene kommer tydeligst frem.
Hvordan flaske- og dewarforsyning fungerer – og hva det koster
Levert nitrogen kommer i tre vanlige formater:
- Enkeltstående høytrykksflasker (omtrent 200–300 bar fylltrykk, noen få kubikkmeter gass hver). Praktisk ved svært lavt forbruk, men du betaler en premie per kubikkmeter.
- Flaskemanifolder/pakker – bunter med flasker koblet sammen med automatisk omkobling. Bedre strømningskontinuitet, men hver flaske har fortsatt sin egen fylleavgift.
- Flytende dewars og mikrobulktanker – mer økonomisk per kubikkmeter enn flasker, men innfører leieavgifter og fordampningstap, siden flytende nitrogen kontinuerlig fordamper selv når du ikke skjærer.
Kostnadsstrukturen her har flere lag som kjøpere ofte undervurderer:
- Råvarekostnad for gass. Prisen per kubikkmeter, som er høyest for enkeltflasker og lavest for bulkvæske – men aldri nærmer seg kostnaden ved å separere din egen nitrogen fra luft.
- Leverings- og drivstofftillegg. Belastes ved hver levering, og de stiger med drivstoffpriser og avstand.
- Leie-/farlig gods-avgifter. Månedlig leie av flaske eller dewar, pluss håndteringsavgifter som vises som separate linjeposter.
- Fordampnings- og resttap. Væskekontoer taper produkt til fordampning; retur av flasker beholder ofte restgass du har betalt for, men ikke kan bruke.
- Administrativ overhead. Bestilling, mottak, avstemming av fakturaer og håndtering av returlogistikk bruker alle arbeidstimer.
Hver for seg ser disse linjepostene små ut. Stablet sammen betyr de at den leverte gassprisen per kubikkmeter kan være et multiplum av hva det koster å generere nitrogen på stedet – som er hele det økonomiske argumentet for generering. Vi går gjennom generatorsiden av regnskapet i detalj i vår kostnadsoversikt for PSA-nitrogengenerator.
Hvordan PSA-generering på stedet fungerer
En Pressure Swing Adsorption (PSA)-generator tar trykkluft – som verkstedet ditt sannsynligvis allerede produserer – fører den gjennom karbonmolekylsiktkolonner som adsorberer oksygen, fuktighet og CO2, og leverer nitrogen kontinuerlig. Kolonnene veksler mellom adsorpsjon og regenerering, så utgangen er jevn så lenge kompressoren mater den.
Xinhong PSA-nitrogengenerator for laserskjæring er spesifisert til 99,9 % renhet, 10–80 m³/t strømning, og 0,6–0,8 MPa utgangstrykk, i et kompakt fotavtrykk med CE-sertifisering. Fordi gassen produseres fra omgivelsesluft, er den løpende innsatskostnaden i praksis strøm til å drive kompressoren – ingen levering, ingen leie, ingen fordampning. Xinhong oppgir en avkastning på investeringen på 6–12 måneder på produktsiden for verksteder som eliminerer flaske nitrogen; din faktiske tilbakebetalingstid avhenger av forbruk og lokale gasspriser, så behandle dette intervallet som den oppgitte figuren snarere enn en garanti for hvert verksted.
For et bredere blikk på hvordan denne modellen erstatter levert gass fullstendig, se artikkelen vår om nitrogengenerering på stedet som erstatter flaske- og bulklevering. Og for det fullstendige bildet – valg av hjelpegass, renhet, dimensjonering av generator og kostnad – se vår veiledning til hjelpegass og PSA-nitrogengenerering for laserskjæreverksteder.
Direkte sammenligning
Kostnadsstruktur
Flasker og dewars er ren driftsutgift: du betaler per kubikkmeter for alltid, pluss levering, leie og tillegg du ikke kontrollerer. En PSA-generator gjør mesteparten av dette om til et fast kapitalkjøp pluss strøm og rutinemessig vedlikehold (filterelementer, periodisk service på molekylsikt). Jo mer du skjærer, desto flatere blir nitrogenkostnaden per kubikkmeter. Ved lavt forbruk kan kapitalkostnaden per kubikkmeter fortsatt overstige den leverte prisen – som er nettopp grunnen til at beslutningen avhenger av volumet ditt.
Renhet og strømningsstabilitet
Et korrekt vedlikeholdt PSA-system holder sin spesifiserte renhet kontinuerlig, og generatorens utgangsområde på 0,6–0,8 MPa dekker typiske skjærekrav uten det trykkfallet du opplever når en flaskebank tømmes. Flaskeforsyning kan levere høy renhet, men stabiliteten avhenger av disiplin ved omkobling og manifoldens tilstand; dewarsystemer avhenger av fordamperkapasitet, som kan komme til kort under vedvarende høystrømsskjæring. En operativ merknad for enhver PSA-installasjon: generatoren trenger en pålitelig, tilstrekkelig dimensjonert trykkluftforsyning oppstrøms – tørr, filtrert luft er det som beskytter molekylsikten og renhetsspesifikasjonen.
Logistikk
Levert gass betyr planlagte leveranser, kaiplass, sikker flaskeoppbevaring, håndteringsopplæring og den operative risikoen for å gå tom midt i skiftet – et natteskift som tømmer manifolden kl. 02.00, stopper laseren til morgenbilen kommer. Generering på stedet fjerner forsyningskjeden fra ligningen: så lenge kompressoren går, er nitrogen tilgjengelig. Det er også derfor mobile og bærbare nitrogengeneratorer ofte slår flaskeforsyning for feltarbeid, verksteder i flere bygg og anlegg med uregelmessig leveringstilgang.
Skalerbarhet
Med flasker betyr skalering flere flasker, hyppigere leveranser og muligens en større tank – hvert steg øker kostnad og kompleksitet. Med PSA dimensjonerer du enheten til din toppstrømning. Xinhong-generatorens område på 10–80 m³/t dekker et bredt spekter av laserskjæringsdrift; hva som styrer dimensjoneringen, dekkes neste. Hvis forbruket vokser ytterligere, kan ekstra kapasitet legges til i stedet for å reforhandles med en gassleverandør.
Hva som styrer dimensjoneringen av generatoren
Dimensjonering av en PSA-generator koker ned til strømning, målt i m³/t. Det tallet bestemmes av:
- Materialtype og tykkelse. Tykkere rustfritt krever høyere hjelpegassstrømning; nitrogenforbruket stiger bratt med platetykkelsen.
- Skjæretimer. Driftssyklus per skift – en laser som skjærer nitrogen 8 timer i døgnet, forbruker mye mer enn en som skjærer 2.
- Antall lasere som forsynes. En enkelt generator kan forsyne flere skjærehoder hvis totalstrømningen holder seg innenfor kapasiteten.
- Trykkrav. Utgangsområdet 0,6–0,8 MPa må samsvare med skjærehodets behov ved den nødvendige strømningen.
En praktisk dimensjoneringsøvelse: summér topp samtidig nitrogenbehov på tvers av alle lasere ved din tyngste vanlige tykkelse, legg til en margin for fremtidig arbeid, og match det mot generatorens strømningskurve ved din nødvendige renhet. Underdimensjonering viser seg som renhetsfall under belastning – nok en grunn til å arbeide fra reelle forbruksdata i stedet for estimater.
Når flasker fortsatt gir mening
En ærlig sammenligning må si dette rett ut: en generator er ikke automatisk det riktige svaret. Flaske- eller dewarforsyning forblir det fornuftige valget når:
- Forbruket er genuint lavt. Et verksted som skjærer rustfritt av og til, eller kjører laseren på luft og oksygen mesteparten av tiden, vil kanskje aldri forbruke nok nitrogen til å amortisere en generator.
- Bruken er sporadisk eller prosjektbasert. Kortsiktige kontrakter, prototypearbeid eller sesongproduksjon rettferdiggjør ikke kapitalutstyr.
- Plass, strøm eller kompressorkapasitet er begrenset. Et PSA-system trenger gulvplass og en pålitelig trykkluftforsyning; et verksted uten noen av delene kan stå overfor ekstra investeringer bare for å støtte generering.
- Kapital er utilgjengelig eller bedre anvendt andre steder. Levert gass krever null kapital – noen ganger betyr den fleksibiliteten mer enn de langsiktige besparelsene.
Skillelinjen er forbruk. Hvis din månedlige nitrogenutgift er beskjeden og stabil, behold leveringsavtalen. Hvis du ser flaskepakker tømmes ukentlig, eller dewarleien og fordampningskostnadene fortsetter å klatre, kjør tallene – den oppgitte avkastningen på 6–12 måneder for Xinhong-generatoren eksisterer fordi mange verksteder krysser den linjen raskere enn de forventer.
Ofte stilte spørsmål
Hvilken renhet må nitrogenet ha for laserskjæring?
Oksidfri skjæring av rustfritt og aluminium krever generelt 99,9 % renhet eller bedre. Lavere renhet tilfører oksygen til hjelpegass-strømmen, noe som gir kantoksidasjon og misfarging. Xinhong PSA-generator er spesifisert til 99,9 % renhet, som dekker standard applikasjoner for ren kant-skjæring.
Hvor mye nitrogen forbruker en fiberlaser egentlig?
Forbruket avhenger av materialtykkelse, dysestørrelse og skjæretimer – tykkere plate og større dyser øker strømningen dramatisk. Det finnes ikke ett enkelt tall; den praktiske tilnærmingen er å spore ditt nåværende forbruk av levert gass over en måned, noe som gir deg både dimensjoneringsgrunnlaget og sparemålestokken for å vurdere en generator.
Er 0,6–0,8 MPa nok trykk for skjæring?
For et bredt spekter av rustfritt- og aluminiumskjærearbeid, ja – dette området dekker typiske hjelpegasskrav for Xinhong-generatorens spesifiserte applikasjoner. Skjæring av svært tykk plate på enkelte maskinkonfigurasjoner krever høyere trykk, noe som er en spesifikasjon du bør bekrefte for din spesifikke laser før du velger noe forsyningssystem.
Hva trenger generatoren utover selve enheten?
En PSA-generator trenger en trykkluftforsyning med tilstrekkelig kapasitet for generatorens matebehov, samt luftbehandling (tørking og filtrering) for å beskytte molekylsikten. Elektrisk tilkobling og gulvplass er beskjedne gitt det kompakte fotavtrykket, men kompressoren og tørkeren er integrerte deler av den totale systemkostnaden og bør inkluderes i enhver avkastningsberegning.
Velg din maskin med Xinhong CNC
Beslutningen mellom flaske og generator koker ned til din forbruksprofil – og den raskeste måten å løse det på er med reelle tall. Send Xinhong CNC dine materialer, typiske tykkelser, skjæretimer og nåværende nitrogenordning, så kan vi anbefale om en PSA-nitrogengenerator passer din driftssyklus og hvilken dimensjonering som gir mening. Send inn applikasjonsdetaljene dine via vårt forespørselsskjema for å komme i gang.