Aluminium straffer maskiner som ble spesifisert for stål
Aluminium reflekterer omtrent 90 % av fiberlaserens bølgelengde og leder varme bort fra skjæresporet raskere enn stål. På en skjæremaskin som kun er innstilt for karbonstål, viser dette seg som ustabil piercing på speilblanke plater, gradtunge kanter på 3mm+ plater og, i verste fall, tilbake-refleksjonsskade på laserkilden.
Sviktmodusen kjøpere møter først: tilbud som ser identiske ut med stålskjæremaskiner, deretter uker med avviste aluminiumsdeler, sekundær gradferning og en leverandør som ikke kan forklare fokusposisjon eller hjelpegass trykk for den spesifikke legeringen.
Hvordan Xinhong aluminiumsprosessen fungerer
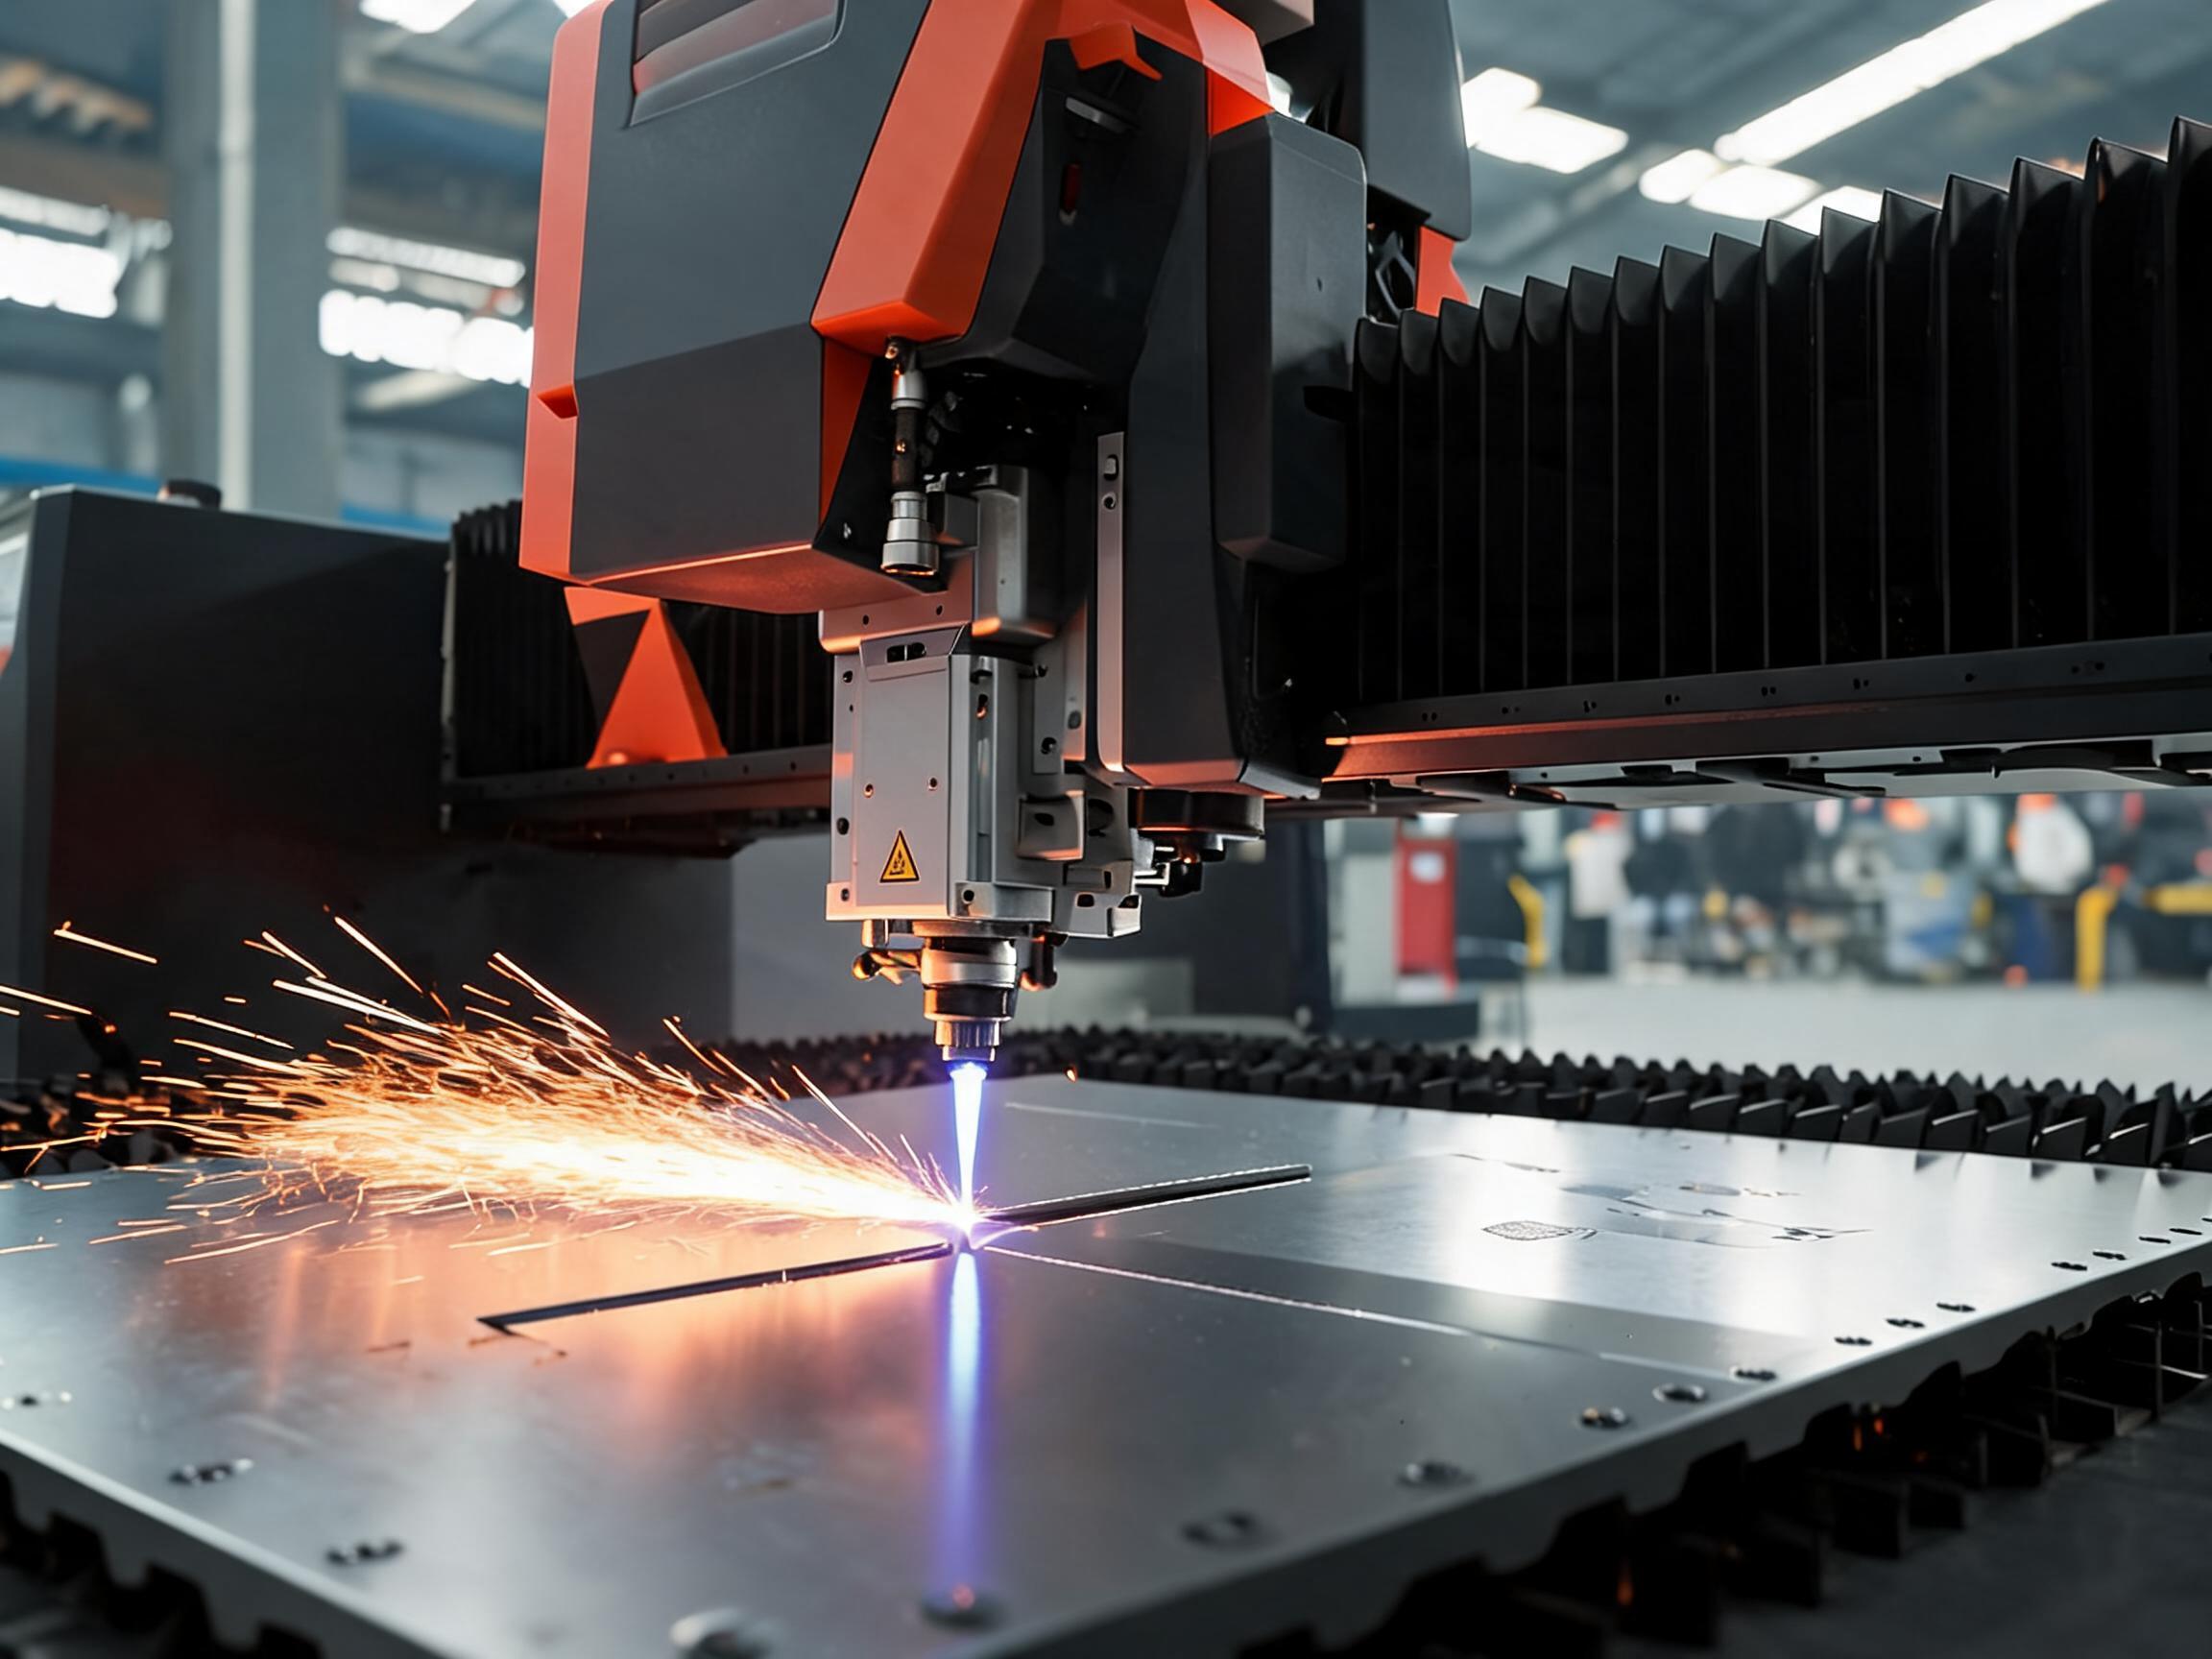
Tre tekniske valg gjør arbeidet. For det første beskytter et antirefleksjons-skjærehode kilden når den piercer blanke plater. For det andre blåser høytrykks nitrogenassistanse smeltet aluminium ut av skjæresporet i stedet for å la det størkne som slagg. For det tredje matcher effektklassen tykkelsen: aluminium trenger mer effekt per millimeter enn stål ved samme hastighet.
| Kjøpersjekk | Hva du bør verifisere før bestilling |
|---|
| Legeringsevidence | En prøve skåret i DIN legering og tykkelse – 5052, 6061 eller 7075, ikke en ståldemo |
| Parameterskjema | Skriftlige aluminiumsskjæreparametere med fokusposisjon og nitrogentrykk |
| Kildebeskyttelse | IPG/RAYCUS/GW-klasse kilde med dokumentert tilbake-refleksjonsbeskyttelse |
| Kantkrav | Nitrogenassisterte oksidfrie kanter når delene elokseres eller sveises etterpå |
Kjøperverdi: du bestiller en maskin valgt ut fra dokumentert aluminiumsytelse, ikke et stålspesifikasjonsark – så førsteartikkel-godkjenning skjer på prøveskåret, og tilbudet ditt inkluderer allerede aluminiumsparameterskjemaet.