
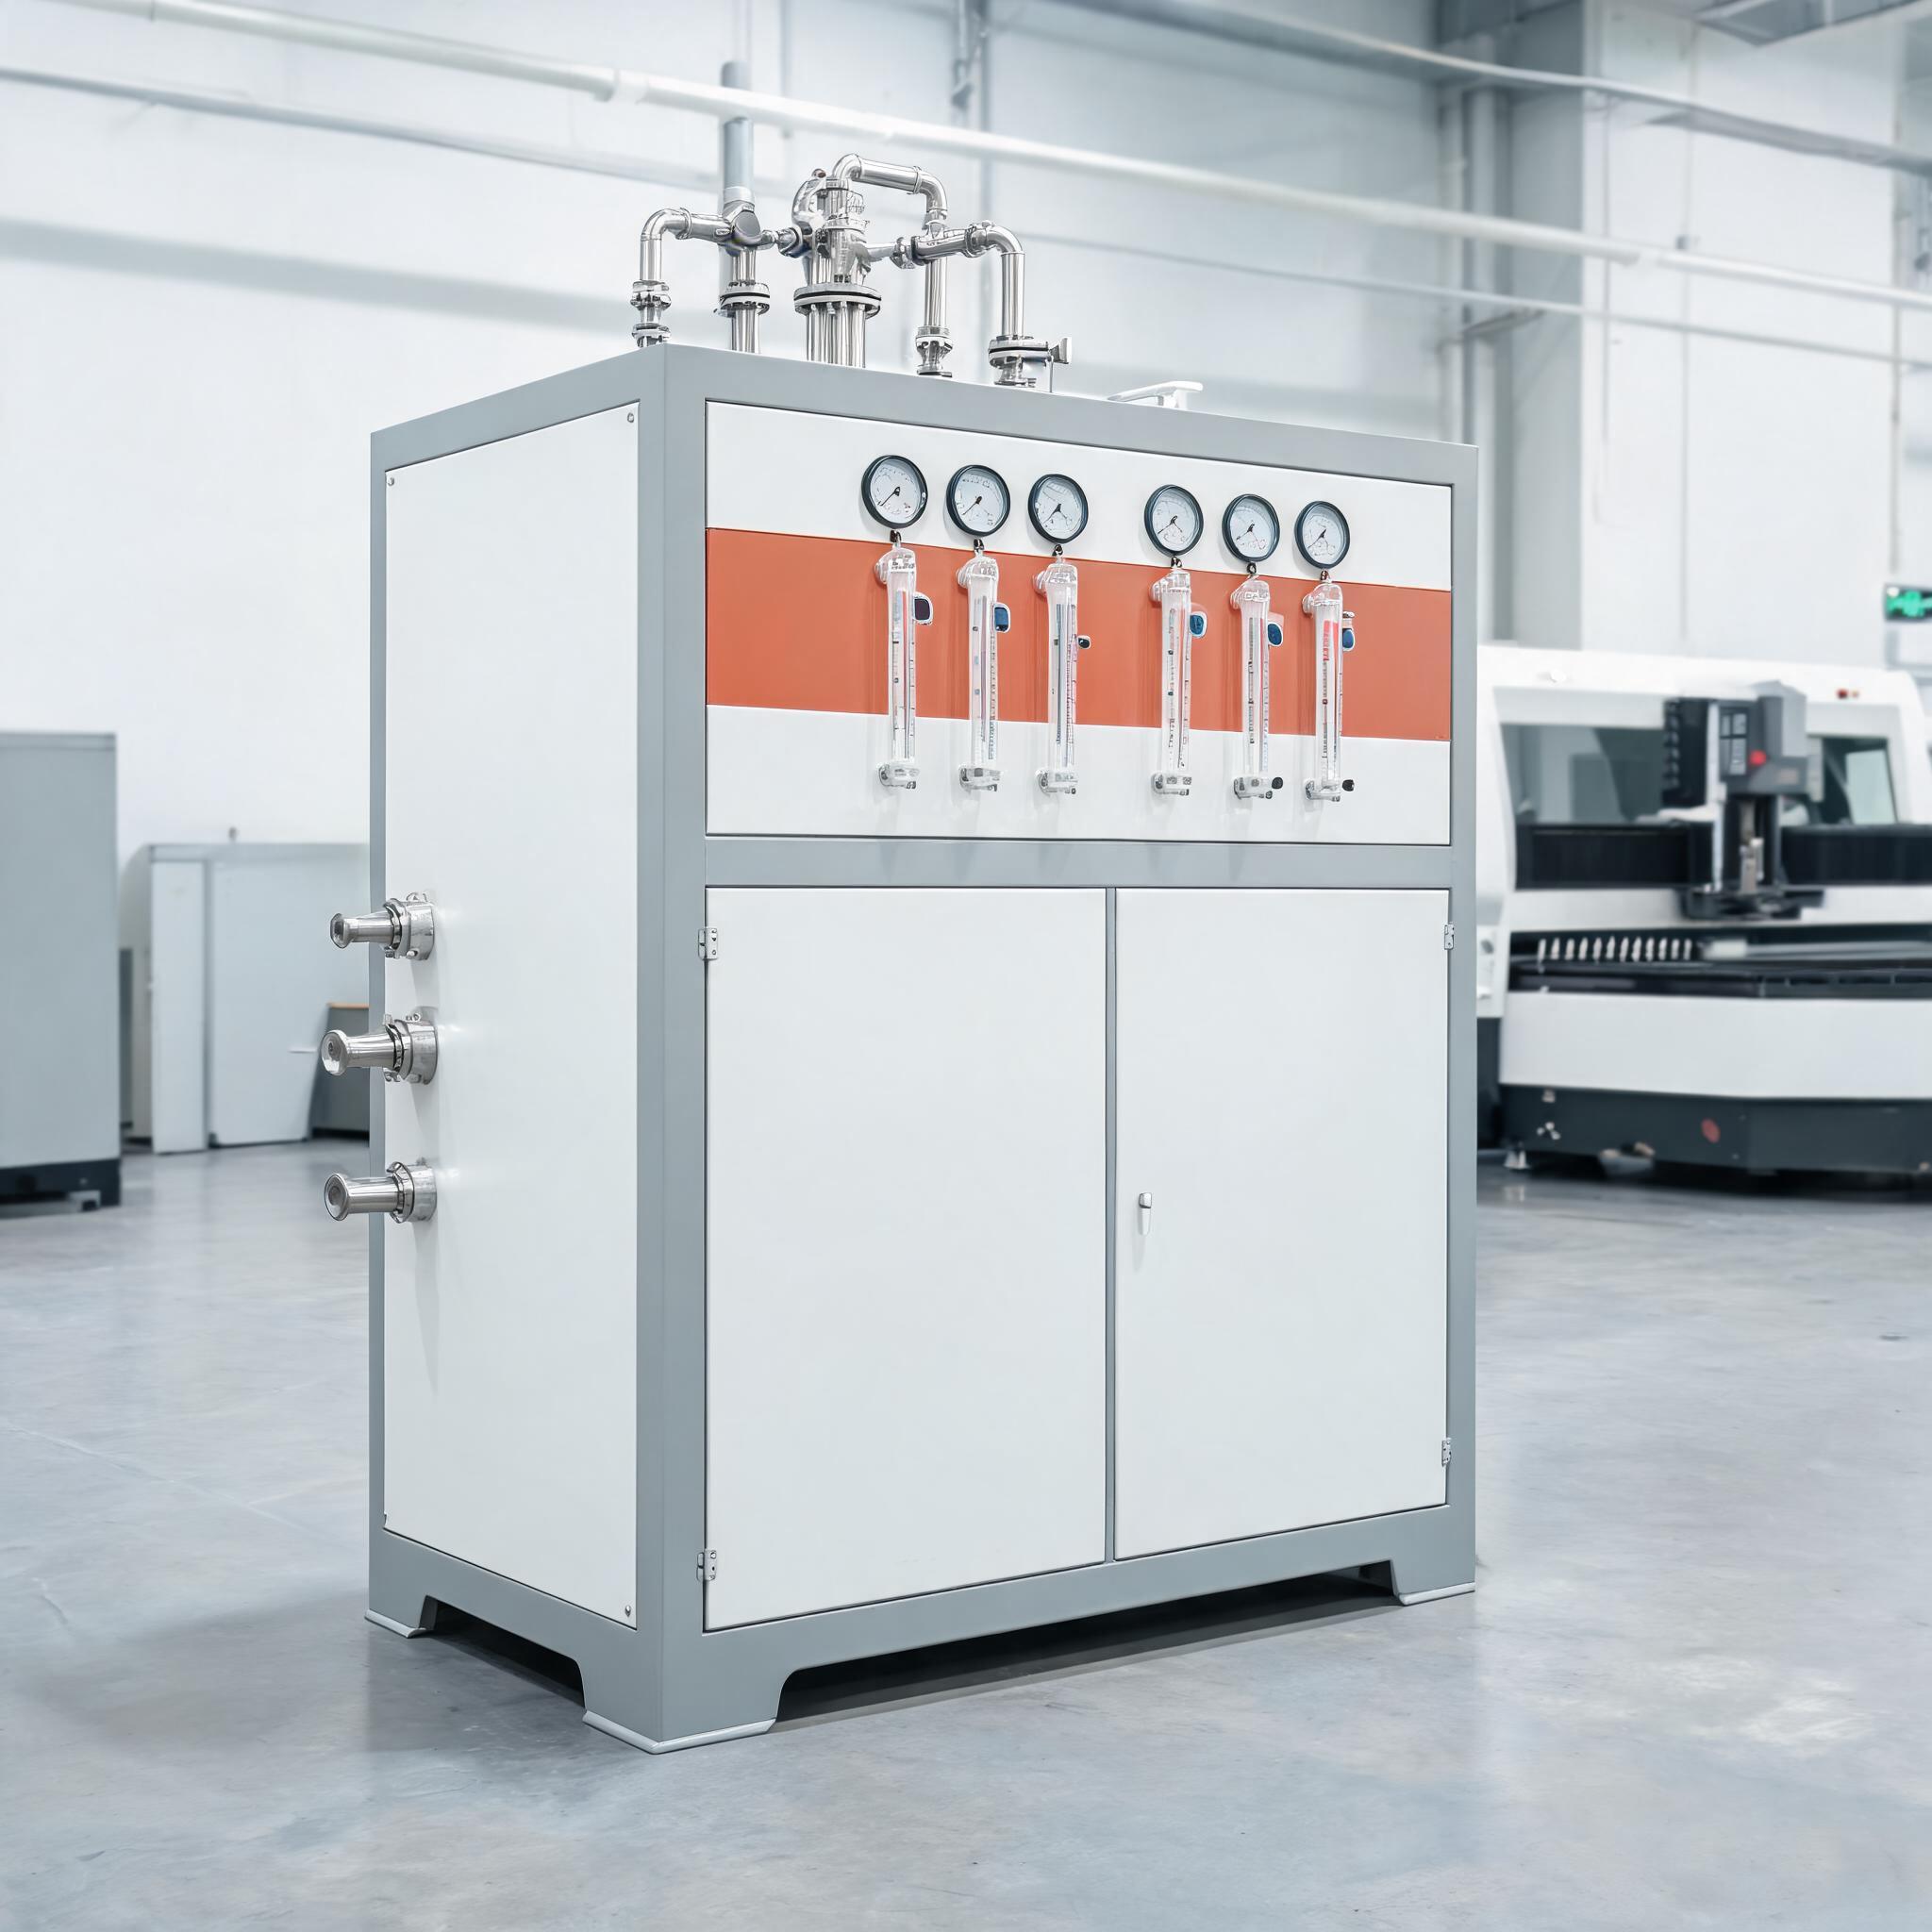
Kompletny przewodnik po gazie wspomagającym i generowaniu azotu PSA do cięcia laserowego światłowodowego: który gaz pasuje do którego materiału, butle a wytwarzanie na miejscu, jak dobrać czystość i przepływ oraz kalkulacja zwrotu kosztów w 6–12 miesięcy dla zakładów pracujących na wiele zmian.
Poradnik zakupowy · Gaz pomocniczy i wytwarzanie azotu
Rachunek za gaz pomocniczy, którego nikt nie uwzględnia w budżecie
Kupcy porównują moc lasera, wymiary stołu i cenę, a potem odkrywają, że gaz pomocniczy jest jednym z największych kosztów powtarzających się w cięciu laserem światłowodowym. Zużycie azotu przy stali nierdzewnej i aluminium jest głównym czynnikiem: gruba stal nierdzewna przy wysokim ciśnieniu może pochłonąć rocznie więcej wydatków na gaz niż energia elektryczna maszyny. Tlen przy stali węglowej jest znacznie tańszy, ale gdy w asortymencie pojawia się stal nierdzewna lub aluminium – gdzie jasne, wolne od tlenków krawędzie wymagają azotu o wysokiej czystości i wysokim ciśnieniu – zaopatrzenie w gaz staje się decyzją strategiczną, a nie pozycją w rachunkach za media.
Niniejszy poradnik jest punktem wyjścia do tej decyzji: który gaz pasuje do którego materiału, kiedy sensowne są butle lub ciecz w zbiornikach, a kiedy wytwarzanie azotu metodą PSA, jak dobrać czystość i przepływ oraz jak wygląda kalkulacja zwrotu.
Najważniejsze wnioski:
• Stal węglowa tnie się tlenem; stal nierdzewna i aluminium wymagają azotu o wysokiej czystości
• Czystość 99,9% to standard dla cięcia laserem światłowodowym stali nierdzewnej i aluminium
• Butle sprawdzają się przy małym zużyciu; zakłady pracujące w wielu zmianach przechodzą na wytwarzanie PSA na miejscu
• Przepływ generatora należy dopasować do szczytowego zapotrzebowania na cięcie, a nie do średniego zużycia
• Po zwrocie kosztów koszt eksploatacji spada do kosztu sprężonego powietrza i miesięcznej wymiany filtrów
Który gaz do którego materiału
| Materiał | Gaz pomocniczy | Dlaczego | Profil kosztów |
|---|---|---|---|
| Stal węglowa | Tlen | Reakcja egzotermiczna dodaje energii cięcia; niezbędny przy grubych blachach | Niski |
| Stal nierdzewna | Azot (wysoka czystość) | Jasna, wolna od tlenków krawędź; obojętna atmosfera zapobiega odbarwieniom | Wysokie: przepływ i ciśnienie gazu rosną wraz z grubością |
| Aluminium | Azot (wysoka czystość) | Krawędzie wolne od tlenków; zapobiega lepkiemu odpryskowi, który pozostawiłoby powietrze | Wysoki |
| Stal ocynkowana / cienka stal węglowa | Tlen lub azot w zależności od wymagań krawędzi | Decydują wymagania dotyczące wykończenia krawędzi; utlenienie jest dopuszczalne w konstrukcjach | Od niskiego do średniego |
Strategia gazowa wynika z asortymentu materiałowego. Zakład cięcia wyłącznie stali węglowej może pracować ekonomicznie na tlenie. Zakład tnący stal nierdzewną na sprzęt kuchenny lub panele aluminiowe szybko wyczerpie budżet na azot – i właśnie tam sposób zaopatrzenia ma największe znaczenie.
Butle, ciecz w zbiornikach czy wytwarzanie PSA na miejscu
Trzy drogi zaopatrzenia obejmują praktycznie każdy zakład. Właściwa zależy od wielkości zużycia, systemu zmian i tolerowanego ryzyka dostaw:
- Butle wysokociśnieniowe: zero kapitału, natychmiastowy start. Nadają się do małego zużycia lub jako zapas. Wady: opłaty za dzierżawę, logistyka dostaw, miejsce do przechowywania, obsługa butli oraz ograniczenia reduktorów, które mogą nie nadążać za szczytowym zapotrzebowaniem na gaz pomocniczy przy grubych przekrojach.
- Ciecz w zbiornikach (dewar lub zbiornik): lepszy koszt jednostkowy przy dużym zużyciu, ale wiąże się z umowami, telemetrią i zależnością od dostawcy.
- Wytwarzanie PSA na miejscu: produkuje azot ze sprężonego powietrza na żądanie – bez dostaw, bez butli, bez zależności od dostawcy. Generator azotu PSA do cięcia laserowego o czystości 99,9% i regulowanym przepływie 10–80 m³/h pokrywa zapotrzebowanie na gaz pomocniczy maszyn laserowych światłowodowych od 1000 W do 12000 W.
Szczegółowe kompromisy opisano w naszym porównaniu kosztów butli azotowych i generatora azotu, a przejście operacyjne omówiono w zastąpieniu dostaw butlowych i zbiornikowych wytwarzaniem na miejscu. W przypadku pracy mobilnej lub w wielu lokalizacjach wytwarzanie przenośne a dostawa butli to odrębna decyzja z własną ekonomiką.
Jak działa PSA – i jaka czystość jest naprawdę potrzebna
PSA (Pressure Swing Adsorption – adsorpcja zmiennociśnieniowa) przepuszcza sprężone powietrze przez złoża węglowych sit molekularnych, które adsorbują tlen i przepuszczają azot. Dwa złoża naprzemiennie adsorbują i regenerują się, wytwarzając ciągły dopływ bez zużywalnych chemikaliów. Co robi sito, jak się degraduje i kiedy je wymienić, opisano w jak działają węglowe sita molekularne.
O czystości: 99,9% to standard roboczy dla cięcia laserem światłowodowym stali nierdzewnej i aluminium, zapewniający jasne, wolne od tlenków krawędzie. Wyższe czystości (99,99%, 99,999%) istnieją do prac specjalistycznych, ale przy tej samej wydajności sprężarki zmniejszają wydajność generatora – czystość i przepływ są wobec siebie kompromisem. Właściwe zbilansowanie tego kompromisu to podstawa wyboru czystości i przepływu.
Dobór generatora do maszyny tnącej
- Przepływ: Jednostka PSA Xinhong zapewnia 10–80 m³/h, regulowane w czasie rzeczywistym do zapotrzebowania na cięcie – odpowiadającego laserom światłowodowym od 1000 W do 12000 W. Maszyny powyżej 12 kW wymagają większej konfiguracji; dobieraj do szczytowego zużycia gazu pomocniczego przy najgrubszej regularnej robocie ze stali nierdzewnej, a nie do średniorocznego.
- Ciśnienie: jednostka przyjmuje sprężone powietrze na wlocie 0,6–0,8 MPa; automatyczna regulacja ciśnienia z ręcznym obejściem utrzymuje stały przepływ w szczytowych cyklach cięcia, zapobiegając spadkom ciśnienia, które pogarszają jakość krawędzi.
- Jakość powietrza: dwa stopnie filtracji plus separacja membranowa usuwają wilgoć i cząstki, zanim azot dotrze do głowicy tnącej – zanieczyszczony gaz powoduje wżery i utlenienie na ciętych krawędziach.
- Sprężarka: zapotrzebowanie generatora zależy od ustawionego przepływu; sprężarkę powietrza należy dobrać do zużycia azotu, a nie odwrotnie.
Koszt eksploatacji i zwrot
Po zainstalowaniu generatora PSA koszty powtarzające się to energia elektryczna zużywana przez istniejącą sprężarkę powietrza i miesięczna wymiana wkładu filtra – same złoża sit PSA zwykle służą ponad 5 lat w normalnych warunkach. W porównaniu z dostawami butlowymi (dzierżawa, dostawa, obsługa) typowy zwrot wynosi 6–12 miesięcy dla pracy wielozmianowej, po czym koszt gazu na detal spada do kosztu sprężonego powietrza. Gdzie dokładnie trafiają pieniądze i które pozycje decydują o okresie zwrotu, rozpisano w zestawieniu kosztów generatora PSA.
Lista kontrolna zaopatrzenia w azot
- Profil zużycia: zarejestruj zużycie azotu w reprezentatywnym tygodniu, z uwzględnieniem szczytowych robót ze stali nierdzewnej
- Wymagana czystość: 99,9% do standardowego cięcia stali nierdzewnej/aluminium; zweryfikuj przed zawyżeniem wymagań
- Przepływ szczytowy: dobierz do najgrubszej regularnej roboty ciętej azotem plus 20–30% zapasu
- Wydajność sprężarki: dopasuj ciśnienie wlotowe (klasa 0,6–0,8 MPa) i dostawę powietrza do zapotrzebowania generatora
- Filtracja: potwierdź dwustopniową filtrację i separację membranową dla suchego azotu bez cząstek
- Hałas i zajmowana powierzchnia: kompaktowa instalacja przy posadzce (jednostka Xinhong pracuje poniżej 75 dB) zamiast dedykowanej maszynowni
- Model serwisowy: lokalna dostępność wkładów filtracyjnych; długoterminowe wsparcie wymiany sit
Powiązane tematy szczegółowe
- Wytwarzanie azotu na miejscu: zastąpienie dostaw butlowych i zbiornikowych
- Azot o wysokiej czystości: wybór czystości i przepływu do cięcia laserowego
- Węglowe sito molekularne: jak działa i kiedy je wymienić
- Zestawienie kosztów generatora azotu PSA
- Kiedy przenośny generator azotu bije dostawę butli
Powiązane porównanie
Sprzęt gazowy
- Generator azotu PSA do cięcia laserowego – czystość 99,9%, 10–80 m³/h, do maszyn 1000 W–12000 W
Nadal kupują Państwo azot w butlach?
Prosimy przesłać informacje o mocy lasera, mieszance materiałów i tygodniowym zużyciu azotu. Dobierzemy system generowania azotu PSA i przedstawimy kalkulację zwrotu kosztów dla Państwa rzeczywistego zużycia.
Poproś o ocenę zaopatrzenia w azot