
Większość zakładów cięcia laserem światłowodowym płacących za azot z butli lub zbiorników prędzej czy później ocenia miejscowe wytwarzanie PSA. Ten artykuł porównuje strukturę kosztów, czystość i stabilność przepływu, logistykę oraz skalowalność obu sposobów zasilania i wskazuje profile operacyjne, w których dostawy butli wciąż mają sens.
Jeśli przecinają Państwo stal nierdzewną lub aluminium na laserze światłowodowym, azot jest prawdopodobnie jednym z największych wydatków eksploatacyjnych — często drugim po samej opłacie za maszynę. Większość zakładów zaczyna od gazu dostarczanego: butli wysokociśnieniowych w wiązkach na stojakach lub zbiornika kriogenicznego na umowie najmu. To działa dobrze przy małym zużyciu. Ale gdy godziny cięcia się kumulują, model dostaw zaczyna wyglądać drogo i pojawia się pytanie, czy instalacja generatora azotu PSA zwraca się.
W tym artykule porównanie zostało przedstawione tak, jak powinien je analizować kierownik produkcji: struktura kosztów, stabilność czystości i przepływu, logistyka oraz skalowalność. Na końcu uczciwy kontrargument — sytuacje, w których butle wciąż są właściwym rozwiązaniem.
Dlaczego azot ma znaczenie przy cięciu laserem światłowodowym
Azot służy jako gaz pomocniczy, gdy potrzebne są czyste, wolne od tlenków krawędzie cięcia — zazwyczaj przy stali nierdzewnej, aluminium i materiale ocynkowanym przeznaczonym do spawania lub wykańczania bez obróbki po cięciu. Strumień azotu wydmuchuje stopiony materiał przez szczelinę i osłania strefę cięcia przed tlenem, co zapobiega powstawaniu ciemnej warstwy tlenkowej, która pojawia się przy cięciu powietrzem lub tlenem.
Z tej funkcji wynikają dwa wymagania:
- Czystość. Zanieczyszczenie tlenem w gazie pomocniczym powoduje przebarwienia i tworzenie tlenków na krawędzi cięcia. Cięcie laserowe zazwyczaj wymaga azotu o czystości około 99,9% lub wyższej, a grubsze odcinki stali nierdzewnej korzystają z jeszcze węższych marginesów.
- Stabilność ciśnienia i przepływu. Głowica tnąca potrzebuje stałego ciśnienia (powszechnie w zakresie 0,6–0,8 MPa dla wielu zastosowań, wyższego dla grubych blach w niektórych maszynach). Spadek ciśnienia w trakcie pracy — dokładnie to, co dzieje się, gdy wiązka butli się opróżnia — powoduje nierówną jakość krawędzi i odrzucone elementy.
Należy pamiętać o tych dwóch wymaganiach, ponieważ właśnie w nich najwyraźniej ujawniają się różnice między sposobami zasilania.
Jak działa zasilanie butlami i ze zbiornika kriogenicznego — i ile to kosztuje
Dostarczany azot występuje w trzech typowych formach:
- Pojedyncze butle wysokociśnieniowe (ciśnienie napełnienia około 200–300 barów, kilka metrów sześciennych gazu każda). Wygodne przy bardzo małym zużyciu, ale płaci się premię za metr sześcienny.
- Wiązki/ zestawy butli — zestawy butli połączonych instalacją z automatycznym przełączaniem. Lepsza ciągłość przepływu, ale każda butla nadal ma własną opłatę za napełnienie.
- Zbiorniki kriogeniczne i zbiorniki micro-bulk — bardziej ekonomiczne na metr sześcienny niż butle, ale wprowadzają opłaty za najem i straty odparowania, ponieważ ciekły azot stale paruje, nawet gdy nie tnie się materiału.
Struktura kosztów ma tu kilka warstw, które kupcy często bagatelizują:
- Koszt surowca gazowego. Cena za metr sześcienny, najwyższa dla pojedynczych butli, najniższa dla ciekłego gazu luzem — ale nigdy nie zbliża się do kosztu wytwarzania własnego azotu z powietrza.
- Dostawa i dopłaty paliwowe. Naliczane przy każdej dostawie, rosną wraz z cenami paliw i odległością.
- Opłaty za najem/ materiały niebezpieczne. Miesięczny najem butli lub zbiornika kriogenicznego oraz opłaty manipulacyjne pojawiające się jako osobne pozycje.
- Straty odparowania i pozostałości. Instalacje ciekłego gazu tracą produkt na parowanie; zwracane butle często zawierają resztki gazu, za który zapłacono, ale którego nie można wykorzystać.
- Koszty administracyjne. Zamawianie, przyjmowanie, uzgadnianie faktur i zarządzanie logistyką zwrotów pochłaniają godziny pracy.
Pojedynczo te pozycje wyglądają na małe. Zsumowane sprawiają, że cena dostarczanego gazu za metr sześcienny może być wielokrotnością kosztu wytwarzania azotu na miejscu — i to jest cały argument ekonomiczny za generacją. Stronę generatora w bilansie szczegółowo omawiamy w naszym zestawieniu kosztów generatora azotu PSA.
Jak działa wytwarzanie na miejscu metodą PSA
Generator Pressure Swing Adsorption (PSA) pobiera sprężone powietrze — które zakład prawdopodobnie już produkuje — przepuszcza je przez kolumny z sitami molekularnymi z węgla, które adsorbują tlen, wilgoć i CO2, i dostarcza azot w sposób ciągły. Kolumny przełączają się między adsorpcją a regeneracją, więc wydajność jest stabilna, dopóki sprężarka dostarcza powietrze.
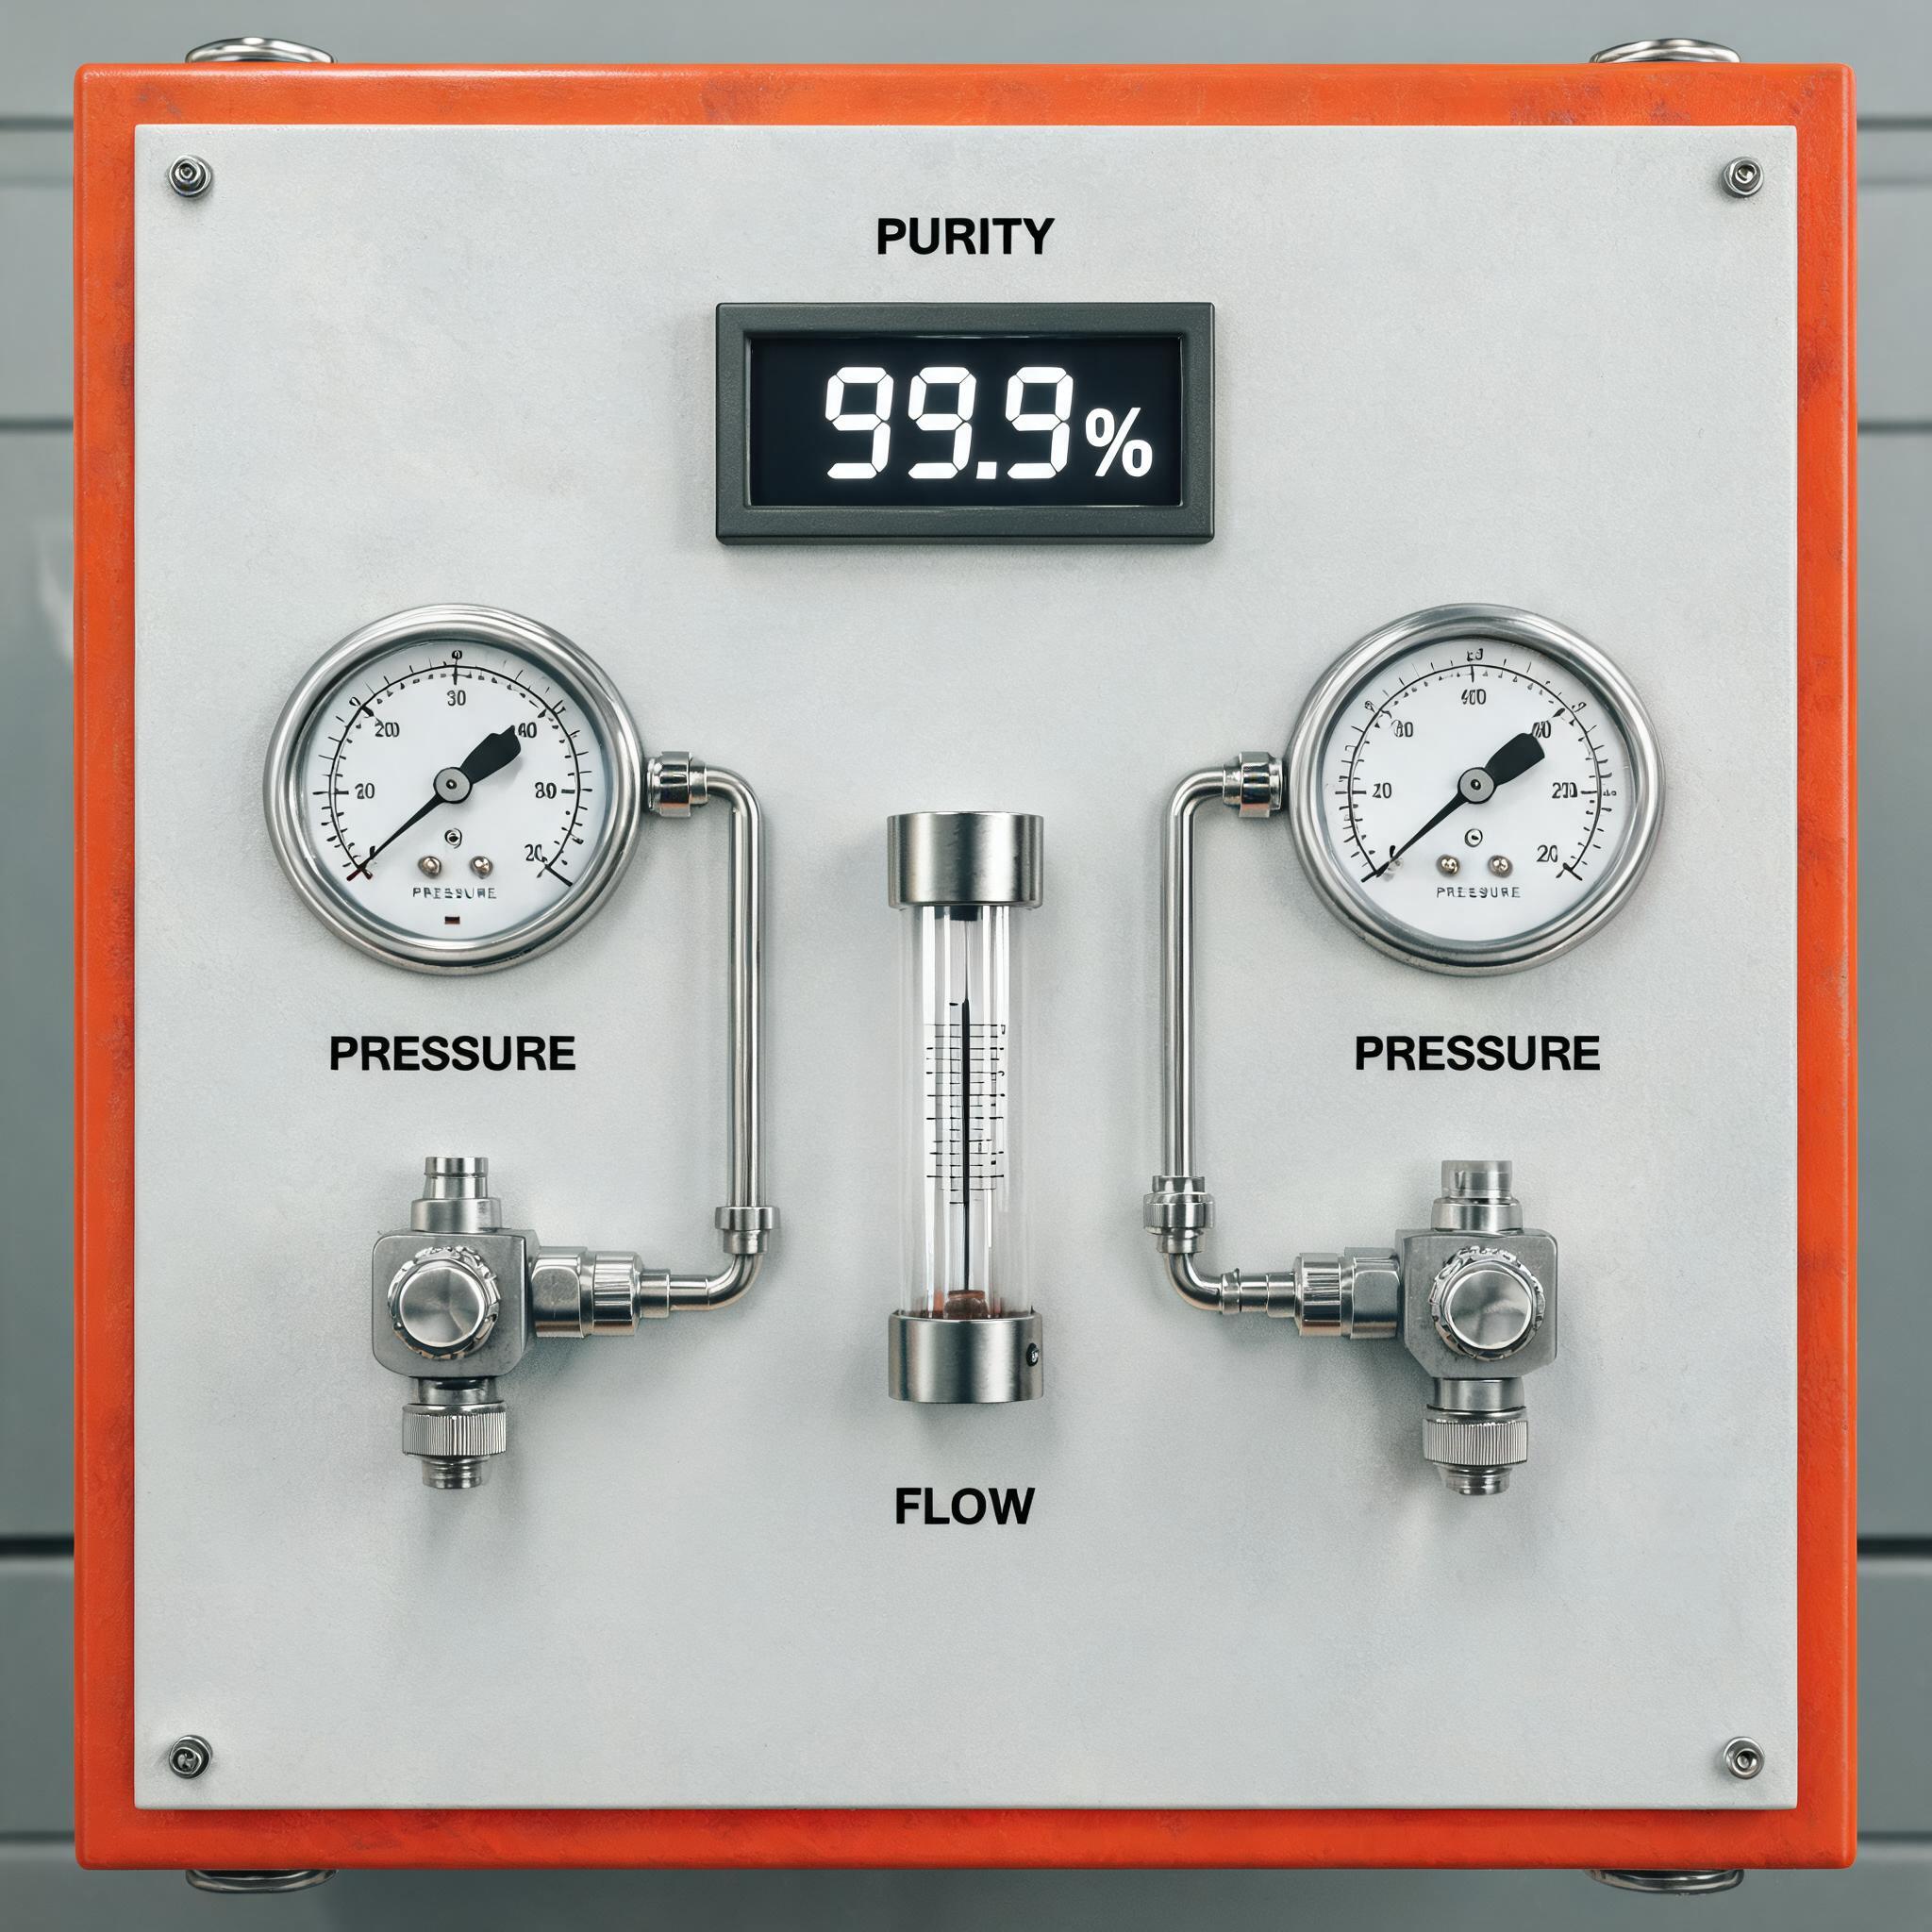
Generator azotu PSA Xinhong do cięcia laserem ma specyfikację: czystość 99,9%, przepływ 10–80 m³/horaz ciśnienie wyjściowe 0,6–0,8 MPa, w kompaktowej obudowie z certyfikatem CE. Ponieważ gaz jest wytwarzany z powietrza otoczenia, bieżący koszt wejściowy to zasadniczo energia elektryczna do napędu sprężarki — bez dostaw, bez najmu, bez odparowania. Xinhong podaje zwrot z inwestycji w 6–12 miesięcy na stronie produktu dla zakładów rezygnujących z azotu butlowego; rzeczywisty okres zwrotu zależy od zużycia i lokalnych cen gazu, więc ten zakres należy traktować jako podaną wartość, a nie gwarancję dla każdego zakładu.
Szersze spojrzenie na to, jak ten model całkowicie zastępuje dostarczany gaz, znajduje się w naszym artykule wytwarzanie azotu na miejscu zastępujące butle i dostawy luzem. A pełny obraz — wybór gazu pomocniczego, czystość, dobór generatora i koszty — przedstawia nasz przewodnik po gazie pomocniczym i wytwarzaniu azotu metodą PSA dla zakładów cięcia laserem.
Porównanie bezpośrednie
Struktura kosztów
Butle i zbiorniki kriogeniczne to czysty koszt operacyjny: płaci się za metr sześcienny bez końca, plus dostawa, najem i dopłaty, na które nie ma się wpływu. Generator PSA zamienia większość tego na stały zakup kapitałowy plus energię elektryczną i rutynową konserwację (wkłady filtracyjne, okresowy serwis sit molekularnych). Im więcej się tnie, tym bardziej płaski staje się koszt azotu na metr sześcienny. Przy małym zużyciu koszt kapitałowy na metr sześcienny może nadal przewyższać cenę dostarczanego gazu — i właśnie dlatego decyzja zależy od wolumenu.
Czystość i stabilność przepływu
Prawidłowo utrzymywany system PSA utrzymuje swoją specyfikowaną czystość w sposób ciągły, a zakres wyjściowy generatora 0,6–0,8 MPa pokrywa typowe wymagania cięcia bez spadku ciśnienia, jaki występuje przy opróżnianiu wiązki butli. Zasilanie butlami może zapewnić wysoką czystość, ale stabilność zależy od dyscypliny przełączania i stanu kolektora; systemy ze zbiornikiem kriogenicznym zależą od wydajności parownika, która może być niewystarczająca podczas długotrwałego cięcia o dużym przepływie. Jedna uwaga operacyjna dla każdej instalacji PSA: generator potrzebuje niezawodnego, odpowiednio zwymiarowanego zasilania sprężonym powietrzem na wejściu — suche, filtrowane powietrze chroni sito molekularne i specyfikację czystości.
Logistyka
Dostarczany gaz oznacza zaplanowane dostawy, miejsce na rampie, bezpieczne przechowywanie butli, szkolenie w zakresie obsługi i ryzyko operacyjne braku gazu w trakcie zmiany — nocna zmiana, która wyczerpie kolektor o 2:00, zatrzymuje laser do przyjazdu porannego samochodu. Wytwarzanie na miejscu usuwa łańcuch dostaw z równania: dopóki sprężarka pracuje, azot jest dostępny. Dlatego również mobilne i przenośne generatory azotu często wygrywają z dostawami butli w pracach terenowych, zakładach wielobudynkowych i lokalizacjach o nieregularnym dostępie dostaw.
Skalowalność
W przypadku butli skalowanie oznacza więcej butli, częstsze dostawy i prawdopodobnie większy zbiornik — każdy krok dodaje koszt i złożoność. W przypadku PSA dobiera się urządzenie do szczytowego zapotrzebowania na przepływ. Zakres 10–80 m³/h generatora Xinhong obejmuje szeroki przedział obciążeń cięcia laserem; co decyduje o doborze, omówiono poniżej. Jeśli zużycie wzrośnie jeszcze bardziej, można dodać wydajność, a nie renegocjować z dostawcą gazu.
Co decyduje o doborze generatora
Dobór generatora PSA sprowadza się do przepływu mierzonego w m³/h. Liczba ta zależy od:
- Rodzaju i grubości materiału. Grubsza stal nierdzewna wymaga większego przepływu gazu pomocniczego; zużycie azotu gwałtownie rośnie wraz z grubością blachy.
- Godzin cięcia. Cykl pracy na zmianę — laser tnie azotem 8 godzin dziennie zużywa znacznie więcej niż taki, który tnie 2 godziny.
- Liczby zasilanych laserów. Pojedynczy generator może zasilać wiele głowic tnących, jeśli całkowity przepływ mieści się w wydajności.
- Wymaganego ciśnienia. Zakres wyjściowy 0,6–0,8 MPa musi odpowiadać zapotrzebowaniu głowicy tnącej przy wymaganym przepływie.
Praktyczne ćwiczenie doboru: zsumować szczytowe jednoczesne zapotrzebowanie na azot wszystkich laserów przy najgrubszym powszechnie ciętym materiale, dodać margines na przyszłe prace i dopasować to do krzywej przepływu generatora przy wymaganej czystości. Zbyt mały dobór objawia się spadkiem czystości pod obciążeniem — kolejny powód, by opierać się na rzeczywistych danych zużycia, a nie na szacunkach.
Kiedy butle wciąż mają sens
Uczciwe porównanie musi to jasno powiedzieć: generator nie jest automatycznie właściwym rozwiązaniem. Zasilanie butlami lub ze zbiornika kriogenicznego pozostaje rozsądnym wyborem, gdy:
- Zużycie jest naprawdę małe. Zakład, który tnie stal nierdzewną okazjonalnie lub przez większość czasu używa lasera na powietrzu i tlenie, może nigdy nie zużyć tyle azotu, by zamortyzować generator.
- Użycie jest okazjonalne lub projektowe. Krótkoterminowe kontrakty, prace prototypowe lub produkcja sezonowa nie uzasadniają zakupu maszyny kapitałowej.
- Miejsce, moc lub wydajność sprężarki są ograniczone. System PSA wymaga powierzchni i niezawodnego zasilania sprężonym powietrzem; zakład bez jednego lub drugiego może stanąć przed dodatkową inwestycją tylko po to, by wspierać wytwarzanie.
- Kapitał jest niedostępny lub lepiej wykorzystany gdzie indziej. Dostarczany gaz nie wymaga kapitału — czasem ta elastyczność ma większe znaczenie niż długoterminowe oszczędności.
Granicą jest zużycie. Jeśli miesięczne wydatki na azot są umiarkowane i stabilne, warto zachować umowę dostaw. Jeśli widać, że wiązki butli opróżniają się co tydzień, a opłaty za najem zbiornika kriogenicznego i odparowanie stale rosną, należy policzyć — podany zwrot z inwestycji 6–12 miesięcy dla generatora Xinhong istnieje, ponieważ wiele zakładów przekracza tę granicę szybciej, niż się spodziewa.
Często zadawane pytania
Jaką czystość musi mieć azot do cięcia laserem?
Cięcie stali nierdzewnej i aluminium bez tlenków zazwyczaj wymaga czystości 99,9% lub lepszej. Niższa czystość wprowadza tlen do strumienia gazu pomocniczego, powodując utlenianie i przebarwienia krawędzi. Generator PSA Xinhong ma specyfikację czystości 99,9%, co pokrywa standardowe zastosowania cięcia z czystą krawędzią.
Ile azotu faktycznie zużywa laser światłowodowy?
Zużycie zależy od grubości materiału, rozmiaru dyszy i godzin cięcia — grubsza blacha i większe dysze dramatycznie zwiększają przepływ. Nie ma jednej liczby; praktycznym podejściem jest śledzenie dotychczasowego zużycia dostarczanego gazu przez miesiąc, co daje zarówno podstawę do doboru, jak i punkt odniesienia dla oszczędności przy ocenie generatora.
Czy ciśnienie 0,6–0,8 MPa wystarcza do cięcia?
Dla szerokiego zakresu prac związanych z cięciem stali nierdzewnej i aluminium — tak, ten zakres pokrywa typowe wymagania dotyczące gazu pomocniczego dla zastosowań określonych dla generatora Xinhong. Cięcie bardzo grubych blach w niektórych konfiguracjach maszyn wymaga wyższych ciśnień, co należy potwierdzić dla konkretnego lasera przed wyborem jakiegokolwiek systemu zasilania.
Czego potrzebuje generator oprócz samego urządzenia?
Generator PSA potrzebuje zasilania sprężonym powietrzem o wydajności odpowiedniej do zapotrzebowania generatora na zasilanie, a także uzdatniania powietrza (osuszanie i filtracja) w celu ochrony sita molekularnego. Podłączenie elektryczne i powierzchnia są niewielkie dzięki kompaktowej obudowie, ale sprężarka i osuszacz są integralnymi częściami całkowitego kosztu systemu i należy je uwzględnić w każdym obliczeniu ROI.
Wybór maszyny z Xinhong CNC
Decyzja między butlami a generatorem sprowadza się do profilu zużycia — a najszybszym sposobem jej rozstrzygnięcia są rzeczywiste liczby. Prosimy przesłać do Xinhong CNC informacje o materiałach, typowych grubościach, godzinach cięcia i obecnym rozwiązaniu zasilania azotem, a możemy zalecić, czy generator azotu PSA odpowiada Państwa cyklowi pracy i jaki dobór ma sens. Aby rozpocząć, prosimy przesłać szczegóły zastosowania przez nasz formularz zapytania.