Linia do sprzętu kuchennego ze stali nierdzewnej: spoiny 0,8-3 mm spawane bez drutu dodatkowego
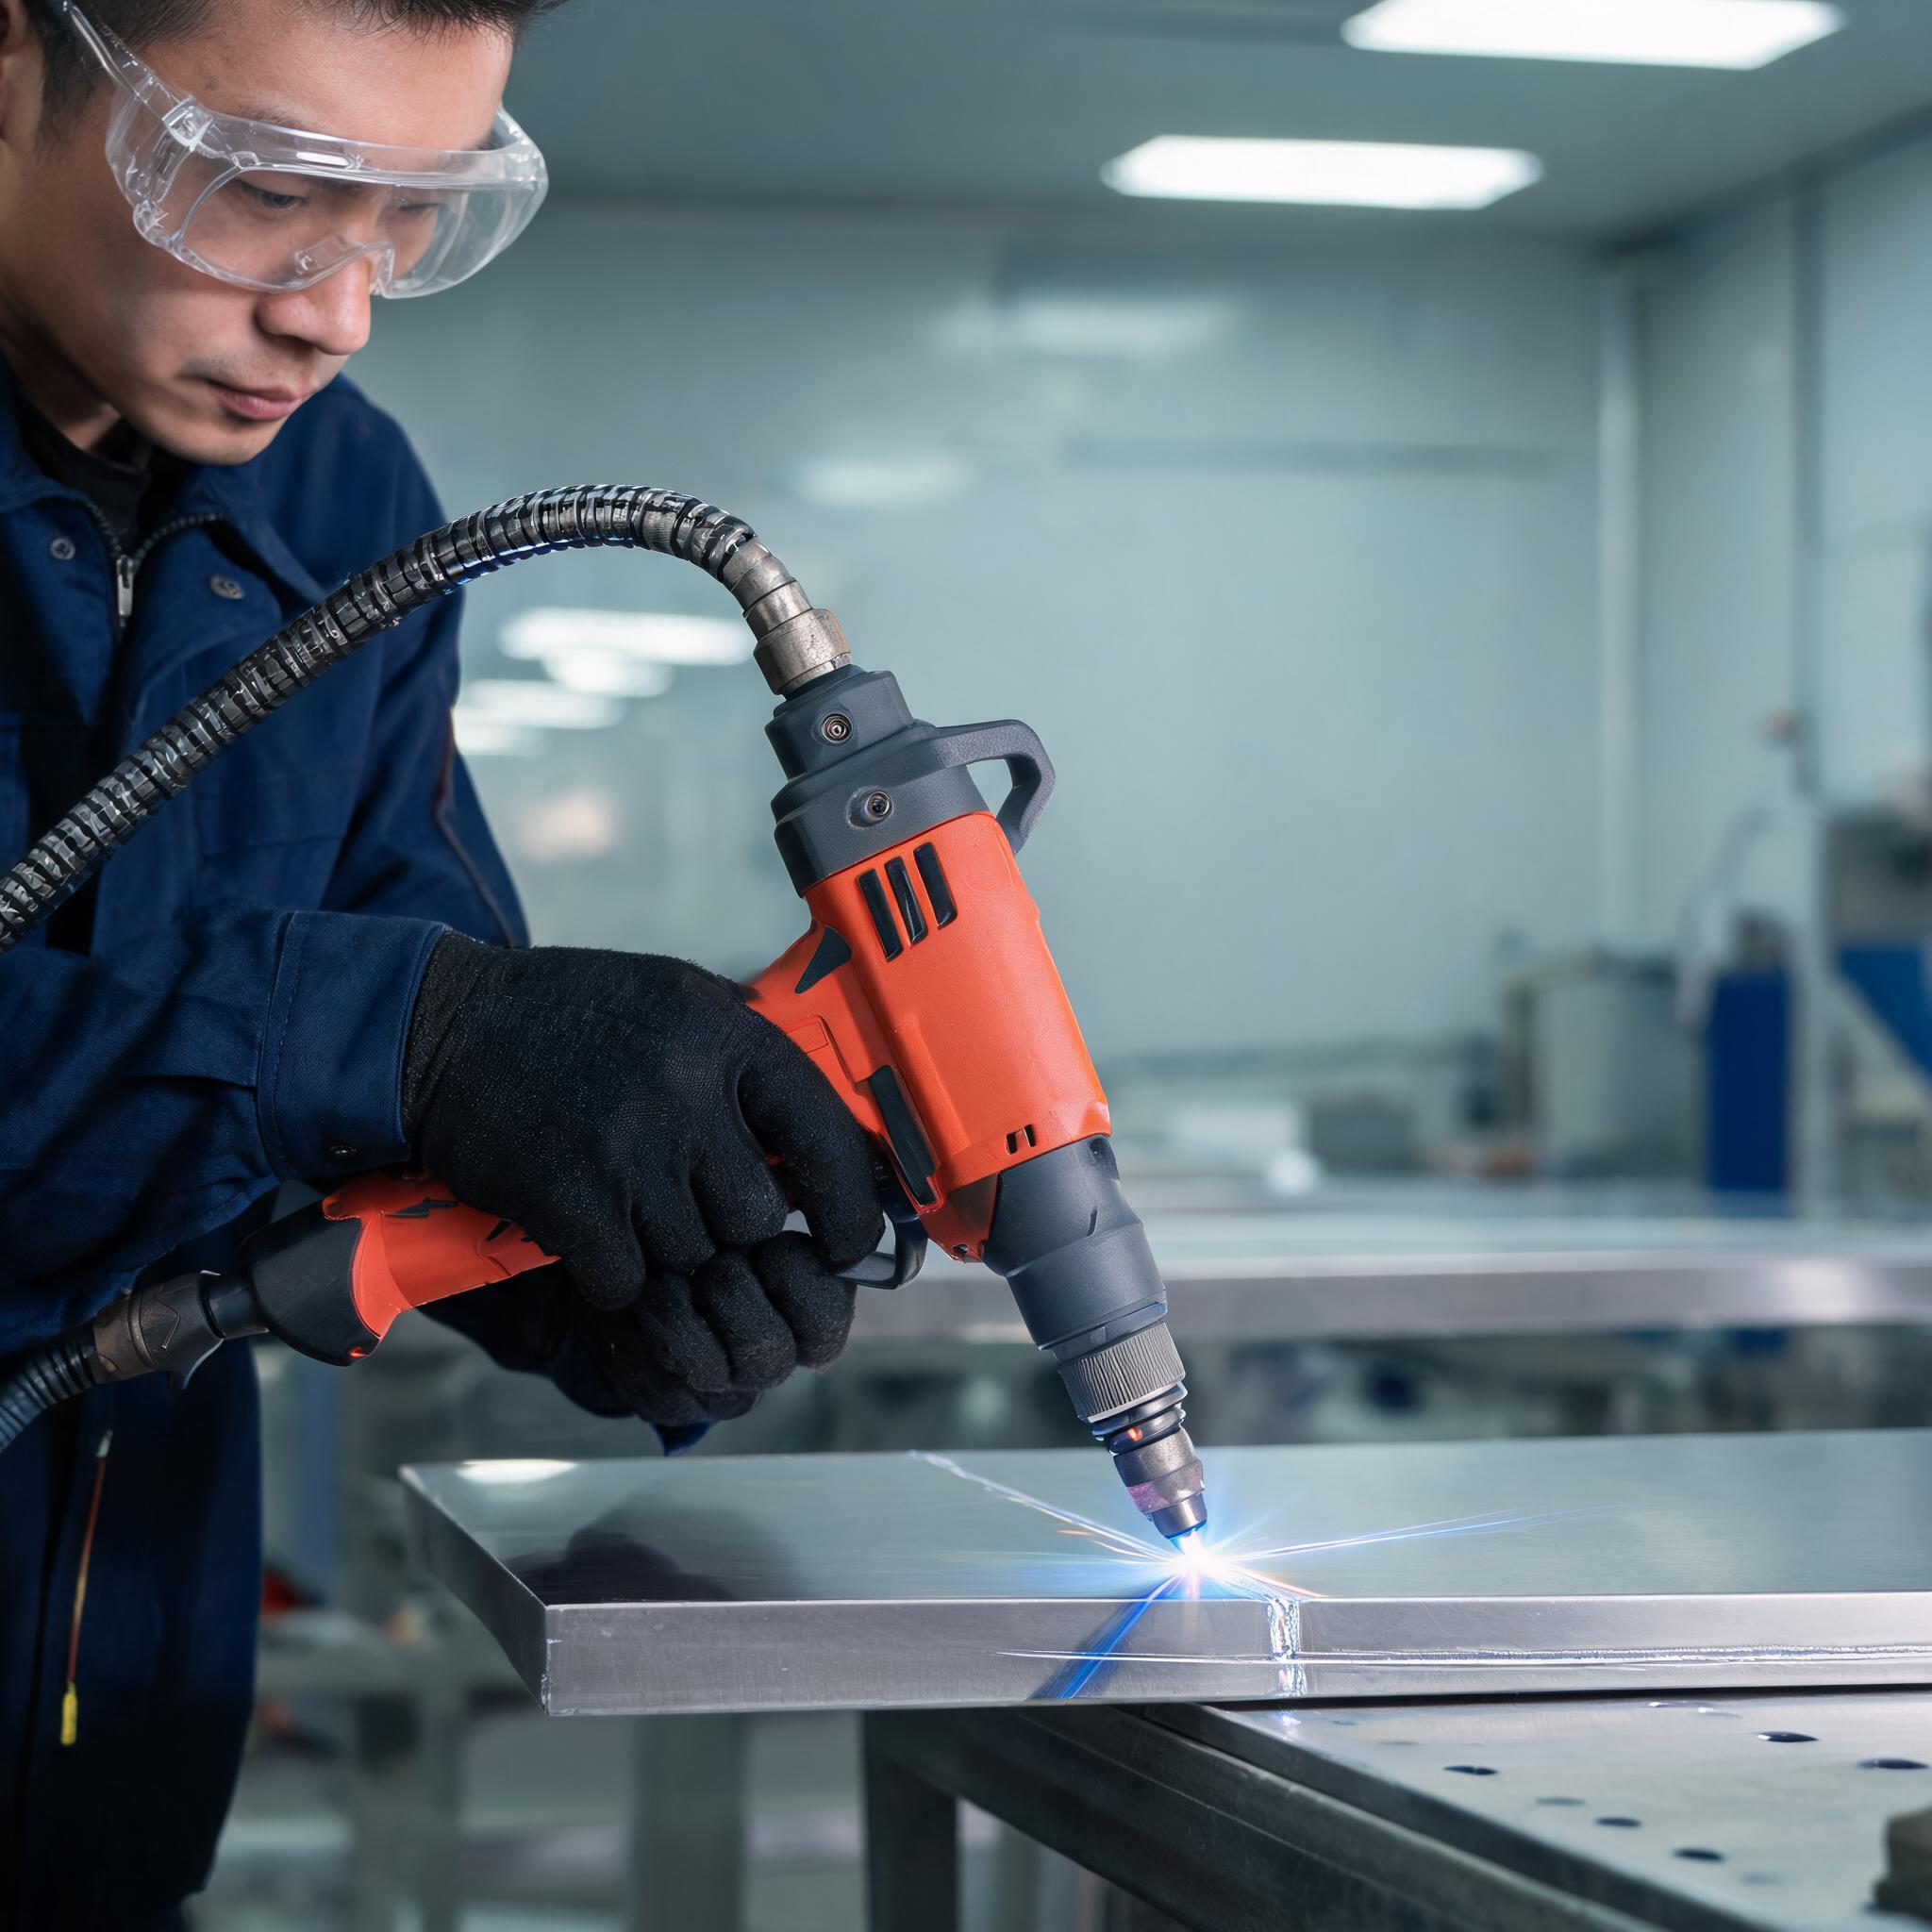
Kto: producent sprzętu kuchennego ze stali nierdzewnej w Europie Zachodniej, wytwarzający zlewozmywaki, stoły robocze i fartuchy ścienne. Maszyna: ręczna spawarka laserowa światłowodowa Xinhong 2000W z chłodzonym wodą pistoletem. Rozwiązany problem: blacha 304 o grubości 0,8–3 mm była spawana metodą TIG z drutem dodatkowym, więc każdy szew wymagał czyszczenia po spawaniu, a stanowisko nie nadążało z obsługą dwóch zmian. Wcześniej: drut dodatkowy i gaz stanowiły stałą pozycję kosztową, a czyszczenie szwów było operacją ręczną. Obecnie: blacha 304 o grubości 0,8–3 mm jest spawana autogenicznie za pomocą urządzenia ręcznego, a szew jest wykańczany bezpośrednio po spawaniu. Skąd pochodzą liczby: specyfikacja urządzenia ręcznego 2000W (przenikanie w stali nierdzewnej do 5 mm, wyrównanie celownikiem laserowym, chłodzenie wodne do pracy na zmianach dłuższych niż osiem godzin) oraz własny arkusz kosztów materiałów eksploatacyjnych klienta; oszczędność materiałów eksploatacyjnych to pomiar klienta, a nie publikowana gwarancja wydajności.
Zastosowanie na podstawie opinii klientów; indywidualne wyniki zależą od materiałów i warunków produkcji.
Dostawca uchwytów do lekkich pojazdów: zespoły 1,5-3 mm bezpośrednio po spawaniu przechodzą kontrolę przyrządem wiertarskim
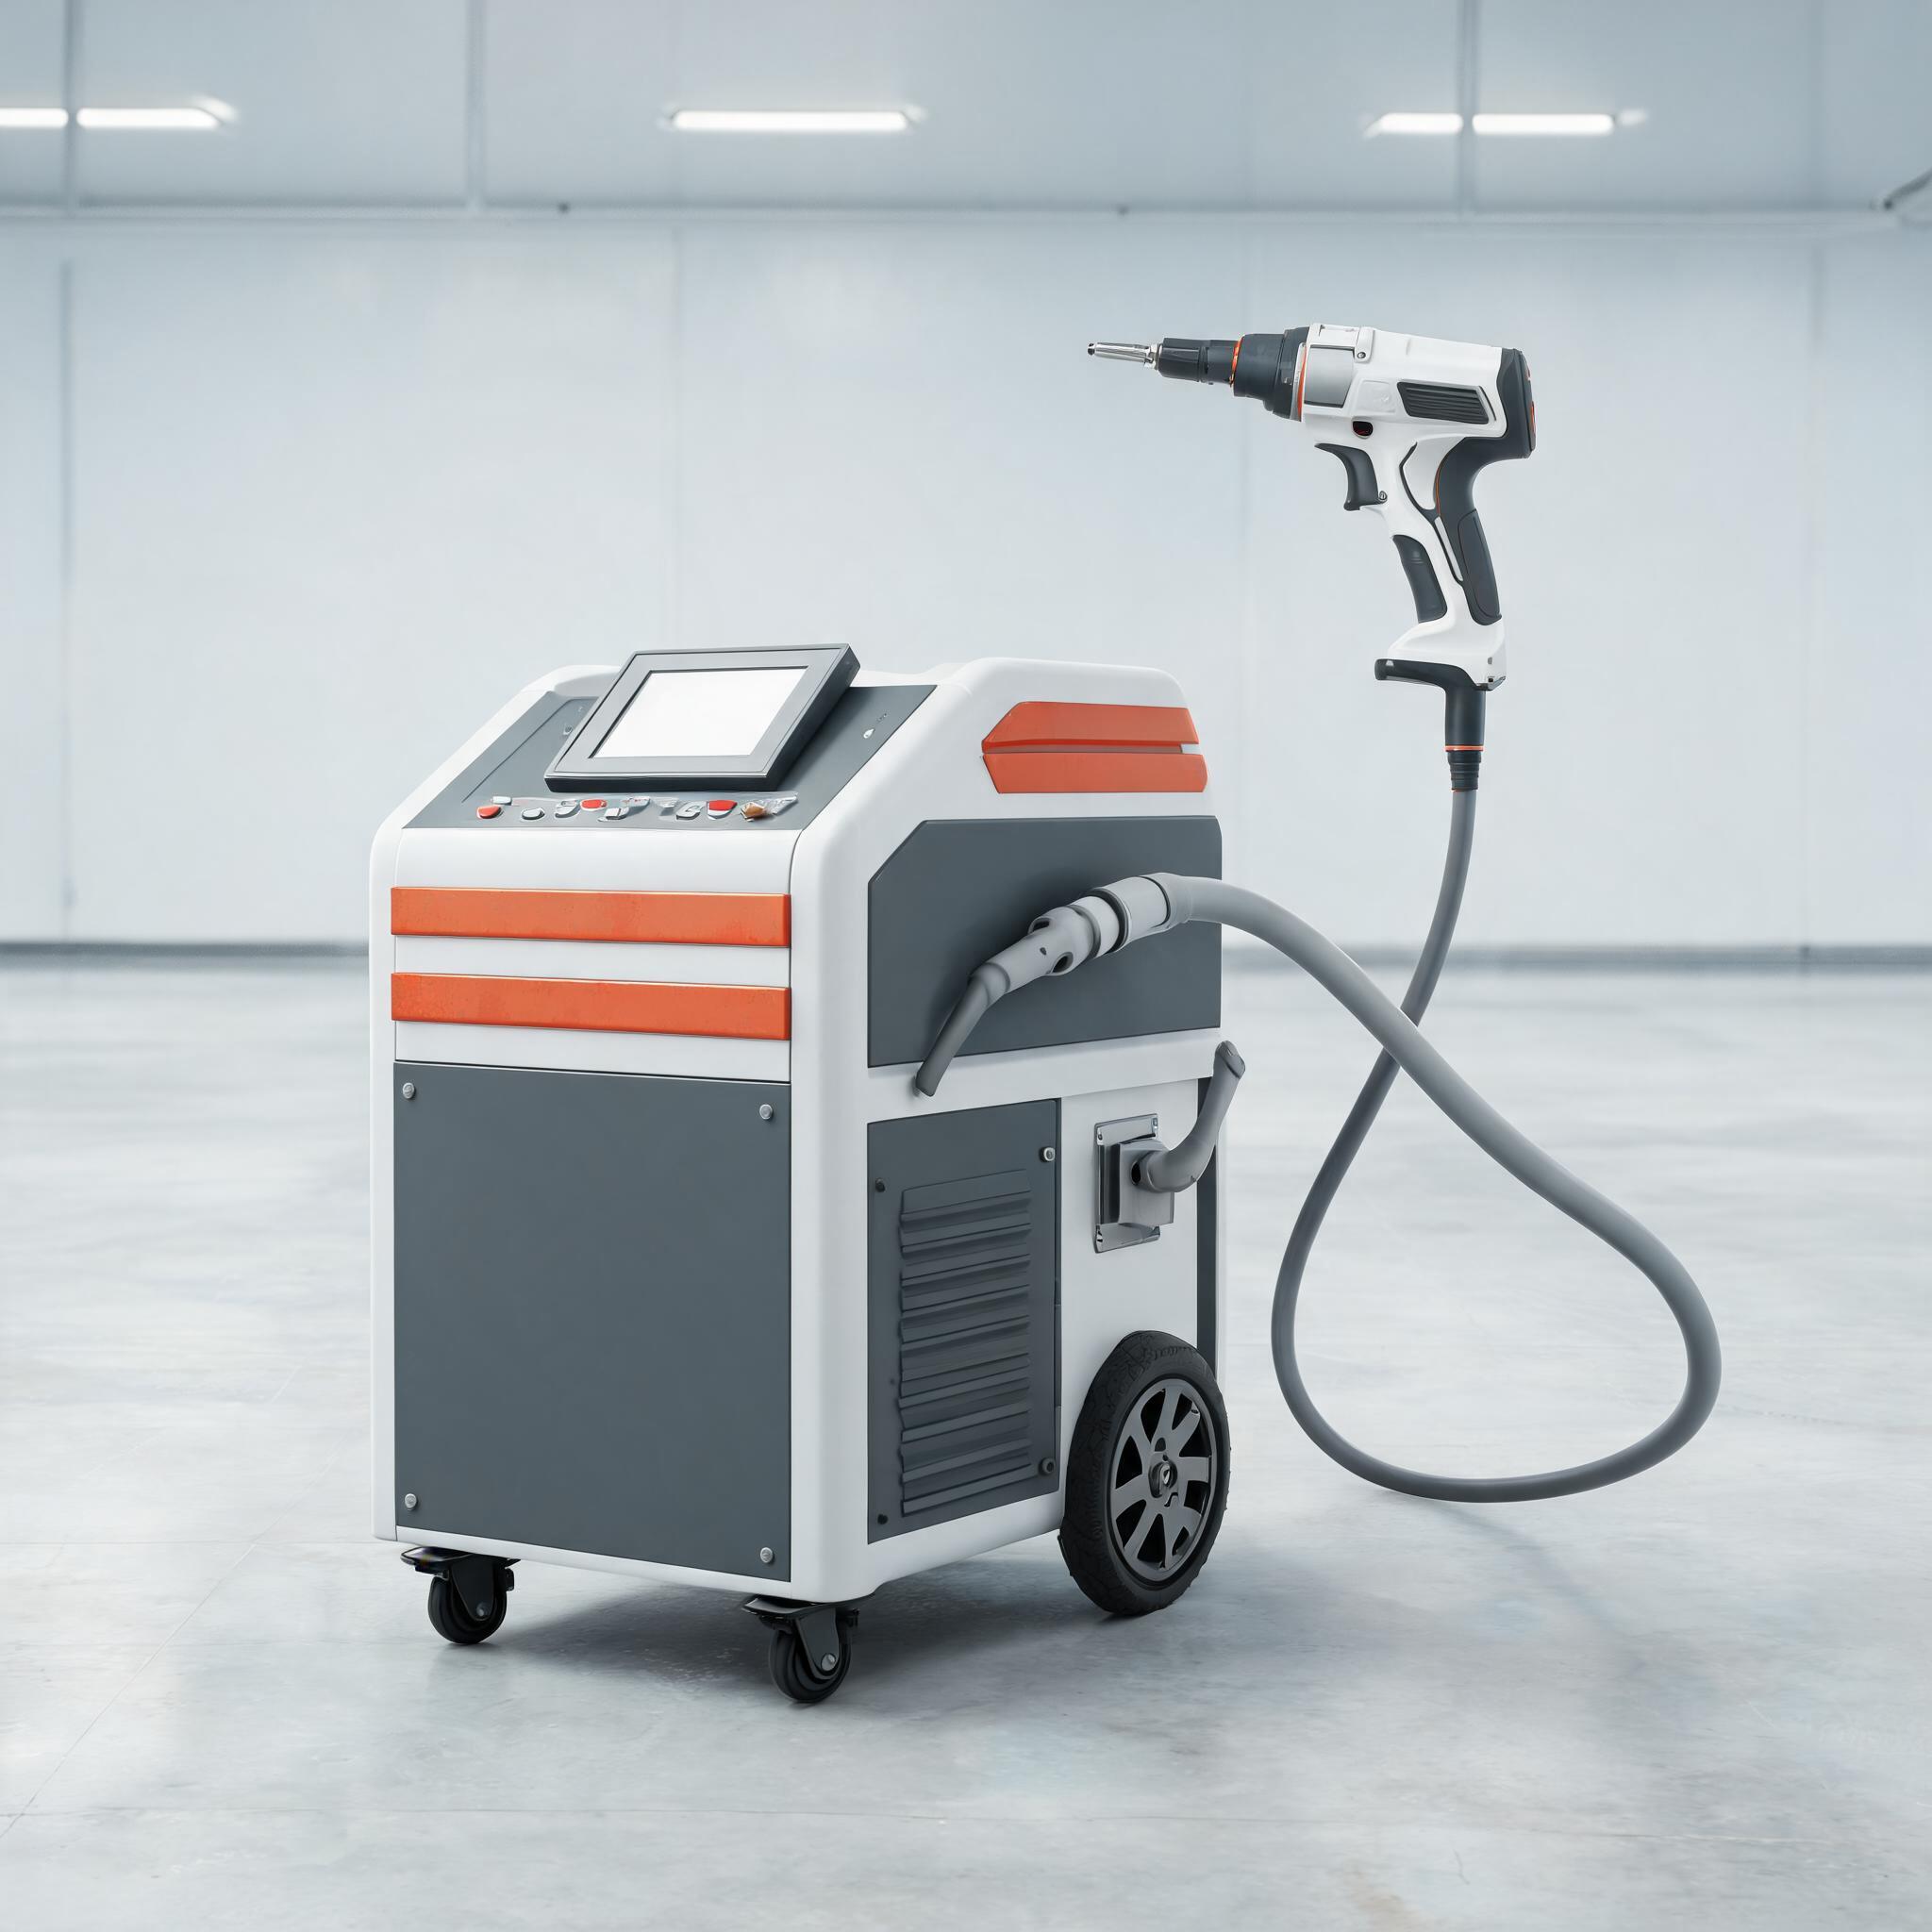
Kto: dostawca podwozi i uchwytów spawający zespoły ze stali niskowęglowej o grubości 1,5-3 mm do lekkich pojazdów dostawczych. Maszyna: ręczna spawarka laserowa światłowodowa Xinhong 2000W. Rozwiązany problem: spawanie MIG blachy o grubości 1,5 mm powodowało odkształcenia powierzchni uchwytu, więc każda część była prostowana, zanim przyrząd wiertarski mógł ją przyjąć. Przed: prostowanie było stałą operacją po spawaniu. Teraz: niższy dopływ ciepła pozwala powierzchni uchwytu zachować kształt, a przyrząd wiertarski przyjmuje część bezpośrednio po spawaniu. Skąd pochodzą liczby: specyfikacja ręczna 2000W (przenikanie 5 mm w stali nierdzewnej, chłodzenie wodne do długich zmian) oraz dziennik akceptacji przyrządu dostawcy; czas prostowania na część jest pomiarem własnym dostawcy.
Zastosowanie na podstawie opinii klientów; indywidualne wyniki zależą od materiałów i warunków produkcji.
Wytwórca osłon maszyn: spoiny 1-2 mm w stali 304 bez etapu trawienia w marszrucie
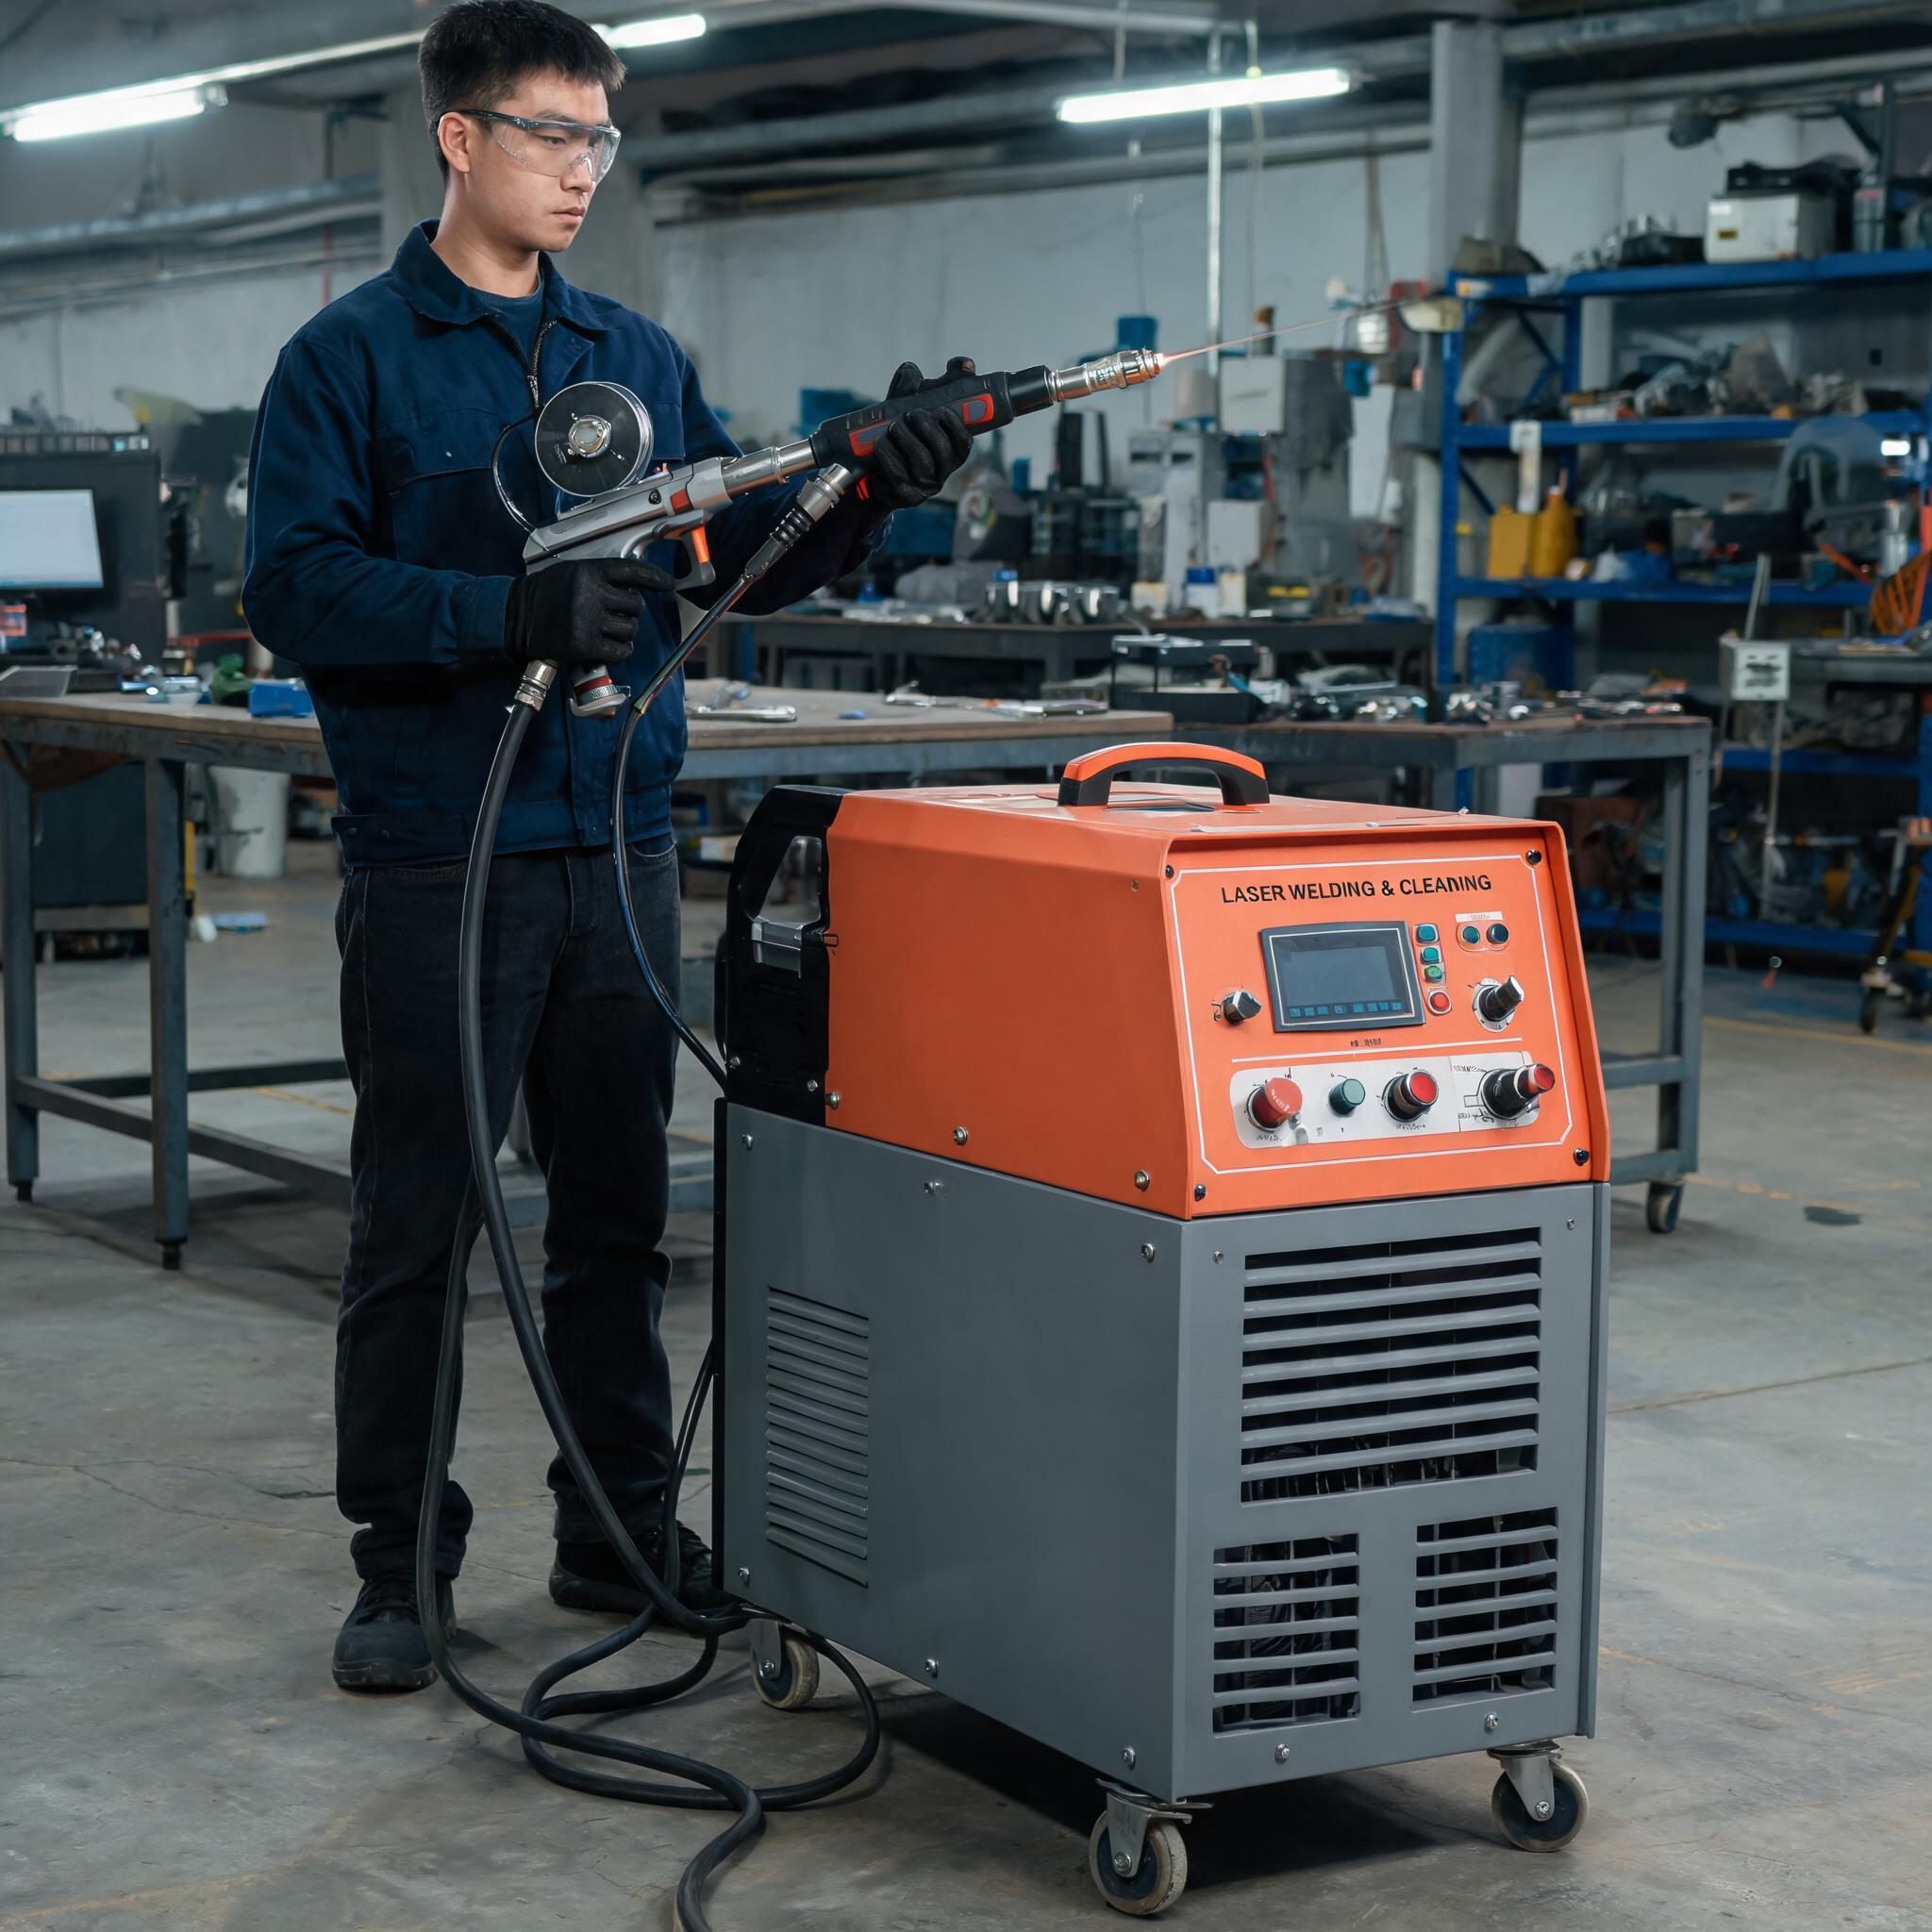
Kto: zakład obróbki blach, który wytwarza osłony i pokrywy maszyn ze stali nierdzewnej 304. Maszyna: ręczna spawarka laserowa światłowodowa Xinhong 1500W. Rozwiązany problem: spawanie TIG osłon ze stali nierdzewnej o grubości 1-2 mm powodowało widoczne przebarwienia cieplne wzdłuż spoiny, więc każda osłona przechodziła trawienie i pasywację przed wysyłką. Przed: trawienie po spawaniu było stałym etapem w marszrucie. Teraz: spoina w stali 304 o grubości 1-2 mm jest spawana z wąską strefą wpływu ciepła, a etap trawienia został usunięty z marszruty dla tego zakresu grubości. Skąd pochodzą liczby: specyfikacja produktu ręcznego 1500W oraz zapis zmiany marszruty w zakładzie; to, czy klient nadal wymaga pasywacji, pozostaje decyzją klienta końcowego, dlatego twierdzenie ogranicza się do zapisów produkcyjnych z ostatnich trzech miesięcy.
Zastosowanie na podstawie opinii klientów; indywidualne wyniki zależą od materiałów i warunków produkcji.