
Majoritatea atelierelor cu laser cu fibră care plătesc azot în butelii sau deware ajung să evalueze generarea PSA la fața locului. Acest articol compară structura costurilor, puritatea și stabilitatea debitului, logistica și scalabilitatea între cele două moduri de alimentare și identifică profilele operaționale în care livrarea cu butelii încă are sens.
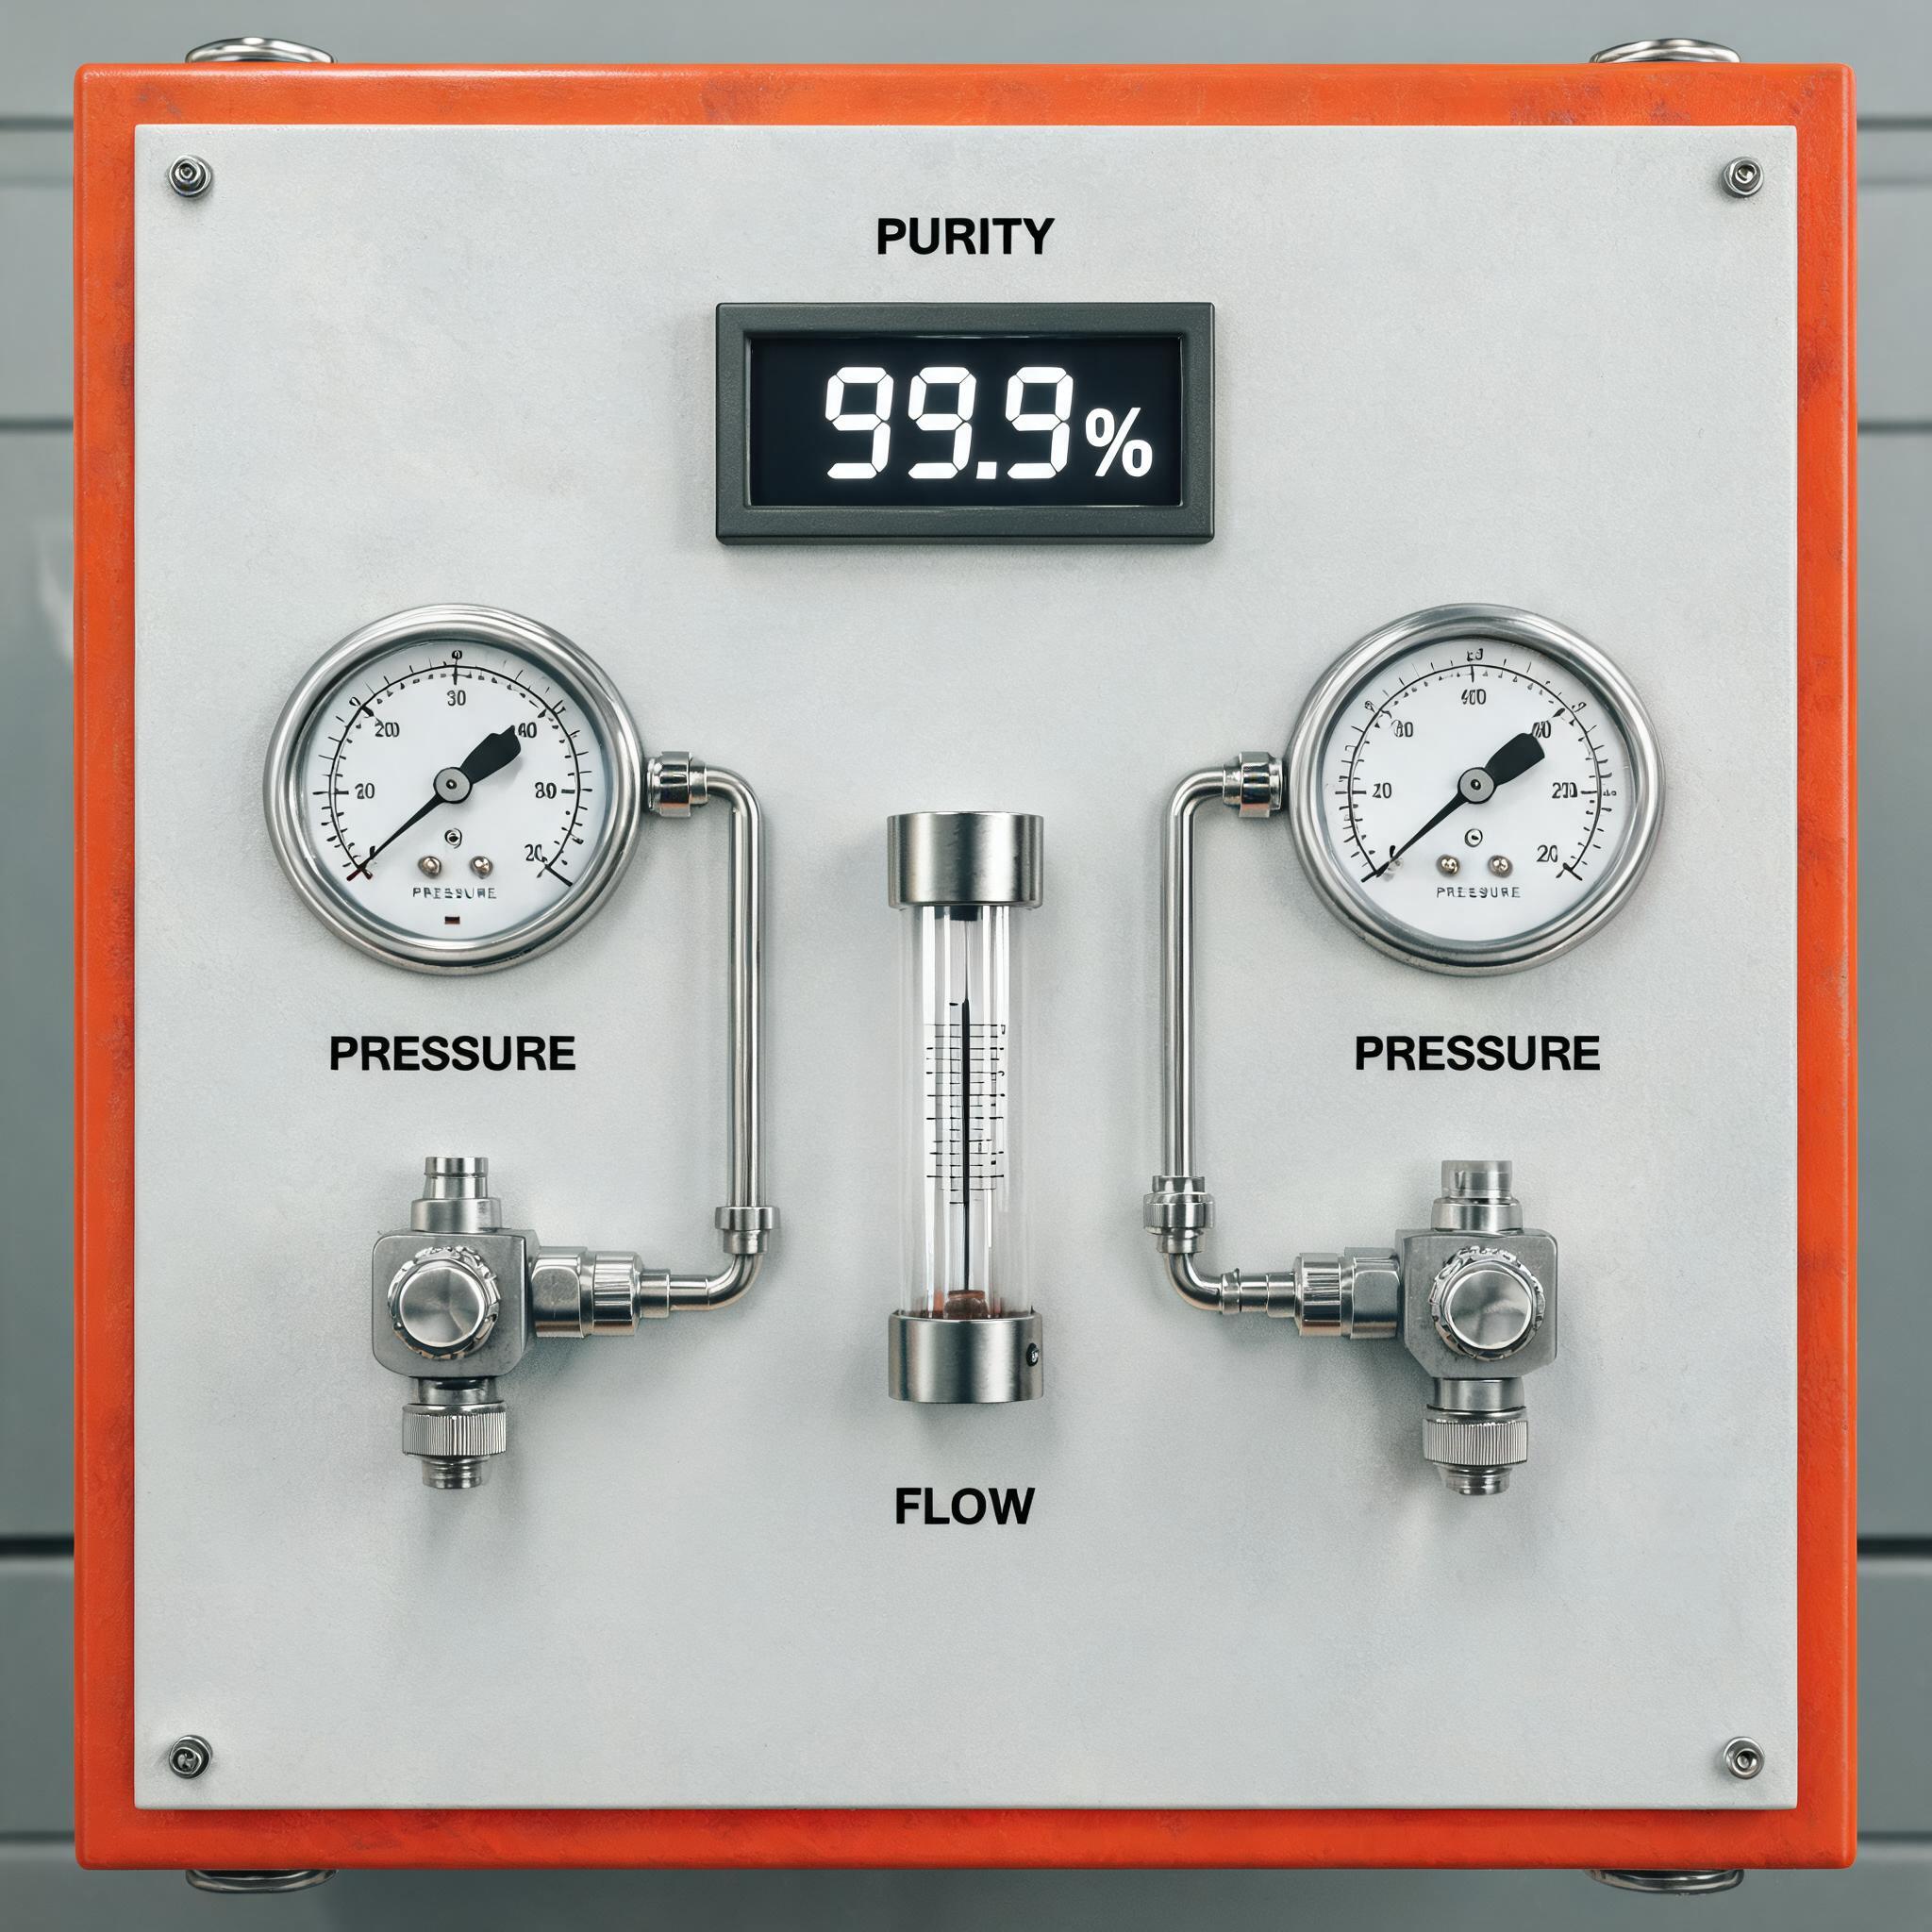
Dacă tăiați oțel inoxidabil sau aluminiu cu un laser cu fibră, azotul este probabil una dintre cele mai mari cheltuieli consumabile — adesea a doua după plata utilajului în sine. Majoritatea atelierelor încep cu gaz livrat: butelii de înaltă presiune grupate în rame sau un dewar cu lichid în regim de închiriere. Acest lucru funcționează bine la volume mici. Dar pe măsură ce orele de tăiere se acumulează, modelul de livrare începe să pară costisitor, iar întrebarea devine dacă un sistem generator de azot PSA se amortizează singur.
Acest articol descompune comparația așa cum ar trebui să procedeze un manager de producție: structura costurilor, puritatea și stabilitatea debitului, logistica și scalabilitatea. Se încheie cu contraargumentul onest — situațiile în care buteliile rămân soluția corectă.
De ce contează azotul pentru tăierea cu laser cu fibră
Azotul servește ca gaz de asistență atunci când aveți nevoie de margini de tăiere curate, fără oxizi — de obicei pe oțel inoxidabil, aluminiu și material galvanizat destinat sudării sau finisării fără post-procesare. Jetul de azot suflă materialul topit prin tăietură și protejează zona de tăiere de oxigen, ceea ce previne stratul întunecat de oxid care apare la tăierea cu aer sau oxigen.
Din această funcție decurg două cerințe:
- Puritate. Contaminarea cu oxigen a gazului de asistență produce decolorare și formarea de oxizi pe marginea tăieturii. Tăierea cu laser necesită în general azot la o puritate de aproximativ 99,9% sau mai mare, iar secțiunile groase de oțel inoxidabil beneficiază de marje chiar mai strânse.
- Stabilitatea presiunii și a debitului. Capul de tăiere necesită o presiune constantă (de obicei în intervalul 0,6–0,8 MPa pentru multe aplicații, mai mare pentru plăci groase la unele mașini). Scăderea presiunii în timpul lucrului — exact ceea ce se întâmplă când o ramă de butelii se golește — provoacă inconsistența calității marginilor și piese rebutate.
Rețineți aceste două cerințe, deoarece aici apar cel mai clar diferențele dintre modurile de alimentare.
Cum funcționează alimentarea cu butelii și dewar — și cât costă
Azotul livrat vine în trei formate comune:
- Butelii individuale de înaltă presiune (aproximativ 200–300 bar presiune de umplere, câțiva metri cubi de gaz fiecare). Convenabile pentru consum foarte mic, dar plătiți un preț premium pe metru cub.
- Rame/colective de butelii — ansambluri de butelii conectate împreună cu comutare automată. Continuitate mai bună a debitului, dar fiecare butelie are încă propriul cost de umplere.
- Deware cu lichid și rezervoare micro-bulk — mai economice pe metru cub decât buteliile, dar introduc taxe de închiriere și pierderi prin evaporare, deoarece azotul lichid se evaporă continuu chiar și când nu tăiați.
Structura costurilor are aici mai multe straturi pe care cumpărătorii adesea le subestimează:
- Costul mărfii gazoase. Prețul pe metru cub, care este cel mai mare pentru buteliile individuale și cel mai mic pentru lichidul în vrac — dar nu se apropie niciodată de costul separării propriului azot din aer.
- Livrare și suprataxe de combustibil. Percepute la fiecare livrare și cresc odată cu prețurile combustibilului și distanța.
- Taxe de închiriere/materiale periculoase. Închiriere lunară de butelii sau dewar, plus taxe de manipulare care apar ca posturi separate.
- Pierderi prin evaporare și reziduale. Conturile de lichid pierd produs prin evaporare; buteliile returnate păstrează adesea gaz rezidual pe care l-ați plătit dar nu-l puteți folosi.
- Cheltuieli administrative. Comandarea, recepția, reconcilierea facturilor și gestionarea logisticii de retur consumă ore de muncă.
Individual, aceste posturi par mici. Adunate, înseamnă că prețul gazului livrat pe metru cub poate fi un multiplu al costului generării azotului la fața locului — acesta este întregul argument economic pentru generare. Detaliem partea din registru a generatorului în defalcarea costurilor generatorului de azot PSA.
Cum funcționează generarea PSA la fața locului
Un generator cu adsorbție cu variație de presiune (PSA) preia aer comprimat — pe care atelierul dumneavoastră probabil îl produce deja — îl trece prin coloane cu sită moleculară de carbon care adsorb oxigenul, umiditatea și CO2 și livrează azot continuu. Coloanele alternează între adsorbție și regenerare, astfel încât producția este constantă atâta timp cât compresorul îl alimentează.
Generatorul de azot PSA Xinhong pentru tăiere cu laser este specificat la puritate 99,9%, debit 10–80 m³/hși presiune de ieșire 0,6–0,8 MPa, într-o amprentă compactă cu certificare CE. Deoarece gazul este produs din aer ambiental, costul continuu de intrare este în esență energia electrică pentru funcționarea compresorului — fără livrare, fără închiriere, fără evaporare. Xinhong declară o rentabilitate a investiției de 6–12 luni pe pagina produsului pentru atelierele care elimină azotul îmbuteliat; rambursarea reală depinde de consum și de prețurile locale la gaz, așa că tratați acel interval ca cifra declarată, nu ca o garanție pentru fiecare atelier.
Pentru o perspectivă mai amplă asupra modului în care acest model înlocuiește complet gazul livrat, vedeți articolul nostru despre generarea de azot la fața locului care înlocuiește alimentarea cu butelii și în vrac. Și pentru imaginea completă — selecția gazului de asistență, puritatea, dimensionarea generatorului și costul — vedeți ghidul nostru despre gazul de asistență și generarea de azot PSA pentru atelierele de tăiere cu laser.
Comparație directă
Structura costurilor
Buteliile și dewarele sunt cheltuieli operaționale pure: plătiți pe metru cub la nesfârșit, plus livrare, închiriere și suprataxe pe care nu le controlați. Un generator PSA transformă cea mai mare parte din aceasta într-o achiziție fixă de capital plus energie electrică și întreținere de rutină (elemente de filtru, service periodic al sitei moleculare). Cu cât tăiați mai mult, cu atât costul pe metru cub de azot devine mai constant. La consum mic, costul de capital pe metru cub poate depăși încă prețul livrat — motiv pentru care decizia depinde de volumul dumneavoastră.
Puritate și stabilitatea debitului
Un sistem PSA întreținut corect menține puritatea specificată în mod continuu, iar intervalul de ieșire de 0,6–0,8 MPa al generatorului acoperă cerințele tipice de tăiere fără scăderea de presiune pe care o experimentați când o ramă de butelii se golește. Alimentarea cu butelii poate furniza puritate ridicată, dar stabilitatea depinde de disciplina comutării și de starea colectorului; sistemele cu dewar depind de capacitatea vaporizatorului, care poate fi insuficientă în timpul tăierii susținute cu debit mare. O notă operațională pentru orice instalație PSA: generatorul necesită o alimentare fiabilă și dimensionată corespunzător cu aer comprimat în amonte — aerul uscat și filtrat este cel care protejează sita moleculară și specificația de puritate.
Logistică
Gazul livrat înseamnă livrări programate, spațiu pe doc, depozitare securizată a buteliilor, instruire pentru manipulare și riscul operațional de a rămâne fără gaz în mijlocul turei — o tură de noapte care epuizează colectorul la 2 dimineața oprește laserul până la sosirea camionului de dimineață. Generarea la fața locului elimină lanțul de aprovizionare din ecuație: atâta timp cât compresorul funcționează, azotul este disponibil. De aceea și generatoarele mobile și portabile de azot adesea înving livrarea cu butelii pentru lucrări pe teren, ateliere cu mai multe clădiri și locații cu acces neregulat la livrări.
Scalabilitate
Cu butelii, scalarea înseamnă mai multe butelii, livrări mai frecvente și posibil un rezervor mai mare — fiecare pas adaugă cost și complexitate. Cu PSA, dimensionați unitatea la cererea dumneavoastră de vârf. Intervalul de 10–80 m³/h al generatorului Xinhong acoperă o gamă largă de regimuri de tăiere cu laser; ce determină dimensionarea este abordat în continuare. Dacă consumul crește în continuare, se poate adăuga capacitate suplimentară în loc să renegociați cu un furnizor de gaz.
Ce determină dimensionarea generatorului
Dimensionarea unui generator PSA se reduce la debit, măsurat în m³/h. Acest număr este determinat de:
- Tipul și grosimea materialului. Oțelul inoxidabil mai gros necesită un debit mai mare de gaz de asistență; consumul de azot crește abrupt odată cu grosimea plăcii.
- Orele de tăiere. Ciclul de lucru pe tură — un laser care taie cu azot 8 ore pe zi consumă mult mai mult decât unul care taie 2 ore.
- Numărul de lasere alimentate. Un singur generator poate alimenta mai multe capete de tăiere dacă debitul total rămâne în limita capacității.
- Cerința de presiune. Intervalul de ieșire de 0,6–0,8 MPa trebuie să corespundă cererii capului de tăiere la debitul necesar.
Un exercițiu practic de dimensionare: însumați cererea simultană de vârf de azot pentru toate laserele la cea mai mare grosime comună, adăugați o marjă pentru lucrări viitoare și comparați-o cu curba de debit a generatorului la puritatea necesară. Subdimensionarea se manifestă prin scăderea purității sub sarcină — încă un motiv pentru a lucra cu date reale de consum, nu cu estimări.
Când buteliile încă au sens
O comparație onestă trebuie să spună clar: un generator nu este automat răspunsul corect. Alimentarea cu butelii sau dewar rămâne alegerea sensibilă când:
- Consumul este cu adevărat mic. Un atelier care taie inox ocazional sau care folosește laserul cu aer și oxigen cea mai mare parte a timpului poate să nu consume niciodată suficient azot pentru a amortiza un generator.
- Utilizarea este ocazională sau bazată pe proiecte. Contractele pe termen scurt, lucrările de prototip sau producția sezonieră nu justifică echipamente de capital.
- Spațiul, energia sau capacitatea compresorului sunt limitate. Un sistem PSA necesită spațiu pe podea și o alimentare fiabilă cu aer comprimat; un atelier care nu are niciuna poate necesita investiții suplimentare doar pentru a susține generarea.
- Capitalul nu este disponibil sau este mai bine utilizat în altă parte. Gazul livrat necesită zero capital — uneori această flexibilitate contează mai mult decât economiile pe termen lung.
Linia de demarcație este consumul. Dacă cheltuiala lunară cu azotul este modestă și stabilă, păstrați contractul de livrare. Dacă observați că ramele de butelii se golească săptămânal sau că taxele de închiriere a dewarului și de evaporare cresc continuu, faceți calculele — rentabilitatea declarată de 6–12 luni pentru generatorul Xinhong există pentru că multe ateliere trec această linie mai repede decât se așteaptă.
Întrebări frecvente
Ce puritate trebuie să aibă azotul pentru tăierea cu laser?
Tăierea fără oxizi pe inox și aluminiu necesită în general o puritate de 99,9% sau mai bună. O puritate mai scăzută introduce oxigen în fluxul de gaz de asistență, producând oxidarea și decolorarea marginilor. Generatorul PSA Xinhong este specificat la puritate 99,9%, care acoperă aplicațiile standard de tăiere cu margini curate.
Cât azot consumă de fapt un laser cu fibră?
Consumul depinde de grosimea materialului, dimensiunea duzei și orele de tăiere — plăcile mai groase și duzele mai mari cresc dramatic debitul. Nu există un singur număr; abordarea practică este să urmăriți consumul actual de gaz livrat pe parcursul unei luni, ceea ce vă oferă atât baza de dimensionare, cât și referința de economii pentru evaluarea unui generator.
Este 0,6–0,8 MPa suficientă presiune pentru tăiere?
Pentru o gamă largă de lucrări de tăiere a inoxului și aluminiului, da — acest interval acoperă cerințele tipice de gaz de asistență pentru aplicațiile specificate ale generatorului Xinhong. Tăierea plăcilor foarte groase pe unele configurații de mașină necesită presiuni mai mari, ceea ce este o specificație de confirmat pentru laserul dumneavoastră specific înainte de a selecta orice sistem de alimentare.
De ce are nevoie generatorul în afară de unitate?
Un generator PSA necesită o alimentare cu aer comprimat cu capacitate adecvată pentru cererea de alimentare a generatorului, plus tratarea aerului (uscare și filtrare) pentru a proteja sita moleculară. Conexiunea electrică și spațiul pe podea sunt modeste având în vedere amprenta compactă, dar compresorul și uscătorul sunt părți integrante ale costului total al sistemului și ar trebui incluse în orice calcul de rentabilitate.
Alegeți-vă mașina cu Xinhong CNC
Decizia între butelii și generator se reduce la profilul dumneavoastră de consum — iar cel mai rapid mod de a o rezolva este cu numere reale. Trimiteți Xinhong CNC materialele, grosimile tipice, orele de tăiere și configurația actuală de azot, iar noi vă putem recomanda dacă un generator de azot PSA se potrivește ciclului dumneavoastră de lucru și ce dimensionare are sens. Trimiteți detaliile aplicației prin formularul nostru de solicitare pentru a începe.