

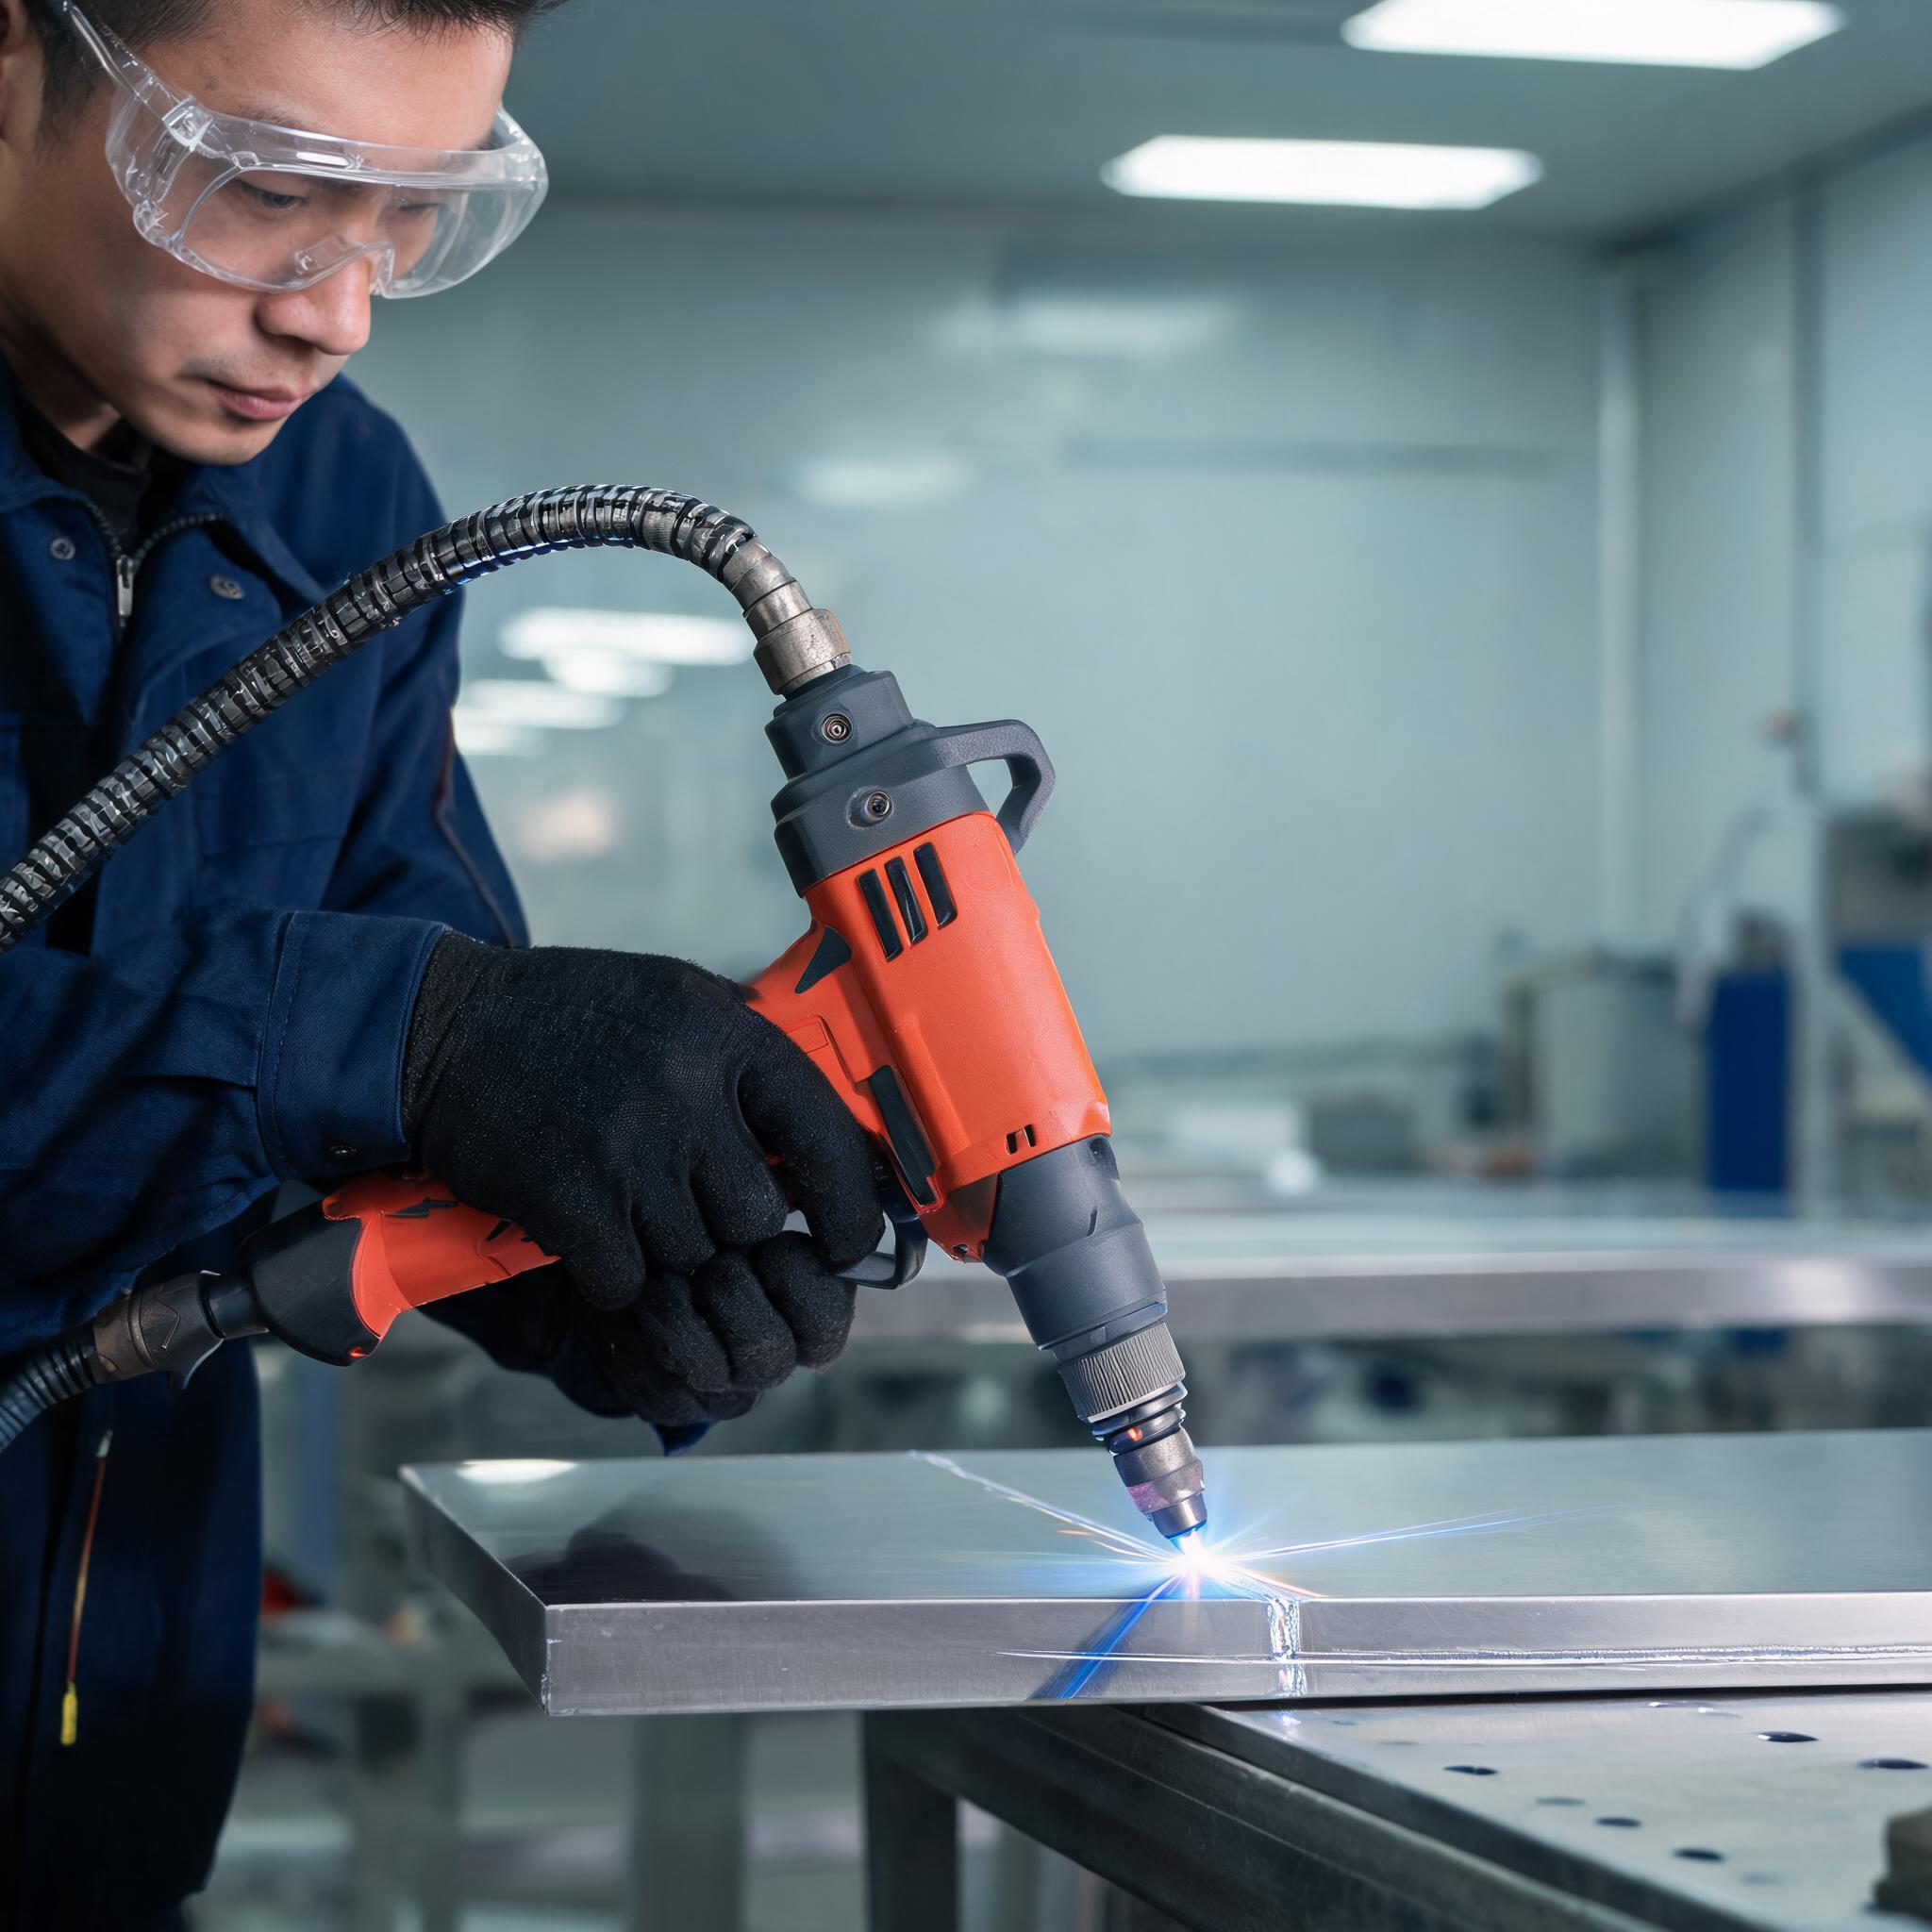
Оператор использует ручной волоконный лазерный сварочный пистолет на листе нержавеющей стали

Волоконные лазерные сварочные аппараты

Решение для ручной волоконной лазерной сварки

Замените труднодоступные навыки TIG ручной оптоволоконной лазерной сваркой 1000W–2000W: минимальная деформация тонкой нержавеющей стали и алюминия, обучение оператора за считанные дни, водяное охлаждение для полных смен.

Запросить коммерческое предложение

Квалифицированные TIG-сварщики уходят. Ваша линия тонколистовой сварки не может их ждать.

Найм опытных TIG-сварщиков стал главным ограничением для производства тонколистовых конструкций. Обучение занимает месяцы, текучесть кадров высокая, и каждая деформированная от нагрева панель возвращается на переделку, съедая вашу маржу.

  • Квалифицированные TIG-сварщики редки, и их дорого удерживать в европейских мастерских
  • Тонкий лист нержавеющей стали и алюминия деформируется под теплом TIG-дуги, вызывая переделки
  • Низкая скорость ручного перемещения ограничивает дневной выпуск при повторяющихся швах
  • Новым операторам нужно месяцы обучения, прежде чем швы пройдут контроль

Что меняет ручной волоконный лазерный сварочный аппарат

Пистолет вручную ведут по стыку, а волоконный лазер мощностью 1000–2000 Вт сплавляет шов с долей тепловложения. Новые операторы осваивают основы за дни, а не месяцы, и тонкий лист остаётся плоским, потому что зона термического влияния минимальна.

2 ммНерж. сталь при 1000 Вт
3 ммНерж. сталь при 1500 Вт
5 ммНерж. сталь при 2000 Вт
8 ч+Смены с водяным охлаждением
ДниВвод оператора в работу
Ценность для покупателя: устранить дефицит сварщиков, сократить переделки из-за деформации тонкого листа и выполнять повторяющиеся швы с постоянной скоростью эргономичным пистолетом с водяным охлаждением.

Подберите станок под вашу задачу

Рекомендуемый станок
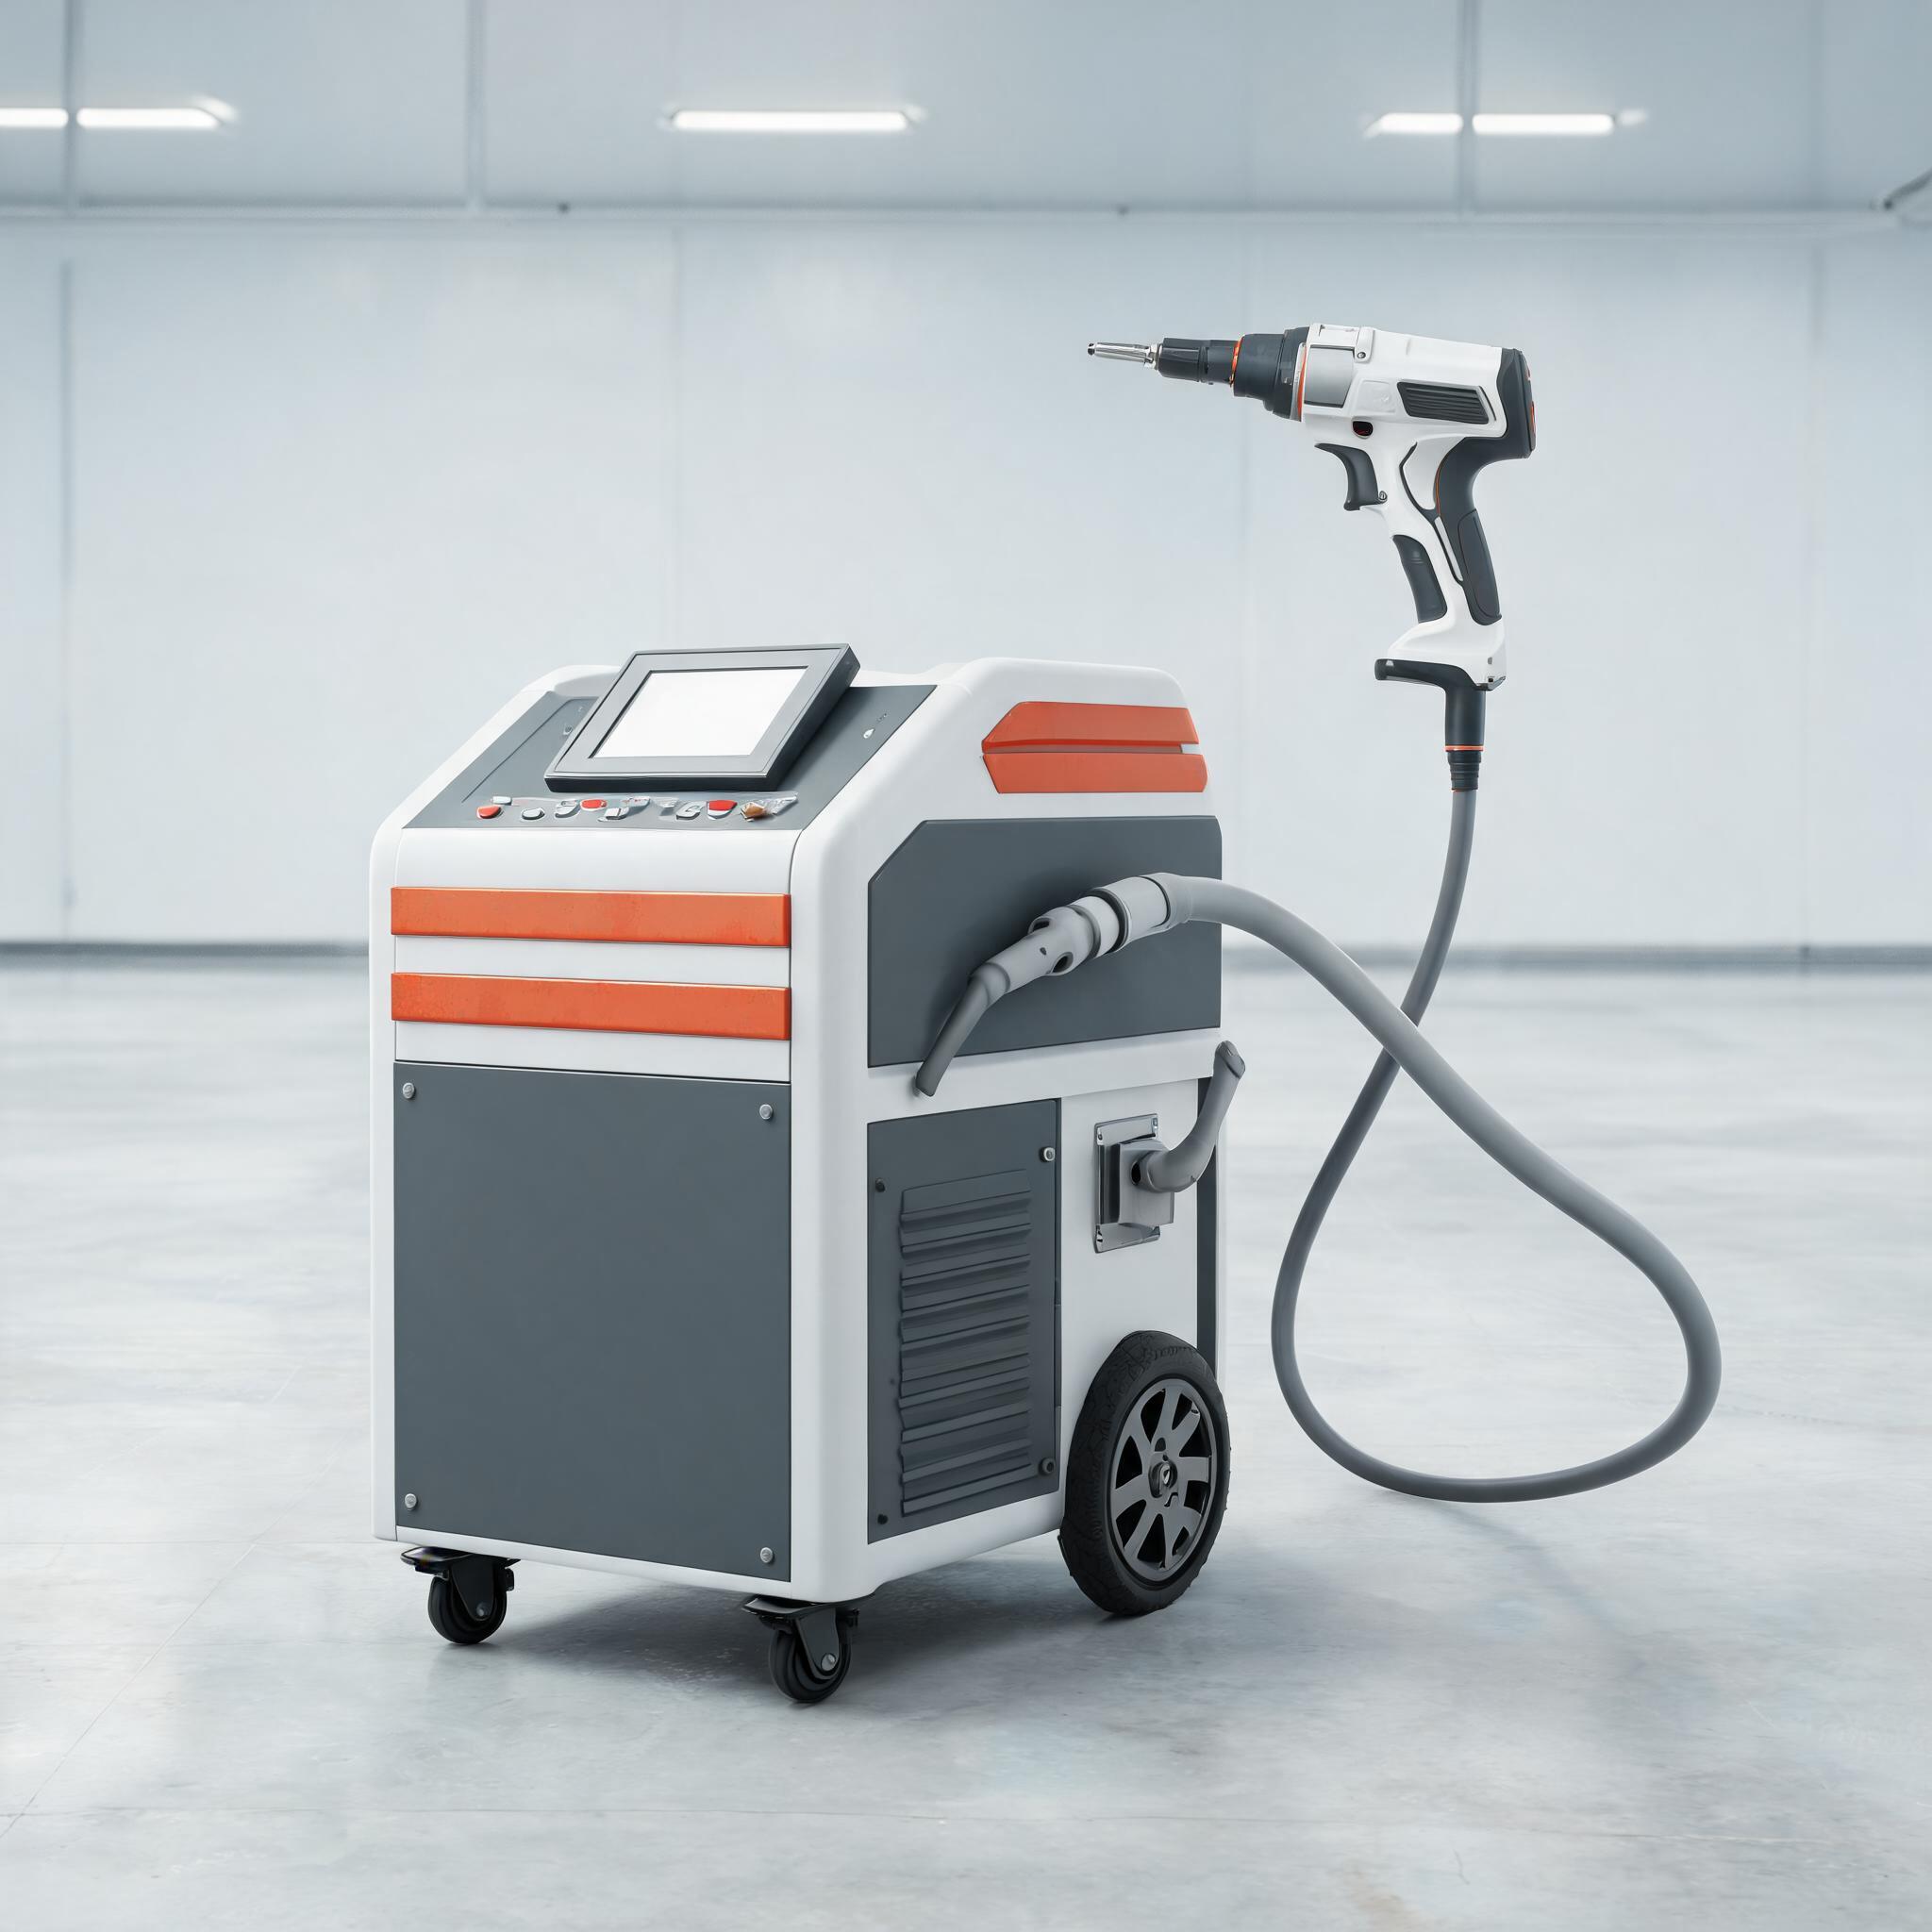
Ручной волоконный лазерный сварочный аппарат 1000 Вт

1000W, lightweight ergonomic gun, minimal distortion

Смотреть станок

Пример применения

Линия оборудования из нержавеющей стали для кухонь: швы толщиной 0,8–3 мм свариваются без присадочной проволоки

Линия оборудования из нержавеющей стали для кухонь: швы толщиной 0,8–3 мм свариваются без присадочной проволоки

<p><strong>Кто:</strong> производитель кухонного оборудования из нержавеющей стали в Западной Европе, выпускающий раковины, рабочие столы и защитные панели. <strong>Оборудование:</strong> ручной оптоволоконный лазерный сварочный аппарат Xinhong мощностью 2000 Вт с водоохлаждаемой горелкой. <strong>Решённая проблема:</strong> лист 304 толщиной 0,8–3 мм сваривался TIG с присадочной проволокой, поэтому каждый шов требовал зачистки после сварки, и участок не справлялся с подачей на две смены. <strong>До:</strong> присадочная проволока и газ были постоянной статьёй расходов, а зачистка швов выполнялась вручную. <strong>Сейчас:</strong> лист 304 толщиной 0,8–3 мм сваривается автогенно с помощью ручного аппарата, а шов отделывается сразу после сварки. <strong>Откуда цифры:</strong> из спецификации ручного аппарата мощностью 2000 Вт (проплавление нержавеющей стали до 5 мм, лазерное совмещение по перекрестию, водоохлаждение для смен продолжительностью более восьми часов) и собственного расчёта затрат на расходные материалы заказчика; экономия расходных материалов — это измерение заказчика, а не опубликованная гарантия производительности.</p>

Применение основано на отзывах клиентов; индивидуальные результаты зависят от материалов и условий производства.

Поставщик кронштейнов для малотоннажных автомобилей: узлы толщиной 1,5–3 мм проходят сверлильное приспособление без правки после сварки

Кто: поставщик шасси и кронштейнов, который сваривает узлы из низкоуглеродистой стали толщиной 1,5–3 мм для малотоннажных коммерческих автомобилей. Оборудование: ручной волоконный лазерный сварочный аппарат Xinhong мощностью 2000 Вт. Решённая проблема: при сварке MIG листа толщиной 1,5 мм в лицевую поверхность кронштейна уводило деформацию, поэтому каждую деталь приходилось править, прежде чем она входила в сверлильное приспособление. Было: правка была отдельной постоянной операцией после сварки. Стало: меньший ввод тепла позволяет лицевой поверхности кронштейна сохранять форму, и сверлильное приспособление принимает деталь в состоянии после сварки. Откуда цифры: характеристики ручного аппарата мощностью 2000 Вт (проплавление нержавеющей стали до 5 мм, водяное охлаждение для длинных смен) плюс журнал приёмки по приспособлению у поставщика; время правки на деталь — собственное измерение поставщика.

Применение основано на отзывах клиентов; индивидуальные результаты зависят от материалов и условий производства.
Изготовитель защитных кожухов для станков: швы на стали 304 толщиной 1–2 мм позволяют исключить травление из маршрута

Кто: цех по обработке листового металла, который изготавливает защитные кожухи и крышки для станков из нержавеющей стали 304. Оборудование: ручной волоконный лазерный сварочный аппарат Xinhong мощностью 1500 Вт. Решённая проблема: при сварке TIG кожухов из нержавеющей стали толщиной 1–2 мм вдоль шва появлялся заметный цвет побежалости, поэтому каждый кожух перед отгрузкой проходил травление и пассивацию. Было: травление после сварки было фиксированным этапом маршрута. Стало: шов на стали 304 толщиной 1–2 мм сваривается с узкой зоной термического влияния, и этап травления исключён из маршрута для этого диапазона толщин. Откуда цифры: спецификация ручного аппарата мощностью 1500 Вт плюс запись об изменении маршрута в цехе; необходимость пассивации по-прежнему определяет конечный заказчик, поэтому утверждение ограничено производственными записями за последние три месяца.

Применение основано на отзывах клиентов; индивидуальные результаты зависят от материалов и условий производства.
Оценки покупателей

“Сценарий применения: швы на стали 304 толщиной 0,8–3 мм на мойках и рабочих столах в сварочной ячейке с двумя сменами. | Оценка: мы перешли потому, что операторы осваивают рукоятку за день, а не потому, что цифры в спецификации были самыми высокими. | Подтверждённый факт: расходы на присадочную проволоку и газ снизились по нашей собственной месячной смете затрат после перехода. | Источник: сравнение внутренней сметы затрат, 2025 г.”
Production managerStainless kitchen equipment manufacturer, EU (anonymised)
“Сценарий применения: защитные кожухи для станков из стали 304 толщиной 1–2 мм, где из-за цвета побежалости раньше требовалось травление. | Оценка: шов уже, чем при нашем прежнем маршруте TIG, и именно поэтому этап травления удалось исключить. | Подтверждённый факт: производственные записи за последние три месяца показывают, что операция травления удалена из маршрута для толщин 1–2 мм. | Источник: запись об изменении маршрута и производственные записи за три месяца, 2025 г.”
Quality leadSheet metal job shop, EU (anonymised)

Сертификаты и соответствие

ISO 9001:2015

ISO 9001:2015

Система менеджмента качества сертифицирована для НИОКР, производства и послепродажного обслуживания оборудования для оптоволоконной лазерной сварки.

Маркировка CE

Сварочные аппараты Xinhong соответствуют требованиям CE согласно данным компании. Запросите применимую Декларацию о соответствии вместе с коммерческим предложением.

Возможности компании

Завод, стоящий за вашей сварочной ячейкой

2005

Основан. Shandong Xinhong CNC Technology Co., Ltd — двадцать лет производства волоконных лазеров.

100-300

Люди. Инженеры, сборщики и сервисный персонал на нашей производственной базе в провинции Шаньдун.

НИОКР

Экспертиза в сварке. Конструкция ручного пистолета, двухрежимное управление CW/импульсным режимом и охлаждение разработаны собственными силами с использованием лазерных источников IPG (США), RAYCUS и GW.

10–50 млн

USD годовой выручки обеспечивают портфель из 48 моделей станков и поставку запасных частей.

CE

Готово к экспорту. Компоненты Schneider Electric и конфигурации, соответствующие CE, для Европы и мировых рынков.

Сопутствующие материалы

Частые вопросы покупателей

Какую толщину может сваривать ручной волоконный лазерный сварочный аппарат?+

Горелка 1000W сваривает нержавеющую сталь до 2 мм и алюминий до 1,5 мм. Модель 1500W достигает 3 мм на нержавеющей стали, а горелка 2000W проплавляет 5 мм нержавеющей стали и 4 мм алюминия.

Может ли один оператор действительно заменить TIG на тонком листе?+

Да. Ручная модель 2000W работает в двухрежимном режиме CW/импульсном с лазерным перекрестием для точного совмещения стыка, а горелка 1500W хранит более 50 сварочных профилей для повторяемых задач.

Подходит ли пистолет для производственной работы в полную смену?+

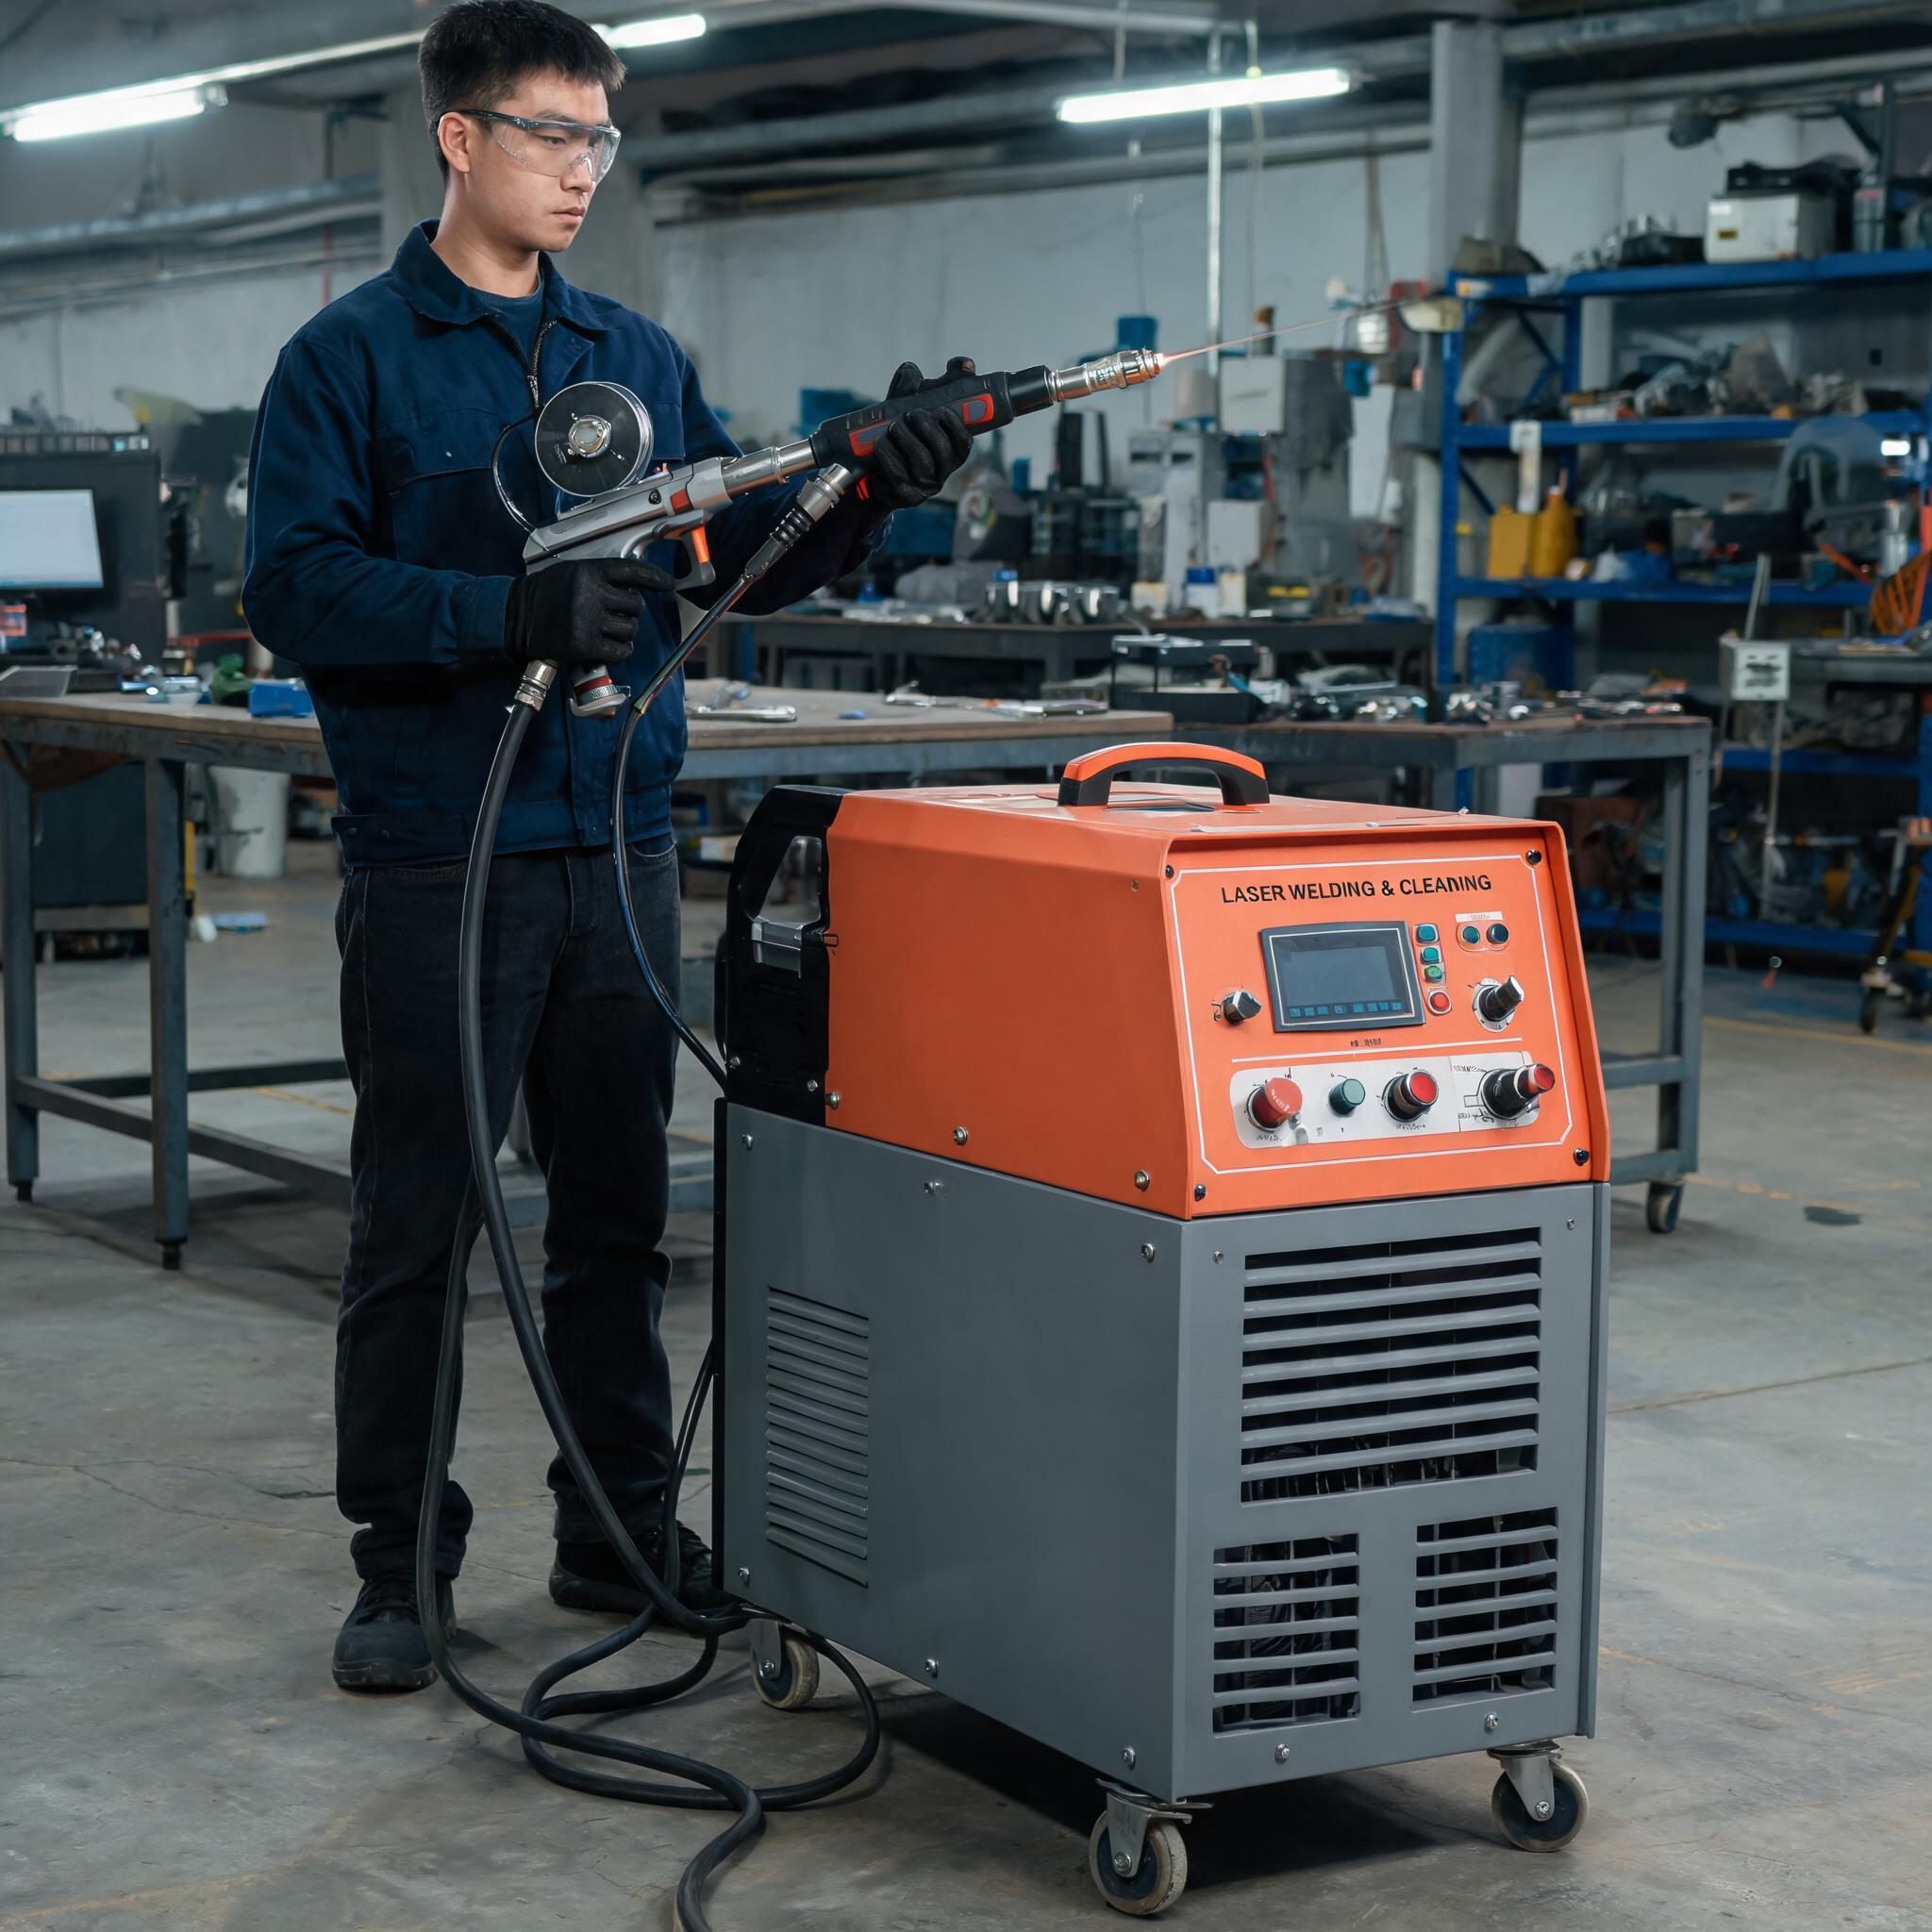
Все ручные модели имеют водяное охлаждение для смен продолжительностью более 8 часов. Горелка 2000W сохраняет лёгкий эргономичный корпус, чтобы операторы могли работать полные смены без усталости.

Какие данные помогут рассчитать стоимость подходящего ручного сварочного аппарата?+

Расскажите нам о ваших материалах, диапазоне толщин, типах соединений и ежедневных метрах сварки. Мы подтвердим уровень мощности, охлаждение и конфигурацию горелки в коммерческом предложении.

Запросить коммерческое предложение по этому решению

Отправьте ваши требования ниже — наши инженеры подтвердят правильную конфигурацию станка в вашем коммерческом предложении.

Решение для ручной волоконной лазерной сварки

▸ ЗАПРОС КОММЕРЧЕСКОГО ПРЕДЛОЖЕНИЯ

FORM · REV.1
Запрос по продукту
Решение для ручной волоконной лазерной сварки