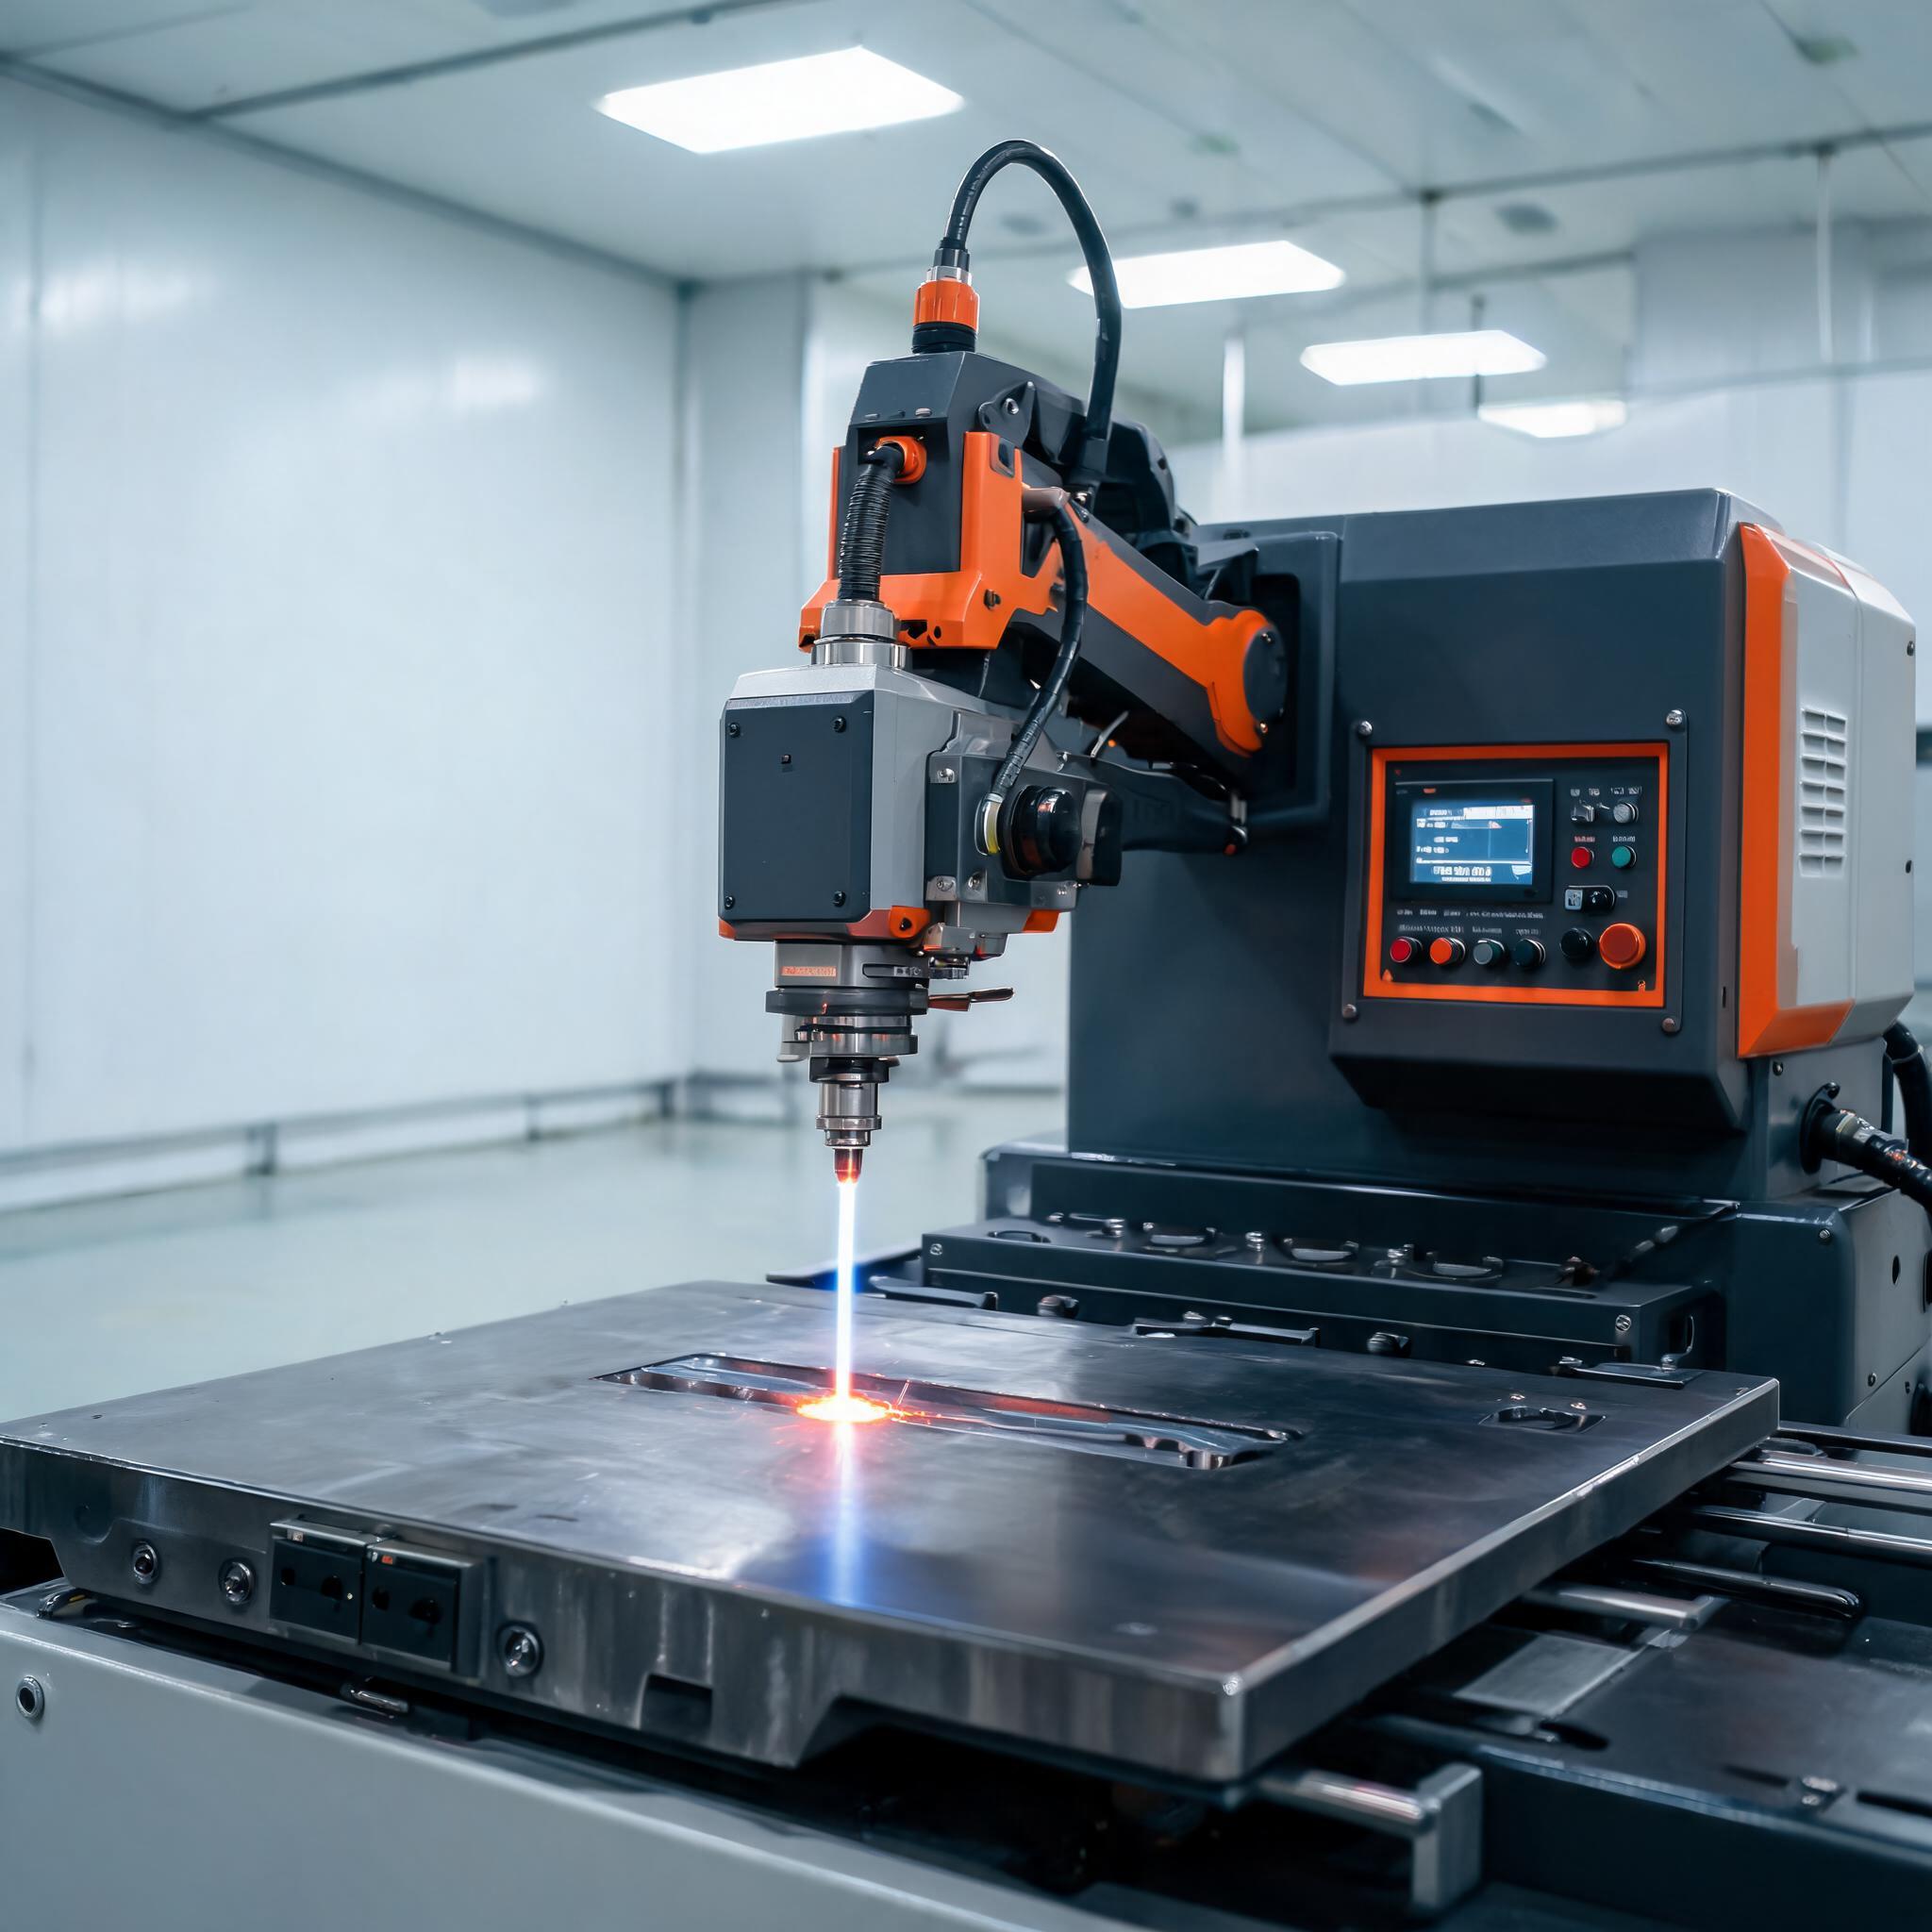
Ремонт декоративных пресс-форм: устранение видимых следов без повреждения полированной поверхности
Кто: производитель литья под давлением, выпускающий декоративные корпуса для бытовой техники. Оборудование: прецизионный станок лазерной сварки для ремонта пресс-форм Xinhong. Решённая проблема: износ по линии разъёма и повреждения от выталкивателей проявлялись как видимые следы на полированных поверхностях, а обычная ремонтная сварка перегревала окружающую сталь, из-за чего повторная полировка не проходила контроль размеров. До: повреждённые формообразующие отправляли на ремонт, и пресс-форма простаивала несколько дней. Теперь: оператор работает под 50-кратным микроскопом, нанося сварные швы с регулируемой энергией импульса только в повреждённую зону — зона термического влияния класса 0,2 мм (согласно спецификации) сохраняет окружающую полированную поверхность нетронутой. Откуда цифры: спецификация продукта для ремонта пресс-форм (50-кратное увеличение микроскопа, зона термического влияния 0,2 мм, регулируемая энергия импульса) и собственные записи производителя о ремонтах и контроле размеров отремонтированных формообразующих.
Применение основано на отзывах клиентов; индивидуальные результаты зависят от материалов и условий производства.
Штамповочный цех: закалённые секции восстановлены на месте вместо слесарной сварки
Кто: штамповочный цех, обслуживающий прогрессивные штампы для автомобильных кронштейнов. Оборудование: прецизионный станок лазерной сварки для ремонта пресс-форм Xinhong. Решённая проблема: повреждение кромок и углов на секциях штампа означало необходимость демонтажа секции для слесарной сварки с риском деформации закалённой стали. До: секции отправляли на слесарную сварку и после возврата требовалась проверка на повторную закалку. Теперь: микроскопически управляемые импульсы с зоной термического влияния класса 0,2 мм (согласно спецификации) восстанавливают кромки на месте с минимальным тепловложением. Откуда цифры: спецификация продукта для ремонта пресс-форм (50-кратное увеличение микроскопа, зона термического влияния 0,2 мм, регулируемая энергия импульса) и записи ремонтов штамповочного цеха, сравнивающие лазерный ремонт на месте с предыдущим слесарным методом.
Применение основано на отзывах клиентов; индивидуальные результаты зависят от материалов и условий производства.
Инструментальный цех: элементы литников и вставки с точечной коррозией восстановлены перед повторной полировкой
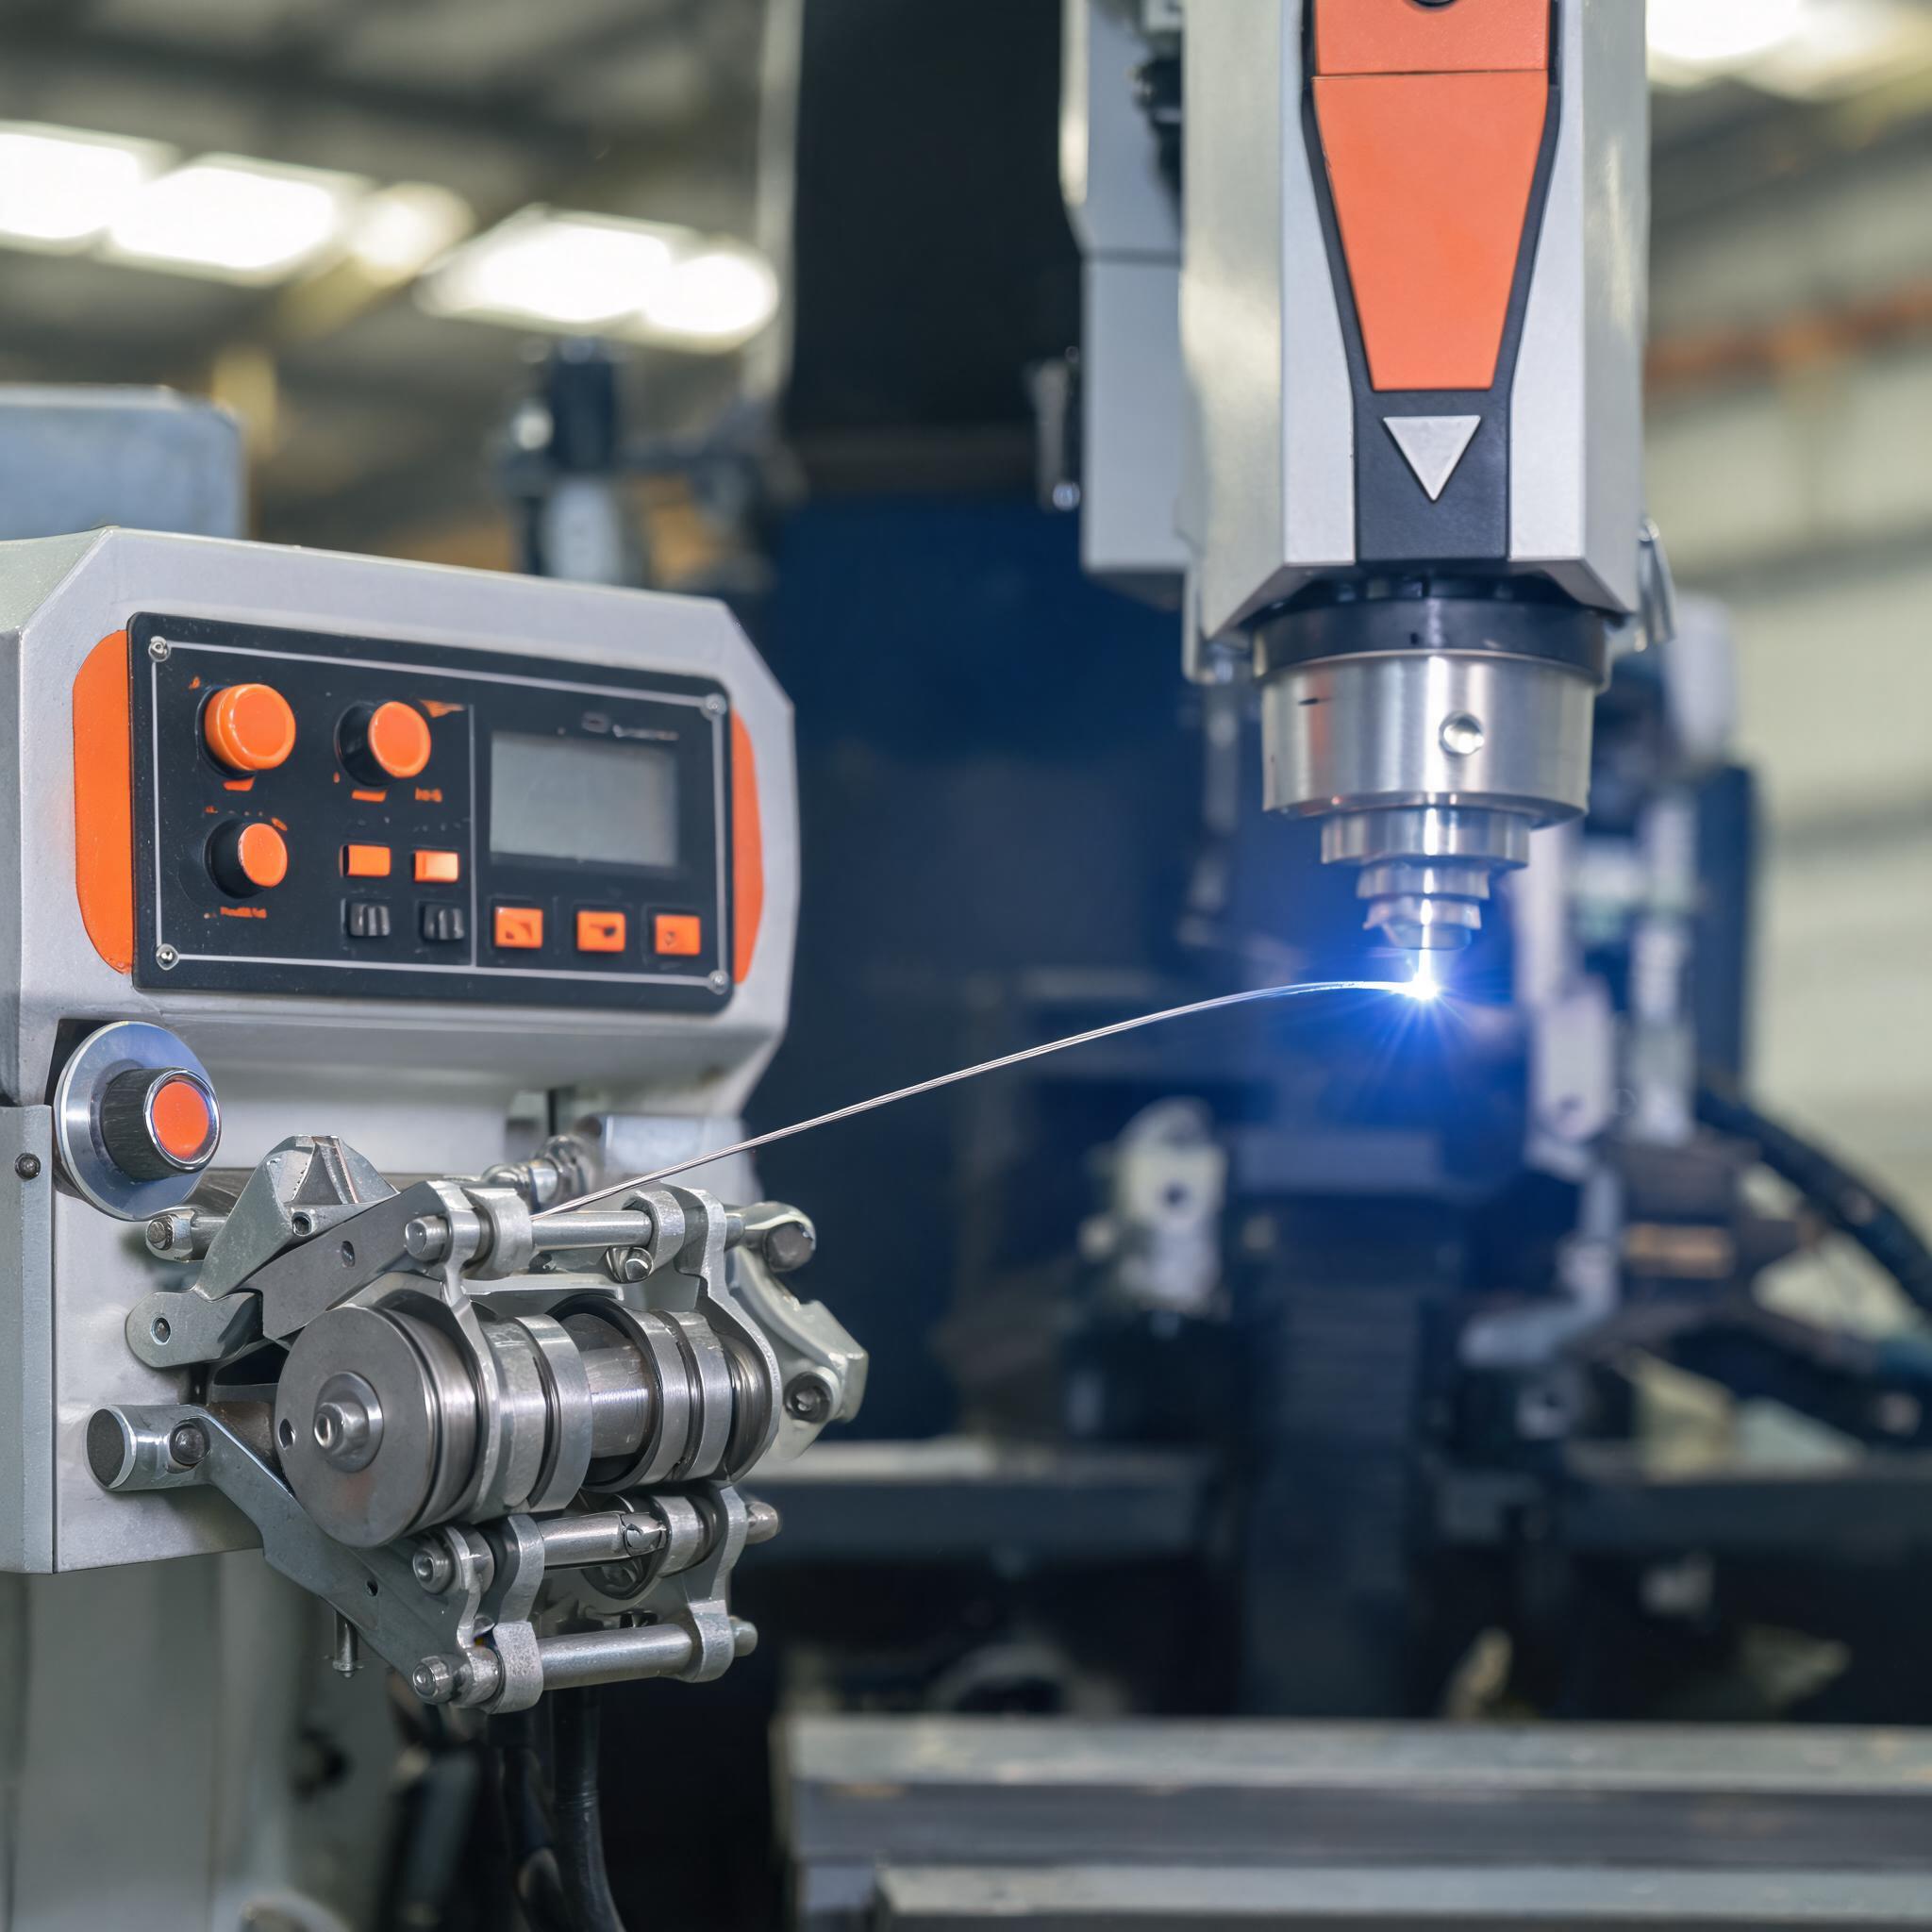
Кто: инструментальный цех, обслуживающий завод по литью под давлением с набором мелких стержней, вставок и элементов литниковой системы. Оборудование: прецизионный станок лазерной сварки для ремонта пресс-форм Xinhong с опцией подачи проволоки для наплавки. Решённая проблема: мелкие стержни и зоны литников были слишком тонкими для комфортной работы TIG, а поверхности с точечной коррозией требовали контролируемой наплавки перед повторной полировкой. До: мелкие детали сваривали с высоким риском перегрева окружающей стали. Теперь: регулируемая энергия импульса и микроскопическое управление обеспечивают точное наложение каждого импульса, а синхронизированная подача проволоки (присадочный материал 0,6–1,6 мм) восстанавливает изношенные поверхности перед повторной полировкой. Откуда цифры: спецификация продукта для ремонта пресс-форм и спецификация подачи проволоки (2000 Вт, присадочный материал 0,6–1,6 мм для наплавки поверхностей), а также собственные журналы ремонтов инструментального цеха по переработанным вставкам.
Применение основано на отзывах клиентов; индивидуальные результаты зависят от материалов и условий производства.

