
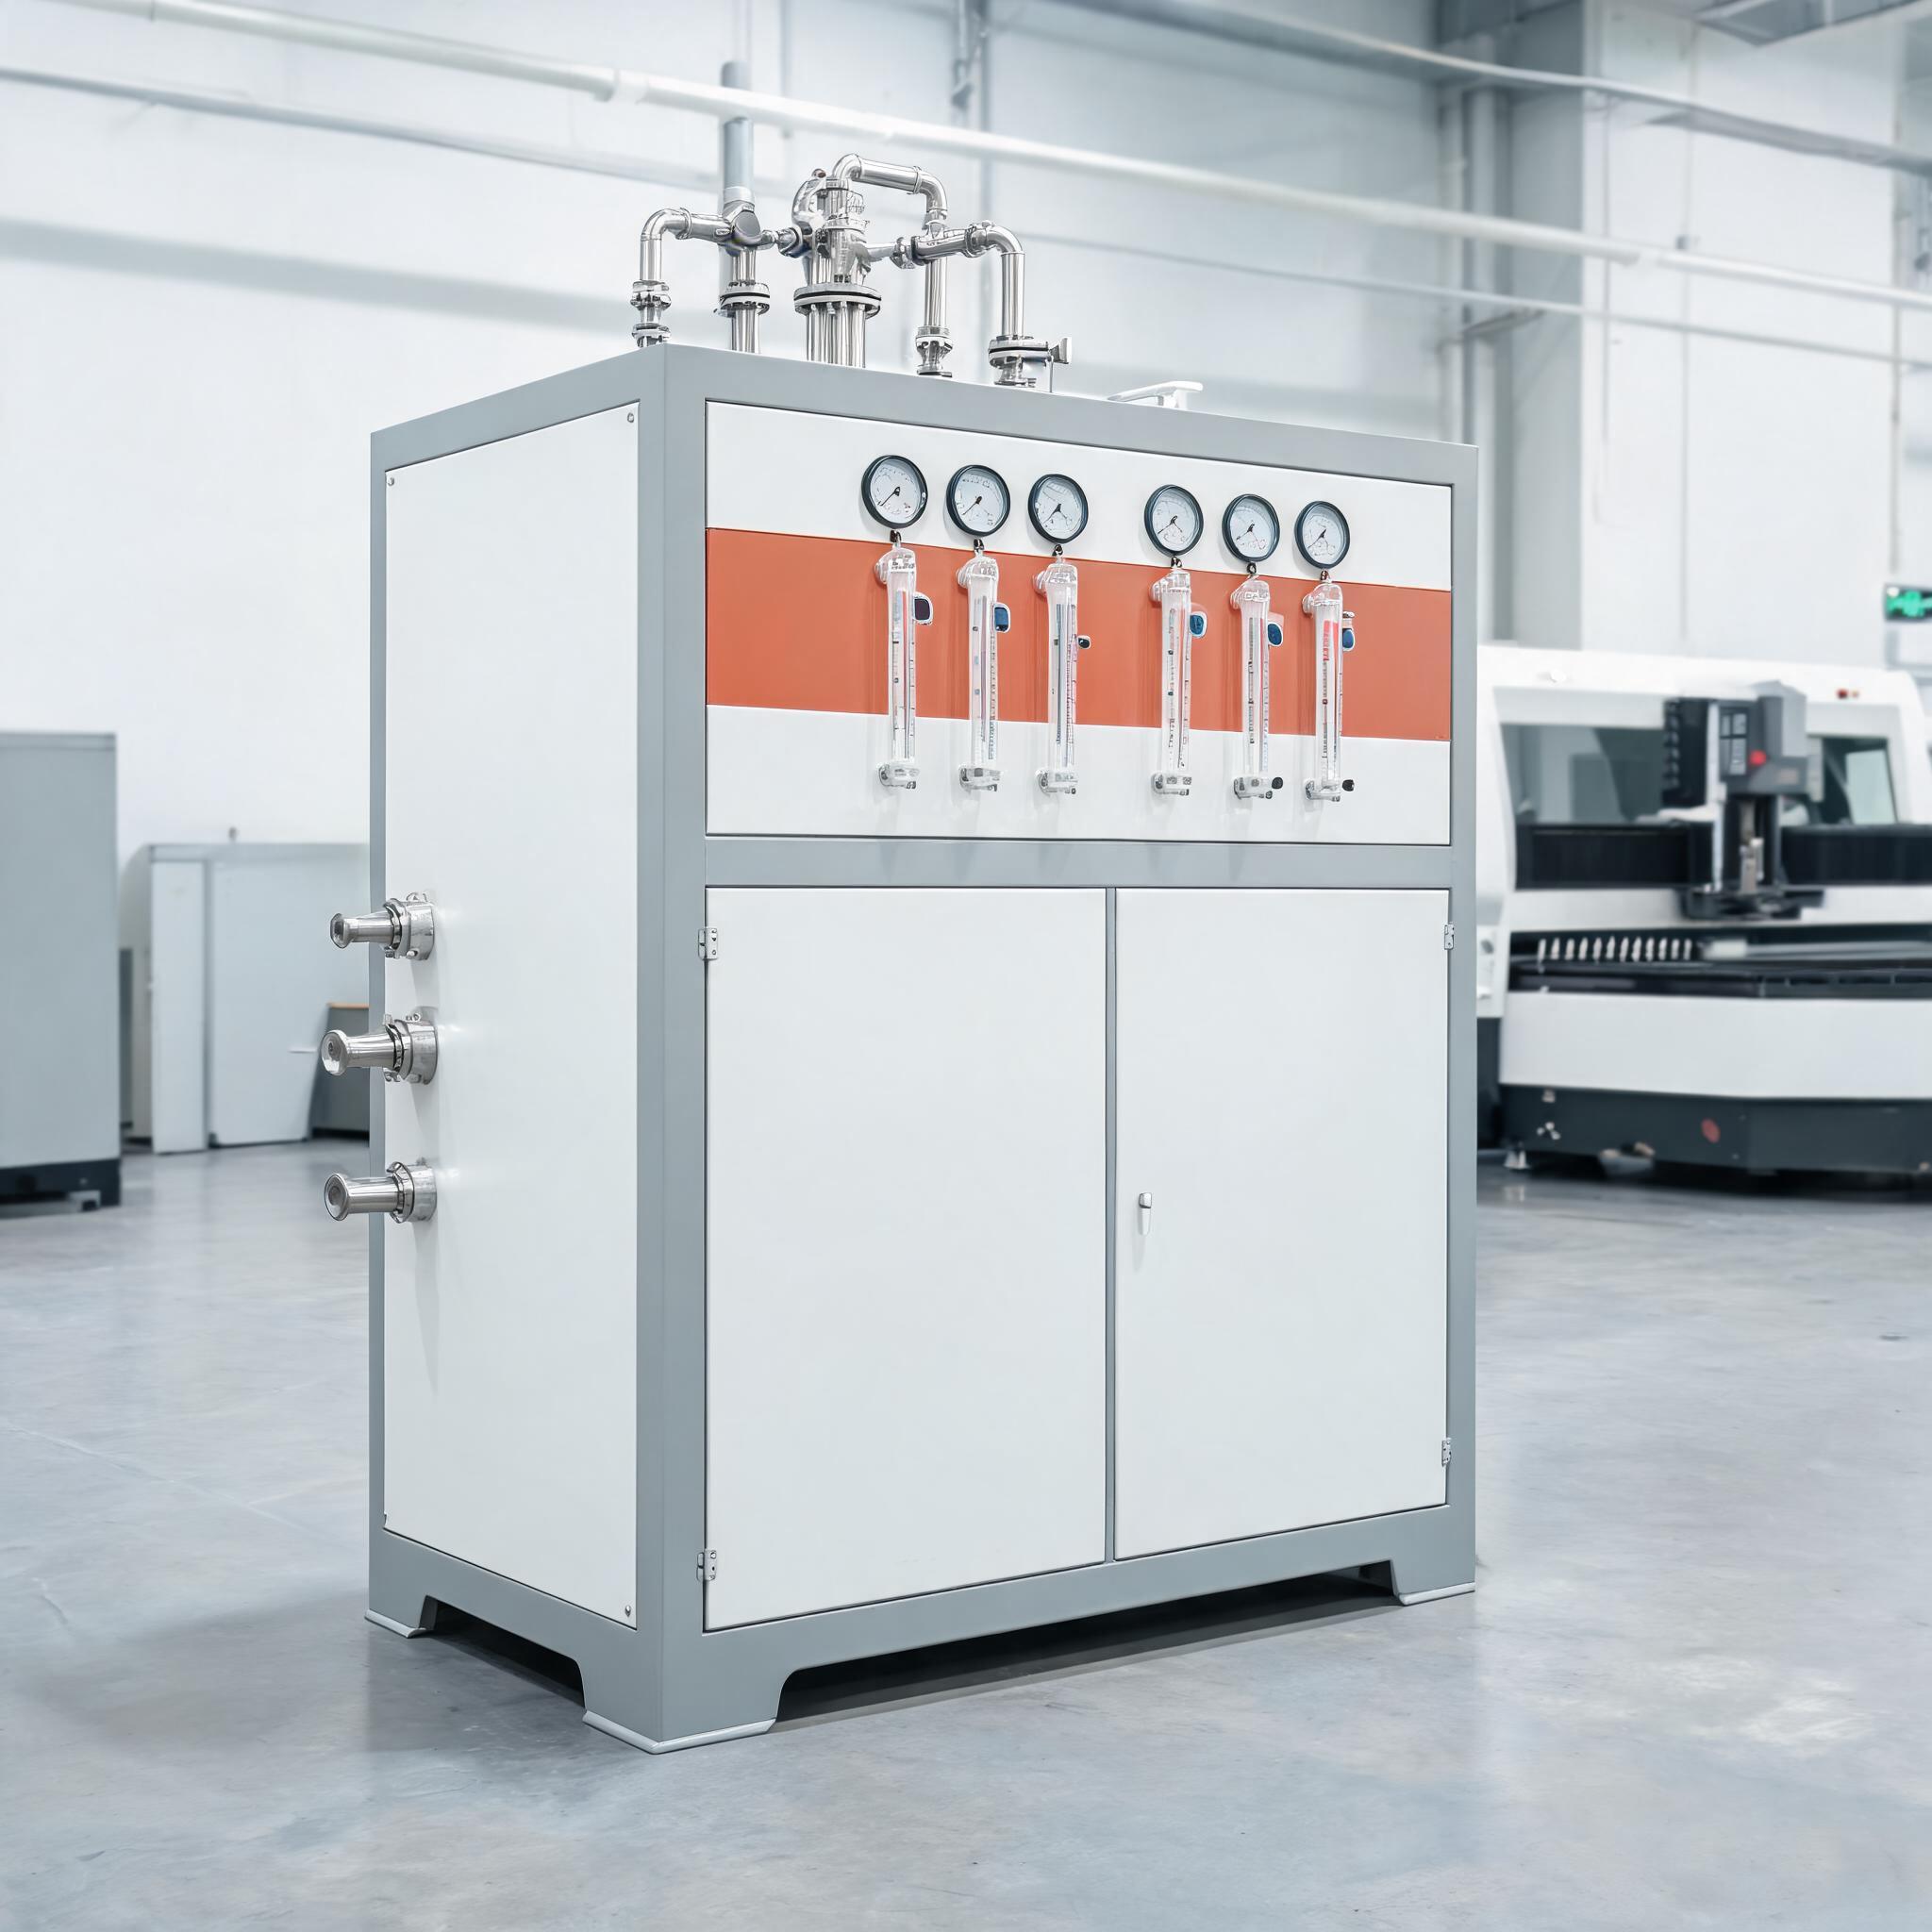
Den kompletta guiden till processgas och PSA-kvävegenerering för fiberlaserskärning: vilken gas som passar vilket material, gasflaskor kontra egen generering på plats, hur man dimensionerar renhet och flöde samt återbetalningskalkylen på 6–12 månader för verkstäder med flera skift.
Köparguide · Skärgas och kvävegenerering
Skärgaskostnaden som ingen budgeterar för
Köpare jämför lasereffekt, bäddstorlek och pris – och upptäcker sedan att skärgasen är en av de största återkommande kostnaderna vid fiberlaserskärning. Kväveförbrukningen vid rostfritt stål och aluminium är den främsta drivkraften: tjockt rostfritt vid högt tryck kan kosta mer i gas per år än maskinens elförbrukning. Syre till kolstål är betydligt billigare, men så snart din mix innehåller rostfritt eller aluminium – där ljusa, oxidfria kanter kräver kväve med hög renhet och högt tryck – blir gasförsörjningen ett strategiskt beslut, inte bara en driftsfråga.
Den här guiden är navet för det beslutet: vilken gas som passar vilket material, när tuber eller flytande gas är rätt val jämfört med PSA-kvävegenereringpå plats, hur du dimensionerar renhet och flöde, och hur återbetalningskalkylen ser ut.
Viktiga slutsatser:
• Kolstål skärs med syre; rostfritt och aluminium kräver kväve med hög renhet
• 99,9 % renhet är standard vid fiberlaserskärning av rostfritt och aluminium
• Tuber passar låga volymer; verksamheter med flera skift går över till PSA-generering på plats
• Dimensionera generatorns flöde efter toppbehovet vid skärning, inte efter medelförbrukningen
• Efter återbetalning sjunker driftskostnaden till kostnaden för tryckluft och månatliga filterbyten
Vilken gas till vilket material
| Material | Skärgas | Varför | Kostnadsprofil |
|---|---|---|---|
| Kolstål | Syre | Exoterm reaktion tillför skärens energi; nödvändigt vid tjock plåt | Låg |
| Rostfritt stål | Kväve (hög renhet) | Ljusa, oxidfria kanter; inert atmosfär förhindrar missfärgning | Högt gasflöde och högt tryck – båda ökar med tjockleken |
| Aluminium | Kväve (hög renhet) | Oxidfria kanter; förhindrar den klibbiga slagg som luft skulle lämna | Hög |
| Galvaniserat / tunt kolstål | Syre eller kväve beroende på kantkrav | Kantfinishens krav avgör; oxidation är acceptabel vid konstruktionsarbete | Låg till medel |
Gasstrategin följer din materialmix. En verkstad som bara skär kolstål kan drivas ekonomiskt på syre. En verkstad som skär rostfria köksutrustningar eller aluminiumpaneler kommer att förbruka kvävebudgeten snabbt – och det är där försörjningsmetoden spelar störst roll.
Tuber, flytande gas eller PSA-generering på plats
Tre försörjningsvägar täcker i praktiken varje verkstad. Rätt val beror på volym, skiftmönster och hur mycket försörjningsrisk du kan tolerera:
- Högtryckstuber: ingen kapitalinvestering, omedelbar start. Passar lågvolym eller reservförsörjning. Nackdelar: hyresavgifter, leveranslogistik, lagringsutrymme, hantering av tuber och regulatorbegränsningar som kan hamna efter toppbehovet av skärgas vid tjocka material.
- Flytande gas (dewar eller tank): bättre styckkostnad vid hög volym, men medför avtal, telemetri och leverantörsberoende.
- PSA-generering på plats: producerar kväve från tryckluft vid behov – inga leveranser, inga tuber, inget leverantörsberoende. En PSA-kvävegenerator för laserskärning med 99,9 % renhet och justerbart flöde på 10–80 m³/h täcker skärgasbehovet för fiberlasermaskiner från 1000W till 12000W.
De detaljerade avvägningarna finns i vår kostnadsjämförelse mellan kvävetuber och kvävegenerator, och den operativa övergången beskrivs i att ersätta tub- och bulkförsörjning med generering på plats. För mobilt arbete eller arbete på flera platser är portabel generering kontra tubeleverans ett separat beslut med egen ekonomi.
Hur PSA fungerar – och vilken renhet du faktiskt behöver
PSA (Pressure Swing Adsorption) leder tryckluft genom bäddar av kolningsmolekylsikt som adsorberar syre och släpper igenom kväve. Två bäddar växlar mellan adsorption och regenerering och ger en kontinuerlig försörjning utan förbrukningskemikalier. Vad sikten gör, hur den åldras och när den ska bytas beskrivs i hur kolningsmolekylsikt fungerar.
Om renhet: 99,9 % är arbetsstandarden för fiberlaserskärning av rostfritt stål och aluminium, vilket ger ljusa, oxidfria kanter. Högre renhet (99,99 %, 99,999 %) finns för specialarbete, men de minskar generatorns kapacitet vid samma kompressorkapacitet – renhet och flöde väger mot varandra. Att dimensionera den balansen rätt är kärnan i att välja renhet och flöde.
Dimensionera en generator till din skärmaskin
- Flöde: Xinhongs PSA-enhet levererar 10–80 m³/h, justerbart i realtid för att matcha skärbehovet – vilket motsvarar behovet hos fiberlasrar från 1000W till 12000W. Maskiner över 12kW kräver en större konfiguration; dimensionera mot toppförbrukningen av skärgas vid ditt tjockaste återkommande rostfria jobb, inte mot årsmedelvärdet.
- Tryck: enheten tar in tryckluft vid 0,6–0,8 MPa; automatisk tryckreglering med manuell överstyrning håller flödet stabilt under skärningens toppar och förhindrar de tryckfall som försämrar kantkvaliteten.
- Luftkvalitet: två filtreringssteg plus membrasseparation avlägsnar fukt och partiklar innan kvävet når skärhuvudet – förorenad gas är det som orsakar gropfrätning och oxidation på skurna kanter.
- Kompressor: generatorns behov beror på din flödesinställning; specificera luftkompressorn efter din kväveförbrukning, inte tvärtom.
Driftskostnad och återbetalning
När en PSA-generator är installerad består de återkommande kostnaderna av elen som din befintliga luftkompressor använder och ett månatligt byte av filterpatron – själva PSA-siktbäddarna håller normalt 5+ år under normala förhållanden. Jämfört med tubförsörjning (hyra, leverans, hantering) ligger den typiska återbetalningstiden på 6–12 månader för verksamheter med flera skift, varefter gaskostnaden per detalj faller till kostnaden för tryckluft. Exakt vart pengarna går, och vilka poster som avgör återbetalningstiden, redovisas i kostnadsuppdelningen för PSA-generatorer.
Checklista för kväveförsörjning
- Förbrukningsprofil: logga kväveanvändningen under en representativ vecka, inklusive toppjobb i rostfritt
- Renhetskrav: 99,9 % för standard skärning av rostfritt/aluminium; verifiera innan du överdimensionerar
- Toppflöde: dimensionera för det tjockaste återkommande kväveskurna jobbet, plus 20–30 % marginal
- Kompressorkapacitet: matcha inloppstryck (0,6–0,8 MPa-klass) och luftleverans till generatorns behov
- Filtrering: bekräfta tvåstegsfiltrering och membrasseparation för torrt, partikelfritt kväve
- Ljud och fotavtryck: kompakt installation vid golvet (Xinhongs enhet går under 75dB) i stället för ett dedikerat maskinrum
- Servicemodell: lokal tillgång på filterpatroner; stöd för byte av sikt på lång sikt
Relaterade fördjupningsämnen
- Kvävegenerering på plats: att ersätta tub- och bulkförsörjning
- Kväve med hög renhet: att välja renhet och flöde för laserskärning
- Kolningsmolekylsikt: hur det fungerar och när det ska bytas
- Kostnadsuppdelning för PSA-kvävegeneratorer
- När en portabel kvävegenerator slår tubeleverans
Relaterad jämförelse
Gasutrustning
- PSA-kvävegenerator för laserskärning – 99,9 % renhet, 10–80 m³/h, för maskiner på 1000W–12000W
Köper du fortfarande kväve per tub?
Skicka oss er lasereffekt, materialmix och veckoförbrukning av kväve. Vi dimensionerar ett PSA-genereringssystem och visar återbetalningskalkylen för er faktiska användning.
Begär en bedömning av kväveförsörjningen