
Most fiber laser shops paying for cylinder or dewar nitrogen eventually evaluate on-site PSA generation. This article compares cost structure, purity and flow stability, logistics, and scalability between the two supply modes, and identifies the operating profiles where cylinder delivery still makes sense.
Om du skär rostfritt stål eller aluminium i en fiberlaser är kväve sannolikt en av dina största förbrukningskostnader — ofta näst efter själva maskinbetalningen. De flesta verkstäder börjar med levererad gas: högtrycksflaskor i paket på ställningar, eller en flytande dewar på hyresavtal. Det fungerar bra vid låg volym. Men när skärtimmarna ackumuleras börjar leveransmodellen se dyr ut, och frågan blir om en PSA-kvävegenerator betalar sig själv.
Den här artikeln bryter ner jämförelsen så som en produktionschef bör göra: kostnadsstruktur, renhet och flödesstabilitet, logistik och skalbarhet. Den avslutas med den ärliga motvikten — situationerna där flaskor fortfarande är rätt svar.
Varför kväve är viktigt för fiberlaserskärning
Kväve fungerar som hjälpgas när du behöver rena, oxidfria skärkanter — vanligtvis på rostfritt stål, aluminium och galvaniserat material som ska svetsas eller ytbehandlas utan efterbearbetning. Kvävestrålen blåser bort smält material genom skärspalten och skyddar skärzonen från syre, vilket är det som förhindrar det mörka oxidlagret du får vid skärning med luft eller syre.
Två krav följer av den funktionen:
- Renhet. Syrecontaminering i hjälpgasen ger missfärgning och oxidbildning på skärkanten. Laserskärning kräver i allmänhet kväve med en renhet på cirka 99,9 % eller högre, och tjockare rostfria sektioner drar nytta av ännu snävare marginaler.
- Tryck- och flödesstabilitet. Skärhuvudet behöver ett jämnt tryck (vanligtvis i intervallet 0,6–0,8 MPa för många tillämpningar, högre för tjock plåt på vissa maskiner). Tryckfall mitt i jobbet — precis vad som händer när ett flaskpaket töms — orsakar ojämn kantkvalitet och kasserade delar.
Håll dessa två krav i minnet, eftersom det är där skillnaderna mellan leveranssätten syns tydligast.
Hur leverans med flaskor och dewar fungerar — och vad det kostar
Levererat kväve kommer i tre vanliga format:
- Enstaka högtrycksflaskor (cirka 200–300 bars fyllningstryck, några kubikmeter gas vardera). Bekvämt vid mycket låg förbrukning, men du betalar ett premium per kubikmeter.
- Flaskpaket/manifold — paket av flaskor sammankopplade med automatisk omkoppling. Bättre flödeskontinuitet, men varje flaska bär fortfarande sin egen fyllningsavgift.
- Flytande dewars och mikrobulktankar — mer ekonomiskt per kubikmeter än flaskor, men medför hyresavgifter och avdunstningsförluster, eftersom flytande kväve kontinuerligt avdunstar även när du inte skär.
Kostnadsstrukturen här har flera lager som köpare ofta underskattar:
- Råvarukostnad för gas. Priset per kubikmeter, som är högst för enstaka flaskor och lägst för bulkvätska — men aldrig närmar sig kostnaden för att separera ditt eget kväve från luft.
- Leverans- och bränsletillägg. Debiteras vid varje leverans, och de stiger med bränslepriser och avstånd.
- Hyres-/farligt gods-avgifter. Månadshyra för flaskor eller dewar, plus hanteringsavgifter som visas som separata rader.
- Avdunstnings- och restförluster. Vätskekonton förlorar produkt till avdunstning; returflaskor behåller ofta restgas som du betalat för men inte kan använda.
- Administrativt merarbete. Beställning, mottagning, avstämning av fakturor och hantering av returlogistik förbrukar alla arbetstimmar.
Var för sig ser dessa rader små ut. Tillsammans innebär de att priset på levererad gas per kubikmeter kan vara en multipel av vad det kostar att generera kväve på plats — vilket är hela det ekonomiska argumentet för generering. Vi går igenom generatorsidan av kalkylen i detalj i vår kostnadsanalys för PSA-kvävegenerator.
Hur PSA-generering på plats fungerar
En Pressure Swing Adsorption (PSA)-generator tar tryckluft — som din verkstad sannolikt redan producerar — passerar den genom kolmolekylsikt-kolonner som adsorberar syre, fukt och CO2, och levererar kväve kontinuerligt. Kolonnerna växlar mellan adsorption och regenerering, så utflödet är stabilt så länge kompressorn matar den.
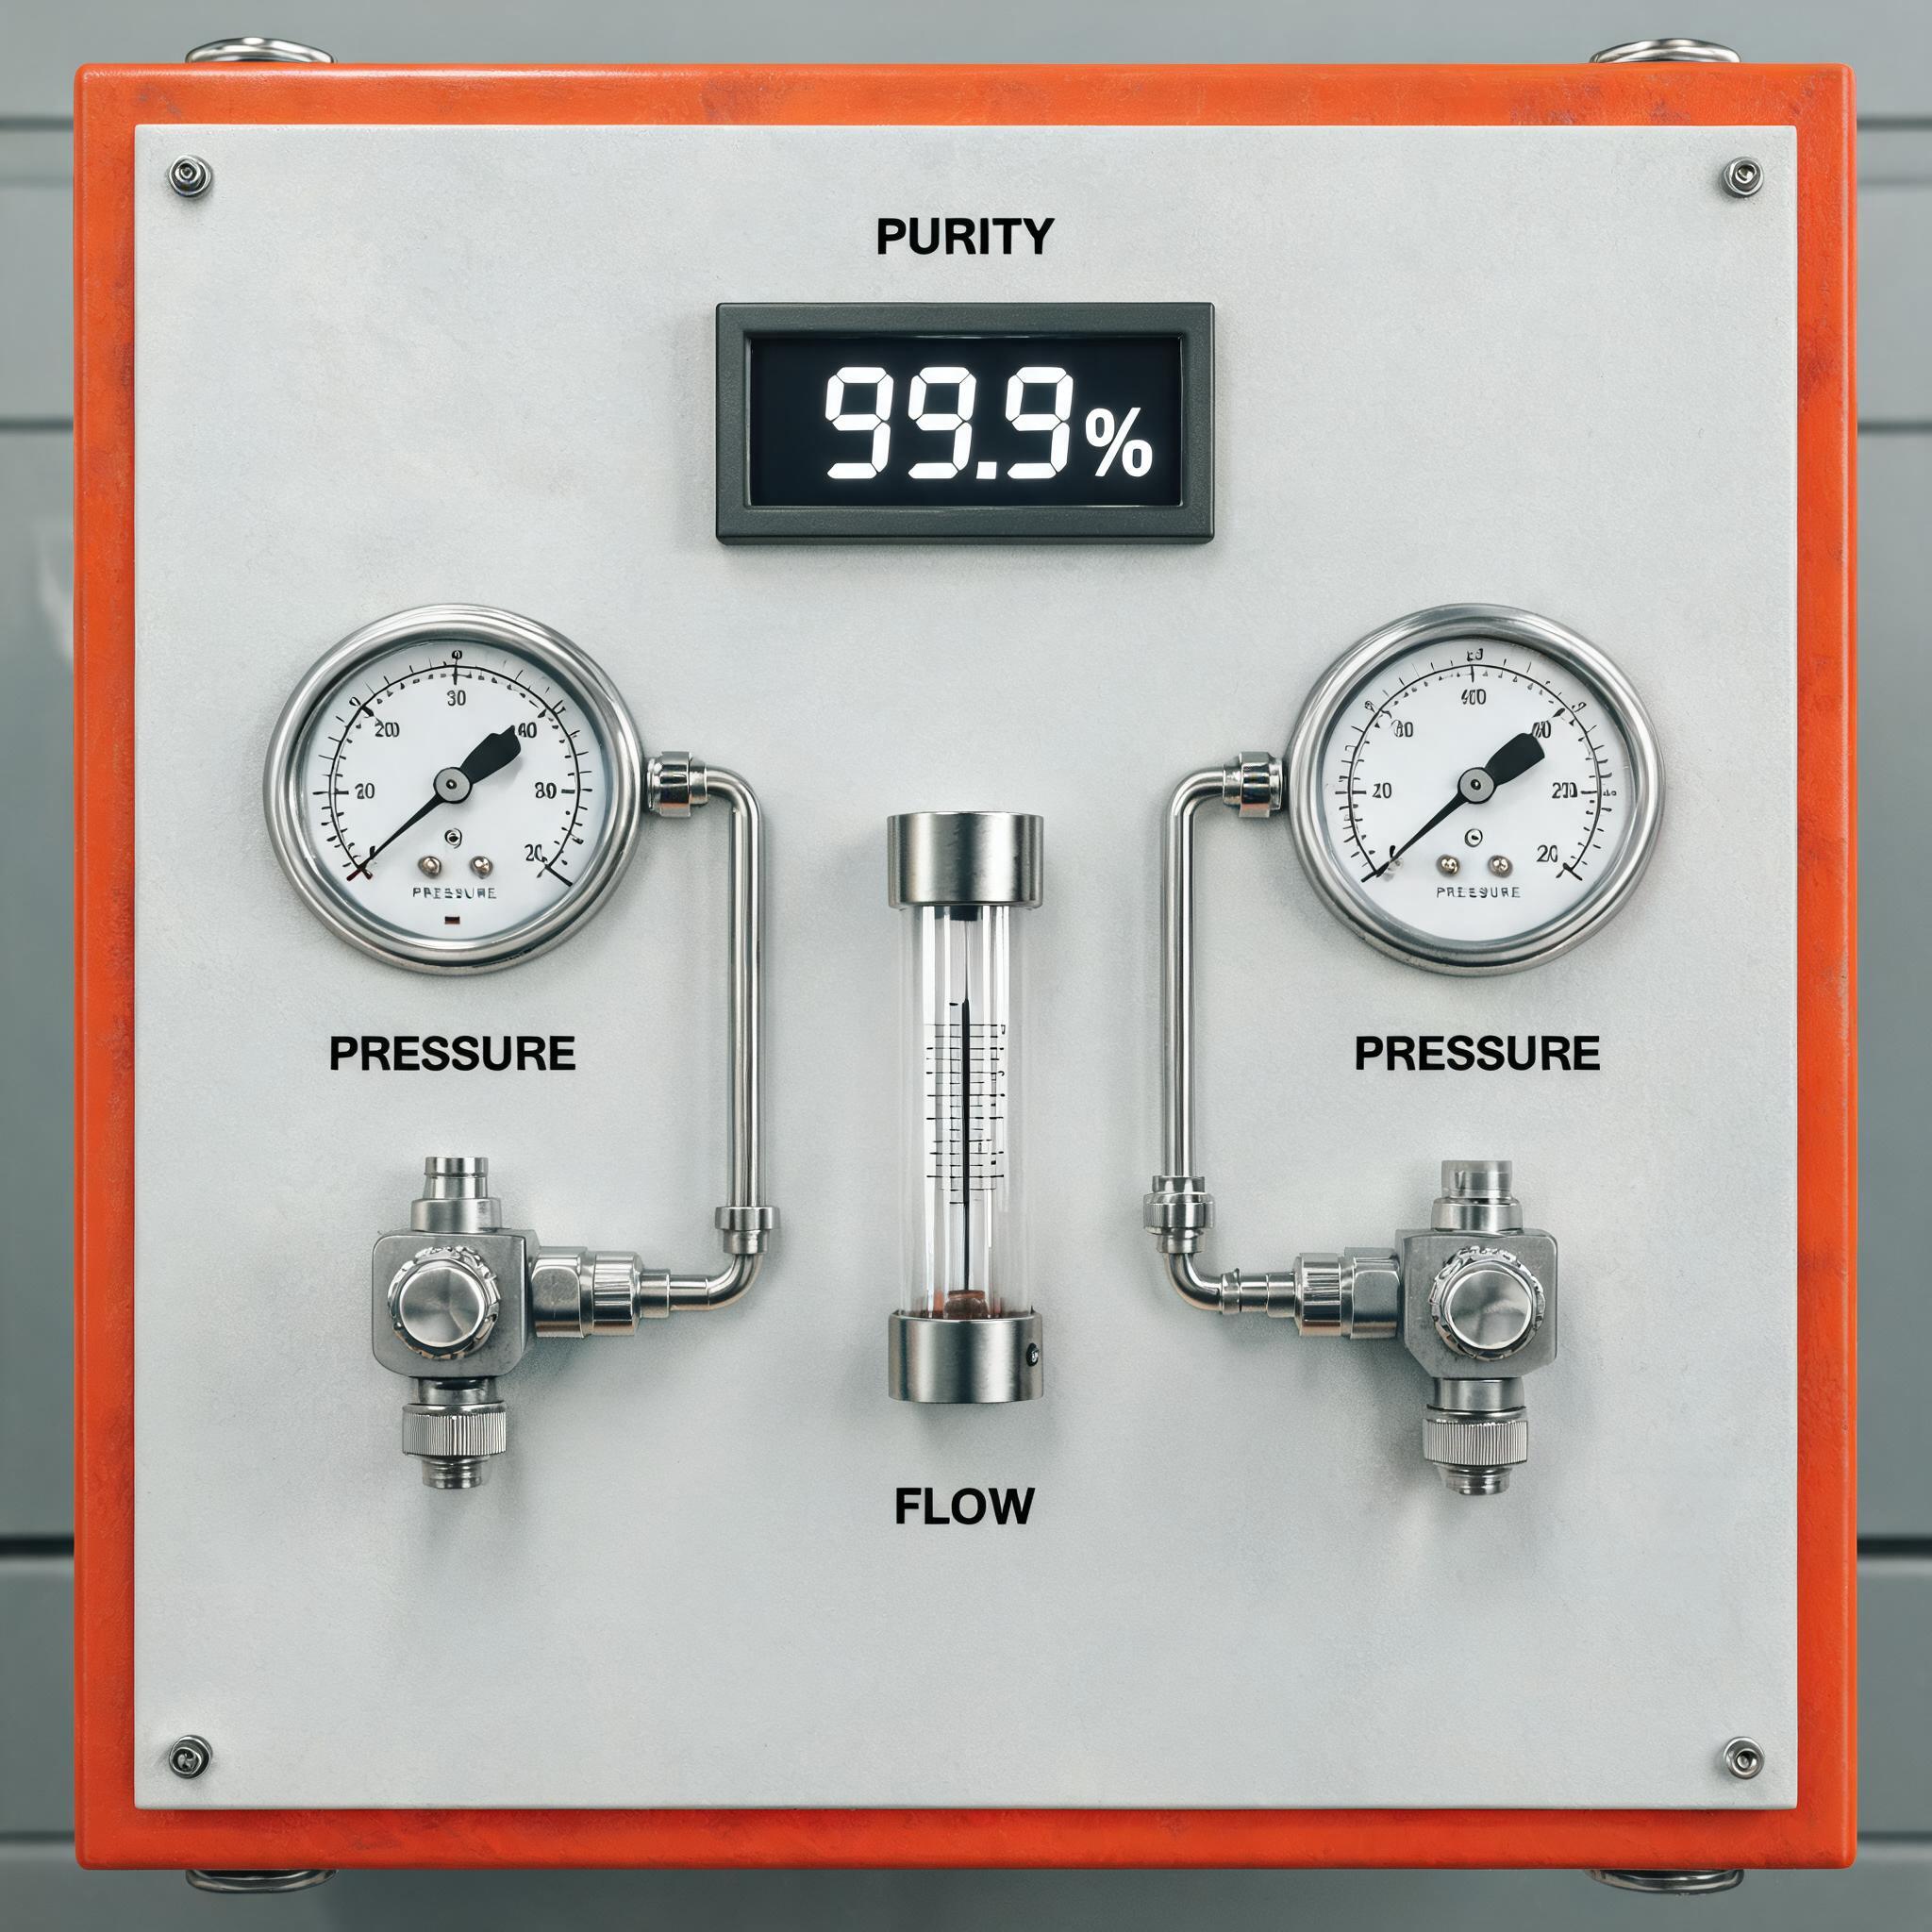
Xinhong PSA-kvävegenerator för laserskärning är specificerad till 99,9 % renhet, 10–80 m³/h flöde, och 0,6–0,8 MPa uttryck, i en kompakt formfaktor med CE-certifiering. Eftersom gasen produceras från omgivande luft är den löpande insatskostnaden i huvudsak el för att driva kompressorn — ingen leverans, ingen hyra, ingen avdunstning. Xinhong anger en återbetalningstid på 6–12 månader på produktsidan för verkstäder som eliminerar flaskkväve; din faktiska återbetalningstid beror på förbrukning och lokala gaspriser, så betrakta intervallet som den angivna siffran snarare än en garanti för varje verkstad.
För en bredare bild av hur denna modell helt ersätter levererad gas, se vår artikel om kvävegenerering på plats som ersätter flask- och bulkleverans. Och för helhetsbilden — val av hjälpgas, renhet, generatordimensionering och kostnad — se vår guide till hjälpgas och PSA-kvävegenerering för laserskärningsverkstäder.
Direkt jämförelse
Kostnadsstruktur
Flaskor och dewars är ren driftkostnad: du betalar per kubikmeter för alltid, plus leverans, hyra och tillägg som du inte kontrollerar. En PSA-generator omvandlar det mesta till ett fast kapitalköp plus el och rutinunderhåll (filterelement, periodisk service av molekylsikt). Ju mer du skär, desto plattare blir din kvävekostnad per kubikmeter. Vid låg förbrukning kan kapitalkostnaden per kubikmeter fortfarande överstiga det levererade priset — vilket är precis varför beslutet hänger på din volym.
Renhet och flödesstabilitet
Ett korrekt underhållet PSA-system håller sin specificerade renhet kontinuerligt, och generatorns uttrycksområde på 0,6–0,8 MPa täcker typiska skärkrav utan det tryckfall du upplever när ett flaskpaket töms. Flaskleverans kan ge hög renhet, men stabiliteten beror på omkopplingsdisciplin och manifoldens skick; dewarsystem beror på förångarens kapacitet, som kan brista vid ihållande skärning med högt flöde. En driftnotering för alla PSA-installationer: generatorn behöver en pålitlig, tillräckligt dimensionerad tryckluftförsörjning uppströms — torr, filtrerad luft är det som skyddar molekylsikten och renhetsspecifikationen.
Logistik
Levererad gas innebär schemalagda leveranser, kajutrymme, säker flaskförvaring, hanteringsutbildning och den operativa risken att få slut mitt i skiftet — ett nattpass som tömmer manifolden klockan 02.00 stoppar lasern tills morgonens lastbil anländer. Generering på plats tar bort leveranskedjan från ekvationen: så länge kompressorn går är kväve tillgängligt. Det är också därför mobila och portabla kvävegeneratorer ofta slår flaskleverans för fältarbete, verkstäder i flera byggnader och platser med oregelbunden leveransåtkomst.
Skalbarhet
Med flaskor innebär skalning fler flaskor, tätare leveranser och möjligen en större tank — varje steg ökar kostnad och komplexitet. Med PSA dimensionerar du enheten efter ditt högsta flödesbehov. Xinhong-generatorns intervall på 10–80 m³/h täcker ett brett spektrum av laserskärningsdrift; vad som styr dimensioneringen tas upp härnäst. Om förbrukningen ökar ytterligare kan extra kapacitet läggas till i stället för att omförhandlas med en gasleverantör.
Vad som styr generatordimensioneringen
Dimensionering av en PSA-generator handlar om flöde, mätt i m³/h. Den siffran bestäms av:
- Materialtyp och tjocklek. Tjockare rostfritt kräver högre hjälpgasflöde; kväveförbrukningen stiger brant med plåttjockleken.
- Skärtimmar. Driftcykel per skift — en laser som skär med kväve 8 timmar om dagen förbrukar mycket mer än en som skär 2.
- Antal lasrar som matas. En enda generator kan försörja flera skärhuvuden om totalflödet håller sig inom kapaciteten.
- Tryckkrav. Uttrycksområdet 0,6–0,8 MPa måste matcha ditt skärhuvuds behov vid det erforderliga flödet.
En praktisk dimensioneringsövning: summera ditt högsta samtidiga kvävebehov över alla lasrar vid din tyngsta vanliga tjocklek, lägg till en marginal för framtida arbete och matcha det mot generatorns flödeskurva vid din erforderliga renhet. Underdimensionering visar sig som renhetsfall under belastning — ännu ett skäl att arbeta utifrån verkliga förbrukningsdata i stället för uppskattningar.
När flaskor fortfarande är rätt val
En ärlig jämförelse måste säga detta rakt ut: en generator är inte automatiskt rätt svar. Flask- eller dewarleverans förblir det kloka valet när:
- Förbrukningen är genuint låg. En verkstad som skär rostfritt då och då, eller kör lasern på luft och syre största delen av tiden, kanske aldrig förbrukar tillräckligt med kväve för att amortera en generator.
- Användningen är tillfällig eller projektbaserad. Korttidskontrakt, prototyparbete eller säsongsproduktion motiverar inte kapitalutrustning.
- Utrymme, el eller kompressorkapacitet är begränsad. Ett PSA-system behöver golvyta och en pålitlig tryckluftförsörjning; en verkstad som saknar något av detta kan ställas inför ytterligare investeringar bara för att stödja genereringen.
- Kapital är otillgängligt eller gör bättre nytta någon annanstans. Levererad gas kräver noll kapital — ibland är den flexibiliteten viktigare än de långsiktiga besparingarna.
Skiljelinjen är förbrukningen. Om din månatliga kvävekostnad är måttlig och stabil, behåll leveransavtalet. Om du ser flaskpaketen tömmas varje vecka, eller om dina hyres- och avdunstningsavgifter för dewar fortsätter att stiga, räkna på det — den angivna återbetalningstiden på 6–12 månader för Xinhong-generatorn finns eftersom många verkstäder passerar den gränsen snabbare än de förväntar sig.
Vanliga frågor
Vilken renhet behöver kvävet ha för laserskärning?
Oxidfri skärning av rostfritt och aluminium kräver i allmänhet 99,9 % renhet eller bättre. Lägre renhet introducerar syre i hjälpgasströmmen, vilket ger kantoxidering och missfärgning. Xinhong PSA-generator är specificerad till 99,9 % renhet, vilket täcker standardtillämpningar för ren skärning.
Hur mycket kväve förbrukar en fiberlaser egentligen?
Förbrukningen beror på materialtjocklek, munstyckesstorlek och skärtimmar — tjockare plåt och större munstycken ökar flödet dramatiskt. Det finns inget enskilt tal; det praktiska tillvägagångssättet är att spåra din nuvarande förbrukning av levererad gas under en månad, vilket ger dig både dimensioneringsbaslinjen och besparingsmåttstocken för att utvärdera en generator.
Räcker 0,6–0,8 MPa tryck för skärning?
För ett brett spektrum av skärarbete i rostfritt och aluminium, ja — intervallet täcker typiska hjälpgaskrav för Xinhong-generatorns specificerade tillämpningar. Skärning av mycket tjock plåt på vissa maskinkonfigurationer kräver högre tryck, vilket är en specifikation att bekräfta för din specifika laser innan du väljer något leveranssystem.
Vad behöver generatorn utöver själva enheten?
En PSA-generator behöver en tryckluftförsörjning med tillräcklig kapacitet för generatorns matningsbehov, plus luftbehandling (torkning och filtrering) för att skydda molekylsikten. Elanslutning och golvyta är måttliga med tanke på den kompakta formfaktorn, men kompressorn och torken är integrerade delar av den totala systemkostnaden och bör ingå i alla ROI-beräkningar.
Välj din maskin med Xinhong CNC
Beslutet mellan flaskor och generator hänger på din förbrukningsprofil — och det snabbaste sättet att lösa det är med verkliga siffror. Skicka dina material, typiska tjocklekar, skärtimmar och nuvarande kväveupplägg till Xinhong CNC, så kan vi rekommendera om en PSA-kvävegenerator matchar din driftcykel och vilken dimensionering som är lämplig. Skicka in dina tillämpningsuppgifter via vårt förfrågningsformulär för att komma igång.