
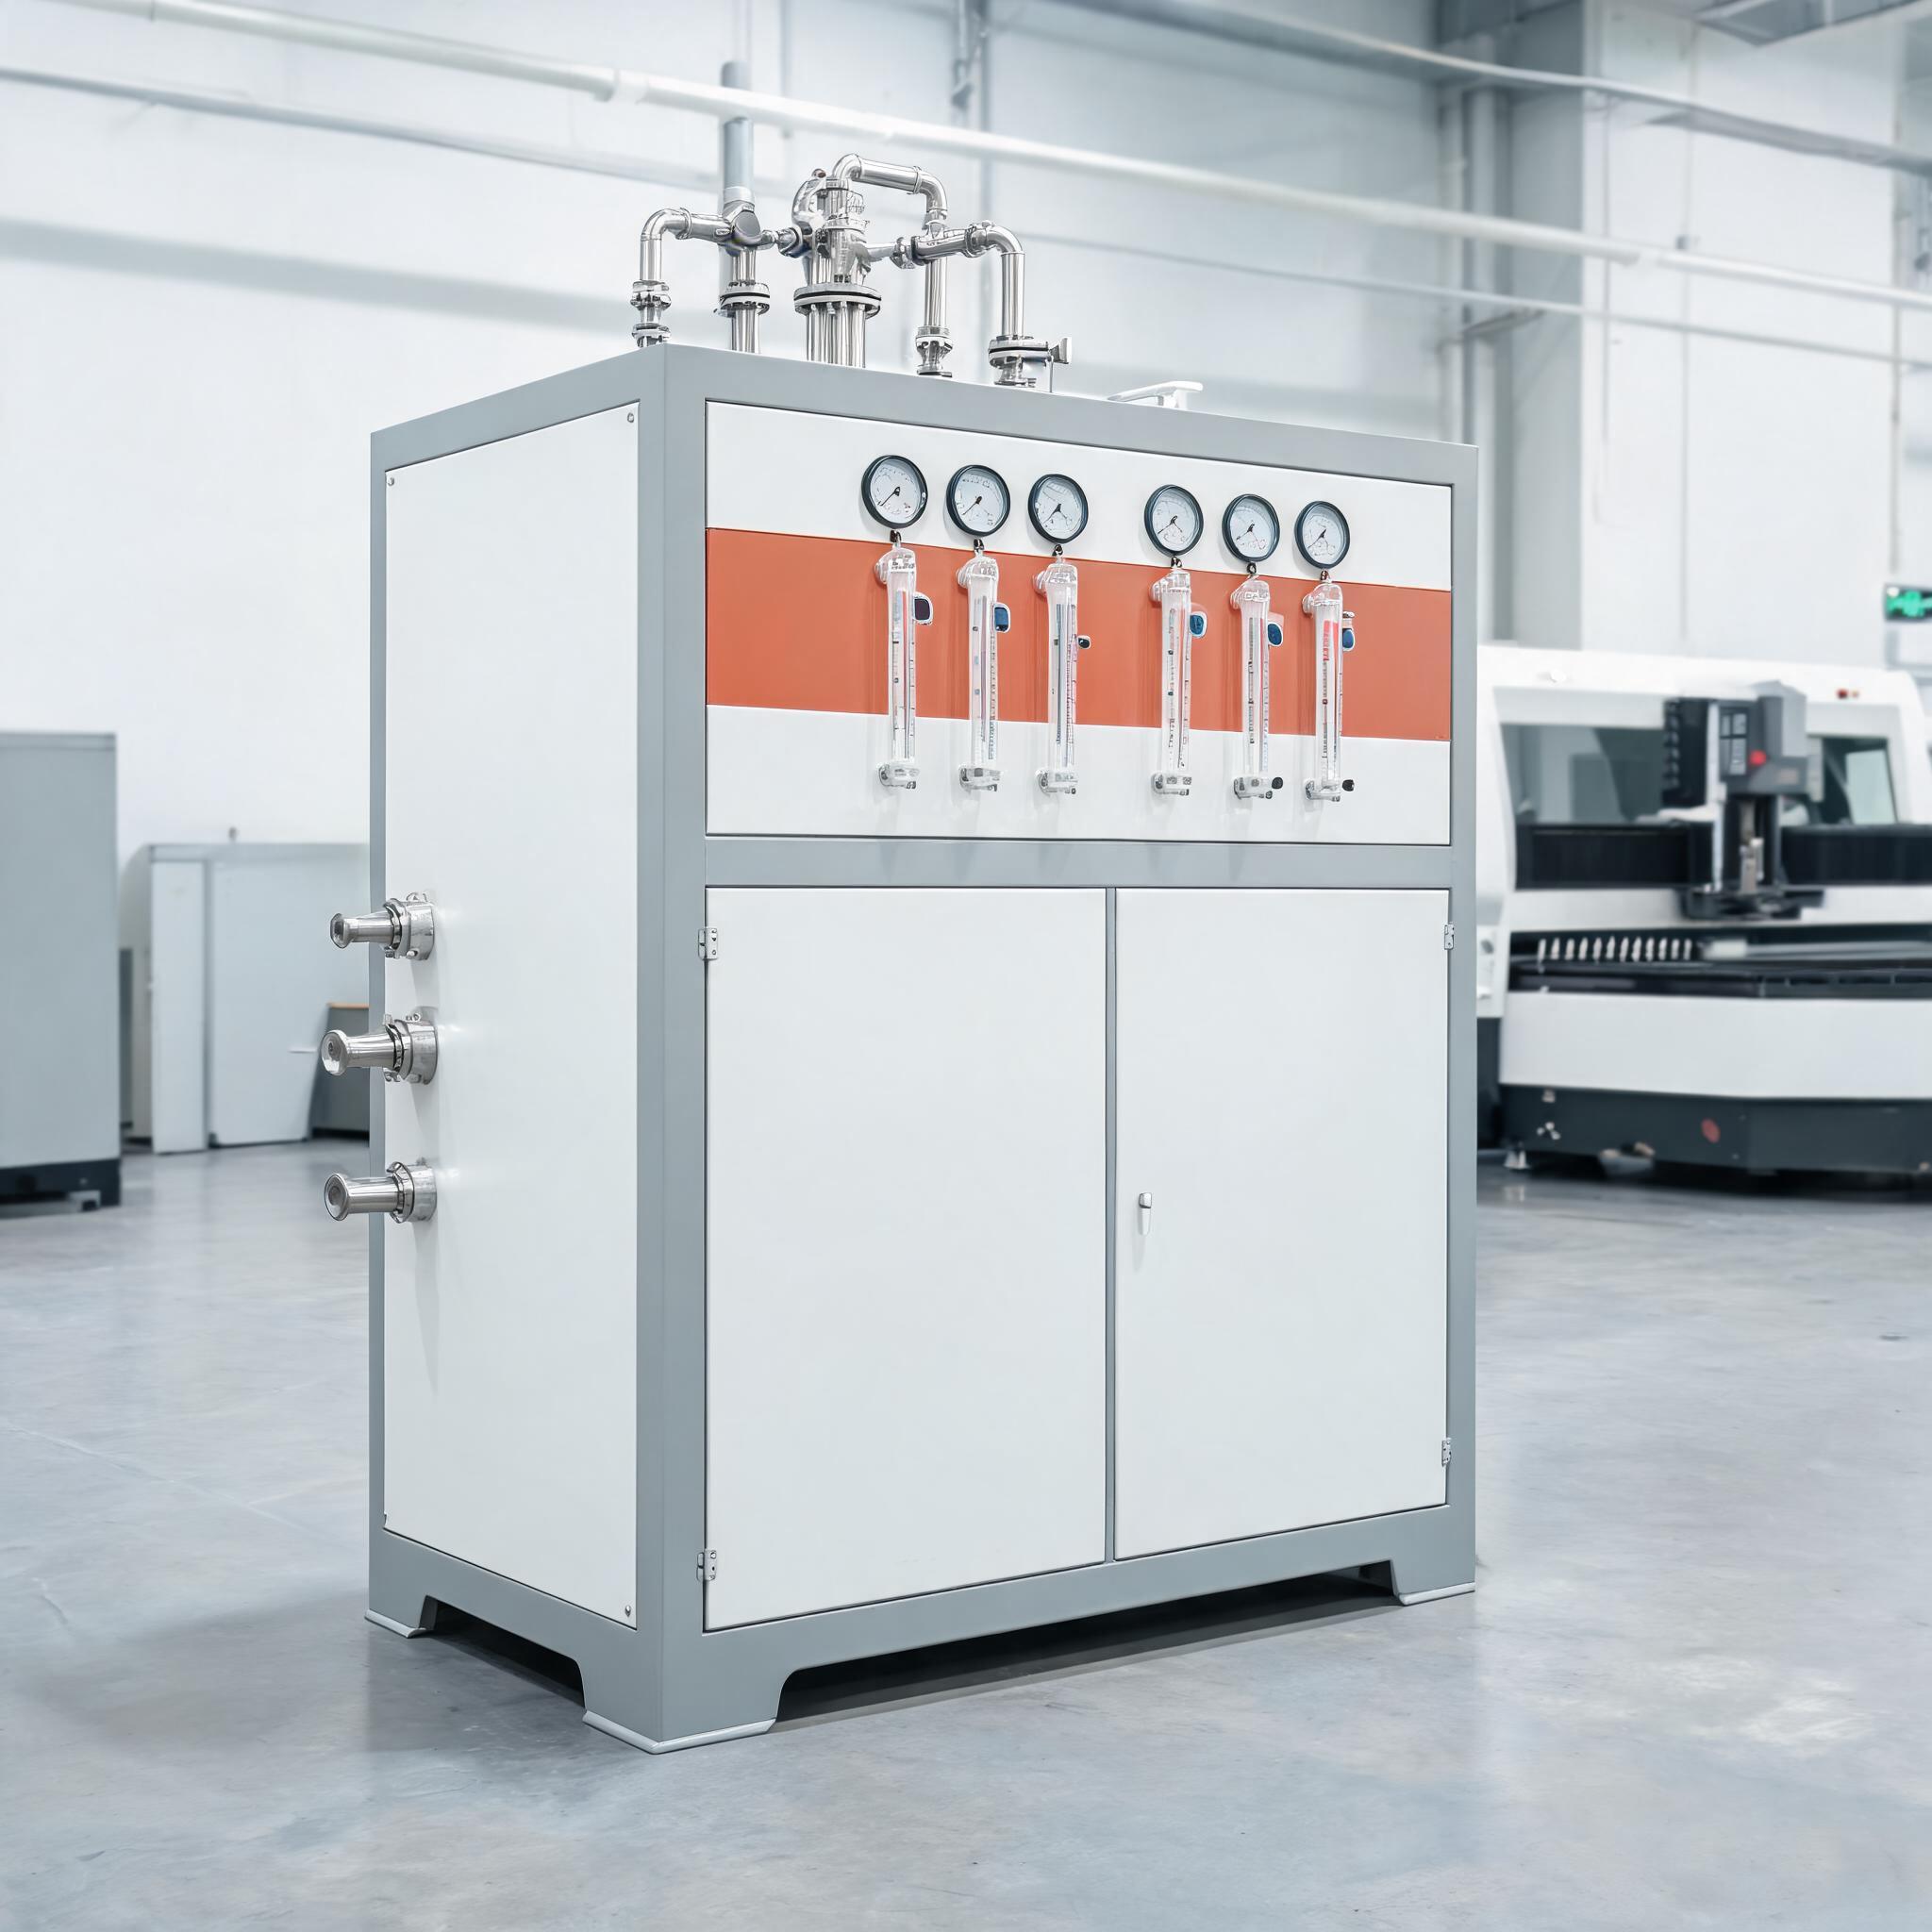
คู่มือฉบับสมบูรณ์เกี่ยวกับก๊าซช่วยตัดและการผลิตไนโตรเจนแบบ PSA สำหรับการตัดเลเซอร์ไฟเบอร์: ก๊าซชนิดใดเหมาะกับวัสดุใด การเปรียบเทียบถังแก๊สกับการผลิตเองในสถานที่ วิธีการกำหนดขนาดความบริสุทธิ์และอัตราการไหล และการคำนวณระยะเวลาคืนทุน 6-12 เดือนสำหรับร้านที่ทำงานหลายกะ
คู่มือการเลือกซื้อ · ก๊าซช่วยตัดและการผลิตไนโตรเจน
ค่าก๊าซช่วยตัดที่ไม่มีใครตั้งงบประมาณไว้
ผู้ซื้อมักเปรียบเทียบกำลังไฟเลเซอร์ ขนาดโต๊ะตัด และราคา แล้วจึงค้นพบว่าก๊าซช่วยตัดเป็นหนึ่งในต้นทุนที่เกิดซ้ำสูงที่สุดในการตัดด้วยไฟเบอร์เลเซอร์ การใช้ไนโตรเจนกับสแตนเลสและอะลูมิเนียมเป็นตัวขับเคลื่อนหลัก สแตนเลสหนาที่ใช้แรงดันสูงอาจใช้จ่ายค่าก๊าซต่อปีมากกว่าค่าไฟฟ้าของเครื่อง การใช้ออกซิเจนกับเหล็กกล้าคาร์บอนถูกกว่ามาก แต่เมื่อสินค้าที่ผลิตมีสแตนเลสหรืออะลูมิเนียม ซึ่งต้องใช้ขอบที่เงาและไม่เกิดออกไซด์ด้วยไนโตรเจนที่มีความบริสุทธิ์สูงและแรงดันสูง การจัดหาก๊าซจึงกลายเป็นการตัดสินใจเชิงกลยุทธ์ ไม่ใช่แค่ค่าสาธารณูปโภค
คู่มือนี้เป็นศูนย์รวมข้อมูลสำหรับการตัดสินใจนั้น: ก๊าซชนิดใดเหมาะกับวัสดุใด เมื่อใดควรใช้ถังหรือของเหลว bulk เทียบกับการผลิตไนโตรเจนในสถานที่ (On-site) การผลิตไนโตรเจนด้วยระบบ PSAวิธีกำหนดขนาดความบริสุทธิ์และอัตราการไหล และการคำนวณระยะเวลาคืนทุนเป็นอย่างไร
ประเด็นสำคัญ:
• เหล็กกล้าคาร์บอนตัดด้วยออกซิเจน ส่วนสแตนเลสและอะลูมิเนียมต้องการไนโตรเจนความบริสุทธิ์สูง
• ความบริสุทธิ์ 99.9% เป็นมาตรฐานสำหรับการตัดสแตนเลสและอะลูมิเนียมด้วยไฟเบอร์เลเซอร์
• ถังเหมาะกับปริมาณการใช้ต่ำ โรงงานที่ผลิตหลายกะเปลี่ยนไปใช้ระบบ PSA ในสถานที่
• กำหนดอัตราการไหลของเครื่องผลิตให้ตรงกับความต้องการตัดสูงสุด ไม่ใช่ค่าเฉลี่ยการใช้
• หลังจากคืนทุนแล้ว ต้นทุนการเดินเครื่องจะลดลงเหลือเพียงค่าอากาศอัดและค่าการเปลี่ยนไส้กรองรายเดือน
ก๊าซชนิดใดสำหรับวัสดุใด
| วัสดุ | ก๊าซช่วยตัด | เหตุผล | ลักษณะต้นทุน |
|---|---|---|---|
| เหล็กกล้าคาร์บอน | ออกซิเจน | ปฏิกิริยาคายความร้อนช่วยเพิ่มพลังงานตัด จำเป็นสำหรับแผ่นหนา | ต่ำ |
| สแตนเลส | ไนโตรเจน (ความบริสุทธิ์สูง) | ขอบเงาและไม่เกิดออกไซด์ บรรยากาศเฉื่อยป้องกันการเปลี่ยนสี | อัตราการไหลและแรงดันของก๊าซเพิ่มขึ้นตามความหนา |
| อะลูมิเนียม | ไนโตรเจน (ความบริสุทธิ์สูง) | ขอบไม่เกิดออกไซด์ ป้องกันคราบสกปรกที่อากาศจะทิ้งไว้ | สูง |
| ชุบสังกะสี / คาร์บอนบาง | ออกซิเจนหรือไนโตรเจนตามข้อกำหนดขอบ | ข้อกำหนดการตกแต่งขอบเป็นตัวกำหนด ยอมรับการเกิดออกไซด์ได้ในงานโครงสร้าง | ต่ำถึงปานกลาง |
กลยุทธ์การใช้ก๊าซขึ้นอยู่กับชนิดวัสดุที่ตัด โรงงานที่ตัดเฉพาะเหล็กกล้าคาร์บอนสามารถใช้ออกซิเจนได้อย่างประหยัด ส่วนโรงงานที่ตัดอุปกรณ์ครัวสแตนเลสหรือแผงอะลูมิเนียมจะใช้งบไนโตรเจนหมดเร็ว และนั่นคือจุดที่วิธีการจัดหามีความสำคัญที่สุด
ถัง ของเหลว bulk หรือการผลิตด้วยระบบ PSA ในสถานที่
เส้นทางการจัดหาสามแบบครอบคลุมแทบทุกโรงงาน แบบที่เหมาะสมขึ้นอยู่กับปริมาณ รูปแบบกะ และความเสี่ยงด้านการจัดหาที่รับได้:
- ถังแรงดันสูง: ไม่ต้องลงทุนเริ่มต้น เริ่มได้ทันที เหมาะกับการใช้ปริมาณต่ำหรือสำรอง ข้อเสีย: ค่าเช่า ค่าขนส่งสินค้า พื้นที่จัดเก็บ การจัดการถัง และข้อจำกัดของเรกูเลเตอร์ที่อาจตามความต้องการก๊าซช่วยตัดสูงสุดไม่ทันในงานชิ้นหนา
- ของเหลว bulk (dewar หรือถัง): ต้นทุนต่อหน่วยดีกว่าที่ปริมาณสูง แต่มีสัญญา ระบบตรวจวัดระยะไกล และการพึ่งพาผู้จัดส่งตามมา
- การผลิตด้วยระบบ PSA ในสถานที่: ผลิตไนโตรเจนจากอากาศอัดตามต้องการ ไม่มีการส่งมอบ ไม่มีถัง ไม่ต้องพึ่งพาผู้จัดส่ง เครื่องผลิตไนโตรเจนระบบ PSA สำหรับการตัดด้วยเลเซอร์ ที่ความบริสุทธิ์ 99.9% พร้อมอัตราการไหลปรับได้ 10–80 m³/h รองรับความต้องการก๊าซช่วยตัดของเครื่องไฟเบอร์เลเซอร์ตั้งแต่ 1000W ถึง 12000W
รายละเอียดข้อได้เปรียบเสียเปรียบอยู่ใน การเปรียบเทียบต้นทุนถังไนโตรเจนกับเครื่องผลิตไนโตรเจนและการเปลี่ยนผ่านการดำเนินงานอธิบายไว้ใน การเปลี่ยนจากถังและการจัดหาแบบ bulk มาเป็นการผลิตในสถานที่สำหรับงานเคลื่อนที่หรือหลายพื้นที่ การผลิตแบบพกพาเทียบกับการส่งมอบถัง เป็นการตัดสินใจแยกต่างหากที่มีเศรษฐศาสตร์ของตัวเอง
ระบบ PSA ทำงานอย่างไร และต้องการความบริสุทธิ์เท่าใดจริง
PSA (Pressure Swing Adsorption) ส่งอากาศอัดผ่านเบดตะแกรงโมเลกุลคาร์บอนที่ดูดซับออกซิเจนและปล่อยให้ไนโตรเจนผ่าน เบดสองชุดสลับระหว่างการดูดซับและการฟื้นฟู ทำให้ได้การจ่ายอย่างต่อเนื่องโดยไม่ต้องใช้สารเคมีสิ้นเปลือง สิ่งที่ตะแกรงทำ วิธีที่มันเสื่อมสภาพ และเมื่อใดควรเปลี่ยน อธิบายไว้ใน หลักการทำงานของตะแกรงโมเลกุลคาร์บอน.
เรื่องความบริสุทธิ์: 99.9% เป็นมาตรฐานการใช้งาน สำหรับการตัดสแตนเลสและอะลูมิเนียมด้วยไฟเบอร์เลเซอร์ ให้ขอบเงาและไม่เกิดออกไซด์ มีความบริสุทธิ์สูงกว่า (99.99%, 99.999%) สำหรับงานเฉพาะทาง แต่จะลดกำลังการผลิตของเครื่องที่ความสามารถคอมเพรสเซอร์เท่ากัน ความบริสุทธิ์และอัตราการไหลแลกเปลี่ยนกัน การกำหนดสมดุลนี้อย่างถูกต้องเป็นหัวใจของ การเลือกความบริสุทธิ์และอัตราการไหล.
การกำหนดขนาดเครื่องผลิตให้เหมาะกับเครื่องตัด
- อัตราการไหล: เครื่อง PSA ของ Xinhong ให้อัตราการไหล 10–80 m³/h ปรับได้แบบเรียลไทม์ให้ตรงกับความต้องการตัด รองรับเครื่องไฟเบอร์เลเซอร์ตั้งแต่ 1000W ถึง 12000W เครื่องที่สูงกว่า 12kW ต้องใช้การกำหนดค่าที่ใหญ่ขึ้น กำหนดขนาดตามการใช้ก๊าซช่วยตัดสูงสุดในงานสแตนเลสหนาปกติ ไม่ใช่ค่าเฉลี่ยรายปี
- แรงดัน: เครื่องรับอากาศอัดขาเข้า 0.6–0.8 MPa การปรับแรงดันอัตโนมัติพร้อมการปรับด้วยมือช่วยรักษาอัตราการไหลให้คงที่ในช่วงตัดสูงสุด ป้องกันแรงดันตกที่ทำให้คุณภาพขอบลดลง
- คุณภาพอากาศ: ขั้นกรองคู่พร้อมการแยกด้วยเมมเบรนกำจัดความชื้นและอนุภาคก่อนที่ไนโตรเจนจะไปถึงหัวตัด ก๊าซที่ปนเปื้อนเป็นสาเหตุของหลุมและการเกิดออกไซด์บนขอบตัด
- คอมเพรสเซอร์: ความต้องการของเครื่องผลิตขึ้นอยู่กับการตั้งอัตราการไหลของคุณ กำหนดสเปกคอมเพรสเซอร์อากาศตามการใช้ไนโตรเจน ไม่ใช่กลับกัน
ต้นทุนการเดินเครื่องและระยะเวลาคืนทุน
เมื่อติดตั้งเครื่องผลิตระบบ PSA แล้ว ต้นทุนที่เกิดซ้ำคือค่าไฟฟ้าที่คอมเพรสเซอร์อากาศเดิมใช้ และค่าเปลี่ยนไส้กรองรายเดือน โดยเบดตะแกรง PSA เองมักใช้งานได้ 5 ปีขึ้นไปภายใต้สภาวะปกติ เมื่อเทียบกับการจัดหาด้วยถัง (ค่าเช่า ค่าขนส่ง การจัดการ) ระยะเวลาคืนทุนโดยทั่วไปอยู่ที่ 6–12 เดือน สำหรับการดำเนินงานหลายกะ หลังจากนั้นต้นทุนก๊าซต่อชิ้นจะลดลงเหลือต้นทุนอากาศอัด รายละเอียดว่าเงินไปที่ใดและรายการใดเป็นตัวกำหนดระยะเวลาคืนทุน แจกแจงไว้ใน การแจกแจงต้นทุนเครื่องผลิตระบบ PSA.
รายการตรวจสอบการจัดหาไนโตรเจน
- โปรไฟล์การใช้: บันทึกการใช้ไนโตรเจนตลอดสัปดาห์ตัวแทน รวมถึงงานสแตนเลสสูงสุด
- ข้อกำหนดความบริสุทธิ์: 99.9% สำหรับการตัดสแตนเลส/อะลูมิเนียมมาตรฐาน ตรวจสอบก่อนกำหนดสูงเกินไป
- อัตราการไหลสูงสุด: กำหนดขนาดสำหรับงานตัดด้วยไนโตรเจนหนาปกติ บวกเผื่อ 20–30%
- ความสามารถคอมเพรสเซอร์: จับคู่แรงดันขาเข้า (ระดับ 0.6–0.8 MPa) และปริมาณอากาศจ่ายกับความต้องการของเครื่องผลิต
- การกรอง: ยืนยันการกรองสองขั้นและการแยกด้วยเมมเบรนเพื่อให้ได้ไนโตรเจนแห้งและปลอดอนุภาค
- เสียงและพื้นที่ติดตั้ง: การติดตั้งแบบตั้งพื้นขนาดกะทัดรัด (เครื่องของ Xinhong ทำงานต่ำกว่า 75dB) แทนห้องเครื่องเฉพาะ
- รูปแบบบริการ: ความพร้อมของไส้กรองในท้องถิ่น การสนับสนุนการเปลี่ยนตะแกรงในระยะยาว
หัวข้อเชิงลึกที่เกี่ยวข้อง
- การผลิตไนโตรเจนในสถานที่: การเปลี่ยนจากถังและการจัดหาแบบ bulk
- ไนโตรเจนความบริสุทธิ์สูง: การเลือกความบริสุทธิ์และอัตราการไหลสำหรับการตัดด้วยเลเซอร์
- ตะแกรงโมเลกุลคาร์บอน: หลักการทำงานและเมื่อใดควรเปลี่ยน
- การแจกแจงต้นทุนเครื่องผลิตไนโตรเจนระบบ PSA
- เมื่อใดเครื่องผลิตไนโตรเจนแบบพกพาดีกว่าการส่งมอบถัง
การเปรียบเทียบที่เกี่ยวข้อง
อุปกรณ์ก๊าซ
- เครื่องผลิตไนโตรเจนระบบ PSA สำหรับการตัดด้วยเลเซอร์ – ความบริสุทธิ์ 99.9% 10–80 m³/h สำหรับเครื่อง 1000W–12000W
ยังซื้อไนโตรเจนเป็นถังอยู่หรือไม่?
ส่งข้อมูลกำลังไฟเลเซอร์ ส่วนผสมวัสดุ และปริมาณการใช้ไนโตรเจนรายสัปดาห์ของคุณมาให้เรา เราจะกำหนดขนาดระบบผลิตไนโตรเจนแบบ PSA และแสดงการคำนวณระยะเวลาคืนทุนตามการใช้งานจริงของคุณ
ขอใบประเมินการจัดหาไนโตรเจน