
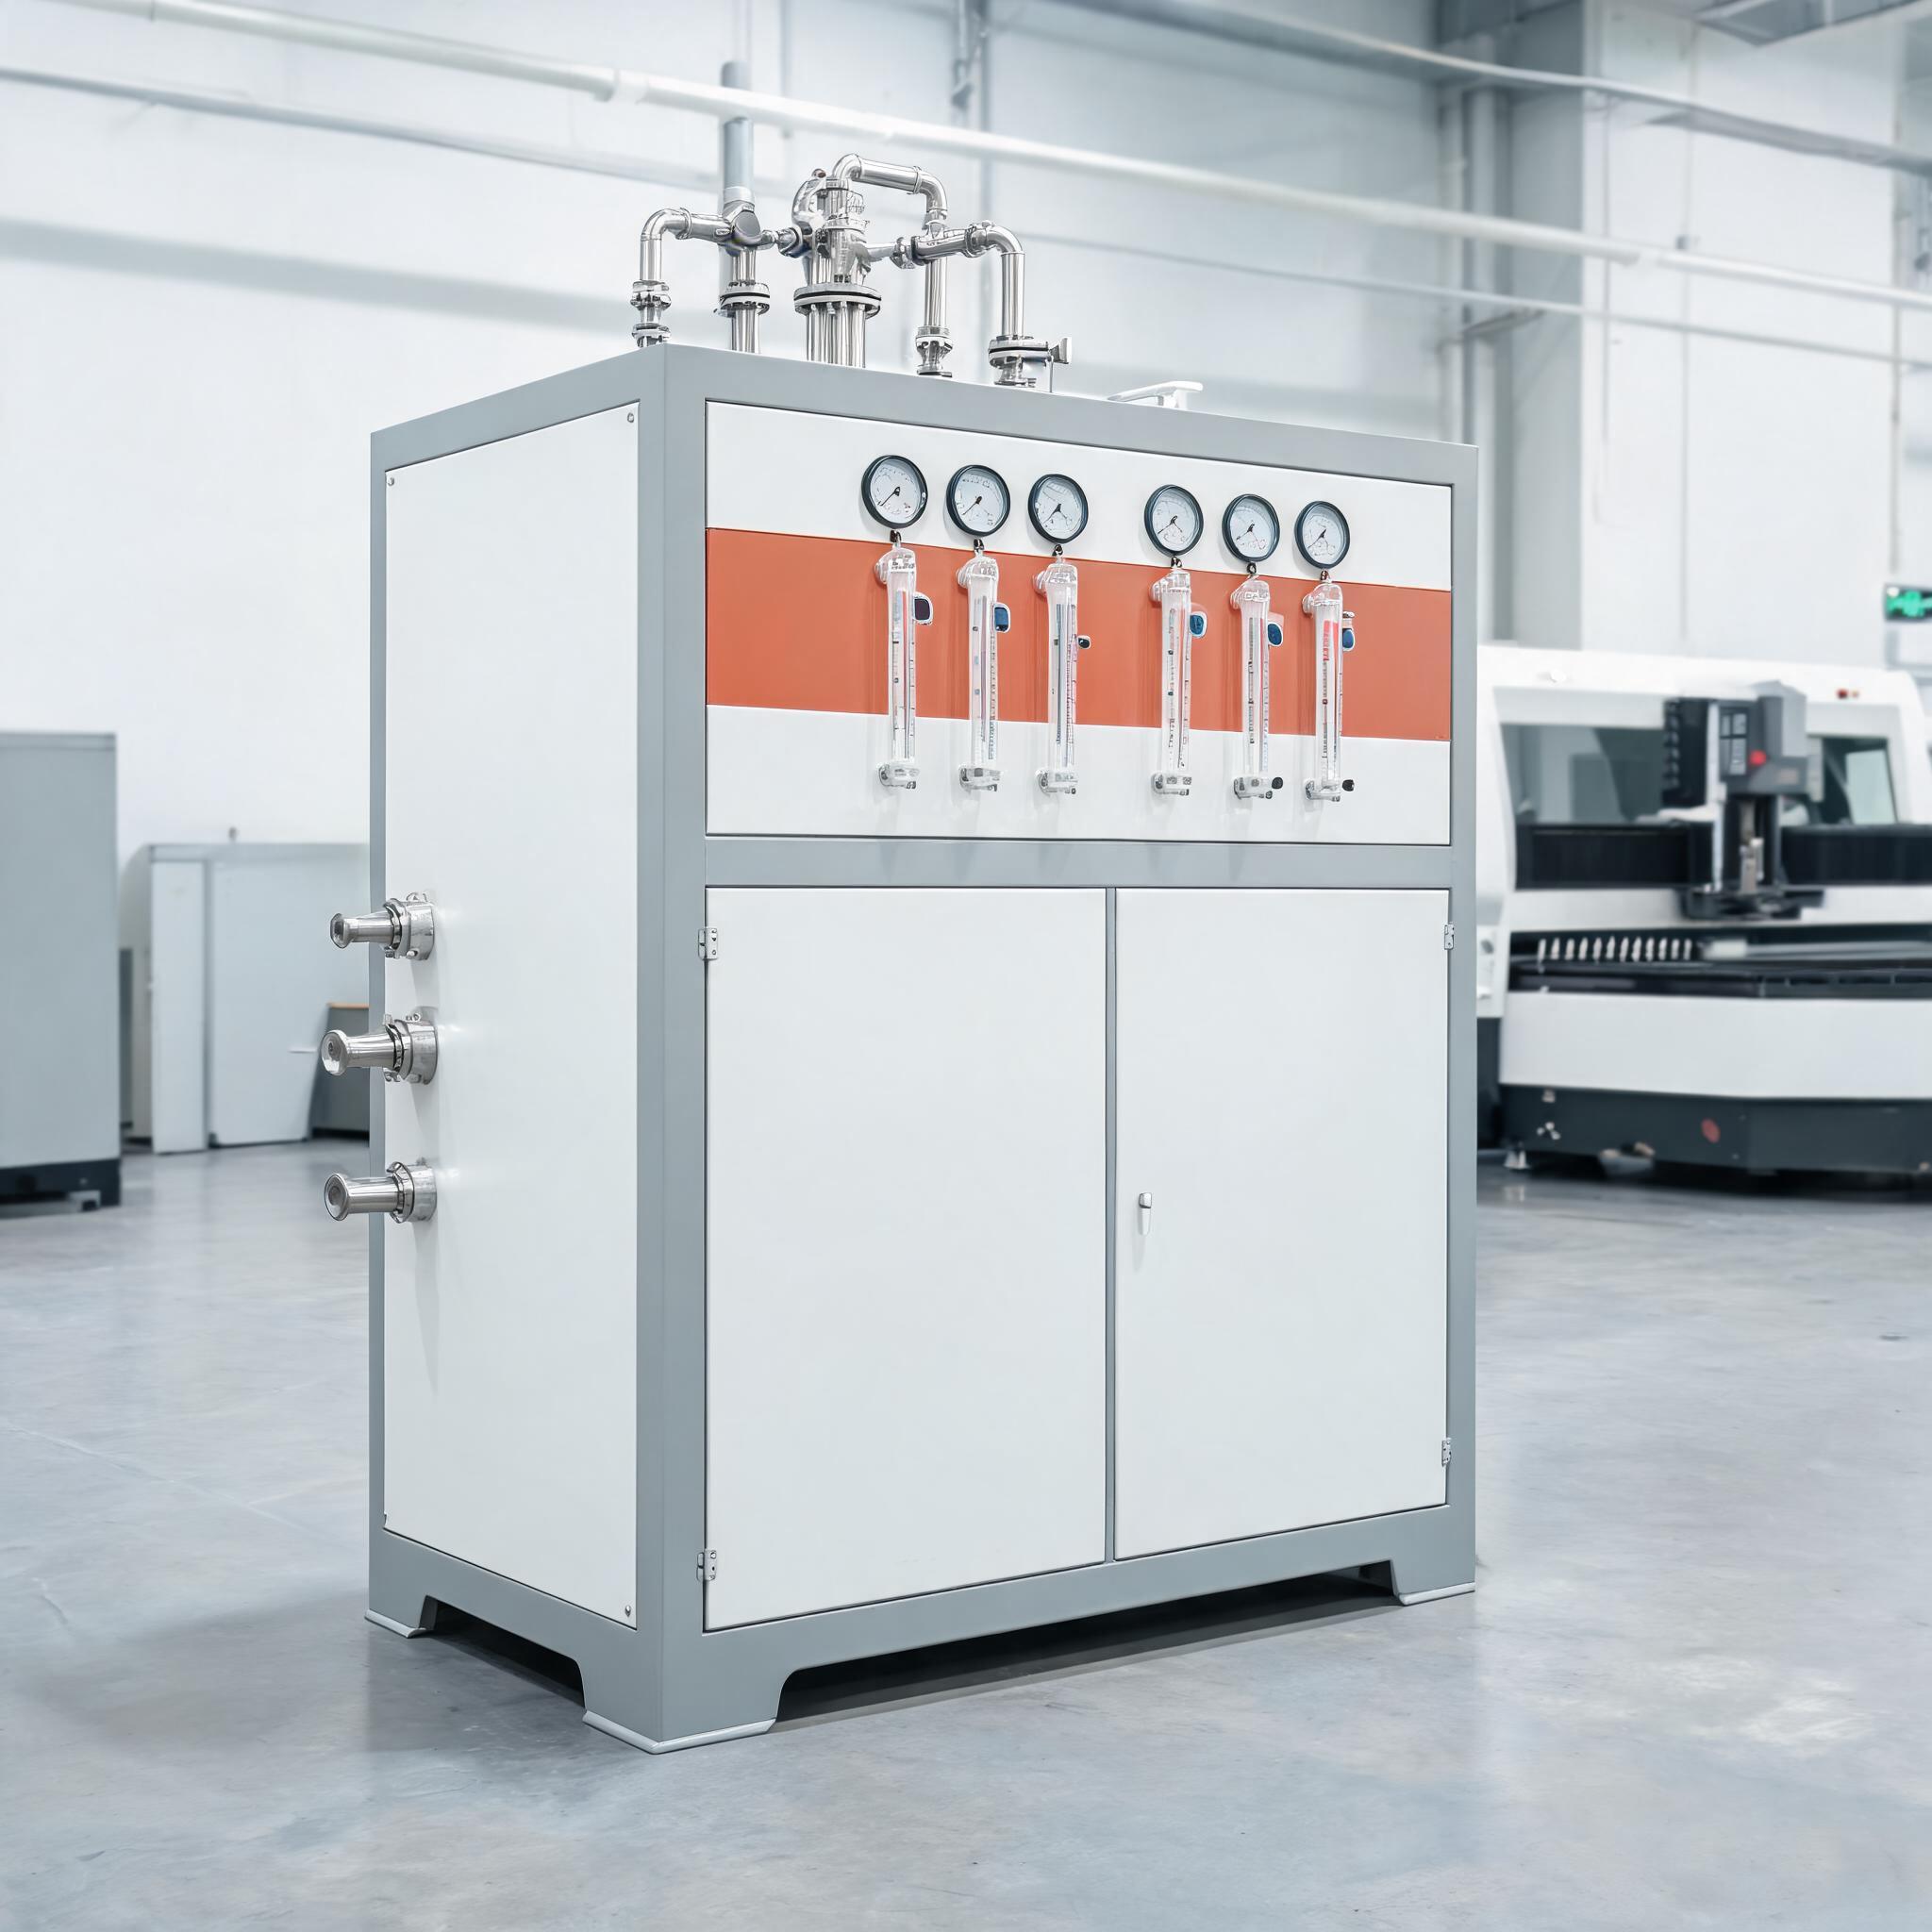
Fiber lazer kesim için yardımcı gaz ve PSA azot üretimine dair kapsamlı rehber: hangi gaz hangi malzemeye uygundur, tüpler yerine yerinde üretim, saflık ve debi nasıl boyutlandırılır ve çok vardiyalı atölyeler için 6-12 aylık geri ödeme hesabı.
Satın Alma Rehberi · Yardımcı Gaz ve Azot Üretimi
Kimsenin Bütçelemediği Yardımcı Gaz Faturası
Alıcılar lazer gücünü, tabla boyutunu ve fiyatı karşılaştırır; ardından yardımcı gazın fiber lazer kesimindeki en büyük tekrarlayan maliyetlerden biri olduğunu keşfeder. Paslanmaz çelik ve alüminyumda azot tüketimi ana etkendir: yüksek basınçta kalın paslanmaz, yılda makinenin elektrik maliyetinden daha fazla gaz harcaması tüketebilir. Karbon çelikte oksijen çok daha ucuzdur, ancak karışımınız paslanmaz veya alüminyum içerdiğinde-parlak, oksitsiz kenarlar için yüksek saflıkta, yüksek basınçlı azot gerekir-gaz tedariki artık bir yan hizmet kalemi değil, stratejik bir karar haline gelir.
Bu rehber, bu karar için merkezdir: hangi gaz hangi malzemeye uygundur, silindirler veya dökme sıvı ne zaman mantıklıdır, sahada PSA azot üretimi, saflık ve akış nasıl boyutlandırılır ve geri ödeme hesabı nasıl görünür.
Önemli Noktalar:
• Karbon çelik oksijenle kesilir; paslanmaz ve alüminyum yüksek saflıkta azot gerektirir
• Paslanmaz ve alüminyumun fiber lazer kesiminde %99,9 saflık standarttır
• Silindirler düşük hacim için uygundur; çok vardiyalı atölyeler sahada PSA üretimine geçer
• Jeneratör akışını ortalama tüketime değil, en yüksek kesim talebine göre eşleştirin
• Geri ödemeden sonra işletme maliyeti basınçlı hava ve aylık filtre değişimlerine düşer
Hangi Malzeme İçin Hangi Gaz
| Malzeme | Yardımcı Gaz | Neden | Maliyet Profili |
|---|---|---|---|
| Karbon çelik | Oksijen | Ekzotermik reaksiyon kesim enerjisi ekler; kalın plakada gereklidir | Düşük |
| Paslanmaz çelik | Azot (yüksek saflık) | Parlak, oksitsiz kenar; inert atmosfer renk değişimini önler | Yüksek-gaz akışı ve basıncı kalınlıkla birlikte artar |
| Alüminyum | Azot (yüksek saflık) | Oksitsiz kenarlar; havanın bırakacağı yapışkan cürufu önler | Yüksek |
| Galvanizli / ince karbon | Kenar gereksinimine göre oksijen veya azot | Kenar bitiş gereksinimleri belirler; yapısal işlerde oksidasyon kabul edilebilir | Düşük ila orta |
Gaz stratejisi malzeme karışımınızı takip eder. Yalnızca karbon çelik işleyen bir atölye oksijenle ekonomik çalışabilir. Paslanmaz mutfak ekipmanları veya alüminyum paneller kesen bir atölye azot bütçesini hızla tüketir-ve tedarik yönteminin en çok önem kazandığı yer burasıdır.
Silindirler, Dökme Sıvı veya Sahada PSA Üretimi
Üç tedarik yolu neredeyse her atölyeyi kapsar. Doğru olanı hacme, vardiya düzenine ve tolere edebileceğiniz tedarik riskine bağlıdır:
- Yüksek basınçlı silindirler: sıfır sermaye, hemen başlangıç. Düşük hacimli veya yedek kullanım için uygundur. Dezavantajlar: kira ücretleri, teslimat lojistiği, depolama alanı, silindir taşıma ve kalın kesitlerde en yüksek yardımcı gaz talebinin gerisinde kalabilen regülatör sınırları.
- Dökme sıvı (dewar veya tank): yüksek hacimde daha iyi birim maliyet, ancak sözleşmeler, telemetri ve tedarikçiye bağımlılık beraberinde gelir.
- Sahada PSA üretimi: basınçlı havadan talebe göre azot üretir-teslimat yok, silindir yok, tedarikçiye bağımlılık yok. %99,9 saflıkta ve 10–80 m³/saat ayarlanabilir akışa sahip bir lazer kesim için PSA azot jeneratörü , 1000W ile 12000W arasındaki fiber lazer makinelerinin yardımcı gaz talebini karşılar.
Ayrıntılı ödünleşimler azot silindirleri ile azot jeneratörü maliyet karşılaştırmasıiçinde ve operasyonel geçiş silindir ve dökme tedarikin sahada üretimle değiştirilmesiiçinde ele alınmıştır. Mobil veya çok sahalı işler için, portatif üretim ile silindir teslimatı kendi ekonomisine sahip ayrı bir karardır.
PSA Nasıl Çalışır-ve Gerçekte Hangi Saflığa İhtiyacınız Var
PSA (Basınç Salınımlı Adsorpsiyon), basınçlı havayı oksijeni adsorbe eden ve azotun geçmesine izin veren karbon moleküler elek yataklarından geçirir. İki yatak, adsorpsiyon ve rejenerasyon arasında dönüşümlü çalışarak tüketilebilir kimyasal olmadan sürekli bir tedarik üretir. Eleğin ne yaptığı, nasıl bozulduğu ve ne zaman değiştirileceği karbon moleküler elekler nasıl çalışır.
Saflık konusunda: %99,9 çalışma standardıdır paslanmaz çelik ve alüminyumun fiber lazer kesimi için parlak, oksitsiz kenarlar üretir. Daha yüksek saflıklar (%99,99, %99,999) özel işler için mevcuttur, ancak aynı kompresör kapasitesinde jeneratör çıkışını azaltır-saflık ve akış birbirine karşı ödünleşir. Bu dengeyi doğru boyutlandırmak, saflık ve akış seçimi.
Jeneratörü Kesim Makinenize Göre Boyutlandırma
- Akış: Xinhong'un PSA ünitesi 10–80 m³/saat sunar ve kesim talebine uyacak şekilde gerçek zamanlı ayarlanabilir-1000W ile 12000W arasındaki fiber lazerlerin talebini karşılar. 12kW üzeri makineler daha büyük bir konfigürasyon gerektirir; yıllık ortalamaya değil, en kalın düzenli paslanmaz işinizdeki en yüksek yardımcı gaz tüketimine göre boyutlandırın.
- Basınç: ünite 0,6–0,8 MPa basınçlı hava girişi alır; manuel geçersiz kılma ile otomatik basınç düzenlemesi, en yüksek kesim çevrimleri sırasında akışı sabit tutarak kenar kalitesini bozan basınç düşüşlerini önler.
- Hava kalitesi: çift filtrasyon kademesi artı membran ayırma, azot kesim kafasına ulaşmadan önce nemi ve partikülleri uzaklaştırır-kirli gaz, kesim kenarlarında çukurlaşma ve oksidasyona neden olan şeydir.
- Kompresör: jeneratörün talebi akış ayarınıza bağlıdır; hava kompresörünü azot tüketiminize göre belirtin, tersi değil.
İşletme Maliyeti ve Geri Ödeme
Bir PSA jeneratörü kurulduktan sonra, tekrarlayan maliyetler mevcut hava kompresörünüzün kullandığı elektrik ve aylık filtre kartuşu değişimidir-PSA elek yatakları normal koşullarda tipik olarak 5+ yıl hizmet eder. Silindir tedarikine (kira, teslimat, taşıma) karşı tipik geri ödeme, 6–12 ay çok vardiyalı operasyonlar için gerçekleşir ve sonrasında parça başına gaz maliyeti basınçlı hava maliyetine düşer. Paranın tam olarak nereye gittiği ve geri ödeme süresini hangi kalemlerin belirlediği, PSA jeneratörü maliyet dökümü.
Azot Tedarik Kontrol Listesi
- Tüketim profili: temsili bir hafta boyunca, en yüksek paslanmaz işler dahil olmak üzere azot kullanımını kaydedin
- Saflık gereksinimi: standart paslanmaz/alüminyum kesim için %99,9; aşırı belirtmeden önce doğrulayın
- En yüksek akış: en kalın düzenli azotla kesilen iş için boyutlandırın, artı %20–30 pay
- Kompresör kapasitesi: giriş basıncını (0,6–0,8 MPa sınıfı) ve hava debisini jeneratör talebiyle eşleştirin
- Filtrasyon: kuru, partikülsüz azot için çift kademeli filtrasyon ve membran ayırmayı doğrulayın
- Gürültü ve ayak izi: özel bir mekanik oda yerine kompakt zemin yanı kurulum (Xinhong'un ünitesi 75dB altında çalışır)
- Servis modeli: filtre kartuşu yerel olarak temin edilebilir; elek değişimi uzun vadeli desteklenir
İlgili Derinlemesine Konular
- Sahada azot üretimi: silindir ve dökme tedarikin değiştirilmesi
- Yüksek saflıkta azot: lazer kesim için saflık ve akış seçimi
- Karbon moleküler elek: nasıl çalışır ve ne zaman değiştirilir
- PSA azot jeneratörü maliyet dökümü
- Portatif azot jeneratörü ne zaman silindir teslimatından üstündür
İlgili Karşılaştırma
Gaz Ekipmanı
- Lazer kesim için PSA azot jeneratörü – %99,9 saflık, 10–80 m³/saat, 1000W–12000W makineler için
Hâlâ Azotu Silindirle mi Alıyorsunuz?
Lazer gücünüzü, malzeme karışımınızı ve haftalık azot tüketiminizi bize iletin. Bir PSA gaz üretim sistemini boyutlandıralım ve gerçek kullanımınıza göre geri ödeme hesabını size gösterelim.
Azot Tedarik Değerlendirmesi Talep Edin