
Silindir veya dewar azotu için ödeme yapan çoğu fiber lazer atölyesi sonunda yerinde PSA üretimini değerlendirir. Bu makale, iki tedarik modu arasında maliyet yapısı, saflık ve akış kararlılığı, lojistik ve ölçeklenebilirliği karşılaştırır ve silindir teslimatının hâlâ mantıklı olduğu çalışma profillerini belirler.
Paslanmaz çelik veya alüminyumu fiber lazerde kesiyorsanız, azot muhtemelen en büyük sarf malzemesi giderlerinizden biridir — genellikle makine ödemesinin hemen ardından gelir. Çoğu atölye teslim edilen gazla başlar: raflarda demetlenmiş yüksek basınçlı silindirler veya kiralama sözleşmesiyle bir sıvı dewar. Bu, düşük hacimde sorunsuz çalışır. Ancak kesim saatleri biriktikçe teslim modeli pahalı görünmeye başlar ve soru, yerinde bir PSA azot jeneratörü sisteminin kendini amorti edip etmediğine dönüşür.
Bu makale, karşılaştırmayı bir üretim yöneticisinin yapması gerektiği gibi ele alır: maliyet yapısı, saflık ve akış kararlılığı, lojistik ve ölçeklenebilirlik. Sonunda dürüst karşı görüşle biter — silindirlerin hâlâ doğru cevap olduğu durumlar.
Fiber Lazer Kesimde Azot Neden Önemlidir
Azot, temiz ve oksitsiz kesim kenarları gerektiğinde yardımcı gaz olarak görev yapar — tipik olarak kaynak veya son işlem gerektirmeyen paslanmaz çelik, alüminyum ve galvanizli malzemede. Azot jeti, erimiş malzemeyi kesim aralığından dışarı üfler ve kesim bölgesini oksijenden korur; hava veya oksijenle keserken oluşan koyu oksit tabakasını önleyen de budur.
Bu işlevden iki gereklilik doğar:
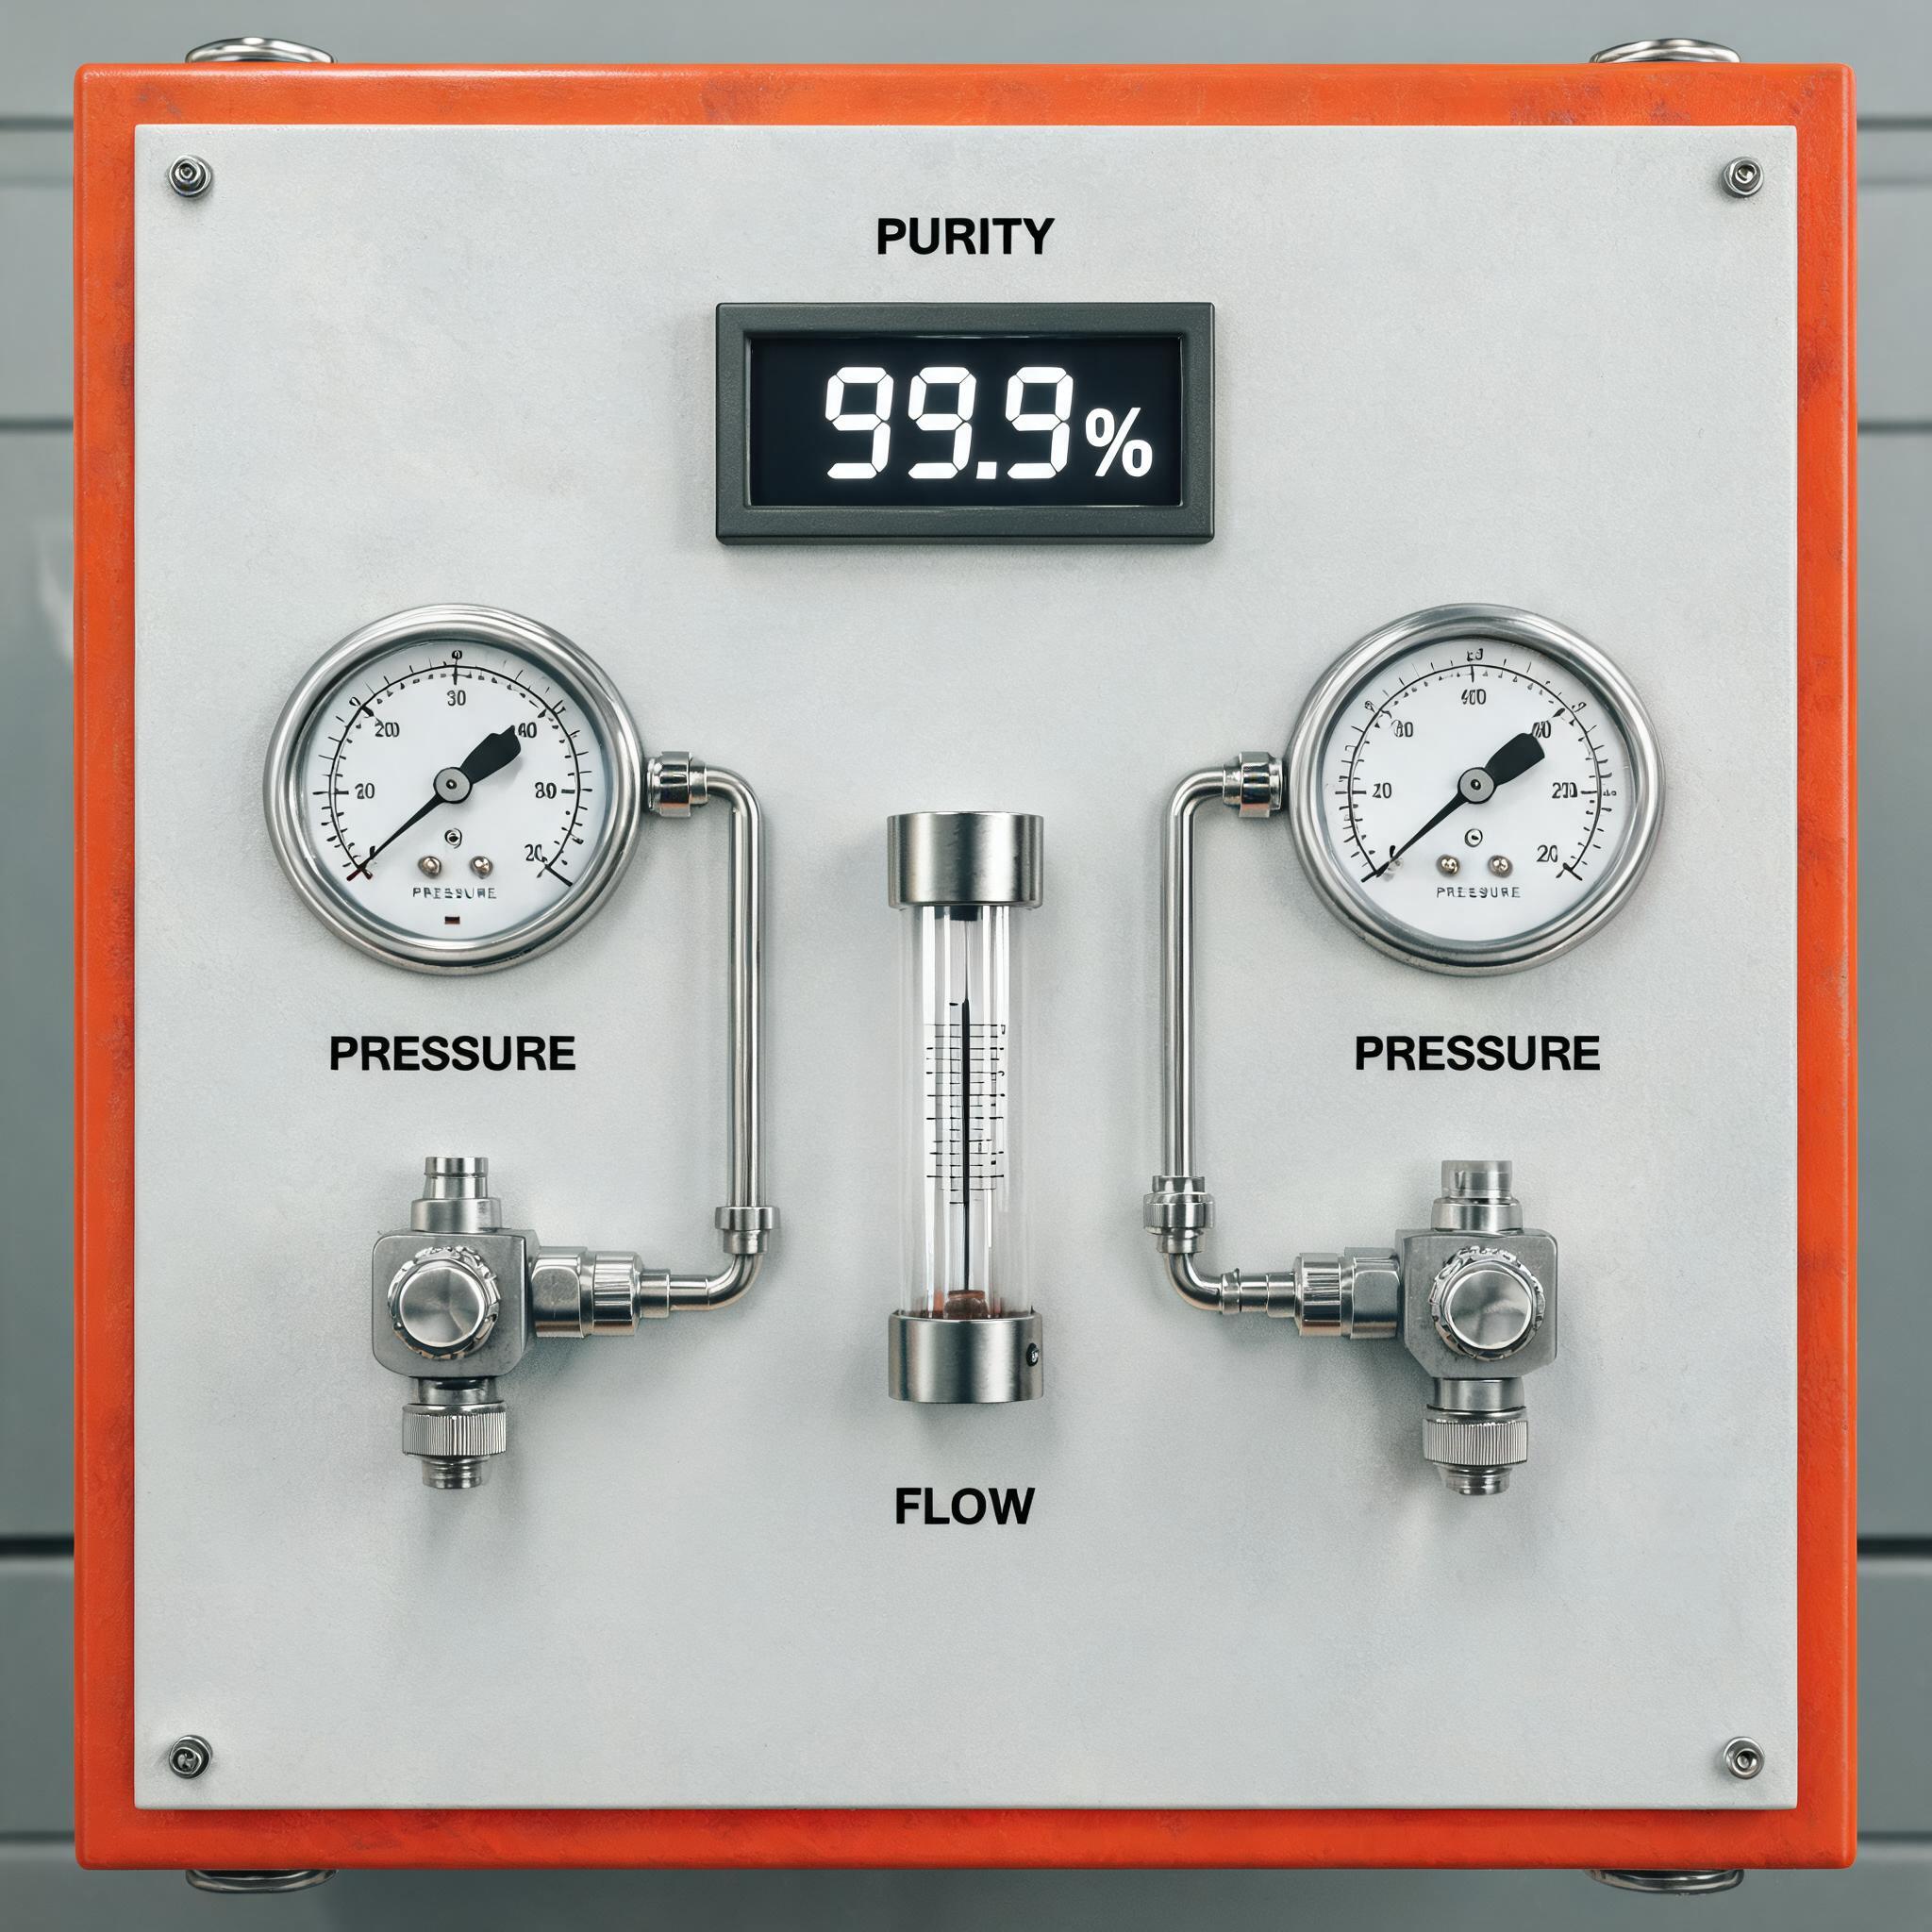
- Saflık. Yardımcı gazdaki oksijen kirlenmesi, kesim kenarında renk değişimi ve oksit oluşumuna neden olur. Lazer kesim genellikle yaklaşık %99,9 veya daha yüksek saflıkta azot gerektirir ve daha kalın paslanmaz bölümler daha sıkı toleranslardan fayda görür.
- Basınç ve akış kararlılığı. Kesim kafası tutarlı basınca ihtiyaç duyar (birçok uygulama için yaygın olarak 0,6–0,8 MPa aralığında, bazı makinelerde kalın plaka için daha yüksek). İş ortasında basınç düşüşü — tam da bir silindir bankası boşalırken olan — kenar kalitesinde tutarsızlığa ve hurda parçalara yol açar.
Bu iki gerekliliği aklınızda tutun, çünkü tedarik modları arasındaki farklar en net şekilde burada ortaya çıkar.
Silindir ve Dewar Tedariki Nasıl İşler — ve Maliyeti Nedir
Teslim edilen azot üç yaygın formatta gelir:
- Tekli yüksek basınçlı silindirler (yaklaşık 200–300 bar dolum basıncı, her biri birkaç metreküp gaz). Çok düşük tüketim için uygundur, ancak metreküp başına prim ödersiniz.
- Silindir manifoldları/paketleri — otomatik değişimle birbirine bağlanmış silindir demetleri. Daha iyi akış sürekliliği, ancak her silindir kendi dolum ücretini taşır.
- Sıvı dewar ve mikro dökme tanklar — silindirlerden metreküp başına daha ekonomik, ancak kiralama ücretleri ve buharlaşma kayıpları getirir; çünkü sıvı azot kesim yapmasanız bile sürekli buharlaşır.
Buradaki maliyet yapısının, alıcıların sıklıkla hafife aldığı birkaç katmanı vardır:
- Gaz emtia maliyeti. Metreküp başına fiyat; tekli silindirlerde en yüksek, dökme sıvıda en düşüktür — ancak kendi azotunuzu havadan ayırma maliyetine asla yaklaşmaz.
- Teslimat ve yakıt ek ücretleri. Her teslimatta tahsil edilir ve yakıt fiyatları ile mesafeyle birlikte artar.
- Kiralama/tehlikeli madde ücretleri. Aylık silindir veya dewar kirası, ayrı kalemler olarak görünen elleçleme ücretleri.
- Buharlaşma ve kalıntı kayıpları. Sıvı hesapları buharlaşma nedeniyle ürün kaybeder; silindir iadelerinde genellikle ödediğiniz ama kullanamadığınız kalıntı gaz kalır.
- İdari ek yük. Sipariş verme, teslim alma, faturaları mutabakat ve iade lojistiğini yönetme gibi işler emek saatleri tüketir.
Tek tek bakıldığında bu kalemler küçük görünür. Üst üste yığıldığında, metreküp başına teslim edilen gaz fiyatı, yerinde azot üretme maliyetinin katları olabilir — ki bu, üretimin tüm ekonomik argümanıdır. Jeneratör tarafındaki defteri ayrıntılı olarak şu makalemizde ele alıyoruz: PSA azot jeneratörü maliyet dökümü.
Yerinde PSA Üretimi Nasıl Çalışır
Basınç Salınımlı Adsorpsiyon (PSA) jeneratörü, atölyenizin muhtemelen zaten ürettiği sıkıştırılmış havayı alır, oksijen, nem ve CO2'yi adsorbe eden karbon moleküler elek kolonlarından geçirir ve sürekli azot sağlar. Kolonlar adsorpsiyon ve rejenerasyon arasında dönüşümlü çalışır; kompresör beslediği sürece çıkış sabittir.
Lazer kesim için Xinhong PSA azot jeneratörü şu özelliklerle belirtilmiştir: %99,9 saflık, 10–80 m³/saat akışve 0,6–0,8 MPa çıkış basıncı, kompakt bir ayak izinde ve CE sertifikalı. Gaz ortam havasından üretildiği için sürekli girdi maliyeti esasen kompresörü çalıştıracak elektriktir — teslimat yok, kiralama yok, buharlaşma yok. Xinhong, şişelenmiş azotu ortadan kaldıran atölyeler için ürün sayfasında 6–12 aylık yatırım getirisi belirtmektedir; gerçek geri ödeme süreniz tüketime ve yerel gaz fiyatlandırmasına bağlıdır, bu nedenle bu aralığı her atölye için bir garanti değil, belirtilen rakam olarak değerlendirin.
Bu modelin teslim edilen gazı tamamen nasıl ikame ettiğine daha geniş bir bakış için şu makalemize bakın: silindir ve dökme tedarikinin yerini alan yerinde azot üretimi. Ve tam resim — yardımcı gaz seçimi, saflık, jeneratör boyutlandırma ve maliyet — için şu rehberimize bakın: lazer kesim atölyeleri için yardımcı gaz ve PSA azot üretimi rehberi.
Karşılaştırmalı İnceleme
Maliyet Yapısı
Silindirler ve dewarler saf işletme gideridir: metreküp başına sonsuza kadar ödersiniz, üstüne kontrolünüzde olmayan teslimat, kiralama ve ek ücretler eklenir. Bir PSA jeneratörü bunun çoğunu sabit bir sermaye yatırımına, elektriğe ve rutin bakıma (filtre elemanları, periyodik moleküler elek servisi) dönüştürür. Ne kadar çok keserseniz, metreküp başına azot maliyetiniz o kadar sabitlenir. Düşük tüketimde, metreküp başına sermaye maliyeti hâlâ teslim edilen fiyatı aşabilir — kararın hacminize bağlı olmasının nedeni tam da budur.
Saflık ve Akış Kararlılığı
Doğru bakımı yapılan bir PSA sistemi, belirtilen saflığını sürekli korur ve jeneratörün 0,6–0,8 MPa çıkış aralığı, silindir bankası boşalırken yaşadığınız basınç düşüşü olmadan tipik kesim gereksinimlerini karşılar. Silindir tedariki yüksek saflık sağlayabilir, ancak kararlılık değişim disiplinine ve manifold sağlığına bağlıdır; dewar sistemleri buharlaştırıcı kapasitesine bağlıdır ve bu, sürekli yüksek akışlı kesim sırasında yetersiz kalabilir. Herhangi bir PSA kurulumu için operasyonel bir not: jeneratörün üst akışında güvenilir, yeterli boyutta bir sıkıştırılmış hava beslemesine ihtiyacı vardır — moleküler eleği ve saflık spesifikasyonunu koruyan şey kuru, filtre edilmiş havadır.
Lojistik
Teslim edilen gaz, planlı teslimatlar, yükleme alanı, güvenli silindir depolama, elleçleme eğitimi ve vardiya ortasında tükenme operasyonel riski anlamına gelir — gece vardiyasında sabah 2'de manifoldu tüketen bir durum, sabah kamyonu gelene kadar lazeri durdurur. Yerinde üretim, tedarik zincirini denklemden çıkarır: kompresör çalıştığı sürece azot mevcuttur. Mobil ve taşınabilir azot jeneratörlerinin silindir teslimatını sıklıkla geçmesinin nedeni de budur — saha işleri, çok binalı atölyeler ve düzensiz teslimat erişimi olan sahalar için.
Ölçeklenebilirlik
Silindirlerde ölçekleme, daha fazla silindir, daha sık teslimat ve muhtemelen daha büyük bir tank anlamına gelir — her adım maliyet ve karmaşıklık ekler. PSA'da, üniteyi pik akış talebinize göre boyutlandırırsınız. Xinhong jeneratörünün 10–80 m³/saat aralığı, çok çeşitli lazer kesim görevlerini kapsar; boyutlandırmayı neyin belirlediği bir sonraki bölümde ele alınmıştır. Tüketim daha da artarsa, gaz tedarikçisiyle yeniden görüşmek yerine ek kapasite eklenebilir.
Jeneratör Boyutlandırmasını Ne Belirler
Bir PSA jeneratörünün boyutlandırılması, m³/saat cinsinden ölçülen akışa dayanır. Bu sayı şunlara göre belirlenir:
- Malzeme türü ve kalınlığı. Daha kalın paslanmaz, daha yüksek yardımcı gaz akışı gerektirir; azot tüketimi plaka kalınlığıyla dik bir şekilde artar.
- Kesim saatleri. Vardiya başına görev döngüsü — günde 8 saat azotla kesim yapan bir lazer, 2 saat kesenden çok daha fazla tüketir.
- Beslenen lazer sayısı. Toplam akış kapasite içinde kaldığı sürece tek bir jeneratör birden fazla kesim kafasını besleyebilir.
- Basınç gereksinimi. 0,6–0,8 MPa çıkış aralığı, kesim kafanızın gereken akıştaki talebiyle eşleşmelidir.
Pratik bir boyutlandırma egzersizi: en ağır ortak kalınlığınızda tüm lazerlerdeki eşzamanlı pik azot talebinizi toplayın, gelecekteki işler için marj ekleyin ve bunu, gereken saflıktaki jeneratör akış eğrisiyle eşleştirin. Yetersiz boyutlandırma, yük altında saflık düşüşü olarak kendini gösterir — tahminler yerine gerçek tüketim verileriyle çalışmanın bir başka nedeni.
Silindirlerin Hâlâ Mantıklı Olduğu Durumlar
Dürüst bir karşılaştırma şunu açıkça söylemelidir: bir jeneratör otomatik olarak doğru cevap değildir. Silindir veya dewar tedariki şu durumlarda makul seçim olmaya devam eder:
- Tüketim gerçekten düşüktür. Ara sıra paslanmaz kesen veya lazeri çoğu zaman hava ve oksijenle çalıştıran bir atölye, bir jeneratörü amorti edecek kadar azot tüketmeyebilir.
- Kullanım ara sıra veya proje bazlıdır. Kısa vadeli sözleşmeler, prototip çalışmaları veya mevsimsel üretim sermaye ekipmanını haklı çıkarmaz.
- Alan, güç veya kompresör kapasitesi kısıtlıdır. Bir PSA sistemi zemin alanı ve güvenilir bir sıkıştırılmış hava beslemesi gerektirir; ikisine de sahip olmayan bir atölye, sadece üretimi desteklemek için ek yatırımla karşılaşabilir.
- Sermaye mevcut değildir veya başka yerde daha iyi kullanılabilir. Teslim edilen gaz sıfır sermaye gerektirir — bazen bu esneklik uzun vadeli tasarruflardan daha önemlidir.
Ayrım çizgisi tüketimdir. Aylık azot harcamanız ölçülü ve istikrarlıysa teslimat sözleşmesini koruyun. Silindir paketlerinin haftalık boşaldığını izliyorsanız veya dewar kiranız ve buharlaşma ücretleriniz tırmanmaya devam ediyorsa, rakamları çalıştırın — Xinhong jeneratöründeki belirtilen 6–12 aylık ROI, birçok atölyenin bu çizgiyi beklediğinden daha hızlı aşması nedeniyle vardır.
Sıkça Sorulan Sorular
Lazer kesim için azot hangi saflıkta olmalıdır?
Paslanmaz ve alüminyumda oksitsiz kesim genellikle %99,9 veya daha iyi saflık gerektirir. Daha düşük saflık, yardımcı gaz akışına oksijen sokarak kenar oksidasyonu ve renk değişimine yol açar. Xinhong PSA jeneratörü %99,9 saflıkla belirtilmiştir ve standart temiz kenarlı kesim uygulamalarını kapsar.
Bir fiber lazer gerçekte ne kadar azot tüketir?
Tüketim malzeme kalınlığına, nozul boyutuna ve kesim saatlerine bağlıdır — daha kalın plaka ve daha büyük nozullar akışı önemli ölçüde artırır. Tek bir sayı yoktur; pratik yaklaşım, mevcut teslim edilen gaz kullanımınızı bir ay boyunca takip etmektir; bu size hem boyutlandırma temelini hem de bir jeneratörü değerlendirmek için tasarruf ölçütünü verir.
Kesim için 0,6–0,8 MPa basınç yeterli midir?
Çok çeşitli paslanmaz ve alüminyum kesim işleri için evet — bu aralık, Xinhong jeneratörünün belirtilen uygulamaları için tipik yardımcı gaz gereksinimlerini kapsar. Bazı makine konfigürasyonlarında çok kalın plaka kesimi daha yüksek basınç gerektirir; bu, herhangi bir tedarik sistemi seçmeden önce özel lazeriniz için doğrulanması gereken bir spesifikasyondur.
Jeneratörün kendisi dışında neye ihtiyacı vardır?
Bir PSA jeneratörü, jeneratörün besleme talebi için yeterli kapasitede sıkıştırılmış hava beslemesine ve moleküler eleği korumak için hava işleme (kurutma ve filtreleme) ihtiyaç duyar. Elektrik bağlantısı ve zemin alanı kompakt ayak izi göz önüne alındığında ölçülüdür, ancak kompresör ve kurutucu toplam sistem maliyetinin ayrılmaz parçalarıdır ve herhangi bir ROI hesaplamasına dahil edilmelidir.
Xinhong CNC ile Makinenizi Seçin
Silindir-jeneratör kararı tüketim profilinize dayanır — ve bunu çözmenin en hızlı yolu gerçek rakamlarla çalışmaktır. Malzemelerinizi, tipik kalınlıklarınızı, kesim saatlerinizi ve mevcut azot düzeninizi Xinhong CNC'ye gönderin; bir PSA azot jeneratörünün görev döngünüze uyup uymadığını ve hangi boyutlandırmanın mantıklı olduğunu önerebiliriz. Başlamak için uygulama detaylarınızı teklif talebi formumuz aracılığıyla iletin.