
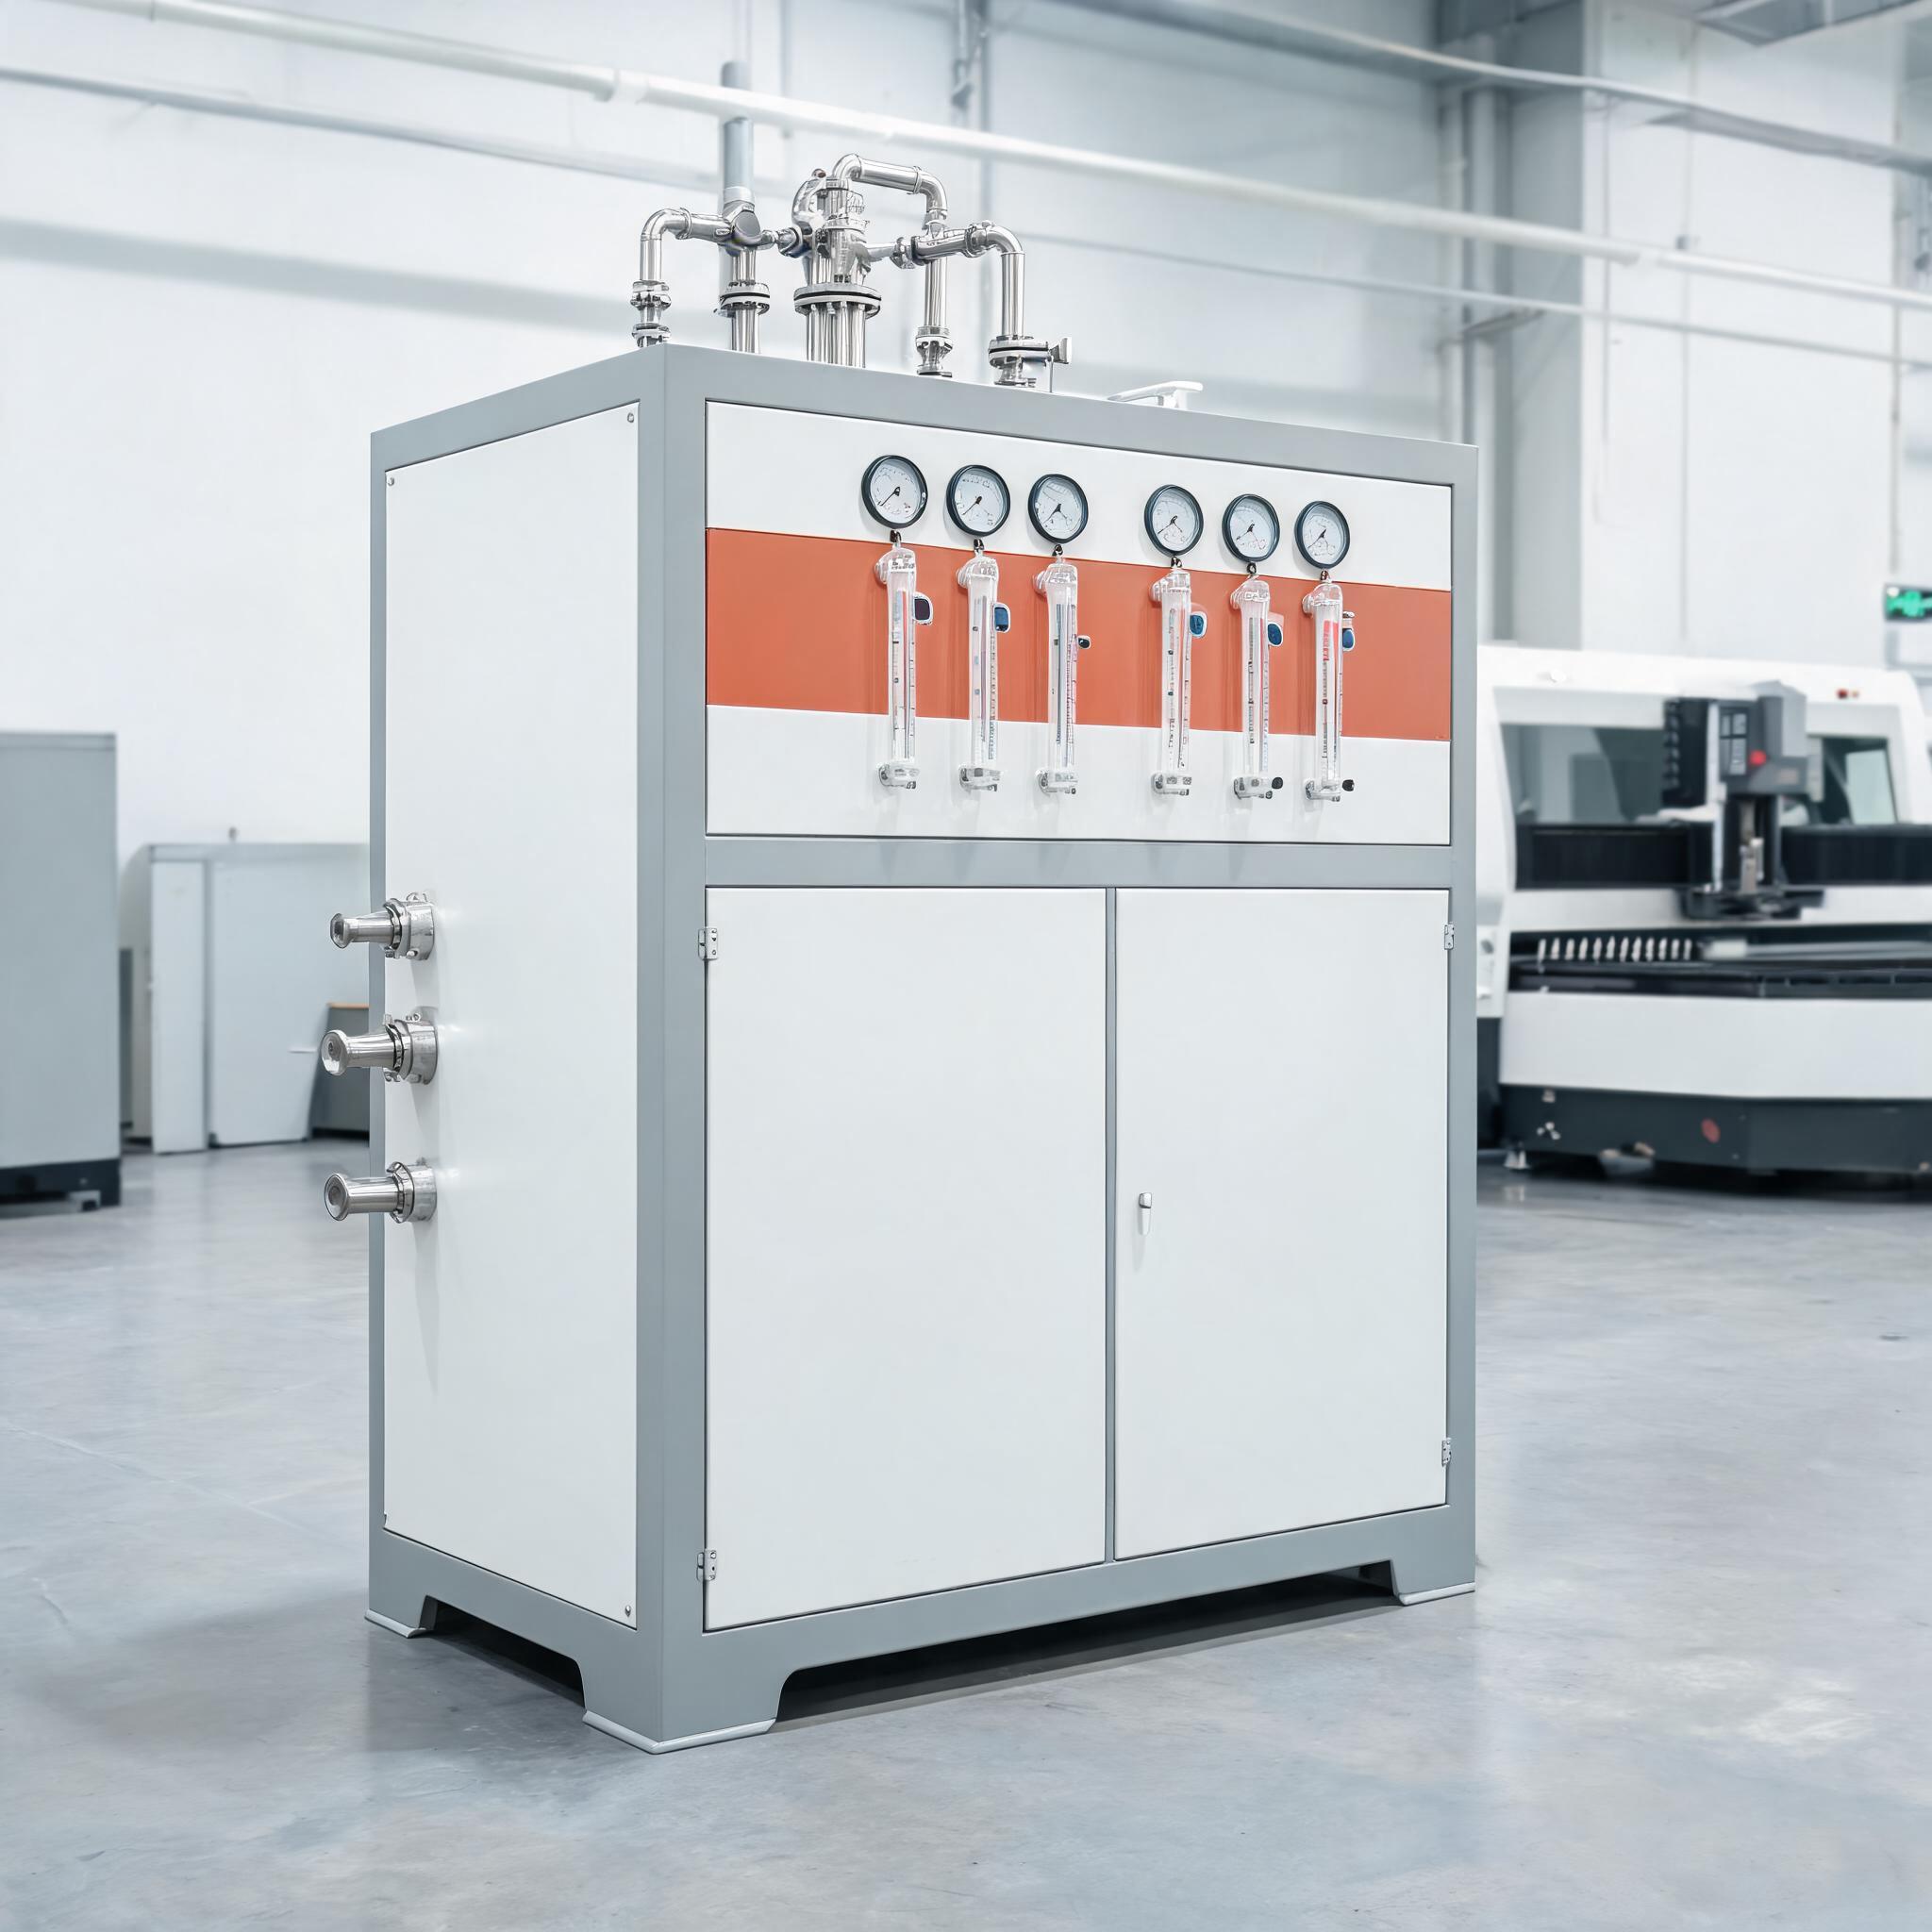
Hướng dẫn đầy đủ về khí hỗ trợ và tạo nitơ PSA cho cắt laser sợi quang: loại khí nào phù hợp với vật liệu nào, bình khí so với tạo tại chỗ, cách tính toán độ tinh khiết và lưu lượng, và bài toán hoàn vốn 6-12 tháng cho các xưởng làm nhiều ca.
Hướng dẫn mua hàng · Khí hỗ trợ & Tạo nitơ
Hóa đơn khí hỗ trợ không ai dự trù
Người mua thường so sánh công suất laser, kích thước bàn cắt và giá — rồi mới phát hiện ra rằng khí hỗ trợ là một trong những chi phí định kỳ lớn nhất trong cắt laser sợi quang. Tiêu thụ nitơ trên thép không gỉ và nhôm là yếu tố chính: thép không gỉ dày ở áp suất cao có thể tiêu tốn chi phí khí mỗi năm nhiều hơn cả tiền điện của máy. Oxy trên thép cacbon rẻ hơn nhiều, nhưng ngay khi hỗn hợp vật liệu của Quý khách bao gồm thép không gỉ hoặc nhôm — nơi cạnh cắt sáng, không bị oxy hóa đòi hỏi nitơ có độ tinh khiết cao, áp suất cao — thì nguồn cung cấp khí trở thành một quyết định chiến lược, chứ không chỉ là một dòng tiện ích.
Hướng dẫn này là trung tâm cho quyết định đó: loại khí nào phù hợp với vật liệu nào, khi nào nên dùng bình khí hoặc nitơ lỏng so với tạo nitơ tại chỗ bằng máy tạo nitơ PSA, cách xác định độ tinh khiết và lưu lượng, và bài toán hoàn vốn trông như thế nào.
Điểm chính:
• Thép cacbon cắt bằng oxy; thép không gỉ và nhôm cần nitơ độ tinh khiết cao
• Độ tinh khiết 99,9% là tiêu chuẩn cho cắt laser sợi quang trên thép không gỉ và nhôm
• Bình khí phù hợp với sản lượng thấp; xưởng làm nhiều ca chuyển sang tạo nitơ tại chỗ bằng PSA
• Chọn lưu lượng máy tạo khớp với nhu cầu cắt đỉnh điểm, không phải mức tiêu thụ trung bình
• Sau khi hoàn vốn, chi phí vận hành giảm xuống chỉ còn khí nén và thay bộ lọc hàng tháng
Khí nào cho vật liệu nào
| Vật liệu | Khí hỗ trợ | Lý do | Đặc điểm chi phí |
|---|---|---|---|
| Thép cacbon | Oxy | Phản ứng tỏa nhiệt tăng thêm năng lượng cắt; thiết yếu trên tấm dày | Thấp |
| Thép không gỉ | Nitơ (độ tinh khiết cao) | Cạnh cắt sáng, không bị oxy hóa; môi trường trơ ngăn ngừa đổi màu | Lưu lượng và áp suất khí cao đều tăng theo độ dày |
| Nhôm | Nitơ (độ tinh khiết cao) | Cạnh cắt không bị oxy hóa; ngăn ngừa xỉ bám dính mà không khí sẽ để lại | Cao |
| Thép mạ kẽm / thép cacbon mỏng | Oxy hoặc nitơ tùy theo yêu cầu cạnh cắt | Yêu cầu hoàn thiện cạnh cắt quyết định; chấp nhận oxy hóa với kết cấu | Thấp đến trung bình |
Chiến lược khí phụ thuộc vào hỗn hợp vật liệu của Quý khách. Xưởng chỉ cắt thép cacbon có thể vận hành kinh tế với oxy. Xưởng cắt thiết bị nhà bếp bằng thép không gỉ hoặc tấm nhôm sẽ nhanh chóng tiêu hao ngân sách nitơ — và đó là lúc phương thức cung cấp quan trọng nhất.
Bình khí, nitơ lỏng hay tạo nitơ tại chỗ bằng PSA
Ba phương thức cung cấp bao phủ hầu như mọi xưởng. Phương thức phù hợp phụ thuộc vào sản lượng, chế độ ca làm việc và mức độ rủi ro nguồn cung mà Quý khách có thể chấp nhận:
- Bình khí áp suất cao: không cần vốn đầu tư, khởi động ngay. Phù hợp với sử dụng sản lượng thấp hoặc dự phòng. Nhược điểm: phí thuê bình, logistics giao hàng, không gian lưu trữ, xử lý bình khí và giới hạn của bộ điều áp có thể không theo kịp nhu cầu khí hỗ trợ đỉnh điểm trên các mối cắt dày.
- Nitơ lỏng (dewar hoặc bồn chứa): đơn giá tốt hơn ở sản lượng cao, nhưng đi kèm hợp đồng, hệ thống đo từ xa và sự phụ thuộc vào nhà cung cấp.
- Tạo nitơ tại chỗ bằng PSA: sản xuất nitơ từ khí nén theo nhu cầu — không giao hàng, không bình khí, không phụ thuộc nhà cung cấp. Một máy tạo nitơ PSA cho cắt laser với độ tinh khiết 99,9% và lưu lượng điều chỉnh 10–80 m³/h đáp ứng nhu cầu khí hỗ trợ của các máy laser sợi quang từ 1000W đến 12000W.
Các đánh đổi chi tiết có trong so sánh chi phí bình nitơ so với máy tạo nitơ, và quá trình chuyển đổi vận hành được đề cập trong thay thế nguồn cung bình khí và nitơ lỏng bằng tạo nitơ tại chỗ. Đối với công việc di động hoặc nhiều địa điểm, tạo nitơ di động so với giao bình khí là một quyết định riêng với bài toán kinh tế riêng.
PSA hoạt động như thế nào — và độ tinh khiết Quý khách thực sự cần
PSA (Hấp phụ đảo áp suất) cho khí nén đi qua các lớp sàng phân tử cacbon, lớp này hấp phụ oxy và để nitơ đi qua. Hai lớp sàng luân phiên giữa hấp phụ và tái sinh, tạo nguồn cung liên tục mà không cần hóa chất tiêu hao. Sàng hoạt động ra sao, suy giảm thế nào và khi nào cần thay được đề cập trong cách sàng phân tử cacbon hoạt động.
Về độ tinh khiết: 99,9% là tiêu chuẩn làm việc cho cắt laser sợi quang trên thép không gỉ và nhôm, tạo cạnh cắt sáng, không bị oxy hóa. Độ tinh khiết cao hơn (99,99%, 99,999%) tồn tại cho công việc chuyên dụng, nhưng chúng làm giảm sản lượng máy tạo ở cùng công suất máy nén — độ tinh khiết và lưu lượng đánh đổi lẫn nhau. Cân bằng đúng sự đánh đổi này là cốt lõi của chọn độ tinh khiết và lưu lượng.
Chọn máy tạo phù hợp với máy cắt của Quý khách
- Lưu lượng: Máy PSA của Xinhong cung cấp 10–80 m³/h, điều chỉnh theo thời gian thực để khớp nhu cầu cắt — đáp ứng nhu cầu của laser sợi quang từ 1000W đến 12000W. Máy trên 12kW cần cấu hình lớn hơn; hãy chọn theo mức tiêu thụ khí hỗ trợ đỉnh điểm ở công việc thép không gỉ dày thường xuyên nhất, không phải mức trung bình năm.
- Áp suất: thiết bị nhận khí nén đầu vào 0,6–0,8 MPa; điều chỉnh áp suất tự động với ghi đè thủ công giữ lưu lượng ổn định trong các chu kỳ cắt đỉnh điểm, ngăn ngừa tụt áp làm giảm chất lượng cạnh cắt.
- Chất lượng khí: hai giai đoạn lọc cùng tách màng loại bỏ hơi ẩm và hạt trước khi nitơ đến đầu cắt — khí bị nhiễm bẩn chính là nguyên nhân gây rỗ và oxy hóa trên cạnh cắt.
- Máy nén khí: nhu cầu của máy tạo phụ thuộc vào cài đặt lưu lượng của Quý khách; hãy chọn máy nén khí theo mức tiêu thụ nitơ, không phải ngược lại.
Chi phí vận hành và hoàn vốn
Sau khi lắp đặt máy tạo PSA, chi phí định kỳ là điện năng máy nén khí hiện có của Quý khách sử dụng và thay hộp lọc hàng tháng — bản thân các lớp sàng PSA thường phục vụ trên 5 năm trong điều kiện bình thường. So với cung cấp bằng bình khí (thuê, giao hàng, xử lý), thời gian hoàn vốn điển hình là 6–12 tháng đối với vận hành nhiều ca, sau đó chi phí khí trên mỗi chi tiết giảm xuống chỉ còn chi phí khí nén. Tiền đi đâu chính xác, và dòng mục nào quyết định thời gian hoàn vốn, được phân tích trong phân tích chi phí máy tạo PSA.
Danh sách kiểm tra nguồn cung nitơ
- Hồ sơ tiêu thụ: ghi lại việc sử dụng nitơ trong một tuần đại diện, bao gồm các công việc thép không gỉ đỉnh điểm
- Yêu cầu độ tinh khiết: 99,9% cho cắt thép không gỉ/nhôm tiêu chuẩn; xác minh trước khi đặt quá cao
- Lưu lượng đỉnh: chọn theo công việc cắt nitơ dày thường xuyên nhất, cộng thêm 20–30% dự phòng
- Công suất máy nén: khớp áp suất đầu vào (cấp 0,6–0,8 MPa) và lưu lượng khí với nhu cầu máy tạo
- Lọc: xác nhận lọc hai giai đoạn và tách màng để có nitơ khô, không có hạt
- Độ ồn và diện tích: lắp đặt gọn gàng bên cạnh sàn xưởng (thiết bị Xinhong chạy dưới 75dB) thay vì cần phòng kỹ thuật riêng
- Mô hình dịch vụ: có sẵn hộp lọc tại địa phương; hỗ trợ thay sàng dài hạn
Các chủ đề chuyên sâu liên quan
- Tạo nitơ tại chỗ: thay thế nguồn cung bình khí và nitơ lỏng
- Nitơ độ tinh khiết cao: chọn độ tinh khiết và lưu lượng cho cắt laser
- Sàng phân tử cacbon: cách hoạt động và khi nào cần thay
- Phân tích chi phí máy tạo nitơ PSA
- Khi nào máy tạo nitơ di động tốt hơn giao bình khí
So sánh liên quan
Thiết bị khí
- Máy tạo nitơ PSA cho cắt laser – độ tinh khiết 99,9%, 10–80 m³/h, cho máy 1000W–12000W
Vẫn mua nitơ theo bình?
Quý khách vui lòng gửi cho chúng tôi công suất laser, tỷ lệ vật liệu và mức tiêu thụ nitơ hàng tuần. Chúng tôi sẽ tính toán kích thước hệ thống tạo nitơ PSA và chỉ ra bài toán hoàn vốn dựa trên mức sử dụng thực tế của Quý khách.
Yêu cầu đánh giá nguồn cung nitơ